CNCプラズマ切断機
ポータブル手動切断機から8軸形鋼切断ラインまで:板材、溶接開先、パイプ、形鋼用のプラズマ加工機を中国・済南で製造し、世界中へお届けします。
- 6 モデル
- USD 1,200 – 80,000 FOB Qingdao
- 24 ヶ月保証
- CE ISO 9001
-
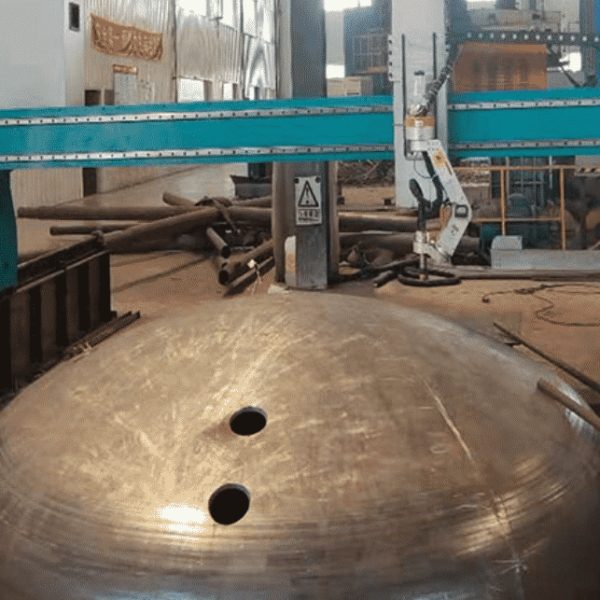
5軸プラズマ切断機
USD 35,000 – 60,000 詳細を見る -
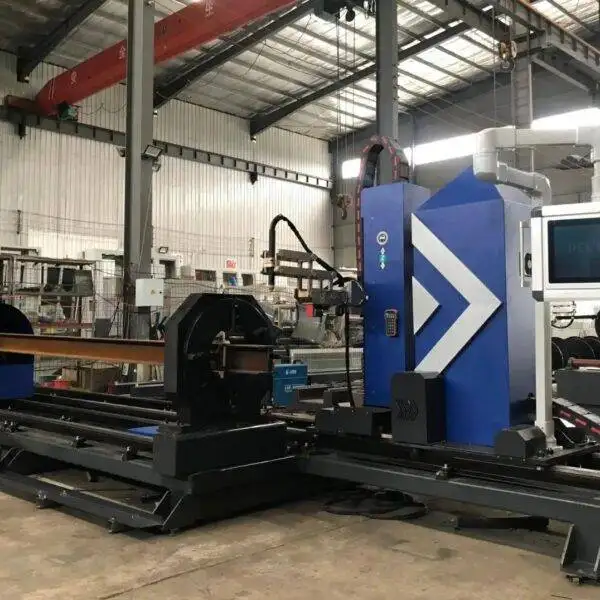
8軸プラズマ切断機
USD 45,000 – 80,000 詳細を見る -
P3015 プラズマ切断機
USD 2,000 – 15,000 詳細を見る -
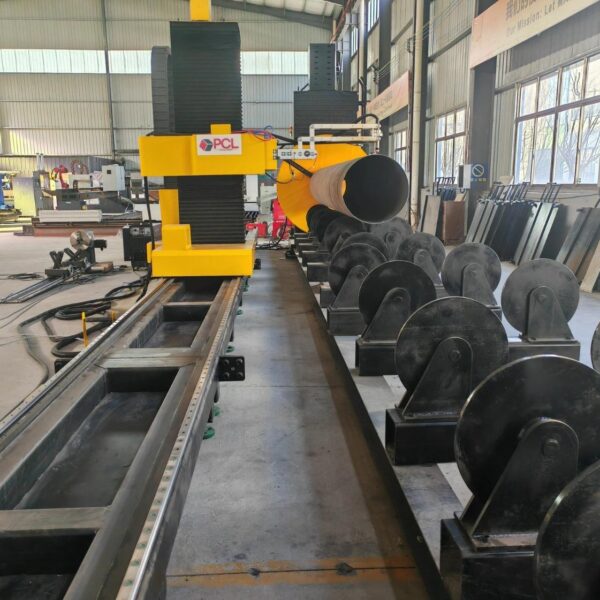
パイププラズマ切断機
価格はお問い合わせください 詳細を見る -
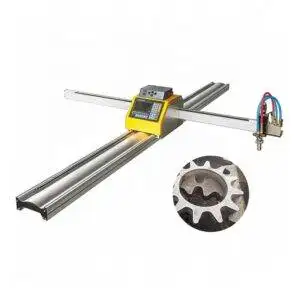
ポータブルエアプラズマ切断機
$1,200.00 詳細を見る -
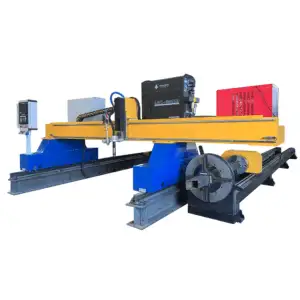
門型プラズマ切断機
USD 2,000 – 15,000 詳細を見る
CNCプラズマ切断とは?
プラズマ切断機は、狭いノズルからガス流とともにアーク放電を発生させます。アークによってガスがプラズマ化し、鋼材を溶かすほどの高温になり、ガスジェットが溶融金属を吹き飛ばします。アークがワークピースを通る回路を必要とするため、プラズマは導電性のある金属(炭素鋼、ステンレス鋼、アルミニウム、銅、真鍮)を切断できます。
CNCマシンでは、切断プログラムに従ってモーター駆動軸がトーチを移動させます。高さ制御装置(THC)がアーク電圧を測定してトーチと板材の距離を適切に保つため、板材が完全に平らでなくても安定した切断が可能です。開先ヘッドは傾斜軸を追加し、パイプおよび形鋼用マシンは回転軸を追加するため、同じ原理で平坦な部品、溶接準備、パイプ、H形鋼に対応できます。
プラズマ切断機を使用する業界
| 業界 | 主な加工部品 | 使用されるマシン |
|---|---|---|
| 一般製缶・板金 | ブラケット、フランジ、ベースプレート、ガセット | P3015、ガントリー |
| 鉄骨構造物 | 接合プレート、梁の切欠き、ボルト穴、梁端部 | ガントリー、8軸形鋼用 |
| 圧力容器・タンク | 開先加工プレート、ノズル穴、配管分岐 | 5軸開先、パイプ用 |
| 造船・海洋開発 | 開先加工パネル、補強材、プロファイル | 5軸開先、8軸形鋼用 |
| 配管・プラント配管 | サドル、マイター、交差穴 | パイプ用、8軸形鋼用 |
| 農業・建設機械 | フレーム、アーム、耐摩耗板 | ガントリー、5軸開先 |
| 修理・現場作業 | 現場での切断・修正作業 | ポータブルプラズマ切断機 |
どのプラズマ切断機が必要ですか?
当社のプラズマ製品ラインナップは、ポータブル手動切断機から8軸形鋼切断ラインまで幅広く網羅しています。まずは何をどのくらい切断するのかを基準にお選びください:
| マシン | 切断対象 | 主な性能 | 価格(FOB青島) |
|---|---|---|---|
| ポータブルプラズマ切断機 | 板金・プレート(手動または簡易ガイド使用) | 高品質切断12〜25 mm; AC 220 V / 380 V; デュティサイクル60% | 1,200米ドル |
| P3015 卓上型プラズマ切断機 | コンパクトな卓上テーブルでのシート・プレート切断 | 一体型ベッド、位置決め精度±0.05 mm、下方吸引式集塵 | 2,000〜15,000米ドル |
| CNCガントリープラズマ切断機 | 大判プレート | デュアル駆動ガントリー;1 mmから200 mm以上のプレート用プラズマおよびオプションのガス(火焰)トーチ | 2,000〜15,000米ドル |
| 5軸開先プラズマ切断機 | 溶接開先加工付きプレート | V、X、Y、K開先;A/Bスイング ±45°(オプションで±60°);アーク電圧高さ制御 | 35,000〜60,000米ドル |
| パイププラズマ切断機 | 丸パイプ | Ø50〜1,500 mm(カスタムで2,000 mm);肉厚1〜30 mm;サドルおよび交差切断 | お問合せ |
| 8軸形鋼プラズマ切断機 | パイプ、角形鋼、溝形鋼、H形・I形鋼 | 最大±60°の開先;プラズマ最大30 mm、ガス(火焰)最大100 mm;長さ6 mまたは12 m | 45,000〜80,000米ドル |
板材、開先、パイプ、形鋼:4つのプラズマ切断方式
平板の切断
卓上型またはガントリー型マシンは、フラットなプレート上でX軸とY軸方向にトーチを移動させ、ネスティングレイアウトから部品を切り出します。これは一般製缶の主力加工であり、ブラケット、フランジ、ベースプレート、機械部品の加工に適しています。P3015はスペースが限られた工場に最適で、ガントリーマシンはより大きく重いプレートに対応します。
開先切断
溶接を行う厚物部品には、エッジの開先加工が必要です。5軸開先ヘッドは切断中にトーチを傾斜させるため、V、X、Y、K開先加工を施した状態で切り出し、そのまま溶接工程へ移行できます。これにより、個別のグラインダーやフライス加工の工程が不要になり、溶接準備の品質を均一に保てます。
パイプ切断
パイププラズマ切断機は、パイプを回転させながらトーチを沿わせて移動させるため、手作業では時間がかかり精度も出にくいサドル切断、交差穴あけ、マイター切断を容易に行えます。パイプライン、圧力容器、構造用チューブ加工に広く使用されています。
形鋼切断
8軸形鋼切断機は、丸パイプ、角形鋼、溝形鋼、H形鋼・I形鋼に対応し、フランジとウェブの両方の切断および開先加工を行います。1台にプラズマートーチとガス(火焰)トーチの両方を備えているため、薄肉から最大100 mmの厚肉炭素鋼セクションまで幅広くカバーします。
加工エリアとテーブルサイズ
加工エリアは、切断する部品ではなく、購入するプレートのサイズに合わせてお選びください。一般的な鋼板のサイズは1.5 m × 3 m、2 m × 6 m以上です。フルサイズのプレートをそのまま載せられるテーブルがあれば、マシンに搬入する前の切断やハンドリングの手間を省けます。卓上型マシンはシートや小型プレートを切断する工場に向いており、ガントリーマシンは指定したプレートの幅と長さに合わせて製造され、レールは後から延長することも可能です。パイプ・形鋼用マシンでは、最大直径(またはセクション)と必要な最大長が重要な選定基準となります。
プラズマの切断可能板厚は?
すべてのプラズマ電源には2つの板厚データがありますが、購入者が比較する際に間違えやすいポイントです。最大切断(セバランス)能力とは、アークが切り抜けられる最大の厚さであり、速度は遅く切断面の端面は粗くなります。高品質切断能力とは、クリーンで直角なエッジを維持しながら日常的に切断できる板厚です。経験則として、高品質切断の数値を基準にマシンを選定してください。その数値は通常、最大切断能力の約半分から3分の2程度になります。
| 板厚(炭素鋼) | 推奨プロセス | マシン |
|---|---|---|
| 約25 mmまで | エアーまたは産業用プラズマ | ポータブル、P3015、ガントリー、5軸、パイプ、8軸 |
| 約25〜30 mm | 産業用プラズマ電源 | 5軸、パイプ、8軸(対応電源付き) |
| 30 mm超 | ガス(火焰)トーチ | 火焰トーチ付きガントリー;8軸2-in-1(最大100 mm) |
正確な限界値は選択するプラズマ電源によって異なります。最も厚い板やよく使用する板のサイズをお知らせいただければ、最適な電源をご提案いたします。
エアープラズマか産業用プラズマ電源か?
エントリーモデルのマシンではエアープラズマが使用されます。切断ガスに通常の圧縮空気を使用するため消耗品が安価で、セットアップも簡単です。薄板から中厚板の炭素鋼、ステンレス鋼、アルミニウムに適しています。
開先、パイプ、形鋼用マシンには通常、Hypertherm、Kjellberg、LGKなどの産業用プラズマ電源が搭載され、ご予算に合わせて最適なものを選択できます。より高出力の電源を使用することで、より厚いプレートを高速で切断でき、エッジの直角度を維持できるため、そのまま溶接工程に回す場合に重要となります。
CNCコントローラー、ソフトウェア、ネスティング
コントローラーとソフトウェアによって、オペレーターが図面から完成部品へ移行するスピードが決まります。通常、部品はCADで製図され、DXFファイルとしてインポートされます。その後、ネスティングソフトウェアが1枚のプレート上にできるだけ多くの部品を効率よく配置し、材料コストを直接削減します。パイプおよび形鋼用マシンには専用ソフトウェアが搭載されており、交差部、サドル、梁の切断形状を手動プログラミングなしで自動的に切断パスに変換します。
- トーチ高さ制御(THC):スタンドオフを一定に保つことで、垂直な切断面と消耗品の長寿命化を実現します。
- リードインおよびピアシング設定:部品の外側から切断を開始し、ピアシング跡がスクラップ側に残るようにします。
- 切断チャート:材質および板厚ごとの電流、速度、ガス設定がコントローラーに保存されます。
- 共通線切断とブリッジ加工:ネスティング部品のピアシング回数と空走り時間を削減します。
切断面の品質:よくある問題と解決策
プラズマ切断機の切断端面のトラブルのほとんどは、速度、電流、高さ、または消耗品の摩耗が原因であり、機械本体のフレームではありません。この表は、オペレーターがそれらを素早く解決するのに役立ちます:
| トラブル | 主な原因 | 対処法 |
|---|---|---|
| 底面のエッジに激しいドロスが付着する | 速度が遅すぎる、または電流が高すぎる | 速度を上げるか、板厚ごとの切断チャートに従う |
| 小さな硬いドロスとラグ線 | 速度が速すぎる | ラグ線が垂直になるまで速度を落とす |
| 斜めまたは不均一な切断面 | ノズルの摩耗、スタンドオフの誤り、または進行方向の誤り | ノズルを交換し、高さ制御を確認し、外周は時計回りに切断する |
| アークが転写しない、または消える | 電極の摩耗、空気圧の低下、または水分の混入したエア | 電極を交換し、エアドライヤーと圧力を確認する |
| 丸穴が楕円形になる、またはテーパーがつく | 板厚に対して穴が小さすぎる、または速度が速すぎる | 穴あけ用の設定を使用する。非常に小さな穴はドリルまたはレーザーを使用する |
| 消耗品の寿命が短い | 水分や油分を含んだエア、ピアシング回数が多すぎる、スタンドオフが高すぎる | エアを乾燥させ、共通線切断を使用し、ピアシング高さを確認する |
さまざまな金属の切断
| 材質 | 知っておくべきこと |
|---|---|
| 炭素鋼 | プラズマ切断の主要な素材です。厚物炭素鋼は、ガントリーおよび8軸機のガス切断トーチでも切断できます。 |
| ステンレス鋼 | プラズマで良好に切断できます。外観や耐食性が重要な場合、溶接前に切断面の清掃が必要になることがあります。 |
| アルミニウム | 高速切断が可能ですが、鋼鉄よりも切断面が粗くなる傾向があります。テーブル上のアルミ粉を定期的に清掃してください。 |
| 銅および真鍮 | プラズマでの切断が可能ですが、熱が急速に逃げるため、より遅い速度と高い電流を使用してください。 |
集塵システム:ダウンドラフトかウォーターテーブルか?
プラズマ切断では煙や微細な粉塵が発生するため、どの機械にもそれらを除去する仕組みが必要です。
- ダウンドラフトテーブル: ファンがテーブルを通じて下方へ煙を引き込み、フィルターでろ過します。工場内を清潔に保ち、ワークを乾燥した状態に維持します。P3015にはダウンドラフトテーブルが内蔵されています。
- ウォーターテーブル: 水面または水中にワークを配置することで、粉塵を捉え、騒音や熱歪みを軽減します。ワークが濡れた状態で排出され、水のメンテナンスが必要です。
- 大型ガントリー機の場合、セクションごとのダウンドラフト集塵により、現在切断中のセクションの真下のみ空気を吸引するため、ファンの消費電力を節約できます。
ランニングコスト
- 消耗品: 電極とノズルはピアシングごとに摩耗します。電力に次ぐ最大のランニングコストとなるため、機械の価格と合わせて消耗品の価格もご確認ください。
- ガス: エアプラズマには、乾燥したオイルフリーのエアを供給するコンプレッサーが必要です。工業用では酸素や窒素を使用する場合もあります。ガス切断には酸素と燃料ガスが必要です。
- 電源: ご注文前に、お使いの電源の電圧と相数がプラズマ電源の仕様に適合しているかご確認ください。
- メンテナンス: レールやラックを清潔に保ち、トーチ高さ制御(THC)を確認し、切断面が荒れる前に摩耗した消耗品を交換してください。
メンテナンススケジュール
| 頻度 | 作業内容 |
|---|---|
| 毎シフト | 電極とノズルの摩耗確認、エアフィルターのドレン抜き、テーブルスラットからのスラグ清掃 |
| 毎週 | レールとラックの清掃、トーチケーブルとホースの確認、高さセンサーの確認 |
| 毎月 | ガイドとラックの給油、ガントリーの直角度およびベルト・ギアのバックラッシュ確認、集塵フィルターの清掃 |
| 毎年 | 駆動部と制御盤の点検、メーカーの指定に従ったプラズマ電源の保守 |
プラズマ切断エリアの安全管理
- アークから強い紫外線が放射されるため、適切な遮光度の保護めがねを着用してください。
- プラズマの煙には微小な金属粒子が含まれているため、切断時は常に集塵システムまたはウォーターテーブルを稼働させてください。
- 機械を確実に接地(アース)し、ワーククランプを母材に接続してください。
- テーブルの周囲に可燃物を置かず、消火器を近くに備え付けてください。
- 大電流での切断時、特にウォーターテーブルがない場合は、耳栓などの保護具を着用してください。
プラズマかファイバーレーザーか?
| 要素 | プラズマ切断 | ファイバーレーザー切断 |
|---|---|---|
| 最適な板厚範囲 | 中板および厚板 | 薄板および中板 |
| 切断面の品質 | 良好、エッジにわずかなテーパーあり | 非常に綺麗で垂直 |
| 開先およびパイプ切断 | 5軸、パイプおよび形鋼切断機で広く対応可能 | 高コストで対応可能 |
| 初期投資 | 低め | 高め |
微細なディテールを持つ薄板の加工がメインの場合は、弊社のファイバーレーザー切断機をご検討ください。厚板、開先加工、パイプ、形鋼の加工には、通常プラズマの方がより経済的な選択肢となります。
プラズマ切断機の価格を決める要因
| コスト要因 | 価格への影響 |
|---|---|
| 機械タイプ | ポータブル型および卓上型が最も安価。5軸開先および8軸形鋼切断機が最も高価 |
| 加工範囲 | 大きなテーブル、より長いパイプや形鋼用ベッドには、より多くのスチールと長いレールが必要 |
| プラズマ電源 | ブランドと定格電流により、切断可能な板厚と切断面の品質が決定される |
| 開先ヘッド | 5軸ヘッドは価格に大きく影響するが、手動での溶接前準備が不要になる |
| ガス切断トーチ | 厚い炭素鋼を切断するためのガス切断機能を追加する |
| 集塵装置 | ダウンドラフトまたはウォーターテーブル、およびフィルターユニット |
| ソフトウェア | プレート、パイプ、形鋼切断用のネスティングおよびCAMソフトウェア |
配送、設置、トレーニング
機械は海上輸送用に梱包され、ご要望に応じて青島(Qingdao)をはじめとする中国の港からFOB青島条件で出荷されます。卓上型機械は大部分が組み立てられた状態で出荷され、到着後すぐに稼働させることができます。一方、ガントリー、開先、パイプ、形鋼切断機は、レールの芯出しや試運転が必要です。設置指導やオペレータートレーニングは、ご要望に応じて現地派遣またはリモートで対応可能です。また、すべての機械に24ヶ月の保証とリモート技術サポートが付帯します。
ご購入前のチェックリスト
以下の詳細をお知らせいただければ、最適な機械のお見積りを初回からご提示できます:
- 加工する材質、およびそれぞれの最大板厚と最も一般的な板厚。
- ご購入される鋼板のサイズ、または最大パイプ径、形鋼のサイズと長さ。
- 溶接用の開先加工が必要かどうか。
- 代表的なワーク:図面またはDXFファイルをお送りください。
- 1日あたりの目標生産量とシフト数。
- 電源仕様(電圧、相数、周波数)および利用可能な圧縮エア。
- 運送の手配が必要な場合、宛先港。
プラズマ切断機に関するよくある質問(FAQ)
CNCプラズマ切断を最も低コストで始めるにはどうすればよいですか?
P3015などの卓上型機械や、エアプラズマ電源を搭載した小型ガントリー機がおすすめです。どちらも構成によって異なりますが、FOB青島で約2,000米ドルからご購入いただけます。
プラズマでステンレスやアルミを切断できますか?
はい、可能です。プラズマは炭素鋼、ステンレス鋼、アルミニウム、銅など、電気を通すすべての金属を切断できます。
5軸機は必要ですか?
ワークに溶接用の開先加工が必要な場合のみ必要です。5軸ヘッドはV、X、Y、K開先を1パスで切断します。直角切断のみであれば、標準的なX-Y機で十分です。
プラズマ切断機ではどれくらいの厚さまで切断できますか?
ポータブル機での高品質な切断厚さは12〜25 mmです。8軸形鋼切断機は、プラズマで最大30 mm、ガス切断トーチで最大100 mmまで切断可能です。正確な数値は使用するプラズマ電源によって異なります。
どのメーカーのプラズマ電源を搭載できますか?
Hypertherm、Kjellberg、LGKの電源を開先、パイプ、形鋼切断機に搭載可能です。板厚やご予算に合わせてお選びいただけます。
機械はどのように発送されますか?
機械は海上輸送用に梱包され、青島またはご要望に応じた中国の各港から出荷されます。テーブル型機械は大部分が組み立て済みの状態で出荷されます。
保証内容はどうなっていますか?
消耗品を除き、機械本体全体に対して24ヶ月の保証とリモート技術サポートを提供します。
プラズマとレーザー、どちらを選ぶべきですか?
微細な加工を伴う薄板にはレーザー、より低い初期投資で厚板、開先、パイプ、形鋼を加工するにはプラズマが適しています。
CNCプラズマ切断機にはどのような電源が必要ですか?
ポータブル機は単相AC 220Vまたは380Vで動作します。産業用プラズマ電源には通常三相電源が必要となりますので、お使いの電圧と周波数をお知らせいただければ、適合する電源をご用意いたします。
プラズマ切断機でパイプの開先加工はできますか?
はい、可能です。8軸プロファイル切断機により、パイプ、チューブ、形鋼に対して最大±60°の開先加工が可能であり、パイプカッターはサドル切断や交差穴加工に対応します。
プラズマ消耗品の寿命はどのくらいですか?
切断電流、ピアッシング回数、エアの品質によって異なります。乾燥したクリーンなエアを使用し、共通線切断によってピアッシング回数を減らすことで、電極やノズルの寿命を大幅に延ばすことができます。
機械で使用するファイル形式は何ですか?
通常、パーツはCADで製図され、DXFファイルとしてインポートされます。ネスティングソフトウェアによって切断プログラムが作成されます。
加工する板のサイズと厚さをお知らせください。最適な機械とプラズマ電源をご提案し、青島港FOB価格でお見積りいたします。
お見積りを依頼する