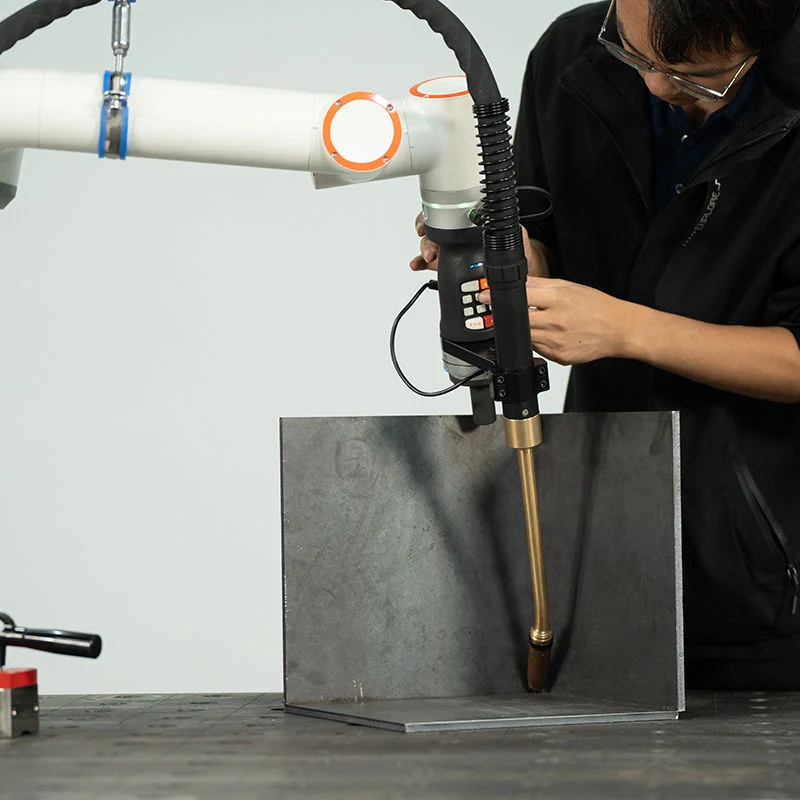
協働ロボット溶接ステーション:概要
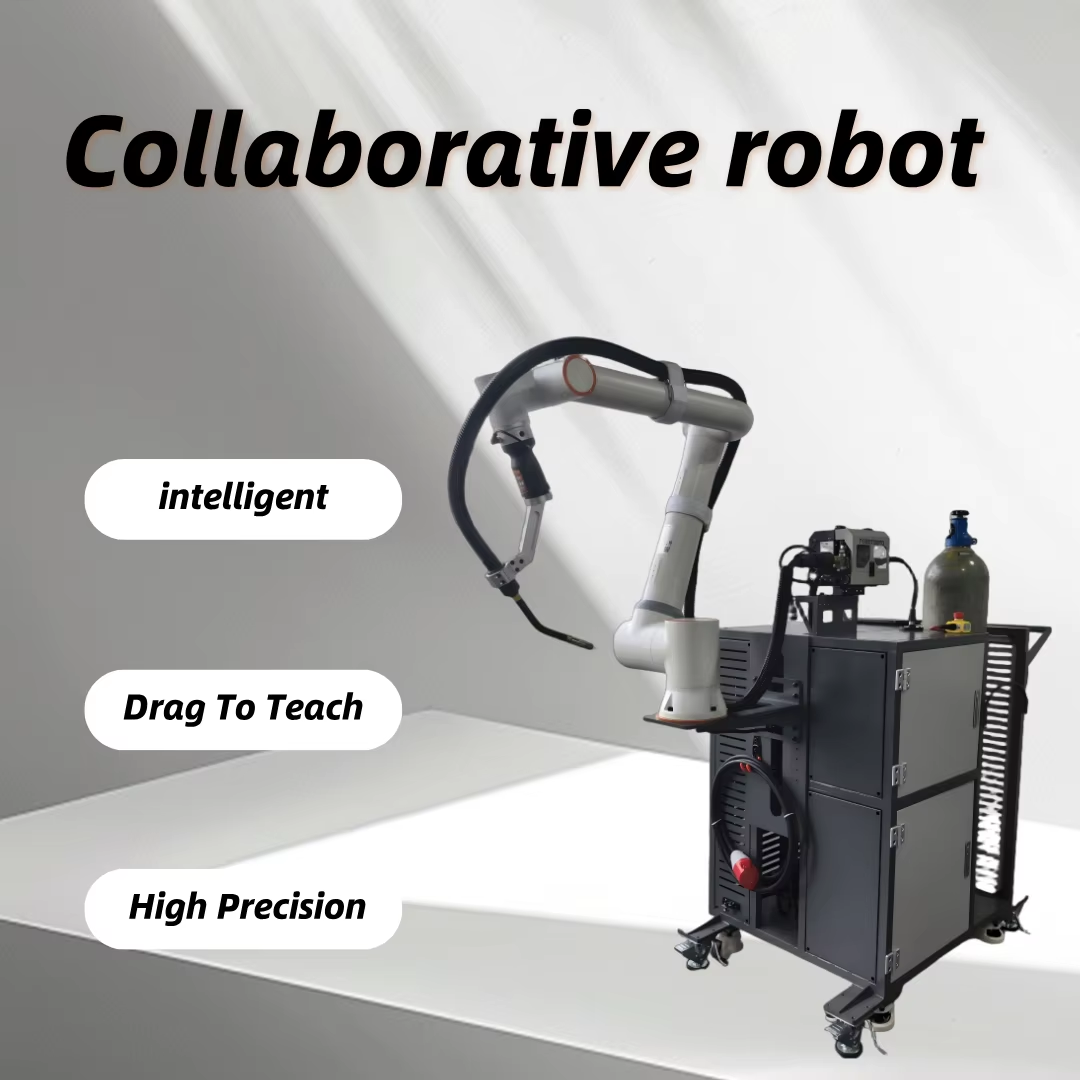
協働ロボット溶接ステーションは、コンパクトな溶接テーブルに協働ロボットアームと溶接電源を組み合わせたシステムです。トーチを手で持って直接ティーチングできるため、新しいワークのプログラムもわずか数分で作成できます。多品種少量生産を行っており、安全柵が必要な従来の産業用ロボットセルを導入するほどの規模ではない中小規模の工場に最適です。
熟練溶接工が初期設定を行えば、その後は溶接資格を持たない作業者でもワークをセットしてボタンを押すだけでサイクルを開始できます。1人の熟練工で複数の協働ロボットを管理できるため、多くの工場で溶接工不足対策として導入されています。
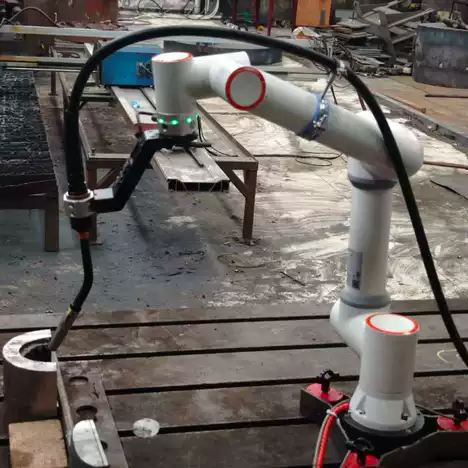
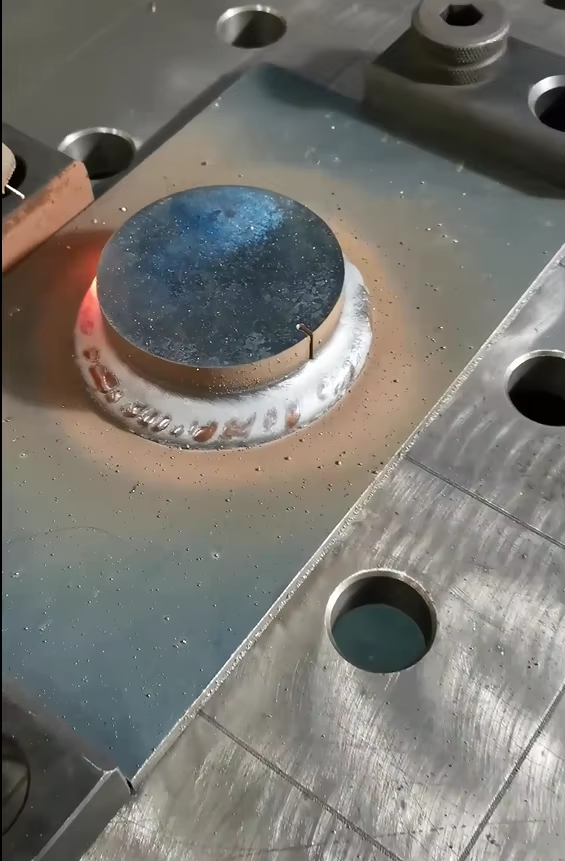
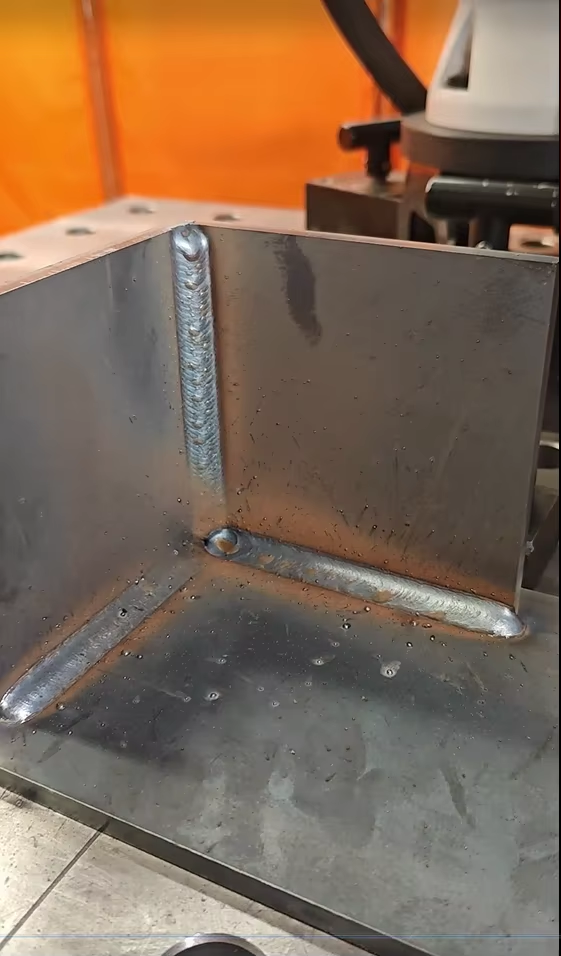
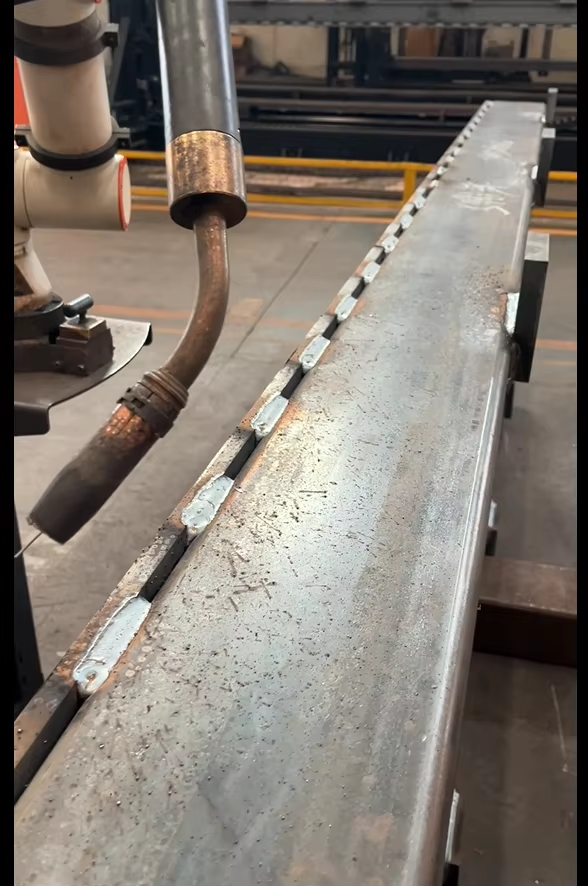
協働ロボット溶接の実際の様子
ダイレクトティーチング:シームに沿ってトーチをドラッグし、ポイントを保存して溶接。
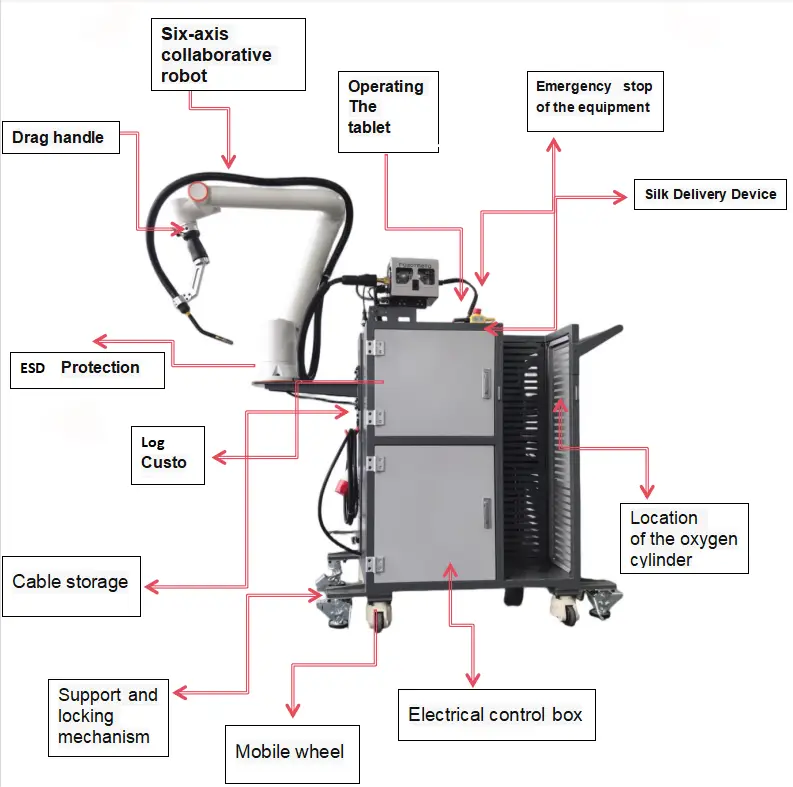
技術仕様
| ロボットタイプ | 協働ロボットアーム |
|---|---|
| 可搬重量 | 5、10、または20 kgのオプション |
| アームリーチ | 900~1300+ mm |
| 溶接プロセス | MIG / MAG / TIG / レーザー溶接 |
| 対応材質 | 炭素鋼、ステンレス鋼、アルミ |
| 板厚 | 仕様により0.5~20 mm |
| プログラミング | ダイレクトティーチング(シームに沿ってトーチをドラッグ)およびタブレットアプリ |
| 安全性 | 接触時にアームを停止する衝突検知機能を搭載。ISO 10218-1およびISO/TS 15066に準拠 |
| ポジション | オプション、500 kg ~ 2 t |
| 最大ワークサイズ | 約 2 m |
| 溶接電源 | Aotai、Megmeet、Panasonic、Lincoln Electric、Miller、またはご要望に応じたその他のメーカー |
| 認証 | CE、ISO 9001 |
| 納期 | 仕様により20~45日 |
| 保証 | 本体24ヶ月保証(消耗品を除く) |
ダイレクトティーチングの仕組み
- ワークをクランプする。 溶接テーブル、または円周継ぎ目の場合はポジションにワークを固定します。
- トーチを誘導する。 トーチを持ってアームを始点、シームに沿って終点までドラッグします。アームまたはタブレットのボタンで各ポイントを保存します。
- 溶接条件を選ぶ。 タブレットアプリでプロセス、ワイヤ、パラメータを選択するか、保存された条件を読み込みます。
- 溶接して繰り返す。 プログラムを実行します。次の同じワークからは、作業者はセットしてサイクルを開始するだけです。
協働ロボットが効果を発揮する現場
- 頻繁な段取り替え: 新規ワークのティーチングが数分で完了するため、少ロット多品種の自動化に最適です。
- 省スペースな工場: リスクアセスメントを実施すれば、安全柵なしで稼働できるため、既存の手動溶接テーブルのスペースに設置できます。
- 溶接工不足の解消: 定型的な直線、円周、間接溶接、薄板ステンレスの溶接を協働ロボットに任せ、熟練工は難易度の高い継ぎ目に集中できます。
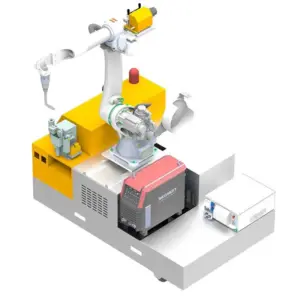
- 現場での作業: カートやAGVベースに搭載すれば、補修作業のために現場へ持ち運ぶことも可能です。
最適なワーク
特におすすめ
- 板金キャビネットおよび電子機器エンクロージャー
- ステンレス製厨房機器および医療機器
- 配管およびフランジの円周溶接
適した用途
- 特殊車両および農業機械用的小物部品
- 鉄骨構造用ブラケットおよび接続プレート
- フィットネス機器および屋外用金属家具
他の溶接ロボットとの比較
| システム | 強み | こんなときにおすすめ |
|---|---|---|
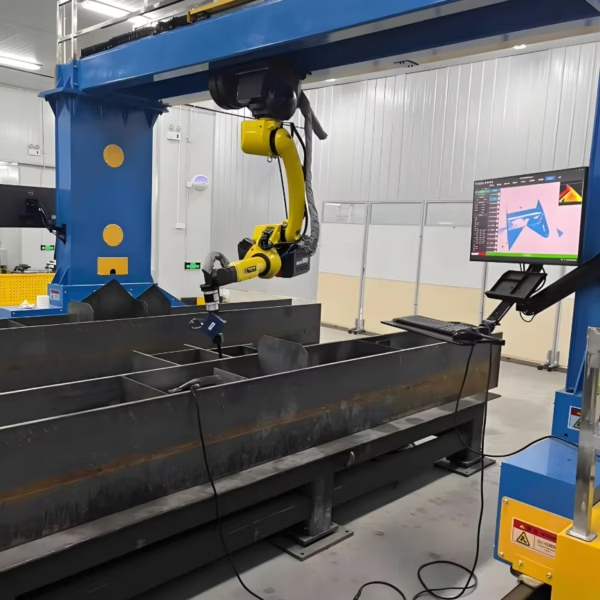
| 片持ち式溶接ロボット CWR500A | クレーンでの搬入がしやすい前後オープン構造。リーチ3.5 m | クレーンで搬入する長尺板金、H形鋼、ボックスガーダー |
| 門型溶接ロボット | 12 m × 4 mなどの長方形エリアを広くカバー | 造船ブロックやトレーラーフレームなどの大型ワーク |
| レール式7軸溶接ロボット | 3Dスキャン機能を備えたコンパクトな単一ロボットライン | 形状が類似した鉄骨構造部材 |
| 移動式溶接ロボット | ワーク側へ自走するため、レールが不要 | ステーションへの移動が困難なほど大きくて重いワーク |
| ロボット溶接ワークステーション | ポジションがワークを最適な溶接角度に回転 | 数トンまでのリピートワークの量産 |
| 協働ロボット溶接ステーション(本機) | ダイレクトティーチング、リスクアセスメント実施により柵なし設置が可能 | 多品種少量生産と頻繁な段取り替えが必要な現場 |
協働ロボット溶接ステーションの価格変動要因
公開されている価格帯(FOB青島)は主に以下の仕様によって異なります:
| コスト要因 | オプション | 価格への影響 |
|---|---|---|
| 可搬重量クラス | 5、10、または20 kg | 可搬重量が大きいほど、より重いトーチと長いリーチに対応可能 |
| プロセス | MIG/MAG、TIG、またはレーザー | レーザー溶接の場合はレーザー発振器とヘッドが追加されます |
| 溶接電源 | Aotai、Megmeet、Panasonic、Lincoln Electric、Miller | 海外ブランドは高価になり、国内(現地)ブランドは地域によって保守が容易です |
| ポジション | なし、または500 kg ~ 2 t | 円周溶接や多面溶接に必要 |
| 可動性 | 固定テーブル、カート、またはAGVベース | 移動式ベースはコストが増加しますが、複数の作業エリアで使用可能です |
| サービス | 現地据付およびトレーニング | 別途お見積もりとなります(現地で通常約1週間) |
お見積もりの際は、対象ワークの写真、材質、板厚、自動化したい溶接箇所をお知らせください。
納品、据付、およびサポート
- 構成と図面。お使いのワークに合わせて、可搬重量、溶接プロセス、作業台またはポジショナーを選定します。
- 生産と工場テスト。納期は構成により20〜45日です。出荷前にシステムの組み立てとテスト溶接を行います。
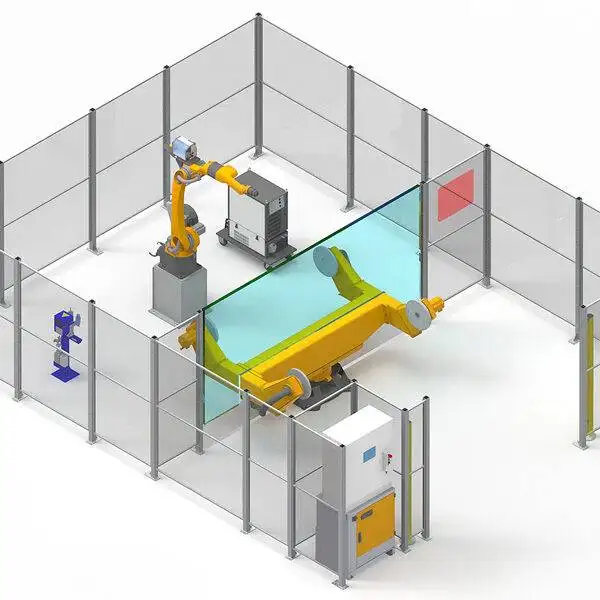
- 設置場所の準備。電源、シールドガス、作業台を水平に設置するための床面を準備します。作業エリアのリスクアセスメントを実施し、安全柵やライトカーテンが必要かどうかを判断します。
- 据付とトレーニング。現地での据付と操作トレーニングは通常約1週間かかり、お見積りは別途となります。プログラミング、日常操作、定期メンテナンスを習得します。
- アフターサポート。消耗品を除く本体に24ヶ月の保証が付き、ソフトウェアや溶接プロセスに関するリモート技術サポートを提供します。
一般的な溶接の課題と協働ロボットによる解決策
小ロット溶接における品質不良のほとんどは、手動による作業ばらつきが原因です。協働ロボットステーションが解消できる課題と、引き続き注意が必要な点は以下の通りです。
| 問題 | 主な原因 | システムの対応策 |
|---|---|---|
| ビードの不揃いやピッチのムラ | 溶接ごとの手ぶれや角度の変化 | 協働ロボットが保存された軌跡、速度、トーチ角度をすべてのワークで正確に再現 |
| 薄板の溶け落ち | 板厚に対する入熱過多 | ワークごとに低電流および短絡条件を保存。極薄ステンレスにはTIGまたはレーザー溶接が対応可能 |
| ブローホール(気孔) | シールドガス不足、風、またはノズルの汚れ | 手順書でガス流量を設定し、ノズル清掃を日常点検に組み込む |
| 薄板ステンレスの歪み | 長い連続溶接と熱の偏り | 送り手順やクランプ方法を一度プログラミングし、正確に繰り返す |
| 溶接漏れ | 反復作業によるオペレーターの疲労 | プログラムにより、すべての継ぎ目を毎回同じ順序で溶接 |
導入前のチェックリスト:協働ロボット溶接編
お見積りをご依頼いただく前に、以下の点をご確認ください。これらは可搬重量、溶接プロセス、作業台の構成決定に影響します。
- 代表的なワークのサイズと重量をリストアップしてください(協働ロボットステーションは約2mまでのワークに対応します)。
- 材質と板厚を確認してください(構成に応じて、炭素鋼、ステンレス、アルミニウムで0.5〜20mm)。
- 継ぎ手の種類を特定してください(隅肉、突き合わせ、重ね、周溶接、または間欠溶接)。
- バッチサイズと段取り替えの頻度を想定してください。協働ロボットは頻繁な段取り替えで効果を発揮します。
- クランプ方法を計画してください(溶接定盤、簡易治具、または円形ワーク用の500kg〜2tのポジショナー)。
- 電源、シールドガス、作業台周辺のスペースを確認してください。
- 条件設定者を決定します(熟練溶接工が一度条件を設定すれば、あとはオペレーターがサイクルを起動します)。
- リスクアセスメントを実施し、安全柵、遮光カーテン、集塵機の導入を検討します。
日常および定期メンテナンス
| 頻度 | 作業内容 |
|---|---|
| 毎シフト | ノズルの清掃とスパッタの除去。コンタクトチップの点検、穴が摩耗している場合は交換。ワイヤ送給とワイヤ残量の確認。シールドガス流量の確認。 |
| 毎週 | トーチケーブルやホースの摩耗点検。ガス継手の漏れ点検。搭載されている場合は、トーチクリーナーまたはスパッタ付着防止装置の清掃。 |
| 毎月 | ワイヤライナーとドライブロールの清掃。溶接定盤やクランプのスパッタ堆積の点検。アース接続の点検。 |
| 毎年 | アームに沿って配線されたケーブルの点検。メーカーの指定に従ったロボットの保守点検。 |
減速機のグリスやバッテリーの交換間隔については、ロボットおよび溶接電源メーカーのマニュアルに従ってください。仕様変更を行うたびに、ロボットプログラムと溶接条件をバックアップしてください。
安全柵のない作業エリアにおける安全性
- アームが接触を検知すると停止しますが、溶接アーク、スパッタ、ヒュームは依然として危険要因であるため対策が必要です。
- 周囲の人をアーク光から守るため、溶接用遮光カーテンやシートを使用してください。
- トーチ部または作業台の上方に集塵機を設置してください。
- 安全柵なしで稼働させるかどうかの判断は、作業エリアの文書化されたリスクアセスメントに基づいて行ってください。
協働ロボット、手動溶接、産業用ロボットの比較
| 要素 | 手動溶接 | 協働ロボット溶接ステーション | 産業用ロボットセル |
|---|---|---|---|
| 新規ワークのプログラミング | なし | 手持ち誘導により数分で完了 | より長時間を要する(ティーチングまたはオフラインプログラミング) |
| 再現性・一貫性 | 溶接工の技量に依存 | 保存された軌跡を正確に再現 | 保存された軌跡を正確に再現 |
| 安全柵 | 不要 | リスクアセスメント実施後、不要な場合が多い | 必要 |
| 最適なバッチサイズ | 単品 | 小中ロット | 大ロットの繰り返し生産 |
| 初期投資 | 最低 | USD 5,000〜12,000(FOB青島) | 高め。ロボット溶接ワークステーションを参照 |
メリットと制限事項
メリット
- 手持ち誘導により、新規ワークのプログラムを数分で作成可能
- 既存の工場レイアウトに適合。リスクアセスメント後、安全柵が不要
- 溶接工による条件設定後は、資格のないオペレーターでも操作可能
- 溶接ロボットの中で最もリーズナブルな導入価格
- MIG、MAG、TIG、レーザー溶接に対応
制限事項
- 2mを大きく超えるワークには不向きです。門型ロボットまたは移動式溶接ロボットをご検討ください
- 大量生産・短タクトの現場では産業用ロボットよりも速度が劣ります。ロボット溶接ワークステーションが適しています
- 厚板に対する重厚な多層盛溶接は、産業用ロボットの方が適しています
協働ロボット溶接ステーションに関するよくある質問(FAQ)
協働ロボットは安全柵なしで稼働できますか?
ISO 10218-1およびISO/TS 15066に準拠して設計されており、接触を検知すると停止します。安全柵なしで稼働できるかどうかは、溶接アークやヒュームなど作業エリアのリスクアセスメントの結果によって決まります。
新規ワークのプログラミングにはどのくらいの時間がかかりますか?
通常、数分で完了します。手でトーチを継ぎ沿いに誘導してポイントを保存するだけで、溶接条件はタブレットアプリや保存済みの手順書から適用されます。
誰が操作できますか?
熟練溶接工が溶接条件の設定を行えば、その後は溶接資格を持たないオペレーターでもワークのセットとプログラムの起動を行うことができ、1人の溶接工で複数の協働ロボットを管理できます。
どのような材質と板厚に対応していますか?
プロセスと構成に応じて、炭素鋼、ステンレス、アルミニウムで0.5〜20mmに対応します。
パイプやフランジなどの円形ワークも溶接できますか?
はい。500kgから2tのポジショナーと組み合わせることで、パイプやフランジの周溶接が可能です。
価格はどのくらいですか?
ほとんどの構成が、FOB青島でUSD 5,000〜12,000の範囲に収まります。可搬重量クラス、溶接プロセス、ポジショナーの有無によって価格が異なります。
協働ロボットでアルミニウムの溶接は可能ですか?
はい可能です。プロセスと構成に応じて、炭素鋼、ステンレス、アルミニウムで0.5〜20mmの溶接に対応します。アルミニウムの溶接には、専用のワイヤ、ドライブロール、シールドガスが必要です。
1人の溶接工で何台の協働ロボットを管理できますか?
1人の熟練溶接工が複数の協働ロボットを管理し、資格を持たないオペレーターがワークの段取りと起動を担当する体制をとることができます。
溶接ロボットの一覧をご覧いただき、片持ち式、門型、移動式、ワークステーション、協働ロボットシステムを比較してください。
お使いのワークの写真をお送りください。 最適な可搬重量、プロセス、作業台の構成をご提案し、FOB青島でお見積りいたします。
構成と見積りを依頼する