Laser tôle et tube 2 en 1 : aperçu
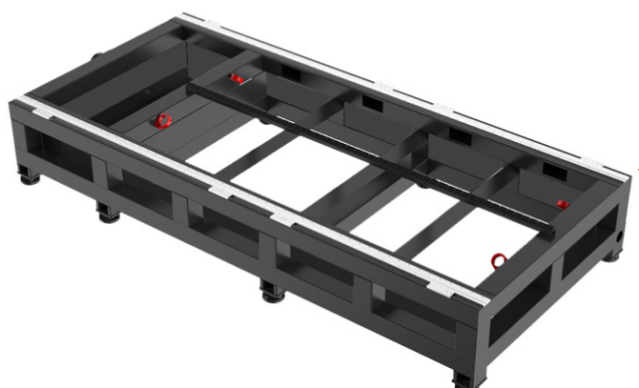
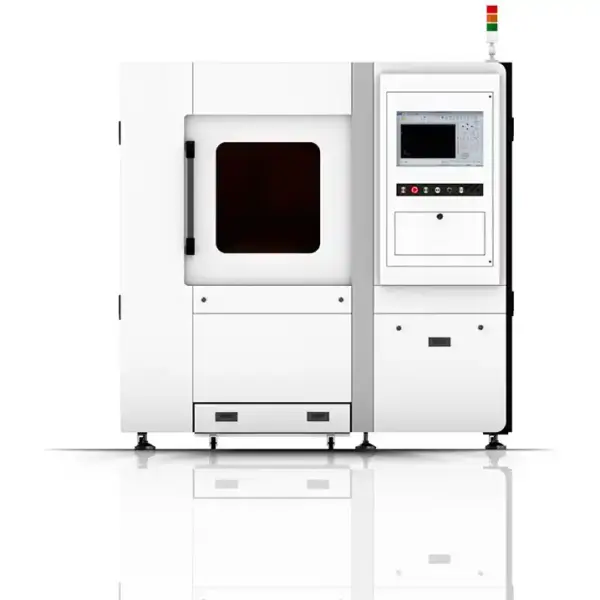
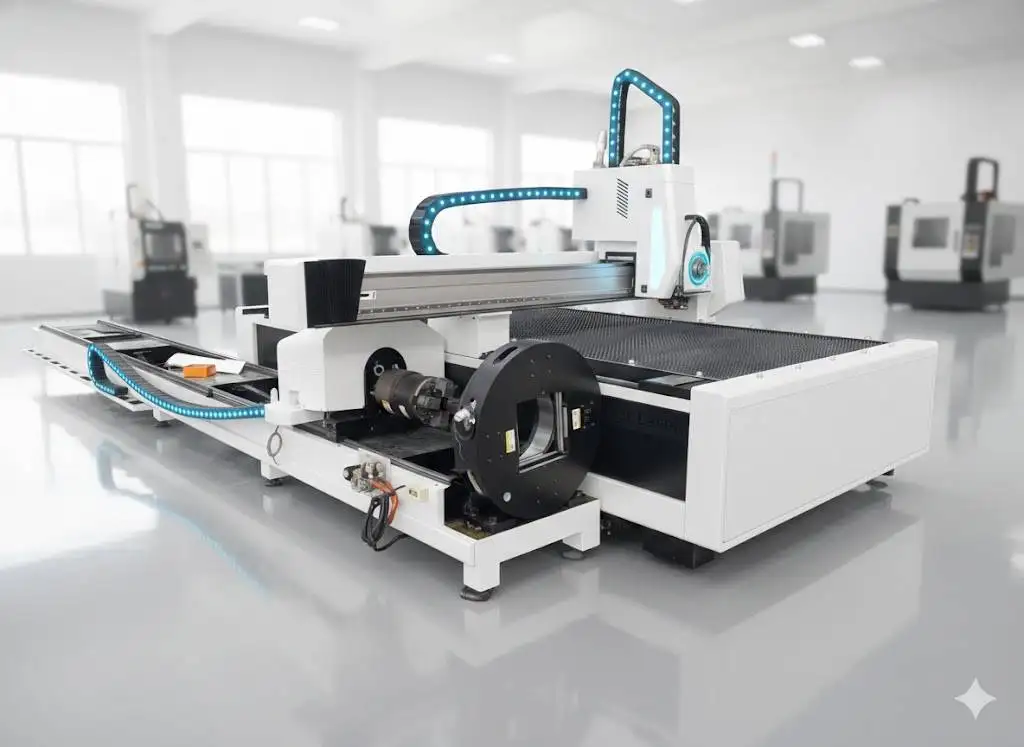
La machine 2 en 1 combine une table de coupe pour tôle et un mandrin pneumatique pour tubes, partageant une seule source laser et un seul contrôleur. Elle convient parfaitement aux ateliers qui découpent principalement de la tôle et un peu de tubes, sans vouloir investir dans une seconde machine ni embaucher du personnel dédié.
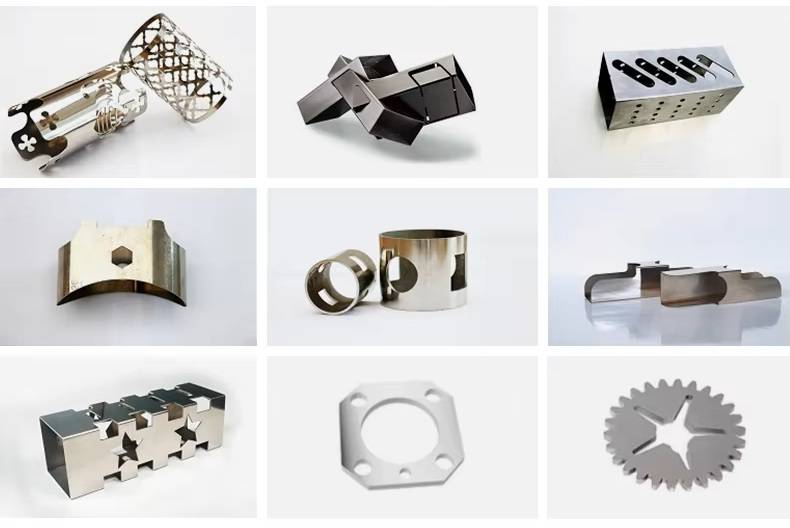
Spécifications techniques
| Table de coupe | 3000 × 1500 mm ou 4000 × 2000 mm |
|---|---|
| Tubes | Ø20–220 mm, longueur 6000 mm ; ronds, carrés, rectangulaires, ovales |
| Source laser | 1–12 kW ; Raycus ou IPG |
| Précision de positionnement | ±0.03 mm |
| Accélération max. | 1.0–1.2 G |
| Serrage des tubes | Mandrin pneumatique |
| Certification | CE, ISO 9001 |
| Garantie | 24 mois sur l'ensemble de la machine (consommables exclus) |
Capacités de coupe selon la puissance
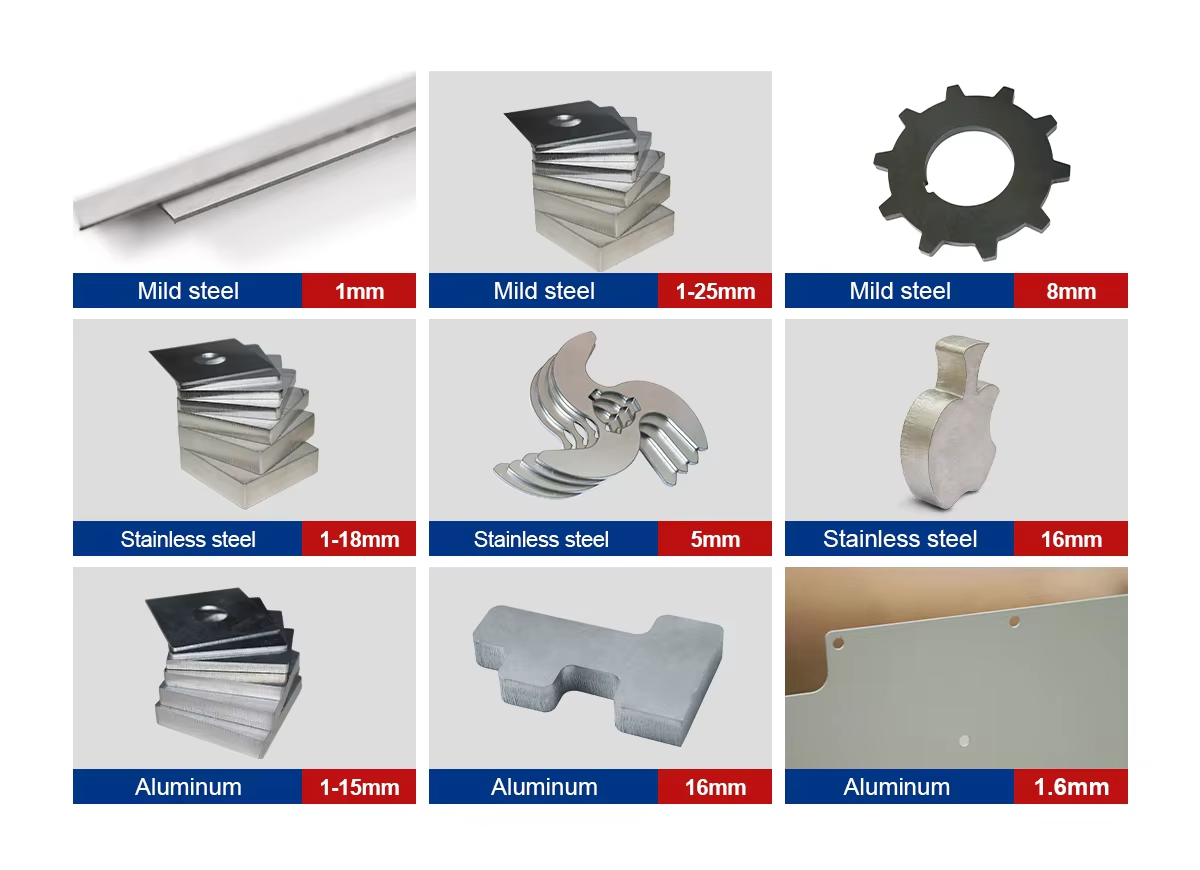
Épaisseur maximale typique de 1 kW à 60 kW ; la dernière colonne indique les puissances compatibles avec cette machine. Considérez ces chiffres comme une limite absolue, et non comme votre plage de travail quotidienne.
| Puissance laser | Acier au carbone (O₂) | Inox (N₂) | Aluminium (N₂) | Laiton (N₂) | Ce modèle |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | – |
| 60 kW | 200 mm | 150 mm | – | – | – |
L'épaisseur maximale est une limite théorique obtenue avec une vitesse réduite et un état de surface plus grossier. Prévoyez votre production quotidienne quelques millimètres en dessous et référez-vous au tableau de coupe de la source et de la tête spécifiques indiquées dans votre devis.
Vitesses de coupe typiques
| Épaisseur | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Épaisseur | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Vitesses en m/min. Valeurs indicatives pour une coupe de bonne qualité ; l'état de surface requis, la nuance de matière, la pureté du gaz et la tête de coupe influencent ces résultats. Votre devis inclut le abaque correspondant à votre configuration exacte.
Le compromis en toute transparence
Disposer d'une seule source et d'un seul opérateur pour deux types de travaux est très efficace tant que la découpe de tubes reste minoritaire. Cependant, la machine ne fait qu'une chose à la fois : pendant qu'elle façonne un tube, la table de tôle est à l'arrêt, et inversement. Dès lors que la découpe de tubes occupe des équipes entières, ou si vous devez usiner des diamètres supérieurs à 220 mm ou des longueurs de plus de 6 m, l'investissement dans une découpeuse laser de tubes dédiée s'avère plus judicieux.

Positionnement dans la gamme laser PCL
| Modèle | Surface utile | Puissance | Idéal pour |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Haute puissance sur table compacte |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Table ouverte simple ; tôles standard |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Table changeuse double pour la productivité |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Tôles fortes sur bâti mécano-soudé |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Grandes tôles à moindre investissement |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Production grand format |
| 2 en 1 tôle et tube (cette machine) | 3015 ou 4020 + tubes Ø20–220 mm | 1–12 kW | Tôle et tube sur une seule machine |
Problèmes courants et solutions
| Problème | Cause habituelle | Solution |
|---|---|---|
| Pièces tubulaires mal positionnées | Défaut de rectitude ou torsion du tube non compensée | Exécuter la prise d'origine avant la coupe ; vérifier les mors du mandrin |
| Laitier sous l'inox ou l'aluminium | Vitesse trop élevée, pression d'azote trop faible ou focalisation insuffisante | Réduire la vitesse ou augmenter la pression ; abaisser le foyer (focalisation négative) à mesure que l'épaisseur augmente |
| Découpe non traversante | Perçage incomplet, focalisation insuffisante sur l'oxygène, optique de protection encrassée | Laisser les cycles de perçage aller à leur terme ; remonter le foyer par paliers de 1 mm ; nettoyer ou remplacer la vitre de protection |
| Basculement des petites pièces qui heurtent la tête | Petites pièces tombant entre les lattes | Conserver des micropoints d'attache ; remplacer les lattes usées ; découper les petites pièces en fin de programme |
Quels sont les facteurs qui déterminent le prix ?
| Élément | Options | Effet |
|---|---|---|
| Source laser | Marque (Raycus, IPG, Max) et puissance | Le composant le plus important ; une puissance supérieure coûte plus cher et nécessite un refroidisseur et une alimentation plus grands |
| Tête de coupe | Raytools ou WSX autofocus | Autofocus et protection contre les collisions |
| Entraînement | Marque des servomoteurs, rails et crémaillères | Précision au fil des ans |
| Châssis | 3015 ou 4020 | Châssis plus grand pour les tôles plus grandes |
| Module tube | Mandrin pneumatique, Ø20–220 mm × 6 m | Permet la découpe de tubes sans nécessiter de seconde machine |
La machine 2-en-1 est chiffrée sur demande.
De la demande à la production
- Pièces et échantillons. Envoyez des exemples de pièces en tôle et en tube avec leurs dimensions et matériaux.
- Configuration. Nous fixons la source, la tête, la table et les options, et fournissons un plan d'implantation avec l'emprise au sol, la puissance, les arrivées de gaz et d'aspiration.
- Fabrication et tests. La machine est assemblée et testée avant expédition ; le délai est confirmé dans le devis.
- Préparation du site. Sol de niveau, alimentation électrique, gaz d'assistance et air comprimé, ainsi que le système d'aspiration des fumées prêts avant l'arrivée.
- Installation et formation. Incluses dans le devis de la machine ; les opérateurs apprennent la nidification, les paramètres de coupe, les contrôles quotidiens et la résolution des pannes simples.
- Support. Garantie de 24 mois sur l'ensemble de la machine, hors consommables.
Avant de commander
- Répartition du temps de travail entre tôles et tubes.
- Diamètre du plus grand tube et sa longueur.
- Espace disponible autour de la machine pour les tubes de 6 m.
- Personne en charge de la programmation des pièces tôles et tubes.
Maintenance
| Quand | Quoi |
|---|---|
| Quotidien | Vérifier et nettoyer la vitre de protection ; vérifier l'état et le centrage de la buse ; contrôler les pressions de gaz. Vérifier les mors du mandrin. |
| Hebdomadaire | Retirer les scories ; nettoyer les rails, les crémaillères et le mandrin ; purger le filtre à air. |
| Périodique | Remplacer les lattes ; lubrifier les rails et les crémaillères ; vérifier les joints d'étanchéité du mandrin ; vidanger l'eau du refroidisseur. |
Sécurité
Le rayonnement laser réfléchi par la tôle est invisible et peut blesser les yeux, c'est pourquoi la zone de coupe doit être confinée ou clôturée et les interverrouillages de porte doivent rester opérationnels. Maintenez l'aspiration en marche et ses filtres propres ; la poussière dans le bâti et les filtres peut s'enflammer, en particulier après la découpe de l'aluminium. Gardez les équipements oxygénés exempts d'huile et de graisse, et arrimez solidement les bouteilles de gaz.
FAQ Laser 2-en-1
Quels types de tubes peut-elle découper ?
Ø20–220 mm, jusqu'à 6000 mm de long, en sections rondes, carrées, rectangulaires et ovales.
Quelles sont les dimensions de table disponibles ?
3000 × 1500 mm ou 4000 × 2000 mm.
Peut-elle couper de la tôle et du tube en même temps ?
Non. Elle alterne entre la table de découpe plate et le mandrin.
Dans quel cas une machine laser pour tubes dédiée est-elle préférable ?
Lorsque la production de tubes occupe la majeure partie des équipes, ou que les tubes dépassent 220 mm de diamètre ou 6 m de long.
Le changement entre tôle et tube prend-il du temps ?
La machine bascule entre le mode plateau et le mode mandrin ; la majeure partie du temps est consacrée au chargement du tube ou de la tôle.
La précision sur tube est-elle la même que sur une machine laser dédiée aux tubes ?
La précision de positionnement est de ±0,03 mm ; pour des volumes de tubes élevés, une machine laser dédiée gère mieux le chargement et les tubes longs.
Comparez toutes les machines de découpe laser fibre côte à côte dans notre guide de choix.
Parlez-nous de votre mix tôles et tubes. Nous déterminons si une machine 2-en-1 ou deux machines distinctes sera plus rentable.
Demander un devis