Machines de découpe laser de tubes
Découpeuses laser de tubes pour tubes ronds, carrés, rectangulaires et ovales de Ø10 à 360 mm : modèles compacts, à montage latéral et grand diamètre avec sources de 1,5–6 kW et positionnement à ±0,03 mm.
- 5 modèles
- 5 000 USD FOB Qingdao
- 24 mois de garantie
- CE ISO 9001
-
Promo !
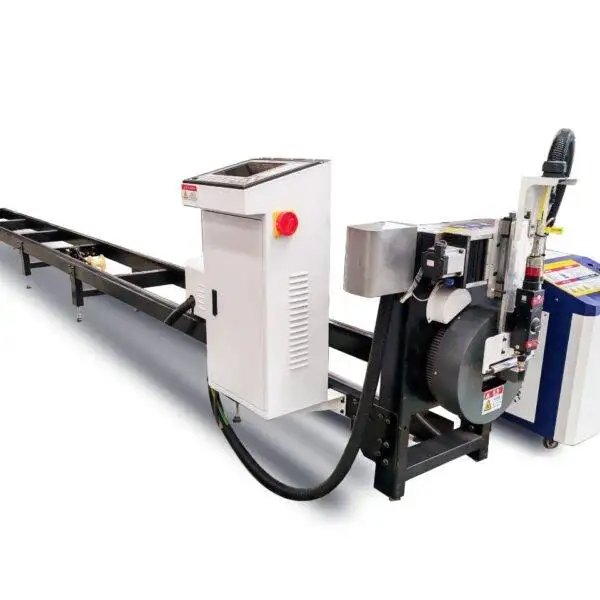
découpeuse laser de tubes MAK100
Le prix initial était : $5,500.00.$5,000.00Le prix actuel est : $5,000.00. Voir les détails -
machine de découpe laser de tubes LT120S
Prix sur demande Voir les détails -
Machine de découpe laser de tubes LT240S
Prix sur demande Voir les détails -
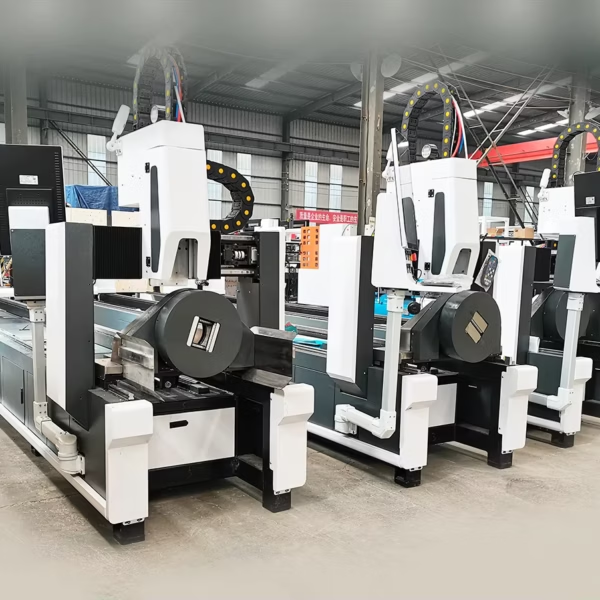
Machine de découpe laser de tubes LT360
Prix sur demande Voir les détails -
Machine de découpe laser LT240
Prix sur demande Voir les détails
Quel laser pour tubes convient à vos profilés ?
Un laser pour tubes se dimensionne selon le plus grand tube qu'il peut serrer, le plus lourd qu'il peut faire pivoter et la longueur de barre qu'il accepte. Commencez par les tubes que vous découpez le plus souvent, puis vérifiez le plus grand.
| Machine | Taille de tube | Puissance laser | Caractéristique principale |
|---|---|---|---|
| MAK100 | Ø10–100 mm ; longueur 3 m ou 6 m | 1,5 kW | Modèle d'entrée de gamme compact ; mandrin 150 tr/min ; unités en stock à partir de 5 000 USD |
| LT120S | Ø120 mm rond, 120 × 120 mm carré ; parois en acier au carbone jusqu'à 10 mm | 1,5–3 kW | Bâti à montage latéral pour chargement par chariot élévateur ; tubes jusqu'à 180 kg |
| LT240 | Ø20–240 mm ; rond, carré, rectangulaire, ovale | 1,5–6 kW | Mandrins pneumatiques autocentrants à course complète |
| LT240S | Ø20–240 mm rond, 20–240 mm carré | 1,5–6 kW | Bâti à montage latéral ; double mandrin pour les petites chutes ; tubes jusqu'à 200 kg |
| LT360 | Ø20–360 mm ; longueur 6 m ou 9 m | 1,5–6 kW | Tubes et profilés de grand diamètre ; 120 tr/min |
Les quatre modèles LT se positionnent à ±0,03 mm près. Pour les tubes de moins de 220 mm en faibles volumes, le laser tôle et tube 2 en 1 constitue une alternative. Pour les profilés lourds, poutrelles et profilés en U aux parois épaisses ou nécessitant des chanfreins de soudage, consultez le coupeur plasma de profilés 8 axes et le coupeur plasma de tubes.
Commencez par une liste d'exigences
Notez les diamètres minimum et maximum actuels et prévisionnels à trois ans, l'épaisseur de paroi maximale pour chaque matériau, les caractéristiques d'usinage (perçages, coupes en gueule de loup, chanfreins), le type de série et vos tolérances en chiffres. Toute machine ne répondant pas à l'un de ces critères peut être éliminée avant même de comparer les prix.
Ce qu'un laser pour tubes remplace
Dans un atelier de tôlerie/tubes conventionnel, une pièce passe par une scie, une perceuse ou un poinçon, une encocheuse et une ébavureuse, avec des mesures et de la manutention entre chaque étape. Un laser pour tubes réalise toutes ces opérations à partir du modèle 3D en un seul serrage :
- Coupes droites et d'onglet sous tous les angles.
- Perçages, fentes et fenêtres sur n'importe quelle face.
- Coupes en gueule de loup pour assemblages tube à tube.
- Assemblages par tenons et mortaises pour positionner les pièces sans gabarit de soudage.
- Numéros de pièces et lignes de pliage ou de soudage tracés par le laser.
La géométrie provenant directement du fichier CAO, les pièces s'emboîtent parfaitement lors de l'assemblage. Les ateliers constatent généralement les plus grands gains non pas sur le temps de coupe, mais sur la réduction des ajustements, des montages et des retouches au poste de soudage.
Bâti à montage latéral ou conventionnel ?
Sur les modèles LT120S et LT240S, le bâti est tourné sur le côté. Un chariot élévateur peut déposer des tubes lourds directement au centre du mandrin au lieu de les enfiler par l'extrémité ; de plus, les scories et les étincelles tombent au sol plutôt que sur les rails et les crémaillères, ce qui maintient les guides propres. La configuration à montage latéral nécessite également moins d'espace au sol. Un bâti conventionnel (LT240, LT360) convient mieux aux barres plus longues et aux ateliers prévoyant un chargement par faisceau le long du bâti.
Chutes : là où la matière du tube est perdue
Chaque tube se termine par une portion maintenue par les mandrins que le laser ne peut pas atteindre ; sur une machine conventionnelle à deux mandrins, cette chute mesure généralement 100 à 300 mm, soit environ 1,7 à 5 % d'un tube de 6 mètres. Sur de l'acier inoxydable ou du laiton, cette chute représente un coût élevé. Une conception à double mandrin telle que le LT240S permet à la tête de découper entre les mandrins, réduisant ainsi considérablement la longueur de la chute inexploitable. Lorsque vous comparez des offres, demandez à chaque fournisseur la longueur de chute pour vos diamètres de tubes et calculez-la par rapport à votre consommation annuelle.
La configuration des mandrins détermine les chutes et le prix
| Agencement | Avantage | Contrepartie | Idéal pour |
|---|---|---|---|
| Deux mandrins | Compact, prix inférieur, installation simple | Chute à l'extrémité de chaque tube | Tubes fins et moyens, généralement de moins de 1 t, haute vitesse |
| Deux mandrins avec passage de relais | La tête peut couper entre les mandrins | Mécanique de mandrin plus complexe | Chutes plus courtes sur tubes moyens et lourds |
| Trois mandrins | Le mandrin central s'efface ; chute proche de zéro | Machine plus longue, plus d'axes servo, prix plus élevé | Travaux mixtes de charpente métallique avec tubes lourds |
| Quatre mandrins | Chanfreins aux deux extrémités d'une pièce ; tubes très longs et lourds | Coût et encombrement au sol maximaux | Construction navale, offshore, équipements énergétiques |
Épaisseur de paroi et puissance laser
La puissance doit correspondre à l'épaisseur de paroi maximale sans la dépasser démesurément : des kilowatts superflus coûtent cher à l'achat, en électricité et en maintenance. Une règle empirique courante pour les lasers de tubes :
Dimensionnez la source pour votre paroi la plus épaisse avec une certaine réserve, souvent de 20 à 30 %, si vous prévoyez également des chanfreins ou des tubes plus lourds par la suite. La fiche technique de la source proposée et une découpe d'essai sur votre tube sont les éléments qui comptent vraiment.
Chanfreins : à tester sur votre propre tube
Les chanfreins de soudage sur tube sont généralement de 30 à 45°. Une tête de chanfreinage dédiée est stable mais coûteuse à entretenir ; un mécanisme d'inclinaison sur une tête standard est moins cher mais nécessite une compensation de focalisation sur les parois épaisses. Une valeur de « ±45° » sur papier ne garantit pas un chanfrein prêt à souder : faites-le découper sur votre propre tube.
Calculez le coût total
Comparez les machines en tenant compte du prix d'achat et des coûts d'exploitation (électricité, gaz, consommables), de la maintenance, du temps perdu lors des changements de format et des pannes, ainsi que des pertes de matière (chutes et squelettes). Une machine moins chère avec des chutes longues, ou qui nécessite de reprendre chaque chanfrein au tour, peut s'avérer plus coûteuse en l'espace d'un an.
Logiciel et imbrication (Nesting)
Le logiciel de découpe de tubes importe le modèle 3D du tube, le déplie et imbrique plusieurs pièces sur une longueur de barre brute, avec des coupes en ligne commune lorsque c'est possible. Vérifiez qu'il prend en charge les formats de vos bureaux d'études, gère vos types de profilés (ronds, carrés, rectangulaires, ovales et profilés ouverts si besoin) et permet à l'opérateur de modifier l'ordre des séquences directement sur la machine.
Où les lasers de découpe de tubes sont-ils rentables ?
- Mobilier et agencement de magasins : chaises, tables, rayonnages et systèmes de présentation.
- Équipements de fitness et structures de jeux pour enfants.
- Machines agricoles et remorques.
- Châssis automobiles et moto, lignes d'échappement et éléments d'arceaux de sécurité.
- Échafaudages, mains courantes, balustrades et structures métalliques légères.
Liste de contrôle avant achat
- Dimensions des tubes les plus grands et les plus courants, épaisseur de paroi et matière.
- Poids maximal d'un tube individuel et longueur de barre brute (6 m, 9 m).
- Types de profilés, y compris les profilés ouverts ou spéciaux.
- Longueur de chute (chute terminale) sur vos tubes.
- Méthode de chargement : manuel, par le côté ou chargeur automatique en faisceau.
- Formats d'importation logiciels et fonctions d'imbrication.
- Réalisation de coupes d'échantillons sur vos propres tubes.
FAQ sur les machines de découpe laser de tubes
Quelle est la solution la plus économique pour débuter dans la découpe laser de tubes ?
La MAK100 prend en charge les tubes de Ø10 à 100 mm avec une source 1.5 kW ; les unités de stock sont proposées à partir de 5 000 USD FOB Qingdao.
Quelle machine gère les tubes à parois épaisses ?
Quel est le plus grand tube qu'il est possible de découper ?
La LT360 découpe des tubes de Ø20 à 360 mm en longueurs de 6 m ou 9 m. Pour des tuyaux de plus grand diamètre ou très épais, une machine de découpe plasma pour tuyaux s'avère généralement plus économique.
Un laser tube peut-il couper des tubes rectangulaires et ovales ?
Oui. La LT240 prend en charge les sections rondes, carrées, rectangulaires et ovales ; veuillez confirmer les profilés spéciaux à l'aide d'un plan.
Pouvez-vous réaliser des échantillons sur mes tubes ?
Oui. Envoyez-nous le plan ou le fichier 3D, les dimensions et la matière du tube, et nous découpons des échantillons avant votre commande.
Communiquez-nous vos dimensions de tubes et votre volume annuel. Nous vous recommandons un modèle et vous transmettons un devis incluant la longueur de chute et les options de chargement.
Obtenir un devis