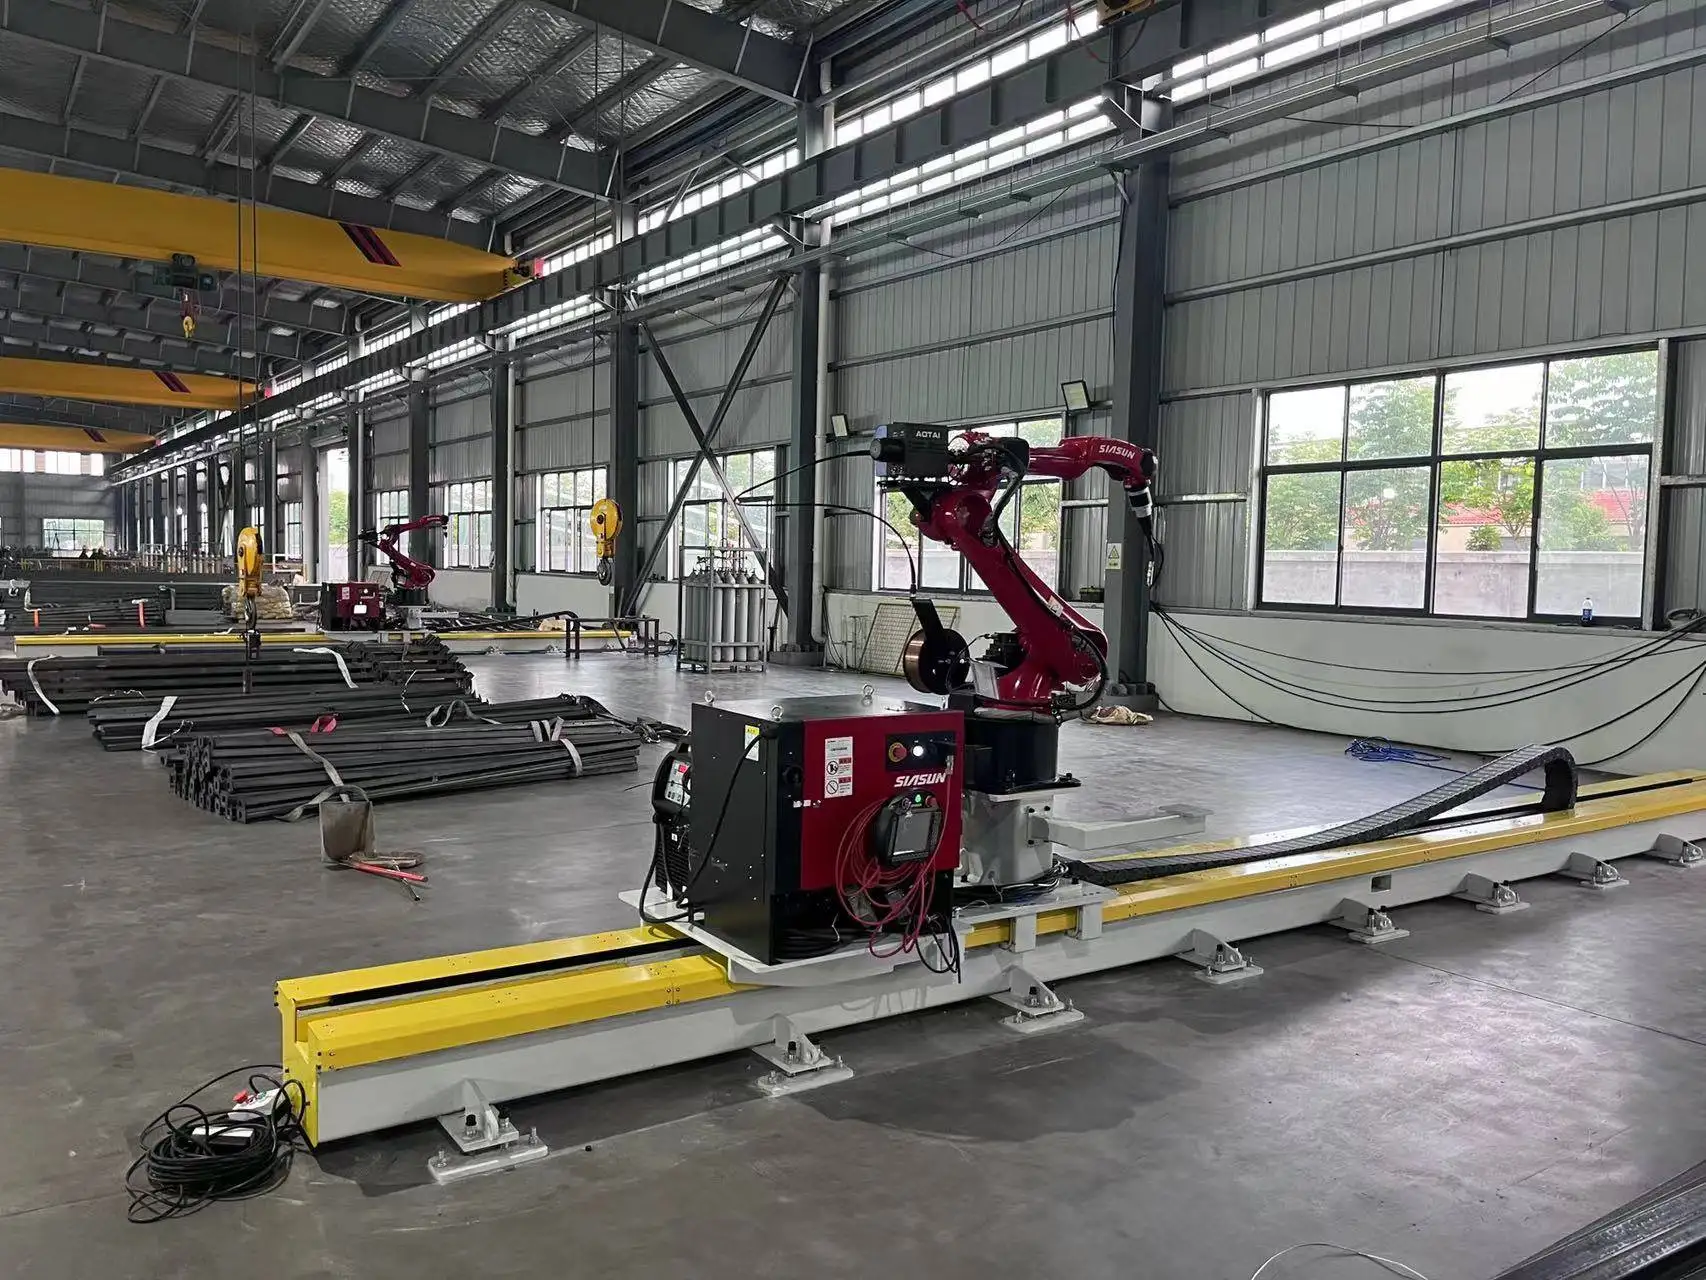
Montowany na szynie 7-osiowy robot spawalniczy: Przegląd
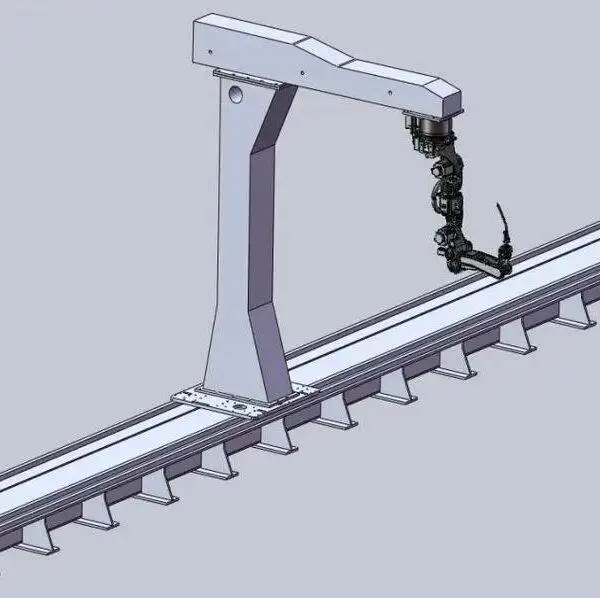
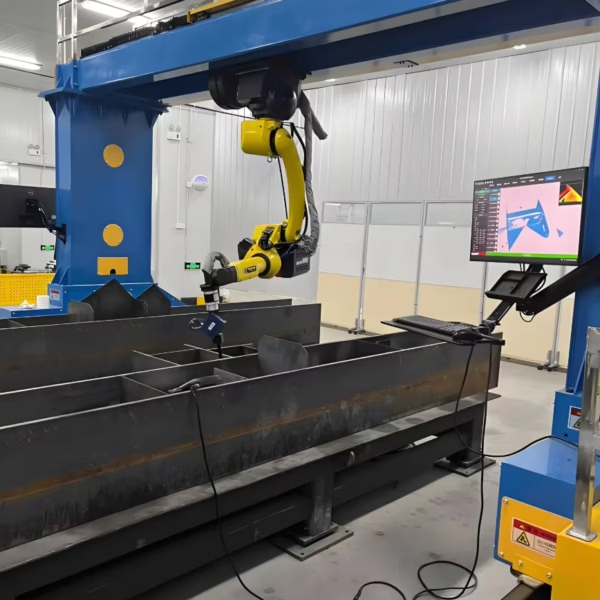
Ten zautomatyzowany system spawalniczy umieszcza 6-osiowy robot spawalniczy na torze jezdnym w podłodze, co dodaje siódmą oś. Skaner laserowy 3D mierzy element, a oprogramowanie oblicza ścieżki spawania, dzięki czemu konstrukcje stalowe mogą być spawane bez konieczności programowania (uczenia) każdego punktu. Jest on przeznaczony dla producentów konstrukcji stalowych, którzy codziennie spawają belki, słupy i wsporniki o podobnych gabarytach.
Maszyna odczytuje dane części z programów Tekla i SolidWorks, dzięki czemu ten sam model, który przygotowują Twoi konstruktorzy, może sterować robotem. Sterowanie serwonapędami w sieci EtherCAT zapewnia płynny i zsynchronizowany ruch robota oraz toru jezdnego wzdłuż spoiny.
Specyfikacja techniczna
| Osie | 7 (robot spawalniczy 6-osiowy + tor jezdny) |
|---|---|
| Wysięg ramienia | 2000 mm |
| Tor jezdny | 9 m lub 12 m; inne długości na zamówienie |
| Powtarzalność | ±0.05 mm |
| Wizja | Wysokoprecyzyjne skanowanie laserowe 3D |
| Generowanie ścieżek | Bez programowania (teaching-free): spoiny są identyfikowane, a ścieżki obliczane na podstawie skanu |
| Łącze danych | Tekla i SolidWorks |
| Sterowanie ruchem | Serwonapędy magistrali EtherCAT |
| Procesy spawalnicze | MIG / MAG; drut pełny i proszkowy; wielowarstwowe, wieloprzebiegowe |
| Źródło prądu spawalniczego | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller lub inne na życzenie |
| Normy spawalnicze | Procedury mogą być kwalifikowane zgodnie z normami ISO, AWS D1.1 oraz przepisami towarzystw klasyfikacyjnych (ABS, LR, CCS) |
| Certyfikacja | CE, ISO 9001 |
| Czas realizacji | 20–45 dni w zależności od konfiguracji |
| Gwarancja | 24 miesiące na całą maszynę (z wyłączeniem materiałów eksploatacyjnych) |
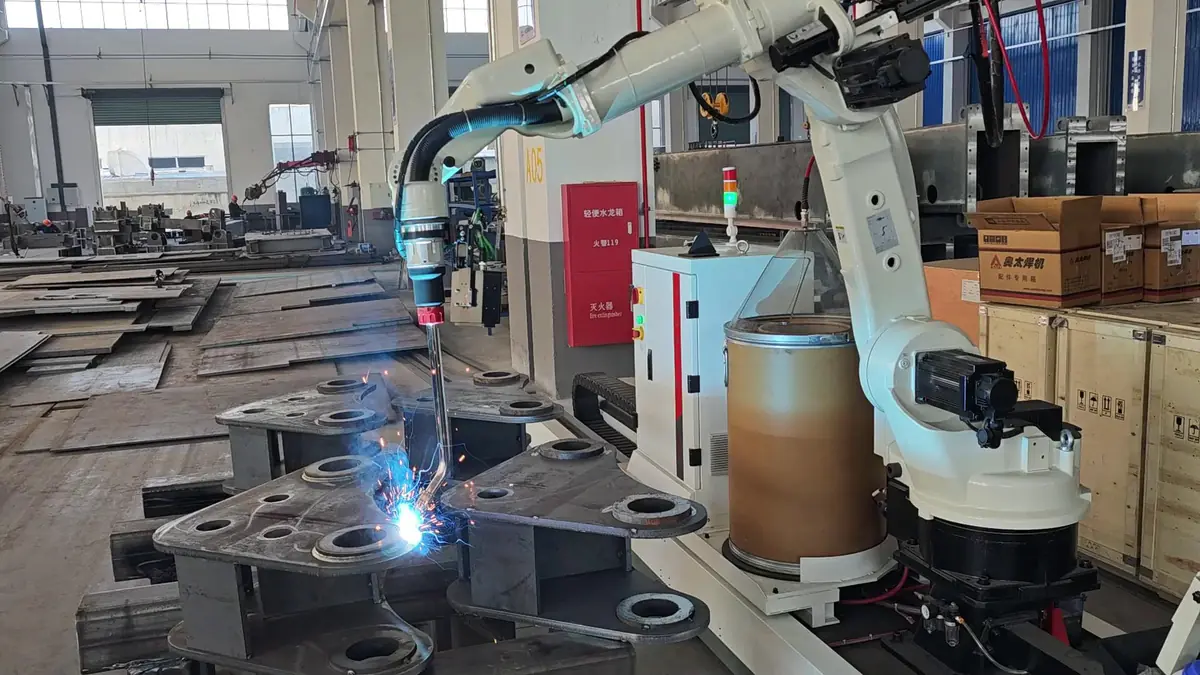
Jak działa spawanie bez programowania (teaching-free)
- Załaduj element. Umieść belkę lub słup na stole spawalniczym wzdłuż toru jezdnego.
- Zeskanuj. Skaner laserowy 3D mierzy element w jego rzeczywistym stanie, uwzględniając jego pozycję i spasowanie.
- Oblicz ścieżki. Oprogramowanie identyfikuje spoiny oraz oblicza ścieżki i kolejność pracy palnika, korzystając z modelu Tekla lub SolidWorks, jeśli jest dostępny.
- Spawaj. Robot porusza się wzdłuż toru i spawa każdą spoinę. Operatorzy sprawdzają jedynie wynik i ładują kolejny element.
Dlaczego brak konieczności programowania ma znaczenie w konstrukcjach stalowych
Prace przy konstrukcjach stalowych rzadko kiedy są powtarzalne w stu procentach: długości belek, pozycje usztywnień i blachy węzłowe zmieniają się z projektu na projekt. W przypadku konwencjonalnego robota ktoś musi zaprogramować każdy nowy element punkt po punkcie, a ten czas często niweluje zyski z prędkości robota. Skanowanie i automatyczne obliczanie ścieżek eliminują większą część tej pracy, co sprawia, że robot przy produkcji jednostkowej i małoseryjnej konstrukcji stalowych ma realny sens ekonomiczny.
Typowe detale
Detale
- Belki dwuteowe (H-beams) z usztywnieniami i płytami czołowymi
- Słupy z płytami bazowymi i wspornikami
- Blachy węzłowe i stykowe
- Belki złożone i elementy o podobnych gabarytach
Branże
- Budownictwo konstrukcji stalowych
- Obiekty przemysłowe i hale magazynowe
- Mosty (elementy drugorzędne)
- Maszyny budowlane
Jak wypada na tle innych robotów spawalniczych
| System | Zaleta | Wybierz go, gdy |
|---|---|---|
| Wysięgnikowy robot spawalniczy CWR500A | Otwarty przód i tył dla załadunku dźwigiem; zasięg 3,5 m | Długie elementy płytowe, belki dwuteowe i dźwigary skrzynkowe ładowane żurawiem |
| Bramowy robot spawalniczy | Pokrywa pełny obszar prostokątny, np. 12 m × 4 m | Bardzo szerokie elementy, takie jak sekcje statków i ramy przyczep |
| Montowany na szynie 7-osiowy robot spawalniczy (ta maszyna) | Kompaktowa linia z jednym robotem i skanowaniem 3D | Elementy konstrukcji stalowych o podobnych gabarytach |
| Mobilny robot spawalniczy | Podjeżdża do detalu; brak potrzeby toru jezdnego | Elementy zbyt duże lub ciężke, aby przemieszczać je na stanowisko |
| Zautomatyzowane gniazdo spawalnicze | Pozycjoner obraca detal w optymalny kąt spawania | Powtarzalne detali o wadze do kilku ton w seriach |
| Cobot spawalniczy | Uczenie przez prowadzenie ręczne, brak wygrodzeń po ocenie ryzyka | Małe, zróżnicowane detale i częste przezbrojenia |
Co wpływa na cenę
Maszyna jest konfigurowana pod Twoje detale. Na wycenę wpływają następujące elementy:
| Czynnik kosztowy | Opcje | Jak wpływa na cenę |
|---|---|---|
| Długość toru | 9 m, 12 m lub niestandardowa | Dłuższe torowiska zwiększają koszty konstrukcji, listew zębatych i montażu |
| Wizja i oprogramowanie | Skanowanie laserowe 3D, integracja z Tekla / SolidWorks | Określa stopień redukcji prac programistycznych |
| Proces | Drut pełny lub proszkowy, pojedynczy drut | Pakiety technologiczne dla grubych blach dodają parametry, a nie sprzęt |
| Źródło prądu spawalniczego | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Marki importowane są droższe; marki lokalne są łatwiejsze w serwisowaniu w niektórych regionach |
| Obsługa detali | Stół spawalniczy i proste przyrządy mocujące | Budowane pod wymiary Twoich detali |
| Serwis | Montaż i szkolenie na miejscu u klienta | Wyceniane osobno, zazwyczaj około tygodnia na miejscu |
Aby otrzymać wycenę, wyślij rysunki swoich typowych elementów, grubość blach oraz docelową dzienną wydajność. Oferujemy warunki FOB Qingdao.
Dostawa, montaż i wsparcie
- Konfiguracja i rysunki. Nasi inżynierowie potwierdzają długość toru, stołu oraz proces na podstawie rysunków Twoich detali.
- Produkcja i testy fabryczne. Czas realizacji wynosi 20–45 dni w zależności od konfiguracji. System jest montowany i testowo spawany przed wysyłką.
- Przygotowanie fundamentów. Przygotuj wypoziomowaną posadzkę pod tor, zasilanie elektryczne oraz gaz osłonowy. Przed przybyciem maszyny upewnij się co do wymagań fundamentowych, konsultując je z naszymi inżynierami.
- Montaż i szkolenie. Montaż na miejscu i szkolenie operatorów trwają zazwyczaj około tygodnia i są wyceniane osobno. Operatorו uczą się programowania, codziennej obsługi oraz rutynowej konserwacji.
- Wsparcie posprzedażowe. 24-miesięczna gwarancja na całą maszynę z wyłączeniem materiałów eksploatacyjnych, wraz ze wsparciem technicznym zdalnym w zakresie pytań oprogramowania i procesów.
Typowe problemy w spawaniu konstrukcji stalowych i jak radzi sobie z nimi robot
Elementy konstrukcji stalowych różnią się w zależności od projektu. Oto problemy, które sprawiają, że spawanie ręczne lub tradycyjnym robotem jest wolne, oraz sposób, w jaki robot ze skanerem sobie z nimi radzi:
| Problem | Typowa przyczyna | Jak system sobie z tym radzi |
|---|---|---|
| Każdy projekt przynosi nowe elementy | Zmieniają się długości, usztywnienia i blachy | Ścieżki są obliczane na podstawie skanu 3D oraz modelu Tekla lub SolidWorks |
| Pozycja detalu na stole jest zmienna | Załadunek dźwigiem nigdy nie jest idealnie powtarzalny | Skaner mierzy rzeczywistą pozycję przed rozpoczęciem spawania |
| Szczeliny montażowe są nierówne | Tolerancje cięcia i montażu | Skan mierzy faktyczną spoinę, a nie dane nominalne z rysunku |
| Odkształcenia przy długich spoinach | Wprowadzenie ciepła przy długich spawach | Kolejność spawania i ściegi przerywane są zaprogramowane w systemie |
| Programowanie zajmuje więcej czasu niż spawanie | Programowanie punkt po punkcie detali jednostkowych | Generowanie ścieżek bez uczenia eliminuje większość czasu programowania |
Przed zakupem: Lista kontrolna robota do konstrukcji stalowych
Zbierz te informacje przed wysłaniem zapytania o ofertę:
- Długość, wysokość i waga Twoich najdłuższych i najpopularniejszych elementów.
- Typowe połączenia: usztywnienia, blachy czołowe, płyty pod podstawę, węzły, wsporniki.
- Grubości blach oraz informacja, czy wymagane jest spawanie wielościegowe.
- Czy Twoi konstruktorzy pracują w programie Tekla lub SolidWorks.
- Przestrzeń halowa na tor jezdny o długości 9 m, 12 m lub dłuższy oraz stół spawalniczy.
- Dostęp do suwnicy w celu załadunku i rozładunku.
- Dzienne cele produkcyjne w sztukach elementów lub metrach spoiny.
- Zasilanie elektryczne, gaz osłonowy i odciąg dymów spawalniczych.
Konserwacja codzienna i okresowa
| Interwał | Czynność |
|---|---|
| Każda zmiana | Oczyść dyszę i usuń odpryski; sprawdź końcówkę prądową i wymień ją, gdy otwór jest zużyty; sprawdź podawacz drutu i zapas drutu; potwierdź przepływ gazu osłonowego |
| Co tydzień | Oczyść okienko skanera 3D; sprawdź kable palnika, węże i przyłącza gazowe |
| Co miesiąc | Oczyść szynę i listwę zębatą; nasmaruj listwę i koło zębate; sprawdź prowadnik kablowy |
| Co rok | Sprawdź osiowość toru jezdnego; przeprowadź serwis robota zgodnie z zaleceniami producenta |
Przestrzegaj instrukcji producentów robota i źródła prądu dotyczących smaru do reduktorów i interwałów wymiany baterii. Wykonuj kopie zapasowe programów robota i technologii spawania po każdej zmianie.
Bezpieczeństwo
- Ogrodź tor jezdny i stół spawalniczy oraz zabezpiecz bramki dostępu wyłącznikami krańcowymi.
- Nie dopuszczaj osób w strefę ruchu robota, gdy porusza się on po torze.
- Zainstaluj odciąg dymów wzdłuż stołu spawalniczego.
- Zabezpiecz obszar przed promieniowaniem łuku za pomocą parawanów lub kurtyn spawalniczych.
Miejsce robota w zakładzie konstrukcji stalowych
Robot zastępuje proces spawania, a nie całą linię. Typowy przepływ wygląda następująco:
- Modelowanie konstrukcji. Elementy są modelowane w Tekla lub SolidWorks; ten sam model zasila później robota.
- Cięcie i wiercenie. Blachy i profile są cięte; precyzyjne cięcie utrzymuje małe szczeliny montażowe.
- Składanie i sczepianie. Usztywnienia, blachy czołowe i wsporniki są sczepiane na gotowo przez monterów.
- Spawanie zrobotyzowane. Element jest skanowany, ścieżki są obliczane, a robot spawa każdą spoinę.
- Kontrola i wykończenie. Spoiny są kontrolowane, a następnie element trafia do śrutowania i malowania.
Największe zyski pojawiają się wtedy, gdy pasowanie jest powtarzalne. Skaner radzi sobie z normalnymi odchyłkami, ale dobre cięcie i sczepianie na początku sprawiają, że robot spawa zamiast czekać na poprawki.
Zalety i ograniczenia
Zalety
- Brak konieczności programowania punkt po punkcie dla nowych elementów
- Wykorzystuje model z Tekla lub SolidWorks, który Twoi projektanci już przygotowują
- Kompaktowa linia z jednym robotem, łatwa do wpasowania w istniejącą nawę
- Powtarzalność ±0,05 mm i sterowanie serwo EtherCAT
Ograniczenia
- W przypadku bardzo szerokich elementów, takich jak panele okrętowe, bramowy robot spawalniczy pokrywa większy obszar
- W przypadku długich sekcji mostowych ładowanych suwnicą, wysięgnikowy robot spawalniczy oferuje większy zasięg
- W przypadku małych, powtarzalnych części, stanowisko robota z pozycjonerem jest szybsze
- Części z cienkiej blachy często lepiej obrabiać za pomocą spawania laserowego
Tabela średnic drutu do spawania MAG
Typowe zakresy prądowe dla spawania MAG drutem litym. Biblioteka procesów dobiera parametry automatycznie, ale ta tabela pomaga przy planowaniu zapasów drutu i grubości blach.
| Ø drutu | Zwarcie (A) | Kroplowe (A) | Rozpylone (A) | Typowa blacha |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | od ok. 4 mm |
| 1,6 mm | 130–220 | 220–280 | 280–500 | od ok. 8 mm |
Przenoszenie zwarciowe zachodzi przy ok. 14–22 V, kroplowe przy ok. 22–26 V (strefa odprysków, której należy unikać), a natryskowe powyżej 26 V.
Najczęściej zadawane pytania dotyczące robota spawalniczego na torze jezdnym
Czy muszę uczyć robota każdej nowej części?
Nie. Skaner laserowy 3D mierzy część, a oprogramowanie oblicza ścieżki spawania. Operatorzy sprawdzają wynik i uruchamiają spawanie.
Jakie pliki oprogramowania można importować?
System łączy się z modelami Tekla i SolidWorks, dzięki czemu ten sam model 3D używany do projektowania może być wykorzystany do spawania.
Jak długi może być tor jezdny?
Standardowe tory mają długość 9 m i 12 m. Dostępne są również inne długości dopasowane do Twoich najdłuższych elementów.
Czym różni się od wysięgnikowego robota spawalniczego?
Ta maszyna to kompaktowa linia z jednym robotem do elementów stalowych o zbliżonych wymiarach. Wersja wysięgnikowa posiada ramię poziome o szerokości roboczej do 3,5 m, przeznaczone do szerokich płyt ładowanych suwnicą.
Czy spoiny spełniają wymagania normy AWS D1.1?
Technologii spawania można nadać kwalifikacje zgodne z normami ISO, AWS D1.1 oraz przepisami towarzystw klasyfikacyjnych, takimi jak ABS, LR i CCS, dla konkretnych złączy i materiałów.
Jaki jest czas realizacji zamówienia?
Czas realizacji wynosi 20–45 dni w zależności od konfiguracji. Montaż i szkolenie trwają około tygodnia na miejscu u klienta i są wyceniane oddzielnie.
Czy może spawać słupy z usztywnieniami i płytami podstawy?
Tak. Dwuteowniki z usztywnieniami i blachami czołowymi oraz słupy z płytami podstawy i wspornikami to typowe detale dla tej maszyny.
Jakiego szkolenia potrzebują operatorzy?
Montaż na miejscu i szkolenie trwają około tygodnia. Operatorzy uczą się ładować części, uruchamiać skanowanie, sprawdzać wygenerowane ścieżki i rozpoczynać spawanie.
Zobacz wszystkie roboty spawalnicze, aby porównać systemy wysięgnikowe, bramowe, mobilne, stanowiska robocze i koboty.
Wyślij nam rysunki swoich konstrukcji stalowych. Zalecimy odpowiednią długość toru i proces oraz przygotujemy wycenę FOB Qingdao.
Uzyskaj konfigurację i wycenę