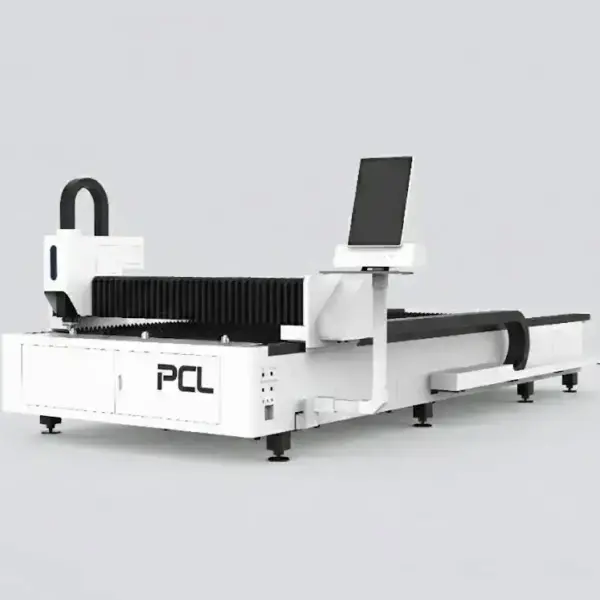
GF3012: Informacje ogólne
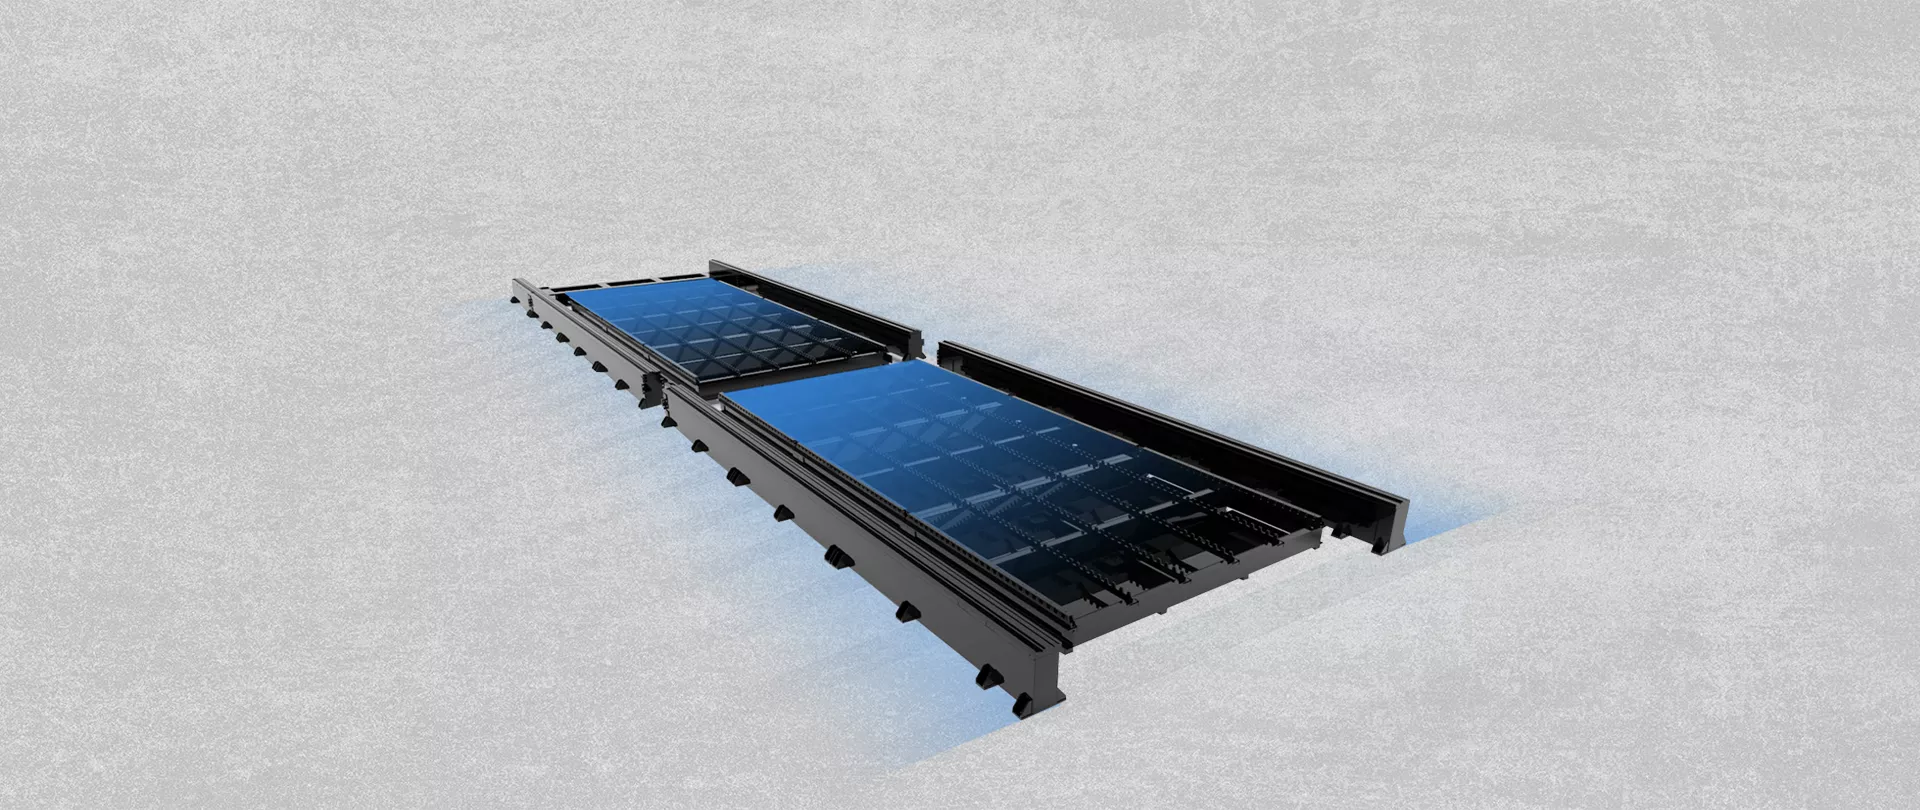
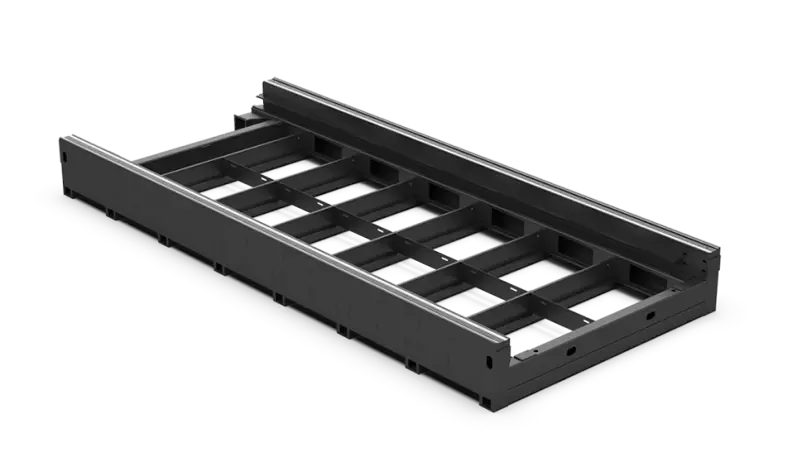
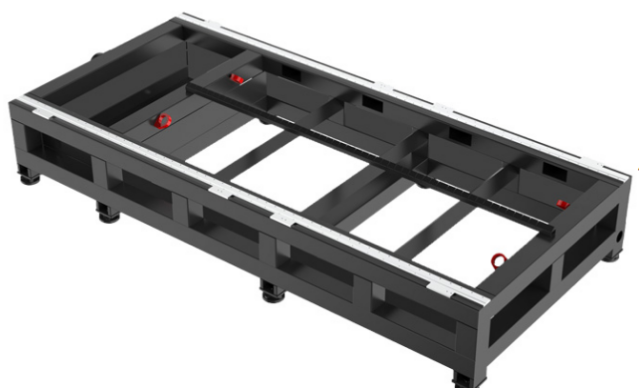
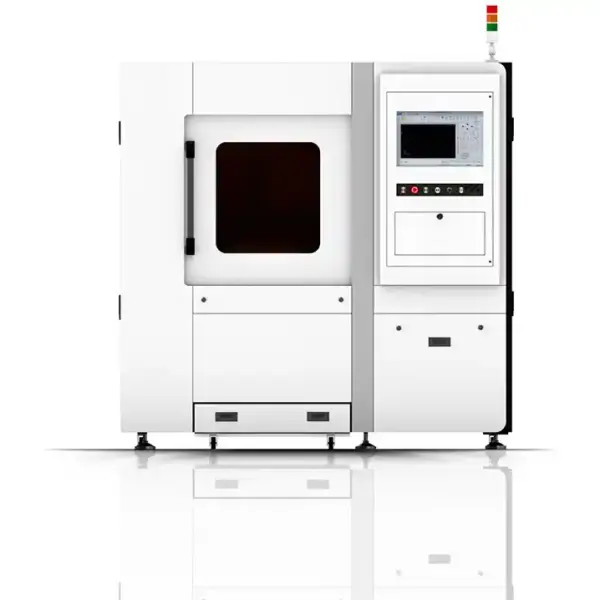
GF3012 łączy w sobie źródło światłowodowe o dużej mocy od 6 kW do aż 60 kW oraz kompaktowy stół roboczy o wymiarach 3000 × 1200 mm. To idealne rozwiązanie dla warsztatów, które tną grube blachy na małe i średnie detale i potrzebują ogromnej mocy, ale nie dysponują wolną przestrzenią niezbędną dla maszyn 4020 lub 6020. Konstrukcja ruchu opiera się na głowicy z automatycznym autofocusem, serwonapędach Yaskawa lub Fuji oraz prowadnicach Hiwin.

Specyfikacja techniczna
| Obszar roboczy | 3000 × 1200 mm |
|---|---|
| Moc lasera | 6–60 kW fiber |
| Dokładność pozycjonowania X/Y | ±0.03 mm |
| Maks. prędkość jednoczesna | 100 m/min |
| Głowica tnąca | Raytools lub WSX z autofocusem |
| Napęd | Serwosilniki Yaskawa lub Fuji, prowadnice liniowe Hiwin |
| Formaty plików | AI, BMP, PLT, DXF, DST i inne |
| Materiały | Stal węglowa, stal nierdzewna, aluminium, mosiądz |
| Certyfikacja | CE, ISO 9001 |
| Gwarancja | 24 miesiące na całą maszynę (z wyłączeniem materiałów eksploatacyjnych) |
Co można ciąć przy poszczególnych mocach
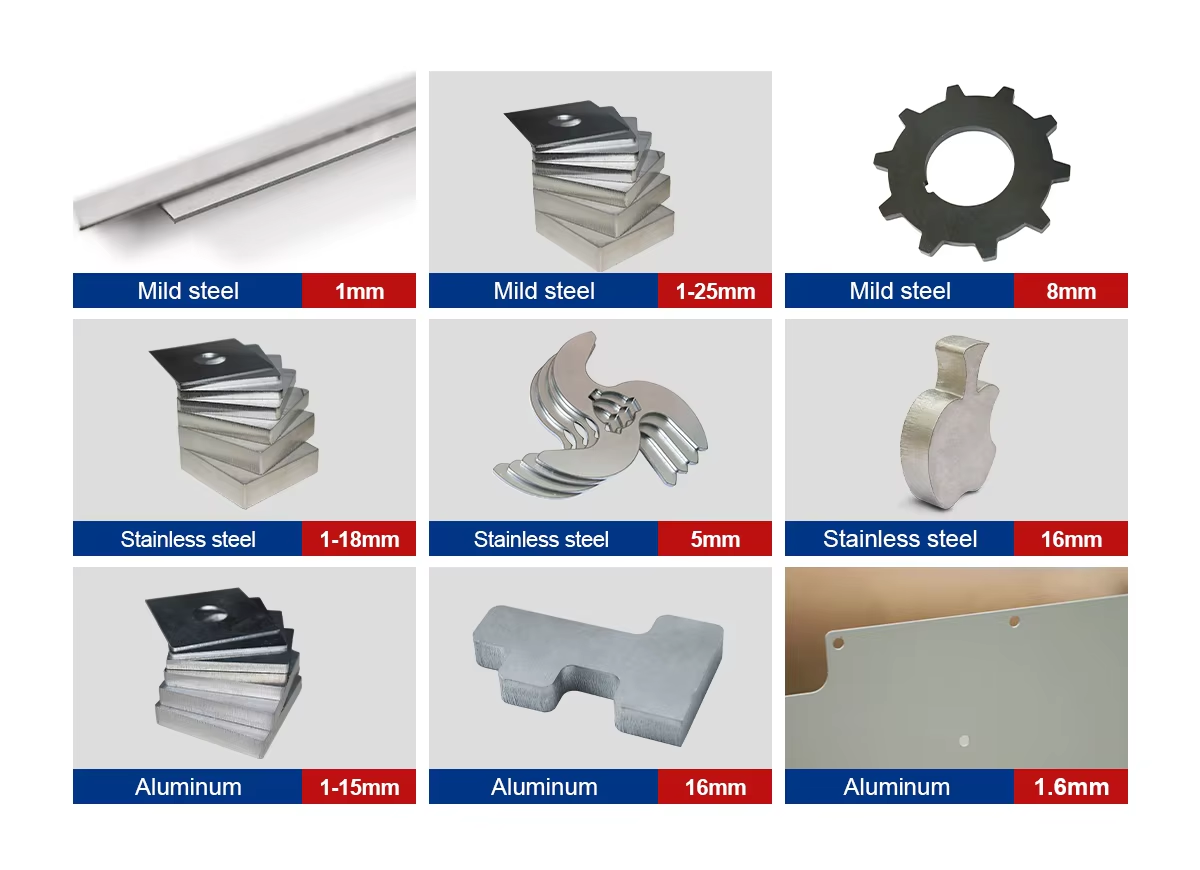
Typowa maksymalna grubość cięcia dla mocy od 1 kW do 60 kW; ostatnia kolumna wskazuje moce obsługiwane przez ten model. Wartości te należy traktować jako absolutne granice możliwości, a nie jako zakres do codziennej pracy. Przy takich mocach model GF3012 to prawdziwy specjalista od grubych blach. W przypadku cienkich blach dodatkowe kilowaty niewiele zmieniają, ponieważ to przyspieszenie dyktuje tam tempo.
| Moc lasera | Stal węglowa (O₂) | Stal nierdzewna (N₂) | Aluminium (N₂) | Mosiądz (N₂) | Ten model |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | – |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | – |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | – |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | – |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | – |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | ✓ |
Maksymalna grubość to wartość graniczna – cięcie odbywa się wtedy wolniej, a krawędź jest mniej gładka. Planuj codzienną produkcję z zapasem kilku milimetrów poniżej tych wartości i potwierdź parametry w tabeli cięcia dla konkretnego źródła i głowicy z Twojej oferty.
Typowe prędkości cięcia
| Grubość | 6 kW | 12 kW |
|---|---|---|
| 3 mm | 3.5–4.2 | – |
| 4 mm | 3.3–3.8 | – |
| 6 mm | 2.7–3.2 | – |
| 8 mm | 2.2–2.5 | – |
| 10 mm | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 1.2–1.4 | 2.8–3.0 |
| 20 mm | 0.6–0.7 | 1.5–1.6 |
| 25 mm | 0.4–0.5 | 0.8–1.0 |
| Grubość | 6 kW | 12 kW |
|---|---|---|
| 1 mm | 40–50 | 50–60 |
| 2 mm | 25–30 | 40–45 |
| 3 mm | 15–18 | 30–35 |
| 5 mm | 7–8 | 15–18 |
| 6 mm | 6–7 | 13–15 |
| 8 mm | 3.5–3.8 | 8–10 |
| 10 mm | 1.6–2.0 | 6.5–7.5 |
| 12 mm | 1.0–1.2 | 5.0–5.5 |
| 16 mm | 0.5–0.6 | 2.0–2.3 |
| 20 mm | 0.2–0.35 | 1.2–1.4 |
Prędkości w m/min. Są to typowe wartości dla wysokiej jakości cięcia; wymagania dotyczące krawędzi, gatunek materiału, czystość gazu oraz zastosowana główka mają na nie wpływ. Twoja oferta zawiera tabelę dla konkretnej konfiguracji.
Duża moc na kompaktowym stole
Elementy z grubych blach, takie jak kołnierze, uchwyty, płyty bazowe czy części maszyn, są często niewielkich rozmiarów. Ich cięcie na stole 3012 pozwala na wykorzystanie dużej mocy źródła bez ponoszenia kosztów zakupu i zajmowania miejsca przez maszynę 4- lub 6-metrową. Trzy elementy rosną wraz z mocą, a nie z wielkością stołu: chiller, przyłącze elektryczne oraz instalacja gazowa. Zaplanuj je pod kątem wybranego źródła oraz weź pod uwagę suwnicę do obsługi ciężkich arkuszy blachy.
Szerokość 1200 mm pozwala na bezpośredni załadunek arkuszy 1250 × 2500 mm. Jeśli kupujesz arkusze 1500 × 3000 mm, sprawdź model LFP3015 lub maszyny 4020.
Dlaczego autofokus ma znaczenie przy grubych blachach
Grube blachy są przebijane etapami – każdy z własnym ustawieniem ogniska i wysokości, a cięcie tlenowe podnosi ognisko wyżej wraz ze wzrostem grubości materiału. Głowica z automatycznym autofocusem pobiera te wartości bezpośrednio z programu cięcia, dzięki czemu operator nie musi za każdym razem ręcznie regulować soczewek, a przebicia i cięcia za każdym razem wychodzą perfekcyjnie.
Miejsce modelu w ofercie wycinarek laserowych PCL
| Model | Obszar roboczy | Moc | Najlepsze zastosowanie |
|---|---|---|---|
| GF3012 (ta maszyna) | 3000 × 1200 mm | 6–60 kW | Duża moc na kompaktowym stole |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Otwarty stół pojedynczy; standardowe arkusze |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Wymienny stół paletowy do produkcji seryjnej |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Cięcie grubych blach na łożu spawanym płytowo |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Długie arkusze przy niższych nakładach inwestycyjnych |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Produkcja wielkoformatowa |
| 2 w 1 do blach i rur | 3015 lub 4020 + rury Ø20–220 mm | 1–12 kW | Blachy i profile na jednej maszynie |
Najczęstsze problemy i sposoby ich rozwiązania
| Problem | Typowa przyczyna | Co robić |
|---|---|---|
| Wypalenie przy wkuwaniu na grubej blasze | Jednostopniowe wkuwanie na grubej blasze | Zastosuj wkuwanie wielostopniowe i pozwól blasze ostygnąć między kolejnymi wkuwaniami |
| Duży żużel pod grubą stalą węglową | Zbyt wysoka prędkość, niskie ciśnienie tlenu, zbyt ujemne skupienie, częściowo zablokowana dysza | Zmniejsz prędkość o 5–8%; utrzymaj tlen na poziomie 0,5–0,7 bara; ustaw ognisko na +3 do +4 mm; sprawdź dyszę |
| Brak przepalenia na wylot | Wkuwanie niezakończone, ognisko niewystarczająco dodatnie przy cięciu tlenem, brudna szybka ochronna | Poczekaj na zakończenie wszystkich etapów wkuwania; podnieś ognisko w krokach co 1 mm; wyczyść lub wymień szybkę |
| Żużel pod stali nierdzewną lub aluminium | Zbyt wysoka prędkość, zbyt niskie ciśnienie azotu lub niewystarczająco głębokie ognisko | Zmniejsz prędkość lub zwiększ ciśnienie; opuść ognisko (wartość ujemna) wraz ze wzrostem grubości |
Co decyduje o cenie
| Element | Opcje | Wpływ |
|---|---|---|
| Źródło lasera | Marka (Raycus, IPG, Max) i moc | Największy pojedynczy element; wyższa moc kosztuje więcej i wymaga większego chillera oraz zasilania |
| Głowica tnąca | Autofokus Raytools lub WSX | Automatyczne ustawianie ostrości i ochrona przed kolizjami |
| Napęd | Marka serwonapędów, prowadnice i listwy zębate | Dokładność przez lata |
| Moc | 6–60 kW | Źródło stanowi większość ceny; wyższa moc wymaga również większego chillera, zasilania i instalacji gazowej |
Model GF3012 wyceniamy na zapytanie.
Od zapytania do produkcji
- Detale i próby. Wyślij swoje najgrubsze detale i materiały; tniemy próbki na mocy, którą rozważasz.
- Konfiguracja. Ustalamy źródło, głowicę, stół i opcje oraz wysyłamy projekt z wymaganą powierzchnią, zasilaniem, gazem i przyłączami odciągu.
- Budowa i testy. Maszyna jest montowana i testowana przed wysyłką; czas realizacji potwierdzamy w ofercie.
- Przygotowanie miejsca. Równe posadzka, zasilanie, gaz pomocniczy i sprężone powietrze oraz odciąg pyłów przygotowane przed przyjazdem.
- Instalacja i szkolenie. Wycenione wraz z maszyną; operatorzy uczyć się będą oprogramowania do nestingu, parametrów cięcia, codziennych kontroli i prostej diagnozy usterek.
- Wsparcie. 24-miesięczna gwarancja na całą maszynę, z wyłączeniem materiałów eksploatacyjnych.
Przed złożeniem zamówienia
- Najgrubsza blacha oraz grubość, którą tnijesz przez większość czasu.
- Suwnica lub żuraw do załadunku ciężkich blach.
- Zasilanie, chiller i instalacja gazowa dla wybranego źródła.
- Rozmiary blach: stół mieści bezpośrednio format 1250 × 2500 mm.
Konserwacja
| Kiedy | Co zrobić |
|---|---|
| Codziennie | Sprawdź i wyczyść szybkę ochronną; sprawdź stan i centrowanie dyszy; sprawdź ciśnienia gazów. |
| Co tydzień | Usuń żużel; wyczyść lamelki i prowadnice; sprawdź czujnik wysokości. |
| Okresowo | Wymień lamelki; nasmaruj prowadnice i listwy zębate; wymień wodę w chillerze i filtry odciągu. |
Bezpieczeństwo
Światło lasera odbite od blachy jest niewidoczne i może uszkodzić oczy, dlatego obszar cięcia musi być osłonięty lub ogrodzony, a blokady drzwi muszą być sprawne. Utrzymuj działający odciąg i czyste filtry; pył w stole i filtrach może się zapalić, zwłaszcza po obróbce aluminium. Chroń instalację tlenową przed olejem i smarem oraz zabezpiecz butle gazowe.
FAQ GF3012
Jaki jest obszar roboczy modelu GF3012?
3000 × 1200 mm.
Jakie są opcje mocy?
Źródła światłowodowe od 6 kW do aż 60 kW.
Jak grubo może ciąć?
Typowe maksima to 25 mm stali węglowej i 20 mm stali nierdzewnej przy 6 kW, około 40 mm obu materiałów przy 12 kW oraz znacznie więcej przy 20–60 kW. Codzienna produkcja odbywa się kilka milimetrów poniżej maksimum.
Jakie pliki może odczytać?
M.in. AI, BMP, PLT, DXF i DST.
Dlaczego stosować wysoką moc na stole 3012?
Detale z grubych blach są często małe. Kompaktowy stół daje dużą moc źródła bez kosztów i zajmowania powierzchni maszyny 4 m lub 6 m.
Czego wymaga wysoka moc na miejscu u klienta?
Większego przyłącza elektrycznego, chillera dopasowanego do źródła oraz instalacji gazowej o dużym przepływie; rysunek gabarytowy wymienia je dla Twojej konfiguracji.
Porównaj wszystkie laserowe wycinarki światłowodowe obok siebie w naszym przewodniku.
Wyślij swoje najgrubsze detale i materiał. Pomożemy dobrać moc źródła i wycenimy model GF3012.
Uzyskaj wycenę