LT240S : Vue d'ensemble
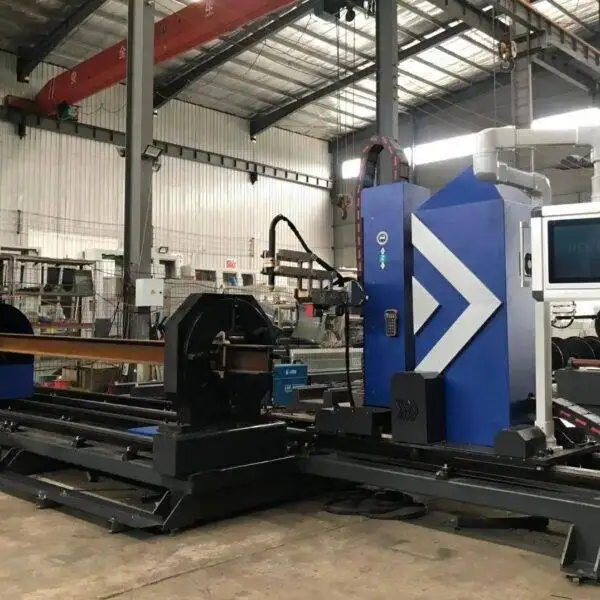
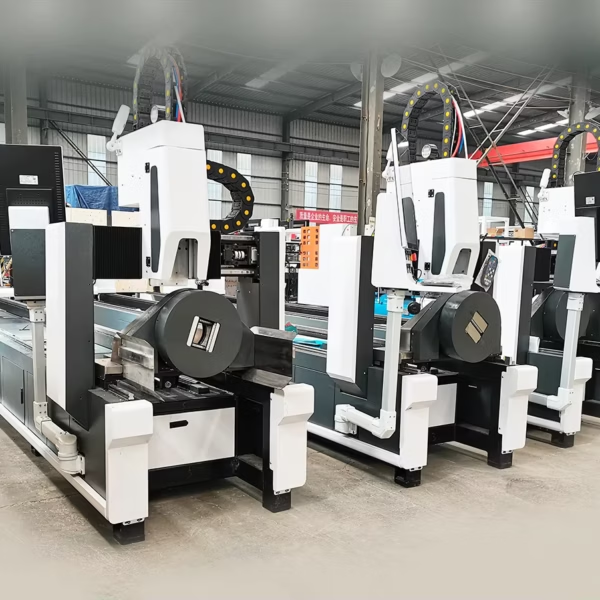
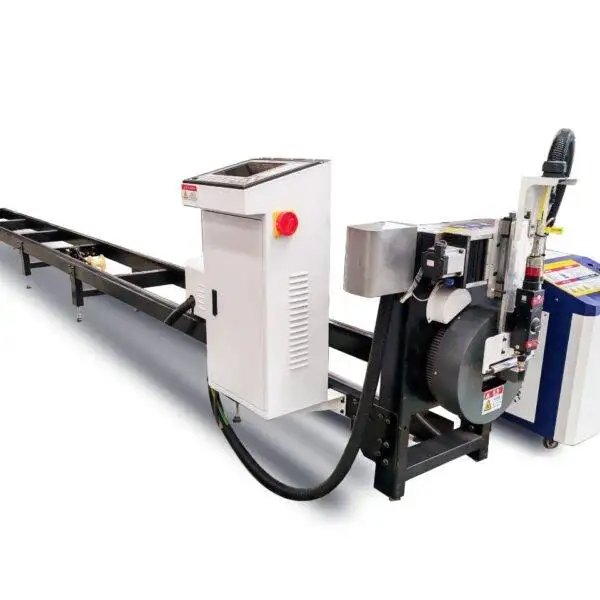
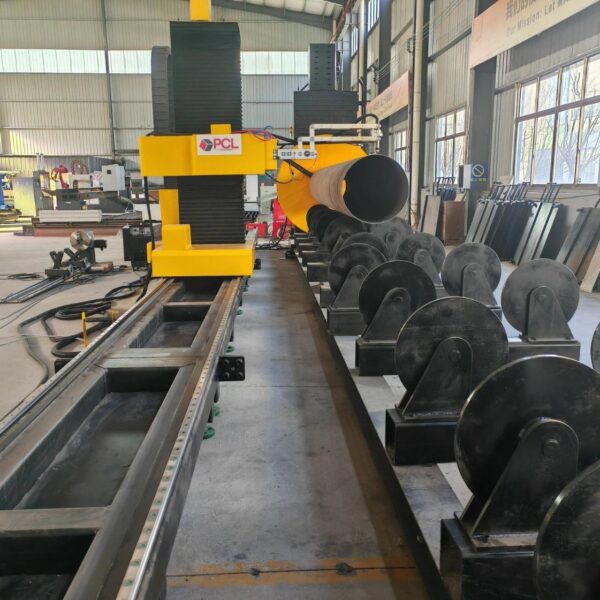
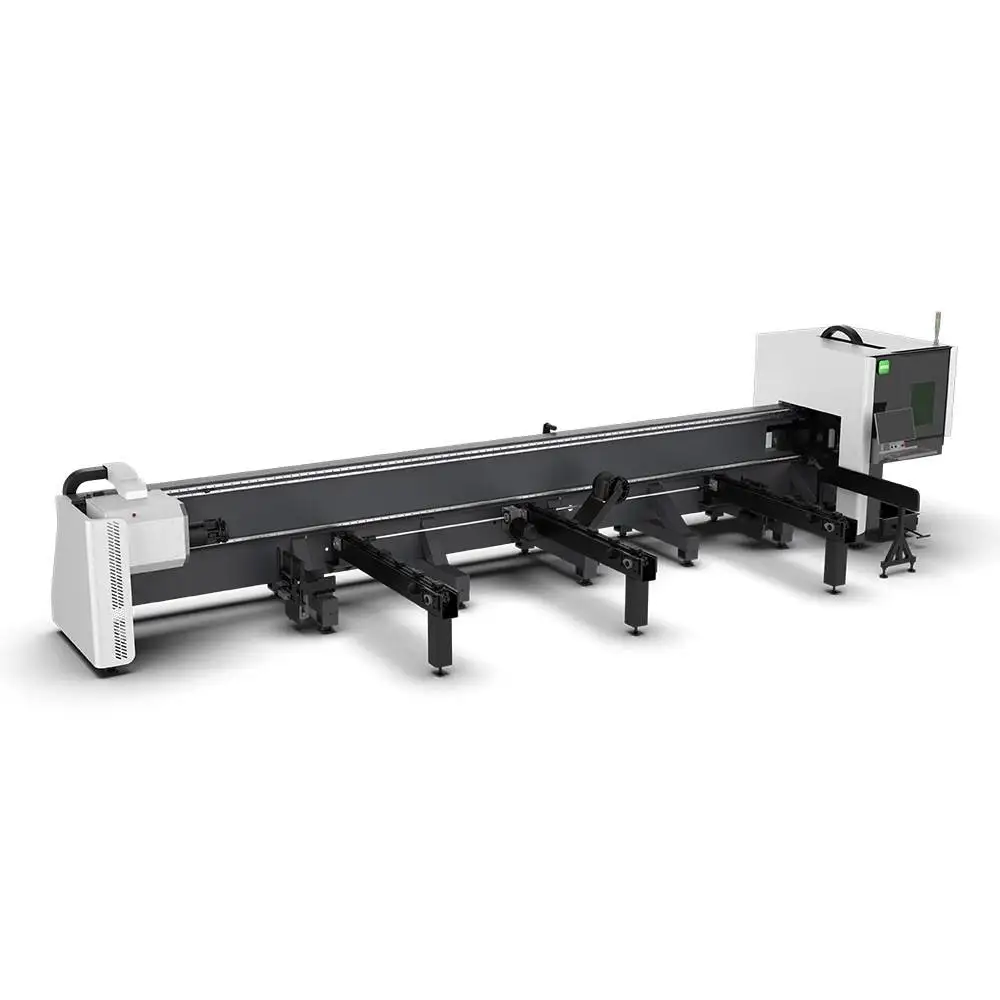
Le modèle LT240S reprend la plage de dimensions 20–240 mm du LT240 et l'adapte aux tubes lourds : un bâti monté sur le côté pour un chargement au chariot élévateur, deux mandrins pneumatiques à course complète pour les tubes unitaires pesant jusqu'à 200 kg, ainsi que la capacité de couper entre les mandrins afin de réduire les chutes (chutes de fin de tube).
Caractéristiques techniques
| Dimensions du tube | Rond Ø20–240 mm, carré 20–240 mm |
|---|---|
| Source laser | 1.5–6 kW fibre |
| Serrage | Double mandrin pneumatique à course complète |
| Précision de positionnement | ±0.03 mm |
| Poids maxi du tube unitaire | 200 kg |
| Implantation du bâti | Monté sur le côté, chargement latéral ouvert |
| Entraînement | Guides linéaires Hiwin, crémaillères YYC |
| Certification | CE, ISO 9001 |
| Garantie | 24 mois sur l'ensemble de la machine (consommables exclus) |
Chutes (chutes de fin de tube) : le coût visible à chaque extrémité de tube
Une machine de découpe laser de tubes conventionnelle ne peut pas couper là où le mandrin arrière maintient le tube, de sorte que chaque tube se termine par une partie qui part à la ferraille. Grâce à la double motorisation des mandrins, la tête peut travailler entre eux et le tube est passé d'un mandrin à l'autre, ce qui raccourcit considérablement la partie non utilisable.
Pour en mesurer l'intérêt économique, multipliez la chute économisée par tube par le nombre de tubes par an et par le prix au mètre. Sur l'inox et le laiton, ce montant est généralement assez élevé pour faire pencher la balance entre deux offres. Demandez à chaque fournisseur la longueur de chute exacte sur vos propres dimensions de tubes, mesurée et non estimée.
Chargement de tubes de 200 kg
Enfiler un tube lourd depuis l'extrémité de la machine prend du temps et demande de la précaution. Sur le LT240S, le chariot élévateur le pose par le côté, directement au centre des mandrins. Les mandrins le serrent ensuite avec une force pneumatique à course complète pour qu'il ne patine pas lors des accélérations en rotation. Les scories et les étincelles tombent au sol, loin des guides Hiwin et des crémaillères YYC.
Choisissez en fonction de vos dimensions principales
Dimensionnez la machine en fonction des tubes qui constituent la majeure partie de votre production, soit environ 80 % du volume, tout en vérifiant que les plus grands tubes passent toujours. Une machine surdimensionnée pour l'occasion rare d'un grand tube coûte plus cher et se montre plus lente sur les séries quotidiennes.
Deux, trois ou quatre mandrins ?
Le nombre de mandrins détermine la quantité de chutes pour chaque tube et le coût de la machine. Plus il y a de mandrins, plus la chute est courte, mais plus la machine est longue, plus elle intègre d'axes servo et plus son prix augmente. Le LT240S se situe dans la deuxième ligne de ce tableau :
| Agencement | Avantage | Investissement | Domaine d'application |
|---|---|---|---|
| Deux mandrins | Compact, prix inférieur, installation simple | Chute en fin de chaque tube | Tubes fins et moyens, généralement de moins de 1 t, haute vitesse |
| Deux mandrins avec reprise | La tête peut couper entre les mandrins | Mécanisme de mandrin supplémentaire | Chutes plus courtes sur tubes moyens et lourds |
| Trois mandrins | Le mandrin central s'efface ; chute proche de zéro | Machine plus longue, plus d'axes servo, prix plus élevé | Travaux de charpente mixte avec tubes lourds |
| Quatre mandrins | Chanfreins aux deux extrémités d'une pièce ; tubes très longs et lourds | Coût et emprise au sol maximaux | Construction navale, offshore, équipements énergétiques |
Ce que coûte une chute
Une machine classique à deux mandrins laisse généralement 100 à 300 mm à l'extrémité de chaque tube. Sur un tube de 6 m, cela représente environ 1,7 à 5 % de la matière. Multipliez ce chiffre par votre tonnage annuel de tubes et votre prix à la tonne, puis comparez-le à la différence de prix entre les machines. Demandez si la longueur de chute annoncée par un fournisseur a été mesurée en production ou dans des conditions idéales ; les tolérances des tubes et la disposition des pièces font qu'elle n'est jamais exactement nulle.
Problèmes fréquents et solutions
| Problème | Cause habituelle | Que faire |
|---|---|---|
| Chutes longues sur tube onéreux | Le mandrin arrière maintient l'extrémité du tube | Utiliser la reprise à double mandrin et imbriquer la dernière pièce près de l'extrémité |
| Le tube lourd patine en vitesse | Force de serrage faible ou mors usés | Vérifier la pression d'air et les mors ; réduire l'accélération en rotation |
| Dérive des perçages sur tubes longs et lourds | Fléchissement ou courbure du tube entre les supports | Lancer le centrage par détection de bords ; vérifier les supports de tubes |
| Projections à l'intérieur du tube | Le faisceau sort et frappe la paroi opposée | Ajuster les paramètres de fin de coupe ; planifier l'ordre des découpes |
| Guides et crémaillères encrassés | Débris de chargement ou de découpe | Nettoyer chaque semaine ; le bâti monté sur le côté retient la majorité des scories |
Ce qui détermine le prix
| Élément | Options | Impact sur le prix et l'utilisation |
|---|---|---|
| Puissance laser | 1.5–6 kW | Puissance supérieure pour les fortes épaisseurs et la vitesse |
| Mandrins | Double mandrin pneumatique à course complète | Chutes courtes et serrage sécurisé de tubes de 200 kg |
| Chargement | Chargement latéral par chariot ou râtelier de chargement | Les râteliers sont rentables en forte cadence |
| Logiciel | Nesting (imbrication) avec optimisation des chutes | Rendement matière maximisé sur chaque tube |
Le LT240S est chiffré sur demande ; envoyez votre liste de tubes et votre volume annuel.
Où il se situe dans la gamme de lasers pour tubes PCL
| Modèle | Dimensions du tube | Puissance | Idéal pour |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1.5 kW | Modèle d'entrée de gamme, petits tubes |
| LT120S | Ø120 / □120 mm | 1.5–3 kW | Montage latéral, parois épaisses jusqu'à 10 mm |
| LT240 | Ø20–240 mm | 1.5–6 kW | Ronds, carrés, rectangulaires, ovales |
| LT240S (cette machine) | Ø/□20–240 mm | 1.5–6 kW | Montage latéral, double mandrin, tubes de 200 kg |
| LT360 | Ø20–360 mm | 1.5–6 kW | Grands diamètres, barres de 6 m ou 9 m |
De la consultation à la production
- Liste de tubes et échantillons. Envoyez vos dimensions de tubes, le tube le plus lourd, les matières et votre consommation annuelle de tubes afin que nous puissions estimer l'économie de chutes.
- Configuration et implantation. Nous validons la taille du mandrin, la longueur du bâti, la source et le système de chargement, puis nous envoyons un plan d'implantation indiquant l'emprise au sol ainsi que les arrivées électriques et pneumatiques.
- Fabrication et tests. La machine est assemblée et testée avant expédition ; le délai de livraison est confirmé dans le devis.
- Préparation du site. Un sol plan, l'alimentation électrique, l'air comprimé pour les mandrins et le gaz d'assistance, ainsi que l'aspiration des fumées doivent être prêts avant l'arrivée.
- Installation et formation. L'installation et la formation des opérateurs sont incluses dans le devis de la machine ; les opérateurs apprennent la programmation, l'imbrication (nesting), les contrôles quotidiens et l'ajustement des paramètres.
- SAV et assistance. Garantie de 24 mois sur l'ensemble de la machine, consommables exclus.
Avant de commander
- Les dimensions de tubes représentant environ 80 % de votre volume.
- Le tube le plus lourd et son mode d'acheminement vers la machine.
- La consommation annuelle de tubes et le prix au mètre, pour valoriser la réduction des chutes.
- L'espace au sol le long de la machine pour l'accès au chariot élévateur.
Maintenance
| Fréquence | Action |
|---|---|
| Quotidienne | Nettoyer la vitre de protection et la buse ; vérifier les mors des deux mandrins ; évacuer les scories sous la machine. |
| Hebdomadaire | Nettoyer les guides et les crémaillères ; purger le filtre à air ; vérifier les supports de tubes. |
| Périodique | Lubrifier les guides et les crémaillères ; vérifier les joints pneumatiques des mandrins et l'usure des mors ; vidanger l'eau du refroidisseur. |
Sécurité autour d'un laser de découpe de tubes
Deux risques sont spécifiques à la découpe de tubes. Le tube tourne et dépasse souvent de plusieurs mètres hors du carter ; la zone le long du bâti doit donc rester dégagée pendant la rotation des mandrins. De plus, le faisceau traverse le tube de part en part lors de la découpe finale, ce qui impose que la zone de coupe demeure entièrement capotée ou protégée. Veillez au bon fonctionnement des interrupteurs de sécurité des portes et des barrières immatérielles, portez des lunettes de protection laser adaptées à la longueur d'onde lorsque la zone de coupe est ouverte, et raccordez l'aspiration avant de découper des tubes revêtus ou galvanisés.
Points forts et limites
Points forts
- Chutes courtes grâce aux double mandrins
- Chargement latéral par chariot élévateur de tubes jusqu'à 200 kg
- Les scories tombent à l'écart des guides et des crémaillères
Limites à connaître
- Tubes ronds et carrés ; consultez-nous pour d'autres profilés
- Au-dessus de 240 mm, voir le LT360
- Plus de mécanique de mandrin à entretenir qu'une machine à mandrin unique
FAQ du LT240S
Quel est le poids maximal d'un tube sur le LT240S ?
Jusqu'à 200 kg pour un tube unique.
Quelles dimensions de tubes peut-il couper ?
Rond Ø20–240 mm et carré 20–240 mm.
Quelle longueur de chute permet-il d'économiser ?
Cela dépend du tube et des pièces ; envoyez vos dimensions et nous le mesurerons sur un échantillon.
Pourquoi un montage latéral ?
Chargement par chariot élévateur au centre du mandrin, guides plus propres et encombrement réduit.
Quelle puissance dois-je choisir ?
L'inox fin privilégie la vitesse et un bon chargement ; l'acier au carbone épais privilégie une plus forte puissance et un serrage robuste. Envoyez votre mix de production.
Pouvez-vous couper des échantillons ?
Oui. Envoyez le plan, la taille du tube et la matière.
La chute zéro est-elle vraiment à zéro ?
Aucune machine ne laisse exactement zéro ; les tolérances du tube et la disposition des pièces laissent toujours un petit bout. Demandez la mesure de la chute sur vos tubes en production.
Ai-je besoin de trois ou quatre mandrins ?
Uniquement pour les tubes lourds en grands volumes, ou les pièces avec des billets aux deux extrémités. Pour la plupart des travaux de 20–240 mm, deux mandrins avec reprise offrent un meilleur rapport qualité-prix.
Comparez toutes les machines de découpe laser de tubes côte à côte dans notre guide de sélection.
Envoyez votre tube le plus lourd et votre consommation annuelle. Nous vous chiffrerons le LT240S avec la longueur de chute sur vos tubes.
Obtenir un devis