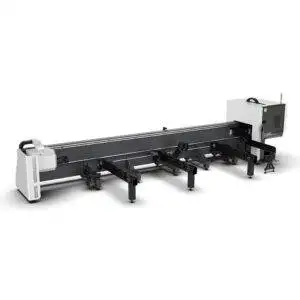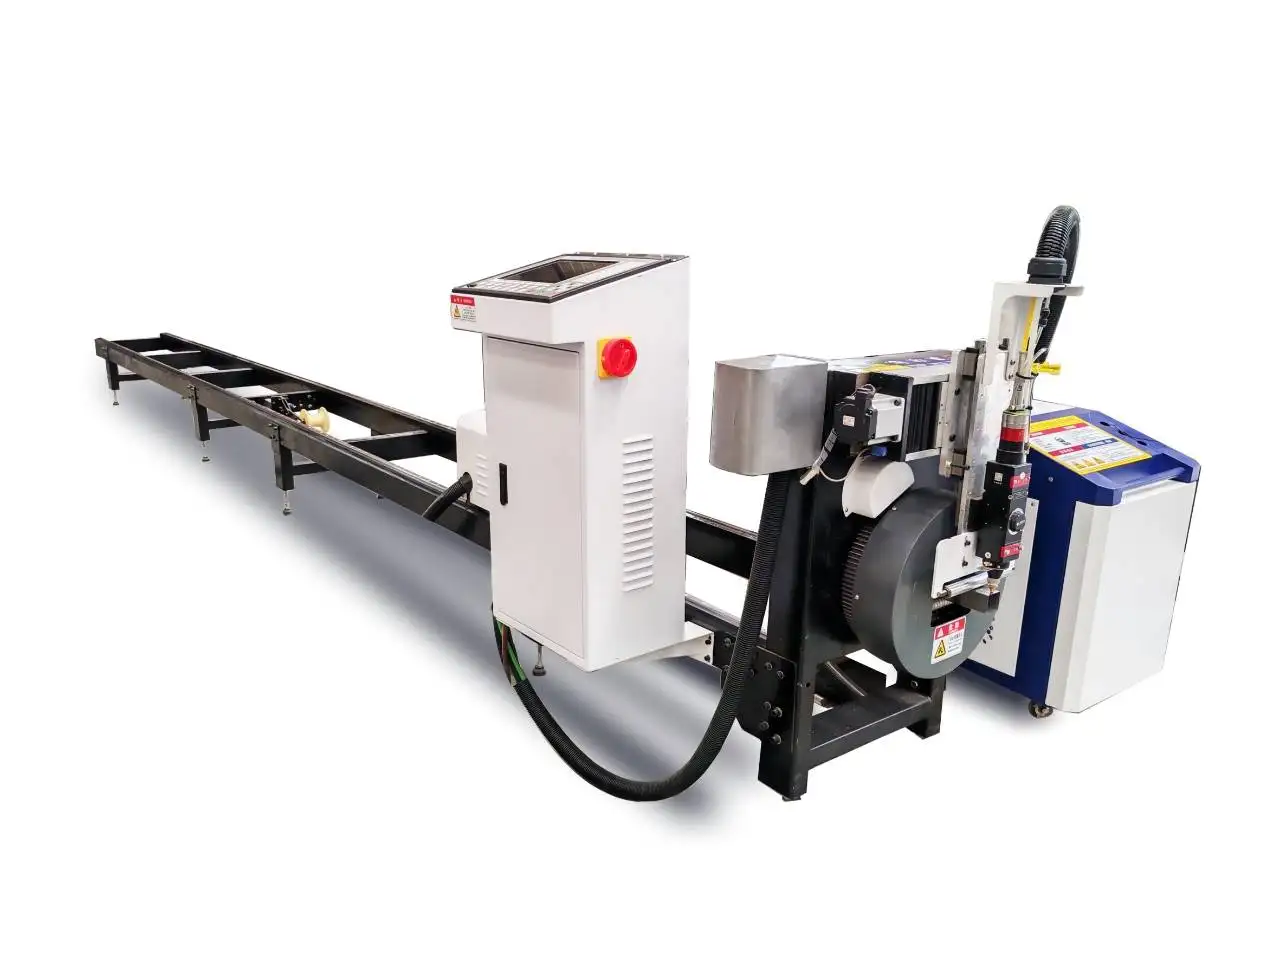
MAK100 : Vue d'ensemble
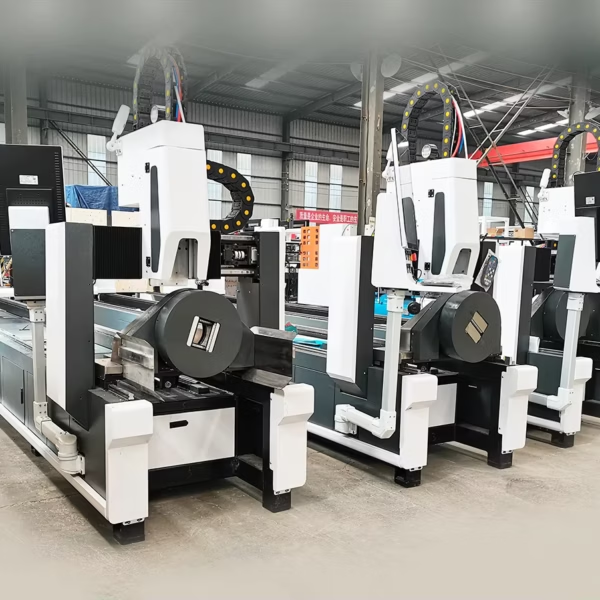
Le MAK100 est un laser de découpe de tubes compact pour petits tubes, de Ø10 à 100 mm, doté d'une source de 1,5 kW. C'est la machine idéale pour les ateliers qui scièrent, percent et ébavurent encore les petits tubes à la main ou sous-traitent ces opérations, et qui souhaitent rapatrier ce travail en interne sans investissement massif.
Le MAK100 en action
Rotation et découpe sur de petits profils tubulaires.
Spécifications techniques
| Puissance laser | 1500 W fibre |
|---|---|
| Diamètre de tube | Ø10–100 mm |
| Vitesse max. du mandrin | 150 tr/min |
| Longueur d'usinage | 3000 mm ou 6000 mm |
| Prix | 5 000 USD FOB Qingdao (unités en stock) |
| Certification | CE, ISO 9001 |
| Garantie | 24 mois sur toute la machine (consommables exclus) |
Ce qu'un seul serrage remplace
Une pièce classique en petit tube, par exemple un pied de chaise ou un montant de rayonnage, passe habituellement par une scie, une perceuse ou un poinçon, un outil de grugeage et un poste d'ébavurage. Chaque étape nécessite des réglages, des prises de cote et de la manutention. Sur le MAK100, l'opérateur charge un tube de 3 m ou 6 m, le logiciel réalise l'imbrication (nesting) des pièces, et la machine découpe les extrémités, les trous, les lumières et les grugeages en un seul serrage. Les pièces sortent toujours identiques puisque la géométrie provient du fichier, et non d'une butée de scie.
Parois minces : vitesse et serrage
La plupart des petits tubes concernent des parois minces : mobilier, rayonnages, équipements de fitness et systèmes d'affichage. Dans ce cas, les critères clés sont la vitesse et la manutention, pas la puissance. Une source de 1,5 kW découpe rapidement les parois minces avec une arête propre, et le mandrin à 150 tr/min maintient la tête en mouvement au lieu d'attendre la rotation.
Les tubes minces se marquent également très facilement. Si la pression de serrage est réglée pour un tube fort, les mors laissent des empreintes ou ovalisent le tube rond, ce qui décale les positionnements de trous. Réglez la pression du mandrin en fonction de la paroi à usiner et contrôlez la première pièce d'un nouveau lot pour vérifier l'absence de marques de serrage.
Calculez le coût global, pas seulement le prix d'achat
Pour un petit laser tubulaire, le prix d'achat ne représente qu'une part minime de la décision. Il faut y ajouter les coûts d'exploitation (électricité, gaz, verres protecteurs et buses), la maintenance, le temps perdu lors des changements de dimensions de tubes, ainsi que la matière perdue en chutes. Déduisez ensuite ce que la machine supprime : sciage, perçage, ébavurage, sous-traitance et retouches de pièces non conformes. Les ateliers qui achètent leurs petits tubes à l'extérieur constatent souvent que c'est ce dernier poste qui fait pencher la balance.
Problèmes courants et solutions
| Problème | Cause habituelle | Solution |
|---|---|---|
| Marques de serrage ou tube ovalisé | Pression du mandrin trop élevée pour une paroi mince | Réduire la pression ; vérifier l'état des mors |
| Projections sur la paroi intérieure opposée | Le faisceau traverse la coupe et frappe la paroi en face | Ajuster la focalisation et la puissance au moment du débouché ; utiliser le paramètre de protection anti-laiton dans le programme |
| Bavure à l'extrémité d'une pièce | Vitesse ou pression de gaz inadaptée à l'épaisseur de paroi | Utiliser les valeurs de la bibliothèque de matériaux pour cette épaisseur et contrôler la buse |
| Trous légèrement décalés le long du tube | Tube non rectiligne ou mal centré | Lancer la recherche de bord avant la découpe ; écarter les barres trop cintrées |
| Chute et rayure des pièces | Absence de support côté déchargement | Ajouter un bac de réception ou un support pour les pièces finies |
Ce qui détermine le prix
| Élément | Options | Impact sur le prix et l'utilisation |
|---|---|---|
| Longueur | 3 m ou 6 m | Un bâti de 6 m accepte les barres de longueur standard et génère moins de chutes par pièce |
| Logiciel | Imbrication (nesting) et import 3D | Détermine la rapidité de programmation des nouvelles pièces |
| Unité en stock ou sur mesure | Configuration standard à 5 000 USD | Les modifications de la configuration standard font l'objet d'un devis séparé |
Les unités en stock sont proposées à 5 000 USD FOB Qingdao ; le transport, les taxes et les options font l'objet d'un devis séparé.
Positionnement dans la gamme de lasers tubulaires PCL
| Modèle | Format de tube | Puissance | Idéal pour |
|---|---|---|---|
| MAK100 (cette machine) | Ø10–100 mm | 1,5 kW | Modèle d'entrée de gamme, petits tubes |
| LT120S | Ø120 / □120 mm | 1,5–3 kW | Montage latéral, parois épaisses jusqu'à 10 mm |
| LT240 | Ø20–240 mm | 1,5–6 kW | Ronds, carrés, rectangulaires, ovalisés |
| LT240S | Ø/□20–240 mm | 1,5–6 kW | Montage latéral, double mandrin, tubes de 200 kg |
| LT360 | Ø20–360 mm | 1,5–6 kW | Grands diamètres, barres de 6 m ou 9 m |
De la consultation à la production
- Liste de tubes et échantillons. Envoyez-nous vos dimensions de tubes, matières et quelques plans de pièces ; nous vous confirmons que le MAK100 y répond.
- Configuration et implantation. Nous fixons la taille du mandrin, la longueur du bâti, la source et le système de chargement, puis vous transmettons un plan d'implantation indiquant l'encombrement au sol ainsi que les arrivées électriques et pneumatiques.
- Fabrication et tests. La machine est assemblée et testée avant expédition ; le délai est confirmé dans l'offre commerciale.
- Préparation du site. Un sol plan, le raccordement électrique, l'air comprimé pour les mandrins et le gaz d'assistance, ainsi que le système d'aspiration des fumées doivent être prêts avant l'arrivée de la machine.
- Installation et formation. L'installation et la formation des opérateurs sont incluses dans le devis de la machine ; les opérateurs apprennent la programmation, l'imbrication, les contrôles quotidiens et l'ajustement des paramètres.
- SAV. Garantie de 24 mois sur l'ensemble de la machine, hors consommables.
Avant de commander
- Diamètre de tube maximal et épaisseur de paroi à découper (le MAK100 accepte jusqu'à Ø100 mm).
- Longueur des barres : 3 m ou 6 m.
- Volume quotidien et mode de déchargement des pièces.
- Personne en charge de la programmation et format CAO utilisé.
Maintenance
| Fréquence | Action |
|---|---|
| Quotidienne | Nettoyer la vitre de protection et la buse ; vérifier l'absence de lourd laitier sur les mors de mandrin ; vider le tiroir à chutes. |
| Hebdomadaire | Dépoussiérer le mandrin et les rails de guidage ; purger l'eau du filtre à air. |
| Périodique | Lubrifier les rails et les crémaillères ; vidanger l'eau du refroidisseur (chiller) ; remplacer les mors et les buses usés. |
Sécurité autour d'un laser tubulaire
Deux risques sont spécifiques à la découpe de tubes. Le tube tourne et dépasse souvent de plusieurs mètres en dehors de l'enceinte de protection ; la zone située le long du bâti doit donc impérativement rester dégagée pendant la rotation des mandrins. De plus, le faisceau traverse la paroi opposée du tube lors de la découpe, ce qui impose de maintenir la zone de coupe hermétiquement close ou blindée. Veillez au bon fonctionnement des interverrouillages de portes et des barrières immatérielles, portez des lunettes de protection laser adaptées à la longueur d'onde de la source lorsque la zone de coupe est accessible, et raccordez le système d'aspiration avant de découper des tubes revêtus ou galvanisés.
Points forts et limites
Points forts
- La solution la plus économique pour accéder à la découpe laser de tubes
- Remplace le sciage, le perçage et le grugeage des petits tubes
- Accepte les barres de 6 m
Limites à connaître
- Limité à Ø100 mm et 1,5 kW
- Les parois épaisses sont mieux adaptées au LT120S
- Chargement manuel uniquement
FAQ MAK100
Quel est le prix du MAK100 ?
Les unités en stock sont proposées à 5 000 USD FOB Qingdao. Le transport jusqu'à votre port fait l'objet d'un devis séparé.
Quelles dimensions de tubes peut-il couper ?
Des tubes de Ø10 à 100 mm, en longueurs de 3 m ou 6 m.
Une puissance de 1,5 kW est-elle suffisante ?
Oui, pour les parois minces et moyennes sur de petits tubes. Pour les parois fortes, optez pour le LT120S.
Peut-il couper des tubes carrés et rectangulaires ?
Envoyez-nous le profil et les dimensions ; nous vous confirmerons la compatibilité avec le mandrin et réaliserons des découpes d'échantillons.
Combien de temps faut-il pour apprendre ?
Les opérateurs qui connaissent la CAO maîtrisent généralement rapidement le logiciel deimbrication ; la formation est incluse lors de l'installation.
Pouvez-vous découper des échantillons sur mon tube ?
Oui. Envoyez-nous un plan, ainsi que les dimensions et la matière du tube.
Quels sont les coûts d'exploitation ?
Principalement l'électricité, le gaz d'assistance et les consommables tels que les optiques de protection et les buses. Nous vous fournissons la liste des consommables avec le devis afin que vous puissiez calculer le coût par pièce.
Comparez toutes les machines de découpe laser de tubes côte à côte dans notre guide de choix.
Demandez la disponibilité en stock. Nous vous confirmons la machine, la configuration et le fret jusqu'à votre port.
Obtenir un devis