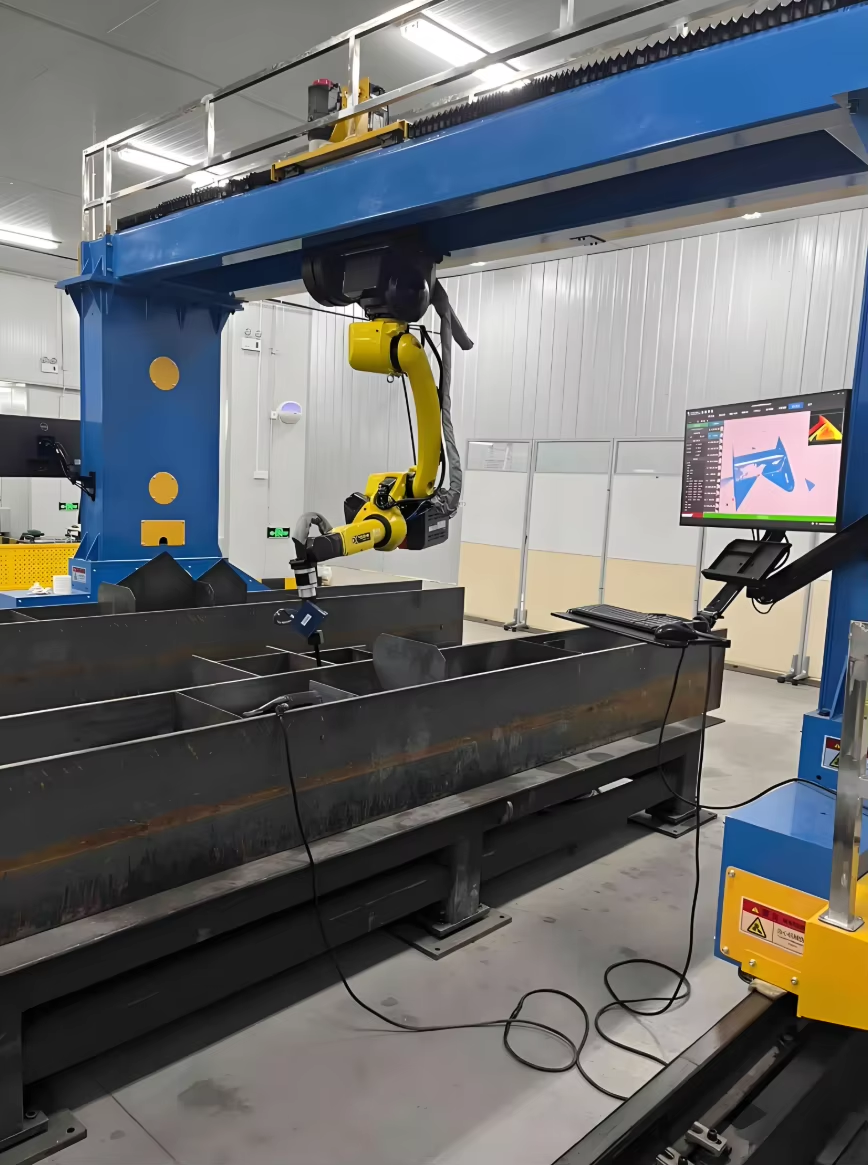
Portalschweißroboter: Übersicht
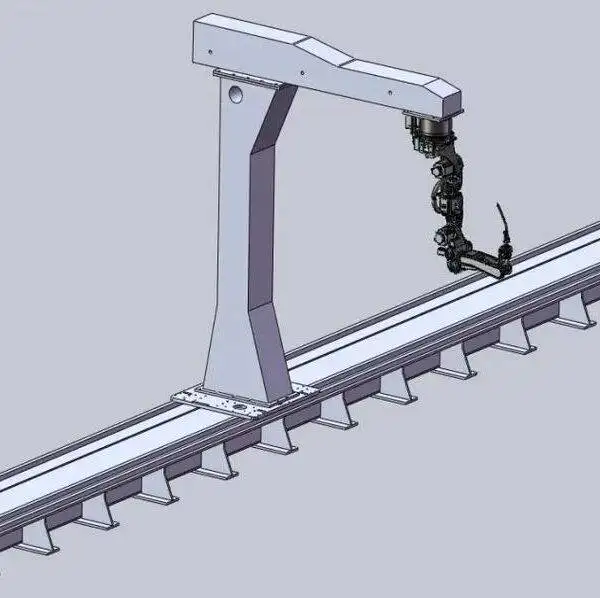
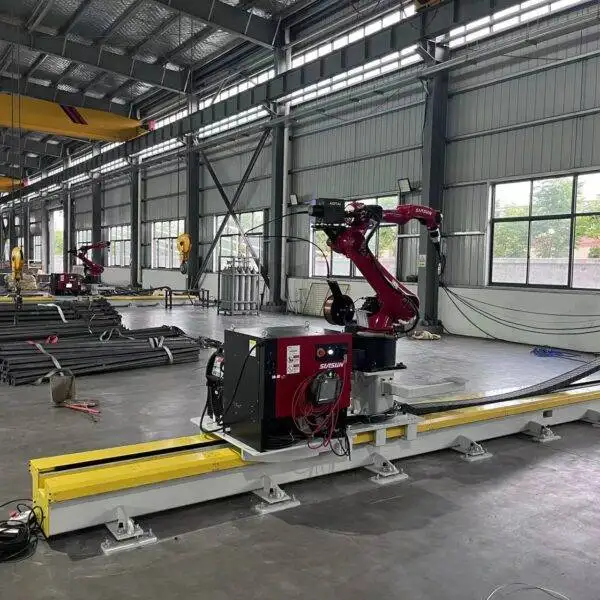
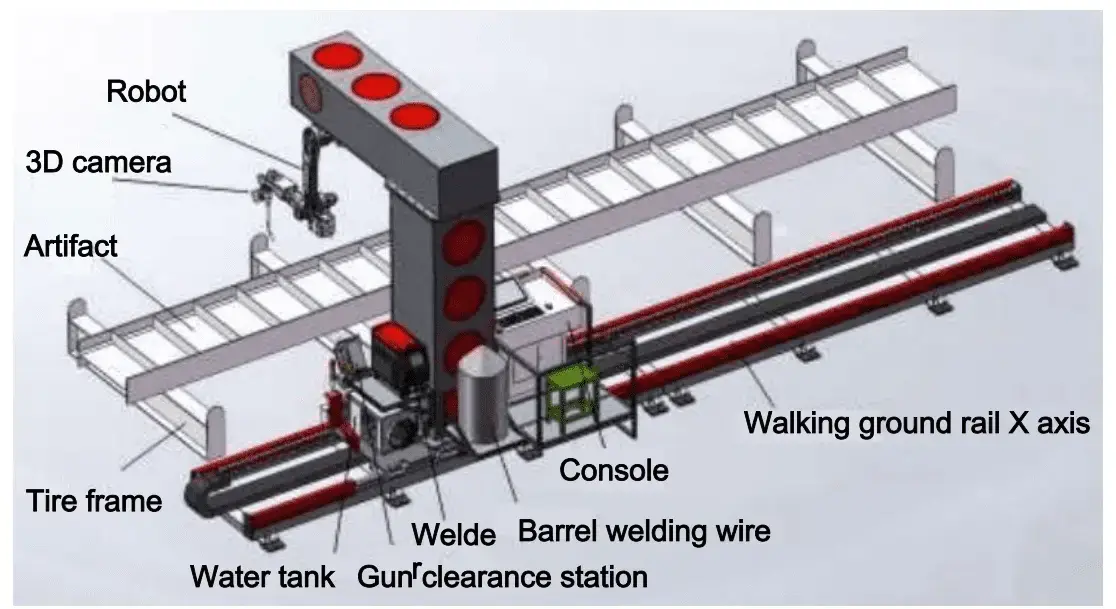
Ein Portalschweißroboter hängt einen 6-Achs-Schweißroboter an ein Überkopfportal oder montiert ihn an einer Säule, die auf einer Bodenschiene verfährt. Das Portal fungiert dabei als zusätzliche Achsen, sodass der Roboter jede Naht an Werkteilen erreicht, die weitaus größer sind als sein eigener Arm: Fahrgestellrahmen, Schiffswände, Brückenträger und große Stahlkonstruktionen.
Der Verfahrweg wird genau auf Ihre Werkstücke abgestimmt, zum Beispiel 12 m × 4 m × 2 m, und Träger von etwa 20 m Länge lassen sich in einem einzigen Durchzug über ihre gesamte Länge verschweißen. Da sich der Roboter über einen großen Arbeitsbereich bewegt, kann ein Portal zudem mehrere Stationen bedienen: An der einen Seite wird geschweißt, während das Bedienerpersonal an der anderen Seite das nächste Werkstück einlegt.
Technische Daten
| Rahmenkonfiguration | Überkopfportal oder Bodenschienensäule |
|---|---|
| Verfahrweg (X / Y / Z) | Voll anpassbar, zum Beispiel 12 m × 4 m × 2 m |
| Roboter | 6-Achs-Schweißroboter; das Portal ergänzt die Verfahrachsen |
| Antrieb | Präzisions-Zahnstange mit AC-Servomotoren |
| Schweißverfahren | MIG / MAG / WIG / Tandem-Doppeldraht |
| Nahtverfolgung | Laser-Nahtverfolgung und Lichtbogensensorik (optional) |
| Programmierung | Offline-Programmierung oder teachenfreie Pfadgenerierung |
| Schweißstromquelle | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller oder andere auf Anfrage |
| Schweißstandards | Verfahren qualifizierbar nach ISO, AWS D1.1 und Klassifikationsgesellschaften (ABS, LR, CCS) |
| Zertifizierung | CE, ISO 9001 |
| Lieferzeit | 20–45 Tage je nach Konfiguration |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
Überkopfportal oder Bodenschienensäule?
| Bauweise | Funktionsweise | Ideal für |
|---|---|---|
| Überkopfportal | Der Roboter hängt an einer Brücke, die auf zwei Schienen verfährt | Breite Teile und Mehrstationslayouts; hält den Boden um das Werkstück herum frei |
| Bodenschienensäule | Der Roboter sitzt auf einer Säule, die auf einer Bodenschiene verfährt | Lange, schmalere Teile; geringere Hallenhöhe erforderlich |
Ablauf einer Portal-Schweißstation
- Werkstück einlegen. Das Werkstück per Kran auf den Schweißstimm- oder Spanntisch setzen. Bei zwei Stationen wird ein Teil geladen, während das andere geschweißt wird.
- Programm erstellen. Das Modell für die Offline-Programmierung importieren oder die Bahnen je nach Konfiguration über das teachenfreie System generieren lassen.
- Reale Naht finden. Laser-Nahtverfolgung und Lichtbogensensorik korrigieren den Brenner bei Spaltmaßen und Wärmeverzug.
- Lange Nähte durchgehend schweißen. Das Portal führt den Roboter über die gesamte Länge des Werkstücks, sodass lange Nähte ohne Stopps und Neustarts geschweißt werden.
Typische Werkstücke und Branchen
Werkstücke
- Lkw- und Anhängerfahrgestelle
- Schiffswände und Sektionen
- Brücken- und Konstruktionsträger
- Baumaschinenkomponenten
- Schienenfahrzeugrahmen
- Lagerbehälter und Druckbehälter
Warum ein Portal
- Die Reichweite wird durch das Portal bestimmt, nicht durch den Roboterarm
- Mehrere Stationen unter einem Portal erhöhen die Lichtbogen-Einschaltzeit
- Lange Nähte in einem kontinuierlichen Zug geschweißt
- Der Boden um das Teil herum bleibt für Kranbeladung frei (Überkopf-Ausführung)
- Echtzeit-Nahtverfolgung gleicht Verzug aus
Vergleich mit anderen Schweißrobotern
| System | Stärke | Wählen Sie dies, wenn |
|---|---|---|
| Ausleger-Schweißroboter CWR500A | Vorne und hinten offen für Kranbeladung; 3,5 m Reichweite | Lange Blecheinheiten, H-Träger und Kastenträger per Kran geladen |
| Portalschweißroboter (diese Maschine) | Deckt eine komplette rechteckige Fläche ab, z. B. 12 m × 4 m | Sehr breite Teile wie Sektionen und Anhängerrahmen |
| Schienengeführter 7-Achs-Schweißroboter | Kompakte Ein-Roboter-Linie mit 3D-Scannen | Stahlbaukomponenten ähnlicher Größe |
| Fahrbarer Schweißroboter | Fährt zum Werkstück; keine Schiene erforderlich | Teile, die zu groß oder schwer für den Transport zu einer Station sind |
| Roboter-Schweißarbeitsplatz | Positionierer dreht das Werkstück in den optimalen Schweißwinkel | Wiederholteile bis zu mehreren Tonnen in Serien |
| Kollaborative Schweißstation (Cobot) | Handgeführtes Teachen, kein Schutzzaun nach Risikobeurteilung | Kleine, gemischte Teile und häufige Chargenwechsel |
Preisbestimmende Faktoren für einen Portalschweißroboter
Ein Portal wird exakt auf Ihre Hallenverhältnisse und Werkstücke ausgelegt und daher projektbezogen angeboten. Die wesentlichen Kostentreiber:
| Kostenfaktor | Optionen | Auswirkung auf den Preis |
|---|---|---|
| Verfahrweg | Länge, Breite und Höhe des Arbeitsbereichs | Stahlbau und Schienen wachsen mit dem Arbeitsbereich |
| Anzahl der Roboter | Pro Projekt | Jeder Roboter fügt einen Arm, Stromquelle und Brennerpaket hinzu |
| Bauweise | Überkopfportal oder Bodenschienensäule | Überkopfportale benötigen mehr Stahl, halten aber den Boden frei |
| Verfahren | Einfahrdraht oder Tandem-Doppeldraht | Tandem benötigt eine zweite Stromquelle und einen Doppelbrenner |
| Nahtsuche und Programmierung | Laser-Tracking, Lichtbogen-Sensorik, Offline oder teachenfrei | Software und Sensoren bestimmen, wie schnell neue Teile geschweißt werden können |
| Schweißstromquelle | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Importmarken sind teurer; lokale Marken lassen sich in einigen Regionen leichter warten |
| Service | Vor-Ort-Installation und Schulung | Wird separat angeboten, in der Regel ca. eine Woche vor Ort |
Für ein Angebot senden Sie uns bitte Zeichnungen Ihrer größten und gängigsten Werkstücke, die Blechdicke, das Material sowie den verfügbaren Hallenplatz. Wir bieten FOB Qingdao an.
Lieferung, Montage und Support
- Konfiguration und Zeichnungen. Unsere Ingenieure planen Portal, Verfahrweg und Stationen passend zu Ihrem Hallenlayout und Ihren Werkstücken.
- Fertigung und Werksprüfung. Die Lieferzeit beträgt je nach Konfiguration 20–45 Tage. Das System wird vor dem Versand vormontiert und probeverschweißt.
- Vorbereitung vor Ort. Bereiten Sie das Fundament für die Schienen, die Strom- und Schutzgasversorgung vor und prüfen Sie die Kranfreiheit über dem Portal. Stimmen Sie die Fundamentanforderungen vor Eintreffen der Maschine mit unseren Ingenieuren ab.
- Montage und Schulung. Die Installation vor Ort und die Bedienerschulung dauern in der Regel etwa eine Woche und werden separat angeboten. Bediener lernen Programmierung, tägliche Bedienung und routinemäßige Wartung.
- Kundendienst. 24 Monate Gewährleistung auf die gesamte Maschine (Verschleißteile ausgenommen) mit technischem Remote-Support bei Software- und Prozessfragen.
Typische Probleme bei großen Schweißkonstruktionen und die Lösung durch das Portal
Große Bauteile bringen eigene Herausforderungen mit sich: lange Nähte, Wärmeverzug und zeitraubendes Handling. So löst die Portalstation diese Aufgaben:
| Problem | Typische Ursache | Wie das System damit umgeht |
|---|---|---|
| Naht verschiebt sich beim Schweißen | Wärmeverzug bei langen Nähten | Laser-Nahtverfolgung und Lichtbogensensorik korrigieren den Brenner in Echtzeit |
| Spaltmaße variieren von Bauteil zu Bauteil | Schneid- und Montage-Toleranzen bei großen Rahmen | Die Naht wird vor dem Schweißen eingemessen, anstatt sich auf das CAD-Modell zu verlassen |
| Roboter erreicht tiefe oder weit entfernte Nähte nicht | Feste Roboterbasis und begrenzte Armreichweite | Das Portal verfährt den Roboter über den gesamten Arbeitsbereich in X, Y und Z |
| Roboter wartet während des Beladens | Nur eine Station | Zwei oder mehr Stationen unter einem Portal: an einer schweißen, während die andere beladen wird |
| Ansatzmarken bei langen Schweißnähten | Umsetzen eines festen Roboters | Durchgehende Nähte von ca. 20 m in einem Zug |
Vor dem Kauf: Checkliste für die Portalplanung
Ein Portal wird exakt auf Ihre Bauteile und Ihre Halle ausgelegt. Klären Sie vorab folgende Punkte:
- Abmessungen und Gewicht der größten sowie der gängigsten Bauteile.
- Kranlast und Hakenhöhe über dem geplanten Arbeitsbereich.
- Verfügbare Hallenlänge, -breite und -höhe.
- Hallenbodenbeschaffenheit und Platz für die Schienenfundamente.
- Anzahl der gewünschten Stationen unter dem Portal.
- Schweißverfahren: Einzeldraht oder Tandem-Draht sowie Blechdicken.
- Programmierdaten: 3D-Modelle für die Offline-Programmierung vorhanden oder zu scannende Bauteile.
- Stromversorgung, Schutzgas und Absauganlage.
Tägliche und regelmäßige Wartung
| Intervall | Aufgabe |
|---|---|
| Jede Schicht | Düse reinigen und Schweißspritzer entfernen; Stromdüse prüfen und bei verschlissenem Bohrungsdurchmesser austauschen; Drahtvorschub und Drahtvorrat kontrollieren; Schutzgasdurchfluss sicherstellen |
| Wöchentlich | Schweißkabel und Schlauchpaket auf Verschleiß prüfen; Gasanschlüsse auf Dichtheit prüfen; Brennerreinigungsstation oder Spritzerschutz (falls vorhanden) säubern |
| Monatlich | Fahrschienen und Zahnstangen reinigen; Zahnstange, Ritzel und Führungen schmieren; Energieketten und darin verlegte Kabel überprüfen |
| Jährlich | Schienenausrichtung und Befestigungsschrauben prüfen; Roboter und Portalantriebe gemäß Herstellerangaben warten |
Beachten Sie die Handbücher der Roboter- und Stromquellenhersteller für die Intervalle zum Fettwechsel der Getriebe und zum Batteriewechsel. Sichern Sie Roboterprogramme und Schweißparameter nach jeder Änderung.
Sicherheit rund um die Portal-Schweißanlage
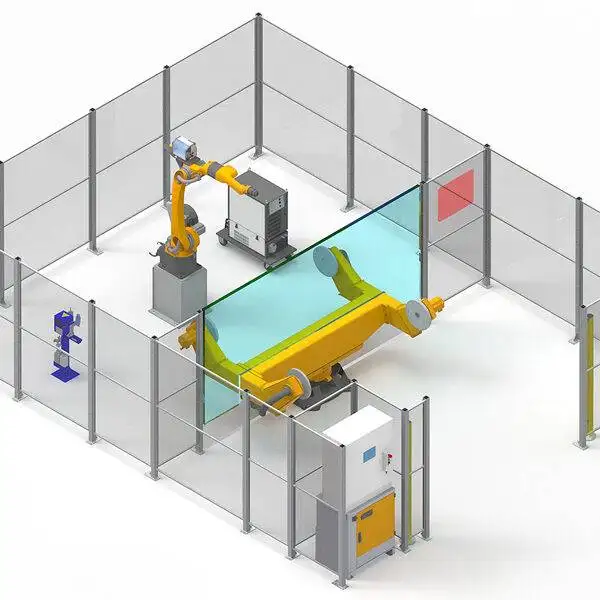
- Arbeitsbereich einzäunen und die Wartungstore mit der Robotersteuerung verriegeln.
- Lichtvorhänge oder Bereichsscanner zwischen Schweiß- und Ladestation einsetzen.
- Kranbewegungen mit dem Portal abstimmen, damit Lasten niemals über einen fahrenden Roboter schwenken.
- Passend dimensionierte Absaugung für das Schweißverfahren und die Länge des Arbeitsbereichs vorsehen.
Vorteile und Grenzen
Vorteile
- Schweißt Bauteile, die weit größer sind als die Reichweite jedes Roboterarms
- Mehrstationen-Layouts sorgen für unterbrechungsfreies Schweißen während des Beladens
- Durchgehende, lange Nähte von bis zu ca. 20 m
- Kopfversion hält den Hallenboden frei
- Konfigurierbar für Tandem-Schweißen bei dicken Blechen
Grenzen
- Erfordert Hallenfläche, Fundamente und Kranaussparungen
- Feste Installation; für über eine große Halle verteilte Teile ist ein mobiler Schweißroboter flexibler
- Für kleine Wiederholteile ist eine Schweißzelle mit Positionierer schneller und günstiger
- Dünnblechteile lassen sich oft mit Laserschweißen besser fertigen
Drahtstärken-Übersicht für das MAG-Schweißen
Typische Strombereiche für das MAG-Vollkuppeldrahtschweißen. Die Prozessbibliothek wählt Parameter automatisch aus, aber diese Tabelle hilft bei der Planung von Drahtvorrat und Blechdicke.
| Draht Ø | Kurzlichtbogen (A) | Grobtropfig (A) | Sprühlichtbogen (A) | Typisches Blech |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | ab ca. 4 mm |
| 1,6 mm | 130–220 | 220–280 | 280–500 | ab ca. 8 mm |
Kurzlichtbogen läuft bei ca. 14–22 V, Sprühlichtbogen über 26 V (der dazugehörige Übergangslichtbogen bei 22–26 V ist der Spritzerbereich und sollte vermieden werden).
FAQ zum Portal-Schweißroboter
Was ist die maximale Werkstückgröße?
Der Verfahrweg wird genau auf Ihre Teile angepasst. Ein typischer Arbeitsbereich liegt bei 12 m × 4 m × 2 m, und Träger von ca. 20 m Länge werden in einem Stück geschweißt. Größere Verfahrwege sind problemlos möglich.
Soll ich ein Deckenportal oder ein Ständerportal mit Bodenschienen wählen?
Ein Deckenportal eignet sich für breite Teile sowie Mehrstationen-Konzepte und hält den Boden frei. Ein bodengeführtes Portal eignet sich für lange, schmalere Werkstücke und benötigt weniger Hallenhöhe.
Kann ein Portal mehrere Stationen bedienen?
Ja. Der Roboter schweißt an einer Station, während die Bediener die nächste Station be- oder entladen, was die Einschaltdauer drastisch erhöht.
Wie wird der Roboter programmiert?
Je nach Konfiguration per Offline-Programmierung direkt aus dem CAD-Modell oder mittels teachen-freier Pfadgenerierung.
Wie gleicht das System Verzug und Spaltmaße aus?
Laser-Nahtverfolgung und Lichtbogensensorik korrigieren die Brennerposition beim Schweißen in Echtzeit.
Erfüllen die Schweißnähte AWS D1.1 oder Klassifikationsgesellschaften?
Schweißanweisungen (WPQR/WPS) können für Ihre spezifischen Werkstoffe und Verbindungen nach ISO, AWS D1.1 sowie nach Vorschriften von Klassifikationsgesellschaften wie ABS, LR und CCS qualifiziert werden.
Benötigt ein Portalschweißroboter ein Fundament?
Ja. Die Schienen erfordern ein ebenes, lastabtragendes Fundament. Klären Sie die Fundamentvorgaben vor der Maschinenanlieferung mit unseren Ingenieuren.
Wie lange dauert es von der Bestellung bis zur Produktion?
Die Lieferzeit beträgt je nach Konfiguration 20–45 Tage, plus ca. eine Woche für Montage und Schulung vor Ort. Fundamentarbeiten sollten vor der Lieferung abgeschlossen sein.
Welches Antriebssystem bewegt das Portal?
Hochpräzise Zahnstangenantriebe angetrieben von leistungsstarken AC-Servomotoren.
Entdecken Sie alle Schweißroboter, um Ausleger-, Portal-, Mobil-, Arbeitsplatz- und Cobot-Systeme direkt miteinander zu vergleichen.
Senden Sie uns Ihre Zeichnungen und Ihren Hallenplan. Unsere Ingenieure planen das passende Portal, den Verfahrweg sowie das Schweißverfahren und unterbreiten Ihnen ein Angebot (FOB Qingdao).
Konfiguration & Angebot anfragen