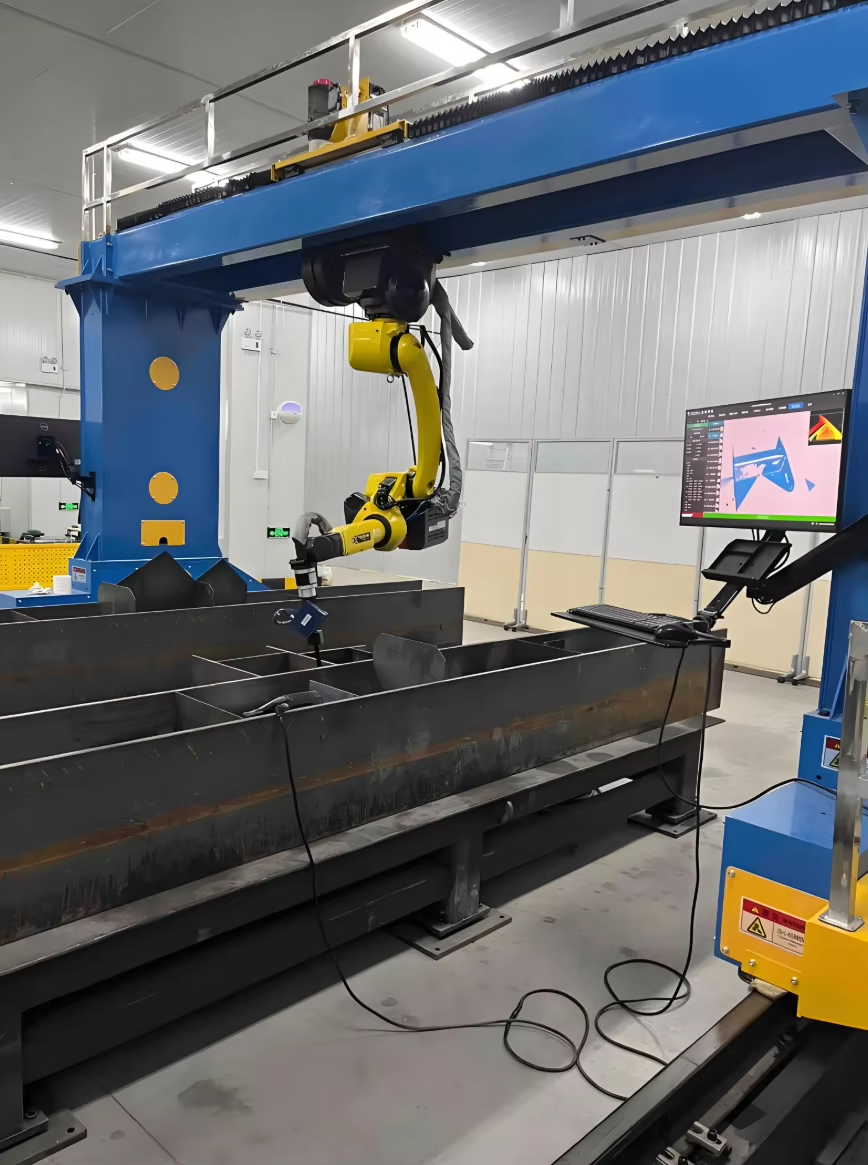
Portálový svařovací robot: Přehled
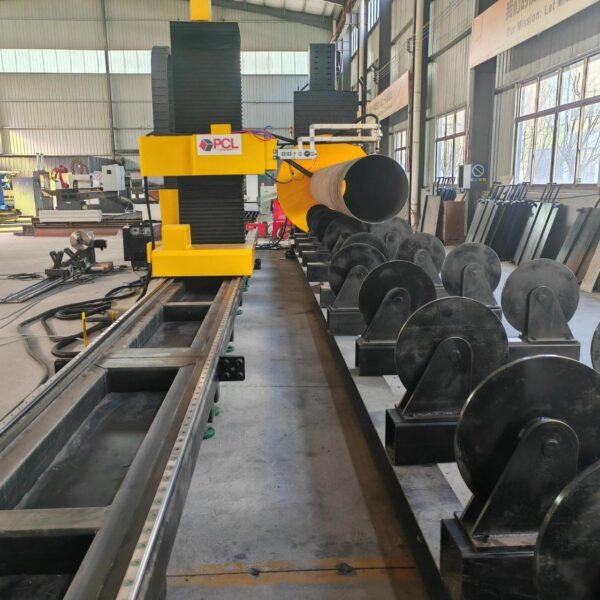
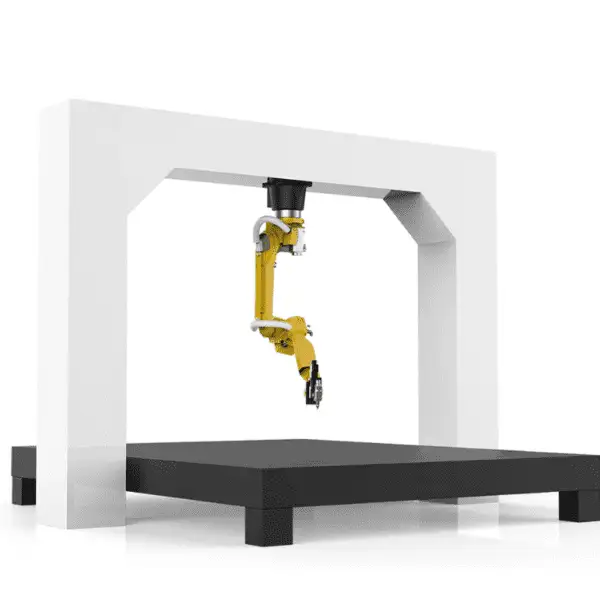
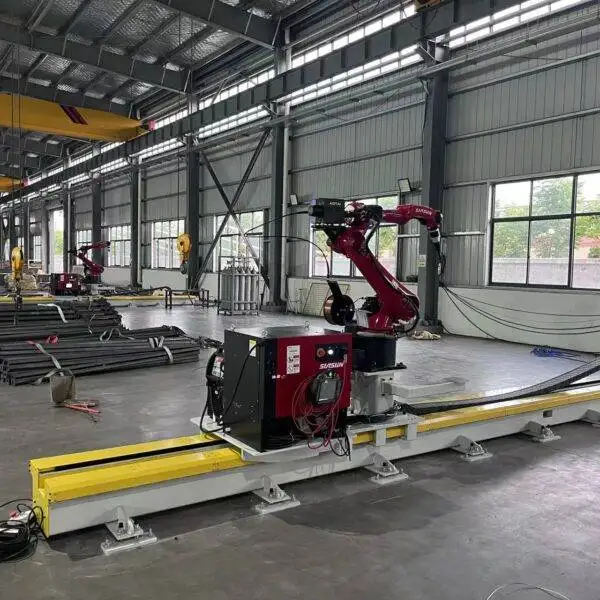
Portálový svařovací robot nese 6osého svařovacího robota zavěšeného na horním portálu nebo namontovaného na sloupku, který se pohybuje po podlahové kolejnici. Portál funguje jako další osy, takže robot dosáhne na každý var na dílech mnohem větších, než je jeho vlastní rameno: podvozky přívěsů, lodní panely, nosníky mostů a velké ocelové konstrukce.
Zdvih je přizpůsoben vašim dílům, například 12 m × 4 m × 2 m, a nosníky o délce cca 20 m lze svařit jedním průjezdem po celé jejich délce. Protože se robot pohybuje po velké ploše, může jeden portál obsluhovat i několik stanic: svařuje na jednom konci, zatímco operátoři nakládají další díl na druhém.
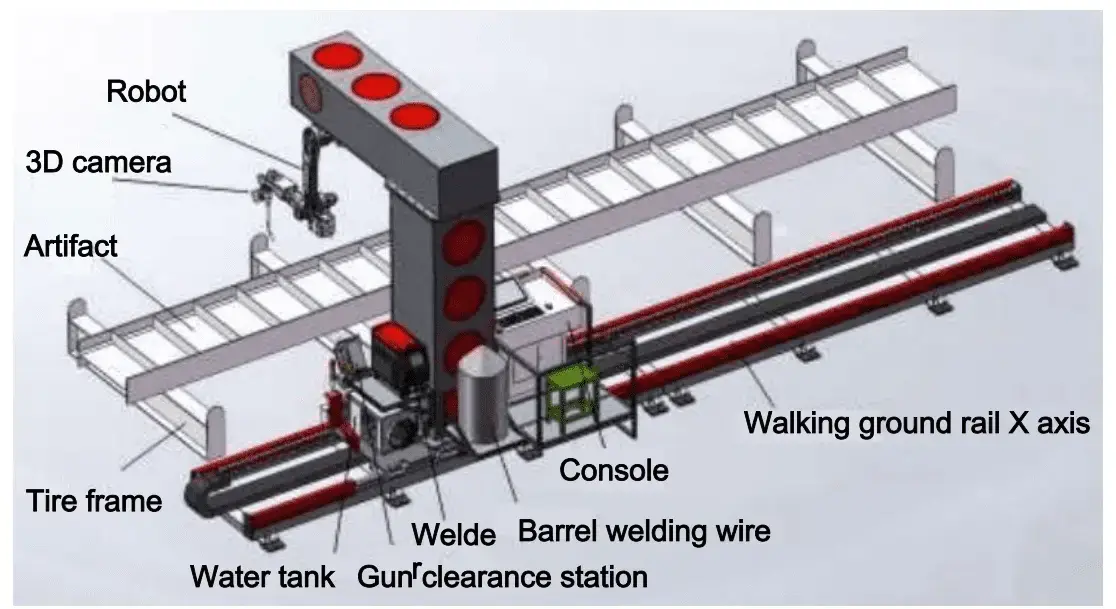
Technické specifikace
| Uspořádání rámu | Horní portál nebo sloup s podlahovou kolejnicí |
|---|---|
| Zdvih (X / Y / Z) | Plně přizpůsobitelné, například 12 m × 4 m × 2 m |
| Robot | 6osý svařovací robot; portál přidává pojezdové osy |
| Pohon | Přesný hřeben a pastorek s AC servomotory |
| Svařovací procesy | MIG / MAG / TIG / tandemový dvoudrát |
| Hledání svaru | Laserové sledování svaru a sledování oblouku (volitelně) |
| Programování | Offline programování nebo generování drah bez nutnosti učení |
| Svařovací zdroj | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller nebo jiné na vyžádání |
| Svařovací normy | Postupy lze kvalifikovat podle ISO, AWS D1.1 a předpisů klasifikačních společností (ABS, LR, CCS) |
| Certifikace | CE, ISO 9001 |
| Dodací lhůta | 20–45 dní v závislosti na konfiguraci |
| Záruka | 24 měsíců na celý stroj (kromě spotřebního materiálu) |
Horní portál, nebo sloup na podlahové kolejnici?
| Uspořádání | Jak to funguje | Nejlepší pro |
|---|---|---|
| Horní portál | Robot visí na mostě, který se pohybuje po dvou kolejnicích | Široké díly a uspořádání s více stanicemi; udržuje prostor kolem dílu volný |
| Sloup na podlahové kolejnici | Robot sedí na sloupku, který se pohybuje po jedné podlahové kolejnici | Dlouhé, užší díly; je potřeba menší světlá výška budovy |
Jak funguje portálová stanice
- Naložte díl. Umístěte díl na svařovací stůl nebo přípravek pomocí jeřábu. U dvou stanic se jeden díl nakládá, zatímco druhý se svařuje.
- Vygenerujte program. Importujte model pro offline programování nebo nechte systém generovat dráhy bez učení, v závislosti na konfiguraci.
- Najděte skutečný svar. Laserové sledování svaru a sledování oblouku korigují hořák s ohledem na nepřesnosti lícování a tepelné zkreslení.
- Svařujte dlouhé svary nepřetržitě. Portál nese robota po celé délce dílu, takže dlouhé svary jsou svařovány bez zastavování a opětovného spouštění.
Typické obrobky a odvětví
Obrobky
- Podvozky nákladních vozidel a přívěsů
- Lodní panely a lodní sekce
- Mostní a stavební nosníky
- Díly stavebních strojů
- Ramy železničních vagónů
- Skladovací nádrže a tlakové nádoby
Proč zvolit portál
- Dosah je dán portálem, nikoliv ramenem robota
- Několik stanic pod jedním portálem zvyšuje dobu hoření oblouku
- Dlouhé svary svařené v jednom nepřetržitém průjezdu
- Prostor kolem dílu zůstává volný pro nakládku jeřábem (verze s horním portálem)
- Sledování svaru v reálném čase kompenzuje zkreslení
Jak si vedeme v porovnání s jinými svařovacími roboty
| Systém | Přednost | Zvolte jej, když |
|---|---|---|
| Konzolový svařovací robot CWR500A | Otevřená přední a zadní část pro nakládku jeřábem; dosah 3,5 m | Dlouhé plechové díly, H-nosníky a krabicové nosníky nakládané jeřábem |
| Portálový svařovací robot (tento stroj) | Pokrývá celou obdélníkovou plochu, např. 12 m × 4 m | Velmi široké díly, jako jsou lodní sekce a rámy přívěsů |
| 7osý svařovací robot na kolejnici | Kompaktní linka s jedním robotem a 3D skenováním | Prvky ocelových konstrukcí podobné velikosti |
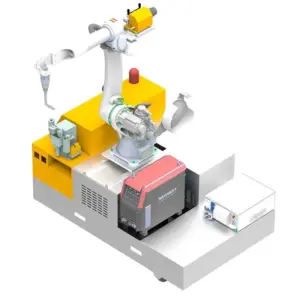
| Mobilní svařovací robot | Přijede k obrobku; není potřeba kolejnice | Díly příliš velké nebo těžké na přesun na jakoukoliv stanici |
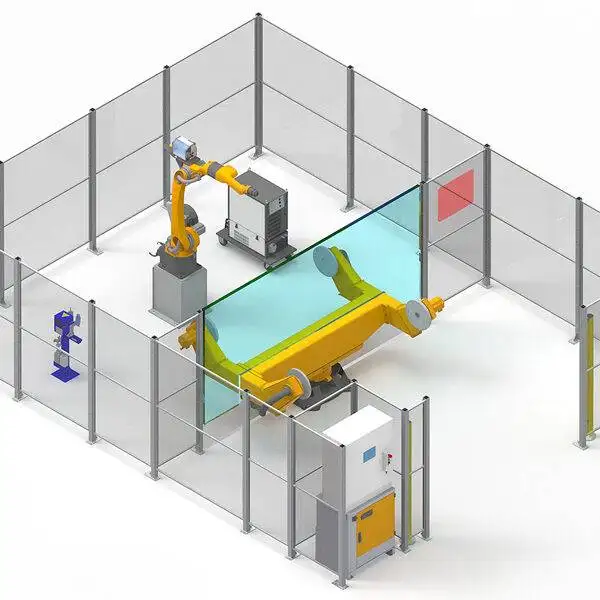
| Robotické svařovací pracoviště | Polohovadlo natáčí díl do nejlepšího svařovacího úhlu | Opakované díly o hmotnosti až několik tun v dávkách |
| Kobotové svařovací pracoviště | Ručně vedené učení, bez oplocení po posouzení rizik | Malé, různorodé díly a časté změny typů |
Co určuje cenu portálového svařovacího robota
Portál je postaven na míru vašemu půdorysu a dílům, proto je cenová nabídka tvořena pro každý projekt zvlášť. Hlavní nákladové faktory:
| Nákladový faktor | Možnosti | Jak to ovlivňuje cenu |
|---|---|---|
| Zdvih | Délka, šířka a výška pracovního prostoru | Ocelová konstrukce a kolejnice rostou s pracovním prostorem |
| Počet robotů | Na projekt | Každý robot přidává rameno, zdroj a sadu hořáků |
| Uspořádání | Horní portál nebo sloup na podlahové kolejnici | Horní portály vyžadují více oceli, ale udržují podlahu volnou |
| Proces | Jednoduchý drát, nebo tandemový dvoudrát | Tandem vyžaduje druhý zdroj a dvojitý hořák |
| Hledání svarů a programování | Laserové sledování, sledování oblouku, offline nebo bez učení | Software a senzory rozhodují o tom, jak rychle lze svařovat nové díly |
| Svařovací zdroj | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Dovozní značky stojí více; místní značky se v některých regionech snáze servisují |
| Servis | Instalace a školení na místě | Účtováno samostatně, obvykle přibližně jeden týden na místě |
Pro cenovou nabídku zašlete výkresy vašich největších a nejběžnějších dílů, tloušťku plechu, materiál a dostupný půdorys. Nabízíme ceny FOB Qingdao.
Dodání, instalace a podpora
- Konfigurace a výkresy. Naši inženýři navrhnou uspořádání portálu, zdvihu a stanic tak, aby vyhovovaly vašemu půdorysu a dílům.
- Výroba a tovární zkouška. Dodací lhůta je 20–45 dní v závislosti na konfiguraci. Systém je před odesláním sestaven a otestován svařováním.
- Příprava místa. Připravte základ pro kolejnice, přívod elektřiny a ochranný plyn a zkontrolujte volný prostor jeřábu nad portálem. Požadavky na základ konzultujte s našimi inženýry před příjezdem stroje.
- Instalace a školení. Instalace na místě a školení obsluhy obvykle trvají asi jeden týden a jsou naceněny samostatně. Obsluha se naučí programování, každodenní provoz a běžnou údržbu.
- Poprodejní podpora. Záruka 24 měsíců na celý stroj, kromě spotřebního materiálu, s dálkovou technickou podporou pro softwarové a procesní dotazy.
Běžné problémy u velkých svařenců a jak si s nimi portál poradí
Velké díly přinášejí vlastní problémy: dlouhé svary, tepelné zkreslení a pomalou nakládku. Takto se s nimi portálová stanice vypořádává:
| Problém | Typická příčina | Jak se s tím systém vypořádá |
|---|---|---|
| Pevný bod/svár se během svařování posouvá | Tepelné deformace na dlouhých svarech | Sledování svaru laserem a snímání oblouku korigují hořák v reálném čase |
| Lícování dílů se liší kus od kusu | Tolerance řezání a montáže na velkých konstrukcích | Svar se před svařováním zaměří, místo aby se spoléhalo na nominální model |
| Robot nedosáhne na hluboké nebo vzdálené svary | Pevná základna robota a omezený dosah ramene | Portál nese robota v osách X, Y a Z po celé pracovní ploše |
| Robot čeká, než se naloží díly | Pouze jedna stanice | Dvě nebo více stanic pod jedním portálem: na jedné se svařuje, zatímco druhá se nakládá |
| Stop-start značky na dlouhých svarech | Přejíždění pevného robota | Kontinuální svary o délce cca 20 m na jeden zátah |
Než koupíte: Kontrolní seznam pro plánování portálu
Portál se staví na míru vašim dílům a hale. Než začnete, připravte si tyto údaje:
- Rozměry a hmotnost největších a nejběžnějších dílů.
- Nosnost jeřábu a výšku háku nad plánovaným pracovním prostorem.
- Dostupnou délku a šířku podlahy a výšku budovy.
- Stav podlahy a prostor pro základy kolejí.
- Počet stanic, které chcete pod portálem mít.
- Metoda svařování: jednodrát nebo tandemový dvoudrát a tloušťky plechů.
- Programovací data: 3D modely pro offline programování, nebo díly ke skenování.
- Přívod elektřiny, ochranný plyn a odsávání zplodin.
Denní a pravidelná údržba
| Interval | Úkon |
|---|---|
| Každá směna | Vyčistěte hubici a odstraňte rozstřik; zkontrolujte průkontakt a vyměňte ho, jakmile je otvor opotřebený; zkontrolujte podávání drátu a zásobu drátu; ověřte průtok ochranného plynu |
| Týdně | Zkontrolujte opotřebení kabelů a hadic hořáku; zkontrolujte těsnost připojení plynu; vyčistěte čisticí stanici hořáku nebo jednotku proti rozstřiku, pokud je jimi stroj vybaven |
| Měsíčně | Vyčistěte kolejnice a hřebeny; namažte pastorek s ozubeným hřebenem a vedení; zkontrolujte kabelové řetězy a kabely uvnitř nich |
| Ročně | Zkontrolujte usazení kolejnic a upevňovací šrouby; prověřte servis robota a pohonů portálu podle pokynů výrobce |
Dodržujte návody výrobců robota a svářečky ohledně maziva pro převodovky a intervalů výměny baterií. Po každé změně zálohujte programy robota a svařovací postupy.
Bezpečnost kolem portálové stanice
- Oplaťte pracovní prostor a propojte bezpečnostní branky s řídicím systémem robota.
- Mezi svařovací a zakládací stanici umístěte světelné závěsy nebo plošné skenery.
- Koordinujte pohyb jeřábu s portálem tak, aby břemena nikdy nepřejížděla nad pohybujícím se robotem.
- Nainstalujte odsávání zplodin dimenzované pro daný proces svařování a délku pracovního prostoru.
Výhody a omezení
Výhody
- Svařuje díly mnohem větší, než na jaké dosáhne jakékoliv rameno robota
- Uspořádání s více stanicemi umožňuje robotu neustále svařovat, zatímco se zakládají díly
- Kontinuální dlouhé svary do délky cca 20 m
- Závěsné provedení udržuje podlahu volnou
- Možnost konfigurace pro tandemový dvoudrát na silné plechy
Omezení
- Vyžaduje podlahovou plochu, základy a prostor pro jeřáb
- Pevná instalace; pro díly rozmístěné po velké hale může být vhodnější mobilní svařovací robot
- Pro malé opakující se díly je pracoviště s polohovadlem rychlejší a levnější
- Tenké plechy se často lépe zpracovávají laserovým svařováním
Přehled průměrů drátů pro MAG svařování
Typická proudová okna pro MAG svařování s plným drátem. Kniha procesů volí parametry automaticky, ale tato tabulka vám pomůže při plánování zásob drátu a tloušťky plechů.
| Drát Ø | Zkratový přenos (A) | Kuličkový přenos (A) | Sprchový přenos (A) | Typický plech |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | od cca 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | od cca 8 mm |
Zkratový přenos probíhá při cca 14–22 V, kuličkový přenos při cca 22–26 V (zóna rozstřiku, které je třeba se vyhnout) a sprchový přenos nad 26 V.
Časté dotazy k portálovým svařovacím robotům
Jaká je maximální velikost obrobku?
Zdvih se vyrábí na míru vašim dílům. Typická pracovní plocha je 12 m × 4 m × 2 m a nosníky dlouhé cca 20 m se svařují po celé své délce. Jsou možné i větší pojezdy.
Mám zvolit nadzemní portál, nebo sloup na podlahové kolejnici?
Nadzemní portál se hodí pro široké díly a uspořádání s více stanicemi a udržuje podlahu čistou. Sloup na kolejnicích se hodí pro dlouhé, užší díly a vyžaduje menší výšku budovy.
Může jeden portál obsluhovat několik stanic?
Ano. Robot svařuje na jedné stanici, zatímco obsluha nakládá nebo vykládá druhou, což zvyšuje koeficient využití oblouku.
Jak se robot programuje?
Pomocí offline programování z modelu dílu, nebo generováním dráhy bez nutnosti učení, podle zvolené konfigurace.
Jak systém řeší deformace a mezery při lícování?
Sledování svaru laserem a snímání oblouku korigují pozici hořáku v reálném čase během svařování.
Mohou svary splňovat normu AWS D1.1 nebo požadavky lodních registrů?
Svařovací postupy lze kvalifikovat podle norem ISO, AWS D1.1 a pravidel lodních registrů jako ABS, LR a CCS pro vaše konkrétní spoje a materiály.
Potřebuje portálový svařovací robot základ?
Ano. Kolejnice vyžadují rovný a stabilní základ. Požadavky na základy si ověřte u našich inženýrů před dodáním stroje.
Jak dlouho trvá dodání od objednávky po spuštění výroby?
Dodací lhůta je 20–45 dní podle konfigurace, plus cca jeden týden na instalaci na místě a zaškolení. Stavební připravenost základů by měla být hotova před dodáním.
Jaký pohonný systém pohybuje portálem?
Přesný ozubený hřeben s pastorkem a AC servomotory.
Podívejte se na všechny svařovací roboty a porovnejte konzolové, portálové, mobilní, pracovištní a kobotové systémy vedle sebe.
Pošlete nám výkresy dílů a půdorys haly. Naši inženýři navrhnou uspořádání portálu, zdvih i proces a zašlou cenovou nabídku FOB Qingdao.
Získat konfiguraci a cenovou nabídku