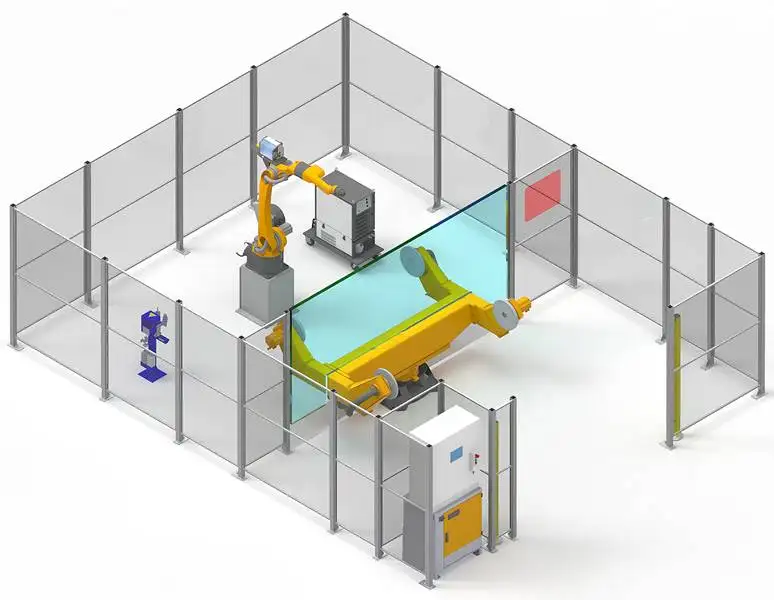
Robotické svařovací pracoviště: Přehled
Robotické svařovací pracoviště kombinuje 6osý svařovací robot s polohovadlem, které otáčí obrobkem tak, aby byl každý svár svařován v optimální poloze, obvykle ve vodorovné nebo dolní polohové poloze. Je to standardní volba pro opakované díly, od malých automobilových držáků až po těžké ocelové konstrukce o hmotnosti několika tun.
Polohovadlo je synchronizováno s řídicím systémem robota, takže se obrobek otáčí současně se svařováním robota. Kruhové svary se svařují jedním plynulým tahem a vícestranné díly bez nutnosti opětovného upínání.
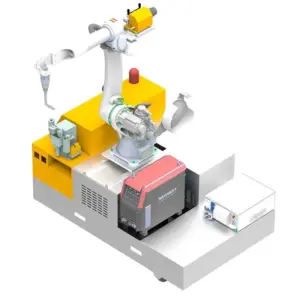
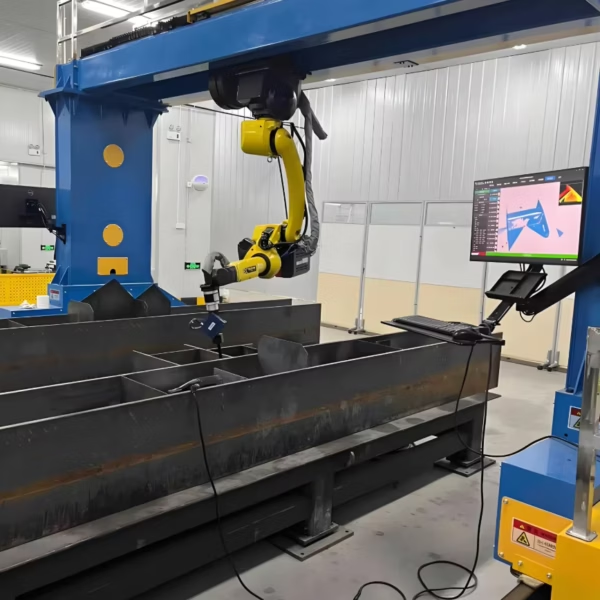
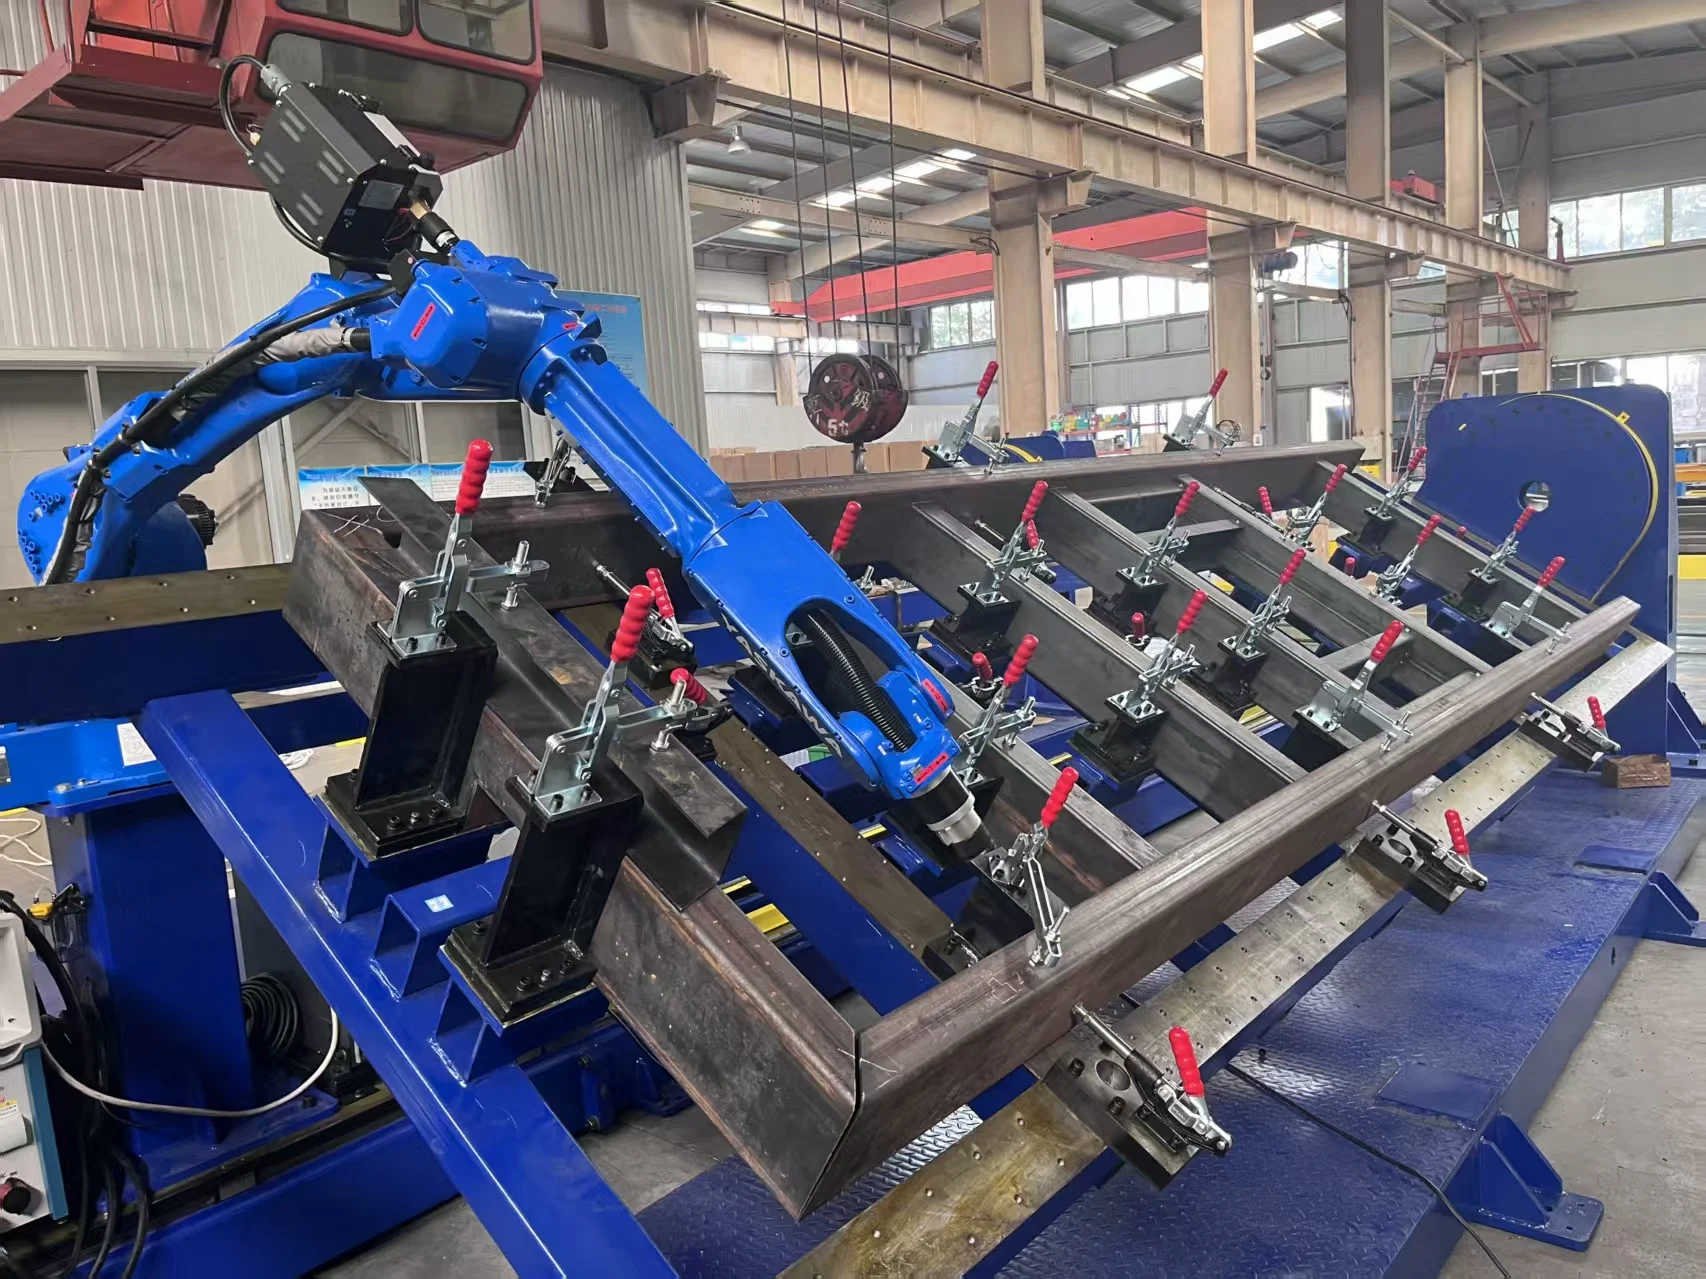
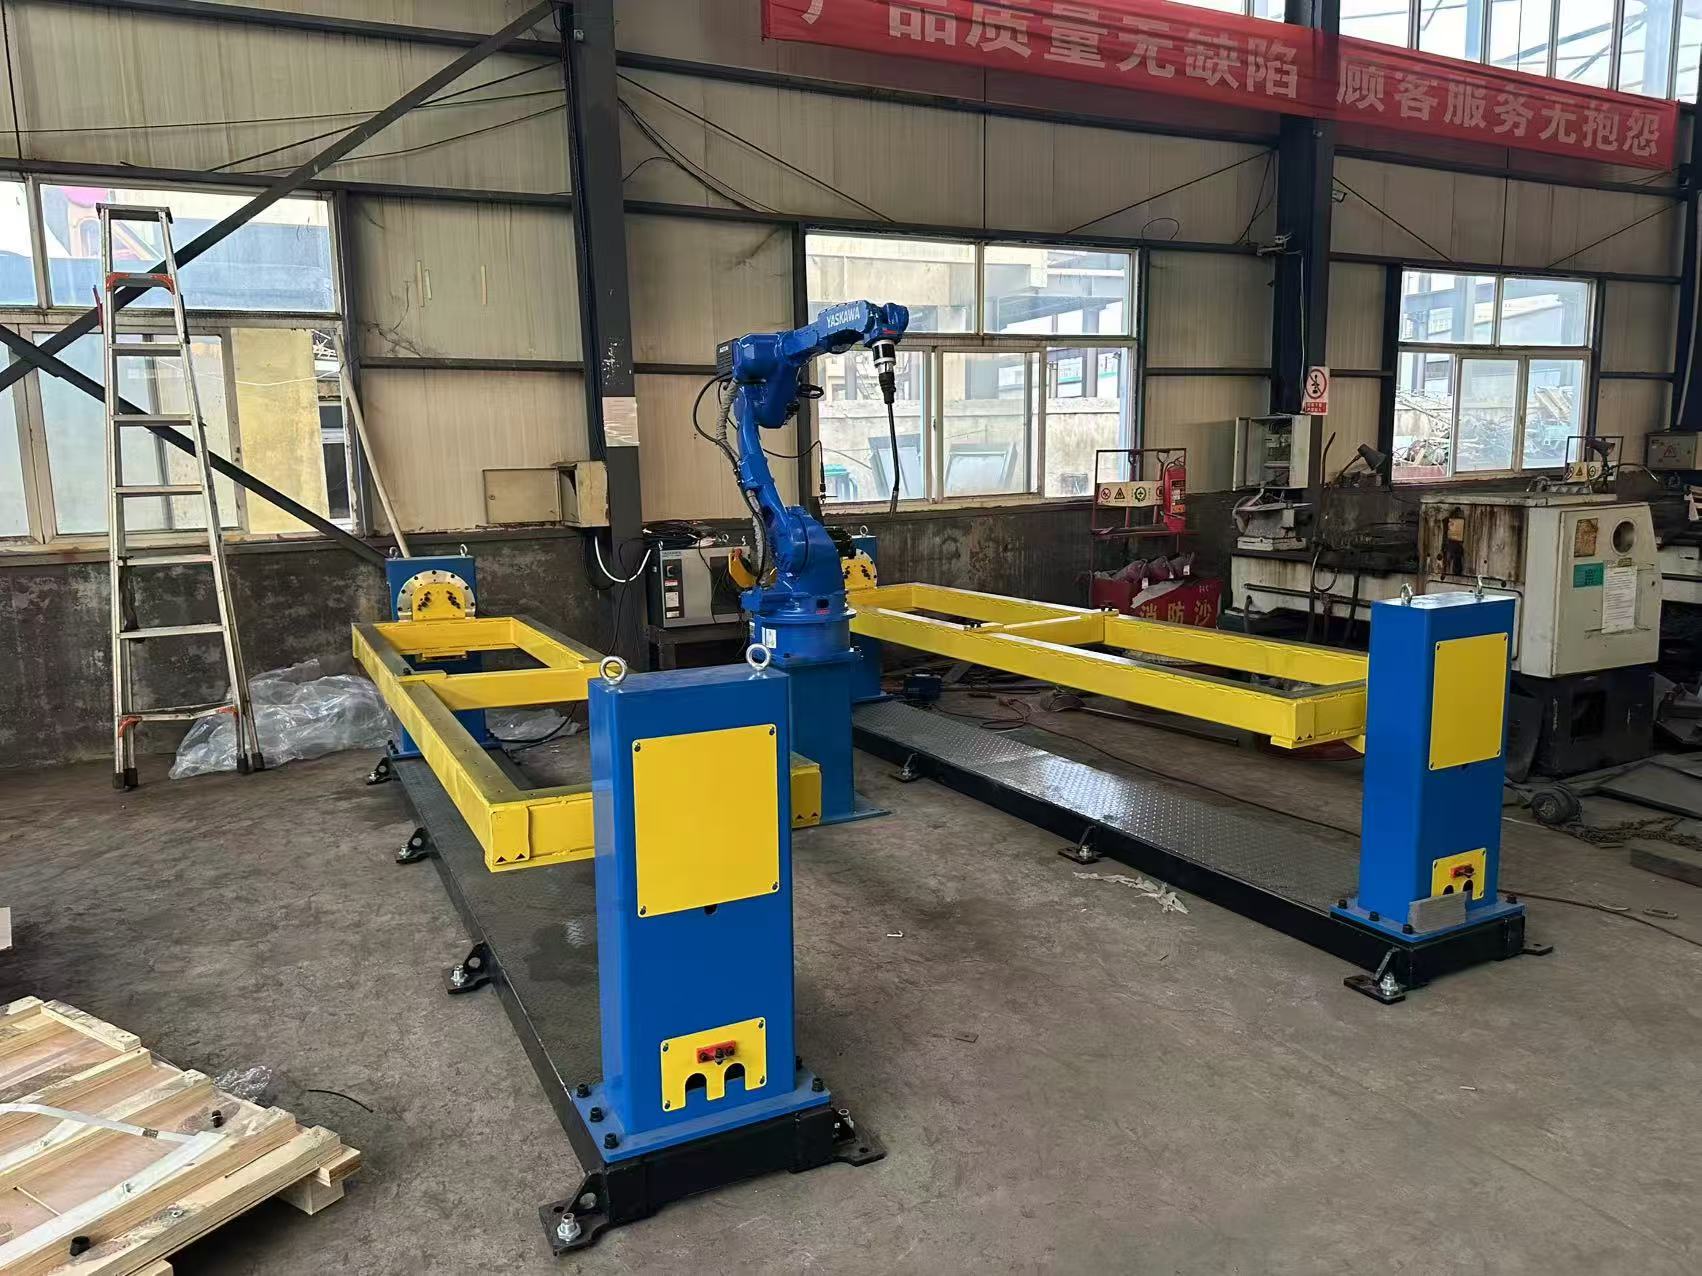
Robotické svařovací pracoviště v akci
Polohovadlo otáčí dílem, zatímco robot svařuje.
Technické specifikace
| Robot | 6osý svařovací robot |
|---|---|
| Typy polohovadel | Jednoosé, L-typ (dvouosé) nebo C-typ |
| Nosnost polohovadla | 500–5000 kg a více |
| Pohon polohovadla | RV reduktory, synchronizované s řídicím systémem robota |
| Pojezdová dráha | Volitelně, pro delší díly |
| Programování | Offline programování nebo bezučení, v závislosti na aplikaci |
| Hledání svaru | Laserové sledování svaru nebo sledování oblouku (volitelně) |
| Svařovací metody | MIG / MAG / TIG; plný a trubičkový drát |
| Svařovací zdroj | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller nebo jiné na vyžádání |
| Svařovací normy | Postupy lze kvalifikovat dle ISO, AWS D1.1 a předpisů lodních společností (ABS, LR, CCS) |
| Certifikace | CE, ISO 9001 |
| Dodací lhůta | 20–45 dní podle konfigurace |
| Záruka | 24 měsíců na celý stroj (kromě spotřebního materiálu) |
Výběr polohovadla
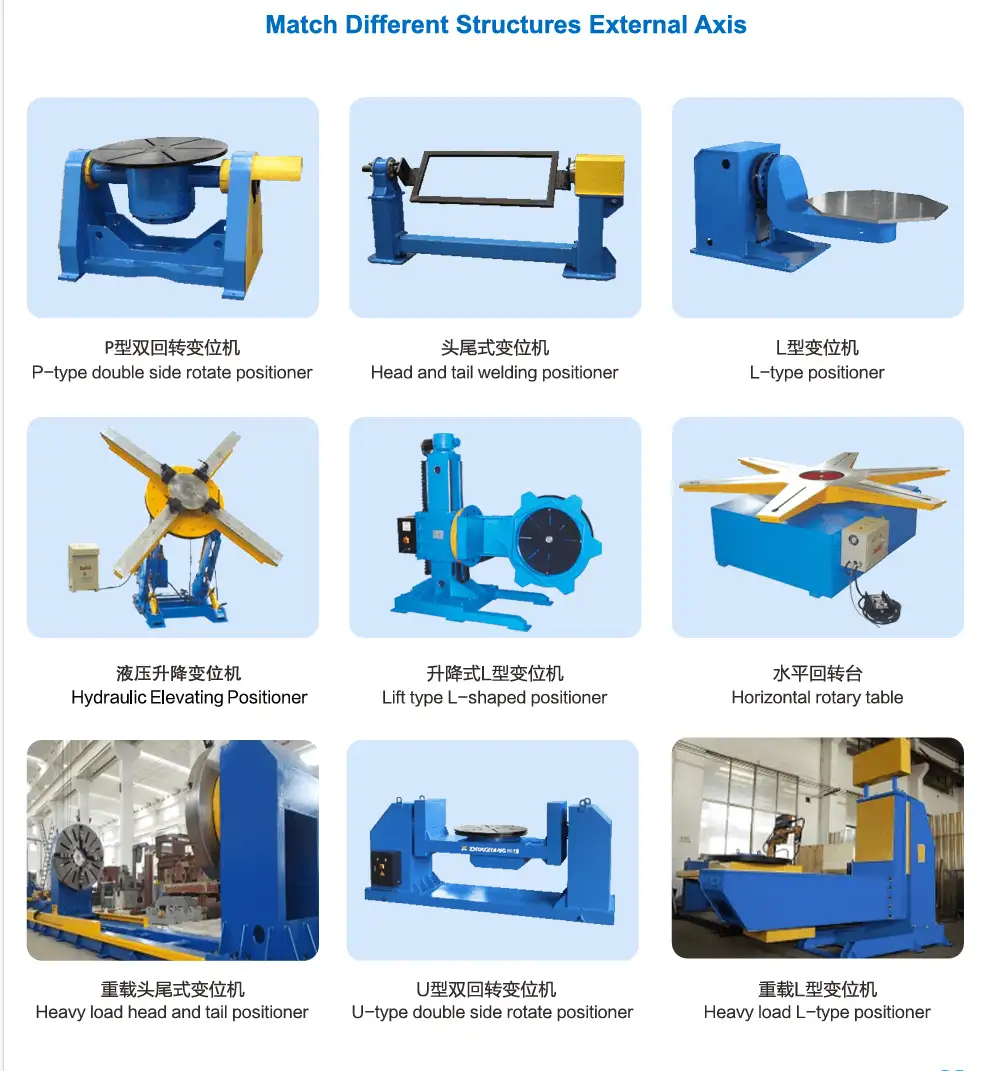
| Typ | Pohyb | Typické díly |
|---|---|---|
| Jednoosé | Otáčí dílem kolem jedné vodorovné osy | Dlouhé díly jako nosníky, rámy a hřídele |
| L-typ (dvouosé) | Naklápí a otáčí dílem | Skříně, držáky a díly se svary na několika stranách |
| C-typ | Otáčí dílem uvnitř rámu ve tvaru C | Díly vyžadující plný přístup po celé délce, jako jsou rámy a výložníky |
Jak pracoviště funguje
- Upněte díl do přípravku. Pro opakované díly se používá přípravek na polohovadle, takže každý díl sedí na stejném místě.
- Naprogramujte jednou. Vytvořte program offline z 3D modelu nebo pomocí funkce bezučení tam, kde to aplikace umožňuje.
- Svařujte v optimální poloze. Polohovadlo otočí dílem tak, aby robot svařoval ve vodorovné nebo dolní poloze, což zajišťuje lepší závar a tvar sváru.
- Opakujte. U každého dalšího dílu obsluha pouze založí materiál, upne jej a spustí cyklus.
Typické obrobky a odvětví
Obrobky
- Automobilové držáky a malé sestavy
- Výložníky a rámy stavebních strojů
- Díly zemědělských strojů
- Ocelové konstrukce do hmotnosti několika tun
- Hřídele, trubky a kruhové díly
Proč zvolit toto pracoviště
- Nejlepší svařovací poloha pro každý svár
- Kontinuální obvodové svary
- Rychlý cyklus u opakovaných dílů
- Přípravky udržují stálou polohu dílu
- Kompaktní půdorys ve srovnání s portálovými systémy
Srovnání s ostatními svařovacími roboty
| Systém | Přednost | Zvolte jej, když |
|---|---|---|
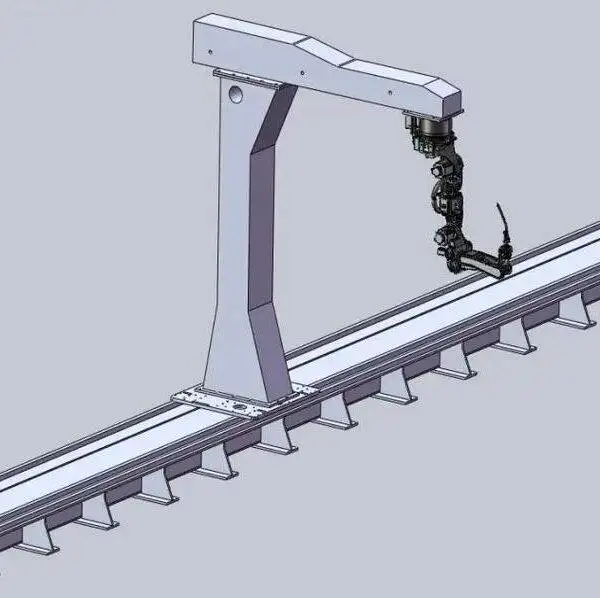
| Konzolový svařovací robot CWR500A | Otevřená přední i zadní část pro nakládku jeřábem; dosah 3,5 m | Dlouhé plechové díly, H-nosníky a krabicové nosníky nakládané jeřábem |
| Portálový svařovací robot | Pokrývá celou obdélníkovou plochu, např. 12 m × 4 m | Velmi široké díly, jako jsou lodní sekce a rámy přívěsů |
| 7osý svařovací robot na kolejnici | Kompaktní jednorobotová linka s 3D skenováním | Prvky ocelových konstrukcí podobné velikosti |
| Mobilní svařovací robot | Pojíždí k obrobku; není potřeba kolejnice | Díly příliš velké nebo těžké na přepravu na pracoviště |
| Robotické svařovací pracoviště (tento stroj) | Polohovadlo natáčí díl do optimálního úhlu svařování | Opakované díly do několika tun v sériích |
| Kobotové svařovací pracoviště | Ruční navádění (teaching), bez nutnosti oplocení po posouzení rizik | Malé, různorodé díly a časté změny výrobků |
Co určuje cenu robotického svařovacího pracoviště
Většina pracovišť se pohybuje v cenovém rozmezí 18 000–30 000 USD (FOB Qingdao). Konkrétní konfigurace závisí na:
| Nákladový faktor | Možnosti | Vliv na cenu |
|---|---|---|
| Polohovadlo | Jednoosé, L-typ nebo C-typ; 500–5000 kg+ | Vyšší nosnost a více os zvyšují cenu |
| Pojezdová dráha | S pojezdem nebo bez | Zvětšuje pracovní dosah pro delší díly |
| Hledání svaru | Laserové sledování svaru, sledování oblouku | Nutné při nepřesnostech přípravy dílů |
| Programování | Offline nebo bezučení | Bezučení zkracuje dobu programování nových dílů |
| Svařovací zdroj | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Dovozové značky jsou dražší; místní značky se v některých regionech lépe servisují |
| Přípravky | Pro každou rodinu dílů | Navrženo na míru vašim dílům; naceněno zvlášť |
| Servis | Instalace a zaškolení na místě | Naceněno zvlášť, obvykle cca jeden týden na místě |
Pro získání cenové nabídky zašlete výkresy nebo fotografie vašich dílů, jejich hmotnost, materiál a předpokládané roční množství.
Dodávka, instalace a podpora
- Konfigurace a výkresy. Naši inženýři vyberou polohovadlo, upínací přípravky a technologický postup na základě vašich dílů.
- Výroba a tovární test. Dodací lhůta je 20–45 dní podle konfigurace. Systém je před odesláním smontován a otestován svařováním.
- Příprava pracoviště. Připravte rovnou podlahu, přívod elektřiny a ochranný plyn a naplánujte bezpečnostní oplocení kolem buňky.
- Instalace a školení. Instalace na místě a zaškolení obsluhy trvají obvykle asi jeden týden a jsou naceněny zvlášť. Obsluha se naučí programování, každodenní provoz a běžnou údržbu.
- Poprodejní podpora. Záruka 24 měsíců na celý stroj, kromě spotřebního materiálu, s dálkovou technickou podporou pro otázky softwaru a procesů.
Tipy pro návrh přípravků
Na pracovišti určuje kvalitu svaru přípravek stejně velkou měrou jako samotný robot. Dobré přípravky se řídí několika pravidly:
- Umístěte každý díl na stejné základní plochy, jaké používá výkres.
- Udržujte svorky mimo dráhu hořáku a dál od oblouku.
- Zajistěte rychlé vkládání bez možnosti omylu, aby díl šel vložit pouze jedním způsobem.
- Navrhujte díly pro konzistentní mezery při lícování; robot přesně opakuje to, co mu přípravek poskytne.
- Umožněte přístup pro hořák v nejlepším úhlu svařování poté, co se polohovadlo otočí.
Běžné problémy a jak se s nimi pracoviště vypořádává
Svařování opakovaných dílů je silnou stránkou pracoviště, ale pouze tehdy, jsou-li vyřešeny tyto body:
| Problém | Typická příčina | Jak se s tím systém vypořádá |
|---|---|---|
| Poloha svaru není nikdy ideální | Díl je pevně uchycen na rovném stole | Polohovadlo otočí dílem tak, aby svary byly svařovány v rovině nebo v horizontální poloze |
| Lícování se mezi šaržemi liší | Tolerance předchozího řezání a ohýbání | Přípravky zafixují polohu; sledování svaru laserem nebo sledování oblouku koriguje zbytek |
| Kruhové svary vykazují stopy po startu a stopu | Ruční polohování | Polohovadlo rotuje v synchronizaci s robotem pro jeden plynulý svar |
| Polohovadlo bojuje s těžkým dílem | Těžiště daleko od osy otáčení | Kapacita je zvolena jak pro hmotnost, tak pro vyosení těžiště |
| Robot při vkládání čeká | Uspořádání s jedinou stanicí | Uspořádání se dvěma stanicemi umožňuje vkládat jeden díl, zatímco druhý se svařuje |
Před nákupem: Kontrolní seznam pro pracoviště
Tyto odpovědi rozhodují o polohovadle, přípravku a uspořádání:
- Výkresy dílů, hmotnost a těžiště.
- Roční množství a velikosti šarží.
- Cílový takt na jeden díl.
- Svary, které vyžadují otočení dílu: kruhové, vícejciferné nebo svislé svary nahoru.
- Zda je potřeba jedna nebo dvě stanice.
- Dostupný podlahový prostor pro oplocenou buňku.
- Přívod elektřiny, ochranný plyn a odsávání zplodin.
Denní a pravidelná údržba
| Interval | Úkol |
|---|---|
| Každá směna | Vyčistěte hubici a odstraňte rozstřik; zkontrolujte průkontakt a vyměňte jej, když je otvor opotřebovaný; zkontrolujte podávání drátu a zásobu drátu; ověřte průtok ochranného plynu |
| Týdně | Zkontrolujte kabely a hadice hořáku, zda nejsou opotřebované; zkontrolujte netěsnosti plynových přípojek; vyčistěte stanici pro čištění hořáku nebo jednotku proti rozstřiku, je-li jimi vybavena |
| Měsíčně | Odstraňte rozstřik z přípravků a polohovacích kolíků; zkontrolujte uzemnění polohovadla; zkontrolujte opotřebení svorek |
| Ročně | Proveďte servis reduktorů polohovadla a robota podle pokynů výrobce |
Dodržujte manuály výrobců robotů a svařovacích zdrojů týkající se intervalů výměny maziva v reduktorech a baterií. Po každé změně zálohujte programy robota a svařovací postupy.
Bezpečnost
- Oplotejte buňku a propojte dveře s bezpečnostním okruhem řídicí jednotky robota.
- Použijte světelné závěry na straně vkládání, pokud obsluha vkládá díly, zatímco robot svařuje na druhé stanici.
- Chraňte obsluhu před obloukovým světlem pomocí zástěn v prostoru vkládání.
- Nainstalujte odsávání zplodin nad nebo za polohovadlo.
Typická uspořádání buňky
| Uspořádání | Jak to funguje | Nejlepší pro |
|---|---|---|
| Jedno polohovadlo | Jedno polohovadlo před robotem; vložení, svaření, vyjmutí | Dlouhé časy svařování na díl nebo malé objemy |
| Dvě stanice | Dvě polohovadla nebo stoly; robot svařuje na jednom, zatímco druhý se vkládá | Opakované díly, kde vkládání zabírá velkou část cyklu |
| Polohovadlo s pojezdovou dráhou | Robot se pohybuje po volitelné pojezdové dráze, aby dosáhl na delší díly | Dlouhé rámy a ramena, které přesahují dosah robota |
Výhody a omezení
Výhody
- Každý svar v nejlepší poloze pro svařování
- Nejrychlejší cyklus pro opakované díly
- Zpracuje díly od malých držáků po několik tun
- V typickém cenovém rozmezí 18 000–30 000 USD
Omezení
- Vyžaduje přípravky pro každou rodinu dílů
- Díly delší než polohovadlo a pojezdová dráha jsou vhodnější pro portálový nebo vykonzolovaný svařovací robot
- Pro velmi malé šarže s častými změnami je svařovací cobotová stanice rychlejší na nastavení
- Vyžaduje oplocenou buňku
Reference pro průměr drátu pro MAG svařování
Typická proudová okna pro MAG svařování plným drátem. Knihovna procesů vybírá parametry automaticky, ale tato tabulka pomáhá při plánování zásoby drátu a tloušťky plechu.
| Drát Ø | Zkratový přenos (A) | Kapkový přenos (A) | Sprchový přenos (A) | Typický plech |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | od cca 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | od cca 8 mm |
Zkratový přenos probíhá při cca 14–22 V, kapkový přenos při cca 22–26 V (zóna rozstřiku, které je třeba se vyhnout) a sprchový přenos nad 26 V.
Časté dotazy k robotickému svařovacímu pracovišti
Jaké polohovadlo potřebuji?
Jednoosá polohovadla se hodí pro dlouhé díly, jako jsou nosníky a hřídele; polohovadla L-typu se hodí pro krabice a vícedílné díly; polohovadla C-typu poskytují plný přístup kolem rámů a ramen. Kapacita se pohybuje od 500 kg do více než 5000 kg.
Pohybuje se polohovadlo, zatímco robot svařuje?
Ano. Polohovadlo je synchronizováno s řídicí jednotkou robota, takže obvodové a zakřivené svary jsou svařovány v jednom plynulém průchodu.
Kolik stojí robotické svařovací pracoviště?
Většina konfigurací se pohybuje mezi 18 000 a 30 000 USD, FOB Qingdao, v závislosti na polohovadle, pojezdu a možnostech sledování svaru.
Je vhodný pro malé šarže?
Nejlépe se hodí pro opakované díly. Pro velmi malé šarže s častými změnami je svařovací cobotová stanice rychlejší na naprogramování.
Mohou svary splňovat požadavky AWS D1.1?
Svařovací postupy mohou být kvalifikovány podle norem ISO, AWS D1.1 a předpisů klasifikačních společností, jako jsou ABS, LR a CCS, pro vaše konkrétní spje a materiály.
Jaká je dodací lhůta?
Dodací lhůta je 20–45 dní podle konfigurace. Instalace a zaškolení trvají na místě asi jeden týden a jsou naceněny zvlášť.
Potřebuji uspořádání se dvěma stanicemi?
Uspořádání se dvěma stanicemi umožňuje obsluze vkládat jeden díl, zatímco robot svařuje druhý, což udržuje robota v neustálém svařování. Vyžaduje to více místa na podlaze a druhé polohovadlo nebo stůl; doporučujeme to, když vkládání zabírá velkou část cyklu.
Jak se volí kapacita polohovadla?
Podle hmotnosti dílu a podle toho, jak daleko je jeho těžiště od osy otáčení. Těžký díl s velkým vyosením vyžaduje větší krouticí moment než jen podle jeho samotné hmotnosti.
Prohlédněte si všechny svařovací roboty a porovnejte konzolové, portálové, mobilní, pracovní a cobotové systémy vedle sebe.
Pošlete nám výkresy nebo fotografie vašich dílů. Doporučíme vám koncept polohovadla a přípravku a naceníme FOB Qingdao.
Získat konfiguraci a cenovou nabídku