Stasiun Kerja Robot Las: Ringkasan
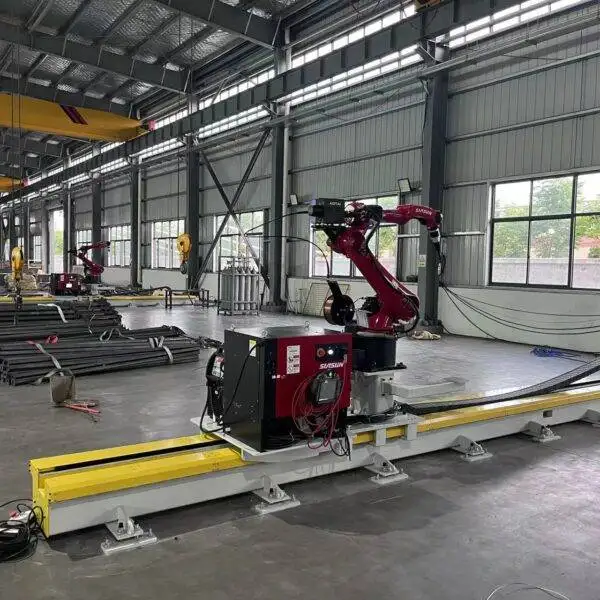
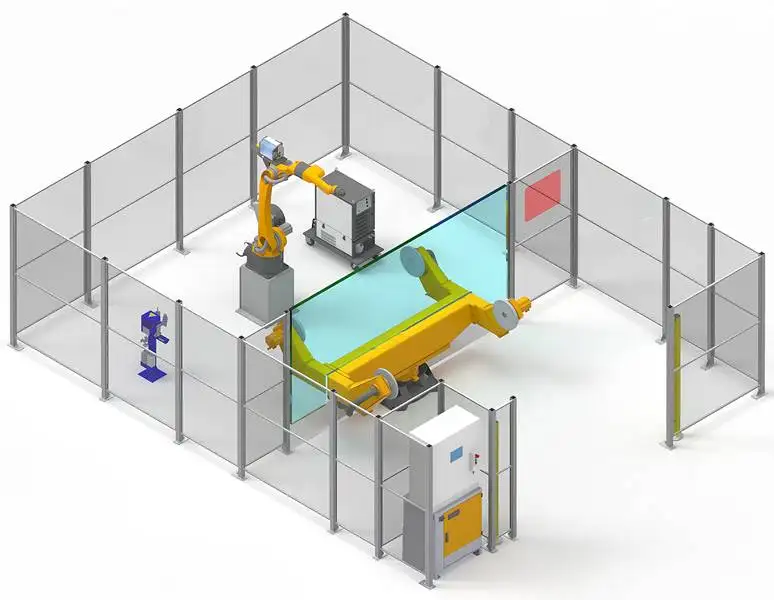
Stasiun kerja robot las menggabungkan robot las 6-sumbu dengan positioner yang memutar benda kerja, sehingga setiap jalur las berada pada posisi terbaik, biasanya datar atau horizontal. Ini adalah pilihan standar untuk komponen berulang, mulai dari braket otomotif kecil hingga perakitan struktur berat seberat beberapa ton.
Positioner disinkronkan dengan pengontrol robot, sehingga benda kerja berputar saat robot mengelas. Sambungan bundar dilas dalam satu kali jalan berkelanjutan, dan komponen multi-sisi dilas tanpa perlu menjepit ulang.
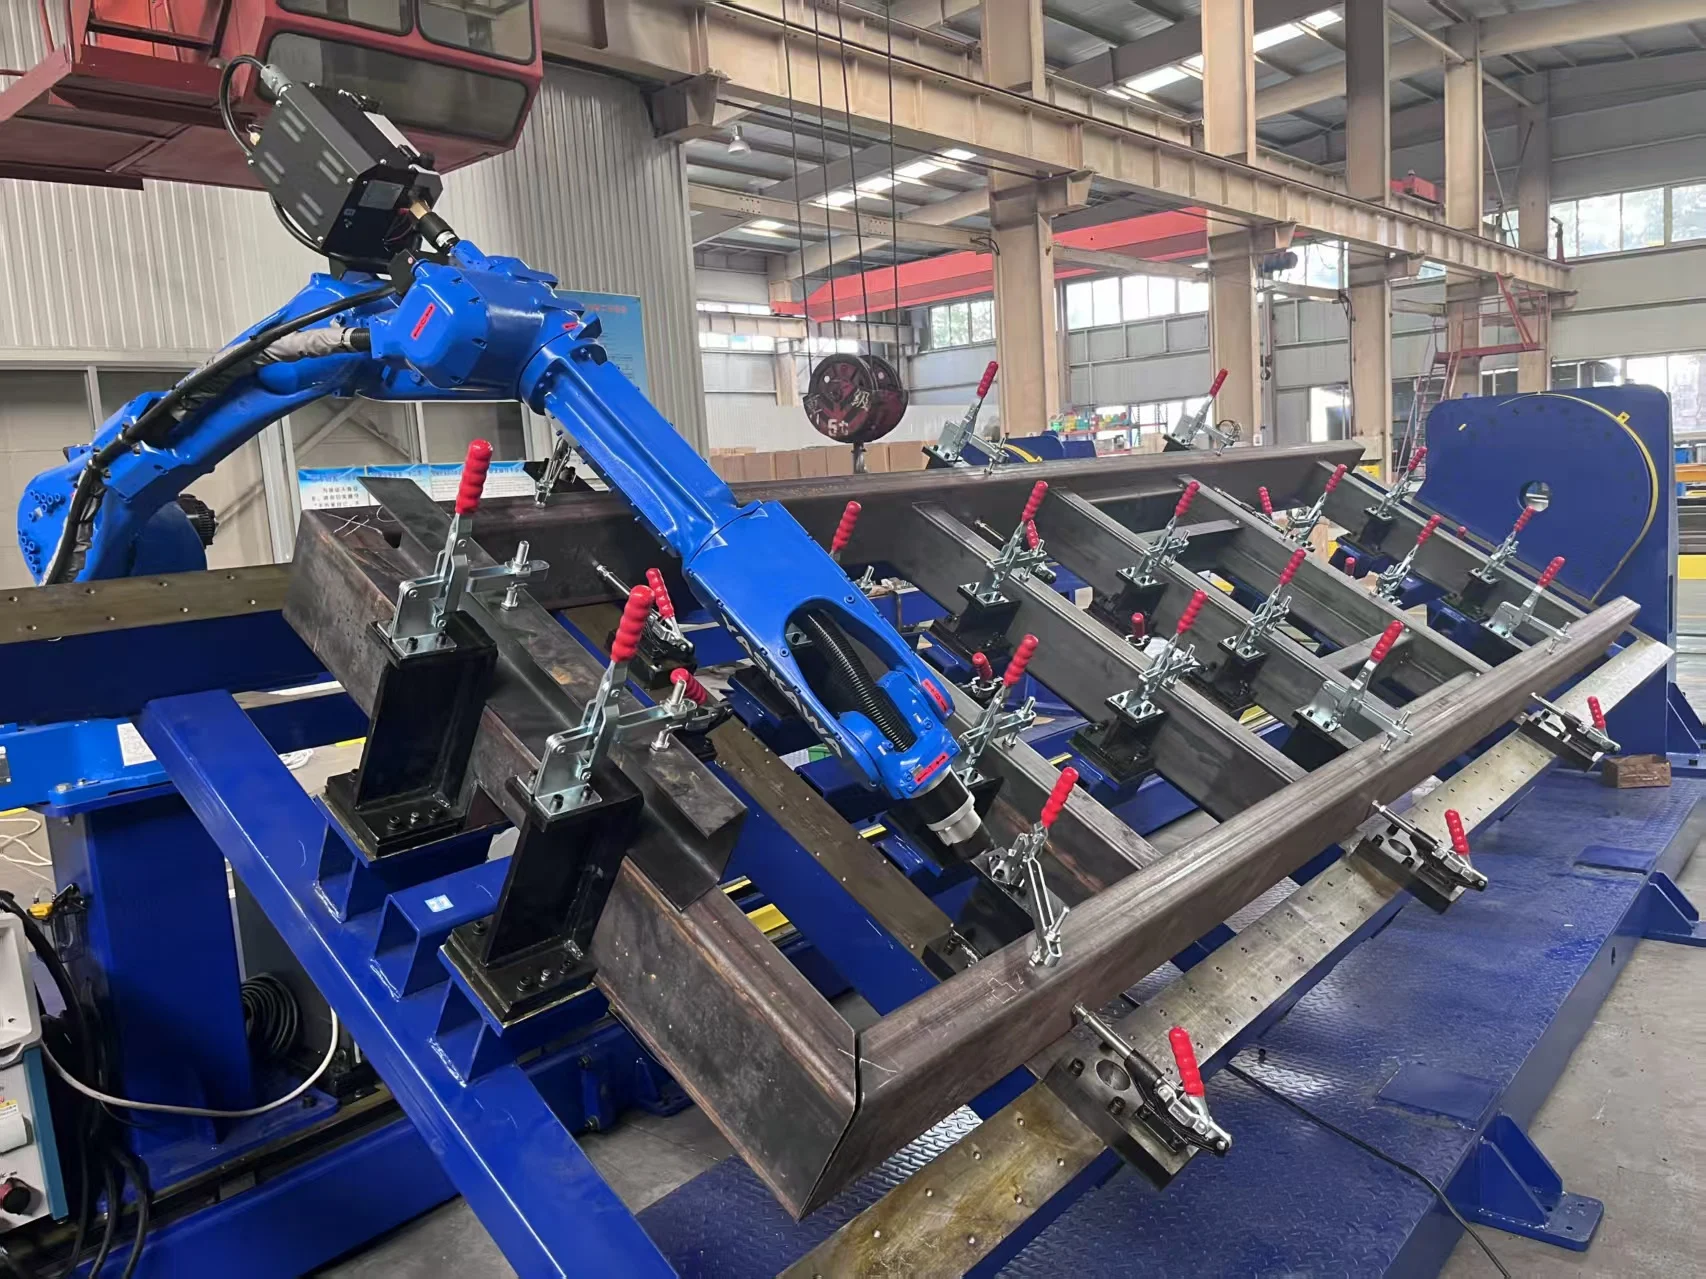
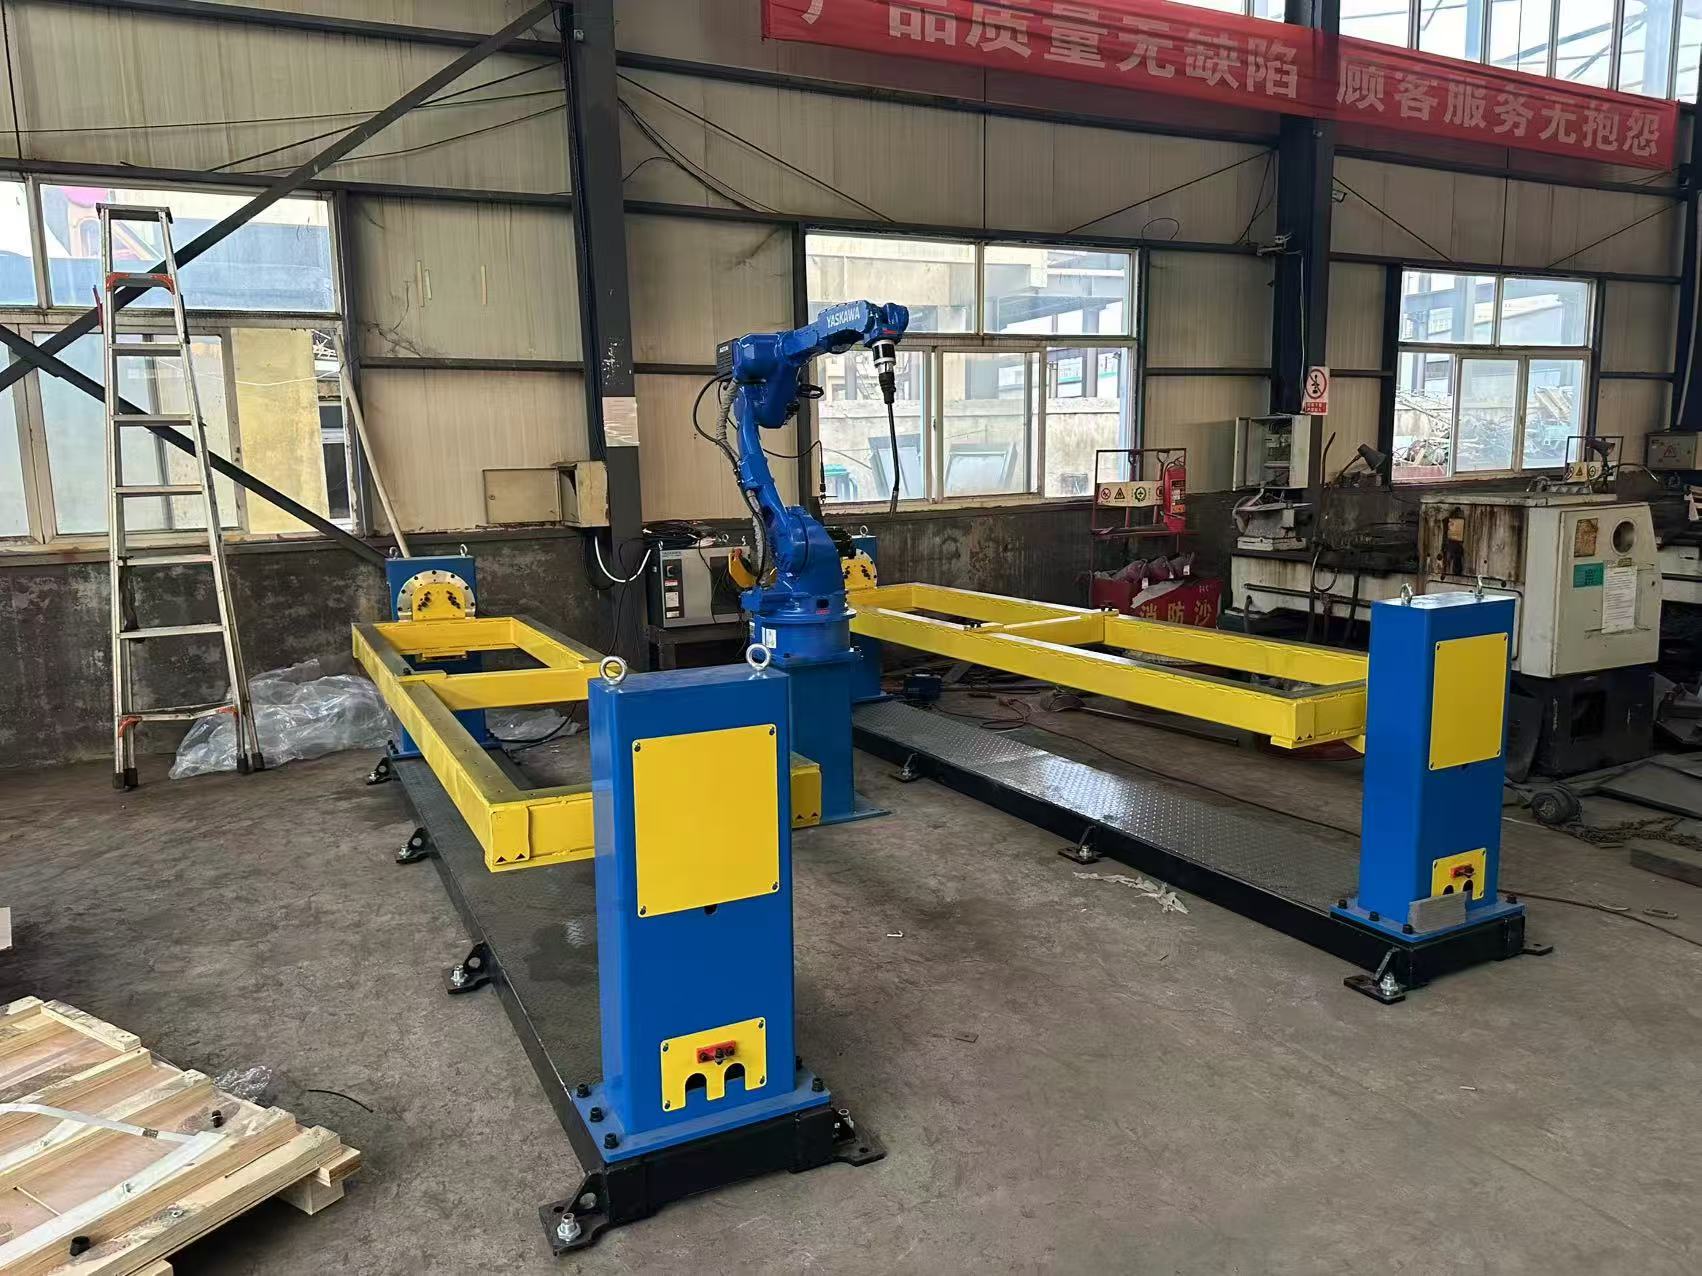
Stasiun Kerja Robot Las dalam Aksi
Positioner memutar benda kerja sementara robot mengelas.
Spesifikasi Teknis
| Robot | Robot las 6-sumbu |
|---|---|
| Jenis positioner | Sumbu tunggal, tipe-L (dua-sumbu) atau tipe-C |
| Kapasitas positioner | 500–5000 kg ke atas |
| Penggerak positioner | Reduser RV, disinkronkan dengan pengontrol robot |
| Rel lantai | Opsional, untuk komponen yang lebih panjang |
| Pemrograman | Pemrograman offline atau bebas-ajar (teaching-free), tergantung pada aplikasi |
| Pencari jalur las | Pelacakan jalur las laser atau pelacakan busur (opsi) |
| Proses pengelasan | MIG / MAG / TIG; kawat las solid dan flux-cored |
| Sumber daya las | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller atau merek lainnya atas permintaan |
| Standar pengelasan | Prosedur dapat dikualifikasikan ke ISO, AWS D1.1, dan aturan biro klasifikasi (ABS, LR, CCS) |
| Sertifikasi | CE, ISO 9001 |
| Waktu pemesanan (Lead time) | 20–45 hari tergantung pada konfigurasi |
| Garansi | 24 bulan untuk seluruh mesin (komponen habis pakai tidak termasuk) |
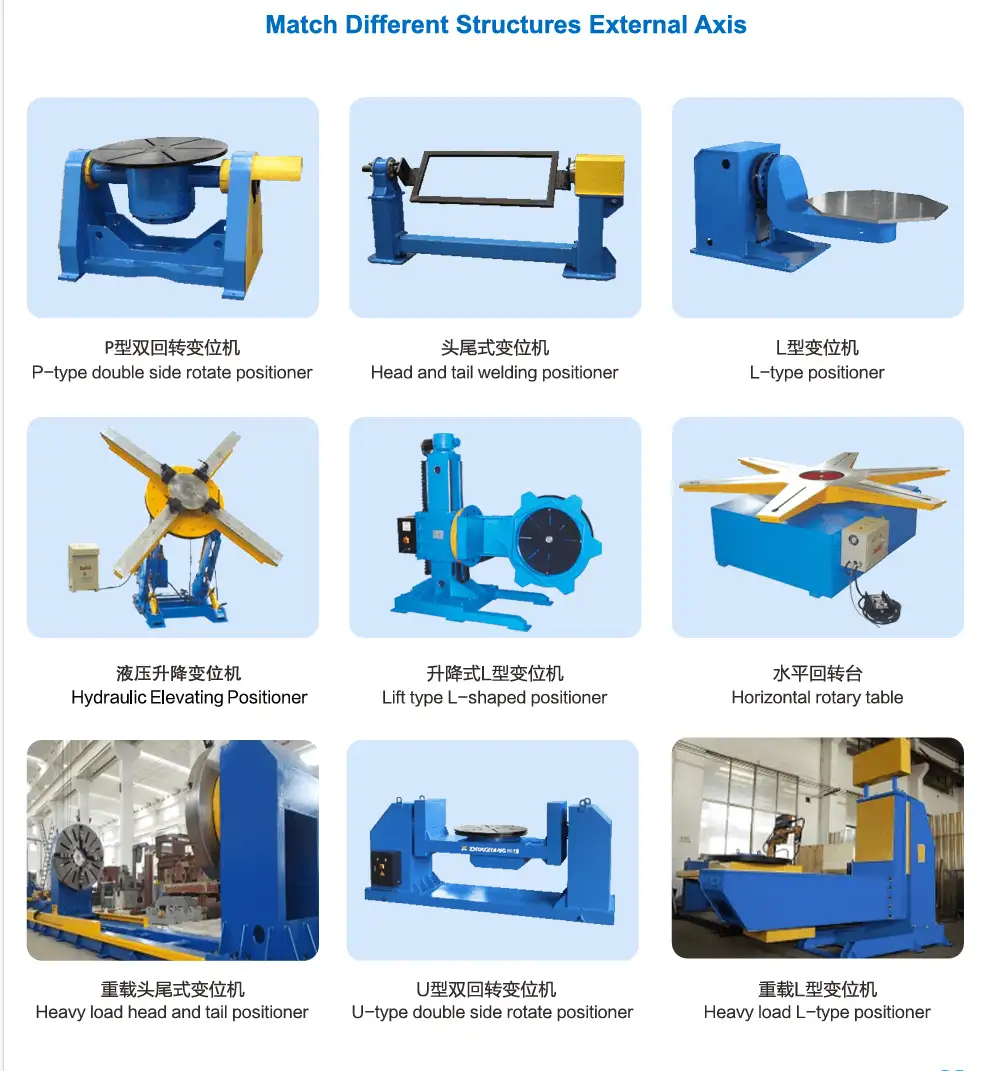
Memilih Positioner
| Jenis | Gerakan | Komponen Umum |
|---|---|---|
| Sumbu tunggal | Memutar benda kerja mengelilingi satu sumbu horizontal | Komponen panjang seperti balok, rangka, dan poros |
| Tipe-L (dua-sumbu) | Menjuntai dan memutar benda kerja | Kotak, braket, dan komponen dengan jalur las di beberapa sisi |
| Tipe-C | Memutar benda kerja di dalam rangka berbentuk C | Komponen yang memerlukan akses penuh di sekeliling panjangnya, seperti rangka dan boom |
Cara Kerja Stasiun Kerja
- Klem benda kerja pada jig/fixture. Komponen berulang menggunakan fixture pada positioner, sehingga setiap komponen berada di posisi yang sama.
- Program sekali. Buat program secara offline dari model, atau dengan fungsi bebas-ajar jika aplikasi memungkinkan.
- Las pada posisi terbaik. Positioner memutar benda kerja sehingga robot mengelas secara datar atau horizontal, yang memberikan penetrasi dan bentuk manik las yang lebih baik.
- Ulangi. Untuk setiap komponen berikutnya, operator hanya perlu memuat, menjepit, dan memulai siklus.
Benda Kerja dan Industri Umum
Benda Kerja
- Braket otomotif dan rakitan kecil
- Boom dan rangka mesin konstruksi
- Komponen mesin pertanian
- Rakitan baja struktural hingga beberapa ton
- Poros, pipa, dan komponen bundar
Mengapa memilih stasiun kerja
- Posisi pengelasan terbaik untuk setiap jalur las
- Las keliling kontinu
- Siklus cepat pada komponen berulang
- Fixture menjaga posisi komponen tetap konsisten
- Jejak langkah (footprint) yang lebih ringkas dibandingkan sistem gantry
Perbandingannya dengan Robot Las Lainnya
| Sistem | Kelebihan | Pilih ini jika |
|---|---|---|
| Robot las kantilever CWR500A | Bagian depan dan belakang terbuka untuk pemuatan crane; jangkauan 3,5 m | Unit pelat panjang, H-beam, dan box girder yang dimuat menggunakan crane |
| Robot las gantry | Menutupi area persegi panjang penuh, mis. 12 m × 4 m | Komponen sangat lebar seperti bagian kapal dan rangka trailer |
| Robot las 7-sumbu dengan rel | Lini robot tunggal yang ringkas dengan pemindaian 3D | Komponen struktur baja dengan ukuran serupa |
| Robot las seluler | Bergerak sendiri ke benda kerja; tidak memerlukan rel | Komponen yang terlalu besar atau berat untuk dipindahkan ke stasiun mana pun |
| Stasiun kerja robot las (mesin ini) | Positioner memutar benda kerja ke sudut las terbaik | Komponen berulang hingga beberapa ton dalam bentuk batch |
| Stasiun las cobot | Panduan tangan saat pengajaran, tanpa pagar setelah asesmen risiko | Komponen kecil yang bervariasi dan sering berganti jenis |
Faktor Penentu Harga Stasiun Kerja Robot Las
Sebagian besar stasiun kerja berada pada kisaran harga USD 18.000–30.000 (FOB Qingdao). Posisi harga suatu konfigurasi bergantung pada:
| Faktor Biaya | Opsi | Pengaruh terhadap Harga |
|---|---|---|
| Positioner | Sumbu tunggal, tipe-L, atau tipe-C; 500–5000 kg+ | Kapasitas lebih tinggi dan jumlah sumbu lebih banyak berharga lebih mahal |
| Rel lantai | Dengan atau tanpa | Memperluas jangkauan untuk komponen yang lebih panjang |
| Pencari jalur las | Pelacakan jalur las laser, pelacakan busur | Dibutuhkan saat kecocokan perakitan (fit-up) bervariasi |
| Pemrograman | Offline atau bebas-ajar (teaching-free) | Bebas-ajar mengurangi waktu pemrograman pada komponen baru |
| Sumber daya las | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Merek impor lebih mahal; merek lokal lebih mudah diservis di wilayah tertentu |
| Fixture | Per keluarga komponen (part family) | Dirancang sesuai komponen Anda; dikutip secara terpisah |
| Servis | Instalasi dan pelatihan di tempat | Dikutip secara terpisah, biasanya sekitar satu minggu di lokasi |
Untuk mendapatkan penawaran harga, kirimkan gambar teknik atau foto komponen Anda, beratnya, material, serta perkiraan kuantitas tahunan.
Pengiriman, Instalasi, dan Dukungan
- Konfigurasi dan gambar. Teknisi kami memilih *positioner*, perlengkapan (*fixture*), dan proses berdasarkan komponen Anda.
- Produksi dan uji pabrik. Waktu produksi adalah 20–45 hari tergantung pada konfigurasinya. Sistem dirakit dan diuji las sebelum pengiriman.
- Persiapan lokasi. Siapkan lantai yang rata, pasokan listrik, gas pelindung, dan rencanakan pagar pengaman di sekitar sel kerja.
- Pemasangan dan pelatihan. Pemasangan di tempat dan pelatihan operator biasanya memakan waktu sekitar satu minggu dan dikutip secara terpisah. Operator mempelajari pemrograman, pengoperasian sehari-hari, dan pemeliharaan rutin.
- Dukungan purna jual. Garansi 24 bulan untuk seluruh mesin, tidak termasuk suku cadang habis pakai (*consumables*), dengan dukungan teknis jarak jauh untuk pertanyaan perangkat lunak dan proses.
Tips Desain Fixture
Dalam sebuah *workstation*, *fixture* sangat menentukan kualitas las sama seperti robot itu sendiri. *Fixture* yang baik mengikuti beberapa aturan:
- Posisikan setiap komponen pada titik acuan (*datum*) yang sama seperti yang digunakan pada gambar kerja.
- Jauhkan klem dari jalur *torch* dan dari area busur listrik (*arc*).
- Buat pemuatan secepat dan seaman mungkin (anti-salah), sehingga komponen hanya dapat dipasang dengan satu cara yang benar.
- Rancang untuk celah sambungan (*fit-up gap*) yang konsisten; robot akan mengulang persis seperti yang diberikan oleh *fixture*.
- Berikan akses bagi *torch* pada sudut pengelasan terbaik setelah *positioner* berputar.
Masalah Umum dan Cara *Workstation* Mengatasinya
Pengelasan komponen berulang adalah keunggulan dari *workstation* ini, tetapi hanya jika poin-poin berikut ditangani dengan baik:
| Masalah | Penyebab umum | Bagaimana sistem mengatasinya |
|---|---|---|
| Posisi las tidak pernah ideal | Komponen dipasang pada meja datar | *Positioner* memutar komponen sehingga jalur las berada pada posisi datar atau horizontal |
| Celah sambungan bervariasi antar *batch* | Toleransi pemotongan dan pembengkokan di proses sebelumnya | *Fixture* mengunci posisi; pelacakan jahitan laser (*laser seam tracking*) atau pelacakan busur mengoreksi sisanya |
| Jalur las melingkar menunjukkan bekas mulai-berhenti | Mengubah posisi secara manual | *Positioner* berputar sinkron dengan robot untuk satu lasan kontinu |
| *Positioner* kesulitan menahan komponen berat | Titik pusat gravitasi (*centre of gravity*) jauh dari sumbu rotasi | Kapasitas dipilih berdasarkan berat dan offset pusat gravitasi |
| Robot menunggu saat pemuatan komponen | Tata letak stasiun tunggal | Tata letak dua stasiun memungkinkan satu komponen dimuat sementara komponen lain sedang dilas |
Sebelum Anda Membeli: Daftar Periksa Workstation
Jawaban-jawaban ini menentukan jenis *positioner*, *fixture*, dan tata letak yang tepat:
- Gambar teknik komponen, berat, dan pusat gravitasi.
- Jumlah tahunan dan ukuran *batch*.
- Waktu siklus target per komponen.
- Jalur las yang memerlukan komponen untuk diputar: melingkar, multi-sisi, atau vertikal naik.
- Apakah dibutuhkan satu atau dua stasiun kerja.
- Ruang lantai yang tersedia untuk sel berpagar.
- Pasokan listrik, gas pelindung, dan sistem ekstraksi asap.
Pemeliharaan Harian dan Berkala
| Interval | Tugas |
|---|---|
| Setiap *shift* | Bersihkan *nozzle* dan buang percikan las (*spatter*); periksa *contact tip* dan ganti jika lubangnya sudah aus; periksa pengumpan kawat (*wire feed*) dan stok kawat; konfirmasikan aliran gas pelindung |
| Mingguan | Periksa kabel *torch* dan selang dari keausan; periksa sambungan gas dari kebocoran; bersihkan stasiun pembersih *torch* atau unit anti-*spatter* jika terpasang |
| Bulanan | Bersihkan *spatter* dari *fixture* dan *pin* pemosisian; periksa sambungan *ground* *positioner*; periksa keausan klem |
| Tahunan | Servis *reducer* *positioner* dan robot seperti yang ditentukan oleh pabrikan |
Ikuti manual dari pabrikan robot dan sumber daya (*power source*) untuk interval penggantian gemuk *reducer* dan baterai. Cadangkan program robot dan prosedur pengelasan setelah setiap perubahan.
Keselamatan
- Tutup sel dengan pagar pengaman dan hubungkan pintu dengan *controller* robot (*interlock*).
- Gunakan tirai cahaya (*light curtains*) di sisi pemuatan jika operator memuat komponen saat robot mengelas di stasiun lain.
- Lindungi operator dari cahaya busur las dengan pelindung di area pemuatan.
- Pasang sistem ekstraksi asap di atas atau di belakang *positioner*.
Tata Letak Sel Khas
| Tata Letak | Cara kerjanya | Terbaik untuk |
|---|---|---|
| Single positioner | Satu *positioner* di depan robot; muat, las, bongkar | Waktu las lama per komponen atau volume rendah |
| Dua stasiun | Dua *positioner* atau meja; robot mengelas di satu sisi sementara sisi lain dimuat | Komponen berulang di mana waktu pemuatan memakan sebagian besar siklus |
| Positioner dengan rel lantai | Robot bergerak di atas rel lantai opsional untuk menjangkau komponen yang lebih panjang | Rangka panjang dan *boom* yang melebihi jangkauan robot standar |
Kelebihan dan Keterbatasan
Kelebihan
- Setiap jalur las berada pada posisi pengelasan terbaik
- Siklus tercepat untuk komponen berulang
- Menangani komponen dari braket kecil hingga beberapa ton
- Masuk dalam kisaran harga tipikal USD 18.000–30.000
Keterbatasan
- Membutuhkan *fixture* untuk setiap keluarga komponen
- Komponen yang lebih panjang daripada *positioner* dan rel lebih baik menggunakan gantry atau robot las *cantilever*
- Untuk *batch* sangat kecil dengan seringnya perubahan, stasiun las cobot lebih cepat disiapkan
- Membutuhkan sel berpagar
Referensi Ukuran Kawat untuk Pengelasan MAG
Jendela arus tipikal untuk pengelasan MAG kawat pejal (*solid-wire*). Pustaka proses memilih parameter secara otomatis, tetapi tabel ini membantu saat Anda merencanakan stok kawat dan ketebalan pelat.
| Ø Kawat | Hubungan pendek (A) | Globular (A) | Spray (A) | Pelat tipikal |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | dari sekitar 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | dari sekitar 8 mm |
Transfer hubungan pendek berjalan pada sekitar 14–22 V, transfer globular pada sekitar 22–26 V (zona *spatter* yang harus dihindari), dan transfer *spray* di atas 26 V.
FAQ Workstation Robot Pengelasan
Positioner mana yang saya perlukan?
*Positioner* sumbu tunggal cocok untuk komponen panjang seperti balok (*beam*) dan poros; *positioner* tipe L cocok untuk kotak dan komponen multi-sisi; *positioner* tipe C memberikan akses penuh di sekitar rangka dan *boom*. Kapasitas berkisar dari 500 kg hingga lebih dari 5000 kg.
Apakah positioner bergerak saat robot mengelas?
Ya. *Positioner* disinkronkan dengan *controller* robot, sehingga sambungan melingkar dan melengkung dilas dalam satu kali jalan yang kontinu.
Berapa biaya workstation robot pengelasan?
Sebagian besar konfigurasi berkisar antara USD 18.000 dan 30.000, FOB Qingdao, tergantung pada *positioner*, rel, dan opsi pencarian jahitan las.
Apakah cocok untuk batch kecil?
Ini paling baik untuk komponen berulang. Untuk *batch* yang sangat kecil dengan seringnya perubahan, stasiun las cobot lebih cepat diprogram.
Apakah hasil las dapat memenuhi persyaratan AWS D1.1?
Prosedur pengelasan dapat dikualifikasikan sesuai standar ISO, AWS D1.1, dan aturan biro klasifikasi seperti ABS, LR, dan CCS, untuk sambungan dan material spesifik Anda.
Berapa lama waktu produksinya?
Waktu produksi adalah 20–45 hari tergantung pada konfigurasinya. Pemasangan dan pelatihan memakan waktu sekitar satu minggu di lokasi dan dikutip secara terpisah.
Apakah saya memerlukan tata letak dua stasiun?
Tata letak dua stasiun memungkinkan operator memuat satu komponen sementara robot mengelas komponen lainnya, sehingga robot terus bekerja. Ini membutuhkan lebih banyak ruang lantai dan *positioner* atau meja kedua; kami menyorkannya ketika waktu muat memakan sebagian besar siklus.
Bagaimana cara memilih kapasitas positioner?
Berdasarkan berat komponen dan seberapa jauh pusat gravitasinya dari sumbu rotasi. Komponen berat dengan *offset* besar memerlukan torsi putar yang lebih besar dari sekadar beratnya saja.
Lihat semua robot las untuk membandingkan sistem *cantilever*, *gantry*, seluler, *workstation*, dan cobot secara berdampingan.
Kirimkan gambar atau foto komponen Anda. Kami akan merekomendasikan konsep *positioner* dan *fixture*, serta memberikan penawaran harga FOB Qingdao.
Dapatkan konfigurasi dan penawaran harga