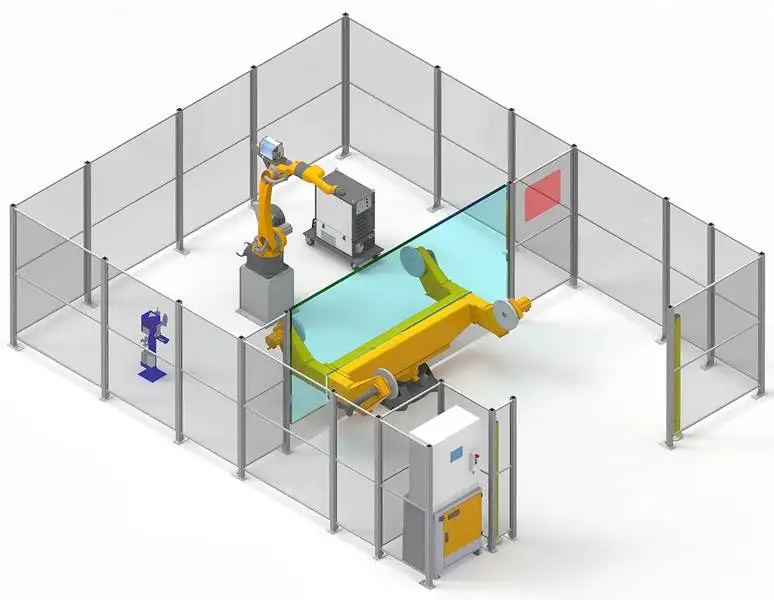
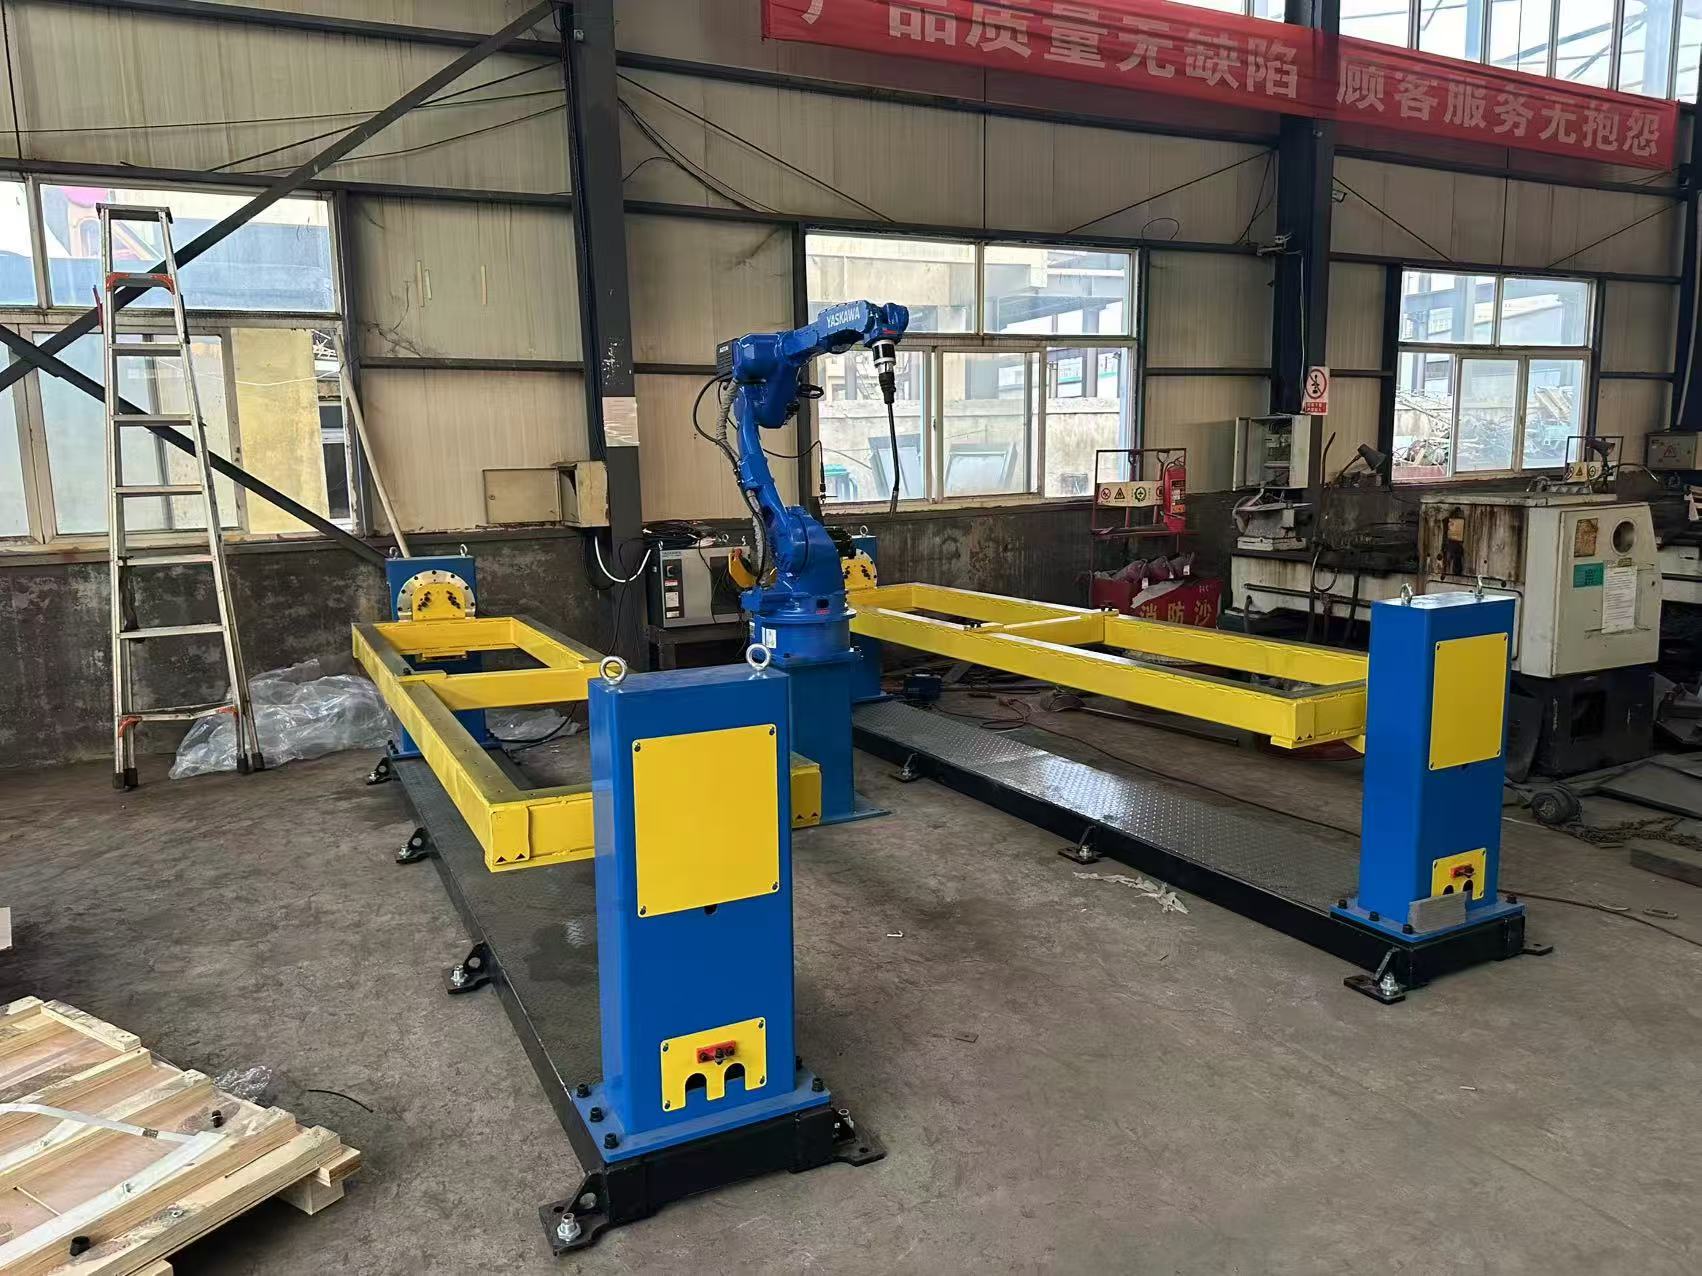
Robot Kaynak İstasyonu: Genel Bakış
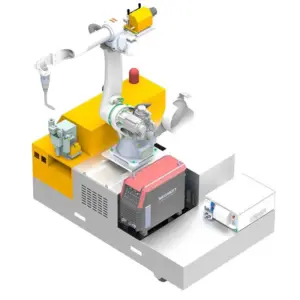
Robot kaynak istasyonu, 6 eksenli bir kaynak robotunu, parçayı çeviren bir pozisyoner ile birleştirerek her kaynağın en iyi pozisyonda, genellikle düz veya yatay konumda yapılmasını sağlar. Küçük otomotiv bağlantı parçalarından birkaç tonluk ağır çelik konstrüksiyonlara kadar seri imalat parçalar için standart seçimdir.
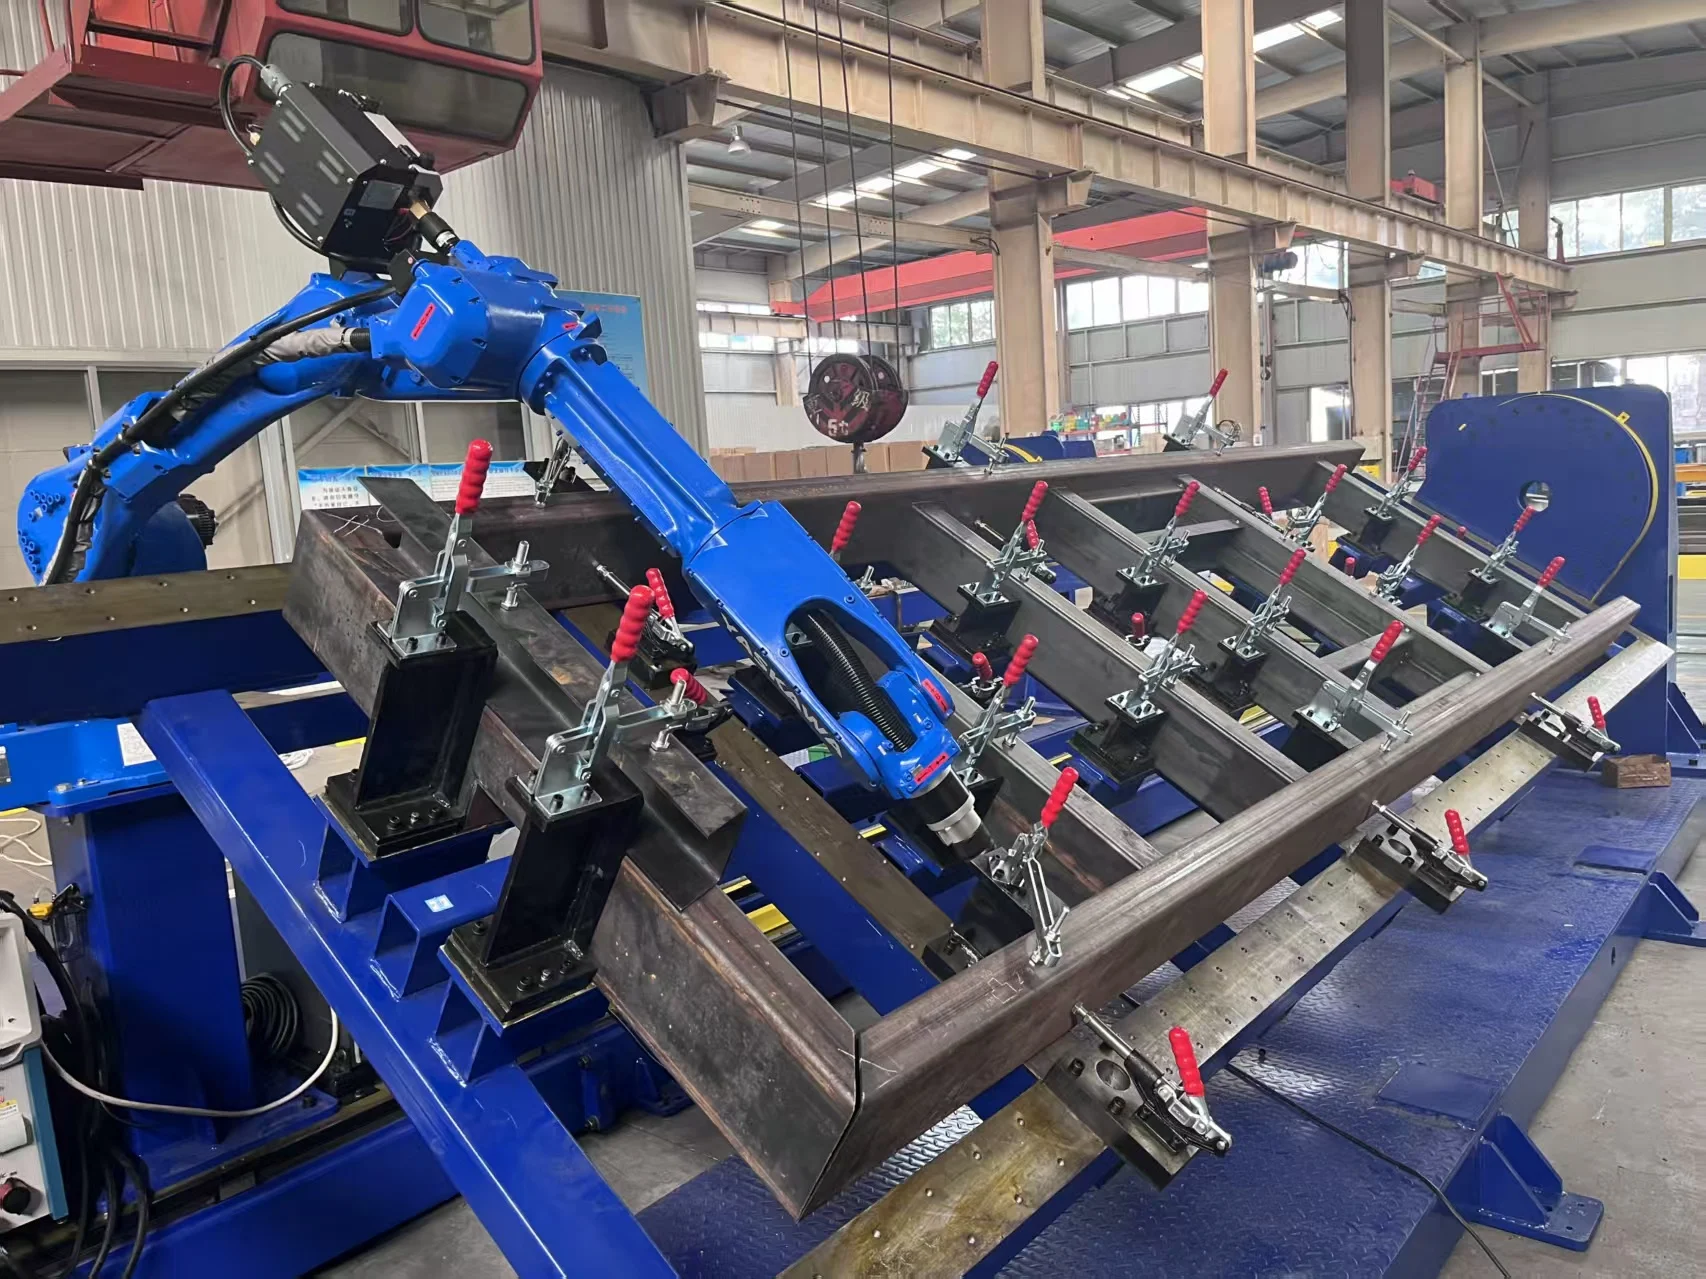
Pozisyoner, robot kontrol ünitesi ile senkronize çalışır; böylece robot kaynak yaparken parça da döner. Dairesel kaynaklar kesintisiz tek paso ile yapılır ve çok yüzeyli parçalar sökülüp tekrar bağlanmadan kaynaklanır.
İş Başında Robot Kaynak İstasyonu
Robot kaynak yaparken pozisyoner parçayı döndürür.
Teknik Özellikler
| Robot | 6 eksenli kaynak robotu |
|---|---|
| Pozisyoner tipleri | Tek eksenli, L tipi (iki eksenli) veya C tipi |
| Pozisyoner kapasitesi | 500–5000 kg ve üzeri |
| Pozisyoner tahriği | RV redüktörler, robot kontrol ünitesi ile senkronize |
| Zemin raya | Opsiyonel, daha uzun parçalar için |
| Programlama | Uygulamaya bağlı olarak çevrimdışı programlama veya öğretmesiz (teaching-free) |
| Kaynak ağzı / dikiş bulma | Lazer dikiş takibi veya ark takibi (opsiyonel) |
| Kaynak prosesleri | MIG / MAG / TIG; masif ve özlü tel |
| Kaynak güç ünitesi | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller veya isteğe bağlı diğer markalar |
| Kaynak standartları | Prosedürler ISO, AWS D1.1 ve klas kuruluşları (ABS, LR, CCS) kurallarına göre kalifiye edilebilir |
| Sertifikasyon | CE, ISO 9001 |
| Teslim süresi | Konfigürasyona bağlı olarak 20–45 gün |
| Garanti | Tüm makinede 24 ay (sarf malzemeleri hariç) |
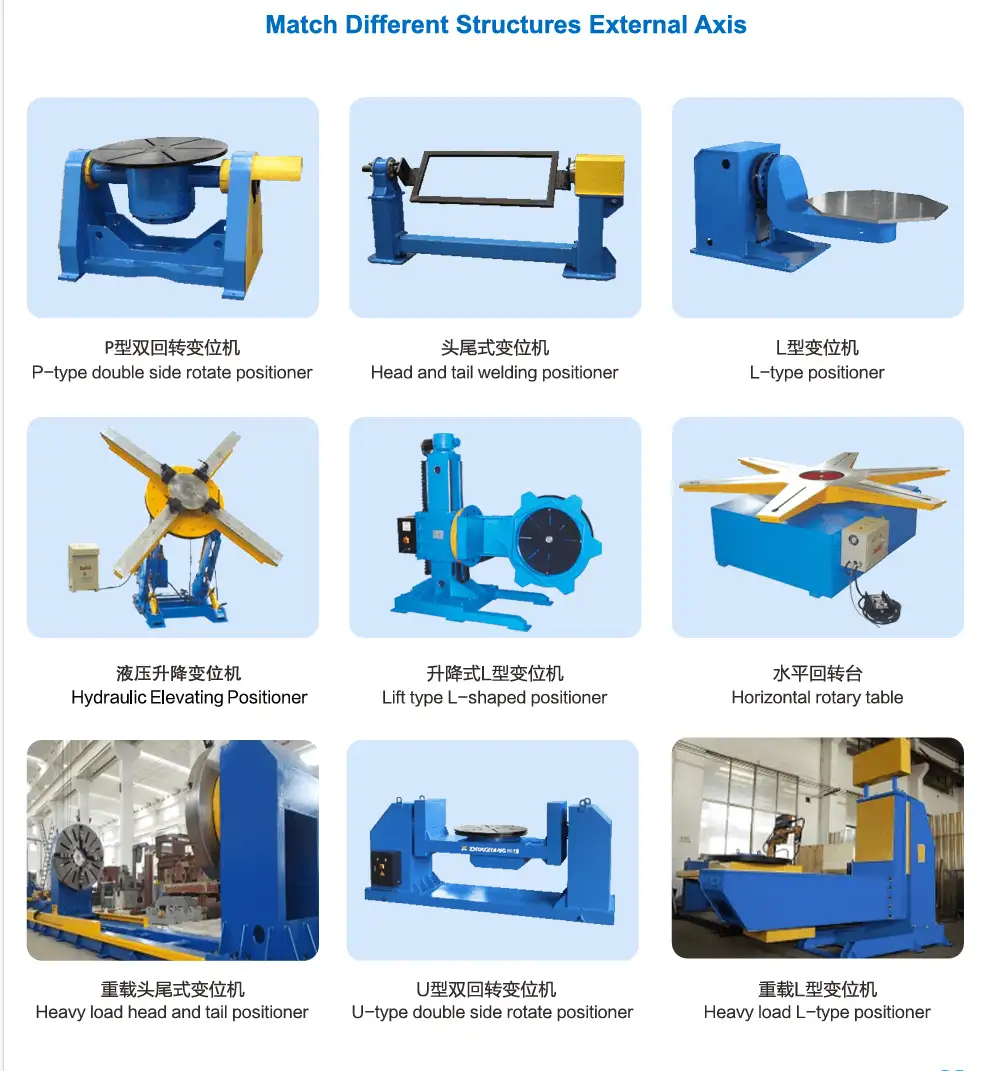
Pozisyoner Seçimi
| Tip | Hareket | Tipik parçalar |
|---|---|---|
| Tek eksenli | Parçayı tek bir yatay eksen etrafında döndürür | Kirişler, sehpalar ve miller gibi uzun parçalar |
| L tipi (iki eksenli) | Parçayı yatırır ve döndürür | Kutular, konsollar ve birden fazla yüzeyinde kaynak olan parçalar |
| C tipi | Parçayı C şeklindeki bir çerçeve içinde döndürür | Şasi ve bomlar gibi boydan boya tam erişim gerektiren parçalar |
İstasyon Nasıl Çalışır?
- Parçayı fikstüre bağlayın. Seri parçalarda pozisyoner üzerindeki fikstür kullanılır, böylece her parça aynı konumda durur.
- Bir kez programlayın. Programı model üzerinden çevrimdışı (offline) olarak veya uygun uygulamalarda öğretmesiz fonksiyonla oluşturun.
- En iyi pozisyonda kaynak yapın. Pozisyoner parçayı döndürür ve robot düz ya da yatay konumda kaynak yapar; bu da daha iyi nüfuziyet ve dikiş formu sağlar.
- Tekrarlayın. Sonraki her parça için operatör sadece yükleme yapar, sıkıştırır ve döngüyü başlatır.
Tipik İş Parçaları ve Endüstriler
İş Parçaları
- Otomotiv bağlantı parçaları ve küçük montajlar
- İş makineleri bom ve şasileri
- Tarım makineleri parçaları
- Birkaç tona kadar çelik konstrüksiyon montajları
- Miller, borular ve dairesel parçalar
Neden bir istasyon
- Her kaynak dikişi için en iyi kaynak pozisyonu
- Kesintisiz çevre kaynakları
- Seri parçalarda hızlı döngü süresi
- Fikstürler sayesinde parça konumunun sabit kalması
- Portal sistemlerine kıyasla kompakt taban alanı
Diğer Kaynak Robotlarıyla Karşılaştırma
| Sistem | Avantaj | Şu durumlarda tercih edin |
|---|---|---|
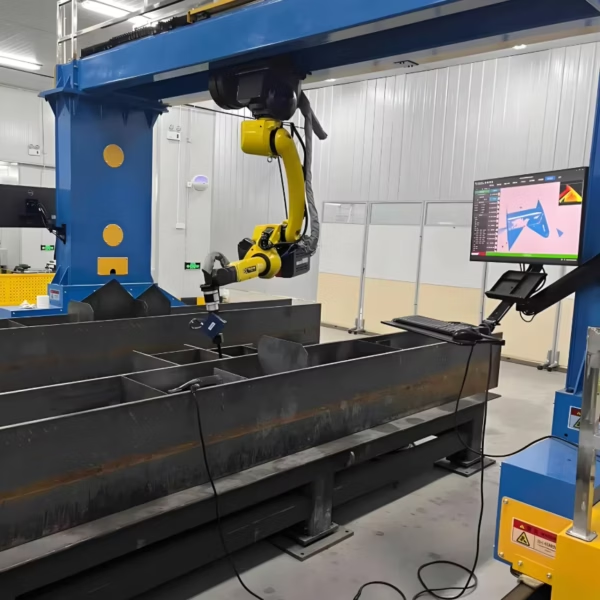
| Konsollu kaynak robotu çözümü CWR500A | Vinçle yükleme için açık ön ve arka kısım; 3,5 m erişim | Vinçle yüklenen uzun sac üniteleri, H-kirişler ve kutu kesitli kirişler |
| Portal kaynak robotu | Örn. 12 m × 4 m gibi tam bir dikdörtgen alanı kapsar | Gemi blokları ve dorse şasileri gibi çok geniş parçalar |
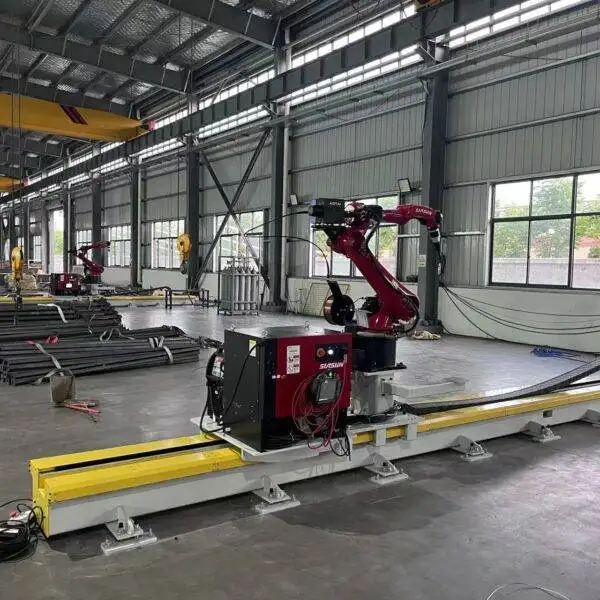
| Ray üstü 7 eksenli kaynak robotu | 3D taramalı kompakt tek robotlu hat | Benzer boyuttaki çelik konstrüksiyon elemanları |
| Mobil kaynak robotu | İş parçasının yanına gider; raya ihtiyaç duymaz | Herhangi bir istasyona taşınamayacak kadar büyük veya ağır parçalar |
| Robot kaynak istasyonu (bu makine) | Pozisyoner parçayı en iyi kaynak açısına getirir | Partiler halinde, birkaç tona kadar seri parçalar |
| Kobot kaynak istasyonu | Elle yönlendirerek öğretme, risk değerlendirmesi sonrası kafessiz çalışma | Küçük, karışık parçalar ve sık ürün değişimleri |
Robot Kaynak İstasyonunun Fiyatını Belirleyen Faktörler
Çoğu iş istasyonu 18.000–30.000 USD (FOB Qingdao) aralığındadır. Bir konfigürasyonun bu aralıkta nerede konumlanacağı şunlara bağlıdır:
| Maliyet faktörü | Opsiyonlar | Fiyata etkisi |
|---|---|---|
| Pozisyoner | Tek eksenli, L tipi veya C tipi; 500–5000 kg+ | Daha yüksek kapasite ve daha fazla eksen maliyeti artırır |
| Zemin rayı | Var veya yok | Daha uzun parçalar için erişim mesafesini uzatır |
| Kaynak dikişi bulma | Lazer dikiş takibi, ark takibi | Parça alıştırma toleransları değişken olduğunda gereklidir |
| Programlama | Çevrimdışı (offline) veya öğretmesiz | Öğretmesiz sistem yeni parçalarda programlama süresini kısaltır |
| Kaynak güç ünitesi | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | İthal markalar daha pahalıdır; yerli markalara bazı bölgelerde servis bulmak daha kolaydır |
| Fikstürler | Parça ailesi başına | Parçalarınıza özel tasarlanır; ayrıca fiyatlandırılır |
| Servis | Yerinde kurulum ve eğitim | Ayrı olarak fiyatlandırılır, genellikle yerinde yaklaşık bir hafta sürer |
Fiyat teklifi almak için parçalarınızın teknik resimlerini veya fotoğraflarını, ağırlığını, malzemesini ve beklenen yıllık adetleri gönderin.
Teslimat, Kurulum ve Destek
- Konfigürasyon ve teknik resimler. Mühendislerimiz parçalarınız için en uygun pozisyoneri, fikstürleri ve süreci belirler.
- Üretim ve fabrika testi. Teslim süresi konfigürasyona bağlı olarak 20–45 gündür. Sistem, sevkıyattan önce monte edilir ve deneme kaynağı yapılır.
- Saha hazırlığı. Düz bir zemin, elektrik beslemesi ve koruyucu gaz hazırlayın, ayrıca hücre etrafındaki güvenlik çitlerini planlayın.
- Kurulum ve eğitim. Yerinde kurulum ve operatör eğitimi genellikle yaklaşık bir hafta sürer ve ayrıca fiyatlandırılır. Operatörler programlama, günlük kullanım ve rutin bakım konularını öğrenir.
- Satış sonrası destek. Sarf malzemeleri hariç tüm makinede 24 ay garanti ve yazılım ile süreç sorularınız için uzaktan teknik destek.
Fikstür Tasarımı İpuçları
Bir iş istasyonunda fikstür, kaynak kalitesini en az robot kadar belirler. İyi fikstürler şu kuralları takip eder:
- Her parçayı teknik resimde kullanılan referans yüzeylere göre konumlandırın.
- Kıskaçları torç hattından ve ark bölgesinden uzak tutun.
- Yüklemeyi hızlı ve hataya yer bırakmayacak şekilde tasarlayın; böylece parça sadece tek bir şekilde takılabilir.
- Tutarlı birleşme boşlukları tasarlayın; robot, fikstürün kendisine verdiğini tam olarak tekrarlar.
- Pozisyoner döndükten sonra torcun en iyi kaynak açısıyla erişmesine izin verin.
Sık Karşılaşılan Sorunlar ve İş İstasyonunun Bunlarla Başa Çıkma Yöntemleri
Seri parça kaynağı, bir iş istasyonunun en parladığı alandır; ancak bu noktalar yönetildiği sürece:
| Sorun | Tipik neden | Sistemin bu durumla başa çıkma yöntemi |
|---|---|---|
| Kaynak pozisyonu asla ideal değil | Parça düz bir tablaya sabitlenmiş | Pozisyoner, dikişlerin düz veya yatay kaynak yapılması için parçayı döndürür |
| Partiler arası birleşme boşlukları değişiyor | Ön süreç kesim ve büküm toleransları | Fikstürler pozisyonu sabitler; lazer dikiş takibi veya ark takibi geri kalanını düzeltir |
| Yuvarlak dikişlerde başlama-bitme izleri görülüyor | Elden yeniden konumlandırma | Pozisyoner, kesintisiz tek bir kaynak için robotla senkronize şekilde döner |
| Pozisyoner ağır bir parçada zorlanıyor | Ağırlık merkezinin dönme ekseninden uzak olması | Kapasite hem ağırlık hem de ağırlık merkezi sapması dikkate alınarak seçilir |
| Yükleme sırasında robot bekliyor | Tek istasyonlu yerleşim | İki istasyonlu bir yerleşim, biri kaynak yapılırken diğer parçanın yüklenmesine olanak tanır |
Satın Almadan Önce: İş İstasyonu Kontrol Listesi
Bu soruların yanıtları pozisyoneri, fikstürü ve yerleşimi belirler:
- Parça teknik resimleri, ağırlığı ve ağırlık merkezi.
- Yıllık miktar ve parti büyüklükleri.
- Parça başına hedeflenen çevrim süresi.
- Parçanın döndürülmesini gerektiren dikişler: yuvarlak, çok yüzeyli veya aşağıdan yukarıya dikişler.
- Tek veya iki istasyona ihtiyaç duyulup duyulmadığı.
- Çitlerle çevrili hücre için mevcut zemin alanı.
- Elektrik beslemesi, koruyucu gaz ve duman emiş sistemi.
Günlük ve Periyodik Bakım
| Aralık | Görev |
|---|---|
| Her vardiya | Nozulu temizleyin ve çapakları giderin; kontak memeyi kontrol edin, deliği aşındığında yenisiyle değiştirin; tel sürmeyi ve tel stokunu kontrol edin; koruyucu gaz akışını doğrulayın |
| Haftalık | Torç kablolarını ve hortumlarını aşınmaya karşı kontrol edin; gaz bağlantılarını kaçak açısından kontrol edin; varsa torç temizleme istasyonunu veya çapak önleme ünitesini temizleyin |
| Aylık | Fikstürler ve konumlandırma pimlerindeki çapakları temizleyin; pozisyoner toprak bağlantısını kontrol edin; kıskacın aşınmasını kontrol edin |
| Yıllık | Üreticilerin belirttiği şekilde pozisyoner redüktörlerinin ve robotun bakımını yapın |
Redüktör gresi ve pil değişim aralıkları için robot ve kaynak makinesi üreticilerinin kılavuzlarına uyun. Her değişiklikten sonra robot programlarını ve kaynak prosedürlerini yedekleyin.
Güvenlik
- Hücreyi çitlerle kapatın ve kapıları robot kontrolörü ile kilitleyin.
- Operatörler diğer istasyonda kaynak yaparken yükleme tarafında ışık perdeleri kullanın.
- Yükleme alanındaki perdelerle operatörleri ark ışığından koruyun.
- Pozisyonerin üzerine veya arkasına duman emiş sistemi yerleştirin.
Tipik Hücre Yerleşimleri
| Yerleşim | Nasıl çalışır | En uygun olduğu alan |
|---|---|---|
| Tek pozisyoner | Robotun önünde bir pozisyoner; yükleme, kaynak, boşaltma | Parça başına uzun kaynak süreleri veya düşük hacimler |
| İki istasyon | İki pozisyoner veya tabla; biri yüklenirken robot diğeri üzerinde kaynak yapar | Yüklemenin çevrim süresinde büyük pay aldığı seri parçalar |
| Zemin raylı pozisyoner | Robot, daha uzun parçalara ulaşmak için isteğe bağlı bir zemin rayı üzerinde hareket eder | Robot erişimini aşan uzun şasiler ve bomlar |
Avantajlar ve Sınırlamalar
Avantajlar
- Her dikiş en iyi kaynak pozisyonunda
- Seri parçalar için en hızlı çevrim
- Küçük dirseklerden birkaç tona kadar parçaları işleyebilme
- 18.000–30.000 USD arasındaki tipik fiyat aralığında
Sınırlamalar
- Her parça ailesi için fikstür gerektirir
- Pozisyoner ve raydan daha uzun parçalar gantry veya konsollu kaynak robotunda daha iyi işlenir
- Sık değişikliklerin olduğu çok küçük partiler için kobot kaynak istasyonu daha hızlı kurulur
- Çitle çevrili bir hücre gerektirir
MAG Kaynağı için Tel Boyutu Referansı
Dolu tel MAG kaynağı için tipik akım aralıkları. Süreç kütüphanesi parametreleri otomatik olarak seçer, ancak bu tablo tel stoku ve sac kalınlığını planlarken yardımcı olur.
| Tel Ø | Kısa Devre (A) | Globüler (A) | Sprey (A) | Tipik Sac |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | yaklaşık 4 mm'den itibaren |
| 1.6 mm | 130–220 | 220–280 | 280–500 | yaklaşık 8 mm'den itibaren |
Kısa devre geçişi yaklaşık 14–22 V, globüler geçiş yaklaşık 22–26 V (kaçınılması gereken çapak bölgesi) ve sprey geçişi 26 V üzerinde gerçekleşir.
Robot Kaynak İş İstasyonu SSS
Hangi pozisyonere ihtiyacım var?
Tek eksenli pozisyonerler kirişler ve miller gibi uzun parçalara uygundur; L tipi pozisyonerler kutular ve çok yüzeyli parçalar için uygundur; C tipi pozisyonerler şasiler ve bomlar etrafında tam erişim sağlar. Kapasite 500 kg'dan 5000 kg'ın üzerine kadar değişir.
Robot kaynak yaparken pozisyoner hareket eder mi?
Evet. Pozisyoner, robot kontrolörü ile senkronize edilmiştir, böylece çevre ve kavisli dikişler tek bir kesintisiz pasoda kaynak yapılır.
Robot kaynak iş istasyonunun maliyeti nedir?
Çoğu konfigürasyon, pozisyoner, ray ve dikiş bulma seçeneklerine bağlı olarak FOB Qingdao 18.000 ile 30.000 USD arasındadır.
Küçük partiler için uygun mu?
En çok seri parçalar için uygundur. Sık değişikliklerin olduğu çok küçük partiler için kobot kaynak istasyonu programlaması daha hızlıdır.
Kaynaklar AWS D1.1 gereksinimlerini karşılayabilir mi?
Kaynak prosedürleri, özel birleşimleriniz ve malzemeleriniz için ISO, AWS D1.1 ve ABS, LR ve CCS gibi klas kuruluşlarının kurallarına göre kalifiye edilebilir.
Teslim süresi nedir?
Teslim süresi konfigürasyona bağlı olarak 20–45 gündür. Kurulum ve eğitim sahada yaklaşık bir hafta sürer ve ayrıca fiyatlandırılır.
İki istasyonlu bir yerleşime ihtiyacım var mı?
İki istasyonlu bir yerleşim, operatörlerin robot diğeri üzerinde kaynak yaparken bir parçayı yüklemesine olanak tanır; bu da robotun kaynak yapmaya devam etmesini sağlar. Daha fazla zemin alanı ve ikinci bir pozisyoner veya tabla gerektirir; yüklemenin çevrim süresinde büyük pay aldığı durumlarda bunu öneririz.
Pozisyoner kapasitesi nasıl seçilir?
Parça ağırlığına ve ağırlık merkezinin dönme ekseninden ne kadar uzakta olduğuna bakılarak seçilir. Büyük sapmaya sahip ağır bir parça, yalnızca ağırlığının düşündüreceğinden daha fazla döndürme momenti gerektirir.
Konsollu, gantry, mobil, iş istasyonu ve kobot sistemlerini yan yana karşılaştırmak için tüm kaynak robotlarını inceleyin.
Parçalarınızın teknik resimlerini veya fotoğraflarını bize gönderin. Pozisyoner ve fikstür konseptini önerelim ve FOB Qingdao fiyatı verelim.
Konfigürasyon ve teklif alın