7osý svařovací robot na pojezdové dráze: Přehled
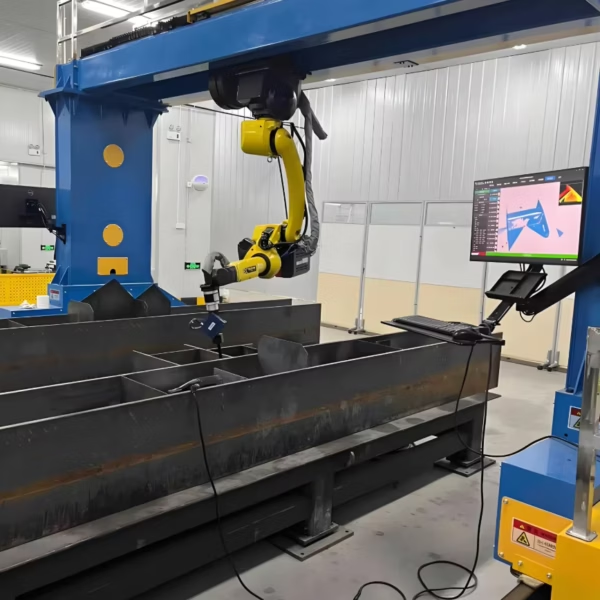
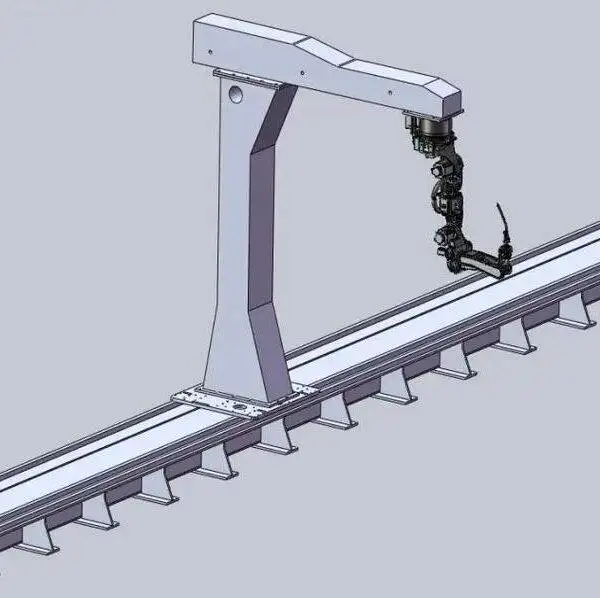
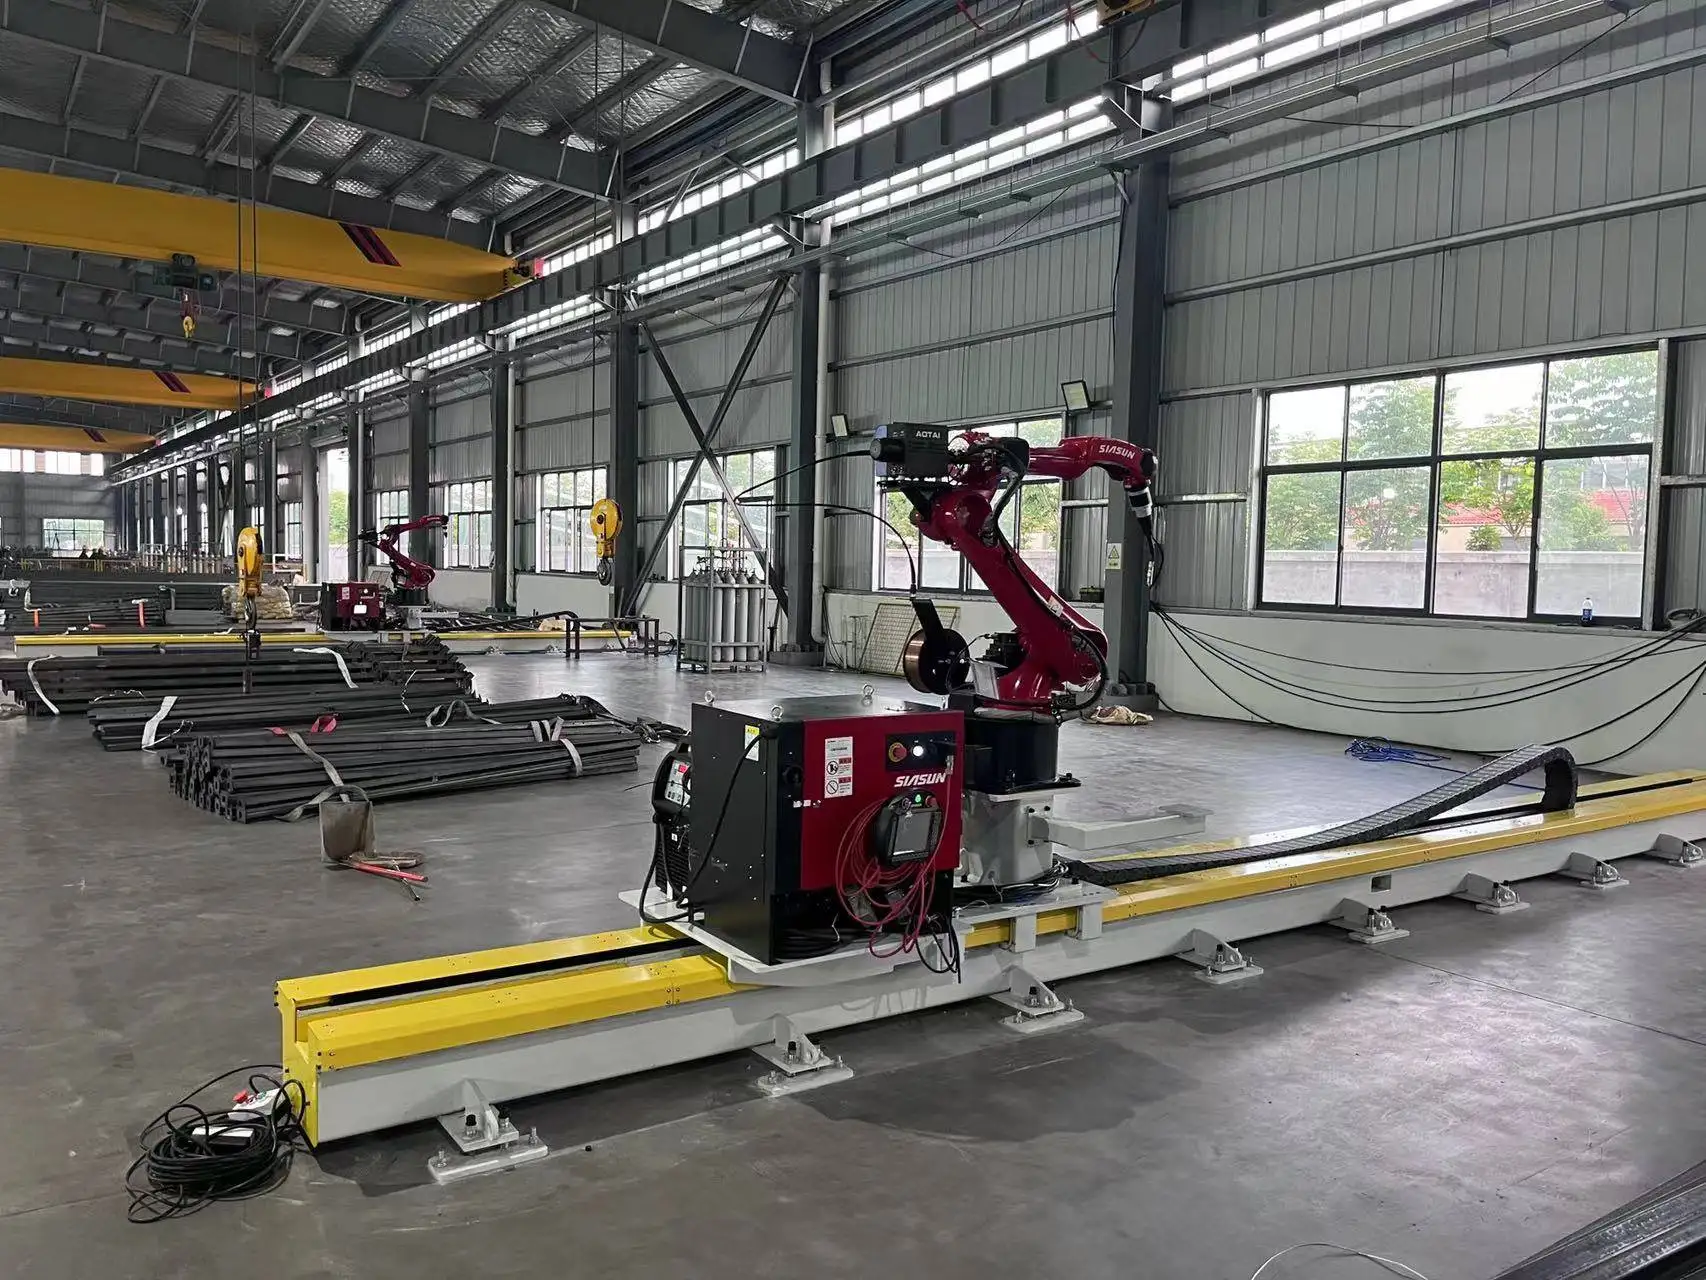
Tento robotický svařovací systém kombinuje 6osý svařovací robot a podlahovou pojezdovou dráhu, která tvoří sedmou osu. 3D laserový skener proměří díl a software spočítá dráhy svařování, takže dílce ocelových konstrukcí lze svařovat bez nutnosti programování (tzv. teachingu) každého bodu. Je navržen pro výrobce ocelových konstrukcí, kteří denně svařují nosníky, sloupy a konzoly podobných velikostí.
Stroj načítá data dílů ze systémů Tekla a SolidWorks, takže robota může řídit stejný model, jaký vytvářejí vaši konstruktéři. Řízení servopohonů po sběrnici EtherCAT udržuje pohyb robotu a pojezdu v dokonalé synchronizaci po délce svaru.
Technické specifikace
| Osy | 7 (6osý svařovací robot + pojezdová dráha) |
|---|---|
| Dosah ramene | 2000 mm |
| Pojezdová dráha | 9 m nebo 12 m; jiné délky na vyžádání |
| Opakovatelnost | ±0,05 mm |
| Vidění | Vysoce přesné 3D laserové skenování |
| Generování dráhy | Bez programování (teaching-free): svary jsou identifikovány a dráhy vypočteny ze skenu |
| Datové propojení | Tekla a SolidWorks |
| Řízení pohybu | Sběrnice EtherCAT pro serva |
| Svařovací procesy | MIG / MAG; plný a trubičkový drát; vícevrstvé a víceproudé svařování |
| Svařovací zdroj | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller nebo jiné na vyžádání |
| Svařovací normy | Postupy lze kvalifikovat podle ISO, AWS D1.1 a předpisů lodních registrů (ABS, LR, CCS) |
| Certifikace | CE, ISO 9001 |
| Dodací lhůta | 20–45 dní podle konfigurace |
| Záruka | 24 měsíců na celý stroj (kromě spotřebního materiálu) |
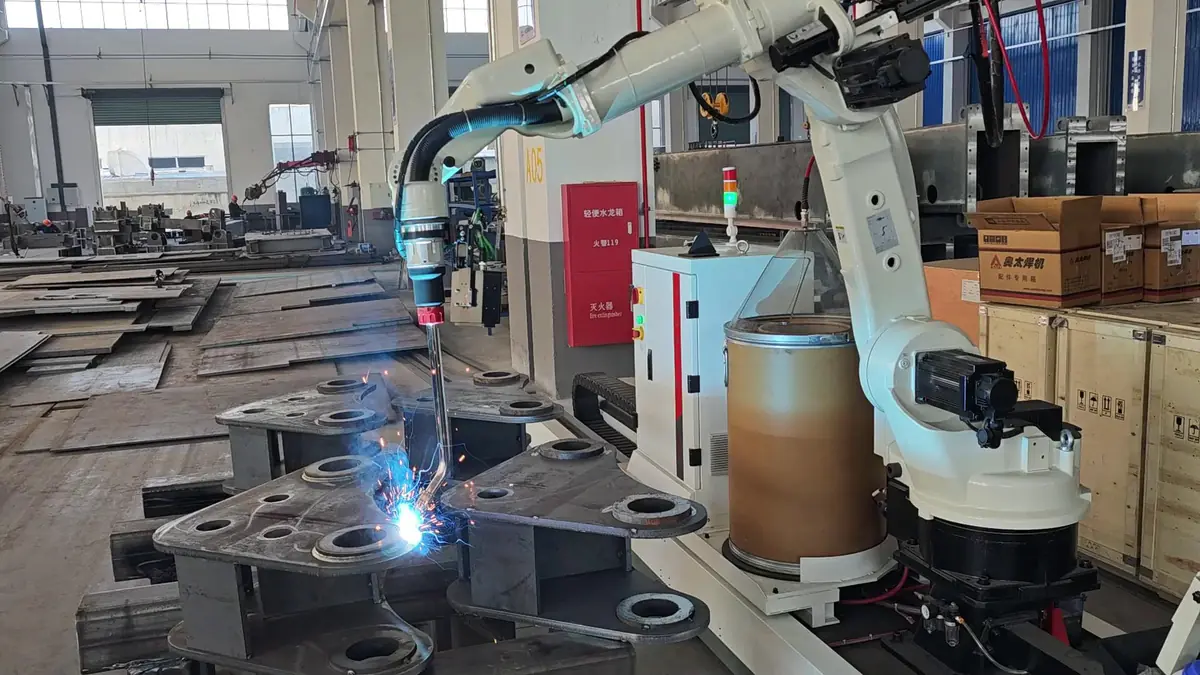
Jak funguje svařování bez nutnosti programování (teaching-free)
- Upněte díl. Položte nosník nebo sloup na svařovací stůl vedle pojezdu.
- Naskenujte. 3D laserový skener proměří díl v jeho reálném stavu, včetně jeho polohy a slícování.
- Spočítejte dráhy. Software identifikuje svary a spočítá dráhy hořáku i jejich pořadí, přičemž využije model z programů Tekla nebo SolidWorks, pokud je k dispozici.
- Svařujte. Robot se pohybuje po dráze a svařuje jednotlivé svary. Obsluha pouze zkontroluje výsledek a založí další díl.
Proč má svařování bez programování u ocelových konstrukcí smysl
Práce na ocelových konstrukcích je málokdy dvakrát stejná: délky nosníků, pozice výztuh a připojovací plechy se projekt od projektu mění. U konvenčního robota musí někdo každý nový díl naprogramovat bod po bodu, což často smaže rychlostní výhodu robota. Skenování a automatický výpočet dráhy odbourávají většinu této práce, což je to, co dělá robota rentabilním pro zakázkové ocelové konstrukce.
Typické obrobky
Obrobky
- H-nosníky s výztuhami a koncovými deskami
- Sloupy s patními deskami a konzolami
- Připojovací plechy a styčníkové plechy
- Svařované nosníky a dílce podobných velikostí
Odvětví
- Stavební ocelové konstrukce
- Průmyslové haly a sklady
- Mosty (sekundární prvky)
- Stavební stroje
Jak si vedede v porovnání s jinými svařovacími roboty
| Systém | Přednost | Zvolte jej, když |
|---|---|---|
| Konzolový svařovací robot CWR500A | Otevřená přední i zadní část pro nakládku jeřábem; dosah 3,5 m | Dlouhé deskové dílce, H-nosníky a krabicové nosníky nakládané jeřábem |
| Portálový svařovací robot | Pokrývá celou obdélníkovou plochu, např. 12 m × 4 m | Velmi široké díly, jako jsou lodní sekce a rámy přívěsů |
| 7osý svařovací robot na pojezdové dráze (tento stroj) | Kompaktní jednorobotová linka s 3D skenováním | Dílce ocelových konstrukcí podobných velikostí |
| Mobilní svařovací robot | Dojede k obrobku; není potřeba pojezdová dráha | Díly příliš velké nebo těžké na přepravu na stanici |
| Robotické svařovací pracoviště | Polohovadlo natáčí díl do nejlepšího svařovacího úhlu | Opakované díly o hmotnosti až několik tun v dávkách |
| Kobotové svařovací pracoviště | Ručně vedené programování, bez oplocení po posouzení rizik | Malé, smíšené série a časté změny typů dílů |
Co určuje cenu
Stroj je konfigurován přesně pro vaše díly. Cenovou nabídku ovlivňují tyto faktory:
| Cenový faktor | Možnosti | Jak to ovlivňuje cenu |
|---|---|---|
| Délka pojezdu | 9 m, 12 m nebo na zakázku | Delší dráhy přidávají konstrukci, ozubený hřeben a čas na instalaci |
| Vidění a software | 3D laserové skenování, propojení Tekla / SolidWorks | Určuje, kolik programovací práce odpadá |
| Proces | Plný nebo trubičkový drát, jednoduchý drát | Procesní balíčky pro tlusté plechy přidávají parametry, nikoli hardware |
| Svařovací zdroj | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Dovozní značky stojí více; místní značky se v některých regionech snáze servisují |
| Manipulace s obrobkem | Svařovací stůl a jednoduché upínky | Vyrobeno na míru vašim rozměrům dílů |
| Servis | Instalace a školení na místě | Kótováno samostatně, obvykle přibližně jeden týden na místě |
Pro cenovou nabídku nám pošlete výkresy vašich typických dílců, tloušťku plechu a požadovanou denní produkci. Nabízíme v režimu FOB Qingdao.
Dodání, instalace a podpora
- Konfigurace a výkresy. Naši inženýři potvrdí délku dráhy, stůl a proces na základě výkresů vašich dílů.
- Výroba a tovární zkouška. Dodací lhůta je 20–45 dní podle konfigurace. Před odesláním je systém sestaven a podroben zkušebnímu svařování.
- Příprava stanoviště. Připravte rovnou podlahu pro pojezd, přívod elektřiny a ochranný plyn. Před příjezdem stroje si s našimi inženýry ověřte požadavky na základy.
- Instalace a školení. Instalace na místě a zaškolení obsluhy obvykle trvají přibližně jeden týden a jsou naceněny samostatně. Obsluha se naučí programování, každodenní provoz a běžnou údržbu.
- Poprodejní podpora. Záruka 24 měsíců na celý stroj, kromě spotřebního materiálu, s dálkovou technickou podporou pro softwarové a procesní dotazy.
Časté problémy při svařování ocelových konstrukcí a jak si s nimi robot poradí
Dílce ocelových konstrukcí se projekt od projektu liší. To jsou problémy, kvůli nimž je manuální svařování nebo svařování s naprogramovaným robotem pomalé, a takto se s nimi vypořádává skenovací robot:
| Problém | Typická příčina | Jak to systém řeší |
|---|---|---|
| Každý projekt přináší nové dílce | Délky, výztuhy a plechy se mění | Dráhy se počítají z 3D skenu a modelu Tekla nebo SolidWorks |
| Poloha dílu na stole se liší | Nakládka jeřábem není nikdy přesná | Skener před svařováním změří reálnou polohu |
| Mezery při slícování se liší | Tolerance řezání a montáže | Sken měří skutečný spoj, nikoli jmenovitý výkres |
| Deformace na dlouhých svarech | Vnesené teplo u dlouhých svarů | Svařovací sekvence a přerušované vzory jsou nastaveny v programu |
| Programování trvá déle než svařování | Bodové programování jedno_kusových dílů | Generování dráhy bez programování odbourává většinu času na přípravu |
Před nákupem: Kontrolní seznam pro robot na ocelové konstrukce
Než si vyžádáte cenovou nabídku, připravte si tyto údaje:
- Délku, výšku a hmotnost vašich nejdelších a nejběžnějších dílců.
- Typické svary: výztuhy, koncové desky, patní desky, náběhy, konzoly.
- Tloušťky plechů a zda je potřeba provádět vícevrstvé svary.
- Zda vaši konstruktéři pracují v programu Tekla nebo SolidWorks.
- Volnou podlahovou plochu pro 9m, 12m nebo delší pojezdovou dráhu a svařovací stůl.
- Přístup jeřábu pro nakládku a vykládku.
- Cílový denní výkon v dílcích nebo metrech svaru.
- Přívod elektřiny, ochranný plyn a odsávání zplodin.
Denní a pravidelná údržba
| Interval | Úkon |
|---|---|
| Každá směna | Vyčistěte hubici a odstraňte rozstřik; zkontrolujte průtakt a v případě opotřebení otvoru jej vyměňte; zkontrolujte podávání a zásobu drátu; ověřte průtok ochranného plynu |
| Týdně | Vyčistěte okénko 3D skeneru; zkontrolujte kabely hořáku, hadice a připojení plynu |
| Měsíčně | Vyčistěte pojezdovou dráhu a ozubený hřeben; namažte hřeben a pastorek; zkontrolujte kabelový řetěz |
| Ročně | Zkontrolujte souosost pojezdu; proveďte servis robota podle pokynů výrobce |
Při výměně maziva v převodovkách a výměně baterií se řiďte návody od výrobce robota a svářecího zdroje. Po každé změně zálohujte programy robota a svařovací postupy.
Bezpečnost
- Oplotte pojezdovou dráhu i svařovací stůl a zajistěte bezpečnostní branky blokováním.
- Zabraňte osobám ve vstupu do dráhy pohybu robota podél pojezdu.
- Podél svařovacího stolu nainstalujte odsávání zplodin.
- Chraňte okolní prostor před světlem oblouku pomocí zástěn nebo závěsů.
Kam robot v dílně ocelových konstrukcí zapadá
Robot nahrazuje samotné svařování, nikoliv celou linku. Typický postup vypadá takto:
- Příprava výroby (detailing). Dílce jsou vymodelovány v Tekla nebo SolidWorks; stejný model pak slouží jako podklad pro robota.
- Pálení a vrtání. Plechy a profily se naformátují; přesné řezání udržuje malé lícovací spáry.
- Sestavení a stehování. Výztuhy, koncové desky a konzoly jsou zastehovány zámečníky.
- Robotické svařování. Dílec se naskenuje, spočítají se dráhy a robot svaří každý svar.
- Kontrola a dokončení. Svary se zkontrolují, načež dílec pokračuje na tryskání a lakování.
- Žádné bodové programování (teaching) pro nové dílce
- Využívá model z Tekla nebo SolidWorks, který vaši konstruktéři již vytvořili
- Kompaktní jednoroborová linka, snadno umístitelná do stávající haly
- Opakovatelnost ±0,05 mm a EtherCAT servořízení
- Pro velmi široké dílce, jako jsou lodní panely, pokrývá větší plochu portálový svařovací robot
- Pro dlouhé desky mostovek nakládané jeřábem nabízí větší dosah vykonzolovaný svařovací robot
- Pro malé opakované dílce je rychlejší pracoviště s polohovadlem
- Tenké plechové dílce se často lépe svařují laserem
Největší přínos má stabilní lícování dílců. Skener si poradí s běžnými odchylkami, ale kvalitní řezání a stehování udrží robota při svařování namísto čekání na opravy.
Výhody a omezení
Výhody
Omezení
Přehled rozměrů drátu pro MAG svařování
Typická proudová okna pro MAG svařování plným drátem. Knihovna procesů volí parametry automaticky, ale tato tabulka pomůže při plánování zásob drátu a tloušťky plechů.
| Ø drátu | Zkratový přenos (A) | Kapkový přenos (A) | Sprchový přenos (A) | Typický plech |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | od cca 4 mm |
| 1,6 mm | 130–220 | 220–280 | 280–500 | od cca 8 mm |
Zkratový přenos probíhá při cca 14–22 V, kapkový při cca 22–26 V (zóna rozstřiku, které je třeba se vyhnout) a sprchový přenos nad 26 V.
Často kladené otázky k pojezdovému svařovacímu robotu
Musím robota programovat pro každý nový dílec?
Ne. 3D laserový skener zaměří dílec a software spočítá dráhy svařování. Operátoři zkontrolují výsledek a spustí svařování.
Jaké formáty softwaru lze importovat?
Systém se propojuje s modely Tekla a SolidWorks, takže stejný 3D model použitý pro konstrukční přípravu lze využít i pro svařování.
Jak dlouhá může být pojezdová dráha?
Standardní dráhy mají délku 9 m a 12 m. Jiné délky jsou k dispozici podle délky vašich nejdelších dílců.
V čem se liší od vykonzolovaného svařovacího robota?
Tento stroj představuje kompaktní jednoroborovou linku pro ocelové dílce podobných velikostí. Verze s výložníkem (cantilever) přidává vodorovné rameno s pracovní šířkou až 3,5 m pro široké deskové dílce nakládané jeřábem.
Mohou svary splňovat požadavky normy AWS D1.1?
Svařovací postupy lze kvalifikovat dle norem ISO, AWS D1.1 a předpisů klasifikačních společností, jako jsou ABS, LR a CCS, pro vaše konkrétní spoje a materiály.
Jaká je dodací lhůta?
Dodací lhůta je 20–45 dní v závislosti na konfiguraci. Instalace a zaškolení trvají na místě cca jeden týden a jsou naceněny samostatně.
Dokáže svařovat sloupy s výztuhami a patními deskami?
Ano. H-nosníky s výztuhami a koncovými deskami a sloupy s patními deskami a konzolami jsou pro tento stroj typickými obrobky.
Jaké zaškolení obsluha potřebuje?
Instalace a zaškolení na místě trvají přibližně jeden týden. Obsluha se naučí zakládat dílce, spouštět skenování, kontrolovat generované dráhy a spouštět svařování.
Prohlédněte si všechny svařovací roboty a porovnejte vyvěšené, portálové, mobilní, pracovnicové a kobotové systémy vedle sebe.
Pošlete nám výkresy vašich ocelových dílců. Doporučíme délku pojezdu i technologický postup a zpracujeme cenovou nabídku FOB Qingdao.
Získat konfiguraci a cenovou nabídku