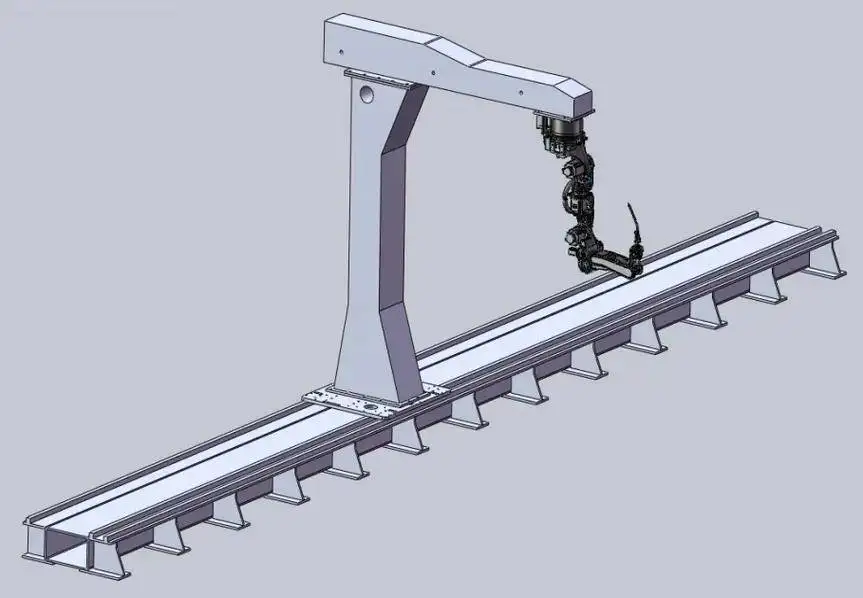
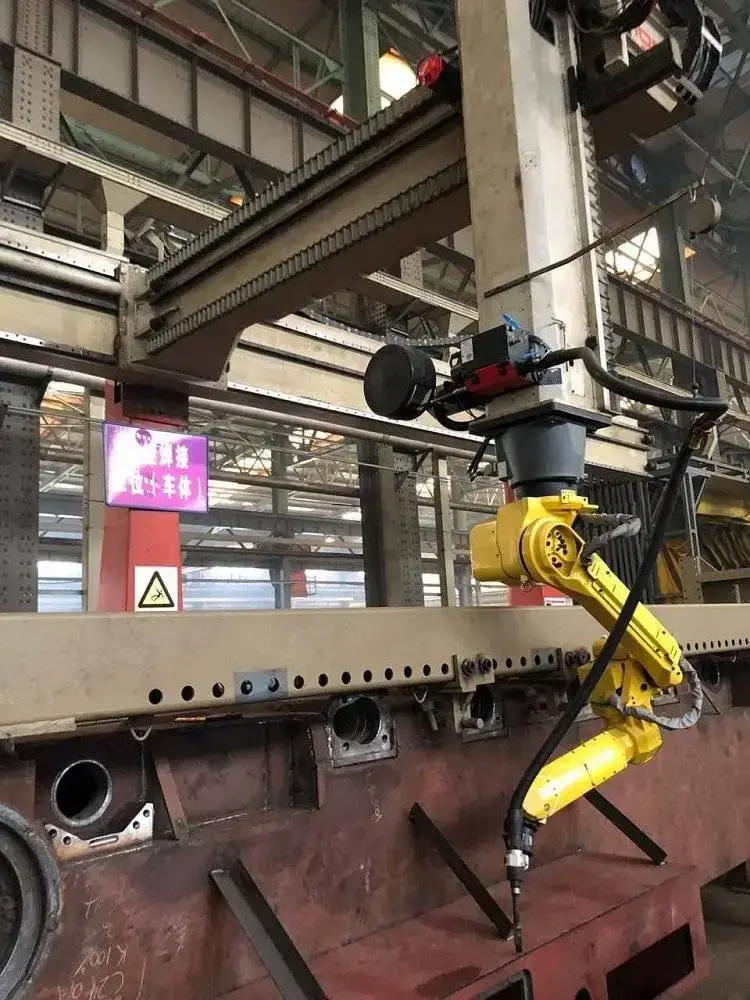
Консольный сварочный робот CWR500A: Обзор
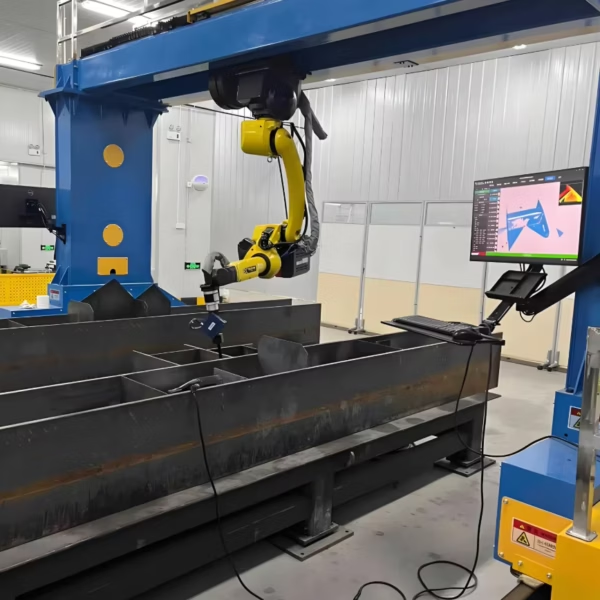
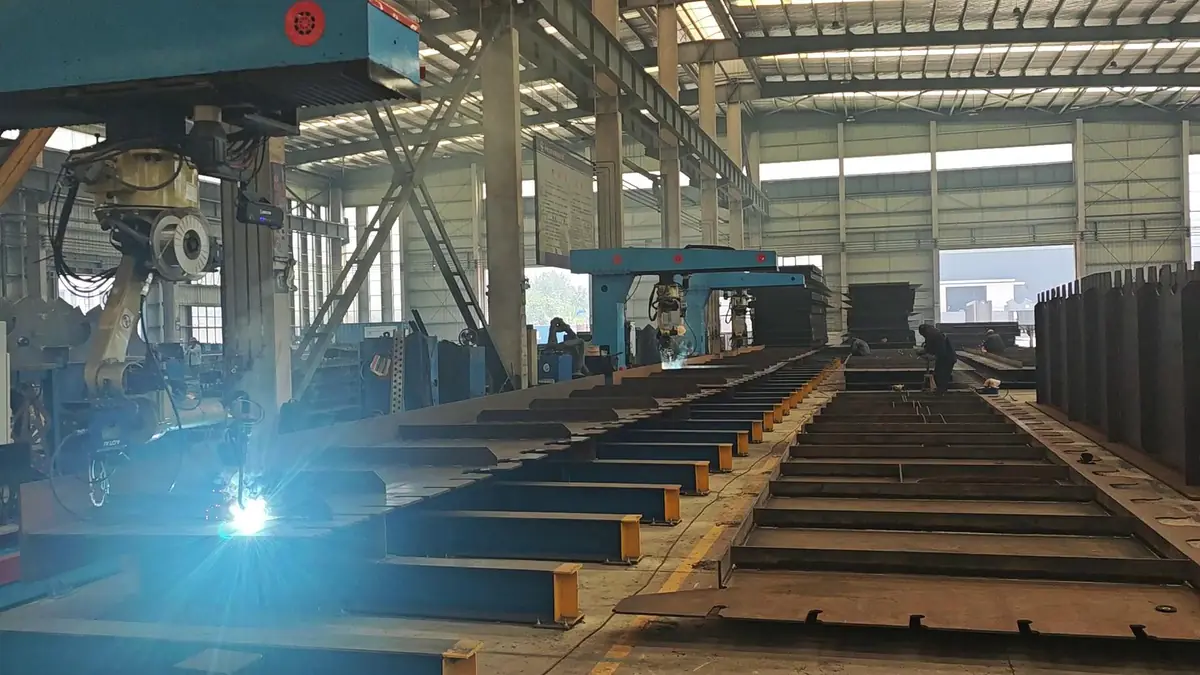
CWR500A — это рельсовый консольный сварочный робот для работы с длинными и крупногабаритными деталями из конструкционной стали. На одной колонне закреплена горизонтальная балка со сварочным роботом, а сама колонна перемещается по напольному рельсу. Благодаря этому робот может обрабатывать швы по всей длине элементов мостовых настилов, двутавров, коробчатых балок и тяжелых листовых конструкций. Он работает под управлением интеллектуальной сварочной системы FSWELD, которая автоматически планирует траектории сварки без ручного обучения и адаптирует сварочный процесс под реальные зазоры в стыках.
Консольная конструкция оставляет переднюю и дальнюю стороны рабочей зоны полностью открытыми. Это критически важно в цехах, куда детали подаются мостовым краном: вы можете опустить 12-метровый листовой элемент прямо на сварочный стол, не протаскивая его через закрытый портал.
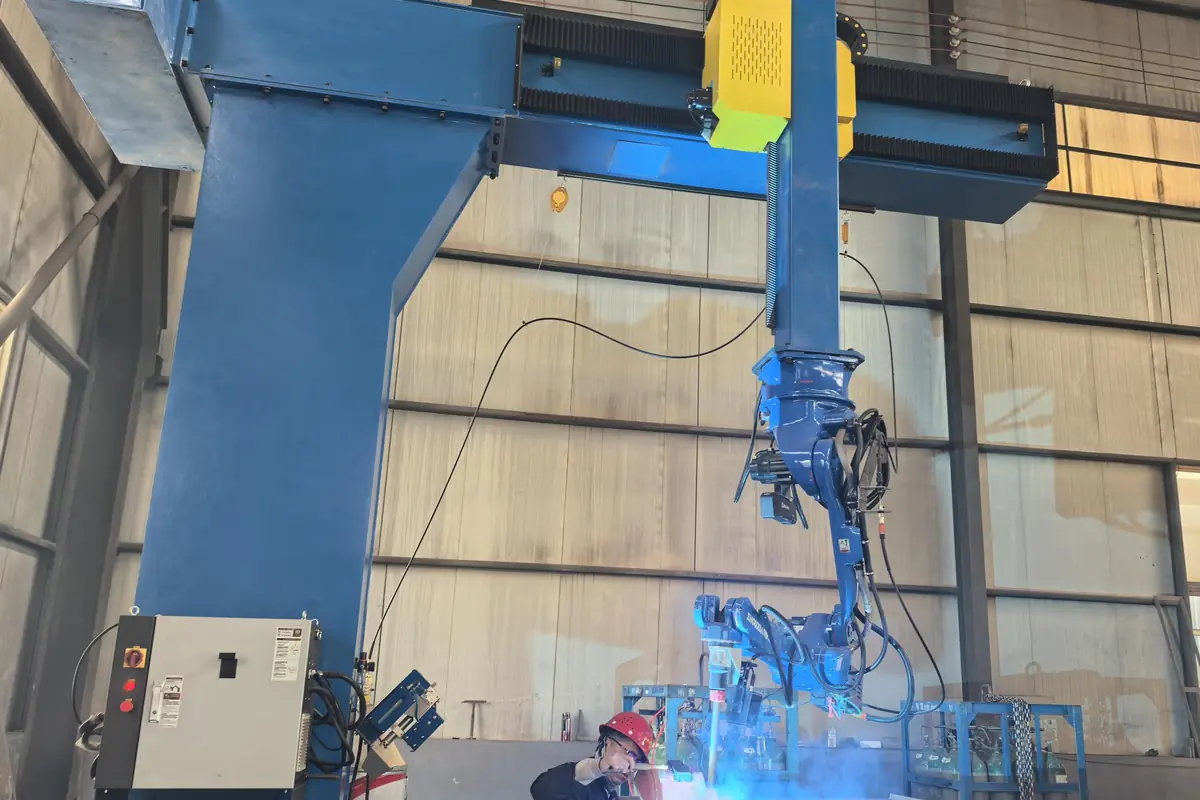
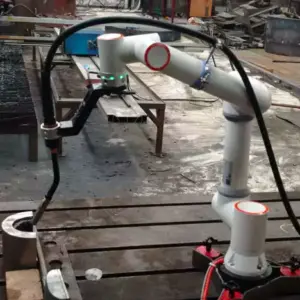
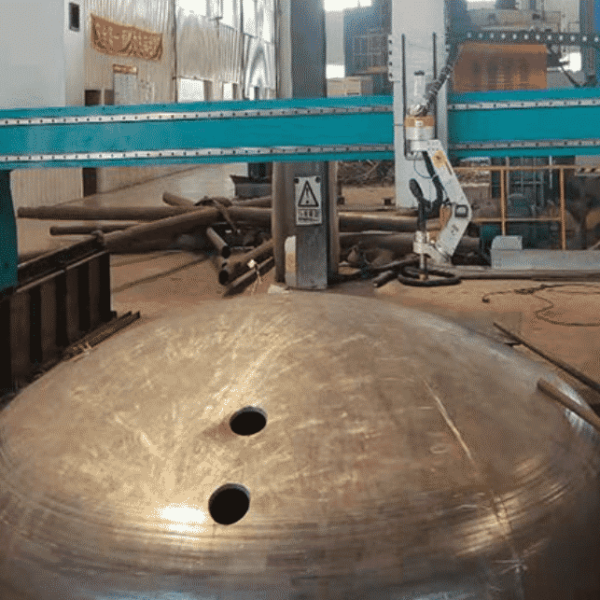
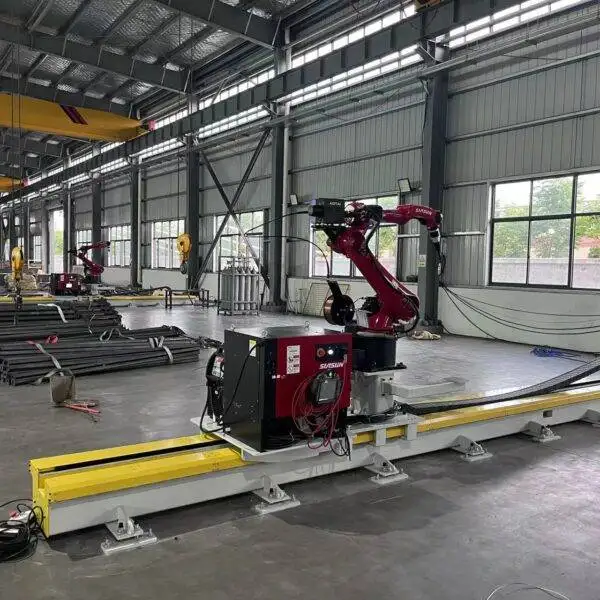
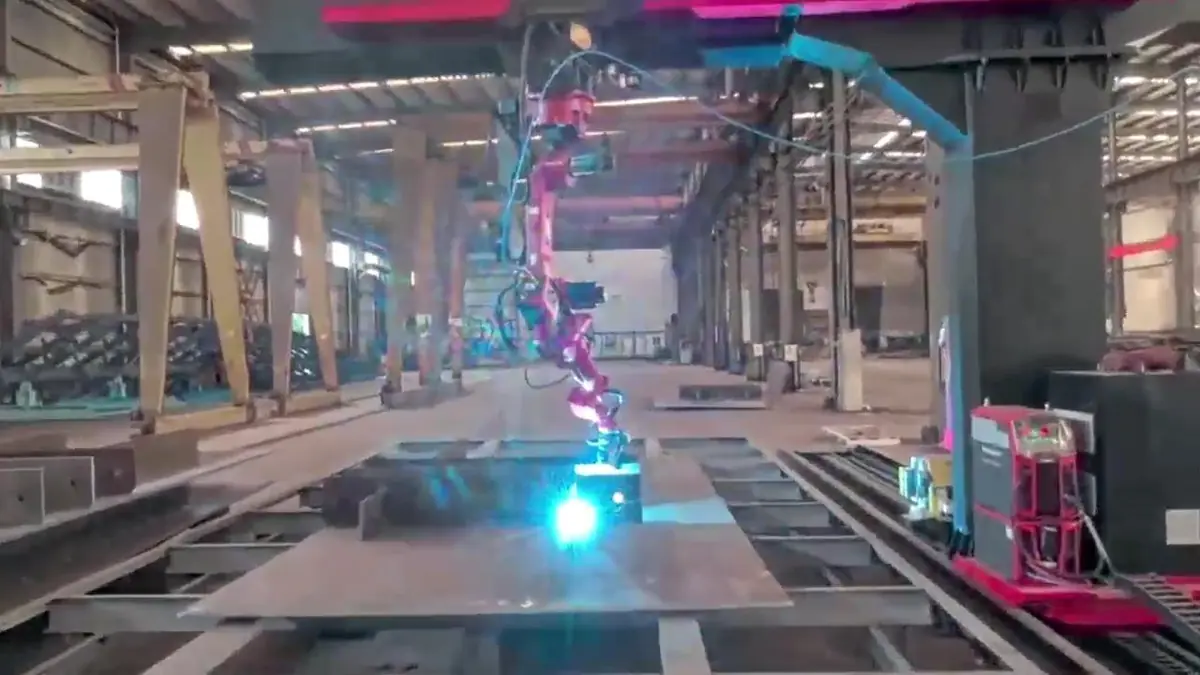
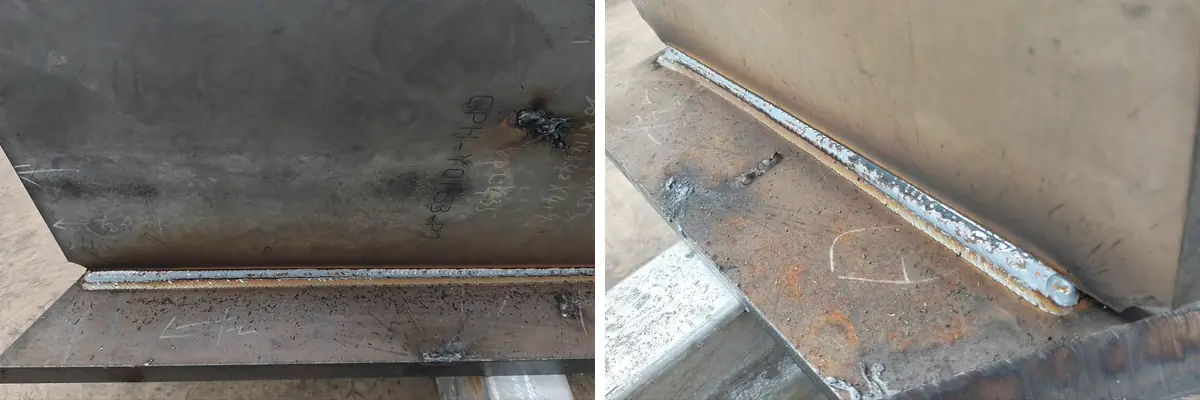
Консольный сварочный робот в работе
Слежение за швом и непрерывная сварка деталей из конструкционной стали.
Технические характеристики
| Модель | CWR500A |
|---|---|
| Конфигурация осей | 7-осевые, 8-осевые или 9-осевые модели (6-осевой сварочный робот плюс внешние оси) |
| Вылет руки робота | 2000 мм, на заказ |
| Рабочая ширина | До 3.5 м на 8-осевой консоли, охватывает большинство верхних, нижних и стендовых листовых элементов |
| Длина напольного рельса | 9 м или 12 м стандартно; 9–23 м под самую длинную деталь |
| Повторяемость | ±0.05 мм |
| Датчики | 3D лазерное зрение, сканирование облака точек, отслеживание шва в реальном времени |
| Система управления | Интеллектуальная сварочная система FSWELD: генерация траекторий без обучения, библиотека экспертных процессов, производственная аналитика |
| Сварочные процессы | MIG / MAG / TIG / с тандемной двухпроволочной подачей; сплошная и порошковая проволока; многослойная, многопроходная сварка |
| Источник питания для сварки | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller или другие по запросу |
| Программирование | Импорт 3D-моделей, конвертация 2D в 3D, обратное моделирование по облаку точек на объекте, разделение в Tekla в один клик, офлайн-программирование |
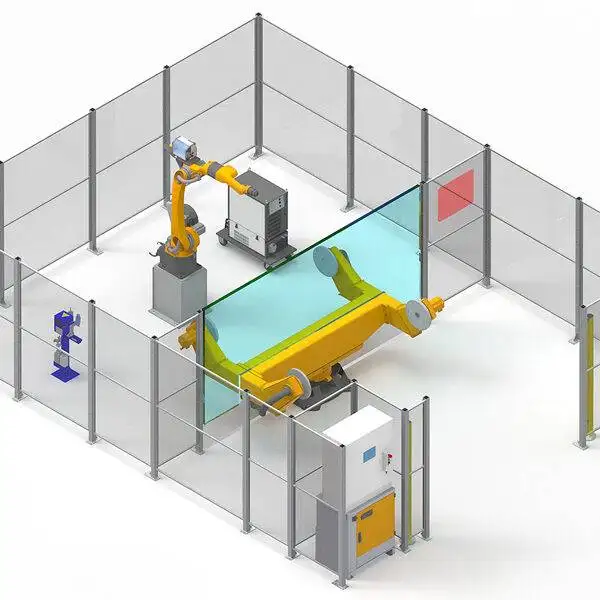
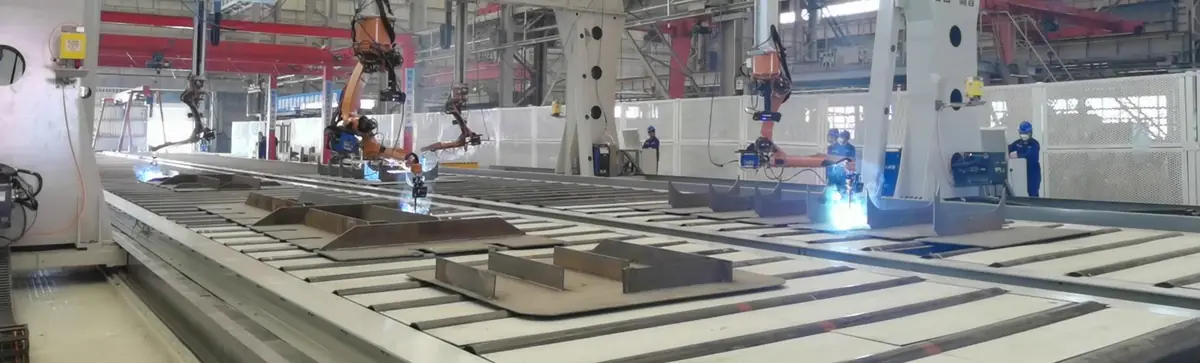
| Многороботные комплексы | Два робота на общем рельсе или общей консоли; четыре робота на противоположных консолях |
| Стандарты сварки | Технологии могут быть аттестованы по ISO, AWS D1.1 и правилам классификационных обществ (ABS, LR, CCS) |
| Сертификация | CE, ISO 9001 |
| Срок изготовления | 20–45 дней в зависимости от комплектации |
| Гарантия | 24 месяца на всю машину (за исключением расходных материалов) |
Как работает процесс без обучения (Teaching-Free)
Традиционное программирование робота означает ручное перемещение горелки к каждой точке каждого шва. Для единичных и мелкосерийных строительных деталей это занимает больше времени, чем сама сварка. FSWELD заменяет этот подход на рабочий процесс на основе моделей:
- Получите 3D-модель. Импортируйте 3D-проект, конвертируйте 2D-чертеж в 3D примерно за две минуты, разделите сборку Tekla на детали в один клик или отсканируйте деталь по месту и постройте модель по облаку точек при отсутствии чертежа.
- Загрузите несколько деталей одновременно. Установите детали на стол с помощью крана. Их не обязательно выравнивать идеально: система технического зрения определяет каждую деталь и ее фактическое положение. Детали, которые система уже сваривала ранее, распознаются автоматически, что экономит около 10 минут времени на позиционирование.
- Сгенерируйте все швы в один клик. Программное обеспечение извлекает каждый шов, назначает подходящий техпроцесс из экспертной библиотеки и планирует траекторию без столкновений, включая труднодоступные зоны, такие как швы лазов рядом с ребрами жесткости.
- Сварите с коррекцией в реальном времени. Функция слежения за швом повторяет реальное положение стыка. Там, где зазор составляет 3–6 мм, система переключается на корневой проход с последующим заполняющим и облицовочным проходами. Время горения дуги, количество проходов и выработка фиксируются для ежедневных отчетов.
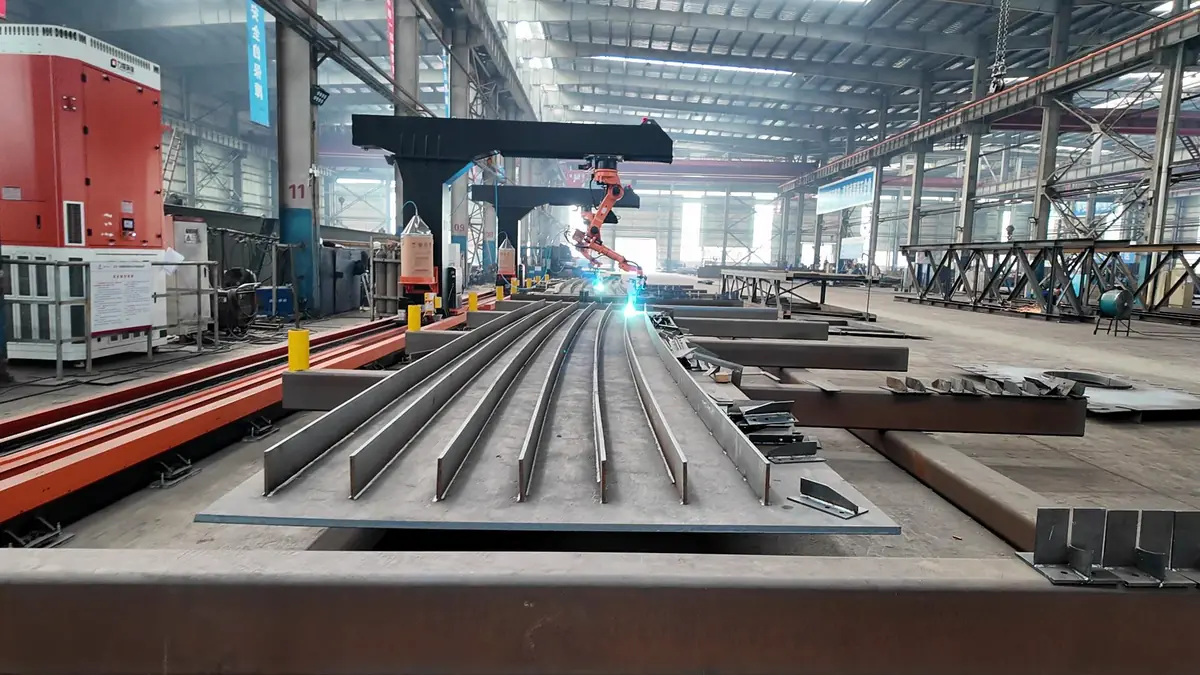
Четыре способа получения сварочной модели
| Метод | Что требуется | Для каких задач лучше всего |
|---|---|---|
| Импорт 3D-модели | 3D-файл детали | Цехи, где уже проектируют в 3D |
| Конвертация 2D в 3D | 2D-чертеж; около 2 минут работы в офисе | Т-образные ребра, диафрагмы и листовые элементы в 2D |
| Разделение Tekla в один клик | Файл сборки Tekla | Мостовые и строительные металлоконструкции из Tekla |
| Обратное моделирование по облаку точек | Ничего; робот сканирует деталь сам | Детали без чертежей, ремонтные работы, широкие листы |
Сварка широких зазоров: почему это важно
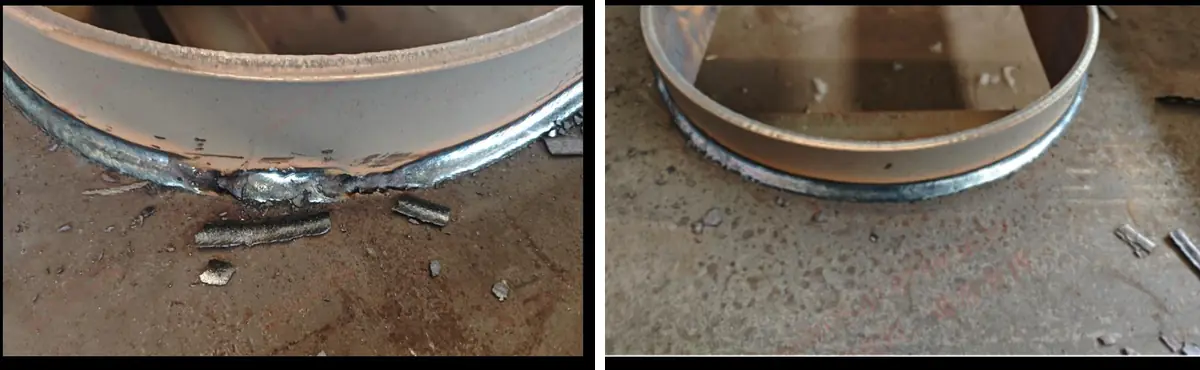
Реальная сборка никогда не бывает идеальной. В элементах мостовых конструкций на 20–50% стыков могут быть зазоры более 3 мм. Стандартная программа робота сваривает их с теми же параметрами, что и плотные стыки, что приводит к прожогам и ухудшению формы валика, после чего шов требует выборки корня и ручной доработки.
CWR500A измеряет зазор с помощью системы технического зрения. При обнаружении зазора в 3–6 мм он автоматически выполняет адаптивный корневой проход, а затем заполняющий проход без участия оператора. Стыки, которые робот обычно не мог сварить, становятся доступными для автоматической сварки, а сборщики тратят меньше времени на плотную прихватку.
Типичные заготовки и отрасли
Заготовки
- Элементы проезжей части мостов: верхние, нижние и стендовые листы
- Т-образные ребра (включая 12-метровые изогнутые ребра) и диафрагмы
- Коробчатые балки и поверхностные швы коробчатых балок
- Двутавры и тяжелые листовые сборки
- Мостовые ограждения и подъемные проушины
Отрасли
- Мостостроение
- Изготовление строительных металлоконструкций
- Судостроение и морская техника
- Сосуды под давлением и оборудование для СПГ
- Ветроэнергетические башни
- Подъемно-транспортное машиностроение
Результаты с реальных производств мостовых конструкций
Данные, зафиксированные на предприятиях по изготовлению мостов, использующих консольные сварочные посты под управлением FSWELD:
- Около 120 м шва на одну машину в день (до 150 м) при графике работы с 7:00 до 23:00.
- Один оператор обслуживает три машины с посменным чередованием двух операторов.
- 9-осевая консольная установка для сварки поверхностных швов коробчатых балок и 8-осевой пост для сварки асимметричных диафрагм по данным сканирования без чертежей.
- Четырехроботизированный пост размером 18 м × 9 м с автоматическим распределением задач, при котором все четыре робота завершают обработку смешанных деталей практически одновременно.
- Несортированные базовые пластины загружаются без предварительного выравнивания.
Выбор правильной конфигурации
Выбор между 7, 8 и 9 осями
Все модели используют один и тот же 6-осевой сварочный робот, а дополнительные оси увеличивают рабочую зону манипулятора. Выбирайте конфигурацию исходя из габаритов ваших деталей и количества сторон со сварными швами: длинным деталям требуется более длинный рельс, широким плитным элементам — консольный вылет 8-осевой модели, а деталям со швами с нескольких сторон отлично подойдет 9-осевая схема. Отправьте нам чертежи ваших изделий, и мы порекомендуем оптимальную конфигурацию и длину рельсового пути.
Сравнение консольных, портальных, рельсовых и мобильных систем
| Система | Преимущество | Выбирайте, если |
|---|---|---|
| Консольная (эта машина) | Свободный доступ спереди и сзади для загрузки краном; вылет 3,5 м | Длинные листовые блоки, двутавры и коробчатые балки, загружаемые краном |
| Портальный сварочный робот | Охватывает всю прямоугольную зону, например 12 м × 4 м | Очень широкие детали, такие как секции судов и рамы прицепов |
| 7-осевой робот на рельсе | Компактная однороботизированная линия с 3D-сканированием | Элементы стальных конструкций сопоставимых размеров |
| Мобильный сварочный робот | Перемещается к заготовке; рельсы не требуются | Детали слишком велики или тяжелы для перемещения на пост |
| Роботизированный сварочный комплекс | Позиционер поворачивает деталь под оптимальным углом сварки | Небольшие детали серийного производства |
Что определяет стоимость консольного сварочного робота
Единого прайс-листа не существует, так как каждый пост конфигурируется под конкретные задачи и геометрию изделий. Факторы, влияющие на итоговую стоимость в порядке значимости:
| Ценовой фактор | Варианты | Влияние на цену |
|---|---|---|
| Количество роботов | 1, 2 (общий рельс или консоль) или 4 | Главный фактор: каждый дополнительный робот включает руку, источник питания и комплект горелки |
| Конфигурация осей | 7, 8 или 9 осей | Каждая внешняя ось добавляет приводы, направляющие и элементы управления |
| Длина рельса | 9–23 м | Увеличение длины рельса влечет рост затрат на металлоконструкции, рейку и монтаж |
| Сварочный источник | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Импортные бренды стоят дороже, локальные бренды проще обслуживать в ряде регионов |
| Датчики и ПО | Слежение за швом, 3D лазерное зрение, облака точек, разбивка по Tekla, офлайн-программирование | Функции без обучения зависят от выбранного комплекта ПО и зрения |
| Процесс | Одинарная проволока или тандемная (twin-wire) | Тандемная сварка требует второго источника питания и сдвоенной горелки |
| Сервис | Шеф-монтаж и пусконаладка на объекте | Рассчитывается отдельно, обычно около недели на площадке |
Для получения точного коммерческого предложения отправьте чертежи или фотографии ваших самых крупных и распространенных деталей, толщину металла, марку стали и требуемый суточный объем выпуска. Базовое условие поставки — FOB Циндао.
Доставка, монтаж и техподдержка
- Конфигурация и чертежи. Наши инженеры согласовывают количество осей, длину рельсов и техпроцесс по вашим чертежам, а также утверждают компоновку цеха.
- Производство и заводские испытания. Срок изготовления составляет 20–45 дней в зависимости от комплектации. Перед отгрузкой комплекс собирается и тестируется в реальной сварке.
- Подготовка площадки. Подготовьте ровный пол под рельсовый путь, подведите электричество и защитный газ. Согласуйте требования к фундаменту с нашими инженерами до прибытия оборудования.
- Монтаж и обучение. Шеф-монтаж и обучение персонала на месте занимают около недели и рассчитываются отдельно. Операторы осваивают загрузку, сканирование, проверку траекторий и ежедневное обслуживание.
- Послепродажная поддержка. Гарантия 24 месяца на всю машину за исключением расходных материалов, плюс удаленная техническая поддержка по вопросам ПО и технологии.
Преимущества и ограничения
Преимущества
- Никакого пошагового обучения: программы создаются на основе моделей, чертежей или сканов
- Автоматическая сварка зазоров 3–6 мм без прожига металла
- Один оператор контролирует от двух до трех постов
- Открытая консольная компоновка удобна для загрузки мостовым краном
- Повторяющиеся детали распознаются автоматически с повторным использованием программ
- Сбор производственных данных по каждому проходу, машине и смене
Ограничения
- Требуется свободная площадь пола под рельсы и зона досягаемости крана
- Зазоры, превышающие диапазон адаптации 3–6 мм, желательно устранять на этапе сборки
- Для тонкого листового металла лазерная сварка обычно дает меньше деформаций
- Для мелких серийных деталей лучше и дешевле использовать комплекс с позиционером
- Для небольших партий разнообразных деталей без оснастки быстрее настроить пост коллаборативной сварки
Справочник диаметров проволоки для MAG-сварки
Типичные диапазоны токов для полуавтоматической MAG-сварки сплошной проволокой. Процессная база данных робота подбирает параметры автоматически, но эта таблица поможет вам при планировании запасов проволоки и подборе толщины металла.
| Диаметр проволоки (Ø) | Короткое замыкание (А) | Капельный перенос (А) | Струйный перенос (А) | Типичная толщина металла |
|---|---|---|---|---|
| 0.8 мм | 40–120 | 120–170 | 170–200 | 0.8–4.0 мм |
| 1.0 мм | 60–140 | 140–190 | 190–300 | 2.0–8.0 мм |
| 1.2 мм | 80–180 | 180–240 | 240–400 | от прибл. 4 мм |
| 1.6 мм | 130–220 | 220–280 | 280–500 | от прибл. 8 мм |
Перенос коротким замыканием работает при напряжении около 14–22 В, капельный перенос — при 22–26 В (зона брызг, которой лучше избегать), а струйный перенос — выше 26 В.
Посмотрите все сварочные роботы, чтобы сравнить консольные, портальные, мобильные и коботные системы.
Часто задаваемые вопросы о консольных сварочных роботах
Нужен ли мне робототехник для работы с CWR500A?
Нет. Траектории сварки генерируются на основе 3D-модели, конвертированного 2D-чертежа, файла Tekla или скана детали. Оператор загружает заготовки, запускает сканирование и проверяет результат. Большую часть работы можно подготовить в офисе.
Что делать, если зазор в стыке непостоянный?
Система технического зрения измеряет каждый шов. Зазоры 3–6 мм свариваются адаптивным проходом корневого шва с последующим заполняюще-облицовочным проходом. Более крупные зазоры следует корректировать при сборке.
Можно ли сваривать детали без чертежей?
Да. Робот сканирует деталь, строит 3D-модель по облаку точек и планирует швы. Модель сохраняется, поэтому ту же деталь можно сварить повторно без сканирования с нуля.
Какой длины может быть рельс?
Стандартные рельсы имеют длину 9 и 12 м. Рельсы от 9 до 23 м настраиваются под вашу самую длинную деталь, а два робота могут работать на одном рельсе или одной консоли.
Какие источники сварочного тока я могу выбрать?
Обычно выбирают Aotai, Megmeet, Panasonic, Lincoln Electric и Miller; другие бренды возможны по запросу, например, чтобы соответствовать парку оборудования на вашем производстве.
Будут ли сварные швы соответствовать требованиям AWS D1.1 или морских регистров?
Технологии сварки могут быть аттестованы по стандартам ISO, AWS D1.1 и правилам классификационных обществ, таких как ABS, LR и CCS. Аттестация технологии выполняется для ваших конкретных соединений и материалов.
Каков срок поставки и что входит в монтаж?
Срок поставки составляет 20–45 дней в зависимости от комплектации. Выездной монтаж и обучение операторов обычно занимают около недели и рассчитываются отдельно. На оборудование предоставляется гарантия 24 месяца (за исключением расходных материалов), а также техническая поддержка удаленно.
Сколько операторов нужно для обслуживания одной консольной станции?
Один оператор может контролировать от двух до трех станций, поскольку программы создаются по моделям или сканам, а робот сваривает без обучения.
Подойдет ли установка под существующий кран и планировку цеха?
Одностоечная консоль оставляет свободными переднюю и заднюю стороны рабочей зоны, поэтому заготовки можно загружать вашим существующим мостовым краном. Мы спроектируем длину рельса и основание под ваш пролет.
Отправьте нам чертеж или фото ваших деталей. Наши инженеры подберут конфигурацию осей, длину рельса и способ сварки, а также подготовят расчет FOB Циндао.
Получить конфигурацию и расчет