CWR500A Konsol Kaynak Robotu: Genel Bakış
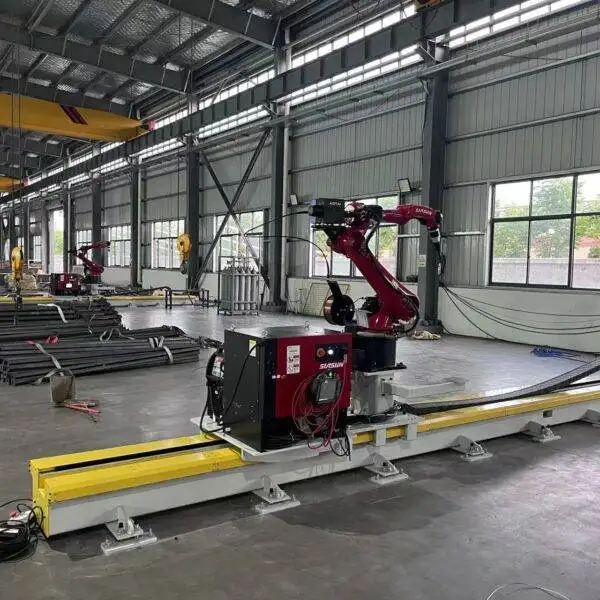
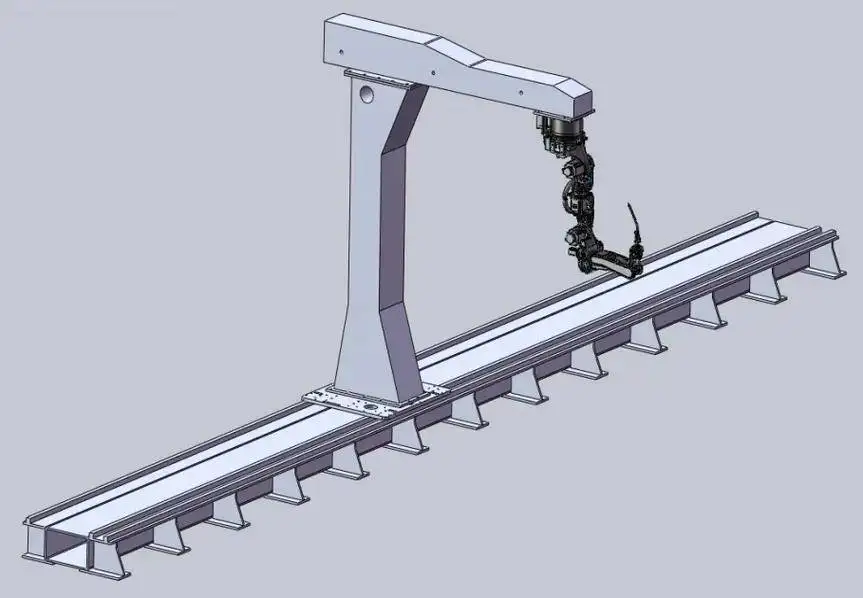
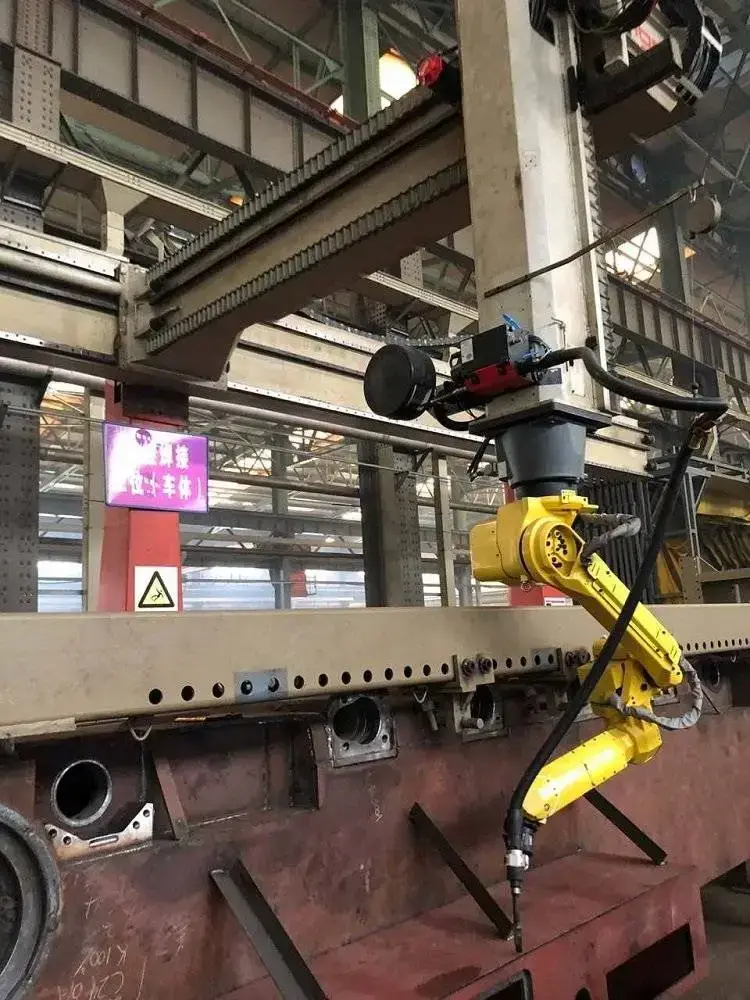
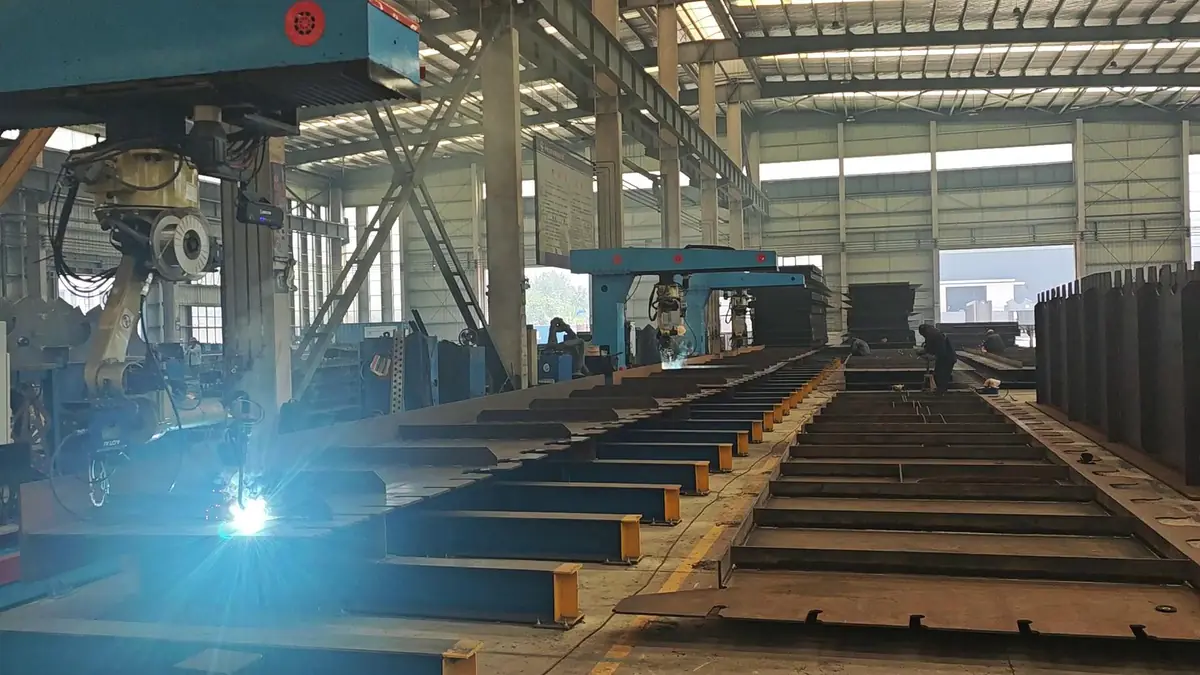
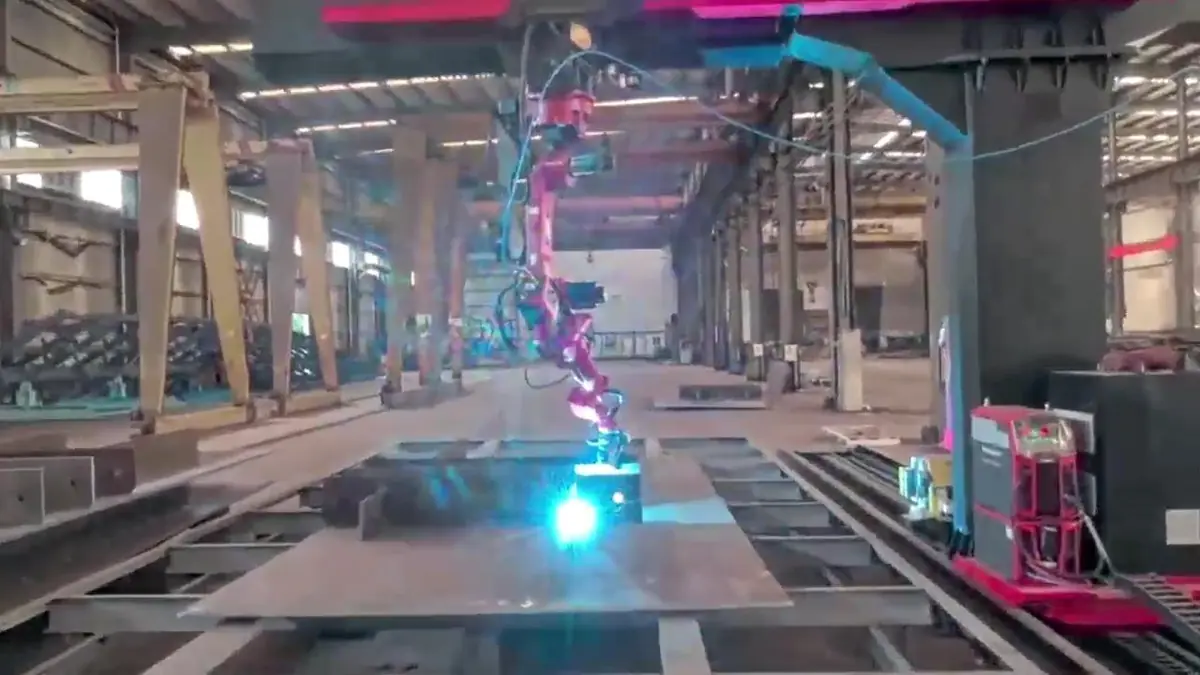
CWR500A, uzun ve geniş çelik yapı parçaları için ray üzerine monte edilmiş bir konsol kaynak robotudur. Tek bir kolon, üzerinde kaynak robotunu taşıyan yatay bir kolu destekler ve bu kolon bir zemin rayı boyunca hareket eder; böylece robot, köprü plakası ünitelerinin, H-kirişlerin, kutu kirişlerin ve ağır levha montajlarının tüm uzunluğu boyunca kaynak ağızlarına ulaşabilir. Manuel öğretime gerek kalmadan kaynak yollarını planlayan ve kaynak sürecini gerçek birleştirme boşluklarına göre uyarlayan FSWELD akıllı kaynak sistemi ile çalışır.
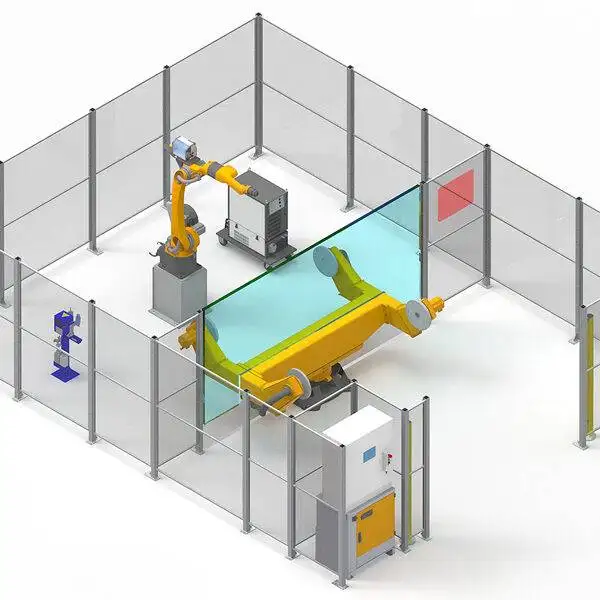
Konsol yerleşimi, çalışma alanının ön ve uzak tarafını açık tutar. Bu, parçaların gezer vinçle geldiği atölyelerde önemlidir: Kapalı bir portal çerçevesinden geçirmek zorunda kalmadan, 12 metrelik bir levha ünitesini doğrudan kaynak tezgahının üzerine bırakabilirsiniz.
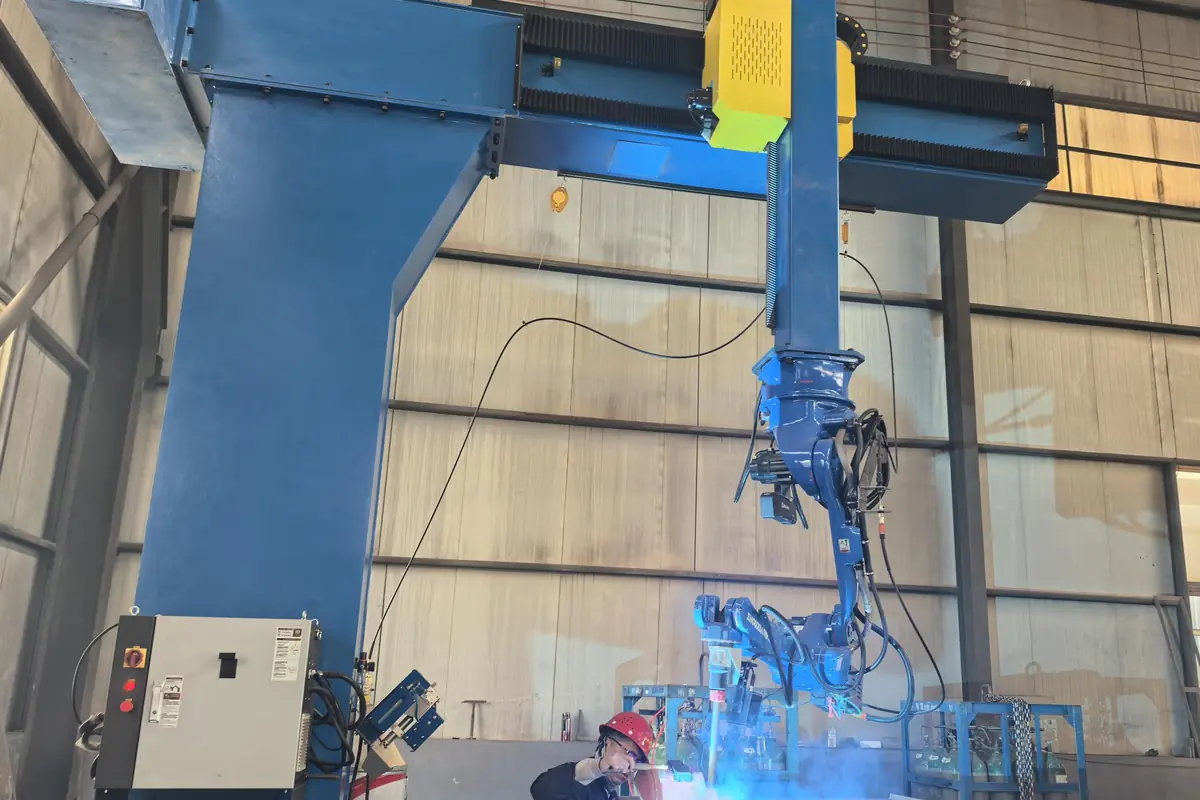
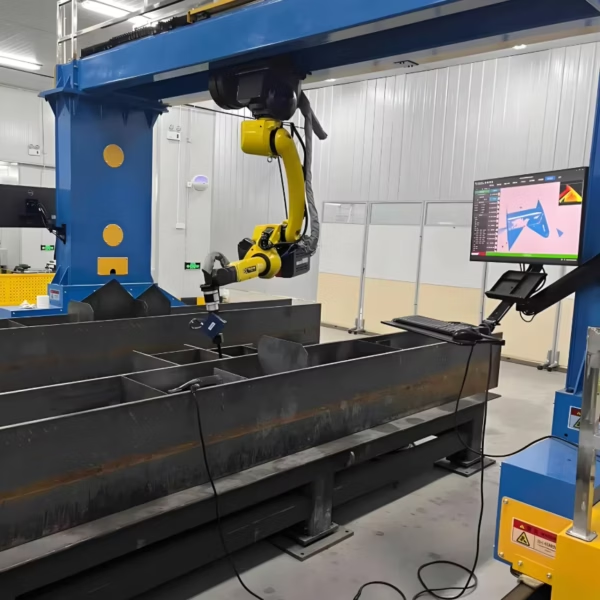
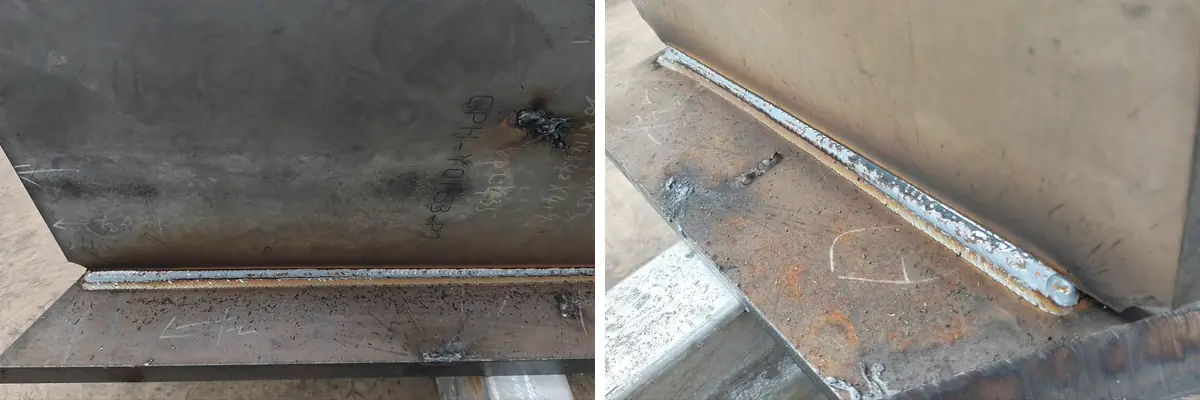
İş Başında Konsol Kaynak Robotu
Çelik yapı bileşenleri üzerinde kaynak ağzı takibi ve kesintisiz kaynak.
Teknik Özellikler
| Model | CWR500A |
|---|---|
| Eksen konfigürasyonu | 7 eksenli, 8 eksenli veya 9 eksenli modeller (6 eksenli kaynak robotu ve harici eksenler) |
| Robot kol açıklığı | 2000 mm, özelleştirilebilir |
| Çalışma genişliği | Çoğu üst, alt ve gövde levhası ünitesini kapsayan, 8 eksenli konsolda 3,5 m'ye kadar |
| Zemin rayı uzunluğu | Standart 9 m veya 12 m; en uzun parçaya göre yapılandırılmış 9–23 m |
| Tekrarlanabilirlik | ±0.05 mm |
| Algılama | 3D lazer görüş, nokta bulutu tarama, gerçek zamanlı kaynak ağzı takibi |
| Kontrol yazılımı | FSWELD akıllı kaynak sistemi: öğretmesiz yol üretimi, uzman işlem kütüphanesi, üretim verileri |
| Kaynak süreçleri | MIG / MAG / TIG / tandem çift telli; masif ve özlü tel; çok katlı, çok pasolu |
| Kaynak güç kaynağı | Talep üzerine Aotai, Megmeet, Panasonic, Lincoln Electric, Miller veya diğerleri |
| Programlama | 3D model içe aktarma, 2D'den 3D'ye dönüştürme, yerinde nokta bulutu tersine modelleme, tek tıkla Tekla bölme, çevrimdışı programlama |
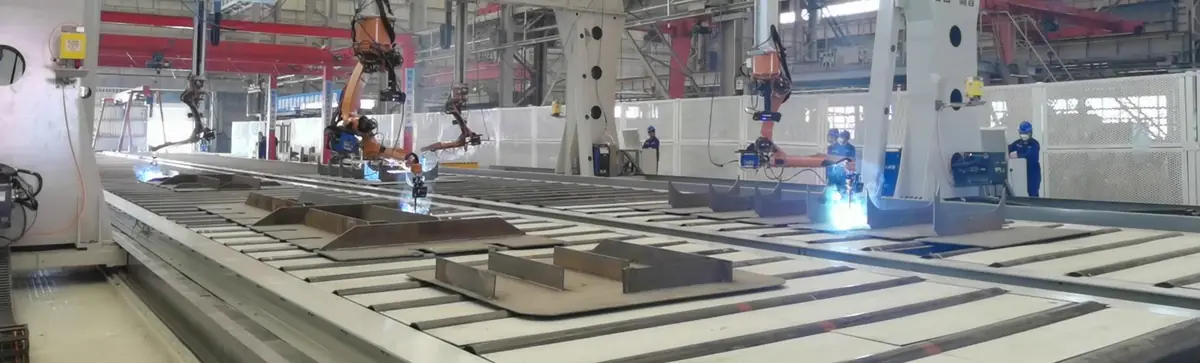
| Çoklu robot yerleşimleri | Ortak bir ray veya ortak konsol üzerinde iki robot; karşıklı konsollar üzerinde dört robot |
| Kaynak standartları | Prosedürler ISO, AWS D1.1 ve klas kuruluşları kurallarına (ABS, LR, CCS) göre kalifiye edilebilir |
| Sertifikasyon | CE, ISO 9001 |
| Teslim süresi | Konfigürasyona bağlı olarak 20–45 gün |
| Garanti | Tüm makinede 24 ay (sarf malzemeleri hariç) |
Öğretmesiz İş Akışı Nasıl Çalışır?
Geleneksel robot programlama, her kaynak ağzının her noktasına meşin (torç) jog yapmayı gerektirir. Tek seferlik ve küçük serili yapısal parçalarda bu, kaynağın kendisinden daha uzun sürer. FSWELD bunun yerine modele dayalı bir iş akışı sunar:
- 3D model edinin. 3D tasarım modelini içe aktarın, 2D bir çizimi yaklaşık iki dakikada 3D'ye dönüştürün, bir Tekla montajını tek tıkla parçalara ayırın veya çizim olmadığında parçayı yerinde tarayıp nokta bulutundan model oluşturun.
- Aynı anda birkaç parça yükleyin. Parçaları vinçle tezgaha yerleştirin. Tamamen kare şeklinde hizalanmaları gerekmez: görüş sistemi her parçayı ve gerçek konumunu tespit eder. Sistemin daha önce kaynak yaptığı parçalar tanınır, bu da yaklaşık 10 dakikalık konumlandırma süresi tasarrufu sağlar.
- Tek tıkla tüm kaynak ağızlarını oluşturun. Yazılım her kaynak ağzını çıkarır, uzman kütüphanesinden eşleşen süreci atar ve sertleştiricilerin yanındaki adam deliği (rögar) kaynak ağızları gibi dar alanlar dahil olmak üzere çarpışmasız bir yol planlar.
- Canlı düzeltme ile kaynak yapın. Kaynak ağzı takibi gerçek eklemi takip eder. Boşluğun 3–6 mm olduğu yerlerde sistem, kök dolgu pasosu ve ardından kapak pasosuna geçer. Günlük raporlar için ark süresi, pasolar ve çıktı kaydedilir.
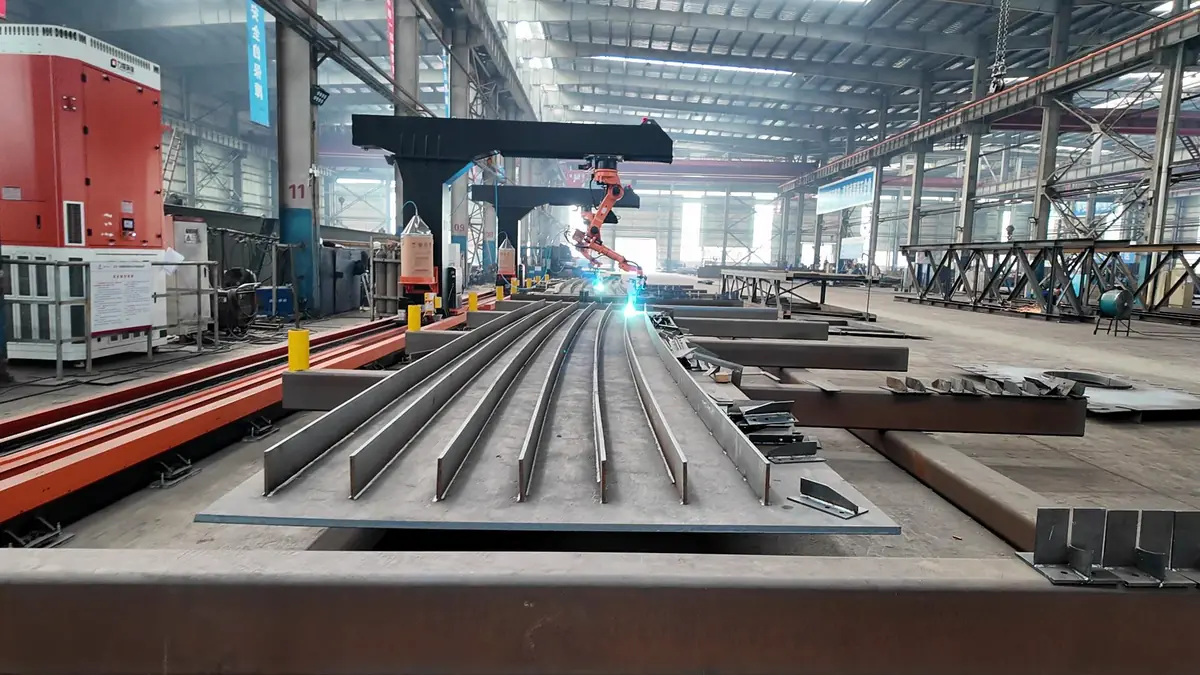
Kaynak modelini elde etmenin dört yolu
| Yöntem | Neye ihtiyacınız var | Şunun için en iyisi |
|---|---|---|
| 3D model içe aktarma | Parçanın 3D tasarım dosyası | Zaten 3D tasarım yapan atölyeler |
| 2D'den 3D'ye dönüştürme | 2D bir çizim; ofiste yaklaşık 2 dakika | 2D çizilmiş T-destekler, diyaframlar ve levha üniteleri |
| Tekla tek tıkla bölme | Tekla montaj dosyası | Tekla'da modellenen çelik yapı ve köprü projeleri |
| Nokta bulutu tersine modelleme | Hiçbir şey; robot parçayı tarar | Çizimsiz parçalar, onarımlar, geniş levhalar |
Geniş Boşluklu Kaynak: Neden Önemli?
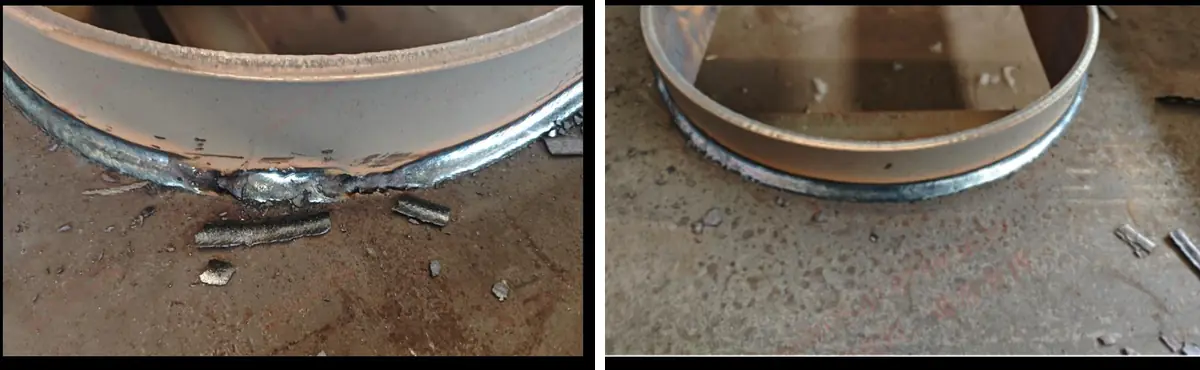
Gerçek birleştirme asla mükemmel değildir. Köprü plakası ünitelerinde, eklemlerin %20–50'si 3 mm'den büyük boşluklar gösterebilir. Standart bir robot programı bunları sıkı bir eklemle aynı parametrelerle kaynaşır, bu da yanmaya ve zayıf boncuk şekline neden olur; ardından eklem havşalama ve manuel onarım gerektirir.
CWR500A, görüş sistemi ile boşluğu ölçer. 3–6 mm'lik bir boşluk bulduğunda, hiçbir manuel müdahale olmaksızın otomatik olarak uyarlamalı bir kök dolgu pasosu ve ardından kapak pasosu uygular. Normalde bir robotun kaynak yapamayacağı eklemler kaynak yapılabilir hale gelir ve montajcılar sıkı punta yapımına daha az zaman harcar.
Tipik İş Parçaları ve Sektörler
İş Parçaları
- Köprü tabliyesi levha üniteleri: üst, alt ve gövde levhaları
- T-destekler (12 m kavisli T-destekler dahil) ve diyaframlar
- Kutu kirişler ve kutu kiriş yüzey kaynak ağızları
- H-kirişler ve ağır levha montajları
- Köprü korkulukları ve kaldırma kulakları
Sektörler
- Köprü imalatı
- Yapısal çelik binalar
- Gemi inşa ve açık deniz (offshore)
- Basınçlı kaplar ve LNG ekipmanları
- Rüzgar kuleleri
- İş makineleri
Köprü İmalatçılarından Saha Sonuçları
FSWELD kontrollü konsol kaynak istasyonlarını çalıştıran köprü imalat atölyelerinde kaydedilen sonuçlar:
- Makine başı ve gün başı yaklaşık 120 m kaynak, 7:00–23:00 vardiya düzeninde 150 m'ye kadar.
- Vardiyalarda iki operatör dönüşümlü çalışacak şekilde, tek operatör üç makineyi gözetler.
- Kutu kirişlerin yüzey dikişlerini kaynaklayan 9 eksenli konsol sistem ve çizimsiz, tarama verisinden oluşturulan asimetrik diyaframları kaynaklayan 8 eksenli istasyon.
- Görevlerin otomatik olarak atandığı, böylece dört robotun da karışık parçaları neredeyse aynı anda bitirdiği 18 m × 9 m ebadında dört robotlu bir istasyon.
- Önce hizalamaya gerek kalmadan yüklenen düzensiz taban sacları.
Doğru Konfigürasyonu Seçmek
7, 8 ve 9 eksen arasında seçim yapma
Tüm modeller aynı 6 eksenli kaynak robotunu kullanır; ekstra eksenler robotun erişim alanını genişletir. Parçalarınızın boyutuna ve dikişlerin bulunduğu yüzey sayısına göre seçim yapın: daha uzun parçalar daha uzun bir kızak gerektirir, daha geniş levha üniteleri 8 eksenli modelin konsol erişimine ihtiyaç duyar ve birden fazla tarafında dikiş olan parçalar 9 eksenli yerleşimden faydalanır. Parça teknik resimlerinizi bize gönderin, konfigürasyonu ve kızak uzunluğunu önerelim.
Konsol, köprülü (gantry), kızaklı ve mobil sistemlerin karşılaştırması
| Sistem | Avantaj | Şu durumlarda seçin |
|---|---|---|
| Konsol (bu makine) | Vinçle yükleme için açık ön ve arka alan; 3,5 m erişim | Vinçle yüklenen uzun levha üniteleri, H-kirişler ve kutu kirişler |
| Köprülü kaynak robotu | Örn. 12 m × 4 m gibi tam bir dikdörtgen alanı kaplar | Gemi blokları ve dorse şasileri gibi çok geniş parçalar |
| Kızaklı 7 eksenli robot | 3D taramalı kompakt tek robotlu hat | Benzer ebatlardaki çelik konstrüksiyon elemanları |
| Mobil kaynak robotu | İş parçasının yanına gider; kızağa gerek yoktur | Herhangi bir istasyona taşınamayacak kadar büyük veya ağır parçalar |
| Robot kaynak iş istasyonu | Pozisyoner, parçayı en iyi kaynak açısına getirir | Tekrarlayan serilerdeki küçük parçalar |
Konsol Kaynak Robotunun Fiyatını Ne Belirler?
Tek bir sabit liste fiyatı yoktur, çünkü her istasyon kaynaklayacağı parçalara göre özel olarak yapılandırılır. Teklifi aşağı veya yukarı çeken etkenler etki sırasına göre şunlardır:
| Maliyet faktörü | Seçenekler | Fiyata etkisi |
|---|---|---|
| Robot sayısı | 1, 2 (ortak kızaklı veya konsollu) ya da 4 | En büyük tek faktör; eklenen her robot tam bir robot kolu, güç kaynağı ve torç seti demektir |
| Eksen konfigürasyonu | 7, 8 veya 9 eksen | Her harici eksen tahrik sistemleri, kılavuzlar ve kontrol entegrasyonu ekler |
| Kızak uzunluğu | 9–23 m | Daha uzun kızaklar çelik konstrüksiyon, kremayer ve kurulum süresi ekler |
| Kaynak güç kaynağı | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | İthal markalar daha maliyetlidir; yerli markalara bazı bölgelerde servis sağlamak daha kolaydır |
| Algılama ve yazılım | Dikiş takip, 3D lazer görüş, nokta bulutu modelleme, Tekla bölme, çevrimdışı programlama | Öğretmesiz (teach-free) fonksiyonlar seçilen görüş ve yazılım paketine bağlıdır |
| Kaynak yöntemi | Tek tel veya tandem ikiz tel | Tandem kaynak ikinci bir güç kaynağı ve çiftli torç gerektirir |
| Servis | Yerinde kurulum ve eğitim | Ayrı olarak fiyatlandırılır, genellikle sahada yaklaşık bir hafta sürer |
Kesin bir teklif almak için en büyük ve en yaygın parçalarınızın teknik resimlerini veya fotoğraflarını, sac kalınlığını, malzemeyi ve günlük üretim hedefinizi gönderin. FOB Qingdao fiyatlandırma yapıyoruz.
Teslimat, Kurulum ve Destek
- Konfigürasyon ve teknik resimler. Mühendislerimiz parça resimleriniz üzerinden eksen sayısını, kızak uzunluğunu ve süreci onaylar, zemin alanını ve yerleşimi sizinle kararlaştırır.
- Üretim ve fabrika testi. Teslim süresi konfigürasyona bağlı olarak 20–45 gündür. Sevkiyat öncesi istasyon monte edilir ve test kaynağından geçirilir.
- Saha hazırlığı. Kızak için düz bir zemin, elektrik beslemesi ve koruyucu gaz beslemesi hazırlayın. Makine gelmeden önce temel gereksinimlerini mühendislerimizle doğrulayın.
- Kurulum ve eğitim. Yerinde kurulum ve operatör eğitimi genellikle yaklaşık bir hafta sürer ve ayrıca fiyatlandırılır. Operatörler parça yükleme, tarama, yol kontrolü ve günlük bakımı öğrenir.
- Satış sonrası destek. Sarf malzemeleri hariç tüm makinede 24 ay garanti, yazılım ve süreç soruları için uzaktan teknik destek.
Avantajlar ve Sınırlamalar
Avantajlar
- Nokta nokta robot öğretmeye (teach) gerek yok: programlar modellerden, çizimlerden veya taramalardan gelir
- Delmeden 3–6 mm boşlukları otomatik olarak kaynaklar
- Tek operatör iki ila üç istasyonu denetleyebilir
- Açık konsol yerleşimi tavan vinci ile yüklemeye uygundur
- Tekrarlayan parçalar tanınır ve programları yeniden kullanılır
- Her pas, makine ve vardiya için üretim verileri sunar
Sınırlamalar
- Kızak için zemin alanına ve tezgaha vinç erişimine ihtiyaç duyar
- 3–6 mm adaptif aralığın ötesindeki boşluklar montaj aşamasında düzeltilmelidir
- İnce saclar için lazer kaynak genellikle daha az deformasyon sağlar
- Yüksek adetli küçük parçalar için pozisyonerli iş istasyonu daha hızlı ve daha ekonomiktir
- Fikstürsüz, küçük ve karışık parçalar için kobot kaynak istasyonu daha hızlı kurulur
MAG Kaynağı İçin Tel Ölçüsü Referansı
Masif telli MAG kaynağı için tipik akım aralıkları. Robotun süreç kütüphanesi parametreleri otomatik olarak seçer, ancak bu tablo tel stoğunu ve sac kalınlığını planlarken size yardımcı olur.
| Tel Çapı (Ø) | Kısa Devre (A) | Globüler (A) | Püskürtme (Spray) (A) | Tipik Sac Kalınlığı |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | yaklaşık 4 mm'den itibaren |
| 1.6 mm | 130–220 | 220–280 | 280–500 | yaklaşık 8 mm'den itibaren |
Kısa devre geçiş yaklaşık 14–22 V, globüler geçiş yaklaşık 22–26 V (kaçınılması gereken çapak bölgesi) ve püskürtme (spray) geçişi 26 V üzerinde gerçekleşir.
Konsol, gantry, mobil ve kobot sistemlerini yan yana karşılaştırmak için tüm kaynak robotları modellerine göz atın.
Konsol Tipi Kaynak Robotu SSS
CWR500A'yı çalıştırmak için bir robot programcısına ihtiyacım var mı?
Hayır. Kaynak yolları bir 3D modelden, dönüştürülmüş bir 2D çizimden, bir Tekla dosyasından veya parçanın taramasından oluşturulur. Operatör parçaları yükler, taramayı başlatır ve sonucu kontrol eder. İşin çoğu ofiste hazırlanabilir.
Birleştirme (fit-up) boşluğu tutarlı olmadığında ne olur?
Görüş sistemi her bir eklemi ölçer. 3–6 mm'lik boşluklar, adaptif bir kök pasosu ve ardından bir kapak pasosu ile kaynak yapılır. Daha büyük boşluklar birleştirme aşamasında düzeltilmelidir.
Çizimleri olmayan parçaları kaynaklayabilir mi?
Evet. Robot parçayı tarar, nokta bulutundan bir 3D model oluşturur ve dikişleri planlar. Model kaydedilir, böylece aynı parça baştan tekrar taranmaya gerek kalmadan yeniden kaynaklanabilir.
Ray ne kadar uzun olabilir?
Standart raylar 9 m ve 12 m'dir. 9 ila 23 m arasındaki raylar en uzun parçanıza göre yapılandırılır ve iki robot tek bir rayı veya tek bir konsolu paylaşabilir.
Hangi kaynak güç kaynaklarını seçebilirim?
Aotai, Megmeet, Panasonic, Lincoln Electric ve Miller yaygın seçeneklerdir; atölyenizde halihazırda bulunan makinelerle uyum sağlamak için istek üzerine diğer markalar da mümkündür.
Kaynaklar AWS D1.1 veya klas kuruluşlarının gereksinimlerini karşılayabilir mi?
Kaynak prosedürleri ISO, AWS D1.1 ve ABS, LR ve CCS gibi klas kuruluşu kurallarına göre onaylanabilir. Prosedür yeterliliği, özel birleşimleriniz ve malzemeleriniz için gerçekleştirilir.
Teslim süresi nedir ve kurulum neleri içerir?
Teslim süresi konfigürasyona bağlı olarak 20–45 gündür. Yerinde kurulum ve operatör eğitimi genellikle yaklaşık bir hafta sürer ve ayrıca fiyatlandırılır. Makinenin sarf malzemeleri hariç 24 ay garantisi ve ayrıca uzaktan teknik desteği bulunmaktadır.
Konsol tipi bir istasyon kaç operatöre ihtiyaç duyar?
Tek bir operatör iki ila üç istasyonu denetleyebilir, çünkü programlar modellerden veya taramalardan oluşturulur ve robot öğretme (teach) gerektirmeden kaynak yapar.
Mevcut bir vinre ve atölye yerleşimine uyum sağlar mı?
Tek kolonlu konsol, tezgahın önünü ve uzak tarafını açık tutar, böylece parçalar mevcut köprülü vincinizle yüklenebilir. Ray uzunluğunu ve tezgahı fabrikanıza göre planlıyoruz.
Bize parçalarınızın bir çizimini veya fotoğrafını gönderin. Mühendislerimiz eksen konfigürasyonunu, ray uzunluğunu ve kaynak prosesini önererek FOB Qingdao fiyat teklifi versin.
Konfigürasyon ve fiyat teklifi alın