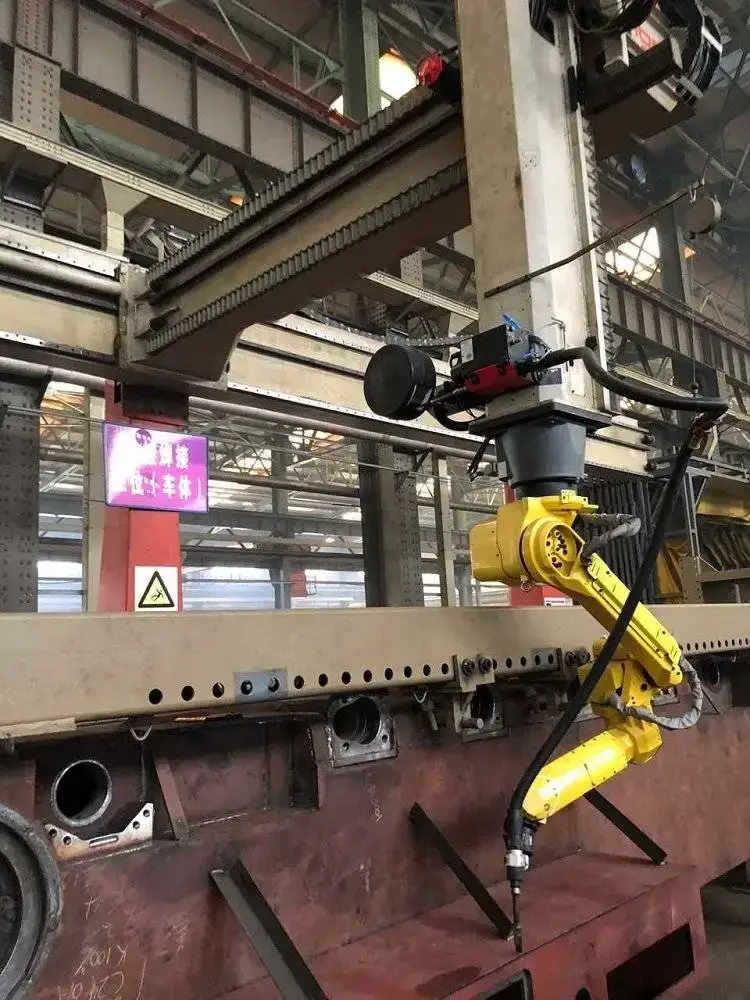
Robot de soldadura en voladizo CWR500A: Descripción general
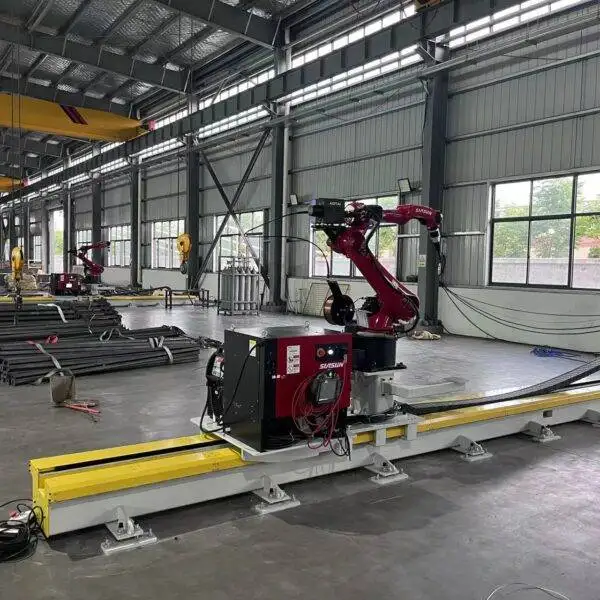
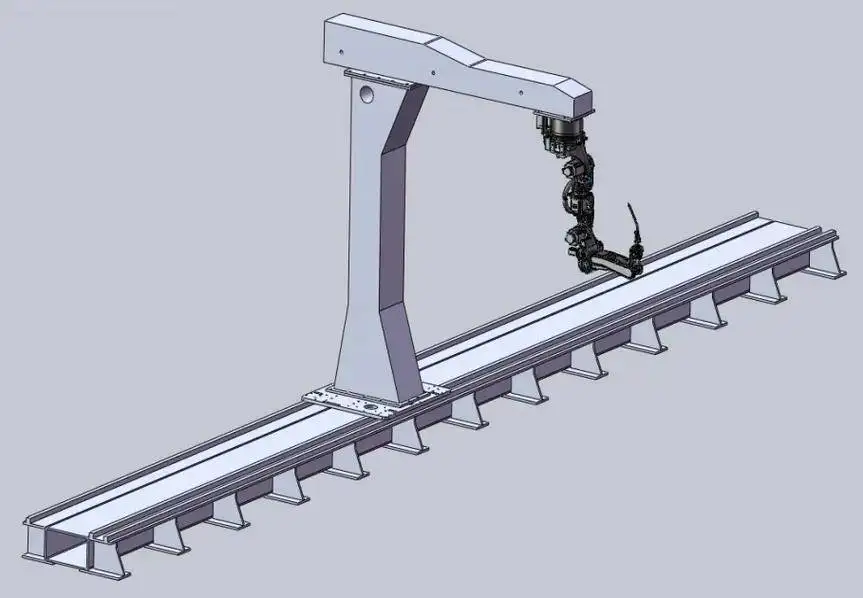
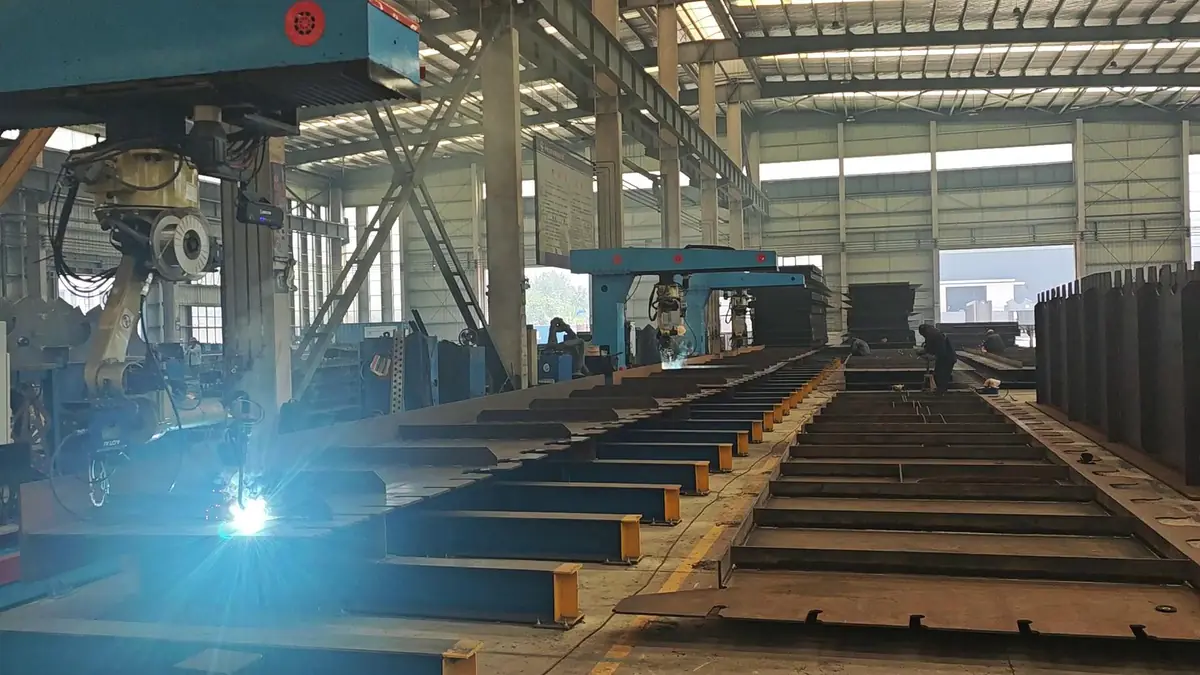
El CWR500A es un robot de soldadura en voladizo montado sobre rieles para piezas de acero estructural largas y anchas. Una sola columna soporta un brazo horizontal con el robot de soldadura, y la columna se desplaza a lo largo de un riel en el piso, por lo que el robot puede alcanzar cordones en toda la longitud de unidades de placas de puentes, vigas H, vigas cajón y conjuntos de placas pesadas. Funciona con el sistema de soldadura inteligente FSWELD, que planifica las trayectorias de soldadura sin programación manual (teaching) y adapta el proceso de soldadura a las holguras reales de ensamblaje.
El diseño en voladizo mantiene abierta la parte frontal y el lado lejano del área de trabajo. Esto importa en los talleres donde las piezas llegan mediante puente grúa: se puede colocar una unidad de placa de 12 metros directamente sobre la mesa de soldadura sin tener que enhebrarla a través de un marco de puente cerrado.
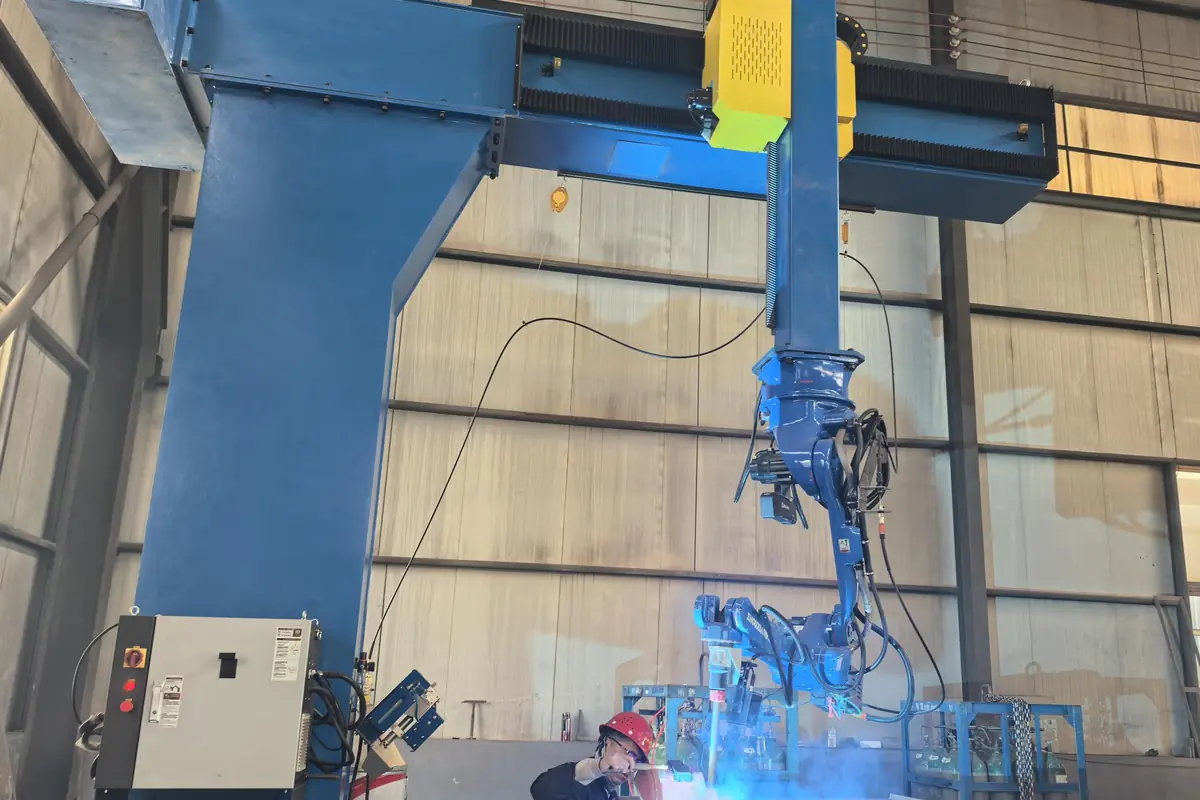
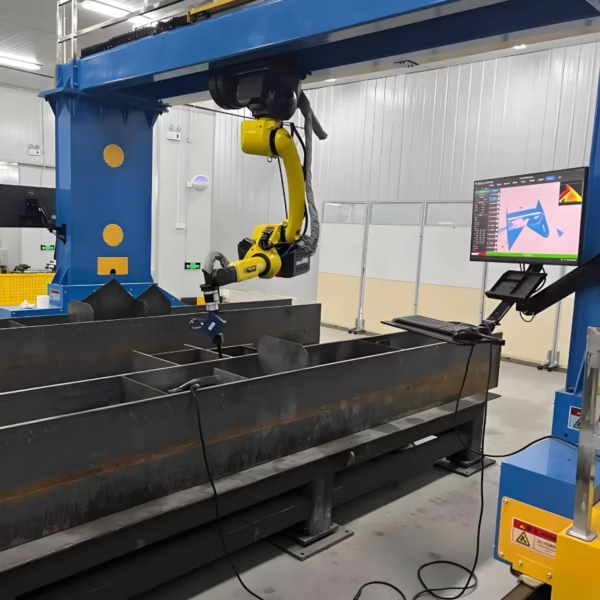
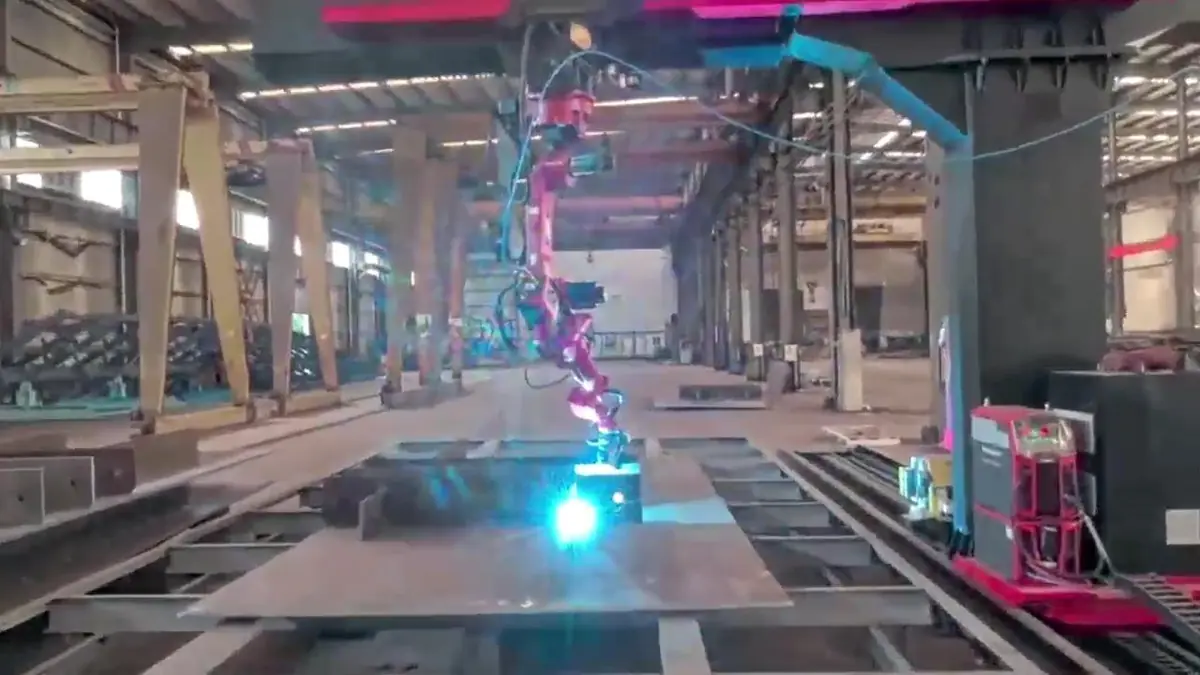
Robot de soldadura en voladizo en acción
Seguimiento de juntas y soldadura continua en componentes de acero estructural.
Especificaciones técnicas
| Modelo | CWR500A |
|---|---|
| Configuración de ejes | Modelos de 7 ejes, 8 ejes o 9 ejes (robot de soldadura de 6 ejes más ejes externos) |
| Alcance del brazo del robot | 2000 mm, personalizable |
| Ancho de trabajo | Hasta 3.5 m en el voladizo de 8 ejes, cubriendo la mayoría de las unidades de placas superiores, inferiores y de almas |
| Longitud del riel en el piso | 9 m o 12 m estándar; 9–23 m configurado según la pieza más larga |
| Repetibilidad | ±0.05 mm |
| Detección | Visión láser 3D, escaneo de nube de puntos, seguimiento de juntas en tiempo real |
| Software de control | Sistema de soldadura inteligente FSWELD: generación de trayectorias sin programación, biblioteca de procesos expertos, datos de producción |
| Procesos de soldadura | MIG / MAG / TIG / tándem de doble alambre; alambre macizo y tubular; multipasada y multicapa |
| Fuente de poder de soldadura | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller u otras bajo solicitud |
| Programación | Importación de modelos 3D, conversión de 2D a 3D, modelado inverso de nubes de puntos in situ, división en Tekla con un solo clic, programación fuera de línea |
| Configuraciones multirrobot | Dos robots en un riel compartido o voladizo compartido; cuatro robots en voladizos opuestos |
| Normas de soldadura | Los procedimientos se pueden calificar según ISO, AWS D1.1 y normas de sociedades de clasificación (ABS, LR, CCS) |
| Certificación | CE, ISO 9001 |
| Tiempo de entrega | 20–45 días según la configuración |
| Garantía | 24 meses en toda la máquina (consumibles excluidos) |
Cómo funciona el flujo de trabajo sin programación (teaching-free)
La programación convencional de robots implica mover la antorcha (jogging) a cada punto de cada cordón. En piezas estructurales unitarias y de lotes pequeños, eso toma más tiempo que la propia soldadura. FSWELD lo reemplaza con un flujo de trabajo basado en modelos:
- Obtenga un modelo 3D. Importe el modelo de diseño 3D, convierta un plano 2D a 3D en aproximadamente dos minutos, divida un ensamblaje de Tekla en piezas con un solo clic o escanee la pieza in situ y construya el modelo a partir de la nube de puntos cuando no exista un plano.
- Cargue varias piezas a la vez. Coloque las piezas en la mesa con la grúa. No es necesario alinearlas perfectamente: el sistema de visión localiza cada pieza y su posición real. Las piezas que el sistema ya ha soldado anteriormente son reconocidas, lo que ahorra unos 10 minutos de tiempo de ubicación.
- Genere todos los cordones con un solo clic. El software extrae cada cordón, asigna el proceso correspondiente de la biblioteca experta y planifica una trayectoria libre de colisiones, incluyendo áreas estrechas como uniones de paso de hombre junto a rigidizadores.
- Suelde con corrección en vivo. El seguimiento de juntas sigue la unión real. Cuando la holgura es de 3–6 mm, el sistema cambia a una pasada de fondo (raíz) seguida de una pasada de acabado. El tiempo de arco, las pasadas y la producción se registran para los informes diarios.
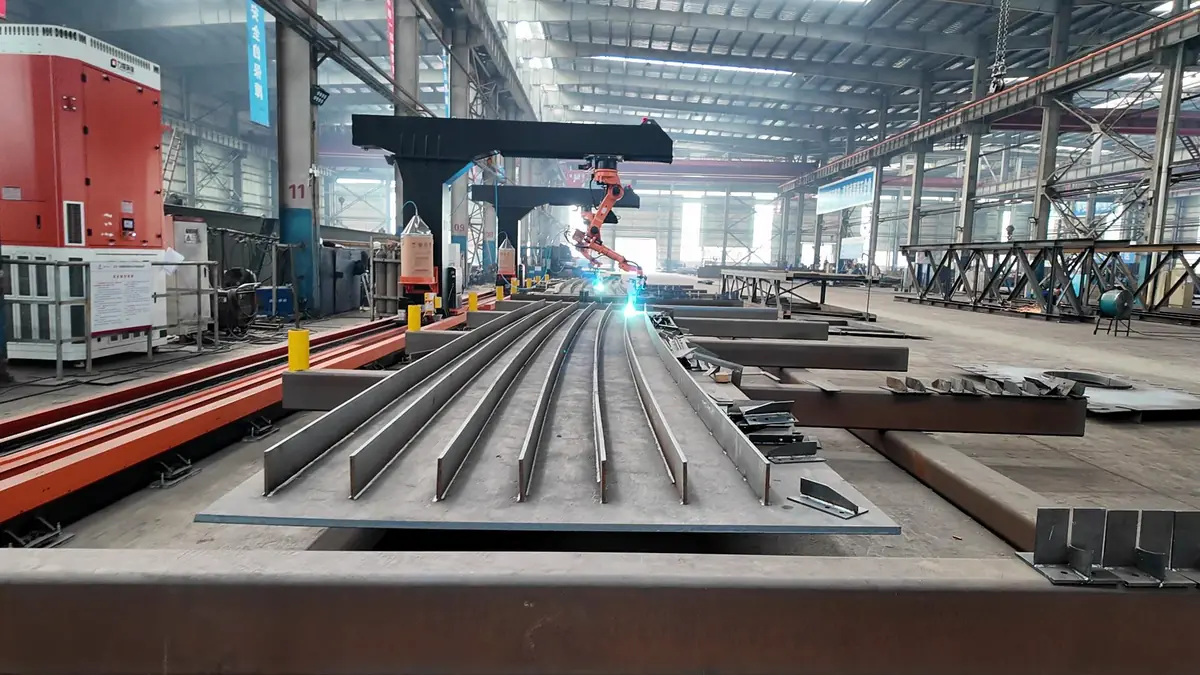
Cuatro formas de obtener el modelo de soldadura
| Método | Qué necesita | Ideal para |
|---|---|---|
| Importación de modelo 3D | El archivo de diseño 3D de la pieza | Talleres que ya diseñan en 3D |
| Conversión de 2D a 3D | Un plano 2D; unos 2 minutos en la oficina | Costillas en T, diafragmas y unidades de placas dibujadas en 2D |
| División en Tekla con un solo clic | El archivo de ensamblaje de Tekla | Proyectos de estructuras de acero y puentes modelados en Tekla |
| Modelado inverso de nubes de puntos | Nada; el robot escanea la pieza | Piezas sin planos, reparaciones, placas anchas |
Soldadura de holguras anchas: por qué es importante
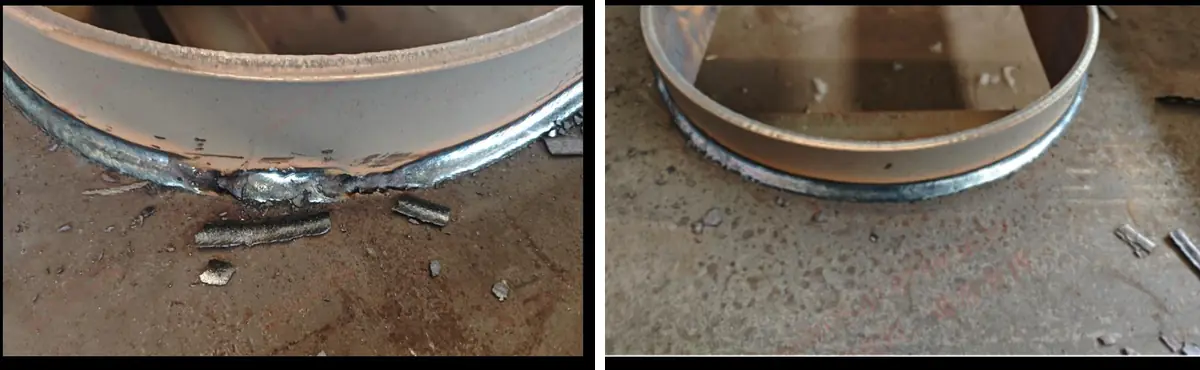
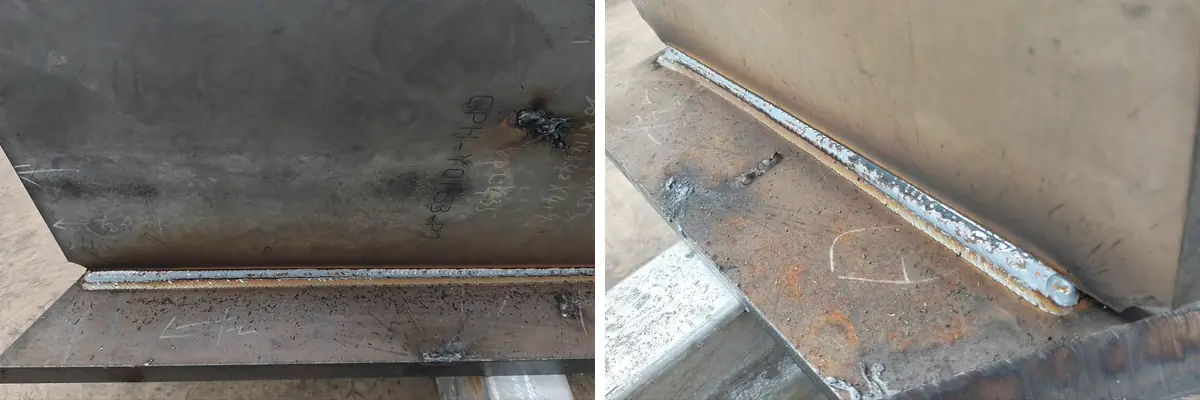
El encaje real nunca es perfecto. En las unidades de placas de puentes, 20–50% de las uniones pueden mostrar holguras mayores de 3 mm. Un programa de robot estándar las suelda con los mismos parámetros que una unión ajustada, lo que causa perforación (burn-through) y una mala forma del cordón, por lo que la unión luego requiere ranurado (gouging) y reparación manual.
El CWR500A mide la holgura con su sistema de visión. Cuando encuentra una holgura de 3–6 mm, aplica automáticamente una pasada adaptativa de fondo y luego una pasada de acabado, sin intervención manual. Las uniones que un robot normalmente no podría soldar se vuelven soldables, y los ajustadores dedican menos tiempo al punteado ajustado.
Piezas de trabajo e industrias típicas
Piezas de trabajo
- Unidades de placas para tableros de puentes: placas superiores, inferiores y de almas
- Costillas en T (incluyendo costillas en T curvas de 12 m) y diafragmas
- Vigas cajón y cordones superficiales de vigas cajón
- Vigas H y conjuntos de placas pesadas
- Barandillas de puentes y orejetas de izaje
Industrias
- Fabricación de puentes
- Estructuras de acero para la construcción
- Construcción naval y costa afuera (offshore)
- Recipientes a presión y equipos de GNL
- Torres eólicas
- Maquinaria de construcción
Resultados de campo de fabricantes de puentes
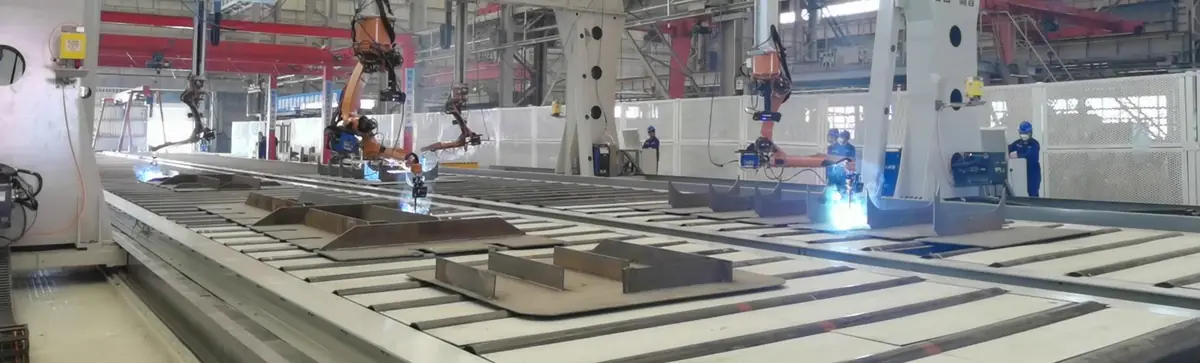
Resultados registrados en talleres de fabricación de puentes que operan estaciones de soldadura en voladizo controladas por FSWELD:
- Aprox. 120 m de soldadura por máquina al día, hasta 150 m, en un turno de 7:00 a 23:00.
- Un operador supervisa tres máquinas, con dos operadores rotando por turnos.
- Un robot en voladizo de 9 ejes que suelda las costuras superficiales de vigas cajón, y una estación de 8 ejes que suelda diafragmas asimétricos construidos a partir de un escaneo, sin plano.
- Una estación de cuatro robots de 18 m × 9 m donde las tareas se asignan automáticamente, de modo que los cuatro robots terminan piezas mixtas casi al mismo tiempo.
- Placas base irregulares cargadas sin escuadrar previamente.
Cómo elegir la configuración adecuada
Elección entre 7, 8 y 9 ejes
Todos los modelos utilizan el mismo robot de soldadura de 6 ejes; los ejes adicionales amplían el alcance del robot. Elija según el tamaño de sus piezas y cuántas caras llevan costuras: las piezas más largas necesitan un riel más largo, las unidades de placas más anchas requieren el alcance en voladizo del modelo de 8 ejes, y las piezas con costuras en varios lados se benefician de la disposición de 9 ejes. Envíenos los planos de sus piezas y le recomendaremos la configuración y la longitud del riel.
Comparativa entre voladizo, pórtico, sobre riel y móvil
| Sistema | Punto fuerte | Elijalo cuando |
|---|---|---|
| En voladizo (esta máquina) | Parte delantera y trasera abiertas para carga con grúa; alcance de 3.5 m | Unidades de placas largas, vigas H y vigas cajón cargadas por grúa |
| Robot de soldadura de pórtico | Cubre un área rectangular completa, p. ej., 12 m × 4 m | Piezas muy anchas como secciones de barcos y chasises de remolques |
| Robot de 7 ejes sobre riel | Línea compacta de un solo robot con escaneo 3D | Elementos de estructuras metálicas de tamaño similar |
| Robot de soldadura móvil | Se desplaza hasta la pieza de trabajo; no requiere riel | Piezas demasiado grandes o pesadas para moverlas a cualquier estación |
| Estación de trabajo de soldadura robotizada | El posicionador gira la pieza al mejor ángulo de soldadura | Piezas más pequeñas en lotes repetitivos |
Qué determina el precio de un robot de soldadura en voladizo
No existe un precio de lista único, ya que cada estación se configura según las piezas que va a soldar. Estos son los factores que hacen subir o bajar la cotización, en orden de impacto:
| Factor de costo | Opciones | Cómo afecta al precio |
|---|---|---|
| Número de robots | 1, 2 (riel compartido o voladizo) o 4 | El mayor factor individual; cada robot adicional añade un brazo robótico completo, fuente de potencia y juego de antorcha |
| Configuración de ejes | 7, 8 o 9 ejes | Cada eje externo añade accionamientos, guías e integración de control |
| Longitud del riel | 9–23 m | Los rieles más largos añaden estructura de acero, cremallera y tiempo de instalación |
| Fuente de potencia de soldadura | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Las marcas importadas cuestan más; las marcas locales son más fáciles de reparar en algunas regiones |
| Detección y software | Seguimiento de costuras, visión láser 3D, modelado de nube de puntos, despiece en Tekla, programación fuera de línea | Las funciones sin enseñanza dependen del paquete de visión y software elegido |
| Proceso | Hilo simple o doble hilo tándem | La soldadura tándem requiere una segunda fuente de potencia y una antorcha doble |
| Servicio | Instalación y capacitación en sitio | Se cotiza por separado, por lo general alrededor de una semana en sitio |
Para obtener una cotización precisa, envíe los planos o fotos de sus piezas más grandes y comunes, el espesor de la placa, el material y su objetivo de producción diaria. Cotizamos FOB Qingdao.
Entrega, instalación y soporte
- Configuración y planos. Nuestros ingenieros confirman el recuento de ejes, la longitud del riel y el proceso a partir de los planos de sus piezas, y acuerdan con usted el espacio en planta y la disposición.
- Producción y prueba en fábrica. El plazo de entrega es de 20 a 45 días según la configuración. La estación se ensambla y se somete a pruebas de soldadura antes del envío.
- Preparación del sitio. Prepare un suelo nivelado para el riel, el suministro eléctrico y el suministro de gas de protección. Confirme los requisitos de cimentación con nuestros ingenieros antes de que llegue la máquina.
- Instalación y capacitación. La instalación en sitio y la capacitación de los operadores suelen tomar alrededor de una semana y se cotizan por separado. Los operadores aprenden sobre carga, escaneo, verificación de trayectorias y mantenimiento diario.
- Soporte postventa. Garantía de 24 meses en toda la máquina, excluyendo consumibles, con soporte técnico remoto para preguntas sobre software y procesos.
Ventajas y limitaciones
Ventajas
- Sin enseñanza punto por punto: los programas provienen de modelos, planos o escaneos
- Suelda holgaduras de 3–6 mm automáticamente en lugar de perforar
- Un operador puede supervisar de dos a tres estaciones
- Diseño abierto en voladizo adecuado para carga con puente grúa
- Las piezas repetitivas se reconocen y reutilizan sus programas
- Datos de producción para cada pasada, máquina y turno
Limitaciones
- Requiere espacio en planta para el riel y acceso de grúa a la bancada
- Las holgaduras que superen el rango adaptativo de 3–6 mm aún deben corregirse en el armado
- Para chapa fina, la soldadura láser suele generar menor distorsión
- Para piezas pequeñas en alto volumen, una estación de trabajo con posicionador es más rápida y cuesta menos
- Para piezas pequeñas y mixtas sin dispositivos de sujeción, una estación de soldadura con cobot es más rápida de configurar
Referencia de tamaño de hilo para soldadura MAG
Rangos de corriente típicos para soldadura MAG con hilo macizo. La biblioteca de procesos del robot selecciona los parámetros automáticamente, pero esta tabla ayuda al planificar el stock de hilo y el espesor de la placa.
| Ø de alambre | Cortocircuito (A) | Globular (A) | Spray (A) | Espesor típico |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | desde aprox. 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | desde aprox. 8 mm |
La transferencia por cortocircuito opera a unos 14–22 V, la transferencia globular a unos 22–26 V (la zona de salpicaduras a evitar) y la transferencia por spray por encima de 26 V.
Consulta todos los robots de soldadura para comparar sistemas de tipo ménsula, pórtico, móviles y cobots.
Preguntas frecuentes sobre el robot de soldadura tipo ménsula
¿Necesito un programador de robots para operar el CWR500A?
No. Las trayectorias de soldadura se generan a partir de un modelo 3D, un plano 2D convertido, un archivo de Tekla o un escaneo de la pieza. El operador carga las piezas, inicia el escaneo y verifica el resultado. La mayor parte del trabajo se puede preparar en la oficina.
¿Qué pasa si la separación de ajuste no es uniforme?
El sistema de visión mide cada unión. Las separaciones de 3 a 6 mm se soldarán con una pasada de raíz y relleno adaptativa seguida de una pasada de acabado. Las separaciones mayores deben corregirse durante el armado.
¿Puede soldar piezas sin planos?
Sí. El robot escanea la pieza, construye un modelo 3D a partir de la nube de puntos y planifica los cordones. El modelo se guarda, por lo que la misma pieza se puede volver a soldar sin necesidad de volver a escanear desde cero.
¿Qué longitud puede tener el riel?
Los rieles estándar son de 9 m y 12 m. Se pueden configurar rieles de 9 a 23 m según su pieza más larga, y dos robots pueden compartir un solo riel o una sola ménsula.
¿Qué fuentes de poder de soldadura puedo elegir?
Aotai, Megmeet, Panasonic, Lincoln Electric y Miller son opciones comunes; se pueden solicitar otras marcas, por ejemplo, para que coincidan con las máquinas que ya tiene en su taller.
¿Pueden las soldaduras cumplir con los requisitos de AWS D1.1 o de sociedades de clasificación?
Los procedimientos de soldadura se pueden calificar según las normas ISO, AWS D1.1 y de sociedades de clasificación como ABS, LR y CCS. La calificación del procedimiento se realiza para sus uniones y materiales específicos.
¿Cuál es el tiempo de entrega y qué incluye la instalación?
El tiempo de entrega es de 20 a 45 días según la configuración. La instalación en sitio y la capacitación del operador suelen tomar alrededor de una semana y se cotizan por separado. La máquina cuenta con una garantía de 24 meses, excluyendo consumibles, además de soporte técnico remoto.
¿Cuántos operadores necesita una estación de ménsula?
Un operador puede supervisar de dos a tres estaciones, porque los programas se generan a partir de modelos o escaneos y el robot suelda sin necesidad de enseñanza.
¿Se adapta a una grúa existente y a la distribución del taller?
La ménsula de columna única mantiene abiertos el frente y el lado posterior de la bancada, por lo que las piezas se pueden cargar con su puente grúa existente. Planificamos la longitud del riel y la bancada alrededor de su nave.
Envíenos un plano o una foto de sus piezas. Nuestros ingenieros le recomendarán la configuración de ejes, la longitud del riel y el proceso de soldadura, y le cotizarán FOB Qingdao.
Obtener configuración y cotización