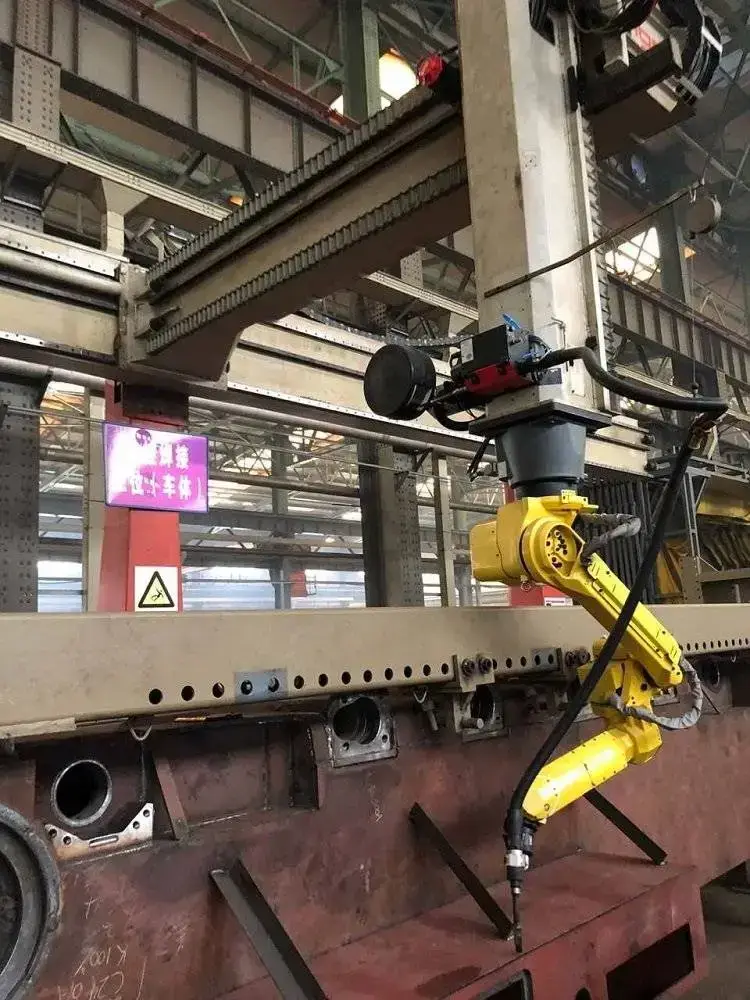
Robot di saldatura a mensola CWR500A: Panoramica
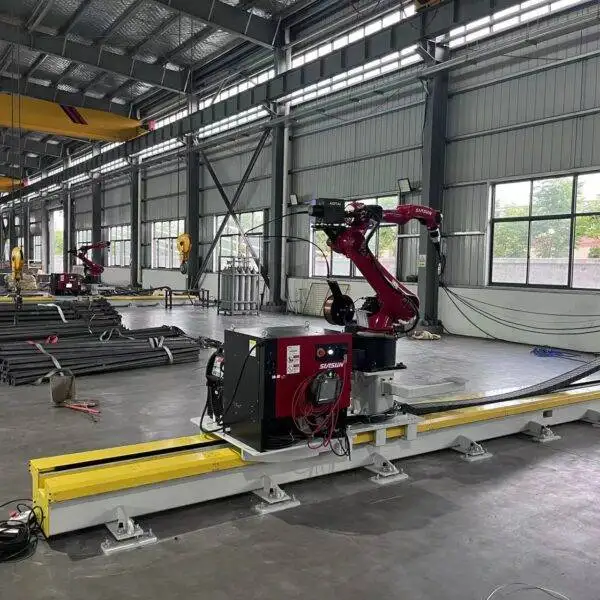
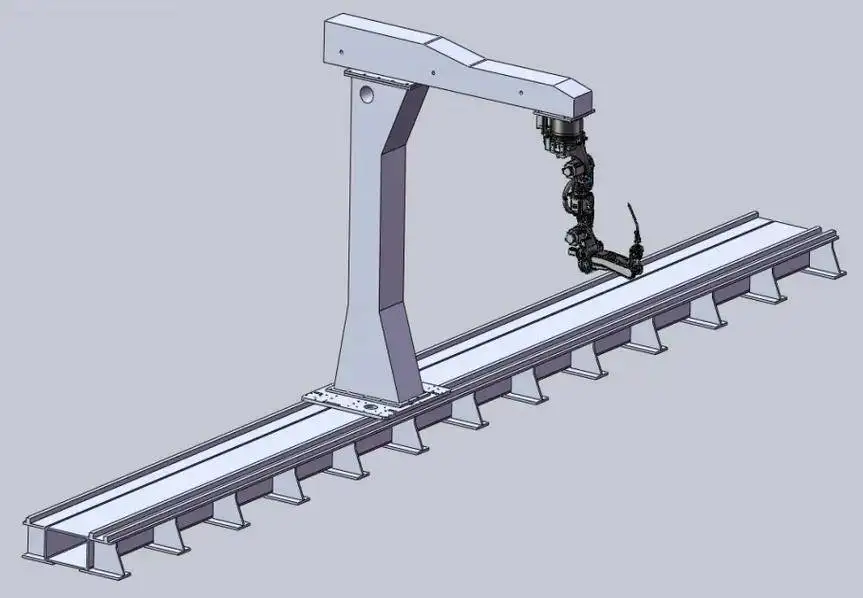
Il CWR500A è un robot di saldatura a mensola montato su rotaia per elementi in acciaio strutturale lunghi e larghi. Una singola colonna sostiene un braccio orizzontale con il robot di saldatura e si sposta lungo una rotaia a pavimento, consentendo al robot di raggiungere i giunti per l'intera lunghezza di unità di piastre da ponte, travi a H, travi a cassone e assiemi di lamiere pesanti. Funziona con il sistema di saldatura intelligente FSWELD, che pianifica i percorsi di saldatura senza autoapprendimento manuale e adatta il processo di saldatura ai giochi di accoppiamento reali.
La struttura a mensola mantiene liberi la parte anteriore e il lato opposto dell'area di lavoro. Questo è fondamentale nelle officine in cui i pezzi arrivano tramite carroponte: è possibile posizionare un'unità di piastra da 12 metri direttamente sul banco di saldatura senza doverla infilare attraverso un portale chiuso.
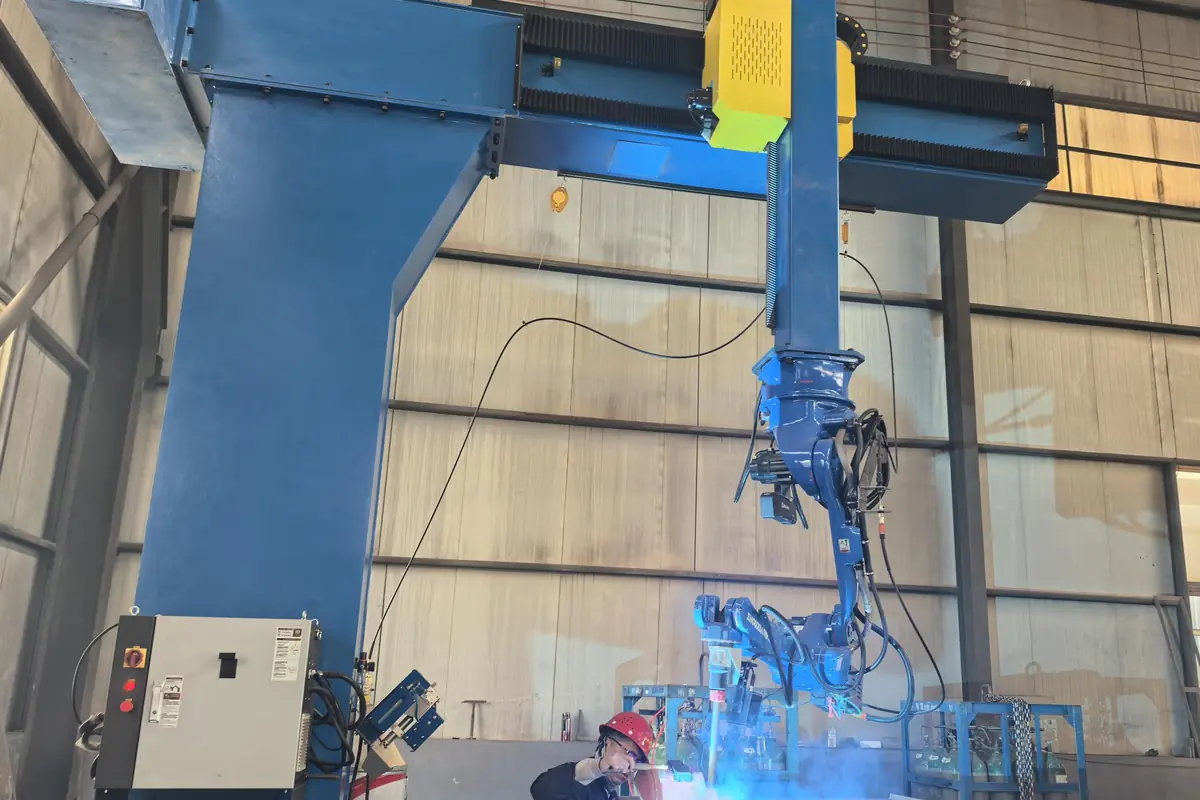
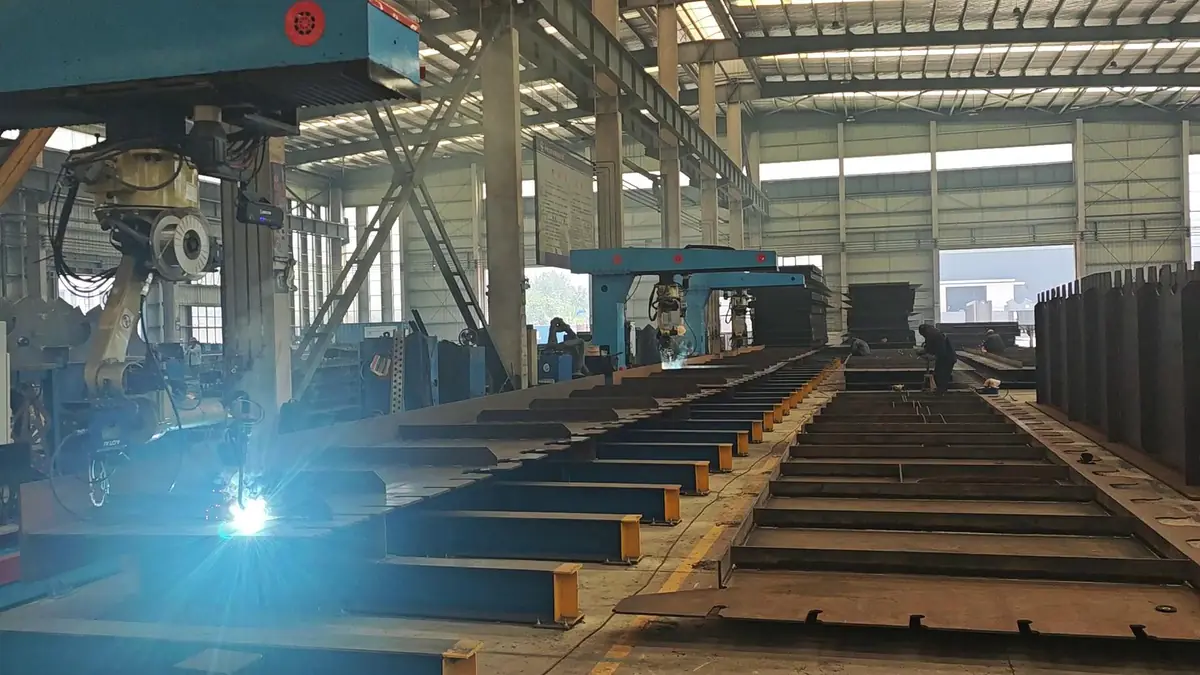
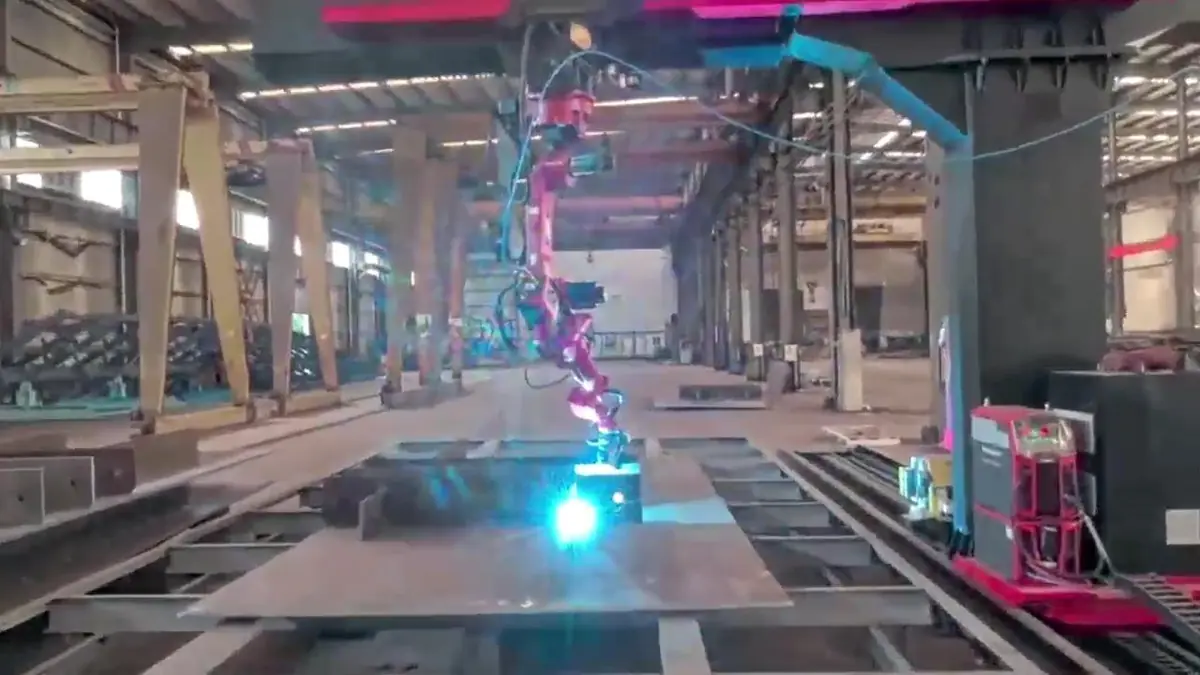
Robot di saldatura a mensola in azione
Tracciamento dei giunti e saldatura continua su componenti in acciaio strutturale.
Specifiche tecniche
| Modello | CWR500A |
|---|---|
| Configurazione assi | Modelli a 7, 8 o 9 assi (robot di saldatura a 6 assi più assi esterni) |
| Sbraccio del braccio robotico | 2000 mm, personalizzabile |
| Larghezza di lavoro | Fino a 3,5 m sulla mensola a 8 assi, coprendo la maggior parte delle unità di piastre superiori, inferiori e d'anima |
| Lunghezza rotaia a pavimento | 9 m o 12 m standard; 9–23 m configurata in base al pezzo più lungo |
| Ripetibilità | ±0,05 mm |
| Rilevamento | Visione laser 3D, scansione point-cloud, tracciamento giunti in tempo reale |
| Software di controllo | Sistema di saldatura intelligente FSWELD: generazione di percorsi senza teaching, libreria di processi esperti, dati di produzione |
| Processi di saldatura | MIG / MAG / TIG / tandem a doppio filo; filo pieno e animato; multi-passata, multi-strato |
| Fonte di energia per saldatura | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller o altre su richiesta |
| Programmazione | Importazione di modelli 3D, conversione da 2D a 3D, modellazione inversa point-cloud in loco, suddivisione Tekla con un clic, programmazione offline |
| Layout multi-robot | Due robot su una rotaia condivisa o mensola condivisa; quattro robot su mensole contrapposte |
| Standard di saldatura | Le procedure possono essere qualificate secondo ISO, AWS D1.1 e norme delle società di classificazione (ABS, LR, CCS) |
| Certificazione | CE, ISO 9001 |
| Tempo di consegna | 20–45 giorni a seconda della configurazione |
| Garanzia | 24 mesi sull'intera macchina (materiali di consumo esclusi) |
Come funziona il flusso di lavoro senza teaching
La programmazione convenzionale dei robot richiede di spostare la torcia in ogni punto di ogni giunto. Su pezzi strutturali singoli o in piccoli lotti, questo richiede più tempo della saldatura stessa. FSWELD lo sostituisce con un flusso di lavoro basato su modelli:
- Ottieni un modello 3D. Importa il modello di progetto 3D, converti un disegno 2D in 3D in circa due minuti, suddividi un assieme Tekla in parti con un clic o scansiona il pezzo in loco e crea il modello dalla nuvola di punti quando non esiste alcun disegno.
- Carica più pezzi contemporaneamente. Posiziona i pezzi sul banco tramite gru. Non devono essere perfettamente squadrati: il sistema di visione individua ciascun pezzo e la sua posizione effettiva. I pezzi già saldati in precedenza dal sistema vengono riconosciuti, risparmiando circa 10 minuti di tempo di posizionamento.
- Genera tutti i giunti con un clic. Il software estrae ogni giunto, assegna il processo corrispondente dalla libreria esperta e pianifica un percorso privo di collisioni, comprese le aree strette come i giunti dei passi d'uomo vicino ai irrigidimenti.
- Salda con correzione in tempo reale. Il tracciamento dei giunti segue il giunto reale. Laddove il traferro è di 3–6 mm, il sistema passa a una passata di riempimento della radice seguita da una passata di chiusura. Il tempo d'arco, le passate e la produzione vengono registrati per i report giornalieri.
Quattro modi per ottenere il modello di saldatura
| Metodo | Cosa serve | Ideale per |
|---|---|---|
| Importazione modello 3D | File di progetto 3D del pezzo | Officine che progettano già in 3D |
| Conversione da 2D a 3D | Un disegno 2D; circa 2 minuti in ufficio | T-rib, diaframmi e unità di piastra disegnati in 2D |
| Divisione Tekla con un clic | File di assieme Tekla | Progetti di strutture in acciaio e ponti modellati in Tekla |
| Modellazione inversa point-cloud | Nulla; il robot scansiona il pezzo | Pezzi senza disegni, riparazioni, lamiere larghe |
Saldatura di gap ampi: perché è importante
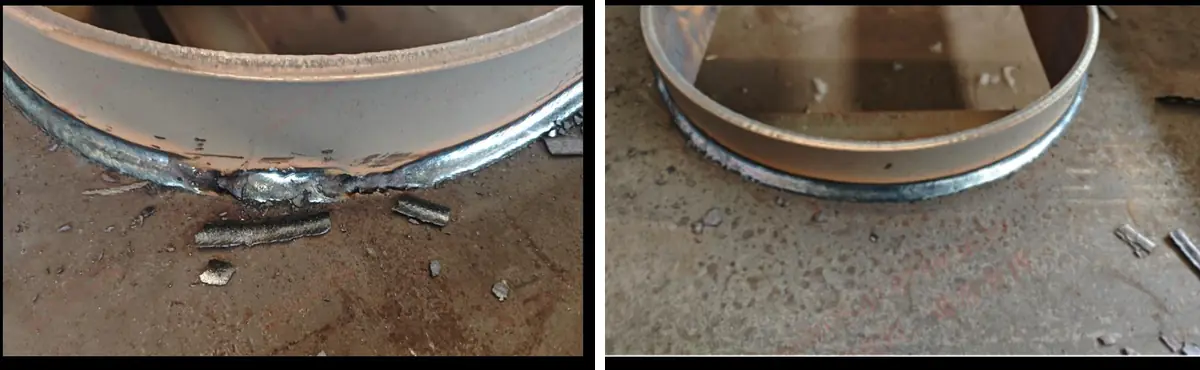
L'accoppiamento reale non è mai perfetto. Nelle unità di piastre da ponte, dal 20% al 50% dei giunti può presentare gap superiori a 3 mm. Un programma robotico standard salda questi elementi con gli stessi parametri di un giunto stretto, causando sfondamenti e una scarsa forma del cordone, rendendo necessarie la scriccatura e la riparazione manuale.
Il CWR500A misura il gap con il suo sistema di visione. Quando rileva un gap di 3–6 mm, applica automaticamente una passata adattiva di riempimento della radice e successivamente una passata di chiusura, senza alcun intervento manuale. I giunti che un robot normalmente non potrebbe saldare diventano saldabili e gli operatori perdono meno tempo sull'allineamento con punti di saldatura stretti.
Pezzi e settori tipici
Pezzi lavorati
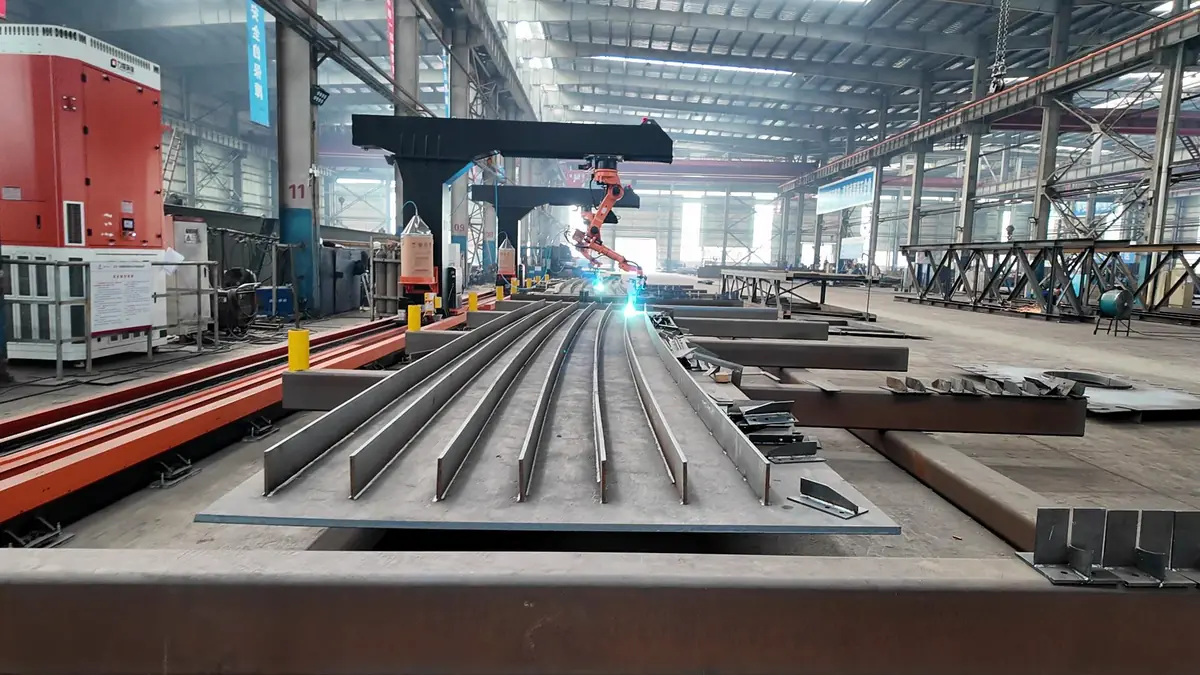
- Unità di piastre per impalcati di ponti: lamiere superiori, inferiori e d'anima
- T-rib (incluse T-rib curve da 12 m) e diaframmi
- Travi a cassone e giunti superficiali di travi a cassone
- Travi a H e assiemi di lamiere pesanti
- Ringhiere di ponti e golfari di sollevamento
Settori
- Carpenteria per ponti
- Strutture in acciaio per l'edilizia
- Cantieristica navale e offshore
- Recipienti a pressione e apparecchiature GNL
- Torri eoliche
- Macchine movimento terra e per costruzioni
Risultati sul campo dai produttori di ponti
Risultati registrati nelle officine di carpenteria per ponti che utilizzano stazioni di saldatura a mensola controllate da FSWELD:
- Circa 120 m di saldatura per macchina al giorno, fino a 150 m, su un turno di 7:00–23:00.
- Un operatore sorveglia tre macchine, con due operatori che si alternano sui turni.
- Una stazione a mensola a 9 assi che salda i cordoni superficiali di travi a cassone, e una stazione a 8 assi che salda diaframmi asimmetrici realizzati da una scansione, senza disegno.
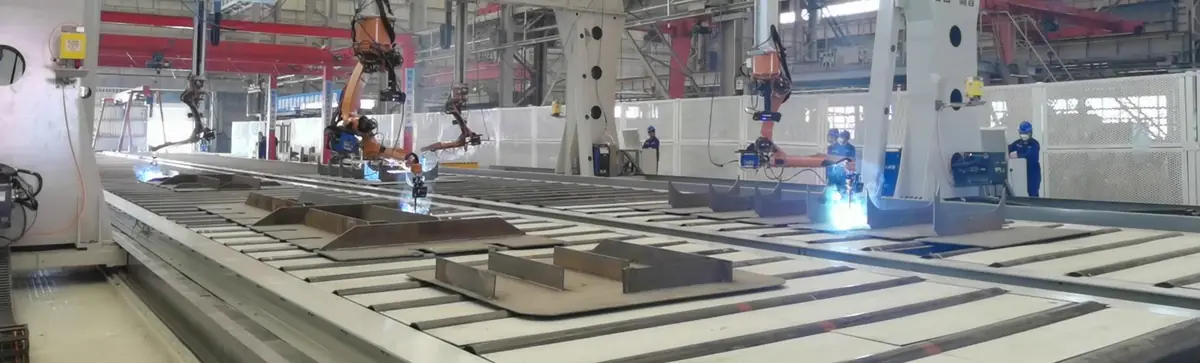
- Una stazione a quattro robot da 18 m × 9 m in cui i compiti vengono assegnati automaticamente, in modo che tutti e quattro i robot finiscano i pezzi misti quasi nello stesso momento.
- Piastre di base irregolari caricate senza prima squadrarle.
Scelta della configurazione giusta
Scelta tra 7, 8 e 9 assi
Tutti i modelli utilizzano lo stesso robot di saldatura a 6 assi; gli assi extra estendono la portata del robot. Scegli in base alle dimensioni dei tuoi pezzi e a quanti lati presentano cordoni: i pezzi più lunghi richiedono una guida più lunga, le unità di piastre più larghe necessitano dello sbraccio a mensola del modello a 8 assi e i pezzi con cordoni su più lati beneficiano della disposizione a 9 assi. Inviaci i disegni dei tuoi pezzi e ti consiglieremo la configurazione e la lunghezza della guida.
Confronto tra a mensola, a portale, montato su rotaia e mobile
| Sistema | Punto di forza | Sceglilo quando |
|---|---|---|
| A mensola (questa macchina) | Anteriore e posteriore aperti per il carico con gru; sbraccio di 3,5 m | Unità di piastre lunghe, travi H e travi a cassone caricate con gru |
| Robot di saldatura a portale | Copre un'intera area rettangolare, ad es. 12 m × 4 m | Pezzi molto larghi come sezioni navali e telai di rimorchi |
| Robot a 7 assi su rotaia | Linea compatta a singolo robot con scansione 3D | Elementi in carpenteria metallica di dimensioni simili |
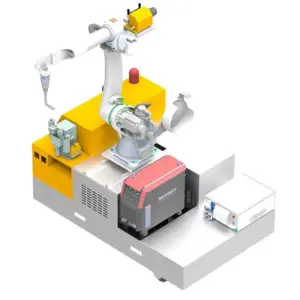
| Robot di saldatura mobile | Si sposta verso il pezzo in lavorazione; nessuna rotaia necessaria | Pezzi troppo grandi o pesanti per essere spostati in una stazione |
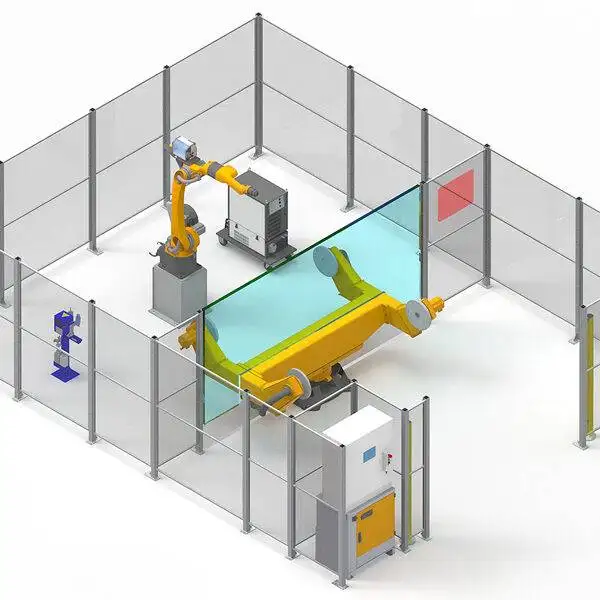
| Postazione di saldatura robotizzata | Il posizionatore ruota il pezzo nell'angolo di saldatura ottimale | Pezzi più piccoli in lotti ripetitivi |
Cosa determina il prezzo di un robot di saldatura a mensola
Non esiste un listino prezzi unico, poiché ogni stazione è configurata in base ai pezzi che salderà. Questi sono gli elementi che fanno oscillare il preventivo, in ordine di impatto:
| Fattore di costo | Opzioni | Come influisce sul prezzo |
|---|---|---|
| Numero di robot | 1, 2 (rotaia o mensola condivisa) o 4 | Il fattore singolo più rilevante; ogni robot extra aggiunge un braccio robotico completo, un generatore e un gruppo torcia |
| Configurazione degli assi | 7, 8 o 9 assi | Ogni asse esterno aggiunge azionamenti, guide e integrazione di controllo |
| Lunghezza della rotaia | 9–23 m | Guide più lunghe aggiungono struttura in acciaio, cremagliera e tempo di installazione |
| Generatore di saldatura | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | I marchi importati costano di più; i marchi locali sono più facili da assistere in alcune regioni |
| Rilevamento e software | Tracciamento del giunto, visione laser 3D, modellazione a nuvola di punti, suddivisione Tekla, programmazione offline | Le funzioni senza auto-apprendimento dipendono dal pacchetto di visione e software scelto |
| Processo | Filo singolo o tandem a doppio filo | La saldatura tandem richiede un secondo generatore e una doppia torcia |
| Assistenza | Installazione e formazione in loco | Quotate separatamente, solitamente circa una settimana in loco |
Per ottenere un preventivo accurato, invia i disegni o le foto dei tuoi pezzi più grandi e comuni, lo spessore della lamiera, il materiale e il tuo obiettivo di produzione giornaliero. Quotiamo FOB Qingdao.
Consegna, installazione e supporto
- Configurazione e disegni. I nostri ingegneri confermano il numero di assi, la lunghezza della rotaia e il processo dai disegni dei tuoi pezzi, e concordano con te lo spazio a terra e il layout.
- Produzione e collaudo in fabbrica. I tempi di consegna sono di 20–45 giorni a seconda della configurazione. La stazione viene assemblata e sottoposta a saldatura di prova prima della spedizione.
- Preparazione del sito. Prepara un pavimento piano per la rotaia, l'alimentazione elettrica e l'alimentazione del gas di protezione. Conferma i requisiti di fondazione con i nostri ingegneri prima dell'arrivo della macchina.
- Installazione e formazione. L'installazione in loco e la formazione dell'operatore richiedono solitamente circa una settimana e vengono quotate separatamente. Gli operatori imparano il carico, la scansione, il controllo dei percorsi e la manutenzione giornaliera.
- Assistenza post-vendita. Garanzia di 24 mesi sull'intera macchina, materiali di consumo esclusi, con supporto tecnico remoto per domande su software e processi.
Vantaggi e limitazioni
Vantaggi
- Nessun apprendimento punto per punto: i programmi derivano da modelli, disegni o scansioni
- Salda automaticamente fessure di 3–6 mm invece di perforarle
- Un operatore può supervisionare da due a tre stazioni
- Il layout a mensola aperta si adatta al carico con gru a carroponte
- I pezzi ripetitivi vengono riconosciuti e riutilizzano i loro programmi
- Dati di produzione per ogni passaggio, macchina e turno
Limitazioni
- Richiede spazio a terra per la rotaia e accesso della gru al banco
- Fessure che superano l'intervallo adattivo di 3–6 mm dovrebbero comunque essere corrette durante l'assemblaggio
- Per lamiere sottili, la saldatura laser offre solitamente minori distorsioni
- Per pezzi piccoli in alto volume, una postazione di lavoro con posizionatore è più rapida e costa meno
- Per pezzi piccoli e misti senza attrezzature, una stazione di saldatura cobot è più rapida da configurare
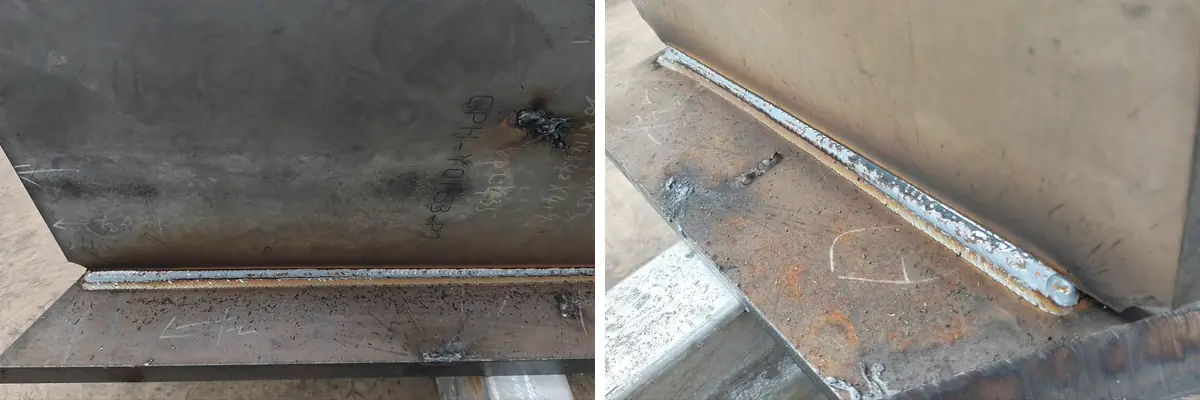
Riferimento per le dimensioni del filo per saldatura MAG
Finestre di corrente tipiche per la saldatura MAG con filo pieno. La libreria di processi del robot seleziona automaticamente i parametri, ma questa tabella aiuta quando si pianifica lo stock di filo e lo spessore della lamiera.
| Ø Filo | Corto circuito (A) | Globulare (A) | Spray (A) | Spessore tipico |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | da circa 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | da circa 8 mm |
Il trasferimento a corto circuito funziona a circa 14–22 V, il trasferimento globulare a circa 22–26 V (la zona di spruzzi da evitare) e il trasferimento spray sopra i 26 V.
Guarda tutti i robot di saldatura per confrontare fianco a fianco sistemi a mensola, a portale, mobili e cobot.
FAQ sui robot di saldatura a mensola
Ho bisogno di un programmatore di robot per far funzionare il CWR500A?
No. I percorsi di saldatura vengono generati da un modello 3D, un disegno 2D convertito, un file Tekla o una scansione del pezzo. L'operatore carica i pezzi, avvia la scansione e controlla il risultato. La maggior parte del lavoro può essere preparata in ufficio.
Cosa succede se il traferro di accoppiamento non è costante?
Il sistema di visione misura ciascun giunto. I traferri da 3–6 mm vengono saldati con una passata di radice e riempimento adattiva seguita da una passata di finitura. Traferri maggiori dovrebbero essere corretti durante il montaggio.
Può saldare pezzi senza disegni?
Sì. Il robot scansiona il pezzo, crea un modello 3D dalla nuvola di punti e pianifica i cordoni. Il modello viene salvato, così lo stesso pezzo può essere risaldato senza dover riesansionare da zero.
Quanto può essere lungo il binario?
I binari standard sono da 9 m e 12 m. I binari da 9 a 23 m sono configurati in base al vostro pezzo più lungo e due robot possono condividere un solo binario o una sola mensola.
Quali generatori di saldatura posso scegliere?
Aotai, Megmeet, Panasonic, Lincoln Electric e Miller sono scelte comuni; altri marchi sono possibili su richiesta, ad esempio per abbinarli alle macchine già presenti nella vostra officina.
Le saldature possono soddisfare i requisiti AWS D1.1 o delle società di classificazione?
Le procedure di saldatura possono essere qualificate secondo le norme ISO, AWS D1.1 e delle società di classificazione come ABS, LR e CCS. La qualifica della procedura viene eseguita per i vostri specifici giunti e materiali.
Qual è il tempo di consegna e cosa include l'installazione?
Il tempo di consegna è di 20–45 giorni a seconda della configurazione. L'installazione in loco e la formazione degli operatori richiedono solitamente circa una settimana e vengono quotate separatamente. La macchina ha una garanzia di 24 mesi, esclusi i materiali di consumo, più il supporto tecnico da remoto.
Quanti operatori servono per una postazione a mensola?
Un singolo operatore può supervisionare due o tre postazioni, perché i programmi vengono generati da modelli o scansioni e il robot salda senza bisogno di autoapprendimento (teaching).
Si adatta a una gru esistente e al layout dell'officina?
La colonna singola a mensola lascia aperti la parte anteriore e il lato opposto del banco, consentendo di caricare i pezzi con la vostra gru a ponte esistente. Progetteremo la lunghezza del binario e il banco intorno alla vostra campata.
Inviaci un disegno o una foto dei tuoi pezzi. I nostri ingegneri consiglieranno la configurazione degli assi, la lunghezza del binario e il processo di saldatura, fornendo un preventivo FOB Qingdao.
Richiedi configurazione e preventivo