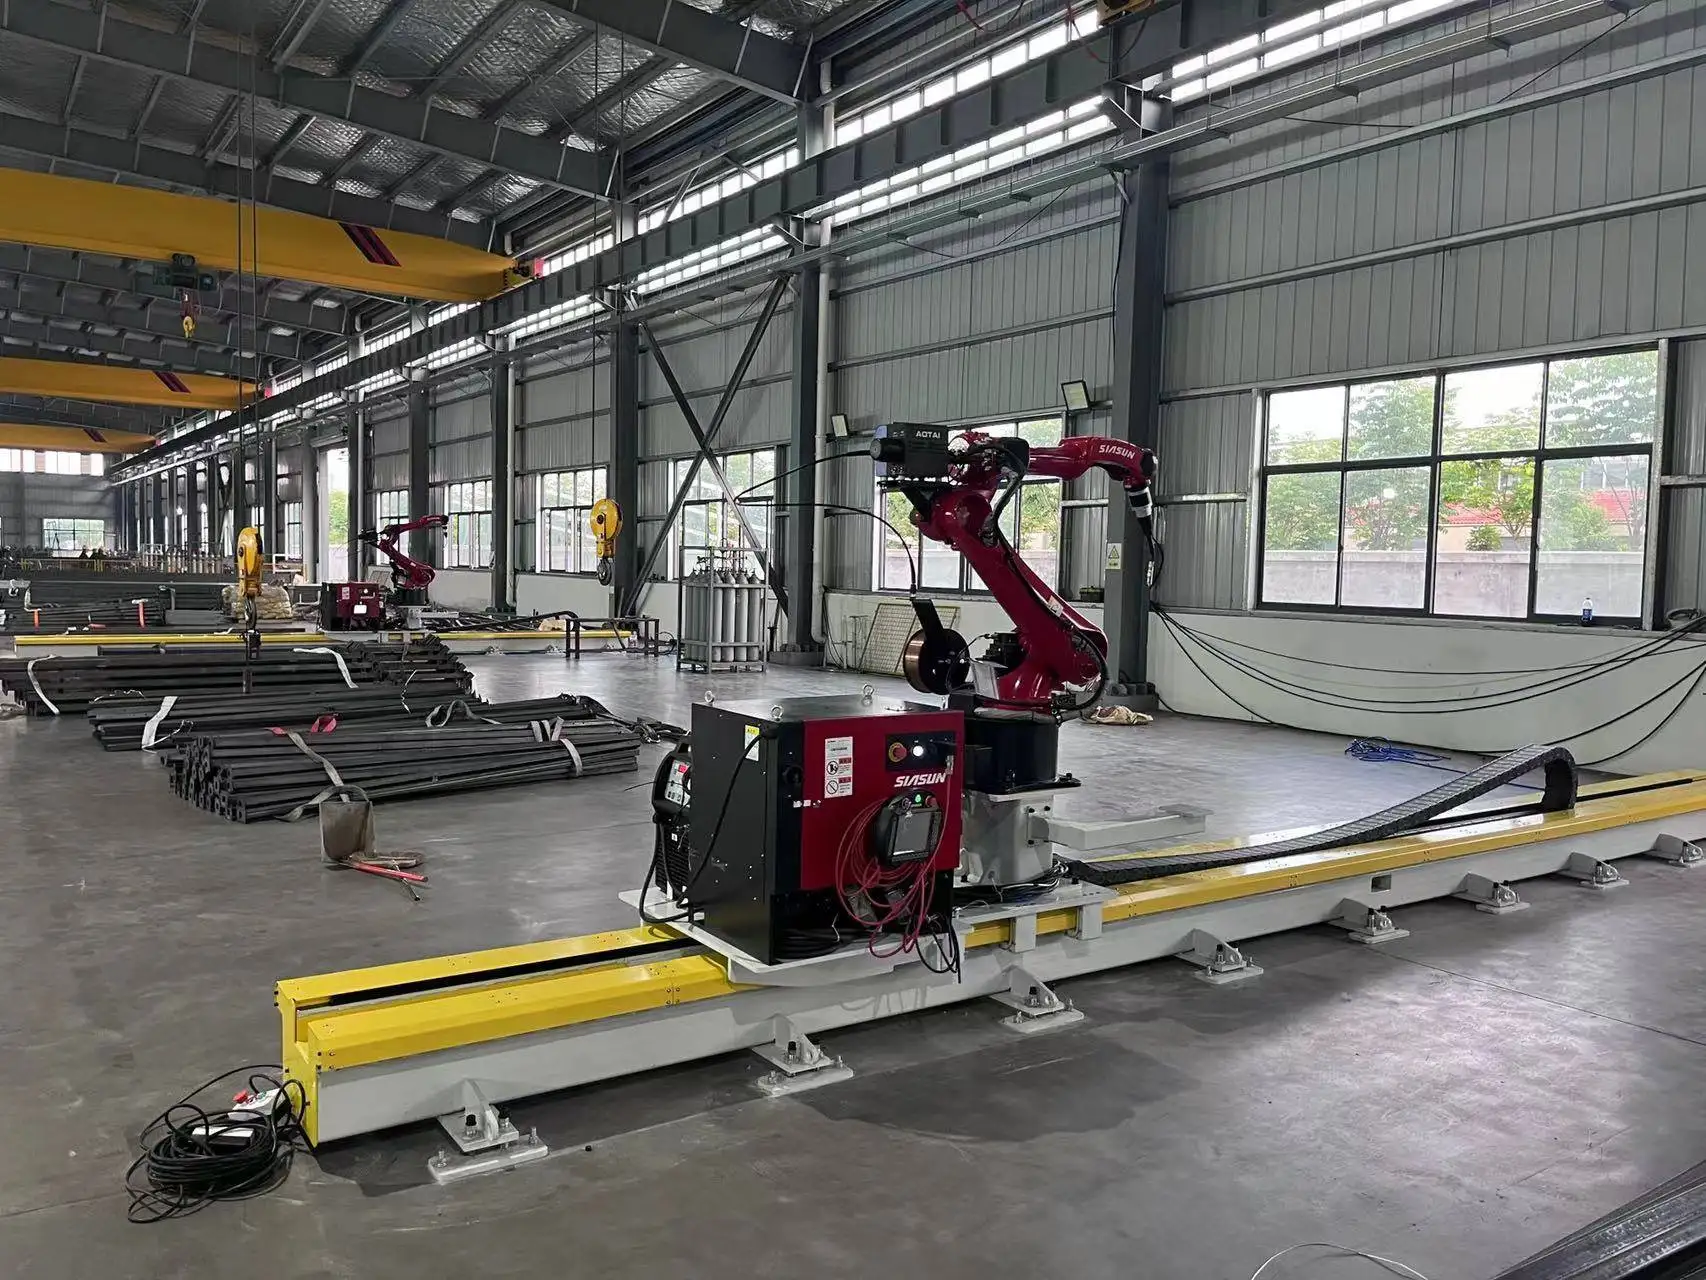
Robot de soudage à 7 axes sur rail : Présentation
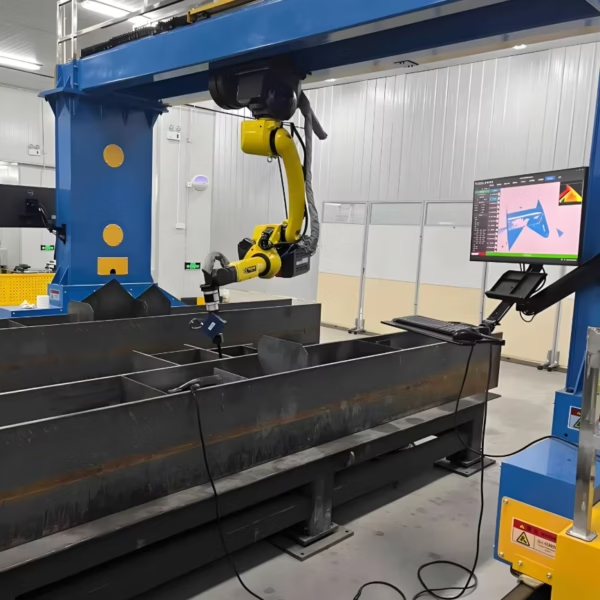
Cette machine de soudage robotisée associe un robot de soudage à 6 axes à un rail de translation au sol, ce qui constitue un septième axe. Un scanner laser 3D mesure la pièce et le logiciel calcule les trajectoires de soudage, permettant ainsi de souder les éléments de charpente métallique sans avoir à programmer chaque point un par un. Il est conçu pour les fabricants de structures métalliques qui soudent chaque jour des poutres, des colonnes et des consoles de dimensions similaires.
La machine lit les données de pièces depuis Tekla et SolidWorks, de sorte que le même modèle 3D produit par vos dessinateurs peut piloter le robot. Le servocommande par bus EtherCAT maintient le robot et le rail en mouvement synchronisé le long du cordon de soudure.
Spécifications techniques
| Axes | 7 (robot de soudage à 6 axes + rail de translation) |
|---|---|
| Portée du bras | 2000 mm |
| Rail de translation | 9 m ou 12 m ; autres longueurs sur demande |
| Répétabilité | ±0,05 mm |
| Vision | Balayage laser 3D haute précision |
| Génération de trajectoire | Sans apprentissage : cordons identifiés et trajectoires calculées à partir du scan |
| Lien de données | Tekla et SolidWorks |
| Commande d'axe | Servo bus EtherCAT |
| Procédé de soudage | MIG / MAG ; fil plein et fourré ; multipasse, multicouche |
| Source de courant de soudage | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller ou autres sur demande |
| Normes de soudage | Les modes opératoires peuvent être qualifiés selon ISO, AWS D1.1 et les règles des sociétés de classification (ABS, LR, CCS) |
| Certification | CE, ISO 9001 |
| Délai de livraison | 20 à 45 jours selon la configuration |
| Garantie | 24 mois sur l'ensemble de la machine (consommables exclus) |
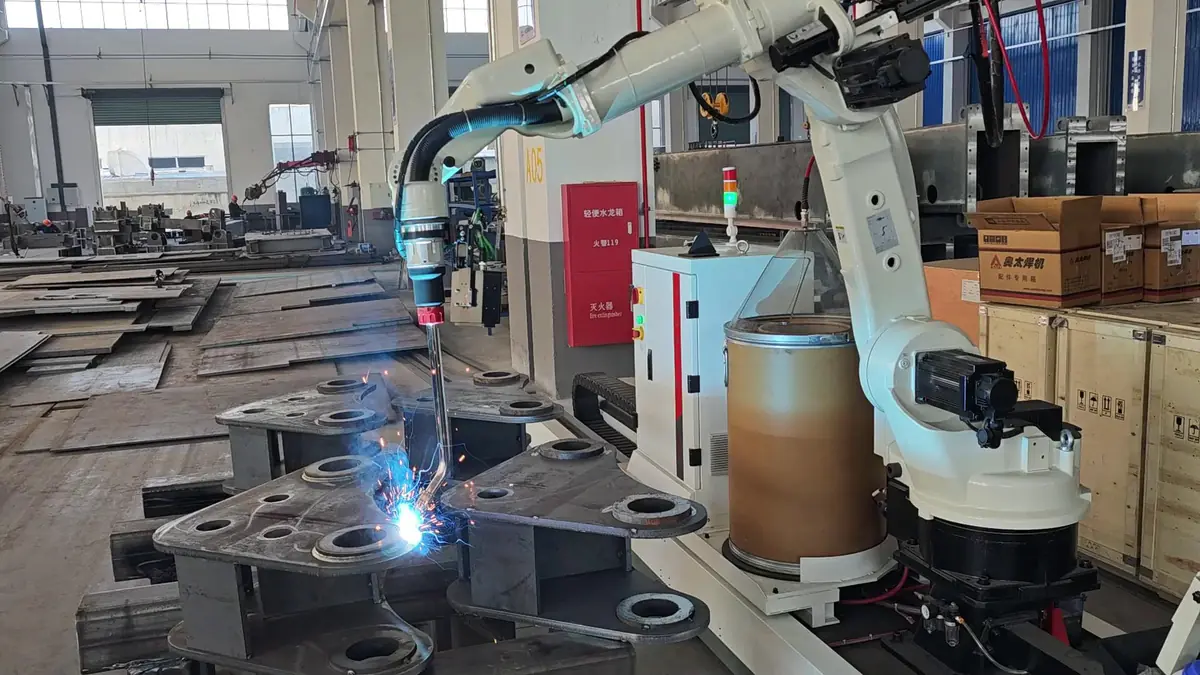
Comment fonctionne le soudage sans apprentissage
- Charger la pièce. Placez la poutre ou la colonne sur le plateau de soudage le long du rail.
- Scanner. Le scanner laser 3D mesure la pièce telle qu'elle est réellement, y compris sa position et son accostage.
- Calculer les trajectoires. Le logiciel identifie les joints et calcule les trajectoires de la torche ainsi que l'ordre des soudures, en s'appuyant sur le modèle Tekla ou SolidWorks le cas échéant.
- Souder. Le robot se déplace le long du rail et soude chaque cordon. Les opérateurs n'ont plus qu'à contrôler le résultat et à charger la pièce suivante.
Pourquoi le soudage sans apprentissage est crucial en charpente métallique
Le travail en charpente métallique est rarement identique d'un projet à l'autre : les longueurs de poutres, les positions des raidisseurs et les goussets changent constamment. Avec un robot conventionnel, un opérateur doit programmer chaque nouvelle pièce point par point, un temps perdu qui annule souvent la vitesse du robot. La numérisation et le calcul automatique des trajectoires éliminent la majeure partie de ce travail, ce qui rend l'utilisation d'un robot rentable sur des projets de charpente sur mesure.
Pièces typiques
Pièces à souder
- Poutres en H avec raidisseurs et plaques d'about
- Colonnes avec platines de base et consoles
- Plaques de raccordement et goussets
- Poutres reconstituées soudées et profilés de dimensions similaires
Secteurs d'activité
- Charpente métallique du bâtiment
- Bâtiments industriels et entrepôts
- Ponts et passerelles (éléments secondaires)
- Engins de BTP et de levage
Comparaison avec d'autres robots de soudage
| Système | Points forts | À choisir lorsque |
|---|---|---|
| Robot de soudage à potence CWR500A | Avant et arrière dégagés pour le chargement au pont roulant ; portée de 3,5 m | Profilés longs, poutres en H et caissons chargés au pont roulant |
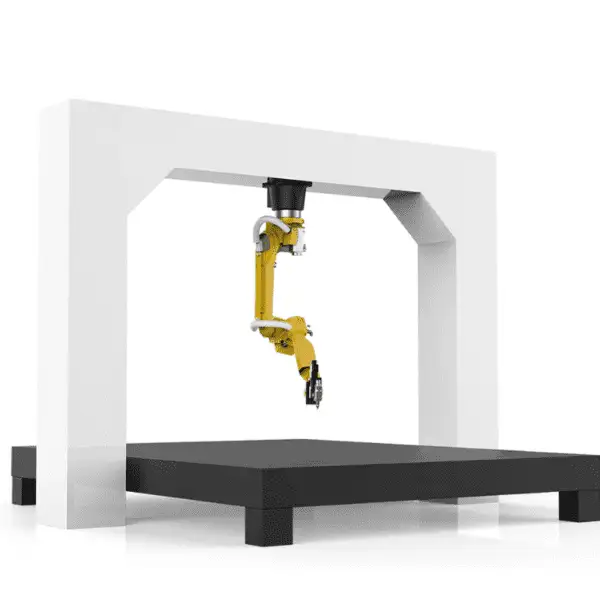
| Robot de soudage à portique | Couvre une grande surface rectangulaire, ex. 12 m × 4 m | Pièces très larges telles que des sections de navires ou des châssis de remorques |
| Robot de soudage à 7 axes sur rail (cette machine) | Ligne compacte à un seul robot avec scanner 3D | Éléments de charpente métallique de dimensions similaires |
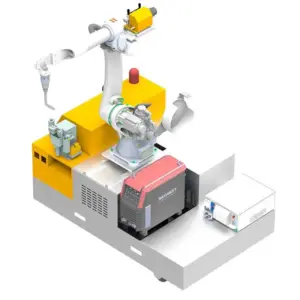
| Robot de soudage mobile | Se déplace directement vers la pièce ; aucun rail requis | Pièces trop grandes ou trop lourdes pour être déplacées en station |
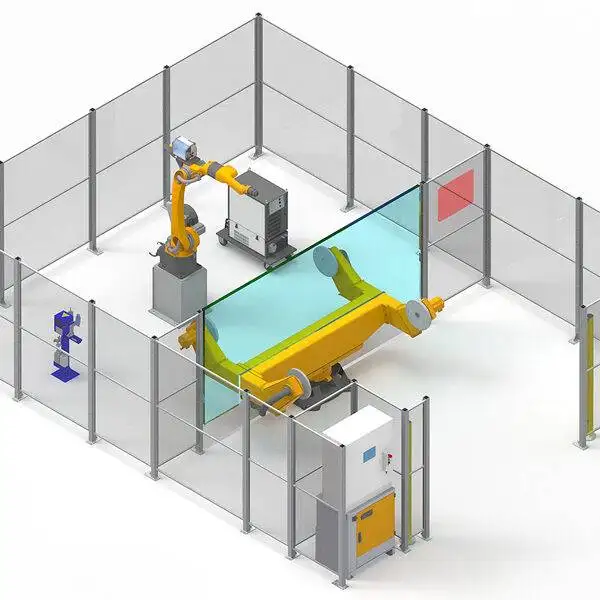
| Cellule de soudage robotisée | Le positionneur incline la pièce sous le meilleur angle de soudage | Pièces répétitives pesant jusqu'à plusieurs tonnes, traitées par lots |
| Poste de soudage collaboratif (cobot) | Apprentissage par guidage manuel, sans clôture de sécurité après analyse des risques | Petites séries diversifiées avec des changements fréquents |
Qu'est-ce qui détermine le prix ?
La machine est configurée sur mesure selon vos pièces. Les éléments suivants font varier le devis :
| Facteur de coût | Options | Impact sur le prix |
|---|---|---|
| Longueur du rail | 9 m, 12 m ou sur mesure | Des rails plus longs augmentent la structure, la crémaillère et le temps d'installation |
| Vision et logiciel | Scan laser 3D, passerelle Tekla / SolidWorks | Détermine le temps de programmation épargné |
| Procédé | Fil plein ou fourré, fil simple | Les programmes pour tôles fortes modifient les paramètres, pas le matériel |
| Source de soudage | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Les marques importées coûtent plus cher ; les marques locales sont plus faciles à maintenir dans certaines régions |
| Manutention des pièces | Banc de soudage et bridage simple | Fabriqué sur mesure selon les dimensions de vos pièces |
| Service | Installation et formation sur site | Chiffré séparément, généralement environ une semaine sur site |
Pour obtenir un devis, veuillez nous faire parvenir les plans de vos pièces types, les épaisseurs de tôle et vos objectifs de production quotidienne. Nos offres sont établies FOB Qingdao.
Livraison, installation et assistance
- Configuration et plans. Nos ingénieurs valident la longueur du rail, le banc de soudage et le procédé à partir de vos plans de pièces.
- Fabrication et essais en usine. Le délai de livraison est de 20 à 45 jours selon la configuration. Le système est entièrement assemblé et testé en soudage avant expédition.
- Préparation du site. Préparez une dalle plane pour le rail, l'alimentation électrique et le gaz de protection. Validez les exigences de génie civil avec nos ingénieurs avant l'arrivée de la machine.
- Installation et formation. L'installation sur site et la formation des opérateurs prennent généralement environ une semaine et font l'objet d'un devis séparé. Les opérateurs apprennent la programmation, l'utilisation quotidienne et la maintenance de premier niveau.
- Assistance après-vente. Garantie de 24 mois sur l'ensemble de la machine (hors consommables), avec support technique à distance pour les questions logicielles et de soudage.
Problèmes fréquents en soudage de charpente métallique et solutions apportées par le robot
Les éléments de charpente métallique varient d'un chantier à l'autre. Voici les difficultés qui ralentissent le soudage manuel ou robotisé traditionnel, et la manière dont le robot de numérisation les résout :
| Problème | Cause typique | Réponse du système |
|---|---|---|
| Chaque projet apporte de nouvelles pièces | Les longueurs, raidisseurs et platines changent | Les trajectoires sont calculées à partir du scan 3D et du modèle Tekla ou SolidWorks |
| Position variable de la pièce sur le banc | Le chargement par pont roulant n'est jamais parfaitement identique | Le scanner mesure la position réelle avant le soudage |
| Jeu d'accostage variable | Tolérances de découpe et d'assemblage | Le scan mesure le joint réel, et non le dessin nominal |
| Déformations sur les longs cordons | Apport thermique lors de grandes longueurs de soudure | La séquence de soudage et les passes intermittentes sont paramétrées dans le programme |
| L'apprentissage prend plus de temps que le soudage | Programmation point par point pour des pièces uniques | La génération de trajectoires sans apprentissage élimine l'essentiel du temps de programmation |
Avant d'acheter : une check-list pour les robots de structures métalliques
Rassemblez ces informations avant de demander un devis :
- Longueur, hauteur et poids de vos profilés les plus longs et les plus courants.
- Assemblages typiques : raidisseurs, plaques d'about, platines de base, goussets, consoles.
- Épaisseurs de tôle et nécessité éventuelle de passes multiples.
- Logiciel de dessin utilisé par vos projeteurs (Tekla ou SolidWorks).
- Espace au sol disponible pour un rail de 9 m, 12 m ou plus et le banc de soudage.
- Accès au pont roulant pour le chargement et le déchargement.
- Objectif de production journalier en profilés ou en mètres de soudure.
- Alimentation électrique, gaz de protection et extraction des fumées.
Maintenance quotidienne et périodique
| Intervalle | Tâche |
|---|---|
| Chaque poste | Nettoyer la buse et éliminer les projections ; vérifier le tube contact et le remplacer lorsque l'alésage est usé ; contrôler le dévidage du fil et le stock de fil ; confirmer le débit de gaz de protection |
| Hebdomadaire | Nettoyer la vitre du scanner 3D ; vérifier les câbles de la torche, les faisceaux et les raccordements de gaz |
| Mensuel | Nettoyer le rail et la crémaillère ; lubrifier la crémaillère et le pignon ; vérifier la chaîne porte-câbles |
| Annuel | Vérifier l'alignement des rails ; effectuer la maintenance du robot selon les préconisations du fabricant |
Respectez les manuels des fabricants du robot et de la source de courant pour les intervalles de graissage du réducteur et de remplacement des batteries. Sauvegardez les programmes du robot et les modes opératoires de soudage après chaque modification.
Sécurité
- Clôturer le rail et le banc de soudage et asservir les portes d'accès.
- Empêcher tout accès à la zone de déplacement du robot lorsqu'il se déplace le long du rail.
- Installer une extraction des fumées le long du banc de soudage.
- Protéger la zone contre l'arc électrique à l'aide d'écrans ou de rideaux.
Où le robot trouve sa place dans un atelier de charpente métallique
Le robot remplace l'étape de soudage, pas l'ensemble de la ligne. Un flux type se présente ainsi :
- Modélisation. Les profilés sont modélisés dans Tekla ou SolidWorks ; le même modèle alimente ensuite le robot.
- Coupe et perçage. Les tôles et profilés sont découpés ; une coupe précise garantit de faibles jeux d'assemblage.
- Pointage et assemblage. Raidisseurs, plaques d'about et consoles sont pointés par les ajusteureurs.
- Soudage robotisé. Le profilé est scanné, les trajectoires sont calculées et le robot soude chaque cordon.
- Contrôle et finition. Les soudures sont contrôlées, puis le profilé passe au grenaillage et à la peinture.
Les gains les plus importants sont obtenus lorsque l'assemblage est régulier. Le scan gère les variations normales, mais un bon débitage et un bon pointage en amont permettent au robot de souder au lieu d'attendre des retouches.
Avantages et limites
Avantages
- Pas de programmation point par point pour les nouvelles pièces
- Utilise le modèle Tekla ou SolidWorks déjà créé par vos projeteurs
- Ligne compacte à un seul robot, facile à intégrer dans une travée existante
- Repétabilité de ±0,05 mm et servocommande EtherCAT
Limites
- Pour les pièces très larges telles que les panneaux navals, un robot de soudage à portique couvre une plus grande surface
- Pour les longs éléments de pont chargés par grue, le robot de soudage en porte-à-faux offre une plus grande portée
- Pour les petites pièces répétitives, un poste de travail avec positionneur est plus rapide
- Les pièces en tôle fine se prêtent souvent mieux au soudage laser
Guide des diamètres de fil pour le soudage MAG
Plages de courant typiques pour le soudage MAG avec fil massif. La bibliothèque de processus sélectionne les paramètres automatiquement, mais ce tableau est utile pour planifier votre stock de fil et l'épaisseur des tôles.
| Ø du fil | Court-circuit (A) | Globulaire (A) | Pulsé/Spray (A) | Tôle type |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | à partir d'env. 4 mm |
| 1,6 mm | 130–220 | 220–280 | 280–500 | à partir d'env. 8 mm |
Le transfert par court-circuit fonctionne à environ 14–22 V, le transfert globulaire à environ 22–26 V (la zone de projections à éviter), et le transfert par spray au-dessus de 26 V.
FAQ sur le robot de soudage sur rail
Dois-je programmer le robot pour chaque nouvelle pièce ?
Non. Le scanner laser 3D mesure la pièce et le logiciel calcule les trajectoires de soudage. Les opérateurs vérifient le résultat et lancent la soudure.
Quels formats de fichiers logiciels peut-on importer ?
Il s'intègre avec les modèles Tekla et SolidWorks, de sorte que le modèle 3D utilisé pour la conception peut être directement exploité pour le soudage.
Quelle peut être la longueur du rail ?
Les rails standard mesurent 9 m et 12 m. D'autres longueurs sont disponibles pour s'adapter à vos profilés les plus longs.
Quelle est la différence avec le robot de soudage en porte-à-faux ?
Cette machine est une ligne compacte à un seul robot pour des profilés métalliques de taille similaire. La version en porte-à-faux ajoute un bras horizontal offrant une largeur de travail allant jusqu'à 3,5 m, pour les tôles larges chargées par pont roulant.
Les soudures peuvent-elles répondre aux exigences de la norme AWS D1.1 ?
Les modes opératoires de soudage peuvent être qualifiés selon les normes ISO, AWS D1.1 et les règles de sociétés de classification telles que l'ABS, le LR et la CCS, pour vos joints et matériaux spécifiques.
Quel est le délai de livraison ?
Le délai de livraison est de 20 à 45 jours selon la configuration. L'installation et la formation prennent environ une semaine sur site et font l'objet d'un devis séparé.
Peut-on souder des poteaux avec raidisseurs et platines de base ?
Oui. Les profilés en H avec raidisseurs et plaques d'about, ainsi que les poteaux avec platines de base et consoles, constituent des pièces types pour cette machine.
Quelle formation est nécessaire pour les opérateurs ?
L'installation et la formation sur site durent environ une semaine. Les opérateurs apprennent à charger les pièces, à lancer le scan, à vérifier les trajectoires générées et à démarrer le soudage.
Consultez l'ensemble de nos robots de soudage pour comparer côte à côte les systèmes en porte-à-faux, à portique, mobiles, en ilot et les cobots.
Envoyez-nous les plans de vos profilés métalliques. Nous vous recommanderons la longueur de rail et le procédé adaptés, et vous établirons un devis FOB Qingdao.
Obtenir une configuration et un devis