Sínalapra szerelt 7 tengelyes hegesztőrobot: Áttekintés
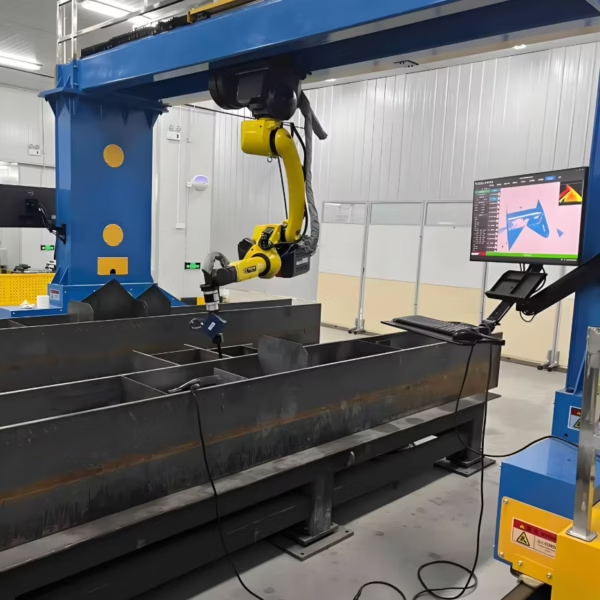
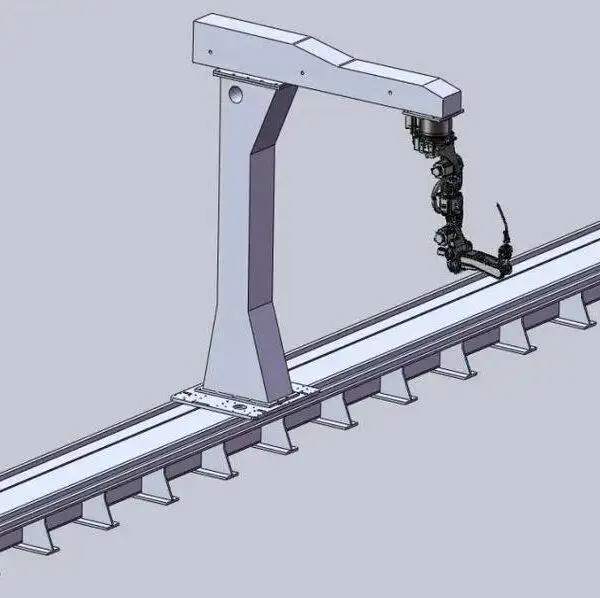
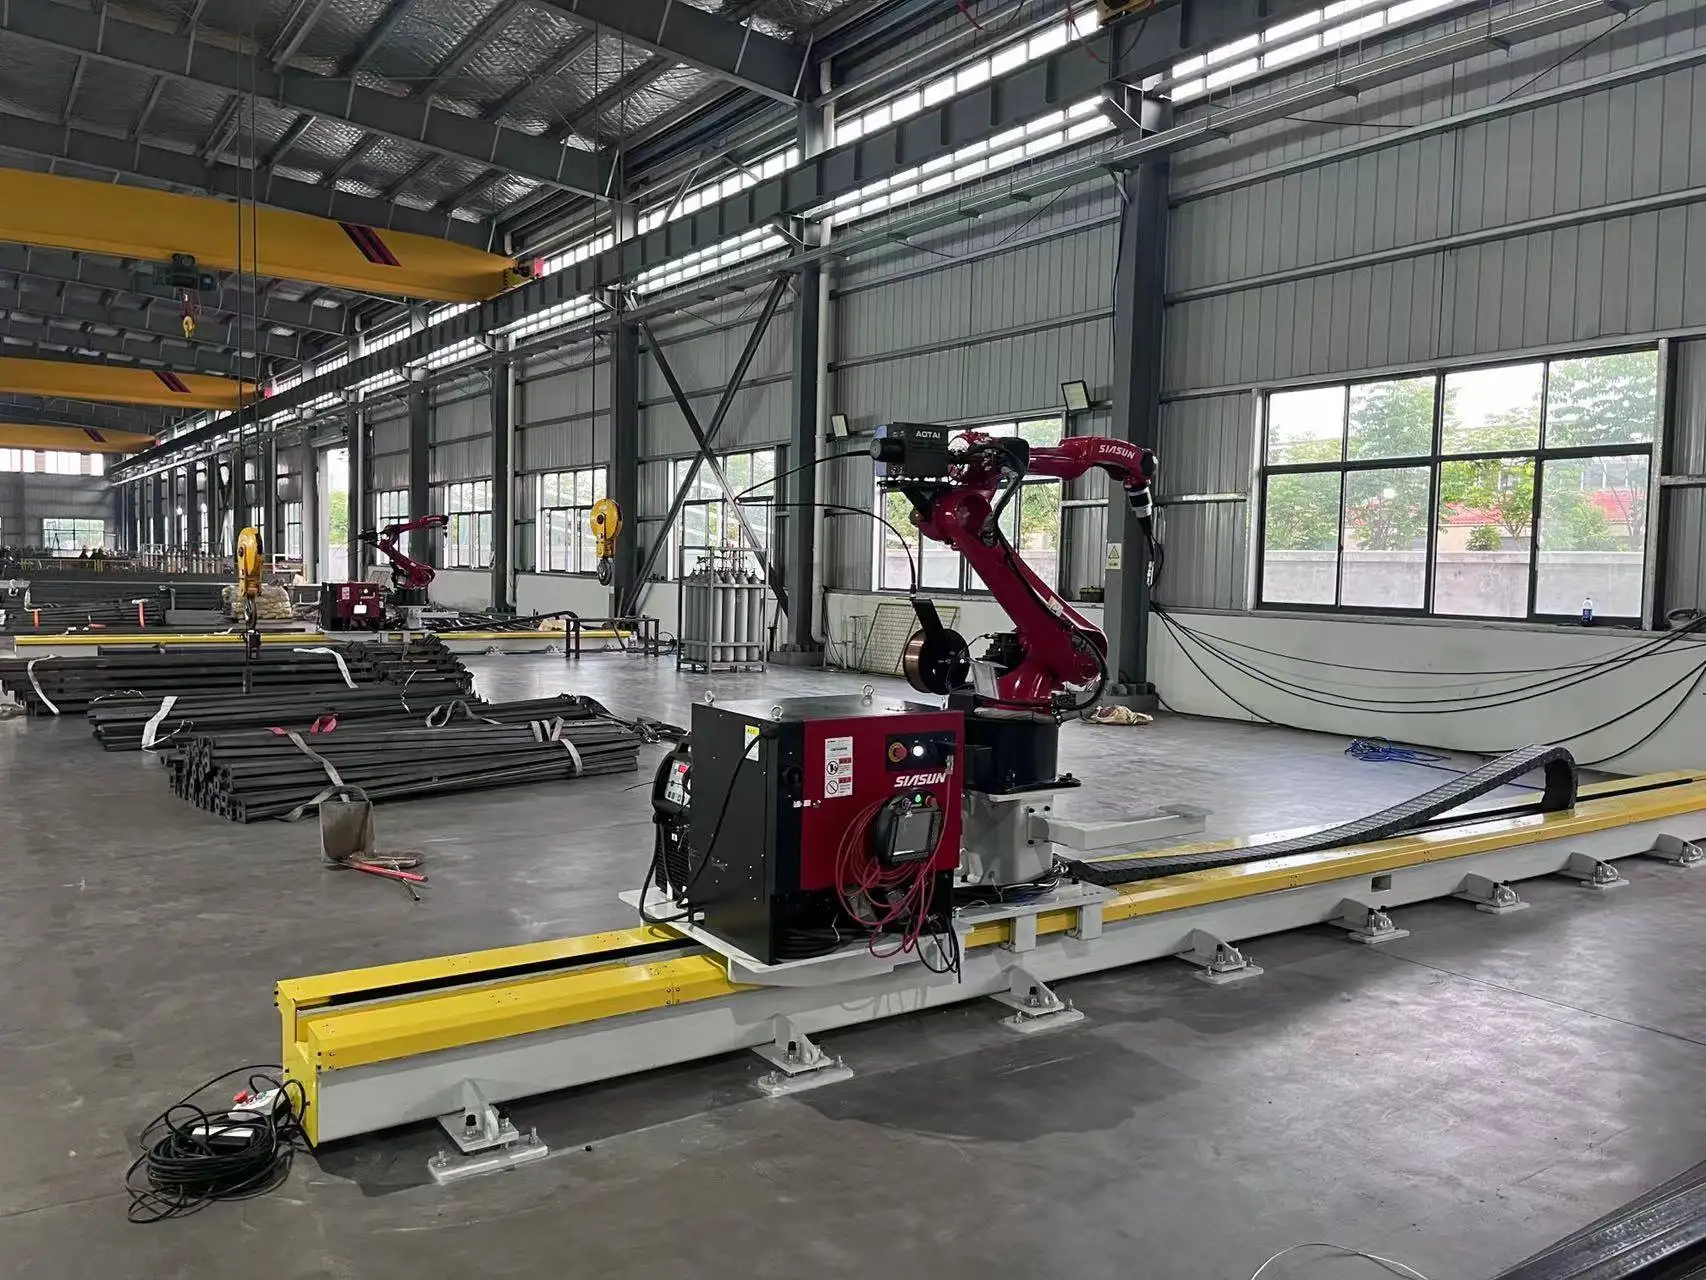
Ez a robotizált hegesztőgép egy 6 tengelyes hegesztőrobotot helyez egy padlón futó mozgássínre, ami egy hetedik tengelyt ad hozzá. Egy 3D-s lézerszkenner méri be a munkadarabot, és a szoftver kiszámítja a hegesztési pályákat, így acélszerkezeti elemek hegeszthetők anélkül, hogy minden egyes pontot külön be kellene tanítani. Kifejezetten acélszerkezet-gyártók számára lett tervezve, akik hasonló méretű gerendákat, oszlopokat és konzolokat hegesztenek nap mint nap.
A gép beolvassa a munkadarab adatait a Tekla és SolidWorks programokból, így a tervezők által készített azonos modell vezérelheti a robotot. Az EtherCAT buszos szervovezérlés biztosítja, hogy a robot és a sín szinkronban mozogjon a varrat mentén.
Műszaki adatok
| Tengelyek | 7 (6 tengelyes hegesztőrobot + mozgássín) |
|---|---|
| Karsugár | 2000 mm |
| Mozgássín | 9 m vagy 12 m; egyéb hosszúságok kérésre |
| Ismételhetőség | ±0,05 mm |
| Látásrendszer | Nagy pontosságú 3D-s lézerszkennelés |
| Pályagenerálás | Tanításmentes: a varratok azonosítása és a pályák kiszámítása a szkennelés alapján |
| Adatkapcsolat | Tekla és SolidWorks |
| Mozgásvezérlés | EtherCAT buszos szervovezérlés |
| Hegesztési eljárások | MIG / MAG; tömör és porbeles huzal; többrétegű, többsoros |
| Hegesztő áramforrás | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller vagy más kérésre |
| Hegesztési szabványok | Az eljárások minősíthetők ISO, AWS D1.1 és hajóosztályozó társasági szabályok szerint (ABS, LR, CCS) |
| Tanúsítvány | CE, ISO 9001 |
| Átfutási idő | 20–45 nap a konfigurációtól függően |
| Garancia | 24 hónap a teljes gépre (fogyóeszközök kivételével) |
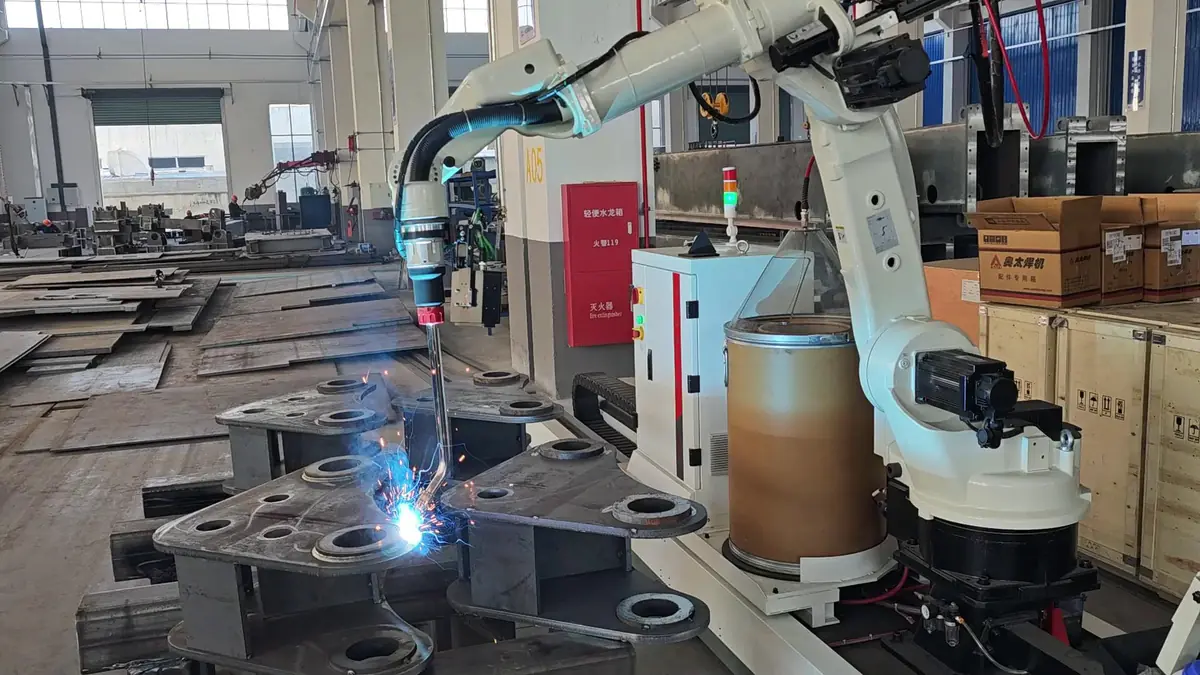
Hogyan működik a tanításmentes hegesztés
- Töltse be a munkadarabot. Helyezze a gerendát vagy oszlopot a hegesztőasztalra a sín mellé.
- Szkennelés. A 3D-s lézerszkenner leméri a munkadarapot a valós állapotában, beleértve annak pozícióját és illesztését.
- Pályák kiszámítása. A szoftver azonosítja a varratokat, és kiszámítja az égőfej pályáit és sorrendjét a Tekla vagy SolidWorks modell felhasználásával, amennyiben az rendelkezésre áll.
- Hegesztés. A robot a sín mentén haladva hegeszti az egyes varratokat. A kezelőknek csak az eredményt kell ellenőrizniük és a következő darabot betölteniük.
Miért fontos a tanításmentesség az acélszerkezeteknél
Az acélszerkezeti munka ritkán egyforma kétszer: a gerendahosszak, merevítőpozíciók és bekötőlemezek projektről projektre változnak. Hagyományos robot esetén valakinek minden új alkatrészt pontról pontra be kell tanítania, és ez az idő gyakran semmissé teszi a robot sebességét. A szkennelés és az automatikus pályaszámítás eltávolítja ezen munkák nagy részét, ami miatt egy robot igazán kifizetődővé válik az egyedi acélszerkezet-gyártásban.
Tipikus munkadarabok
Munkadarabok
- H-gerendák merevítőkkel és zárólemezekkel
- Oszlopok talplemezekkel és konzolokkal
- Bekötőlemezek és válllemezek
- Hegesztett tartók és hasonló méretű elemek
Iparágak
- Építőipari acélszerkezetek
- Ipari csarnokok és raktárak
- Hidak (másodlagos elemek)
- Építőipari gépek
Hogyan viszonyul más hegesztőrobotokhoz
| Rendszer | Előny | Válassza ezt, ha |
|---|---|---|
| Konzolos hegesztőrobot CWR500A | Nyitott elülső és hátsó rész darus rakodáshoz; 3,5 m-es kinyúlás | Hosszú lemezegységek, H-gerendák és doboztartók darus rakodása |
| Hídszerkezetes (gantry) hegesztőrobot | Teljes téglalap alakú területet lefed, pl. 12 m × 4 m | Nagyon széles alkatrészek, mint hajószekciók és pótkocsivázak |
| Sínalapra szerelt 7 tengelyes hegesztőrobot (ez a gép) | Kompakt egysoros robotrendszer 3D-s szkenneléssel | Hasonló méretű acélszerkezeti elemek |
| Mobil hegesztőrobot | Oda gurul a munkadarabhoz; nincs szükség sínre | Túl nagy vagy nehéz alkatrészek ahhoz, hogy bármilyen állomásra mozgassák őket |
| Robotos hegesztőmunkahely | A pozicionáló a legjobb hegesztési szögbe fordítja a darabot | Ismétlődő alkatrészek több tonnáig kötegekben |
| Kobot hegesztőállomás | Kézzel vezetett betanítás, kockázatértékelés után nincs szükség védőkerítésre | Kis méretű, vegyes alkatrészek és gyakori átállások |
Mi határozza meg az árat
A gép az Ön alkatrészeihez van konfigurálva. Ezek a tényezők befolyásolják az árajánlatot:
| Költségtényező | Opciók | Hogyan befolyásolja az árat |
|---|---|---|
| Sínhossz | 9 m, 12 m vagy egyedi | A hosszabb sínek növelik a szerkezetet, a fogaslécet és a szerelési időt |
| Látásrendszer és szoftver | 3D-s lézerszkennelés, Tekla / SolidWorks kapcsolat | Meghatározza, mennyi programozási munkát takarít meg |
| Eljárás | Tömör vagy porbeles huzal, egymértékű huzal | A vastag lemezekhez való eljáráscsomagok paramétereket adnak hozzá, nem hardvert |
| Hegesztő áramforrás | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Az import márkák drágábbak; a helyi márkákat bizonyos régiókban könnyebb szervizelni |
| Munkadarab-kezelés | Hegesztőasztal és egyszerű befogókészülékek | Az Ön alkatrészméreteire gyártva |
| Szolgáltatás | Helyszíni telepítés és betanítás | Külön árajánlatban, általában kb. egy hét a helyszínen |
Árajánlatért küldje el a tipikus elemek rajzait, a lemezvastagságot és a napi gyártási célt. Az árakat FOB Qingdao kikötői áron adjuk meg.
Szállítás, telepítés és támogatás
- Konfiguráció és rajzok. Mérnökeink az Ön alkatrészrajzai alapján megerősítik a sínhosszt, az asztalt és az eljárást.
- Gyártás és gyári teszt. Az átfutási idő 20–45 nap a konfigurációtól függően. A rendszert kiszállítás előtt összeszerelik és teszthegesztésnek vetik alá.
- Helyszíni előkészítés. Készítsen elő egy sík padozatot a sín számára, az elektromos betáplálást és a védőgázt. A gép érkezése előtt egyeztesse az alapozási követelményeket mérnökeinkkel.
- Telepítés és betanítás. A helyszíni telepítés és a kezelők betanítása általában körülbelül egy hetet vesz igénybe, és külön árajánlat tárgyát képezi. A kezelők elsajátítják a programozást, a napi kezelést és a rutin karbantartást.
- Értékesítés utáni támogatás. 24 hónapos garancia a teljes gépre, a fogyóeszközök kivételével, távoli műszaki támogatással a szoftveres és technológiai kérdésekben.
Gyakori problémák az acélszerkezet-hegesztésben és ahogyan a robot kezeli azokat
Az acélszerkezeti elemek projektről projektről változnak. Ezek azok a problémák, amelyek lassúvá teszik a kézi vagy tanított robotos hegesztést, és a szkennelő robot így kezeli őket:
| Probléma | Tipikus ok | Hogyan kezeli a rendszer |
|---|---|---|
| Minden projekt új elemeket hoz | A hosszúságok, merevítők és lemezek változnak | A pályák a 3D-s szkennelésből és a Tekla vagy SolidWorks modellből kerülnek kiszámításra |
| Az alkatrész pozíciója változik az asztalon | A darus rakodás soha nem pontos | A szkenner hegesztés előtt leméri a valós pozíciót |
| Az illesztési hézagok eltérnek | Vágási és szerelési tűrések | A szkennelés a tényleges kötést méri, nem a névleges rajzot |
| Hőtorzulás hosszú varratoknál | Hőbevitel a hosszú varratoknál | A hegesztési sorrend és a lépéses varratminták be vannak állítva a programban |
| A tanítás hosszabb ideig tart, mint a hegesztés | Egyedi alkatrészek pontról pontra történő programozása | A tanításmentes pályagenerálás eltávolítja a programozási idő nagy részét |
Vásárlás előtt: Acélszerkezeti robot ellenőrzőlista
Gyűjtse össze ezeket az adatokat, mielőtt árajánlatot kér:
- A leghosszabb és leggyakoribb munkadarabok hossza, magassága és súlya.
- Tipikus kötések: merevítők, homloklemezek, talplemezek, saroklemezek, konzolok.
- Lemezvastagságok és hogy szükség van-e többrétegű (multi-pass) hegesztésre.
- Hogy a tervezők Tekla vagy SolidWorks szoftverrel dolgoznak-e.
- Szükséges alapterület egy 9 m-es, 12 m-es vagy hosszabb pályához és a hegesztőasztalhoz.
- Darus hozzáférés a be- és kirakodáshoz.
- Napi teljesítménycél munkadarabokban vagy hegesztési méterben kifejezve.
- Elektromos betáplálás, védőgáz és elszívás.
Napi és időszakos karbantartás
| Intervallum | Feladat |
|---|---|
| Minden műszakban | Tisztítsa meg a gázterelőt és távolítsa el a fröcskölést; ellenőrizze az áramátadót, és cserélje ki, ha a furat elkopott; ellenőrizze a huzaltovábbítást és a huzalkészletet; ellenőrizze a védőgáz áramlását |
| Hetente | Tisztítsa meg a 3D szkenner ablakát; ellenőrizze a hegesztőpisztoly kábeleit, tömlőit és gázcsatlakozásait |
| Havonta | Tisztítsa meg a pályát és a fogaslécet; zsírozza meg a fogaslécet és a fogaskereket; ellenőrizze a kábelláncot |
| Évente | Ellenőrizze a pálya beállítását; végezze el a robot gyártó által előírt karbantartását |
Kövesse a robot és az áramforrás gyártójának kézikönyvét a hajtóműzsírra és az elemcserére vonatkozó időközök tekintetében. Minden módosítás után készítsen biztonsági mentést a robotprogramokról és a hegesztési eljárásokról.
Biztonság
- Kerítse be a pályát és a hegesztőasztalt, és lássa el a hozzáférési kapukat biztonsági reteszeléssel.
- Tartsa távol a személyzetet a robot mozgási útvonalától, amíg az a pályán halad.
- Szereljen fel elszívást a hegesztőasztal mentén.
- Védje a környezetet az ívfénytől hegesztőpajzsokkal vagy függönyökkel.
Hova illeszkedik a robot egy acélszerkezeti üzemben?
A robot a hegesztési lépést váltja fel, nem az egész gyártósort. A tipikus folyamat így néz ki:
- Részlettervezés. Az alkatrészeket Tekla vagy SolidWorks programban modellezik; ugyanez a modell táplálja később a robotot.
- Vágás és fúrás. A lemezeket és szelvényeket felvágják; a pontos vágás miatt a illesztési hézagok kicsik maradnak.
- Összeállítás és pontozás. A merevítőket, homloklemezeket és konzolokat a lakatosok összefűzik (pontozzák).
- Robothegesztés. A munkadarabot bevizsgálja a szkenner, a rendszer kiszámítja az útvonalakat, és a robot végighegeszti az összes varratot.
- Ellenőrzés és felületkezelés. A varratokat ellenőrzik, majd az alkatrész szemcseszórásra és festésre megy.
A legnagyobb előny akkor jelentkezik, ha az illesztés konzisztens. A szkennelés kezeli a normál eltéréseket, de a precíz upstream vágás és pontozás révén a robot várakozás helyett folyamatosan hegeszt.
Előnyök és korlátok
Előnyök
- Nincs szükség pontról pontra történő betanításra az új alkatrészeknél
- A tervezők által már elkészített Tekla vagy SolidWorks modellt használja
- Kompakt egyrobotos sor, amely könnyen elfér egy meglévő csarnokban
- ±0,05 mm-es ismétlési pontosság és EtherCAT szervovezérlés
Korlátok
- Nagyon széles alkatrészek, például hajólemezek esetén egy kapus hegesztőrobot nagyobb területet fed le
- Kis méretű, ismétlődő alkatrészekhez egy pozícionálóval ellátott munkaállomás a gyorsabb
- A vékony lemezes alkatrészeket gyakran jobb lézerhegesztéssel készíteni
Huzalméret-referencia MAG-hegesztéshez
Tipikus áramtartományok tömör huzalos MAG-hegesztéshez. Az eljáráskönyvtár automatikusan kiválasztja a paramétereket, de ez a táblázat segít a huzalkészlet és a lemezvastagság meg tervezésénél.
| Huzal Ø | Rövidzárlatos (A) | Cseppes (A) | Spray / Sugárzatos (A) | Tipikus lemez |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | kb. 4 mm-től |
| 1,6 mm | 130–220 | 220–280 | 280–500 | kb. 8 mm-től |
A rövidzárlatos átmenet kb. 14–22 V-on, a cseppes átmenet kb. 22–26 V-on (ezt a fröcskölési tartományt érdemes kerülni), a spray átmenet pedig 26 V felett fut.
Gyakran Ismételt Kérdések a pályára szerelt hegesztőrobotról
Be kell tanítanom a robotot minden egyes új alkatrészhez?
Nem. A 3D lézerszkenner leméri az alkatrészt, és a szoftver kiszámítja a hegesztési útvonalakat. Az gépkezelők ellenőrzik az eredményt, és elindítják a hegesztést.
Milyen szoftvereket tud importálni?
Összekapcsolható a Tekla és a SolidWorks modellekkel, így a részlettervezéshez használt 3D modell a hegesztéshez is használható.
Milyen hosszú lehet a pálya?
A standard pályák 9 m-esek és 12 m-esek. A leghosszabb munkadarabokhoz igazodva más hosszak is elérhetők.
Mi a különbség a konzolostartós hegesztőrobothoz képest?
Ez a gép egy kompakt, egyrobotos sor hasonló méretű acélelemekhez. A konzolos változat egy vízszintes karral egészül ki, amelynek munkaszélessége eléri a 3,5 métert a daruval betöltött széles lemezek esetében.
Megfelelnek a varratok az AWS D1.1 követelményeinek?
A hegesztési eljárások minősíthetők az ISO, az AWS D1.1, valamint a hajóosztályozó társaságok (például ABS, LR és CCS) előírásai szerint az Ön specifikus kötéseihez ésanyagaihoz.
Mennyi a szállítási határidő?
A szállítási határidő a konfigurációtól függően 20–45 nap. A helyszíni telepítés és betanítás körülbelül egy hetet vesz igénybe, és erre külön adunk árajánlatot.
Tud merevítős és talplemezes oszlopokat hegeszteni?
Igen. A merevítőkkel és homloklemezekkel ellátott H-tartók, valamint a talplemezekkel és konzolokkal rendelkező oszlopok tipikus munkadarabok ehhez a géphez.
Milyen képzésre van szükségük a gépkezelőknek?
A helyszíni telepítés és oktatás körülbelül egy hetet vesz igénybe. A gépkezelők megtanulják az alkatrészek betöltését, a szkennelés indítását, a generált útvonalak ellenőrzését és a hegesztés indítását.
Tekintse meg az összes hegesztőrobotot a konzolos, kapus, mobil, munkaállomás- és kobotrendszerek egymás melletti összehasonlításához.
Küldje el nekünk acélszerkezeteinek rajzait. Javaslatot teszünk a pálya hosszára és az eljárásra, és FOB Qingdao árajánlatot adunk.
Konfiguráció és árajánlat kérése