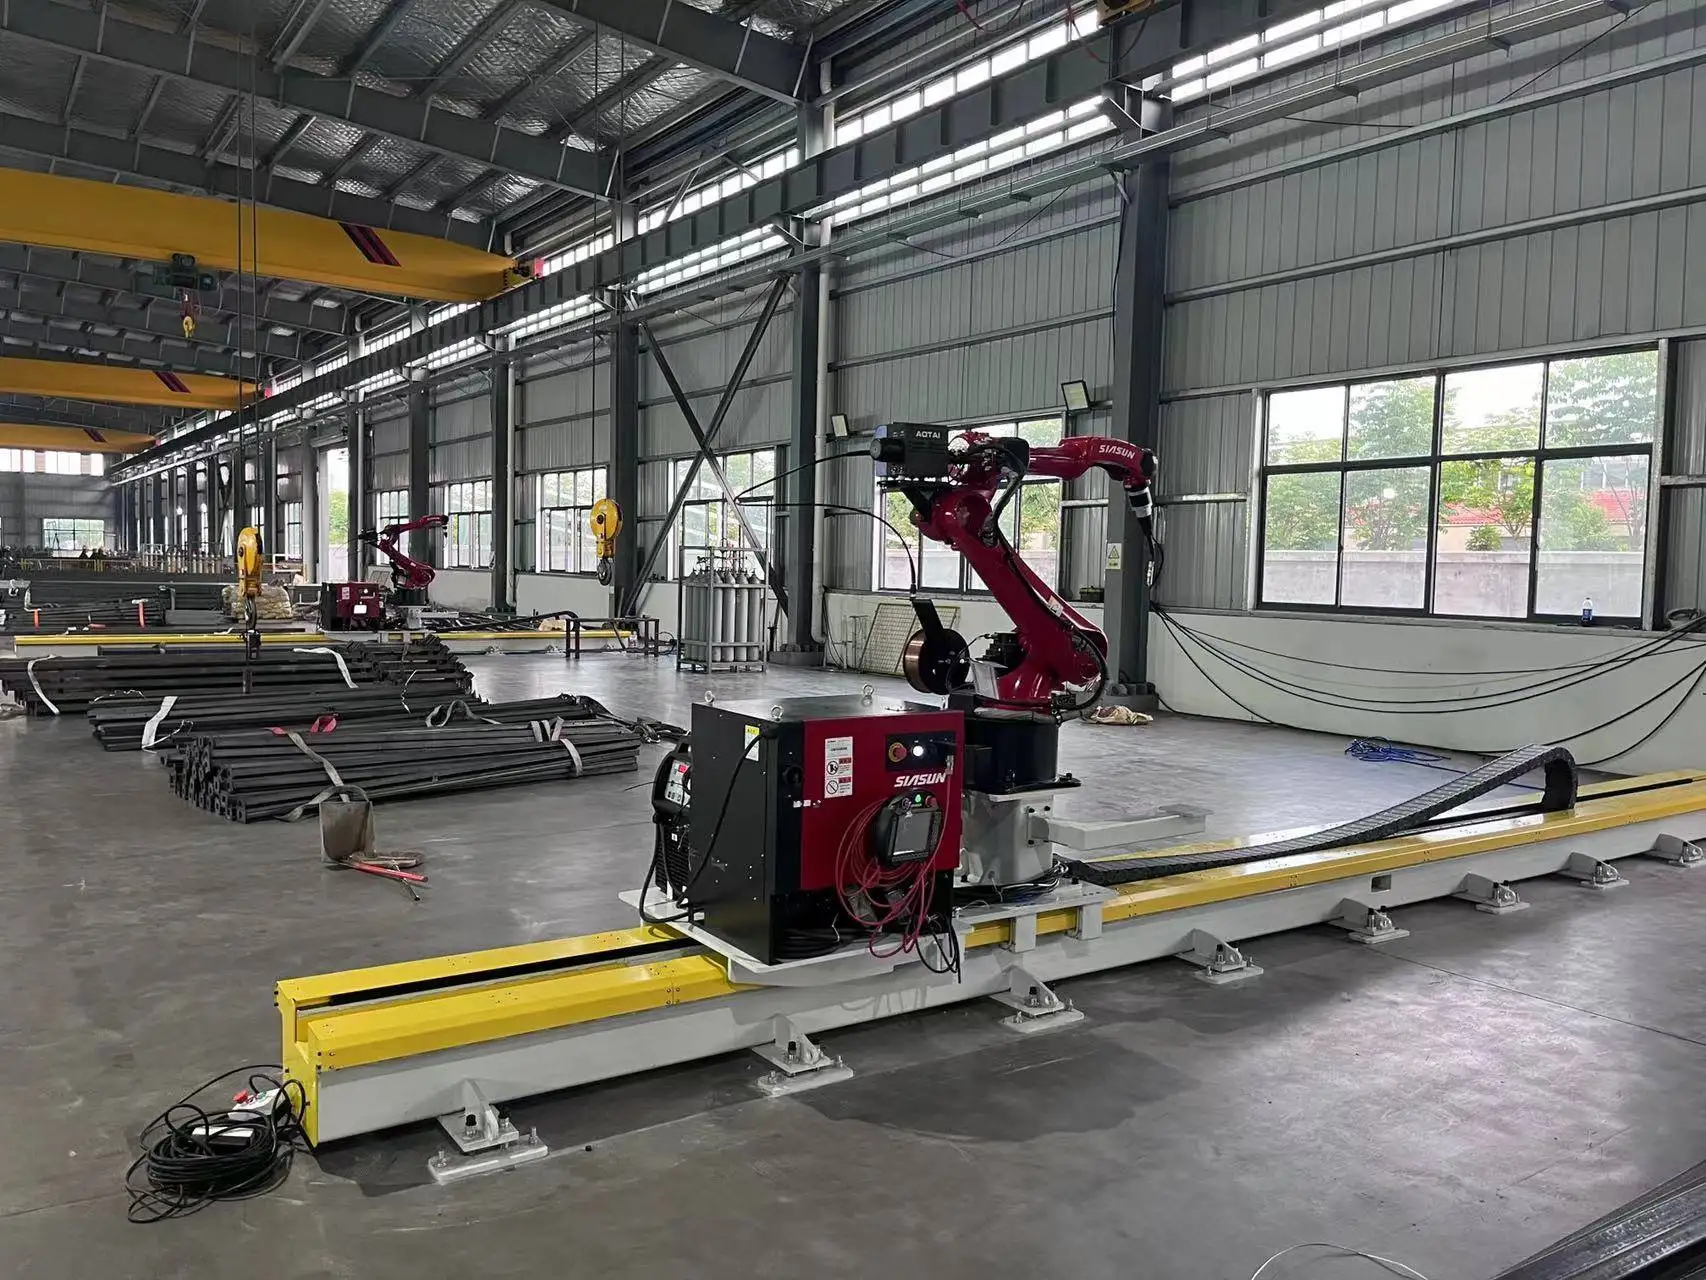
Robot Las 7 Sumbu Terpasang di Rel: Ringkasan
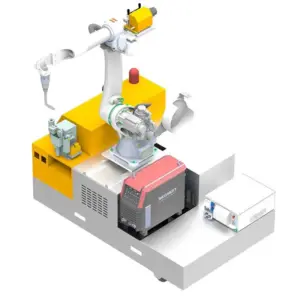
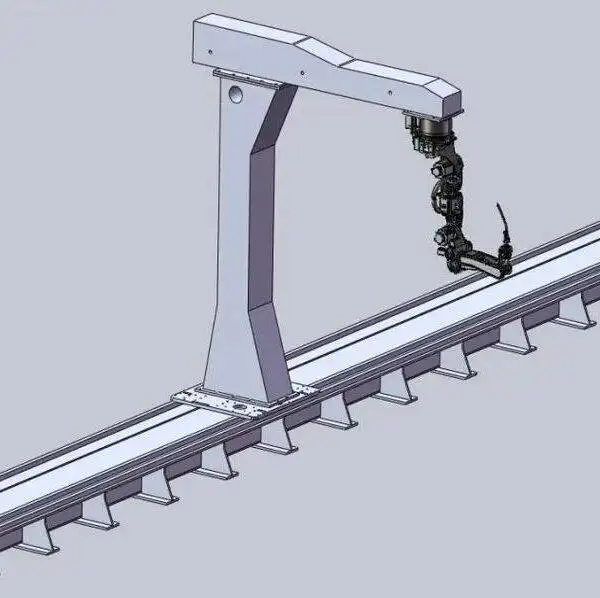
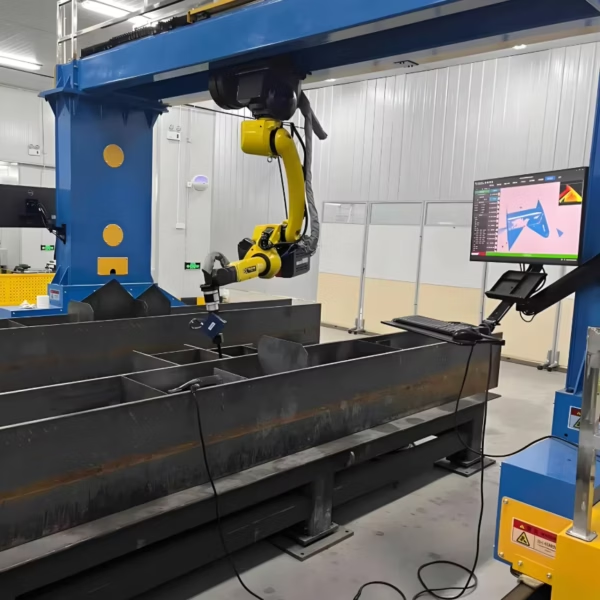
Mesin las robotik ini menempatkan robot las 6 sumbu pada rel perjalanan lantai, yang menambahkan sumbu ketujuh. Pemindai laser 3D mengukur bagian tersebut dan perangkat lunak menghitung jalur pengelasan, sehingga komponen struktur baja dapat dilas tanpa harus melakukan teaching (pemrograman manual) pada setiap titik. Mesin ini dirancang untuk para fabricator struktur baja yang mengelas balok (beam), kolom, dan braket dengan ukuran serupa setiap hari.
Mesin ini membaca data komponen dari Tekla dan SolidWorks, sehingga model yang sama yang dibuat oleh drafter Anda dapat langsung menggerakkan robot. Kontrol servo bus EtherCAT menjaga robot dan rel bergerak sinkron di sepanjang jalur las.
Spesifikasi Teknis
| Sumbu | 7 (robot las 6-sumbu + rel perjalanan) |
|---|---|
| Jangkauan lengan | 2000 mm |
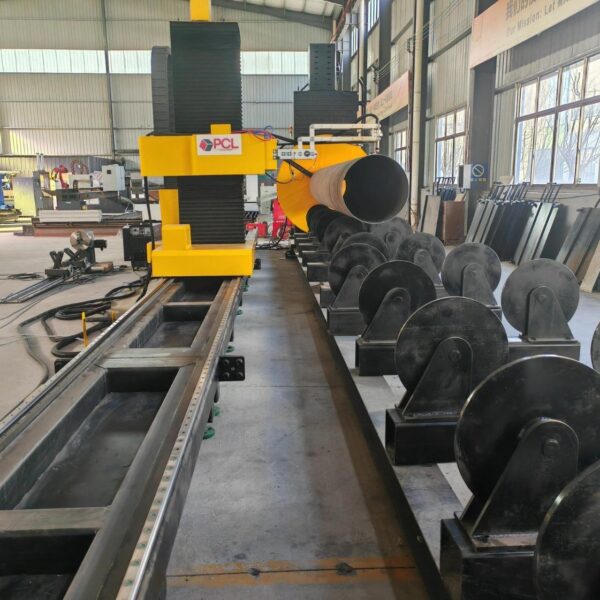
| Rel perjalanan | 9 m atau 12 m; panjang lain berdasarkan permintaan |
| Pengulangan | ±0,05 mm |
| Visi | Pemindaian laser 3D presisi tinggi |
| Pembuatan jalur | Bebas teaching: jalur las diidentifikasi dan dihitung dari hasil pemindaian |
| Tautan data | Tekla dan SolidWorks |
| Kontrol gerak | Servo bus EtherCAT |
| Proses pengelasan | MIG / MAG; kawat las solid dan flux-cored; multi-lapis, multi-pass |
| Sumber daya las | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller, atau merek lain sesuai permintaan |
| Standar pengelasan | Prosedur dapat dikualifikasi sesuai ISO, AWS D1.1, dan aturan biro klasifikasi (ABS, LR, CCS) |
| Sertifikasi | CE, ISO 9001 |
| Waktu pengerjaan | 20–45 hari tergantung konfigurasi |
| Garansi | 24 bulan untuk seluruh mesin (komponen habis pakai tidak termasuk) |
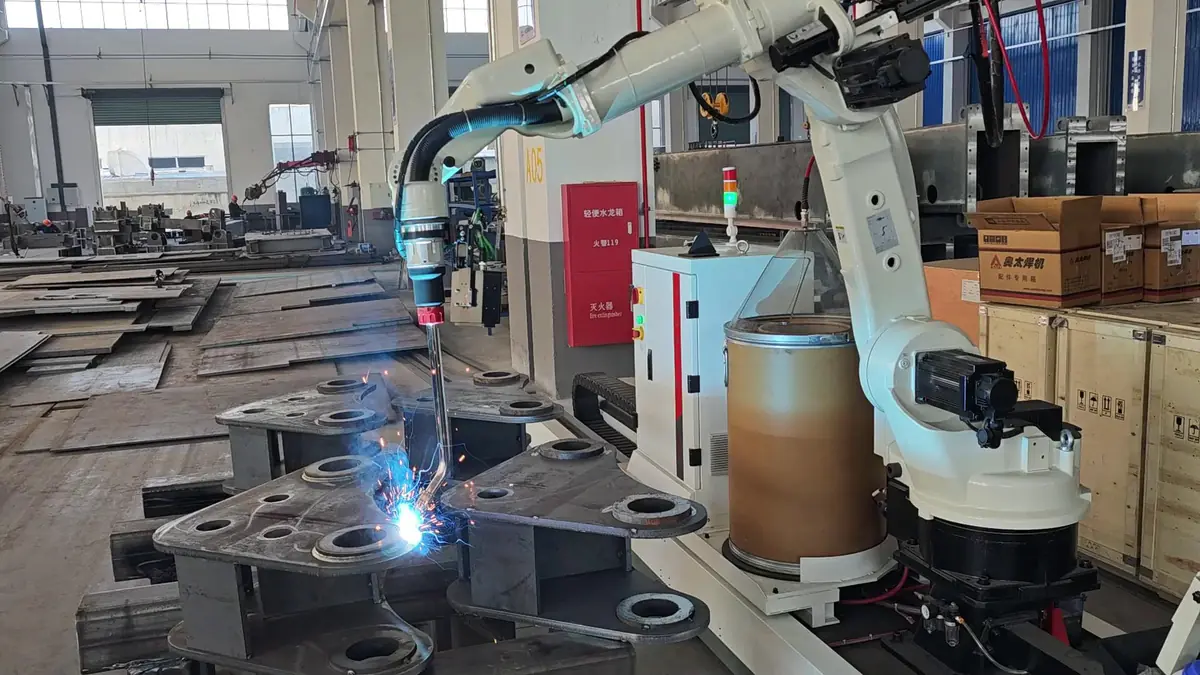
Cara Kerja Pengelasan Bebas-Teaching
- Muat benda kerja. Letakkan balok atau kolom di atas meja las di samping rel.
- Pindai. Pemindai laser 3D mengukur kondisi aktual benda kerja, termasuk posisi dan kesesuaian sambungannya (fit-up).
- Hitung jalur. Perangkat lunak mengidentifikasi jalur las serta menghitung jalur dan urutan torch (bakar las), menggunakan model Tekla atau SolidWorks jika tersedia.
- Las. Robot berjalan di sepanjang rel dan mengelas setiap jalur. Operator hanya perlu memeriksa hasil dan memuat benda kerja berikutnya.
Mengapa Pengelasan Bebas-Teaching Sangat Penting dalam Struktur Baja
Pekerjaan struktur baja jarang ada yang persis sama: panjang balok, posisi stiffener (pengaku), dan pelat sambungan berbeda dari satu proyek ke proyek lainnya. Dengan robot konvensional, seseorang harus melakukan teaching pada setiap komponen baru titik demi titik, dan waktu tersebut seringkali menghabiskan keunggulan kecepatan robot. Pemindaian dan perhitungan jalur otomatis menghilangkan sebagian besar pekerjaan tersebut, inilah yang membuat investasi robot sangat layak untuk struktur baja berbasis proyek.
Benda Kerja Umum
Benda Kerja
- H-beam dengan stiffener dan pelat ujung
- Kolom dengan pelat dasar (base plate) dan braket
- Pelat sambungan dan gusset
- Balok built-up dan komponen dengan ukuran serupa
Industri
- Konstruksi struktur baja
- Pabrik industri dan gudang
- Jembatan (komponen sekunder)
- Mesin konstruksi
Perbandingannya dengan Robot Las Lainnya
| Sistem | Keunggulan | Pilih jika |
|---|---|---|
| Robot las kantilever CWR500A | Bagian depan dan belakang terbuka untuk pemuatan crane; jangkauan 3,5 m | Unit pelat panjang, H-beam, dan box girder yang dimuat menggunakan crane |
| Robot las gantry | Menutupi area persegi panjang penuh, mis. 12 m × 4 m | Bagian yang sangat lebar seperti bagian kapal dan sasis trailer |
| Robot las 7 sumbu terpasang di rel (mesin ini) | Lini robot tunggal yang kompak dengan pemindaian 3D | Komponen struktur baja dengan ukuran serupa |
| Robot las seluler | Bergerak sendiri ke benda kerja; tidak perlu rel | Bagian yang terlalu besar atau berat untuk dipindahkan ke stasiun lain |
| Workstation las robot | Positioner memutar benda kerja ke sudut las terbaik | Komponen berulang hingga beberapa ton dalam bentuk batch |
| Stasiun las cobot | Teaching dengan panduan tangan, tanpa pagar pembatas setelah penilaian risiko | Komponen kecil yang beragam dan sering berganti model |
Faktor Penentu Harga
Mesin dikonfigurasi sesuai dengan benda kerja Anda. Hal-hal berikut yang mempengaruhi penawaran harga:
| Faktor Biaya | Opsi | Pengaruh pada Harga |
|---|---|---|
| Panjang rel | 9 m, 12 m, atau kustom | Rel yang lebih panjang menambah struktur, rak, dan waktu instalasi |
| Visi dan perangkat lunak | Pemindaian laser 3D, tautan Tekla / SolidWorks | Menentukan seberapa banyak pekerjaan pemrograman yang dikurangi |
| Proses | Kawat solid atau flux-cored, kawat tunggal | Paket proses untuk pelat tebal menambah parameter, bukan perangkat keras |
| Sumber daya las | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Merek impor lebih mahal; merek lokal lebih mudah diservis di beberapa wilayah |
| Penanganan benda kerja | Meja las dan fixture sederhana | Dibangun sesuai ukuran komponen Anda |
| Servis | Instalasi dan pelatihan di tempat | Dikutip secara terpisah, biasanya sekitar satu minggu di lokasi |
Untuk mendapatkan penawaran, kirimkan gambar teknik dari komponen standar Anda, ketebalan pelat, dan target produksi harian. Penawaran harga kami adalah FOB Qingdao.
Pengiriman, Instalasi, dan Dukungan
- Konfigurasi dan gambar teknik. Insinyur kami mengonfirmasi panjang rel, meja las, dan proses berdasarkan gambar komponen Anda.
- Produksi dan uji pabrik. Waktu pengerjaan adalah 20–45 hari tergantung pada konfigurasi. Sistem dirakit dan diuji las sebelum dikirim.
- Persiapan lokasi. Siapkan lantai yang rata untuk rel, pasokan listrik, dan gas pelindung. Konfirmasikan persyaratan pondasi dengan teknisi kami sebelum mesin tiba.
- Instalasi dan pelatihan. Instalasi di tempat dan pelatihan operator biasanya memakan waktu sekitar satu minggu dan dikutip secara terpisah. Operator akan mempelajari pemrograman, pengoperasian harian, dan perawatan rutin.
- Dukungan purnajual. Garansi 24 bulan untuk seluruh mesin, tidak termasuk komponen habis pakai, dengan dukungan teknis jarak jauh untuk pertanyaan perangkat lunak dan proses.
Kendala Umum dalam Pengelasan Struktur Baja dan Cara Robot Mengatasinya
Komponen struktur baja bervariasi dari satu proyek ke proyek lainnya. Berikut adalah kendala yang membuat pengelasan manual atau robot konvensional lambat, dan bagaimana robot pemindai mengatasinya:
| Kendala | Penyebab Umum | Cara Sistem Mengatasinya |
|---|---|---|
| Setiap proyek membawa komponen baru | Panjang, stiffener, dan pelat selalu berubah | Jalur dihitung dari pemindaian 3D dan model Tekla atau SolidWorks |
| Posisi benda kerja di meja beragam | Pemuatan crane tidak pernah persis sama | Pemindai mengukur posisi aktual sebelum pengelasan |
| Celah perakitan (fit-up) berbeda | Toleransi pemotongan dan perakitan | Pemindaian mengukur sambungan aktual, bukan gambar nominal |
| Distorsi pada jalur las panjang | Masukan panas pada las panjang | Urutan las dan pola jahitan diatur di dalam program |
| Teaching memakan waktu lebih lama daripada mengelas | Pemrograman titik demi titik untuk komponen sekali jalan | Pembuatan jalur bebas-teaching menghilangkan sebagian besar waktu pemrograman |
Sebelum Anda Membeli: Daftar Periksa Robot Struktur Baja
Kumpulkan informasi ini sebelum Anda meminta penawaran:
- Panjang, tinggi, dan berat profil terpanjang dan yang paling sering Anda kerjakan.
- Sambungan tipikal: pelat pengaku (stiffener), pelat ujung, pelat dasar, gusset, dan braket.
- Ketebalan pelat dan apakah diperlukan pengelasan multi-pass.
- Apakah tim detailing Anda menggunakan Tekla atau SolidWorks.
- Ruang lantai untuk rel sepanjang 9 m, 12 m, atau lebih dan meja las.
- Akses crane untuk bongkar muat.
- Target output harian dalam bentuk jumlah profil atau meter las.
- Pasokan listrik, gas pelindung, dan sistem exhaust asap las.
Perawatan Harian dan Berkala
| Interval | Tugas |
|---|---|
| Setiap shift | Bersihkan nosel dan buang spatter; periksa contact tip dan ganti jika lubangnya sudah aus; periksa kawat las dan stok kawat; pastikan aliran gas pelindung lancar |
| Mingguan | Bersihkan jendela pemindai 3D; periksa kabel torch, selang, dan sambungan gas |
| Bulanan | Bersihkan rel dan rack; beri gemuk pada rack dan pinion; periksa cable chain |
| Tahunan | Periksa kelurusan rel; servis robot sesuai petunjuk produsennya |
Ikuti manual dari produsen robot dan sumber daya (power source) untuk interval penggantian gemuk reducer dan baterai. Selalu lakukan backup program robot dan prosedur pengelasan setiap kali ada perubahan.
Keselamatan
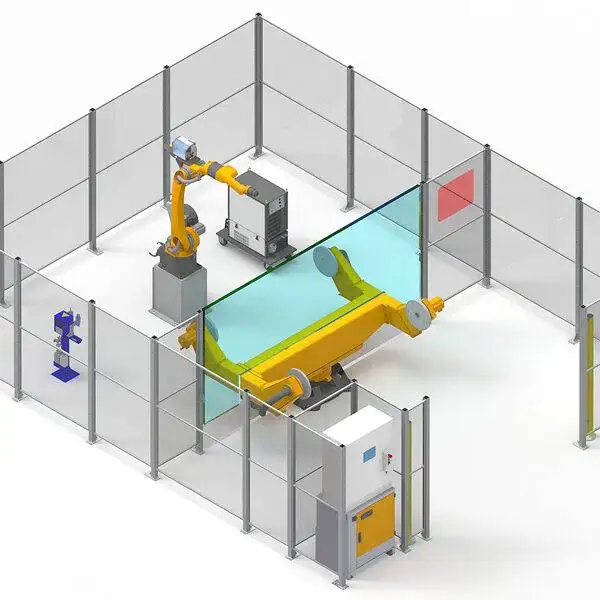
- Pasang pagar di sekitar rel dan meja las serta interlock gerbang aksesnya.
- Jauhkan orang dari jalur pergerakan robot saat bergerak di sepanjang rel.
- Pasang sistem exhaust pengisap asap di sepanjang meja las.
- Lindungi area sekitar dari sinar busur las menggunakan sekat atau tirai pelindung.
Posisi Robot dalam Bengkel Struktur Baja
Robot ini menggantikan proses pengelasan, bukan seluruh lini produksi. Alur kerja tipikalnya adalah sebagai berikut:
- Detailing. Profil dimodelkan di Tekla atau SolidWorks; model yang sama nantinya akan dikirim ke robot.
- Pemotongan dan pengeboran. Pelat dan profil dipotong; pemotongan yang akurat menjaga celah fit-up tetap rapat.
- Fit-up dan tacking. Pelat pengaku, pelat ujung, dan braket di-tacking terlebih dahulu oleh tukang fit-up.
- Pengelasan robot. Profil dipindai, jalur las dihitung, dan robot mengelas setiap kampuh.
- Inspeksi dan finishing. Hasil las diperiksa, lalu profil dikirim ke proses sandblasting dan painting.
Keuntungan terbesar didapat jika proses fit-up konsisten. Pemindai 3D dapat menangani variasi normal, tetapi pemotongan dan tacking hulu yang bagus akan membuat robot terus mengelas alih-alih menunggu koreksi.
Kelebihan dan Keterbatasan
Kelebihan
- Tidak perlu teaching titik per titik untuk komponen baru
- Menggunakan model Tekla atau SolidWorks yang sudah biasa dibuat oleh tim detailing Anda
- Lini satu robot yang kompak, mudah dipasang di bay pabrik yang sudah ada
- Akurasi pengulangan (repeatability) ±0.05 mm dan kontrol servo EtherCAT
Keterbatasan
- Untuk komponen yang sangat lebar seperti panel kapal, robot las gantry mencakup area yang lebih luas
- Untuk unit pelat jembatan panjang yang dimuat menggunakan crane, robot las cantilever menawarkan jangkauan yang lebih jauh
- Untuk komponen repetitif kecil, workstation dengan positioner jauh lebih cepat
- Komponen pelat tipis seringkali lebih baik dikerjakan dengan las laser
Referensi Ukuran Kawat Las untuk Pengelasan MAG
Kisaran arus tipikal untuk pengelasan MAG kawat solid. Pustaka proses memilih parameter secara otomatis, namun tabel ini membantu saat Anda merencanakan stok kawat dan ketebalan pelat.
| Ø Kawat | Short-circuit (A) | Globular (A) | Spray (A) | Pelat Tipikal |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | mulai sekitar 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | mulai sekitar 8 mm |
Transfer short-circuit berjalan pada sekitar 14–22 V, transfer globular pada sekitar 22–26 V (zona spatter yang harus dihindari), dan transfer spray di atas 26 V.
FAQ Robot Las Mounted-Rel
Apakah saya perlu melakukan teaching pada robot untuk setiap komponen baru?
Tidak. Pemindai laser 3D mengukur komponen tersebut dan perangkat lunak akan menghitung jalur pengelasannya. Operator memeriksa hasilnya lalu memulai proses las.
Perangkat lunak apa saja yang dapat diimpor?
Sistem ini terhubung dengan model Tekla dan SolidWorks, sehingga model 3D yang sama yang digunakan untuk detailing dapat langsung dipakai untuk pengelasan.
Berapa panjang rel yang bisa dibuat?
Rel standar tersedia dalam ukuran 9 m dan 12 m. Panjang lain tersedia untuk disesuaikan dengan profil terpanjang Anda.
Apa perbedaan mesin ini dengan robot las cantilever?
Mesin ini adalah lini satu robot yang kompak untuk profil baja dengan ukuran serupa. Versi cantilever dilengkapi lengan horizontal dengan lebar kerja hingga 3.5 m, cocok untuk unit pelat lebar yang dimuat dengan crane.
Apakah hasil lasnya dapat memenuhi standar AWS D1.1?
Prosedur pengelasan dapat dikualifikasikan ke standar ISO, AWS D1.1, dan aturan biro klasifikasi seperti ABS, LR, dan CCS, untuk sambungan dan material spesifik Anda.
Berapa lama waktu pengiriman (lead time)?
Lead time berkisar antara 20–45 hari tergantung pada konfigurasinya. Pemasangan dan pelatihan memakan waktu sekitar satu minggu di lokasi dan dikutip secara terpisah.
Apakah robot ini bisa mengelas kolom dengan pelat pengaku dan pelat dasar?
Ya. H-beam dengan pelat pengaku dan pelat ujung, serta kolom dengan pelat dasar dan braket, adalah benda kerja yang umum untuk mesin ini.
Pelatihan apa saja yang dibutuhkan operator?
Instalasi dan pelatihan di lokasi memakan waktu sekitar satu minggu. Operator akan belajar cara memuat komponen, menjalankan pemindaian, memeriksa jalur yang dihasilkan, dan memulai pengelasan.
Lihat semua robot las untuk membandingkan sistem cantilever, gantry, mobile, workstation, dan cobot berdampingan.
Kirimkan gambar teknik komponen baja Anda. Kami akan merekomendasikan panjang rel dan proses yang tepat, serta memberikan penawaran harga FOB Qingdao.
Dapatkan Konfigurasi & Penawaran