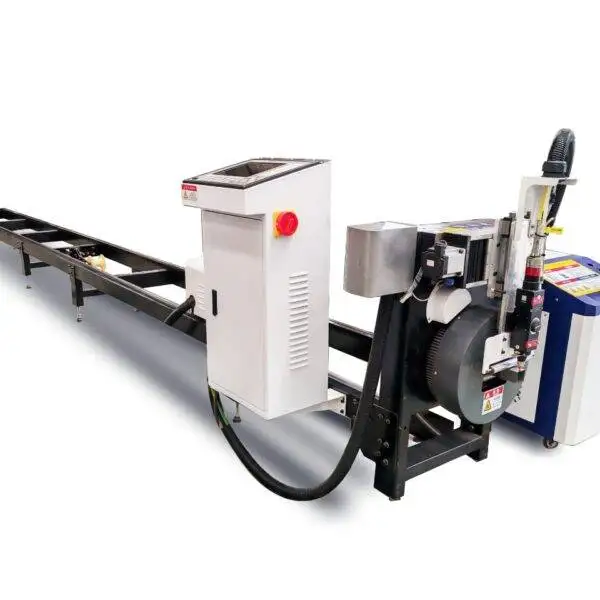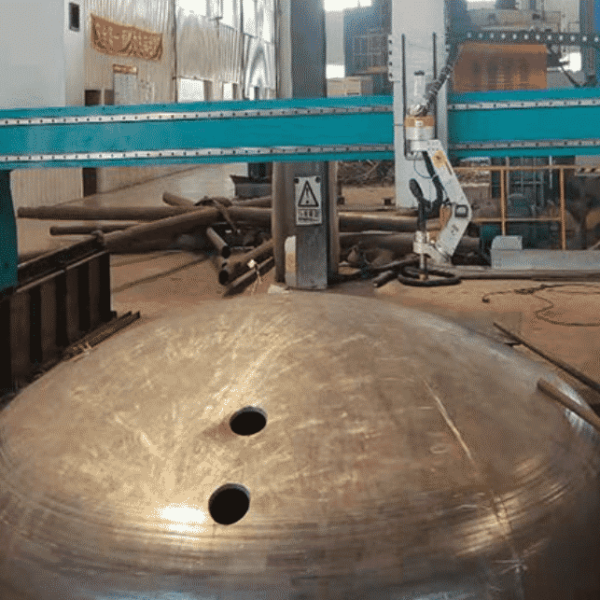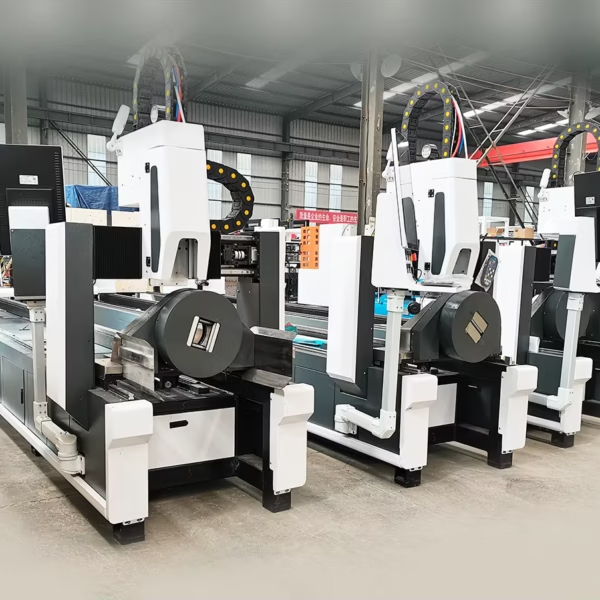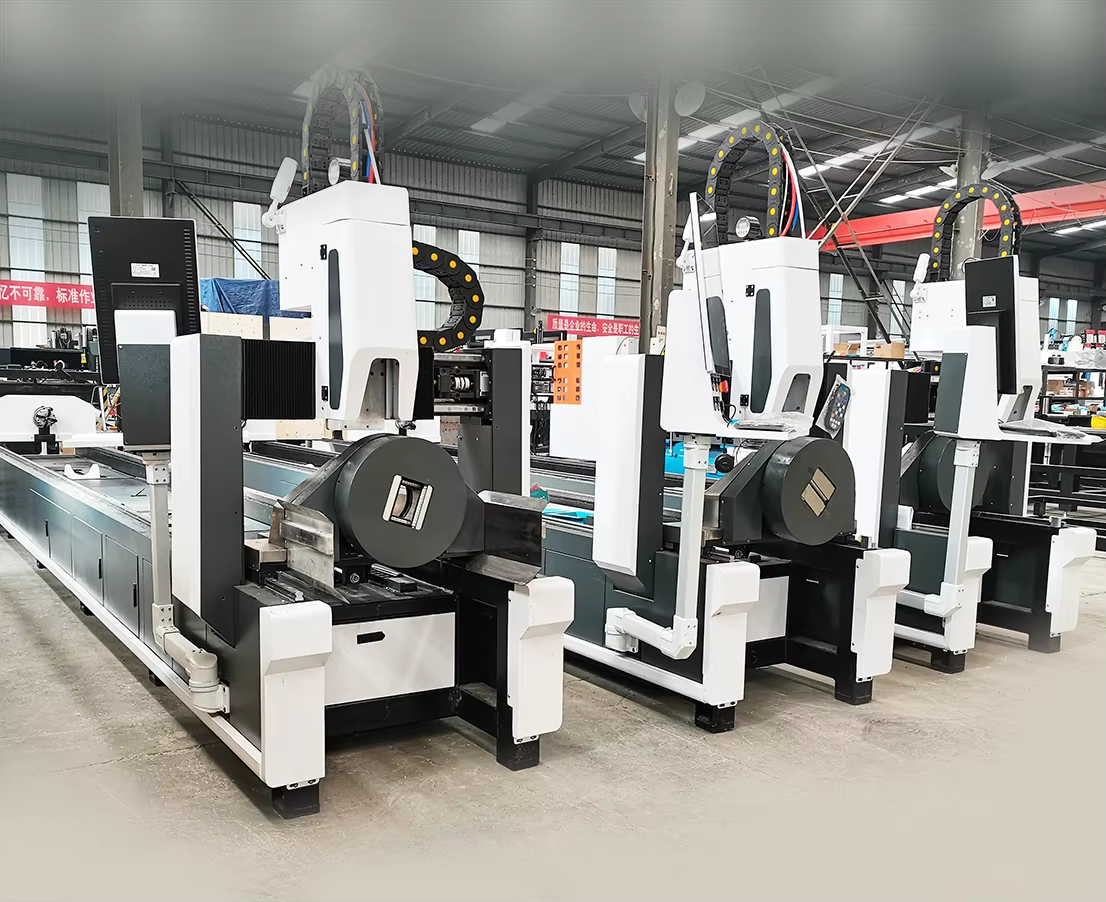
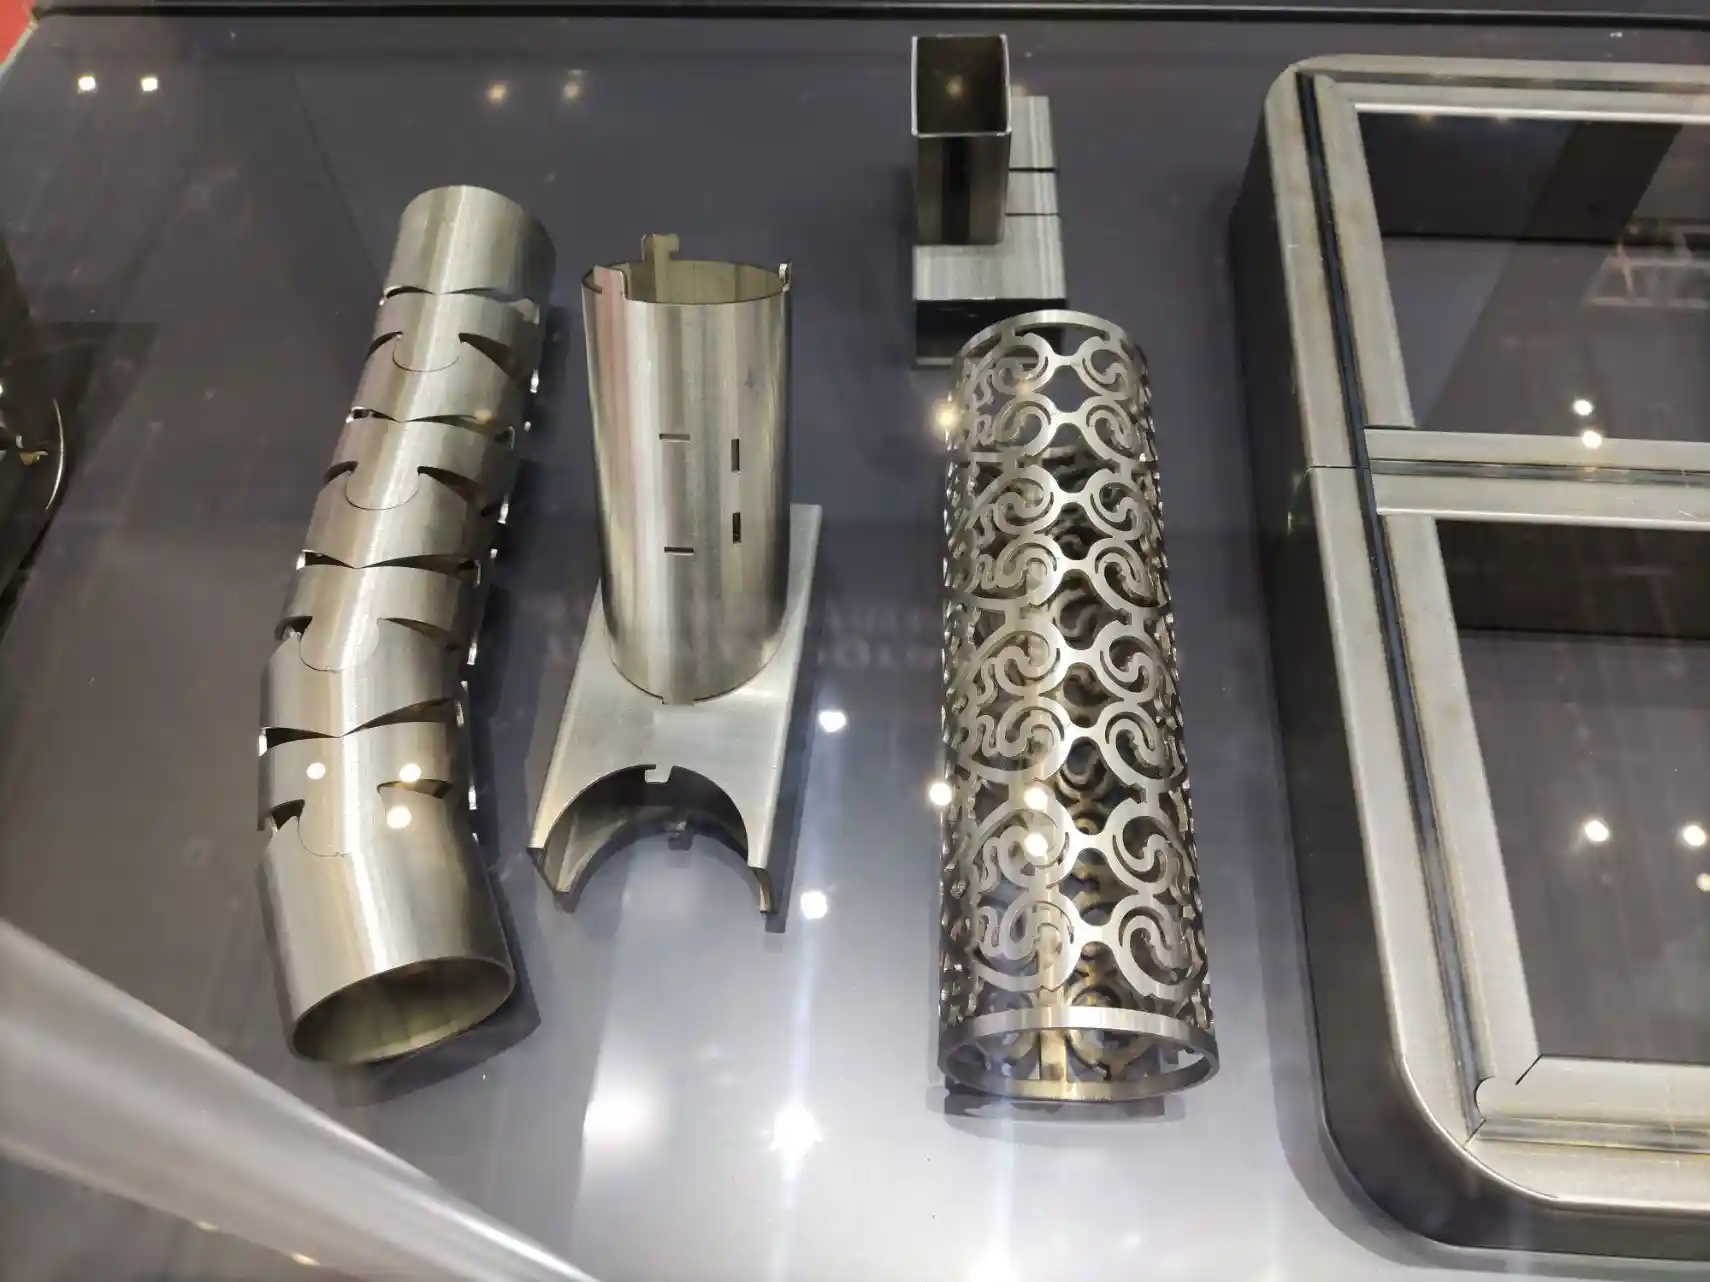
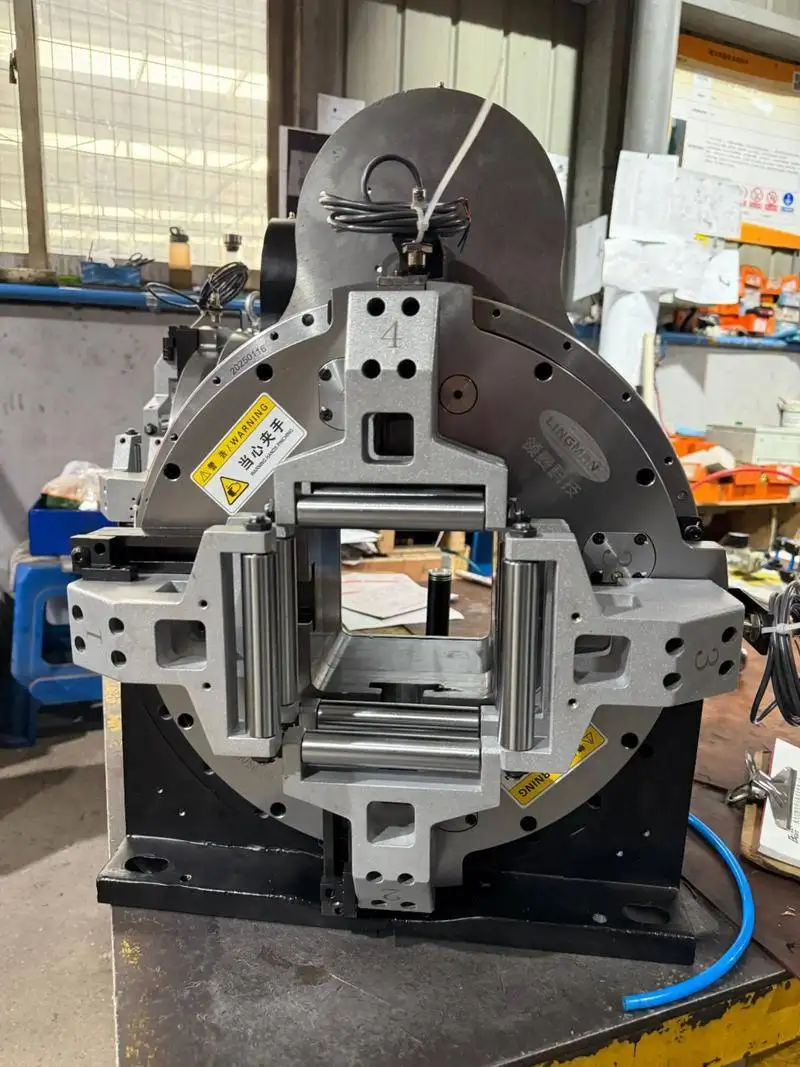
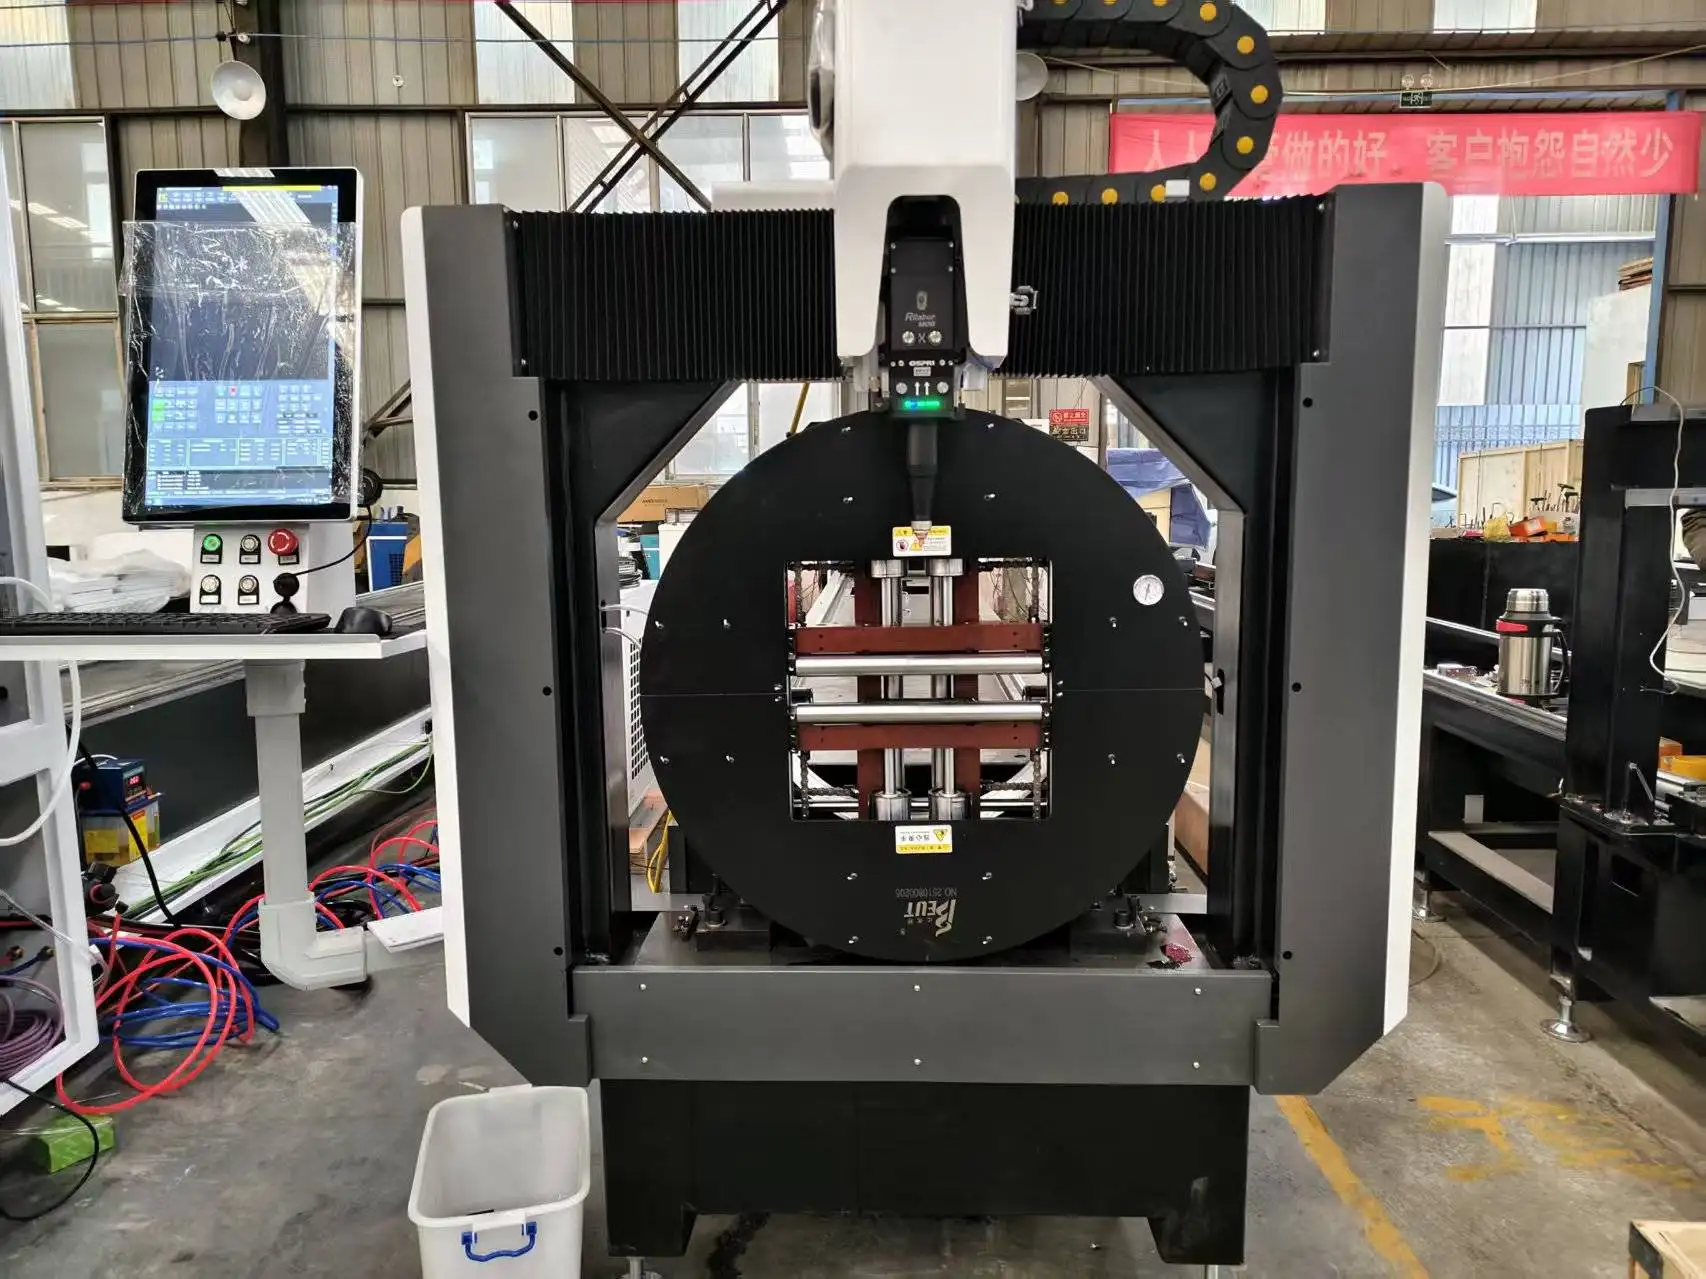
LT240: Overzicht
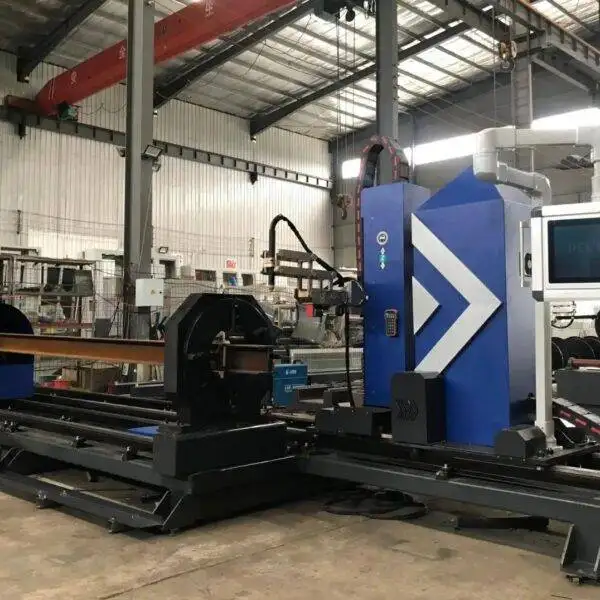
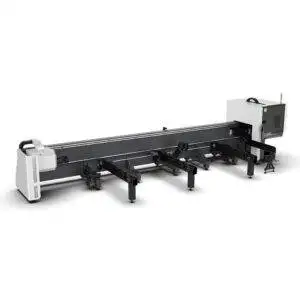
De LT240 is onze universele buislaser voor ronde, vierkante, rechthoekige en ovale buizen van Ø20 tot 240 mm, met vermogensbronnen van 1,5 kW tot 6 kW. Volledige pneumatische klauwplaten centreren elke buis automatisch, waardoor het wisselen van buismaat weinig insteltijd vraagt.

Technische Specificaties
| Buisdiameter | 20–240 mm |
|---|---|
| Profielen | Rond, vierkant, rechthoekig, ovaal |
| Laserbron | 1500–6000 W fiber |
| Positioneernauwkeurigheid | ±0,03 mm |
| Klauwplaten | Pneumatisch over de volle slag, zelfcentrerend |
| Materialen | Koolstofstaal, roestvast staal, aluminium |
| Software | Buisnestssoftware |
| Certificering | CE, ISO 9001 |
| Garantie | 24 maanden op de gehele machine (verbruiksartikelen uitgezonderd) |
Drie Zaken die de Stabiliteit Bepalen
Twee buislasers met dezelfde specificaties kunnen zich na een jaar heel anders gedragen. Stabiliteit komt voort uit drie onderdelen: de laserbron, die uur na uur hetzelfde vermogen moet leveren; de lineaire geleidingen, waarvan de rollichamen de bewegende assen met minimale wrijving dragen en recht houden; en de servoaandrijvingen, die de opdrachten van de besturing omzetten in de snelheid en positie van de kop en klauwplaten. Vraag in de offerte naar het merk van elk van deze onderdelen en vergelijk offertes op die punten.
Vierkante en Rechthoekige Buizen Snijden
Ronde buis is het makkelijkst: het oppervlak beweegt op een constante afstand onder de kop door. Bij vierkante en rechthoekige buis moet de kop de hoeken volgen terwijl de buis roteert. Als de snelheid en het vermogen zich niet aanpassen, verbranden de hoeken of blijft er braam achter. Goede buissoftware vertremt en past het vermogen aan bij de hoeken en compenseert voor de hoekradius, die per buisleverancier verschilt. Controleer proefstukken van de buis van je eigen leverancier, niet alleen van een demo-buis.
Randdetectie en Echte Buizen
Voorraadbuizen zijn nooit helemaal recht, haaks of gecentreerd. Randdetectie lost dat op: voorafgaand aan het snijden tast de kop de buis af om de werkelijke positie en verdraaiing te vinden, waarna het programma wordt gecorrigeerd. Controleer of de software in je offerte dit bevat. Bij lange buizen met gaten over de lengte bepaalt deze stap of het laatste gat wel op de plek zit die de tekening aangeeft.
Nesten en Materiaalrendement
De software plaatst onderdelen kops aan kops langs de staaf. Waar twee onderdelen een rechte snede delen, dient één snede voor beide (gemeenschappelijke snijkant oftewel common-line cutting), wat tijd en materiaal bespaart. Het resterende verlies is het reststuk (de tailing) dat de klauwplaten aan het uiteinde vasthouden. Als je buizen duur zijn, vergelijk dan de lengte van het reststuk tussen aanbiedingen; de dubbele-klauwplaat LT240S is gebouwd om dit kort te houden.
Noteer Eerst je Buiseisen
| Onderdeel | Waar op te letten | Veelvoorkomende fout |
|---|---|---|
| Diameter | Kleinste en grootste vandaag, en wat je over drie jaar verwacht | Alleen kijken naar de orders van vandaag |
| Wanddikte | Dikte van de wand per materiaal | Het gemiddelde nemen in plaats van het maximum |
| Materialen | Aandeel koolstofstaal, RVS, aluminium, messing | Vergeten dat reflecterende metalen aandacht vragen |
| Bewerkingen | Rechte sneden, gaten, zadelsneden, vellingkanten | Zadelsneden en vellingkanten onderschatten |
| Batchpatroon | Weinig maten in grote batches, of veel maten in kleine batches | Lading kiezen zonder naar de batchgrootte te kijken |
| Toleranties | Lengte-, hoek- en randeisen in getallen | "Goede nauwkeurigheid" opschrijven in plaats van een waarde |
Zodra deze lijst er is, kan elke machine die op één punt afvalt worden weggestreept, en wordt het vergelijken van de rest een stuk korter.
Handmatig of Automatisch Laden
Automatisch bundelladen verdient zich terug wanneer de machine elke dag veel buizen van dezelfde maat snijdt, of in twee ploegen draait. Bij veel maten in kleine batches verandert de buismaat zo vaak dat iemand die handmatig laadt flexibeler is, en volstaat een semi-automatisch rek meestal. Maak je keuze op basis van buizen per dag en maatwisselingen per dienst, niet op basis van hoe de demomachine was uitgerust.
Veelvoorkomende Problemen en Oplossingen
| Probleem | Gebruikelijke oorzaak | Wat te doen |
|---|---|---|
| Verbrande of braamvormige hoeken op vierkante buis | Snelheid en vermogen niet aangepast bij de hoeken | Gebruik hoekinstellingen; voer de echte hoekradius van je buis in |
| Gaten niet op positie langs een lange buis | Buisdoorbuiging of -torsie niet gecompenseerd | Voer randdetectie uit; keur materiaal af dat buiten de rechttheidstolerantie valt |
| Spetters in de buis | Laserstraal komt er aan de overkant uit en raakt de wand | Pas doorbraakparameters en snijvolgorde aan |
| Lasnaad loopt door een gat heen | Buisoriëntatie niet ingesteld op de naad | Oriënteer de naad voor het snijden waar het product dat toelaat |
| Randkwaliteit varieert over de lengte van de buis | Hoogte-tasting verstoord door vuil of beschadigd mondstuk | Reinig en kalibreer de sensor; vervang het mondstuk |
Wat de Prijs Bepaalt
| Onderdeel | Opties | Effect op prijs en gebruik |
|---|---|---|
| Laservermogen | 1,5–6 kW | Hoger vermogen voor dikke wanden en doorvoer bij middeldikke wanden |
| Bedlengte | Standaard staafLENGTE of langer | Langere staven betekenen minder handelingen en minder reststuk per product |
| Belading | Handmatig, semi-automatisch of bundellader | Kies op basis van volume en hoe vaak de buismaat wisselt |
| Software | Nesten, 3D-import, common-line snijden | Programmeersnelheid en materiaalrendement |
De LT240 wordt op aanvraag geoffreerd.
Waar deze machine staat in het PCL-buislaserassortiment
| Model | Buismaat | Vermogen | Beste voor |
|---|---|---|---|
| MAK100 | Ø10–100 mm | 1,5 kW | Instapmodel, kleine buizen |
| LT120S | Ø120 / □120 mm | 1,5–3 kW | Zijdelings geladen, zware wanden tot 10 mm |
| LT240 (deze machine) | Ø20–240 mm | 1,5–6 kW | Rond, vierkant, rechthoekig, ovaal |
| LT240S | Ø/□20–240 mm | 1,5–6 kW | Zijdelings geladen, dubbele klauwplaten, buizen van 200 kg |
| LT360 | Ø20–360 mm | 1,5–6 kW | Grote diameters, staven van 6 m of 9 m |
Van Aanvraag tot Productie
- Buislijst en monsters. Stuur je belangrijkste buismaten, materialen, dagvolume en producttekeningen.
- Configuratie en indeling. We bepalen de klauwplaatgrootte, bedlengte, bron en belading, en sturen een opstellingstekening met de benodigde vloeroppervlakte, stroom- en persluchtaansluitingen.
- Bouw en test. De machine wordt vóór verzending geassembleerd en getest; de levertijd wordt bevestigd in de offerte.
- Voorbereiding op locatie. Zorg voor een vlakke vloer, de netaansluiting, perslucht voor de klauwplaten en snijgassen, en een gereedstaande rookafzuiging voor aankomst.
- Installatie en training. Installatie en bedieningstraining worden samen met de machine geoffreerd; operators leren programmeren, nesten, dagelijkse controles en parameter-instellingen.
- Service en support. 24 maanden garantie op de hele machine, verbruiksartikelen uitgezonderd.
Voordat je Bestelt
- Buismaten die het grootste deel van je volume uitmaken, en de grootste maat.
- Profielen: rond, vierkant, rechthoekig, ovaal of anders.
- Buisleverancier en hoekradius van vierkante buis.
- Dagvolume en batchgroottes, die de laadmethode bepalen.
- Wie de onderdelen programmeert, en het CAD-formaat.
Onderhoud
| Wanneer | Wat |
|---|---|
| Dagelijks | Reinig het beschermglas en mondstuk; controleer de klauwplaatbekken; leeg de slakkenbak. |
| Wekelijks | Verwijder stof uit klauwplaten en geleidingen; tap het luchtfilter af; controleer de hoogtesensor. |
| Periodiek | Smeer geleidingen en tandheugels; controleer de luchtafdichtingen van de klauwplaat; vervang het koelwater van de koeler. |
Veiligheid rondom een buislasersnijder
Twee gevaren zijn specifiek voor buissnijden. De buis rolt, vaak steekt er enkele meters buiten de behuizing uit, dus het gebied langs het bed moet vrij worden gehouden terwijl de klauwplaten draaien. En de straal verlaat de overkant van de buis wanneer deze er doorheen snijdt, dus de snijzone moet omsloten of afgeschermd blijven. Zorg dat de veiligheidsvergrendelingen op de deuren en lichtgordijnen werken, draag een lasbril die geschikt is voor de lasergolflengte waar het snijgebied open is, en sluit de afzuiging aan voordat u gecoate of gegalvaniseerde buis snijdt.
Sterke punten en beperkingen
Sterke punten
- Vier profieltypen op één machine
- Zelfcentrerende klauwplaten voor snelle maatwisselingen
- Breed vermogensbereik tot 6 kW
Beperkingen om te weten
- Kopse belading voor zware buizen is langzamer dan zijdelingse belading (LT240S)
- Langere reststukken dan bij een ontwerp met dubbele klauwplaat
- Boven 240 mm, zie de LT360
LT240 FAQ
Welke buismaten snijdt de LT240?
Ø20 tot 240 mm, in ronde, vierkante, rechthoekige en ovale profielen.
Welk vermogen moet ik kiezen?
1,5 kW tot 6 kW. Lager vermogen is economisch voor dunne wanden; hoger vermogen is bedoeld voor dikke wanden en maximale doorvoer.
Hoe wordt er omgegaan met kromme of getordeerde buizen?
Met randdetectie: de buis wordt vóór het snijden getast en het programma wordt gecorrigeerd voor de werkelijke positie en tordering. Stuur een paar van uw buizen op voor een test als uw voorraad sterk variëert.
LT240 of LT240S?
Hetzelfde maatsbereik. De LT240S voegt zijdelingse belading toe voor zware buizen en dubbele klauwplaten voor kortere reststukken.
Snijdt hij hoeken van vierkante buizen netjes?
Ja, met hoekinstellingen en de echte hoekstraal van uw buis ingevoerd; controleer monsters van de buis van uw leverancier.
Kunnen er monsters worden gesneden?
Ja. Stuur de tekening, buismaat en het materiaal.
Is automatische belading de moeite waard?
Voor hoge dagelijkse buisaantallen van dezelfde maat of bij een tweederdienstenregeling is het antwoord meestal ja. Voor vele maten in kleine series is handmatige of semi-automatische belading flexibeler.
Vergelijk alle buislasersnijmachines naast elkaar in onze selectiegids.
Stuur uw buismaten en jaarvolume. Wij adviseren het vermogen en maken een offerte voor de LT240.
Vraag een offerte aan