Fiberlaser snijmachines
Fiberlaser snijmachines van 3000 × 1200 mm tot 6000 × 2000 mm en 1 kW tot 60 kW, plus een 2-in-1 plaat- en buissnijmachine en een 3D robotcel, met een koopgids op basis van gepubliceerde snijgegevens.
- 9 modellen
- 7.000 – 50.000 USD FOB Qingdao
- 24 maanden garantie
- CE ISO 9001
-
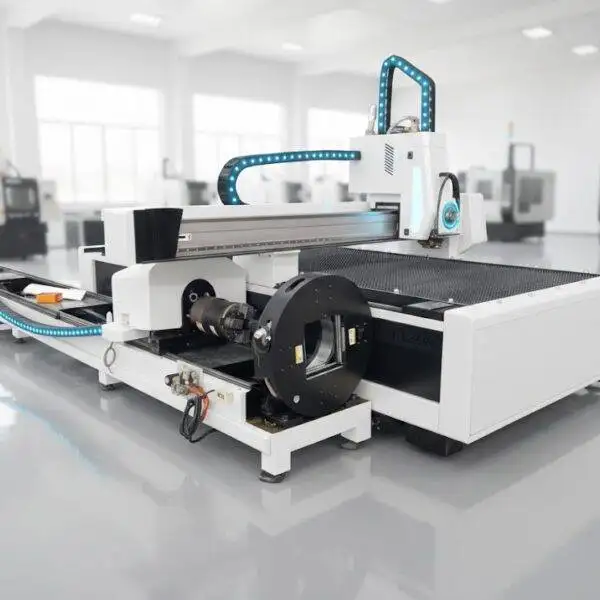
2-in-1 fiberlaser snijmachine
7.000 – 50.000 USD Bekijk details -
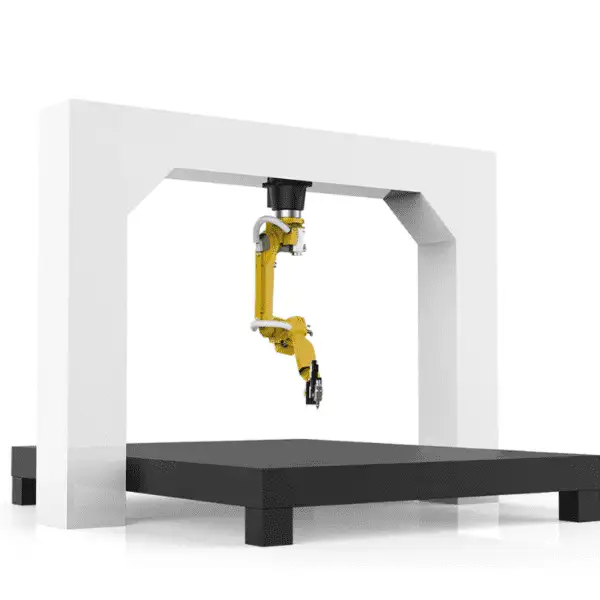
3D lasersnijrobot
Prijs op aanvraag Bekijk details -
GF fibersnijmachine
7.000 – 50.000 USD Bekijk details -
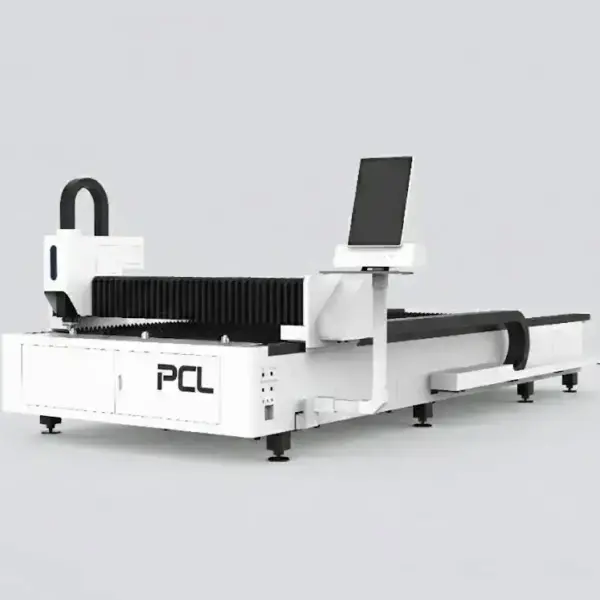
LFH 4020 fiberlaser snijmachine
7.000 – 50.000 USD Bekijk details -
LFH6020 fiberlaser snijmachine
7.000 – 50.000 USD Bekijk details -
LFP3015 fiberlaser snijmachine
18.000 – 35.000 USD Bekijk details -
LFP4020
7.000 – 50.000 USD Bekijk details -
LFP6020
7.000 – 50.000 USD Bekijk details -
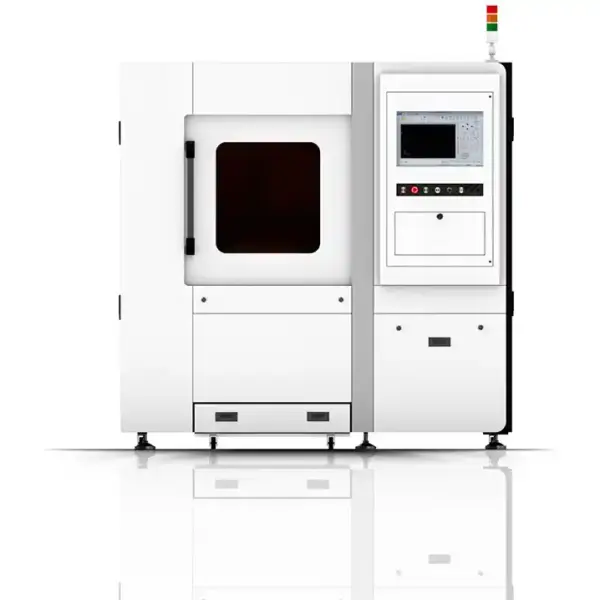
SF6060 fiber lasersnijmachine
7.000 – 50.000 USD Bekijk details
Begin bij de platen die je inkoopt
Het afmeting van het bereik is de eerste beslissing omdat dit later het moeilijkst te wijzigen is. Stem dit af op de platen die je staalleverancier levert: 1500 × 3000 mm vraagt om een 3015 bed, 2000 × 4000 mm om een 4020 bed, en platen van 6 m of lange strips om een 6020 bed. Een bed dat te klein is betekent dat je platen eerst moet knippen; een bed dat te groot is kost onnodig vloeroppervlak en geld.
| Machine | Werkbereik | Vermogen | Opmerkingen |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Hoog vermogen op een compact bed; autofocus snijkop |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Open enkele tafel, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Automatische wisselende tafel, 15–20 s wissel |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Plat gelast, warmtebehandeld bed voor dikke platen |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Open enkele tafel voor lange platen |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, dubbele temperatuur koeler |
| 2-in-1 plaat & buis | 3015 of 4020 bed + buizen Ø20–220 mm | 1–12 kW | Vlakbed en pneumatische klauwplaat op één machine |
| 3D robotlasercel | 6-assige robot, 2010–3100 mm bereik | 1–4 kW | Trimmeren van gevormde en gestanste onderdelen |
| SF6060 | Op aanvraag | Op aanvraag | Compacte gesloten snijder |
Hoe dik kan elk vermogen snijden?
| Laservermogen | Koolstofstaal (O₂) | RVS (N₂) | Aluminium (N₂) | Messing (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
De maximale dikte is een uiterste grens, waarbij langzaam en met een ruwere rand wordt gesneden. Plan de dagelijkse productie een paar millimeter daaronder, en bevestig dit met de snjdtabel van de exacte bron en snijkop in je offerte.
Hier vloeien twee dingen uit voort. Vermogen verhoogt niet elk materiaal in gelijke mate: van 3 tot 6 kW verandert het maximum voor koolstofstaal nauwelijks (22 tot 25 mm), terwijl RVS verdubbelt (10 tot 20 mm). En het maximum is niet de nuttige limiet, omdat de snelheid daar dichtbij ruim onder 1 m/min ligt. Aluminium bereikt over het algemeen ongeveer 60–70% van de dikte van koolstofstaal bij hetzelfde vermogen.
Fiberlaser snijparameters
Drie instellingen bepalen de meeste snedes: het gas, de focuspositie en het mondstuk. Deze horen bij elkaar en het door elkaar halen hiervan is de meest voorkomende oorzaak van een slechte snijkant.
| Bewerking | Gas en druk | Focus | Mondstuk | Resultaat |
|---|---|---|---|---|
| Koolstofstaal 1–3 mm, hoge snelheid | Stikstof of perslucht, 10–14 bar | 0 tot −1 mm | Enkel, kleine boring | Snelst; lichte braam aan de onderkant |
| Koolstofstaal vanaf 2 mm, schone snijkant | Zuurstof, 0.5–1.6 bar | +3 tot +14 mm (neemt toe met dikte) | Dubbel of E-type | Schone kant; langzamer dan stikstof op dunne plaat |
| RVS, aluminium, messing | Stikstof, 10–20 bar (neemt toe met dikte) | 0 tot −13 mm (neemt af met dikte) | Enkel voor dun, grote boring voor dik | Heldere, oxidevrije snijkant |
Zuurstofsneden gebruiken een positieve focus zodat de bovenkant van de snede breed genoeg opent zodat het smeltende metaal kan weglopen. Stikstoksneden vertrouwen puur op gasmoment, dus de focus zit diep in de snede. Het omschakelen van een machine van dik koolstofstaal naar RVS zonder de focus te resetten geeft een brede, ruwe snede op het RVS; een nul- of negatieve focus op dik koolstofstaal met zuurstof laat het snijden stagneren.
| Dikte | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Dikte | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Dikte | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Dikte | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Snelheden in m/min. Typische waarden voor snijden van goede kwaliteit; randvereisten, materiaalkwaliteit, gaszuiverheid en de snijkop zijn hierop van invloed. Je offerte bevat de tabel voor de exacte configuratie.
Op een machine van 6 kW of meer wordt constructiestaal onder circa 6 mm meestal sneller gesneden met stikstof of perslucht, waarbij een lichte braam wordt geaccepteerd; boven circa 10 mm, of wanneer de rand braamvrij moet zijn, is zuurstof met een positieve focus de betere keuze. Onder 1 mm wordt geen zuurstof gebruikt.
Inboeren van dikke plaat
Bij dikke plaat is de inboorfase het meest risicovolle moment: in één stap uitgevoerd, blaast dit gesmolten metaal terug tegen het mondstuk. Dik constructiestaal wordt in drie fasen ingeboord, van een grote stand-off op volle vermogen tot de snijhoogte met gepulseerd vermogen en een lagere focus, en de snijkop begint pas te bewegen na de laatste fase. Op 22 mm constructiestaal bij 3 kW kosten de fasen samen enkele seconden. Test de inboorinstellingen eerst op restmateriaal; oppervlaktetoestand, zuurstofzuiverheid en een vervuilde lens veranderen allemaal de timing.
Typen mondstukken
| Type | Toepassing |
|---|---|
| Enkel (S) | Stikstof en perslucht; algemeen gebruik; grotere openingen voor dikker RVS en aluminium |
| Dubbel (D) | Zuurstofsnijden van constructiestaal bij laag tot middel vermogen |
| E-type | Zuurstofmondstuk met hoog debiet voor 6 kW en hoger |
| Grote opening (B) | Stikstof op dik RVS en aluminium bij 6 kW en hoger |
Een gelijkmatige gasstroom vereist een gecentreerd, onbeschadigd mondstuk. Controleer de centrering telkens wanneer het mondstuk wordt gewisseld en vervang mondstukken met een beschadigde tip; een beschadigde tip veroorzaakt onregelmatige braamvorming aan één kant van de snede.
Wanneer de snijkant niet aan de verwachtingen voldoet
| Symptoom | Mogelijke oorzaken | Oplossing |
|---|---|---|
| Veel braam onder constructiestaal (zuurstof) | Snelheid te hoog, zuurstofdruk te laag, focus te negatief, deels verstopt mondstuk | Verlaag de snelheid met 5–8 %; houd zuurstof op 0.5–0.7 bar; stel focus in op +3 tot +4 mm; controleer de mondstuktip |
| Gele of bruine RVS-rand | Stikstofzuiverheid onder 99.99 %, lage druk, stand-off te hoog, gaslek | Gebruik minimaal 99.99 % stikstof; stand-off circa 0.5 mm; verhoog met 1–2 bar; test de fittingen op lekkage |
| Dikke constructiestaal niet volledig doorgesneden | Inboeren niet voltooid, focus niet positief genoeg, vuile lens | Laat alle inboorfasen voltooien; verhoog focus in stappen van 1 mm; reinig of vervang het beschermglas |
| Kwaliteit varieert over de plaat | Gebogen plaat, vuil onder de plaat, versleten tandheugel of riem | Maak de plaat vlak; reinig de spijlen; kalibreer de aandrijvingen als de variatie aanhoudt |
Zuurstof, stikstof of perslucht
| Gas | Toepassing | Snijkant |
|---|---|---|
| Zuurstof | Constructiestaal, met name vanaf middeldikte | Oxidehuid op de rand; verwijder deze voor poedercoaten of kritisch laswerk |
| Stikstof | Roestvrij staal, aluminium; constructiestaal wanneer de rand oxidevrij moet zijn | Heldere rand, klaar om te lassen of te coaten; hoog gasverbruik |
| Perslucht | Dunne koolstofstaal- en RVS-plaat | Lichte oxidatie; goedkoopste optie per meter als de perslucht droog en olievrij is |
De drukken verschillen enorm. Zuurstof loopt op circa 0.5–1.6 bar, stikstof op 10–20 bar. Zuurstof brandt mee met de laser en vereist weinig debiet; stikstof moet het gesmolten metaal op eigen kracht uit de kerf blazen, dus is er een hoge druk en veel gas voor nodig. Voor een schone RVS-rand is stikstof met een zuiverheid van 99.999 % de gebruikelijke specificatie.
Bespreek waar het gas vandaan komt voordat de machine arriveert. Cilinderbundels zijn prima voor incidenteel stikstofsnijden; dagelijks RVS-werk rechtvaardigt meestal een vloeistoftank of een stikstofgenerator.
Het lezen van een laserspecificatieblad
Specificatiebladen voor 3015-machines op B2B-platforms lijken bijna identiek: ±0.03 mm positioneernauwkeurigheid, ±0.02 mm herhaalnauwkeurigheid, 120–150 m/min, 1.5 G, 380 V driefase. Sommige vermelden zelfs twee verschillende nauwkeurigheidscijfers op dezelfde pagina. Wat machines onderscheidt, bevindt zich achter die regels:
| Regel op het specificatieblad | Waar op te letten |
|---|---|
| Positionering versus herhaalnauwkeurigheid | Positionering (bijvoorbeeld ±0.03 mm) is hoe dicht de as bij een aangestuurd punt komt; herhaalnauwkeurigheid (vaak ±0.02 mm) is hoe goed hij naar datzelfde punt terugkeert. Vraag naar de testmethode waar het cijfer vandaan komt, zoals ISO 230-2. |
| Max. snelheid | Vermeldingen noemen 100–150 m/min. Dat is de ijlgang tussen snedes. De snijsnelheid op 6 mm staal bij 3 kW is ongeveer 2 m/min. |
| Versnelling | 1.0–1.5 G is gebruikelijk. Dit bepaalt de cyclustijd op dunne plaat met veel kleine contouren, meer dan het laservermogen dat doet. |
| Gewicht | B2B-vermeldingen geven vaak het bruto verpakkingsgewicht op, niet het machinenewicht. Vraag naar het machinenewicht en de vloerbelasting als u de fundering plant. |
| Merknamen | “Raycus/IPG/Max” of “Yaskawa/Delta/HCFA” in een vermelding betekent dat de verkoper elk van deze kan monteren. De merken in uw contract zijn degene die ertoe doen. |
Snijkwaliteit: Gebruik ISO 9013 op de tekening
“Goede snijkant” betekent voor iedereen iets anders. ISO 9013 indeelt thermische snedes op haaksheid (klassen 1 tot 5) en op oppervlakteruwheid Rz5 (klassen 1 tot 4), met toleranties die toenemen naarmate de plaat dikker wordt. Als u de vereiste klassen op uw tekening vermeldt, beoordelen u en de leverancier proefstukken aan de hand van dezelfde maatstaf.
Koper, messing en aluminium
Fiberlasers werken op ongeveer 1.07 µm, een tiende van de golflengte van een CO₂-laser, en focussen op een veel kleinere stip. Die hogere vermogensdichtheid is wat hen in staat stelt om koper en messing te snijden waar CO₂-lasers moeite mee hebben. Praktische regels voor reflecterende metalen: snijd 10–15 % onder de maximale voedingssnelheid, laat het inboeren volledig doorgaan voordat u beweegt, houd de focus nabij het topoppervlak, gebruik zuurstof op koper en stikstof op messing. Conservatieve minimumvermogens voor koper zijn 1 kW voor 1 mm, 2 kW voor 3 mm en 4 kW voor 6 mm.
Hetzelfde geldt voor staal: in vergelijkende tests op 15 mm zachtstaal en 10 mm RVS had een fiberlaser minder vermogen nodig dan een CO₂-laser voor dezelfde snijsnelheid, omdat staal de golflengte beter absorbeert.
Open tafel of wisselwafel
Op een open machine met één tafel (LFP3015, LFP6020) staat de laser stil terwijl de operator onderdelen opruimt en de volgende plaat laadt. Voor prototypes en gemengde opdrachten is dat acceptabel en kost de machine minder. Wanneer de machine de productie voor volledige diensten draait, telt het wachten op; een wisselwafel (LFP4020, 15–20 s wissel) laat u laden terwijl deze snijdt.
Fiberlaser, plasmasnijder of lasersnijder voor buizen
Fiberlaser biedt de beste nauwkeurigheid en snijkant op plaat en middeldikke plaat. CNC-plasma kost minder per millimeter dikte op zwaar constructiestaal en snijdt lasvoorbereidingen. Als buizen een groot deel van uw onderdelen uitmaken, doet een speciale buislaser het zagen, boren en inkepen in één enkele gang; de 2-in-1 machine dekt kleinere buisvolumes.
Voordat u bestelt
- Plaatformaten en uw materiaaldikte-mix per uur per maand.
- Merk en vermogen van de laserbron, inclusief de snitlijst van die bron.
- Enkele tafel of wisseltafel.
- Merken van de snijkop, servo's, geleidingen en besturing vastgelegd in het contract.
- Gasvoorziening, netaansluiting, vloerbelasting en stofafzuiging.
- Proefstukken op basis van uw eigen tekening, beoordeeld volgens de ISO 9013-normen indien van toepassing.
Veelgestelde vragen over fiber laser snijmachines
Welke fibersnijder is geschikt voor een klein toeleveringsbedrijf?
Meestal een 3015 zoals de LFP3015: deze is geschikt voor standaard platen van 1500 × 3000 mm en is te bestellen van 1 kW tot 12 kW.
Hoe dik kan een fiberlaser van 3 kW snijden?
Doorgaans maximaal circa 22 mm constructiestaal met zuurstof en 10 mm RVS met stikstof, bij een zeer lage snelheid. Voor dagelijkse productie kunt u beter rekenen op een paar millimeter minder en de snitlijst van de aangeboden bron raadplegen.
Is een laser met een hoger vermogen altijd sneller?
Nee. Bij dunne platen wordt de snelheid beperkt door de versnelling en de besturing. Extra vermogen werpt vanaf middelmatige diktes zijn vruchten af.
Waarom is stikstofsnijden zo duur?
Stikstof wordt op een 3 kW machine gebruikt bij ongeveer 12–20 bar en moet het smeltbad volledig zelf wegblazen, dus het verbruik is hoog. Een gastank of generator verlaagt de kosten per kubieke meter.
Kan een fiberlaser koper en theelkoper/messing snijden?
Ja. Als veilige ondergrens kunt u uitgaan van 1 kW voor 1 mm koper en 4 kW voor 6 mm, met zuurstof voor koper en stikstof voor messing.
Kunnen jullie proefstukken snijden voordat ik bestel?
Ja. Stuur een DXF, het materiaal en de dikte, en wij snijden proefstukken op de configuratie die u overweegt.
Stuur uw plaatformaten en materiaaldikte-mix door. Wij adviseren een bedformaat en laserbron, en leveren een offerte waarin elk componentmerk wordt benoemd.
Vraag een offerte aan