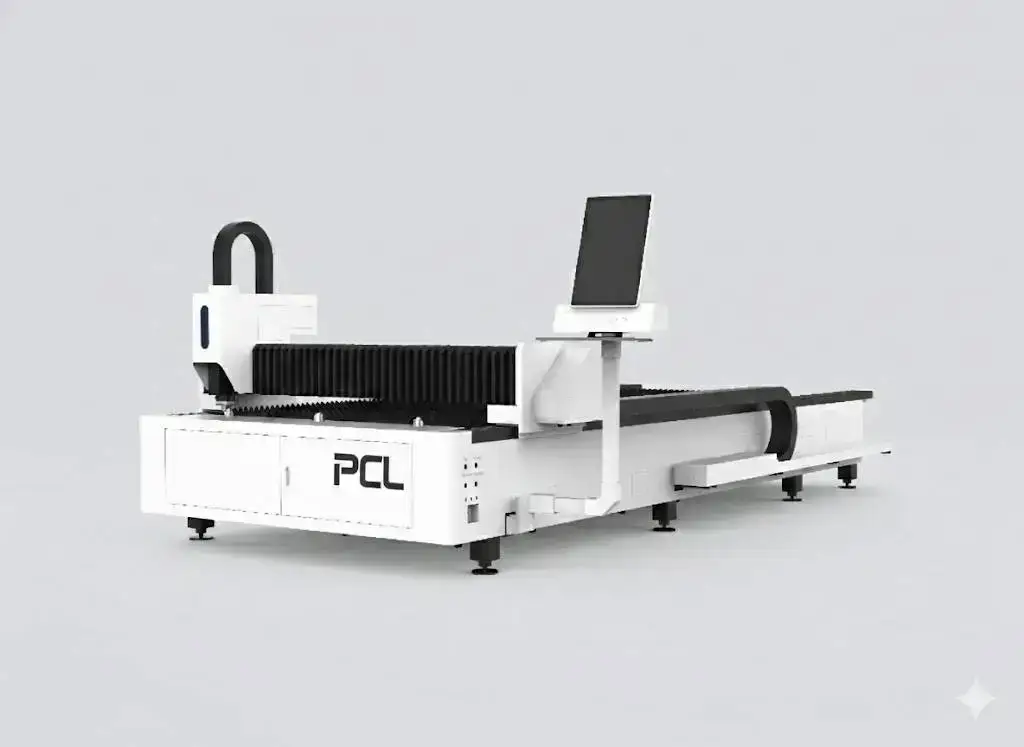
LFH4020: ภาพรวม
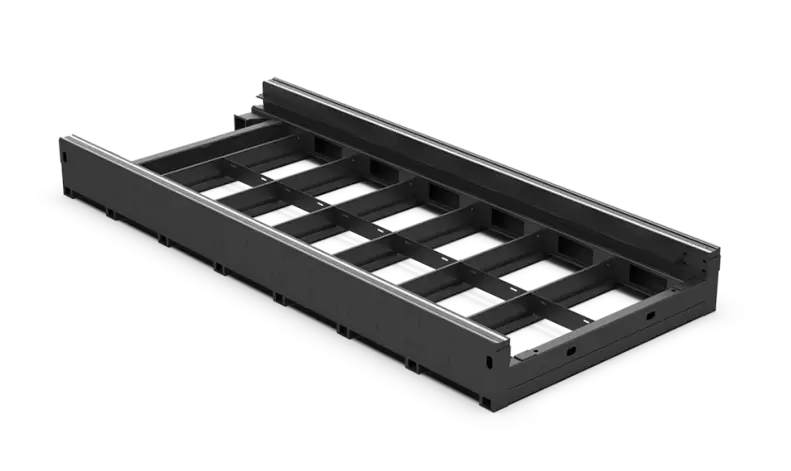
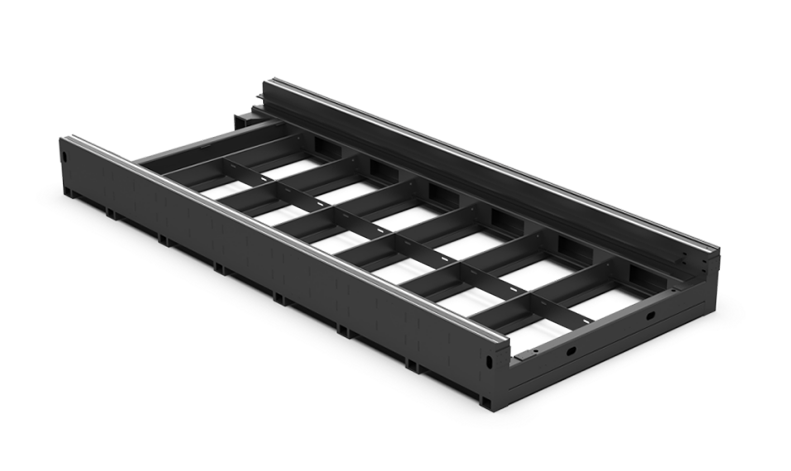
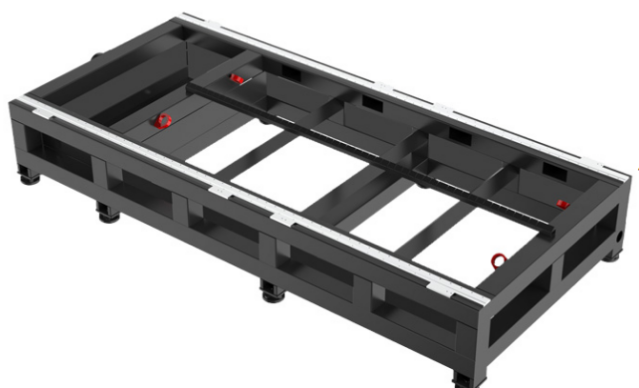
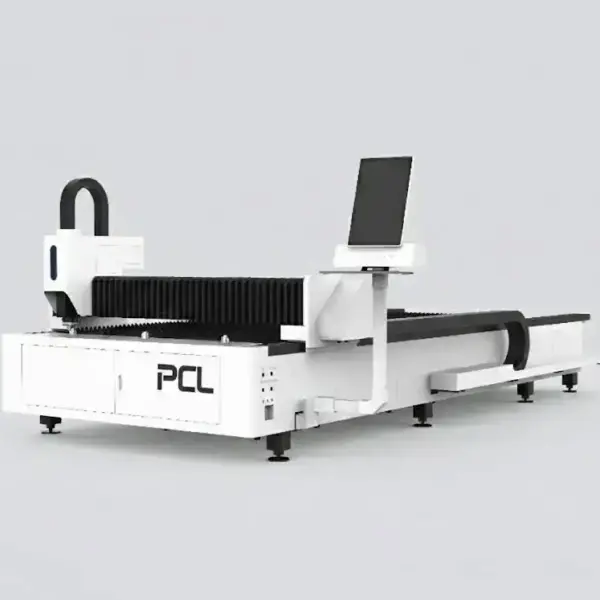
LFH4020 คือเครื่องตัดเลเซอร์ขนาด 4000 × 2000 มม. สำหรับงานแผ่นหนา โครงสร้างเตียงเชื่อมจากแผ่นเหล็กหนาและผ่านกรรมวิธีอบคลายเครียด (Heat-treated) ก่อนนำไปขึ้นรูปแมชชีน รองรับแหล่งกำเนิดเลเซอร์ตั้งแต่ 1 kW ถึง 30 kW เหมาะสำหรับโรงงานตัดชิ้นส่วนเรือ แผ่นฐาน (Base plate) และชิ้นส่วนเครื่องจักรหนัก

ข้อมูลทางเทคนิค
| Model | LFH-4020 |
|---|---|
| Working area | 4000 × 2000 mm |
| Laser power | 1–30 kW; IPG, Raycus หรือ MAX |
| Max acceleration | 1.2–1.5 G |
| Bed | เชื่อมจากแผ่นเหล็กหนา, อบความร้อนและคลายความเครียดโครงสร้าง |
| Cutting head | หัวตัดโฟกัสอัตโนมัติ Raytools |
| Certification | CE, ISO 9001 |
| Warranty | รับประกัน 24 เดือนทั่วทั้งเครื่อง (ยกเว้นวัสดุสิ้นเปลือง) |
ทำไมงานแผ่นหนาจึงต้องใช้เตียงที่ผ่านการอบคลายเครียด
โครงสร้างเหล็กเชื่อมย่อมอมความเค้นตกค้างจากการเชื่อมไว้ หากนำไปกัดไสขึ้นรูปโดยไม่ผ่านการอบคลายเครียด โครงสร้างจะค่อยๆ บิดตัวทีละน้อยในเวลาหลายเดือน ทำให้เครื่องสูญเสียความเที่ยงตรง งานแผ่นหนายังสร้างภาระน้ำหนักและความร้อนสะสมเพิ่มเติม การอบความร้อนก่อนขึ้นรูปช่วยขจัดความเค้นเหล่านี้ เตียงเครื่องจึงรักษาความแม่นยำทางเรขาคณิตไว้ได้แม้ใช้งานตัดหนักต่อเนื่องทุกวัน
ความสามารถในการตัดตามกำลังวัตต์
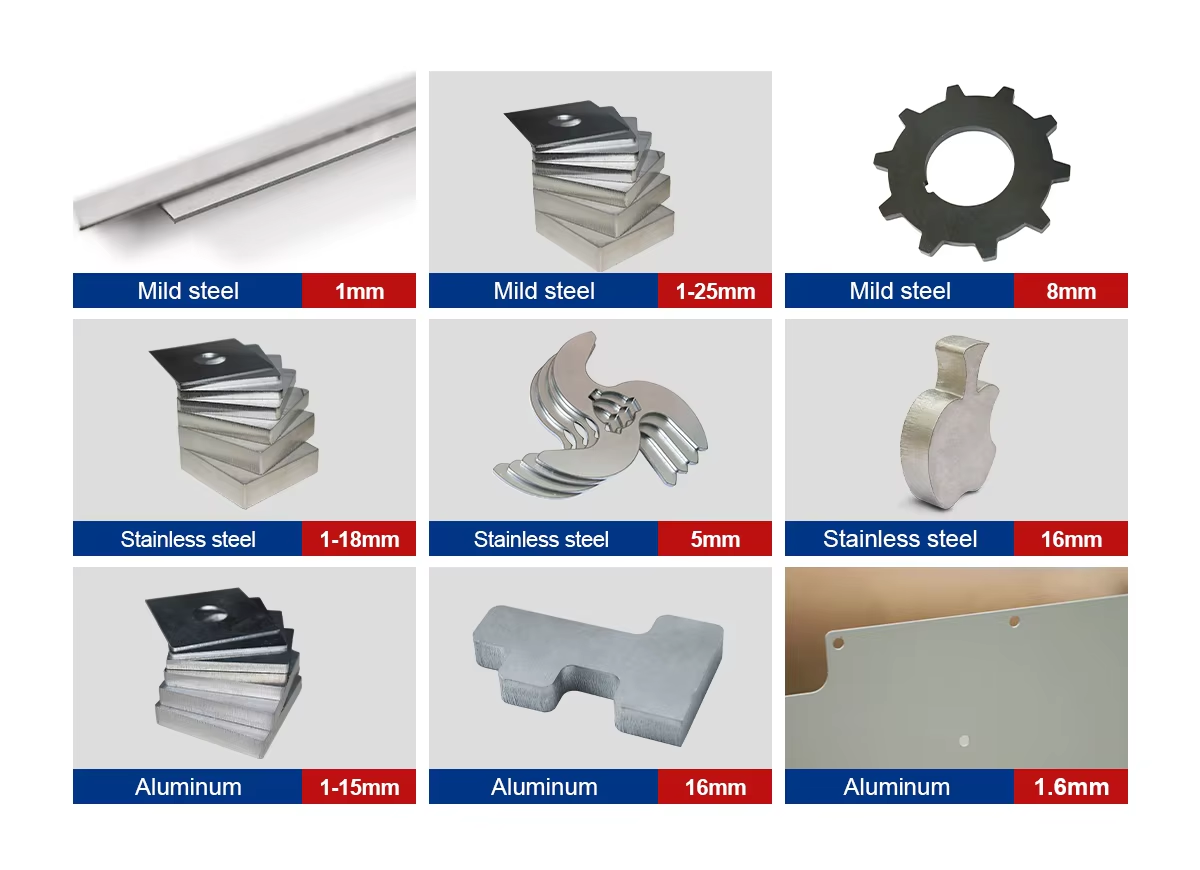
ความหนาตัดสูงสุดโดยทั่วไปตั้งแต่ 1 kW ถึง 60 kW คอลัมน์ขวาแสดงพิกัดกำลังวัตต์ที่เครื่องรุ่นนี้รองรับ ตัวเลขเหล่านี้ถือเป็นขีดจำกัดสูงสุด ไม่ใช่ช่วงการใช้งานจริงในแต่ละวัน เหล็กคาร์บอน (Carbon steel) จะมีความหนาเพิ่มขึ้นไม่มากนักในช่วง 3 ถึง 6 kW (22 ถึง 25 มม.) แต่สเตนเลสจะเพิ่มขึ้นเท่าตัวจาก 10 เป็น 20 มม. สำหรับรุ่น 20–30 kW โปรดขอตารางสเปกของแหล่งกำเนิดเลเซอร์ที่คุณสนใจ
| กำลังเลเซอร์ | เหล็กคาร์บอน (O₂) | สแตนเลส (N₂) | อลูมิเนียม (N₂) | ทองเหลือง (N₂) | รุ่นนี้ |
|---|---|---|---|---|---|
| 1 kW | 10 มม. | 5 มม. | 3 มม. | 3 มม. | ✓ |
| 1.5 kW | 16 มม. | 6 มม. | 4 มม. | 3 มม. | ✓ |
| 2 kW | 20 มม. | 8 มม. | 6 มม. | 5 มม. | ✓ |
| 3 kW | 22 มม. | 10 มม. | 8 มม. | 6 มม. | ✓ |
| 4 kW | 25 มม. | 12 มม. | 10 มม. | 8 มม. | ✓ |
| 6 kW | 25 มม. | 20 มม. | 16 มม. | 12 มม. | ✓ |
| 8 kW | 40 มม. | 30 มม. | 30 มม. | 16 มม. | ✓ |
| 12 kW | 40 มม. | 40 มม. | 40 มม. | 16 มม. | ✓ |
| 20 kW | 80 มม. | 100 มม. | 60 มม. | 20 มม. | ✓ |
| 60 kW | 200 มม. | 150 มม. | – | – | – |
ความหนาตัดสูงสุดเป็นเพียงขีดจำกัด ซึ่งการตัดจะช้าและผิวขอบจะหยาบกว่าปกติ สำหรับการผลิตจริงควรเผื่อความหนาลดลงจากนี้เล็กน้อย และควรตรวจสอบกับตารางการตัดของแหล่งกำเนิดและหัวตัด (Cutting head) รุ่นจริงในใบเสนอราคาของคุณ
ความเร็วในการตัดโดยทั่วไป
| ความหนา | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 มม. | 5.0 | 3.8–4.2 | – | – |
| 3 มม. | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 มม. | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 มม. | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 มม. | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 มม. | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 มม. | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 มม. | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 มม. | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 มม. | – | – | 0.4–0.5 | 0.8–1.0 |
| Thickness | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
ความเร็วหน่วยเป็น m/min ค่ามาตรฐานสำหรับการตัดคุณภาพดี ซึ่งอาจเปลี่ยนแปลงได้ตามข้อกำหนดขอบชิ้นงาน เกรดวัสดุ ความบริสุทธิ์ของแก๊ส และหัวตัด ใบเสนอราคาของคุณจะรวมตารางข้อมูลจำเพาะสำหรับรุ่นนั้นๆ โดยเฉพาะ
LFH4020 หรือ LFP4020 ดีกว่ากัน
ขนาดเตียงเท่ากัน ช่วงกำลังวัตต์เท่ากัน แต่รุ่น LFP4020 เพิ่มโต๊ะสลับชิ้นงานอัตโนมัติ เหมาะสำหรับงานที่ต้องเปลี่ยนแผ่นโลหะบ่อยครั้งต่อกะ ส่วน LFH4020 เหมาะกับงานแผ่นหนาที่แผ่นเหล็กแต่ละแผ่นวางอยู่บนเตียงนานกว่า และไม่จำเป็นต้องใช้โต๊ะสลับชิ้นงาน ส่งชิ้นงานของคุณมาให้เราพิจารณา แล้วเราจะจัดใบเสนอราคาเปรียบเทียบทั้งสองรุ่นให้คุณ
ตำแหน่งของรุ่นนี้ในกลุ่มผลิตภัณฑ์เลเซอร์ PCL
| Model | Working area | Power | Best for |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | กำลังสูงบนพื้นที่กะทัดรัด |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | โต๊ะเดี่ยวแบบเปิด สำหรับแผ่นเหล็กมาตรฐาน |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | โต๊ะสลับคู่เพื่อเพิ่มปริมาณงานผลิต |
| LFH4020 (รุ่นนี้) | 4000 × 2000 mm | 1–30 kW | งานแผ่นหนากำลังสูง บนเตียงเชื่อมแผ่นหนา |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | ตัดแผ่นยาวด้วยงบลงทุนที่ย่อมเยากว่า |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | งานผลิตฟอร์แมตใหญ่ |
| 2-in-1 sheet & tube | 3015 หรือ 4020 + ท่อ Ø20–220 mm | 1–12 kW | ตัดได้ทั้งแผ่นและท่อในเครื่องเดียว |
ปัญหาที่พบบ่อยและวิธีแก้ไข
| Problem | Usual cause | What to do |
|---|---|---|
| สะเก็ดทะลุย้อนกลับ (Pierce blow-out) บนแผ่นหนา | เจาะทะลุแบบขั้นตอนเดียวบนแผ่นหนา | ใช้การเจาะแบบเป็นขั้นตอน (Staged piercing) และปล่อยให้แผ่นเหล็กเย็นลงระหว่างการเจาะแต่ละครั้ง |
| มีสลาก (Dross) เกาะหนาใต้เหล็กคาร์บอนหนา | ความเร็วสูงเกินไป, แรงดันออกซิเจนต่ำ, ระยะโฟกัstit-negative มากเกินไป, หัวฉีด (Nozzle) อุดตันบางส่วน | ลดความเร็วลง 5–8 %; รักษาแรงดันออกซิเจนไว้ที่ 0.5–0.7 bar; ตั้งค่าโฟกัส +3 ถึง +4 มม.; ตรวจสอบหัวฉีด |
| ตัดไม่ทะลุ | กระบวนการเจาะยังไม่เสร็จสิ้น, ระยะโฟกัสไม่เป็นบวกเพียงพอสำหรับการตัดด้วยออกซิเจน, เลนส์ป้องกันสกปรก | รอให้ขั้นตอนการเจาะเสร็จสมบูรณ์ทั้งหมด; เพิ่มระยะโฟกัสทีละ 1 มม.; ทำความสะอาดหรือเปลี่ยนกระจกป้องกัน |
| ขนาดคลาดเคลื่อนเมื่อตัดแผ่นยาว | มีสิ่งสกปรกบนราวแร็คหรือรางนำ, หรือการขยายตัวเนื่องจากความร้อนของแผ่นเหล็ก | ทำความสะอาดรางนำและแร็ค; จัดลำดับการตัดเพื่อกระจายความร้อน |
ปัจจัยที่มีผลต่อราคาเครื่อง
| Item | Options | Effect |
|---|---|---|
| Laser source | แบรนด์ (Raycus, IPG, Max) และกำลังวัตต์ | ชิ้นส่วนที่มีราคาสูงที่สุด กำลังวัตต์ที่สูงขึ้นจะมีราคาสูงขึ้น และต้องใช้เครื่องทำความเย็น (Chiller) และระบบจ่ายไฟที่ใหญ่ขึ้นตามไปด้วย |
| Cutting head | หัวตัดโฟกัสอัตโนมัติ Raytools หรือ WSX | ระบบโฟกัสอัตโนมัติและการป้องกันการชนของหัวตัด |
| Drive | แบรนด์เซอร์โวมอเตอร์, รางนำและแร็ค | ความแม่นยำในการทำงานระยะยาวหลายปี |
| Bed | เตียงเชื่อมจากแผ่นเหล็กหนา, ผ่านการอบความร้อน | ออกแบบมาสำหรับงานแผ่นหนาและการใช้งานที่ยาวนาน |
| Power | 1–30 kW | งานแผ่นหนาต้องใช้กำลังสูงและระบบจ่ายแก๊สที่รองรับกัน |
รุ่น LFH4020 เสนอราคาตามคำขอ
ขั้นตอนจากใบสอบถามสู่สายการผลิต
- ชิ้นส่วนและตัวอย่าง. ส่งแบบชิ้นงานที่หนที่สุดและชิ้นส่วนตัวอย่างทั่วไปของคุณมาให้เรา เราจะตัดชิ้นงานทดสอบด้วยกำลังวัตต์ที่คุณกำลังพิจารณา
- การกำหนดสเปก. เราสรุปแหล่งกำเนิดเลเซอร์ หัวตัด โต๊ะทำงาน และอุปกรณ์เสริม พร้อมจัดทำผังการติดตั้ง (Layout) ที่แสดงพื้นที่หน้างาน ระบบไฟฟ้า แก๊ส และจุดต่อท่อดูดควัน
- การประกอบและทดสอบ. ประกอบและทดสอบเครื่องจักรก่อนจัดส่ง โดยระบุระยะเวลาส่งมอบไว้อย่างชัดเจนในใบเสนอราคา
- การเตรียมพื้นที่หน้างาน. เตรียมพื้นให้ได้ระดับ ระบบจ่ายไฟ แก๊สช่วยตัด ลม 0อัด และระบบดูดควันให้พร้อมก่อนเครื่องส่งถึงโรงงาน
- การติดตั้งและอบรมการใช้งาน. รวมอยู่ในใบเสนอราคา ผู้ใช้งานจะได้เรียนรู้การจัดเรียงแผ่น (Nesting) พารามิเตอร์การตัด การตรวจสอบประจำวัน และการแก้ไขปัญหาเบื้องต้น
- การสนับสนุนหลังการขาย. รับประกัน 24 เดือนทั่วทั้งเครื่อง ยกเว้นวัสดุสิ้นเปลือง
ก่อนที่คุณจะสั่งซื้อ
- ความหนาแผ่นที่หนที่สุดและความหนาที่คุณใช้งานตัดบ่อยที่สุดในแต่ละวัน
- ความสามารถของเครนในการยกแผ่นเหล็กหนาขึ้นโต๊ะ
- ระบบจ่ายออกซิเจนสำหรับงานเหล็กคาร์บอนหนา
- น้ำหนักกดทับพื้นและฐานรากสำหรับเครื่องจักรขนาดใหญ่
การบำรุงรักษา
| เมื่อไหร่ | สิ่งที่ต้องตรวจสอบ |
|---|---|
| ทุกวัน | ตรวจสอบและทำความสะอาดเลนส์ป้องกัน; ตรวจสอบสภาพหัวตัดและการตั้งศูนย์; ตรวจสอบแรงดันแก๊ส |
| ทุกสัปดาห์ | กำจัดสะเก็ดไฟ; ทำความสะอาดรางเลือนและเฟืองสะพาน; ตรวจสอบเซ็นเซอร์ความสูง |
| ตามรอบเวลา | เปลี่ยนสลัทเตียงตัด; หล่อลื่นรางและเฟืองสะพาน; เปลี่ยนน้ำและไส้กรองในเครื่องทำความเย็น |
ความปลอดภัย
แสงเลเซอร์ที่สะท้อนจากแผ่นโลหะมองไม่เห็นด้วยตาเปล่าและอาจเป็นอันตรายต่อดวงตา ดังนั้นพื้นที่ตัดจึงต้องมีห้องปิดทึบหรือกั้นรั้ว และระบบinterlockของประตูต้องใช้งานได้ตลอดเวลา เปิดระบบดูดควันและทำความสะอาดตัวกรองอยู่เสมอ ฝุ่นในเตียงตัดและไส้กรองอาจติดไฟได้ง่ายโดยเฉพาะหลังจากตัดอะลูมิเนียม เก็บอุปกรณ์ออกซิเจนให้ปราศจากคราบน้ำมันและจาระบี และยึดถังแก๊สให้แน่นหนา
จุดเด่นและข้อจำกัด
จุดเด่น
- โครงสร้างเตียงผ่านกรรมวิธีอบคลายเครียดความร้อนสำหรับงานแผ่นหนา
- 1–30 kW
- อัตราเร่งสูงสำหรับเครื่องจักรขนาดใหญ่
ข้อจำกัดที่ควรทราบ
- โต๊ะเดี่ยว: ต้องเผื่อเวลาในการขึ้น-ลงชิ้นงาน
- กำลังไฟสูงต้องใช้หม้อแปลงหรือแหล่งจ่ายไฟขนาดใหญ่
- แผ่นหนาจำเป็นต้องใช้เครนช่วยในการยกโหลดแผ่น
คำถามที่พบบ่อย LFH4020
มีตัวเลือกกำลังวัตต์เท่าไหร่บ้าง?
ตั้งแต่ 1 kW ถึง 30 kW จากแบรนด์ IPG, Raycus หรือ MAX
เตียงตัดของรุ่น LFH แตกต่างอย่างไร?
สร้างจากการเชื่อมแผ่นเหล็กหนาและผ่านกรรมวิธีอบความร้อนเพื่อคลายความเครียดจากการเชื่อม ทำให้คงความเที่ยงตรงได้ดีเยี่ยมแม้ตัดแผ่นหนา
ตัดหนาได้สูงสุดเท่าไหร่?
ขึ้นอยู่กับแหล่งกำเนิดเลเซอร์ โดยทั่วไปความหนาสูงสุดอยู่ที่เหล็กคาร์บอน 25 มม. และสแตนเลส 20 มม. ที่กำลัง 6 kW และประมาณ 40 มม. สำหรับทั้งสองวัสดุที่กำลัง 12 kW สามารถขอตารางสเปคตามแหล่งกำเนิดเลเซอร์ที่คุณเลือกได้
ขอทดลองตัดชิ้นงานจริงของฉันได้หรือไม่?
ได้ ส่งชิ้นงานตัวอย่างที่หนาที่สุดของคุณมาให้เราทดลองตัดได้เลย
ต้องเตรียมฐานรากพิเศษไหม?
เครื่องจักรขนาดใหญ่และงานแผ่นหนาต้องการพื้นโรงงานที่เรียบและแข็งแรง เราจะจัดส่งข้อกำหนดของฐานรากไปพร้อมกับผังการติดตั้ง
ใช้แก๊สอะไรสำหรับตัดเหล็กคาร์บอนหนา?
ใช้แก๊สออกซิเจนที่แรงดันต่ำ โดยในคลังข้อมูลวัสดุของเครื่องจะมีค่าพารามิเตอร์ที่เหมาะสมสำหรับความหนาแต่ละระดับ
เปรียบเทียบ เครื่องตัดเลเซอร์ไฟเบอร์ ทุกรุ่นแบบ ล้วนๆ ได้ในคู่มือการเลือกซื้อของเรา
ส่งสเปคแผ่นเหล็กที่หนที่สุดและงานที่คุณตัดประจำมาให้เรา เราช่วยแนะนำแหล่งกำเนิดแสงที่เหมาะสมและเสนอราคา LFH4020 ให้คุณทันที
ขอใบเสนอราคา