LFH4020: 개요
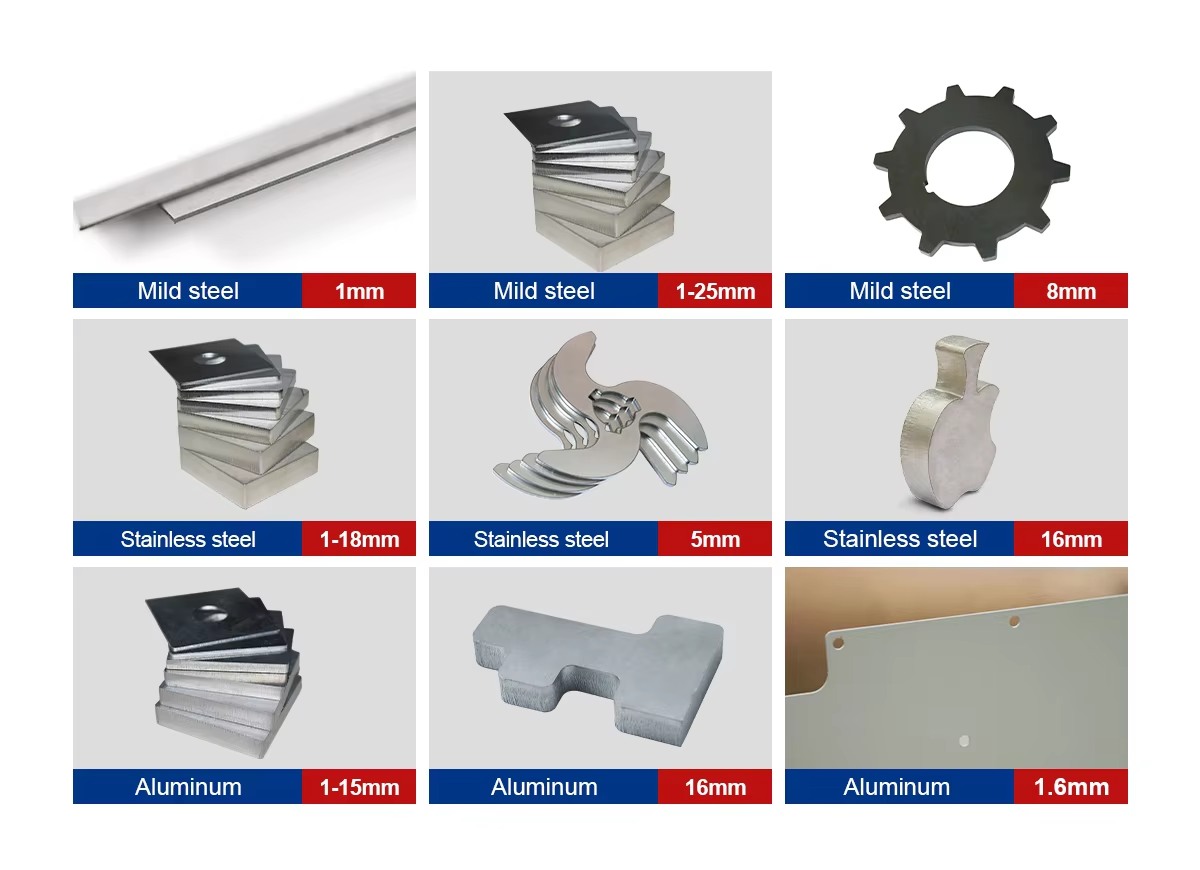
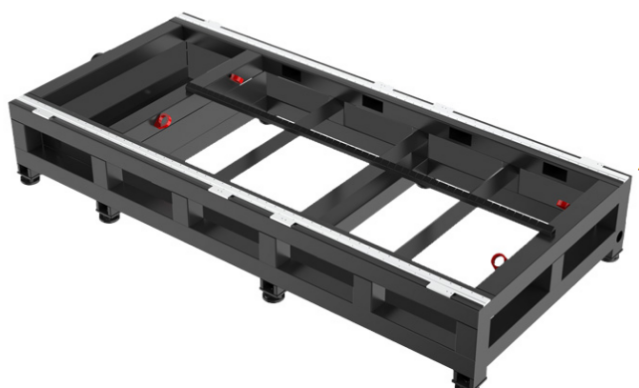
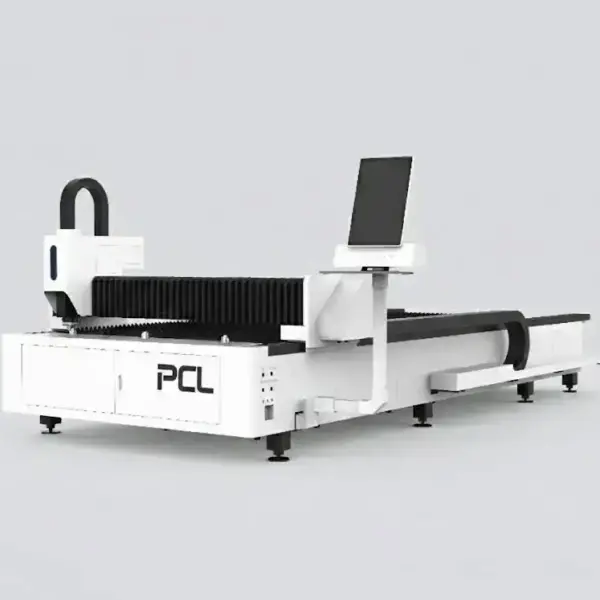
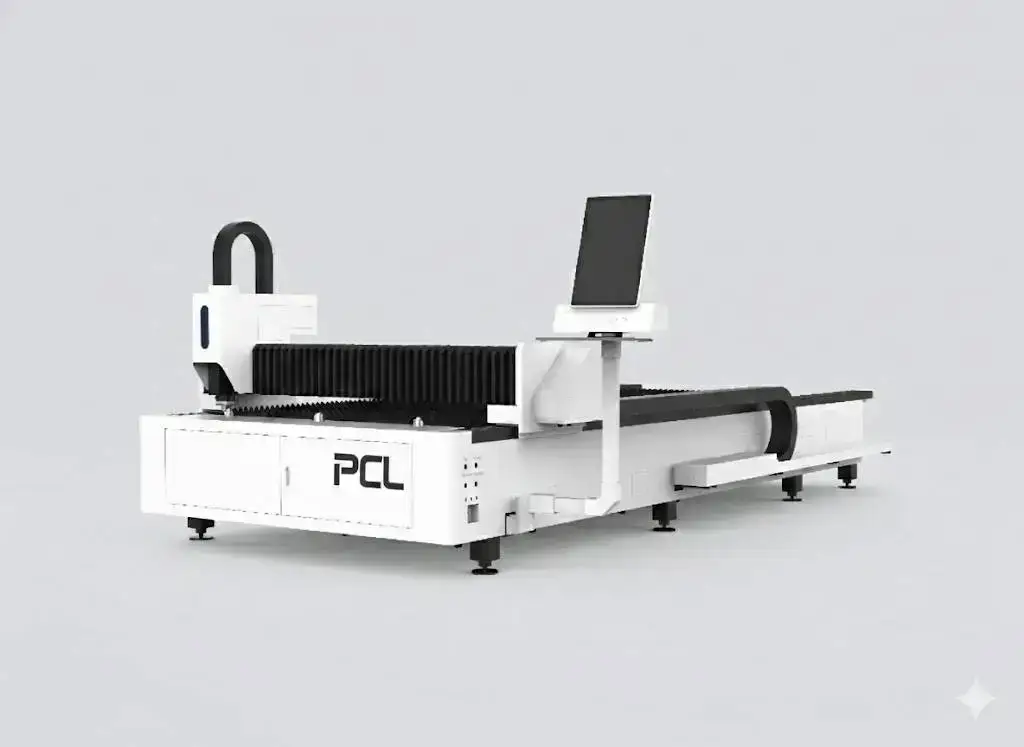
LFH4020은 후판 가공을 위한 4000 × 2000 mm 파이버 레이저 절단기입니다. 베드는 강판 용접 후 가공 전 열처리 공정을 거쳤으며, 1 kW에서 30 kW까지의 레이저 소스를 탑재할 수 있습니다. 주로 조선 부품, 베이스 플레이트, 기계 부품 가공에 사용됩니다.

기술 사양
| 모델 | LFH-4020 |
|---|---|
| 작업 영역 | 4000 × 2000 mm |
| 레이저 출력 | 1–30 kW; IPG, Raycus 또는 MAX |
| 최대 가속도 | 1.2–1.5 G |
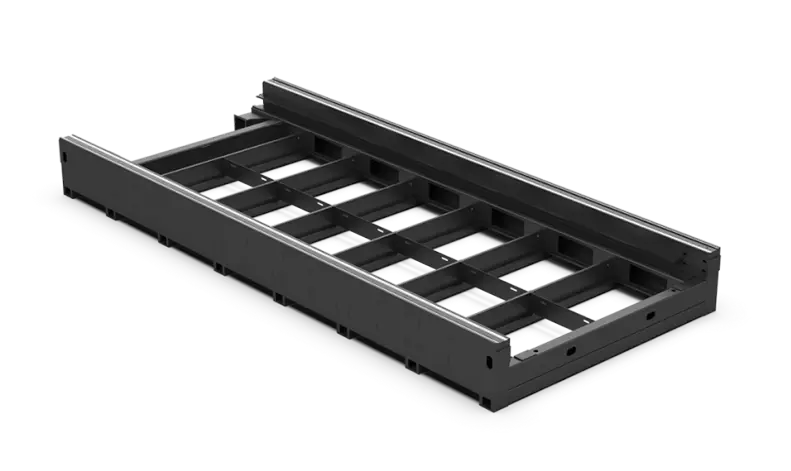
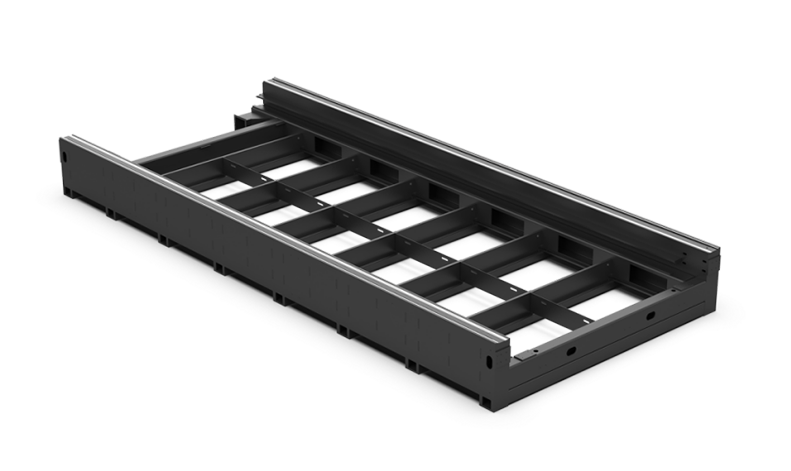
| 베드 | 강판 용접, 열처리 및 잔류 응력 제거 공정 |
| 절단 헤드 | Raytools 오토포커스(자동 초점) 헤드 |
| 인증 | CE, ISO 9001 |
| 보증 | 장비 전체 24개월 (소모품 제외) |
후판 가공에 응력 제거 베드가 필요한 이유
용접된 프레임에는 용접 응력이 남아 있습니다. 이 응력을 제거하지 않은 채 기계를 가공하면 수개월에 걸쳐 서서히 변형이 발생하여 절단 정밀도가 떨어지게 됩니다. 특히 두꺼운 철판을 가공할 때는 추가적인 하중과 열이 가해집니다. 가공 전 열처리를 통해 이러한 응력을 완전히 제거하므로, 매일 고강도로 절단 작업을 하더라도 베드가 초기 형상을 완벽하게 유지합니다.
출력 옵션별 절단 능력
1 kW부터 60 kW까지의 일반적인 최대 두께이며, 마지막 열은 이 장비가 탑재할 수 있는 출력을 나타냅니다. 수치는 일상적인 작업 범위가 아닌 최대 한계치로 참고해 주시기 바랍니다. 탄소강의 경우 3 kW에서 6 kW 사이의 두께 증가 폭은 크지 않으며 (22~25 mm), 스테인리스는 10 mm에서 20 mm로 두 배가 됩니다. 20~30 kW 출력을 고려하신다면 견적서에 포함된 해당 소스의 절단표를 요청해 주세요.
| 레이저 출력 | 탄소강 (O₂) | 스테인리스 (N₂) | 알루미늄 (N₂) | 황동 (N₂) | 본 모델 |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
최대 두께는 절단 속도가 느려지고 절단면이 거칠어지는 한계치입니다. 일상적인 생산 계획은 이 두께보다 몇 밀리미터 낮게 잡으시고, 견적서에 포함된 정확한 소스 및 절단 헤드의 가공 조건을 확인하시기 바랍니다.
표준 절단 속도
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
속도 단위: m/min. 고품질 절단을 위한 표준 참고 값이며, 절단면 품질 요구사항, 소재 등급, 가스 순도, 레이저 헤드 상태에 따라 달라질 수 있습니다. 정확한 구성에 따른 절단표는 견적서에 포함되어 제공됩니다.
LFH4020 vs LFP4020
베드 규격과 출력 범위는 동일합니다. LFP4020은 셔틀 펠릿 교환 테이블(오토 테이블)이 적용되어 교대 근무 시 판재를 빠르게 교체해야 하는 작업에 적합합니다. 반면 LFH4020은 한 장의 판재를 베드 위에 올려두고 장시간 가공하는 후판 위주 작업에 알맞으며 테이블 교환 기능의 중요도가 상대적으로 낮습니다. 가공하시는 자재 샘플을 보내주시면 두 모델의 견적을 비교하여 안내해 드립니다.
PCL 레이저 라인업에서의 위치
| 모델 | 작업 영역 | 출력 | 추천 용도 |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | 컴팩트한 베드에서의 고출력 절단 |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | 오픈형 단일 테이블; 표준 철판 가공 |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | 대량 생산용 듀얼 교환 테이블 |
| LFH4020 (본 장비) | 4000 × 2000 mm | 1–30 kW | 강판 용접 베드 기반의 고출력 후판 절단 |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | 합리적인 투자 비용의 롱시트 가공 |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 대형 포맷 양산 가공 |
| 2-in-1 판재 및 파이프 겸용 | 3015 또는 4020 + 파이프 Ø20–220 mm | 1–12 kW | 한 대의 장비로 판재 및 파이프 동시 절단 |
주요 문제 및 해결 방법
| 문제 상황 | 주요 원인 | 해결 방법 |
|---|---|---|
| 후판 천공(피어싱) 시 버블/슬래그 튐 현상 | 후판에 대한 단일 단계 피어싱 적용 | 다단 피어싱(스텝 피어싱)을 사용하고 피어싱 사이에 판재를 냉각 |
| 두꺼운 탄소강 절단면 하단에 슬래그(찌꺼기) 발생 | 속도가 너무 빠름, 산소 압력 부족, 초점이 너무 마이너스임, 노즐 부분 막힘 | 속도를 5~8% 줄이고; 산소 압력을 0.5~0.7 bar로 유지하며; 초점을 +3~+4 mm로 설정하고; 노즐 상태 점검 |
| 절단 관통 불량 | 피어싱 미완료, 산소 절단 시 초점이 충분히 플러스(+)가 아님, 보호 렌즈 오염 | 모든 피어싱 단계를 완료하도록 설정; 초점을 1 mm씩 높임; 보호 렌즈 세척 또는 교체 |
| 긴 판재 가공 시 치수 오차 발생 | 랙 또는 레일의 이물질, 판재의 열변형 | 레일과 랙 청소; 열 확산 경로를 고려한 절단 순서 적용 |
가격 결정 요소
| 항목 | 옵션 | 영향 |
|---|---|---|
| 레이저 소스 | 브랜드 (Raycus, IPG, Max) 및 출력 | 가장 큰 비중을 차지하는 부품; 고출력일수록 장비 단가가 높고 더 큰 용량의 냉각기(칠러) 및 전력 공급 필요 |
| 절단 헤드 | Raytools 또는 WSX 오토포커스 헤드 | 자동 초점 기능 및 충돌 방지 기능 |
| 구동 시스템 | 서보모터 브랜드, 가이드 레일 및 랙 | 장기간 사용 시의 절단 정밀도 유지 |
| 베드 | 강판 용접, 열처리 베드 | 후판 가공 및 장기 내구성을 위한 구조 |
| 출력 | 1–30 kW | 후판 절단에는 고출력과 이에 맞는 가스 공급 장치 필요 |
LFH4020은 고객 요구 사양에 따라 맞춤 견적이 제공됩니다.
문의부터 생산까지의 절차
- 부품 및 샘플 테스트. 가장 두꺼운 후판과 대표적인 가공 도면을 보내주시면, 검토 중이신 출력 사양으로 샘플을 직접 절단해 드립니다.
- 사양 확정. 레이저 소스, 헤드, 테이블 및 옵션을 확정하고, 설치 공간, 소비 전력, 가스 공급 및 집진기 연결을 위한 도면 레이아웃을 제공합니다.
- 제작 및 테스트. 출하 전 장비 조립 및 품질 테스트를 거치며, 납기는 견적서에 명시됩니다.
- 현장 준비. 장비 입고 전 수평 바닥면, 전원 공급, 보조 가스 및 압축 공기, 집진 설비를 준비합니다.
- 설치 및 교육. 장비 견적에 포함되어 진행되며, 작업자는 네스팅 소프트웨어 사용법, 절단 파라미터 설정, 일일 점검 및 간단한 트러블슈팅 방법을 교육받습니다.
- A/S 지원. 소모품을 제외한 장비 전체에 대해 24개월 무상 보증을 제공합니다.
주문 전 체크리스트
- 가공하는 가장 두꺼운 후판의 두께 및 주로 작업하는 주력 두께.
- 중량 철판 상하차를 위한 크레인 용량.
- 두꺼운 탄소강 절단을 위한 산소 가스 공급 압력 및 용량.
- 대형 중량 장비 배치를 위한 바닥 하중 및 기초 공사 확인.
장비 유지보수
| 점검 주기 | 점검 항목 |
|---|---|
| 매일 | 보호 렌즈 점검 및 청소, 노즐 상태 및 센터링 확인, 가스 압력 확인 |
| 매주 | 슬래그 제거, 레일 및 랙 청소, 높이 센서(capacitive height sensor) 확인 |
| 주기적 | 슬레이트 교체, 레일 및 랙 윤활, 칠러(chiller) 냉각수 및 필터 교체 |
안전 수칙
소재에서 반사되는 레이저 빛은 눈에 보이지 않으며 시력에 손상을 줄 수 있으므로, 절단 영역은 반드시 차단 또는 펜스로 격리하고 도어 인터록이 정상 작동하도록 유지해야 합니다. 집진기를 가동하고 필터를 청소해 주세요. 특히 알루미늄 가공 후 베드와 필터 내부의 분진은 화재 위험이 있습니다. 산소 장비에 오일이나 그리스가 묻지 않도록 하고 가스 실린더는 안전하게 고정하세요.
장점과 한계
장점
- 후판 가공용 열처리 베드
- 1–30 kW 출력
- 대형 장비이면서도 높은 가속도 구현
참고사항 (한계)
- 싱글 테이블: 로딩 시간 소요
- 고출력 모델은 대용량 전원 필요
- 후판은 크레인 로딩 필수
LFH4020 FAQ
선택 가능한 출력 대역은 어떻게 되나요?
IPG, Raycus 또는 MAX 소스를 사용하여 1 kW에서 30 kW까지 선택 가능합니다.
LFH 베드의 차별점은 무엇인가요?
철판 용접 후 용접 응력을 제거하기 위한 열처리를 거쳐 제작되어, 후판 가공 시에도 높은 정밀도를 유지합니다.
절단 두께는 얼마나 되나요?
레이저 소스에 따라 다릅니다. 6 kW 기준 탄소강 25 mm, 스테인리스 20 mm이며, 12 kW 기준 양자 모두 약 40 mm까지 절단 가능합니다. 견적 요청 시 제공되는 절단 사양표를 참고해 주세요.
당사 소재로 절단 샘플을 확인할 수 있나요?
네, 가능합니다. 자주 사용하는 가장 두꺼운 샘플 부품을 보내주시면 테스트 절단을 진행해 드립니다.
별도의 기초 공사가 필요한가요?
중량급 장비와 후판 가공에는 수평이 맞고 단단한 바닥이 필수적입니다. 레이아웃과 함께 바닥 설치 요구사항을 안내해 드립니다.
두꺼운 탄소강 절단에는 어떤 가스를 사용하나요?
저압 산소를 사용하며, 머티리얼 라이브러리(소재 데이터베이스)에 두께별 권장 값이 설정되어 있습니다.
당사의 선택 가이드에서 모든 파이버 레이저 절단기를 한눈에 비교해 보세요.
가장 두꺼운 철판과 자주 사용하는 가공 조건을 보내주세요. 적합한 레이저 소스를 추천하고 LFH4020 견적을 안내해 드립니다.
견적 문의하기