เครื่องตัดพลาสม่า CNC
ตั้งแต่เครื่องตัดมือถือแบบพกพาไปจนถึงไลน์ตัดโปรไฟล์ 8 แกน: เครื่องตัดพลาสม่าสำหรับงานแผ่น งานเตรียมรอยเชื่อม ท่อ และเหล็กโครงสร้าง ผลิตในจี่หนาน ประเทศจีน พร้อมจัดส่งทั่วโลก
- 6 รุ่น
- USD 1,200 – 80,000 FOB Qingdao
- 24 เดือนรับประกัน
- CE ISO 9001
-
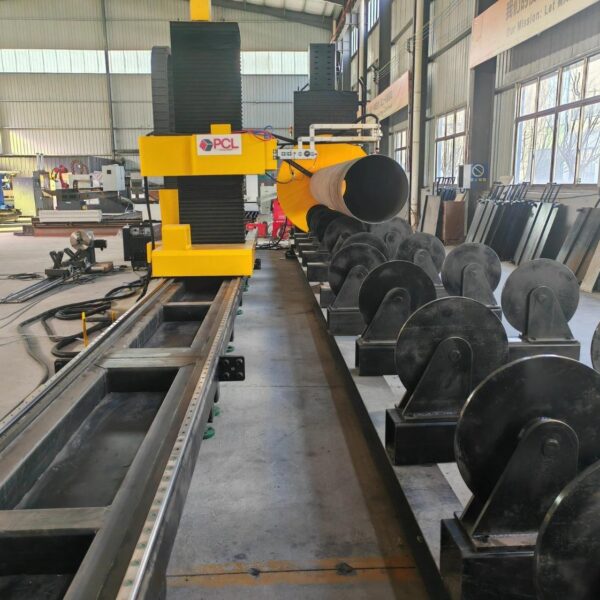
เครื่องตัดท่อพลาสม่า
สอบถามราคา ดูรายละเอียด -
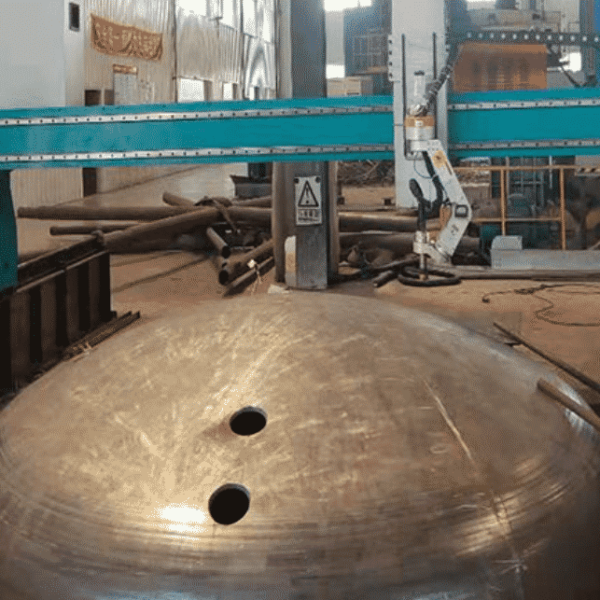
เครื่องตัดพลาสม่า 5 แกน
USD 35,000 – 60,000 ดูรายละเอียด -
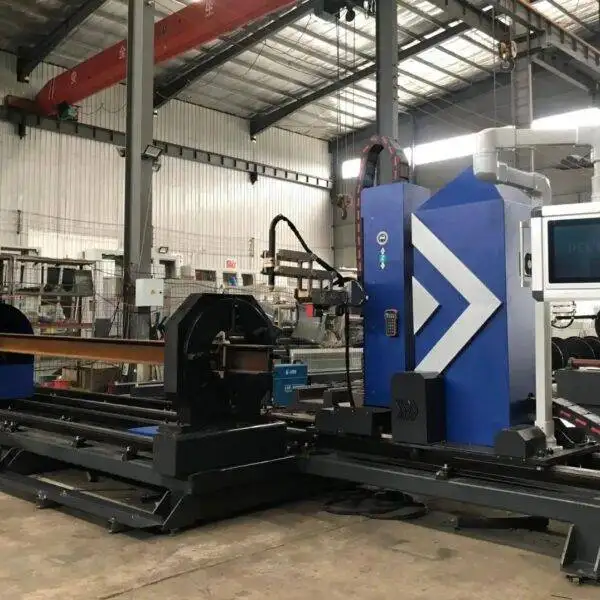
เครื่องตัดพลาสม่า 8แกน
USD 45,000 – 80,000 ดูรายละเอียด -
เครื่องตัดพลาสมา P3015
USD 2,000 – 15,000 ดูรายละเอียด -
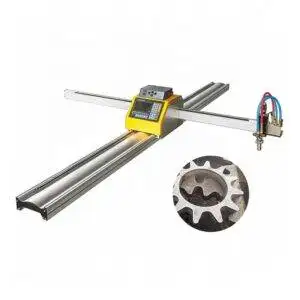
เครื่องตัดพลาสม่าลมแบบพกพา
$1,200.00 ดูรายละเอียด -
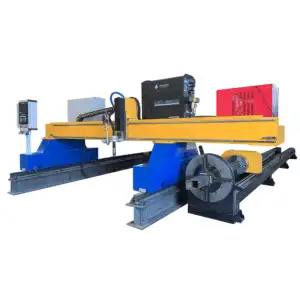
เครื่องตัดพลาสม่าแบบโครงสำหรับตั้งสิ่งของ
USD 2,000 – 15,000 ดูรายละเอียด
การตัดพลาสม่า CNC คืออะไร?
เครื่องตัดพลาสม่าจะปล่อยอาร์คไฟฟ้าผ่านหัวทิปขนาดเล็กพร้อมกับกระแสแก๊ส อาร์คจะทำให้แก๊สร้อนจนกลายเป็นพลาสม่าที่มีความร้อนสูงพอที่จะหลอมละลายเหล็กได้ และกระแสแก๊สจะเป่าโลหะที่หลอมละลายให้ออกมาจากรอยตัด เนื่องจากอาร์คไฟฟ้าต้องไหลกลับผ่านชิ้นงาน พลาสม่าจึงสามารถตัดโลหะที่เป็นสื่อนำไฟฟ้าได้ทั้งหมด: เหล็กคาร์บอน สเตนเลส อลูมิเนียม ทองแดง และทองเหลือง
ในเครื่อง CNC หัวตัดจะถูกขับเคลื่อนด้วยแกนมอเตอร์ที่วิ่งไปตามโปรแกรมการตัด ระบบควบคุมความสูงจะคักษาระยะห่างระหว่างหัวตัดกับแผ่นโลหะให้เหมาะสมอยู่เสมอโดยการวัดแรงดันไฟฟ้าอาร์ค ทำให้รอยตัดมีความสม่ำเสมอแม้ว่าแผ่นโลหะจะไม่เรียบสนิท หัวตัดลบมุมจะช่วยเพิ่มแกนเอียง ขณะที่เครื่องตัดท่อและโปรไฟล์จะช่วยเพิ่มการหมุน ทำให้หลักการเดียวกันนี้สามารถครอบคลุมงานแผ่นเรียบ การเตรียมรอยเชื่อม งานท่อ และงานคานได้
ใครบ้างที่ใช้เครื่องตัดพลาสม่า?
| อุตสาหกรรม | ชิ้นงานทั่วไป | เครื่องที่ใช้งาน |
|---|---|---|
| งานแฟบริเคชันทั่วไป | ฉาก, หน้าแปลน, เพลทฐาน, ครีบเสริมความแข็งแรง | P3015, Gantry |
| งานโครงสร้างเหล็ก | เพลทต่อโครงสร้าง, บากคาน, รูโบลต์, ปลายคาน | Gantry, โปรไฟล์ 8 แกน |
| ถังแรงดันและถังเก็บ | เพลททำลบมุม, รูท่อสาขา, สาขาท่อ | ลบมุม 5 แกน, ท่อ |
| งานต่อเรือและนอกชายฝั่ง | แผ่นทำลบมุม, คานเสริมความแข็ง, โปรไฟล์ | ลบมุม 5 แกน, โปรไฟล์ 8 แกน |
| งานท่อส่งและระบบท่อโรงงาน | ท่อแยก (Saddle), รอยต่อมุมเอียง, รูตัดเชื่อมต่อ | ท่อ, โปรไฟล์ 8 แกน |
| เครื่องจักรเกษตรและก่อสร้าง | โครงสร้าง, แขนบูม, แผ่นกันสึก | Gantry, ลบมุม 5 แกน |
| งานซ่อมบำรุงและหน้างาน | งานตัดเจาะและดัดแปลงหน้างาน | เครื่องตัดพลาสม่าแบบพกพา |
คุณต้องใช้เครื่องตัดพลาสม่ารุ่นไหน?
กลุ่มผลิตภัณฑ์พลาสม่าของเราครอบคลุมตั้งแต่เครื่องตัดมือถือแบบพกพาไปจนถึงไลน์ตัดโปรไฟล์ 8 แกน เริ่มต้นจากการดูว่าคุณตัดวัสดุอะไร และปริมาณมากน้อยแค่ไหน:
| เครื่องจักร | วัสดุที่ตัด | ความสามารถหลัก | ราคา (FOB ชิงเต่า) |
|---|---|---|---|
| เครื่องตัดพลาสม่าแบบพกพา | แผ่นโลหะและแผ่นบาง ตัดด้วยมือหรือใช้ไกด์นำทางอย่างง่าย | ตัดงานคุณภาพความหนา 12–25 มม.; ไฟฟ้า AC 220 V / 380 V; รอบการทำงาน 60% | 1,200 USD |
| เครื่องตัดพลาสม่าตั้งโต๊ะ P3015 | แผ่นโลหะบนโต๊ะทำงานแบบกะทัดรัด | โต๊ะตัดในตัว, ความแม่นยำในการเคลื่อนที่ ±0.05 มม., ระบบดูดควันด้านล่าง | 2,000–15,000 USD |
| เครื่องตัดพลาสม่าแบบโครงเรม (Gantry) | แผ่นโลหะขนาดใหญ่ | โครงเรมขับเคลื่อนสองข้าง (Dual-drive); หัวตัดพลาสม่าและหัวตัดแก๊สเสริมสำหรับแผ่นหนา 1 มม. ถึง 200 มม.+ | 2,000–15,000 USD |
| เครื่องตัดพลาสม่าทำลบมุม 5 แกน | แผ่นโลหะพร้อมทำรอยเชื่อมลบมุม | ลบมุมแบบ V, X, Y และ K; หัวเหวี่ยง A/B ±45° (เลือกปรับได้ ±60°); ควบคุมความสูงด้วยแรงดันอาร์ค | 35,000–60,000 USD |
| เครื่องตัดพลาสม่าท่อ | ท่อกลม | Ø50–1,500 มม. (สั่งทำพิเศษ 2,000 มม.); ความหนาผนังท่อ 1–30 มม.; ตัดเจาะท่อแยกและจุดตัด | สอบถามราคา |
| เครื่องตัดพลาสม่าโปรไฟล์ 8 แกน | ท่อกลม, ท่อเหลี่ยม, เหล็กรางน้ำ, เหล็ก H-Beam และ I-Beam | ลบมุมสูงสุด ±60°; พลาสม่าสูงสุด 30 มม. และแก๊สสูงสุด 100 มม.; ความยาว 6 ม. หรือ 12 ม. | 45,000–80,000 USD |
งานแผ่น, ลบมุม, ท่อ หรือโปรไฟล์: 4 รูปแบบการตัดพลาสม่า
การตัดแผ่นเรียบ
เครื่องแบบตั้งโต๊ะหรือโครงเรมจะเคลื่อนหัวตัดในแนวแกน X และ Y บนแผ่นโลหะเรียบ และตัดชิ้นงานตามการจัดวางเลย์เอาต์ (Nesting) นี่คือเครื่องจักรหลักสำหรับงานแฟบริเคชันทั่วไป เช่น ฉาก, หน้าแปลน, เพลทฐาน และชิ้นส่วนเครื่องจักร รุ่น P3015 เหมาะกับโรงงานที่มีพื้นที่จำกัด ส่วน เครื่อง Gantry เหมาะกับแผ่นโลหะที่มีขนาดใหญ่และหนักกว่า
การตัดลบมุม
ชิ้นงานหนาที่จะต้องนำไปเชื่อมต่อกันจำเป็นต้องมีการทำขอบลบมุม หัวตัดลบมุม 5 แกน จะเอียงหัวตัดในขณะที่ทำการตัด ทำให้ได้ขอบลบมุมแบบ V, X, Y และ K ที่พร้อมนำไปเชื่อมได้ทันที ซึ่งช่วยตัดขั้นตอนการเจียรหรือกัดออกไป ทำให้การเตรียมรอยเชื่อมมีความสม่ำเสมอ
การตัดท่อ
เครื่องตัดพลาสม่าท่อ จะหมุนท่อและเคลื่อนหัวตัดไปตามความยาว ทำให้สามารถตัดท่อแยก, รูตัดเชื่อมต่อ และรอยต่อมุมเอียงได้อย่างรวดเร็วและแม่นยำ ซึ่งวิธีทำด้วยมือจะช้าและคลาดเคลื่อน นิยมใช้ในงานระบบท่อส่ง, ถังแรงดัน และงานโครงสร้างท่อ
การตัดโปรไฟล์
เครื่องตัดโปรไฟล์ 8 แกน รองรับท่อกลม, ท่อเหลี่ยม, เหล็กรางน้ำ และเหล็ก H-Beam หรือ I-Beam โดยสามารถตัดและลบมุมได้ทั้งส่วนปีกและส่วนเอว (Flange และ Web) ด้วยการติดตั้งทั้งหัวตัดพลาสม่าและหัวตัดแก๊สในเครื่องเดียว จึงครอบคลุมทั้งงานผนังบางและงานเหล็กคาร์บอนหนาถึง 100 มม.
พื้นที่ทำงานและขนาดโต๊ะตัด
ควรเลือกพื้นที่ทำงานจากขนาดแผ่นโลหะที่คุณซื้อใช้งาน ไม่ใช่จากขนาดชิ้นงานที่คุณตัด แผ่นเหล็กทั่วไปจะมีขนาด 1.5 ม. × 3 ม., 2 ม. × 6 ม. และใหญ่กว่านั้น โต๊ะที่รองรับแผ่นเหล็กเต็มแผ่นได้จะช่วยประหยัดเวลาในการตัดและขนย้ายก่อนที่แผ่นเหล็กจะเข้าสู่เครื่อง เครื่องแบบตั้งโต๊ะเหมาะกับโรงงานที่ตัดแผ่นโลหะขนาดเล็ก เครื่องแบบ Gantry สร้างขึ้นตามความกว้างและความยาวของแผ่นที่คุณระบุ และสามารถขยายรางเพิ่มได้ในภายหลัง สำหรับเครื่องตัดท่อและโปรไฟล์ ตัวเลขที่สำคัญคือเส้นผ่านศูนย์กลางหรือขนาดหน้าตัดที่ใหญ่ที่สุด และความยาวสูงสุดที่คุณต้องป้อนเข้าเครื่อง
พลาสม่าตัดได้หนาแค่ไหน?
แหล่งจ่ายพลาสม่าทุกรุ่นจะมีตัวเลขบอกความหนา 2 ค่า ซึ่งผู้ซื้อมักจะเปรียบเทียบสลับกัน ค่า Severance (ตัดขาด) คือความหนาที่สุดที่อาร์คสามารถตัดทะลุได้ แต่จะตัดได้ช้าและขอบรอยตัดจะไม่เรียบ ส่วนค่า Quality Cutting (ตัดคุณภาพดี) คือความหนาที่คุณสามารถตัดได้ทุกวันโดยได้ขอบที่สะอาดและฉากสวยงาม ตามหลักการทั่วไป ควรกำหนดสเปคเครื่องตามค่าการตัดคุณภาพดี ซึ่งจะมีค่าประมาณครึ่งหนึ่งถึงสองในสามของค่าตัดขาด
| ความหนาแผ่น (เหล็กคาร์บอน) | กระบวนการที่แนะนำ | เครื่องจักร |
|---|---|---|
| สูงสุดประมาณ 25 มม. | พลาสม่าอากาศหรือพลาสม่าอุตสาหกรรม | แบบพกพา, P3015, Gantry, 5 แกน, ท่อ, 8 แกน |
| ประมาณ 25–30 มม. | แหล่งจ่ายพลาสม่าอุตสาหกรรม | รุ่น 5 แกน, ท่อ และ 8 แกน ที่ใช้แหล่งจ่ายที่เหมาะสม |
| มากกว่า 30 มม. | หัวตัดแก๊ส (Oxy-fuel) | Gantry ติดตั้งหัวตัดแก๊ส; รุ่น 8 แกน แบบ 2-in-1 สูงสุด 100 มม. |
ขีดจำกัดที่แน่นอนขึ้นอยู่กับแหล่งจ่ายพลาสม่าที่คุณเลือก ส่งความหนาแผ่นสูงสุดและแผ่นที่ใช้บ่อยที่สุดของคุณมาให้เรา แล้วเราจะคำนวณขนาดแหล่งจ่ายที่เหมาะสมให้คุณ
พลาสม่าอากาศ หรือ แหล่งจ่ายพลาสม่าอุตสาหกรรม?
เครื่องรุ่นเริ่มต้นจะใช้ พลาสม่าอากาศ (Air plasma): แก๊สที่ใช้ตัดคืออัดอากาศทั่วไป, สิ้นเปลืองวัสดุน้อยและติดตั้งง่าย เหมาะสำหรับเหล็กคาร์บอน, สเตนเลส และอลูมิเนียมในความหนาบางและปานกลาง
สำหรับเครื่องตัดลบมุม, ท่อ และโปรไฟล์ มักจะใช้ แหล่งจ่ายพลาสม่าอุตสาหกรรม (Industrial plasma source) เช่น Hypertherm, Kjellberg หรือ LGK ซึ่งเราจะเลือกให้เหมาะกับงบประมาณของคุณ แหล่งจ่ายที่ทรงพลังกว่าจะช่วยตัดแผ่นหนาได้เร็วกว่าและรักษาความตั้งฉากของขอบตัดได้ดีกว่า ซึ่งมีความสำคัญมากเมื่อชิ้นงานต้องนำไปเชื่อมต่อทันที
ชุดควบคุม CNC, ซอฟต์แวร์ และระบบเนสติ้ง (Nesting)
ชุดควบคุมและซอฟต์แวร์เป็นตัวกำหนดว่าผู้ปฏิบัติงานจะสามารถเปลี่ยนจากแบบวาดเป็นชิ้นงานสำเร็จรูปได้เร็วแค่ไหน โดยทั่วไปชิ้นงานจะถูกวาดในโปรแกรม CAD และนำเข้าเป็นไฟล์ DXF จากนั้นซอฟต์แวร์ Nesting จะทำการจัดเรียงชิ้นงานลงในแผ่นโลหะให้ได้จำนวนมากที่สุด ซึ่งช่วยลดต้นทุนวัสดุได้อย่างตรงจุด สำหรับเครื่องตัดท่อและโปรไฟล์จะใช้ซอฟต์แวร์เฉพาะทางที่แปลงแบบงานตัดต่อ, งานท่อแยก หรือการบากคานให้กลายเป็นเส้นทางการตัดได้ทันทีโดยไม่ต้องเขียนโปรแกรมด้วยมือ
- ระบบควบคุมความสูงหัวตัด (Torch height control): รักษาระยะห่างให้คงที่เพื่อให้ได้ขอบตั้งฉากและยืดอายุการใช้งานของอะไหล่สิ้นเปลือง
- การตั้งค่าทางเข้าหัวตัดและการเจาะ (Lead-ins and pierce settings): เริ่มต้นรอยตัดนอกชิ้นงานเพื่อให้รอยเจาะตกอยู่ในเศษวัสดุ
- ตารางค่าตัด (Cut charts): ค่ากระแส, ความเร็ว และการตั้งค่าแก๊สสำหรับวัสดุและความหนาแต่ละประเภท ซึ่งบันทึกไว้ในชุดควบคุม
- การตัดเส้นร่วมและการเชื่อมสะพาน (Common-line cutting and bridging): ช่วยลดจำนวนครั้งในการเจาะและการเคลื่อนที่บนชิ้นงานที่จัดเรียงแบบ Nesting
คุณภาพการตัด: ปัญหาทั่วไปและวิธีแก้ไข
ปัญหาขอบชิ้นงานส่วนใหญ่บนเครื่องตัดพลาสมามักเกิดจากความเร็ว กระแสไฟ ความสูง หรือหัวตัด (consumables) ที่สึกหรอ ไม่ใช่มาจากโครงสร้างเครื่อง ตารางนี้จะช่วยให้ผู้ปฏิบัติงานแก้ไขปัญหาได้อย่างรวดเร็ว:
| ปัญหา | สาเหตุที่เป็นไปได้ | วิธีแก้ไข |
|---|---|---|
| มีตะกรัน (dross) หนาที่ขอบด้านล่าง | ความเร็วต่ำเกินไปหรือกระแสไฟสูงเกินไป | เพิ่มความเร็วหรือทำตามตารางการตัดสำหรับความหนานั้นๆ |
| มีตะกรันแข็งชิ้นเล็กและรอยเส้นลาก (lag lines) | ความเร็วสูงเกินไป | ลดความเร็วลงจนกว่าเส้นรอยตัดจะตรงขึ้น |
| ขอบเอียงหรือไม่สม่ำเสมอ | หัวฉีด (nozzle) สสึกหรอ, ระยะห่าง (stand-off) ไม่ถูกต้อง หรือทิศทางการตัดผิด | เปลี่ยนหัวฉีด, ตรวจสอบระบบควบคุมความสูง, ตัดตามเข็มนาฬิกาสำหรับขอบนอก |
| อาร์คไม่ถ่ายเทหรือดับไป | อิเล็กโทรดสึกหรอ, แรงดันลมต่ำ หรือมีน้ำในระบบลม | เปลี่ยนอิเล็กโทรดและตรวจสอบชุดทำลมแห้งและแรงดันลม |
| รูกลมออกมาเป็นรูปรีหรือเรียว | รูเล็กเกินไปสำหรับความหนานั้นหรือความเร็วสูงเกินไป | ใช้ค่า Setting สำหรับการเจาะรู; เจาะนำหรือใช้เลเซอร์สำหรับรูที่เล็กมากๆ |
| อายุการใช้งานของสิ้นเปลืองสั้น | ลมมีความชื้นหรือมีน้ำมัน, เจาะรูบ่อยเกินไป, ระยะห่างสูงเกินไป | ทำลมให้แห้ง, ใช้การตัดร่วมแนว (common-line cutting), ตรวจสอบความสูงในการเจาะ |
การตัดโลหะประเภทต่างๆ
| วัสดุ | สิ่งที่ควรรู้ |
|---|---|
| เหล็กคาร์บอน (Carbon steel) | วัสดุหลักสำหรับพลาสมา เหล็กคาร์บอนหนาๆ สามารถตัดด้วยหัวตัดแก๊ส (oxy-fuel torch) บนเครื่องแกรนทรีและเครื่อง 8 แกนได้เช่นกัน |
| สเตนเลส (Stainless steel) | ตัดด้วยพลาสมาได้ดี ขอบชิ้นงานอาจต้องทำความสะอาดก่อนเชื่อมหากเน้นความสวยงามหรือความต้านทานการกัดกร่อน |
| อะลูมิเนียม | ตัดได้เร็ว ขอบชิ้นงานอาจจะหยาบกว่าเหล็กเล็กน้อย และควรทำความสะอาดฝุ่นอะลูมิเนียมบนโต๊ะตัดอยู่เสมอ |
| ทองแดงและทองเหลือง | สามารถตัดด้วยพลาสมาได้ แต่วัสดุจะระบายความร้อนได้เร็ว ดังนั้นควรใช้ความเร็วที่ช้าลงและกระแสไฟที่สูงขึ้น |
ระบบดูดควัน: โต๊ะดูดควันล่าง (Downdraft) หรือโต๊ะน้ำ?
การตัดพลาสมาทำให้เกิดควันและฝุ่นละอองขนาดเล็ก ดังนั้นเครื่องทุกเครื่องจึงจำเป็นต้องมีระบบกำจัดควัน
- โต๊ะดูดควันล่าง (Downdraft table): พัดลมจะดูดควันลงผ่านโต๊ะเข้าสู่ระบบกรอง ช่วยให้โรงงานสะอาดและชิ้นงานแห้ง P3015 มีโต๊ะดูดควันล่างในตัว
- โต๊ะน้ำ (Water table): แผ่นโลหะวางอยู่เหนือหรือในน้ำ ซึ่งช่วยดักจับฝุ่น ลดเสียง และลดการบิดงอจากความร้อน ชิ้นงานที่ได้จะเปียกน้ำและต้องมีการบำรุงรักษาน้ำในระบบ
- สำหรับเครื่องแกรนทรีขนาดใหญ่ ระบบดูดควันแบบแบ่งโซนจะดูดอากาศเฉพาะใต้ส่วนที่กำลังตัดเท่านั้น ซึ่งช่วยประหยัดพลังงานไฟฟ้าของพัดลม
ต้นทุนในการดำเนินงาน
- วัสดุสิ้นเปลือง: อิเล็กโทรดและหัวฉีดจะสึกหรอทุกครั้งที่มีการเจาะรู ถือเป็นต้นทุนการดำเนินงานที่สูงที่สุดรองจากค่าไฟฟ้า ดังนั้นควรสอบถามราคาวัสดุสิ้นเปลืองควบคู่ไปกับราคาเครื่อง
- แก๊ส: พลาสมาแบบใช้อากาศ (air plasma) ต้องใช้คอมเพรสเซอร์ที่มีลมอัดแห้งและปราศจากน้ำมัน งานอุตสาหกรรมอาจใช้ก๊าซออกซิเจนหรือไนโตรเจนด้วย การตัดด้วยแก๊ส (Oxy-fuel) ต้องใช้ก๊าซออกซิเจนและเชื้อเพลิงแก๊ส
- พลังงานไฟฟ้า: ตรวจสอบแรงดันไฟฟ้าและเฟสของแหล่งจ่ายไฟในโรงงานให้ตรงกับสเปคของแหล่งกำเนิดพลาสมา (plasma source) ก่อนทำการสั่งซื้อ
- การบำรุงรักษา: รักษาความสะอาดรางเลื่อนและเฟืองสะพาน (racks) อยู่เสมอ ตรวจสอบระบบควบคุมความสูงของหัวตัด และเปลี่ยนวัสดุสิ้นเปลืองที่สึกหรอทิ้งก่อนที่จะทำให้ขอบชิ้นงานเสียหาย
ตารางการบำรุงรักษา
| ระยะเวลา | งานที่ต้องทำ |
|---|---|
| ทุกกะการทำงาน | ตรวจสอบการสึกหรอของอิเล็กโทรดและหัวฉีด, ระบายน้ำออกจากกรองดักลม, ทำความสะอาดสะเก็ดไฟ (slag) ที่ระแนงโต๊ะตัด |
| ทุกสัปดาห์ | ทำความสะอาดรางและเฟืองสะพาน, ตรวจสอบสายเคเบิลและสายยางหัวตัด, ตรวจสอบเซนเซอร์ควบคุมความสูง |
| ทุกเดือน | หล่อลื่นชุดนำทางและเฟืองสะพาน, ตรวจสอบความฉากของแกรนทรีและระยะ backlash ของสายพานหรือเกียร์, ทำความสะอาดไส้กรองระบบดูดควัน |
| ทุกปี | ตรวจสอบชุดขับเคลื่อนและตู้ควบคุมไฟฟ้า, บำรุงรักษาแหล่งกำเนิดพลาสมาตามคำแนะนำของผู้ผลิต |
ความปลอดภัยในพื้นที่ตัดพลาสมา
- สวมใส่อุปกรณ์ป้องกันดวงตาที่มีความเข้มแสงที่ถูกต้อง เนื่องจากอาร์คพลาสมาปล่อยแสงอัลตราไวโอเลตที่มีความเข้มสูง
- เปิดระบบดูดควันหรือใช้งานโต๊ะน้ำทุกครั้งที่มีการตัด เนื่องจากควันพลาสมามีอนุภาคโลหะขนาดเล็กปะปนอยู่
- ต่อสายดินตัวเครื่องและหนีบแคลมป์กราวด์เข้ากับชิ้นงานให้เรียบร้อย
- เก็บวัสดุไวไฟให้อยู่ห่างจากโต๊ะตัด และเตรียมถังดับเพลิงไว้ใกล้บริเวณปฏิบัติงาน
- สวมใส่อุปกรณ์ป้องกันเสียงเมื่อตัดงานกระแสไฟสูง โดยเฉพาะเมื่อไม่ได้ใช้งานโต๊ะน้ำ
เลือกพลาสมาหรือไฟเบอร์เลเซอร์ดี?
| ปัจจัย | การตัดพลาสมา | การตัดไฟเบอร์เลเซอร์ |
|---|---|---|
| ช่วงความหนาที่เหมาะสมที่สุด | แผ่นหนาและแผ่นปานกลาง | แผ่นบางและแผ่นปานกลาง |
| คุณภาพขอบชิ้นงาน | ดี มีรอยเอียงเล็กน้อยที่ขอบ | คมกริบและตั้งฉากสวยงามมาก |
| การตัดเอียงและตัดท่อ | มีใช้งานอย่างแพร่หลายในเครื่อง 5 แกน เครื่องตัดท่อ และเครื่องตัดโปรไฟล์ | ทำได้เช่นกัน แต่มีต้นทุนที่สูงกว่า |
| เงินลงทุน | ต่ำกว่า | สูงกว่า |
หากชิ้นงานส่วนใหญ่ของคุณเป็นแผ่นบางที่มีรายละเอียดซับซ้อน แนะนำให้ดู เครื่องตัดไฟเบอร์เลเซอร์ ของเรา แต่สำหรับงานแผ่นหนา งานตัดเอียง งานท่อ และงานโครงสร้างเหล็ก พลาสมามักจะเป็นตัวเลือกที่คุ้มค่ากว่า
ปัจจัยกำหนดราคาของเครื่องตัดพลาสมา
| ปัจจัยด้านต้นทุน | ผล ี่มีต่อราคาเครื่อง |
|---|---|
| ประเภทของเครื่อง | เครื่องแบบพกพาและเครื่องตั้งโต๊ะมีราคาถูกที่สุด; เครื่องตัดเอียง 5 แกน และเครื่องตัดโปรไฟล์ 8 แกน มีราคาสูงที่สุด |
| พื้นที่ทำงาน | โต๊ะตัดที่มีขนาดใหญ่ขึ้น รวมถึงแท่นวางท่อหรือโปรไฟล์ที่ยาวขึ้น จะต้องใช้เหล็กและรางเลื่อนที่มากกว่า |
| แหล่งกำเนิดพลาสมา (Plasma source) | แบรนด์และพิกัดกระแสไฟจะเป็นตัวกำหนดความหนาในการตัดและคุณภาพของขอบชิ้นงาน |
| หัวตัดเอียง (Bevel head) | หัวตัด 5 แกนช่วยเพิ่มสัดส่วนราคาค่อนข้างมาก แต่ช่วยตัดทุ่นขั้นตอนการเตรียมรอยเชื่อมด้วยมือ |
| หัวตัดแก๊ส (Flame torch) | เพิ่มความสามารถในการตัดเหล็กคาร์บอนหนาด้วยระบบแก๊สออกซิเจน |
| ระบบดูดควัน | แบบโต๊ะดูดควันล่างหรือโต๊ะน้ำ พร้อมกับชุดกรองฝุ่น |
| ซอฟต์แวร์ | ซอฟต์แวร์ Nesting และ CAM สำหรับงานตัดแผ่น ท่อ หรือโปรไฟล์ |
การจัดส่ง การติดตั้ง และการฝึกอบรม
เครื่องจักรได้รับการบรรจุหีบห่ออย่างแน่นหนาสำหรับการขนส่งทางเรือ และจัดส่งจากท่าเรือชิงداو (Qingdao) หรือท่าเรืออื่นๆ ของจีนตามคำขอ โดยเสนอราคาแบบ FOB Qingdao เครื่องตัดแบบตั้งโต๊ะจะถูกประกอบมาล่วงหน้าส่วนใหญ่และสามารถเปิดใช้งานได้ไม่นานหลังจากสินค้าส่งถึง ส่วนเครื่องแกรนทรี เครื่องตัดเอียง เครื่องตัดท่อ และเครื่องตัดโปรไฟล์ จะต้องมีการปรับตั้งศูนย์รางเลื่อนและติดตั้งหน้างาน มีบริการให้คำแนะนำในการติดตั้งและฝึกอบรมการใช้งาน ทั้งแบบ On-site หน้างานตามคำขอหรือผ่านระบบออนไลน์ และเครื่องจักรทุกคันมาพร้อมกับการรับประกัน 24 เดือน พร้อมบริการสนับสนุนทางเทคนิคจากระยะไกล
รายการตรวจสอบก่อนซื้อ
ส่งข้อมูลเหล่านี้มาให้เรา เพื่อให้เราสามารถเสนอราคาเครื่องที่เหมาะสมที่สุดให้คุณได้ตั้งแต่ครั้งแรก:
- ประเภทวัสดุที่คุณตัด รวมถึงความหนาสูงสุดและความหนาที่ใช้งานบ่อยที่สุด
- ขนาดแผ่นเหล็กที่คุณซื้อ หรือเส้นผ่านศูนย์กลางท่อ หน้าตัด และความยาวที่ใหญ่ที่สุด
- ชิ้นงานจำเป็นต้องมีการตัดบากขอบ (Bevel) สำหรับงานเชื่อมหรือไม่
- ลักษณะชิ้นงานทั่วไป: กรุณาส่งแบบ Drawing หรือไฟล์ DXF มาให้เรา
- เป้าหมายผลผลิตต่อวันและจำนวนกะการทำงาน
- ระบบไฟฟ้า (แรงดันไฟฟ้า, เฟส, ความถี่) และระบบลมอัดที่มีอยู่
- ท่าเรือปลายทาง หากคุณต้องการให้เราช่วยเหลือเรื่องการขนส่ง
คำถามที่พบบ่อยเกี่ยวกับเครื่องตัดพลาสมา
เริ่มต้นใช้งานเครื่องตัด CNC พลาสมาด้วยวิธีที่ประหยัดที่สุดได้อย่างไร?
เครื่องตัดแบบตั้งโต๊ะ เช่น P3015 หรือเครื่องแกรนทรีขนาดเล็กที่ใช้แหล่งกำเนิดพลาสมาแบบใช้อากาศ (air plasma) โดยทั้งสองแบบมีราคาเริ่มต้นประมาณ 2,000 USD แบบ FOB Qingdao ทั้งนี้ขึ้นอยู่กับการ Configuration ของเครื่อง
เครื่องพลาสมาสามารถตัดสเตนเลสและอะลูมิเนียมได้หรือไม่?
ได้ครับ พลาสมาสามารถตัดโลหะทุกชนิดที่นำไฟฟ้าได้ รวมถึงเหล็กคาร์บอน, สเตนเลส, อะลูมิเนียม และทองแดง
ฉันจำเป็นต้องใช้เครื่อง 5 แกนหรือไม่?
จำเป็นก็ต่อเมื่อชิ้นงานของคุณต้องตัดขอบเอียงสำหรับงานเชื่อม หัวตัด 5 แกนสามารถตัดร่องบากแบบ V, X, Y และ K ได้ในการตัดเพียงครั้งเดียว แต่ถ้าตัดขอบตรงทั่วไป เครื่อง X-Y มาตรฐานก็เพียงพอแล้ว
เครื่องพลาสมาของเราตัดชิ้นงานได้หนาแค่ไหน?
ระยะตัดคุณภาพสำหรับรุ่นพกพาคือ 12–25 มม. เครื่องตัดโปรไฟล์ 8 แกนสามารถตัดได้หนาถึง 30 มม. ด้วยระบบพลาสมา และหนาถึง 100 มม. เมื่อใช้หัวตัดแก๊ส ทั้งนี้ความหนาที่แน่นอนจะขึ้นอยู่กับแหล่งกำเนิดพลาสมาที่เลือกใช้
สามารถติดตั้งแหล่งกำเนิดพลาสมาแบรนด์ใดได้บ้าง?
สามารถติดตั้งแหล่งกำเนิดพลาสมาของ Hypertherm, Kjellberg และ LGK เข้ากับเครื่องตัดเอียง เครื่องตัดท่อ และเครื่องตัดโปรไฟล์ได้ โดยเลือกให้เหมาะสมกับความหนาของงานและงบประมาณของคุณ
เครื่องจักรจัดส่งอย่างไร?
เครื่องจักรถูกบรรจุหีบห่อสำหรับขนส่งทางทะเลและจัดส่งจากชิงเต่าหรือท่าเรืออื่นๆ ของจีนตามคำขอ เครื่องจักรแบบตั้งโต๊ะจะถูกจัดส่งมาในสภาพที่ประกอบเสร็จส่วนใหญ่แล้ว
ท่านให้การรับประกันอย่างไรบ้าง?
รับประกัน 24 เดือนสำหรับเครื่องจักรทั้งหมด (ไม่รวมชิ้นส่วนสิ้นเปลือง) พร้อมบริการสนับสนุนทางเทคนิคจากระยะไกล
พลาสม่าหรือเลเซอร์: ควรซื้อแบบไหนดี?
เลเซอร์เหมาะสำหรับแผ่นบางที่ต้องการความละเอียดสูง พลาสม่าเหมาะสำหรับแผ่นหนา งานตัดเฉียง งานท่อ และงานโครงสร้างด้วยเงินลงทุนที่ต่ำกว่า
เครื่องตัดซีเอ็นซีพลาสม่าต้องใช้แหล่งจ่ายไฟแบบใด?
เครื่องพกพาใช้ไฟ AC 220V หรือ 380V แหล่งจ่ายพลาสม่าสำหรับงานอุตสาหกรรมมักจะต้องใช้ไฟ 3 เฟส โปรดแจ้งแรงดันไฟฟ้าและความถี่ของคุณให้เราทราบ แล้วเราจะจัดหาแหล่งจ่ายไฟที่เหมาะสมให้
เครื่องตัดพลาสม่าสามารถตัดปากV บนท่อได้หรือไม่?
ได้ เครื่องตัดโปรไฟล์ 8 แกนสามารถตัดปากV บนท่อกลม ท่อเหลี่ยม และเหล็กโครงสร้างได้ถึง ±60° และเครื่องตัดท่อยังสามารถตัดรอยต่อปากปลาและรูตัดขวางได้ด้วย
ชิ้นส่วนสิ้นเปลืองของพลาสม่าใช้งานได้นานเท่าใด?
ขึ้นอยู่กับกระแสไฟ จำนวนครั้งในการเจาะ และคุณภาพลม ลมที่แห้งและสะอาด รวมถึงการเจาะให้น้อยลงด้วยการตัดเส้นขอบร่วมกัน จะช่วยให้ทิปและอิเล็กโทรดมีอายุการใช้งานยาวนานขึ้นมาก
เครื่องจักรใช้ไฟล์รูปแบบใด?
ชิ้นงานมักจะถูกวาดใน CAD และนำเข้าเป็นไฟล์ DXF จากนั้นซอฟต์แวร์จัดเรียงชิ้นงาน (Nesting) จะสร้างโปรแกรมตัดออกมา
ส่งขนาดและความหนาของแผ่นเหล็กของคุณมาให้เราสิครับ เราจะแนะนำรุ่นเครื่องจักรและแหล่งจ่ายพลาสม่าที่เหมาะสม พร้อมเสนอราคาแบบ FOB ชิงเต่าให้ทันที
ขอใบเสนอราคา