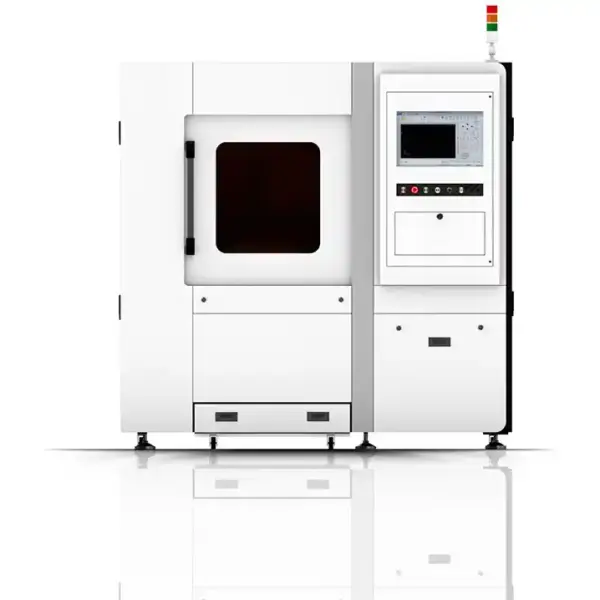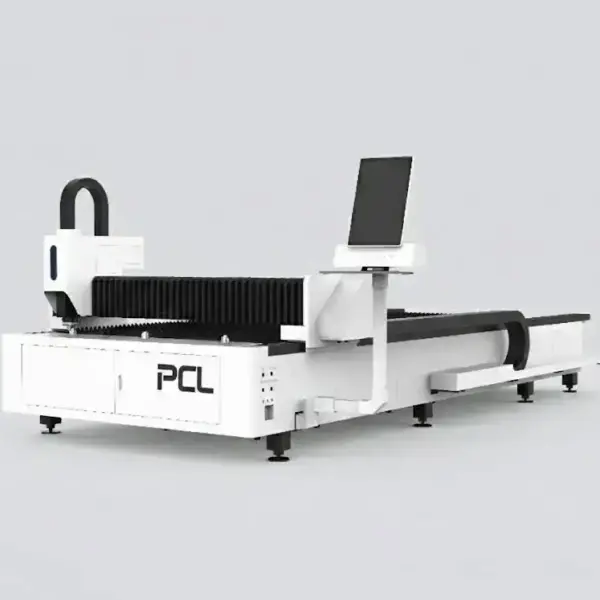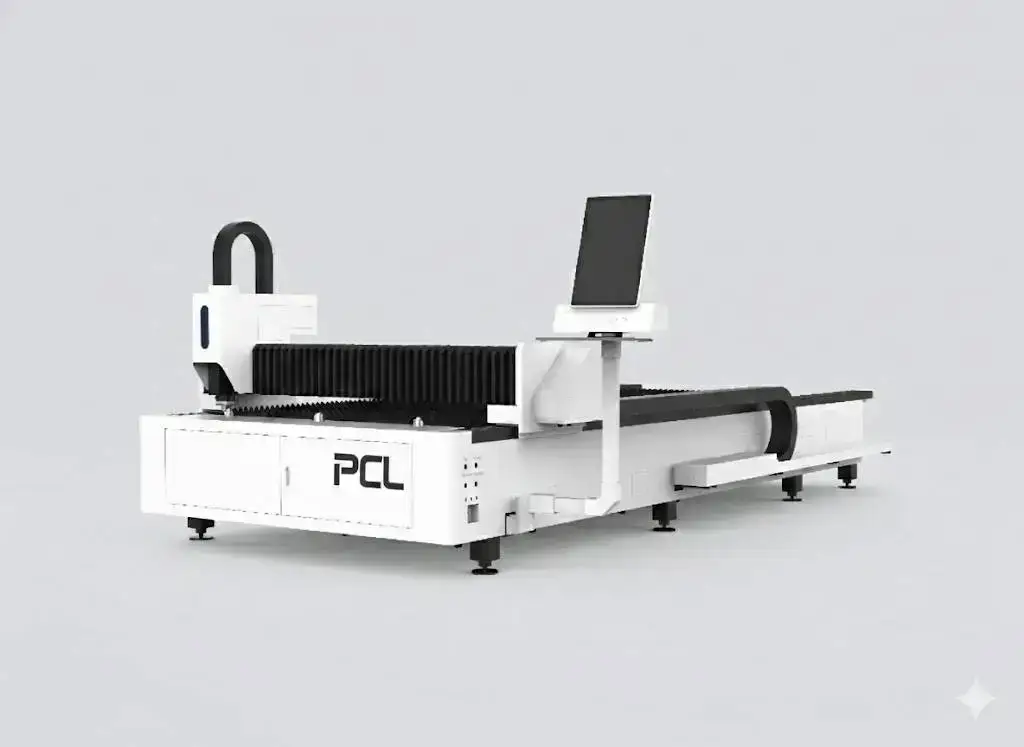
LFP4020: 개요
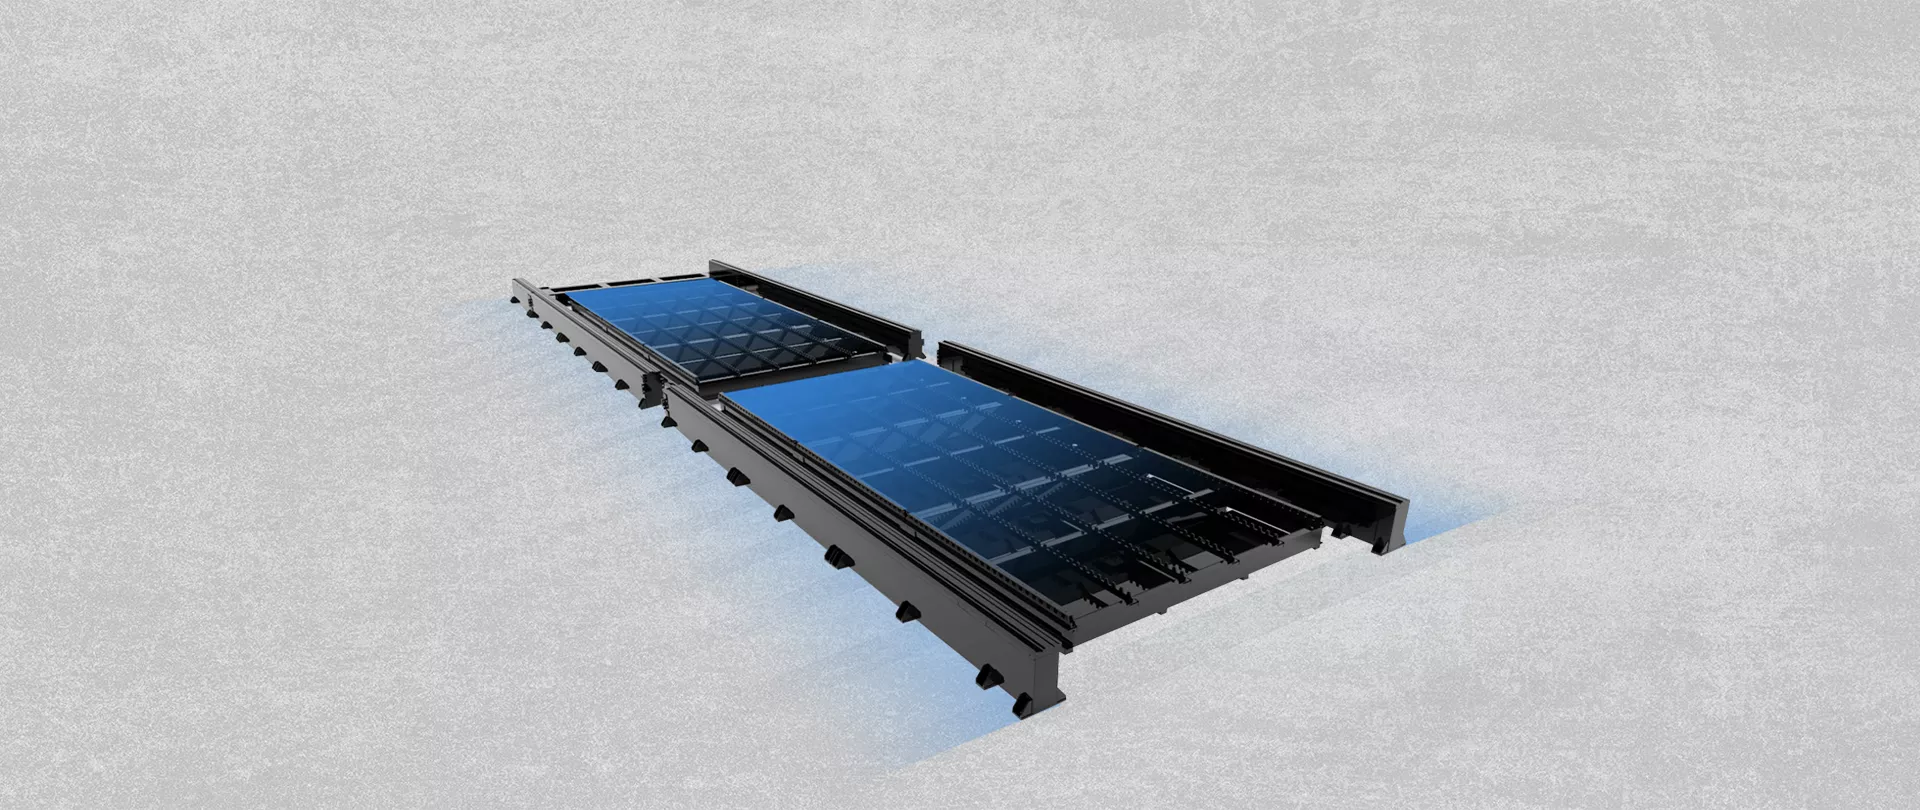
LFP4020은 자동 듀얼 교환 테이블을 갖추어 4000 × 2000 mm 판재 가공에 최적화된 산업용 파이버 레이저 절단기입니다. 한쪽 테이블에서 절단이 진행되는 동안 다른 쪽 테이블에 다음 판재를 적재하며, 두 테이블의 교환에는 15~20초가 소요됩니다. 1 kW부터 30 kW까지의 레이저 소스를 지원합니다.
작동 중인 LFP 시리즈
LFP 대형 포맷 시리즈의 절단 모습.
기술 사양
| 작업 영역 | 4000 × 2000 mm |
|---|---|
| 레이저 소스 | 1–30 kW; Raycus 또는 IPG |
| 교환 테이블 | 듀얼 테이블, 자동, 15–20 s |
| 위치 결정 정밀도 | ±0.03 mm |
| 최대 가속도 | 1.2–1.5 G |
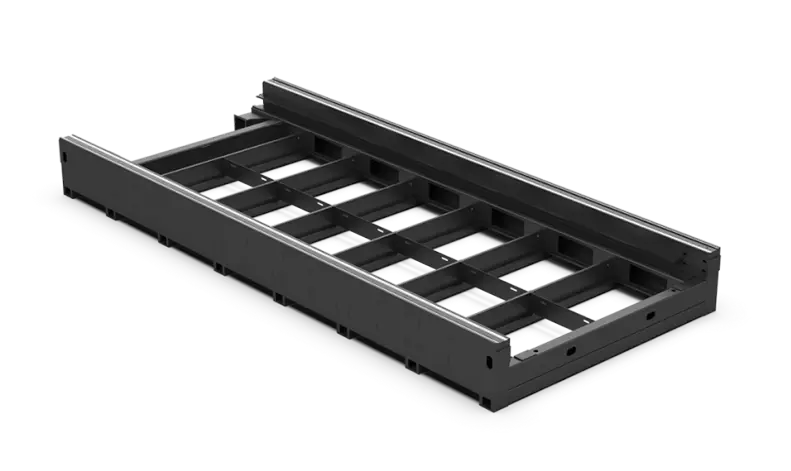
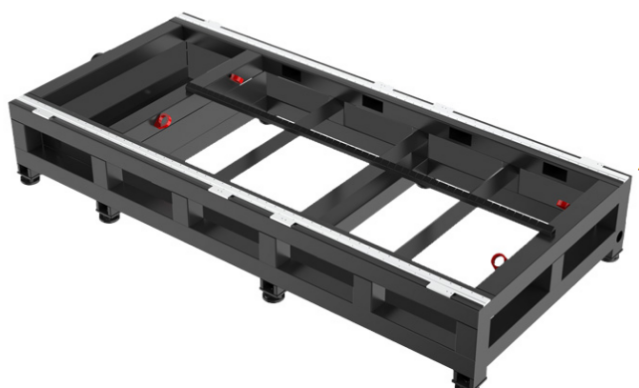
| 프레임 | 고내구성, 응력 제거 가공 |
| 인증 | CE, ISO 9001 |
| 보증 | 본체 24개월 (소모품 제외) |
교환 테이블이 효율을 높이는 이유
현재 판재 한 장을 가공할 때 레이저가 멈춰 있는 시간이 얼마나 되는지 확인해 보세요. 가공 부품 정리, 스켈레톤 제거, 다음 판재 크레인 양중 등 싱글 테이블에서는 이 시간이 매 판재마다 낭비됩니다. 교환 테이블을 사용하면 이 작업이 절단 중에 이루어지므로 로스 시간이 15~20초의 교환 시간으로 줄어듭니다. 교대조당 판재 가공량이 많을수록 테이블 투자 비용을 훨씬 더 빨리 회수할 수 있습니다.
출력 옵션별 절단 능력
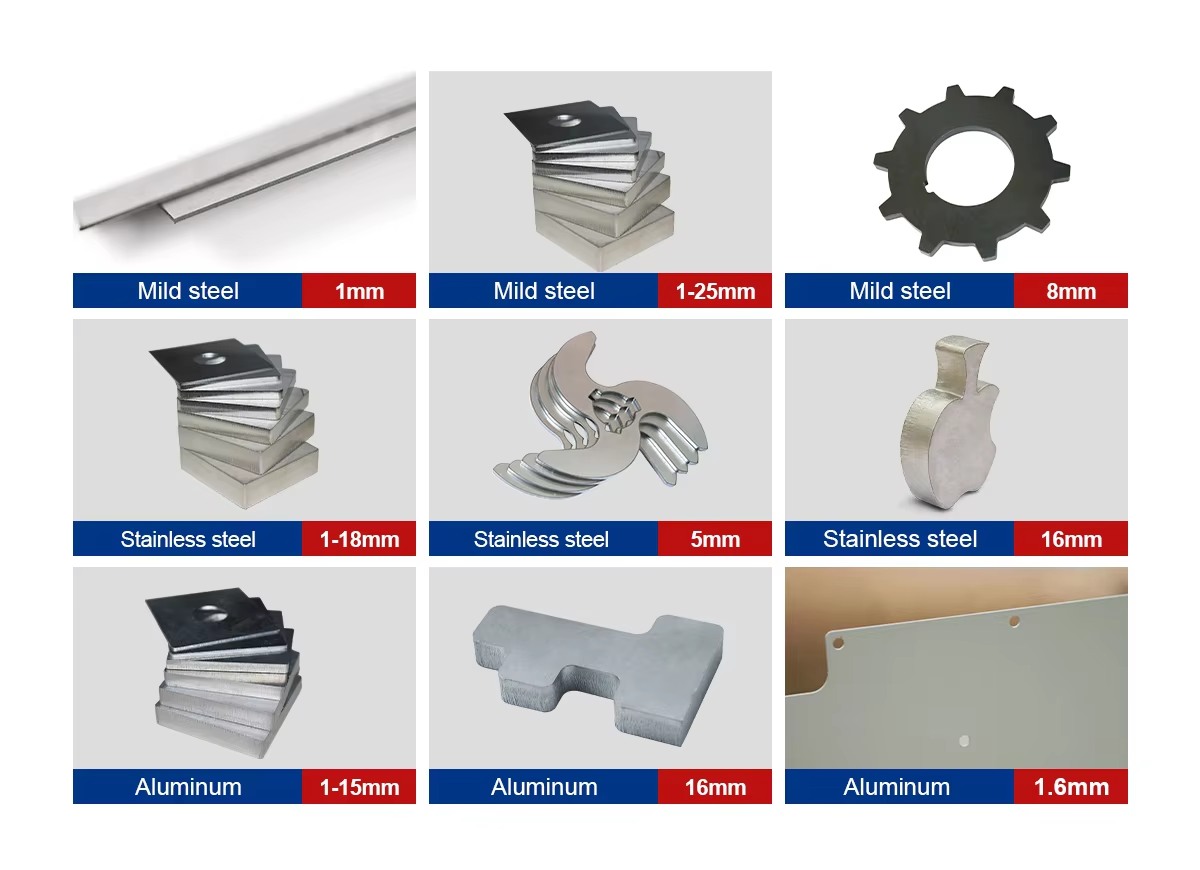
1 kW부터 60 kW까지의 일반적인 최대 절단 두께이며, 마지막 열은 이 장비에 탑재 가능한 출력을 나타냅니다. 수치는 일상적인 작업 범위가 아닌 최대 한계치로 참고하시기 바랍니다. 속도 표는 12 kW까지만 제공되며, 20~30 kW의 경우 견적에 포함된 정확한 소스의 절단 차트를 요청해 주시기 바랍니다. 고출력일수록 중·후판 가공에서 속도 향상 효과가 큽니다.
| 레이저 출력 | 탄소강 (O₂) | 스테인리스 (N₂) | 알루미늄 (N₂) | 황동 (N₂) | 본 모델 |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
최대 두께는 절단 속도가 느려지고 절단면이 거칠어지는 한계치입니다. 일상적인 생산 계획은 이 두께보다 몇 밀리미터 낮게 잡으시고, 견적서에 포함된 정확한 소스 및 절단 헤드의 가공 조건을 확인하시기 바랍니다.
표준 절단 속도
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
속도 단위: m/min. 고품질 절단을 위한 표준 참고 값이며, 절단면 요구 조건, 재질 등급, 가스 순도, 절단 헤드에 따라 달라질 수 있습니다. 견적서에 정확한 사양별 절단 데이터가 포함됩니다.
1 kW와 30 kW 중 선택하기
기계 프레임은 동일하며, 레이저 소스가 장비의 비용과 성능을 결정합니다. 박판 가공 시 사이클 타임은 출력이 아니라 1.2–1.5 G의 가속도에 의해 제한됩니다. 고출력의 진가는 두께가 있는 판재에서 나타납니다. 예를 들어 3 kW 소스는 10 mm 탄소강을 산소 절단 시 분당 약 1.0–1.3 m로 가공하며, 6 kW는 2.0–2.3 m/min으로 가공합니다. 출력이 높을수록 속도가 빨라지고 깨끗한 절단면을 얻을 수 있는 두께가 늘어납니다.
PCL 레이저 라인업에서의 위치
| 모델 | 작업 영역 | 출력 | 추천 용도 |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | 컴팩트한 베드에서의 고출력 가공 |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | 오픈형 싱글 테이블, 표준 판재 |
| LFP4020 (본 장비) | 4000 × 2000 mm | 1–30 kW | 대량 생산용 듀얼 교환 테이블 |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | 판금 용접형 베드 기반의 고출력 중후판 가공 |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | 합리적인 투자 비용으로 롱 판재 가공 |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 대형 포맷 양산 가공 |
| 판재 및 파이프 겸용 2-in-1 | 3015 또는 4020 + 파이프 Ø20–220 mm | 1–12 kW | 한 대의 장비로 판재와 파이프 동시 가공 |
설치 현장 준비 사항
- 발원 장치, 냉각기(칠러), 집진기를 통합한 전원 연결.
- 질소 사용량에 맞는 가스 공급 장치.
- 양쪽 테이블 및 판재 핸들링을 위한 작업 공간.
- 집진 장치 및 안전 펜스가 설치된 작업 구역.
발생하는 주요 문제와 해결 방법
| 문제 | 주요 원인 | 조치 방법 |
|---|---|---|
| 테이블 교환이 멈춤 | 교환 레일 또는 체인에 슬래그 적층 | 교환 레일을 청소하고 리미트 스위치 점검 |
| 두꺼운 철판 천공 시 튐 현상(블로우 아웃) | 두꺼운 판재에 단일 단계 천공 적용 | 스테이지형 천공을 사용하고 천공 사이에 판재를 냉각 |
| 두꺼운 연강 하단에 과도한 슬래그 발생 | 속도가 너무 빠름, 산소 압력 낮음, 초점 값이 너무 마이너스임, 노즐 일부 막힘 | 속도 5~8% 감소; 산소 0.5~0.7 bar 유지; 초점 +3~+4 mm 설정; 노즐 점검 |
| 스테인리스 또는 알루미늄 하단 슬래그 발생 | 속도가 너무 빠름, 질소 압력이 너무 낮음, 또는 초점 깊이가 충분하지 않음 | 속도를 낮추거나 압력을 높임; 두께가 두꺼워질수록 초점을 아래(마이너스)로 이동 |
| 긴 판재 작업 시 치수 오차 발생 | 랙 또는 레일의 이물질, 판재의 열변형 | 레일과 랙 청소; 열 분산이 되는 순서로 절단 |
가격 결정 요소
| 항목 | 옵션 | 영향 |
|---|---|---|
| 레이저 소스 | 브랜드(Raycus, IPG, Max) 및 출력 | 가장 큰 단일 비용 요소; 출력이 높을수록 가격이 비싸며 더 큰 냉각기와 전원 필요 |
| 절단 헤드 | Raytools 또는 WSX 오토 포커스 | 오토 포커스 및 충돌 방지 기능 |
| 구동계 | 서보 브랜드, 레일 및 랙 | 장기간 사용 시 정확도 유지 |
| 교환 테이블 | 자동 듀얼 테이블 | LFP4020 기본 사양; 레이저 가동 시간 향상 |
| 자동화 | 로딩 및 언로딩 시스템 | 장시간 무인 가동을 위함 |
LFP4020은 요청 시 견적이 제공됩니다.
문의부터 생산까지의 과정
- 부품 및 샘플. 생산 물량, 판재 규격, 두께 구성을 보내주시면 적합한 소스 용량을 선정하고 생산량을 예측해 드립니다.
- 사양 구성. 소스, 헤드, 테이블 및 옵션을 확정하고 작업 공간, 전원, 가스, 집진기 연결 배치가 포함된 도면을 제공합니다.
- 제작 및 테스트. 출고 전 기계 조립 및 테스트를 진행하며 납기는 견적서에서 확정됩니다.
- 현장 준비. 장비 도착 전 수평 바닥, 전원, 보조 가스, 압축 공기, 집진기 준비 완료.
- 설치 및 교육. 장비와 함께 제공되는 서비스로, 작업자는 네스팅, 절단 파라미터, 일상 점검 및 간단한 트러블슈팅을 학습합니다.
- 사후 지원. 소모품을 제외한 전체 기계 24개월 보증.
주문 전 확인 사항
- 교대조당 판재 장스 수 및 판재당 평균 절단 시간.
- 1~30 kW 사이의 소스 용량 결정을 위한 두께 구성.
- 교환 테이블 로딩을 위한 크레인 또는 지게차.
- 고출력 절단을 위한 전원 및 질소 공급 장치.
유지보수
| 주기 | 점검 내용 |
|---|---|
| 일일 | 보호 렌즈 점검 및 청소; 노즐 상태 및 센터링 점검; 가스 압력 점검. 교환 테이블 이동 상태 점검. |
| 주간 | 양쪽 테이블 및 교환 레일의 슬래그 청소; 레일 및 랙 청소. |
| 정기 | 슬랫(살대) 교체; 레일, 랙, 교환 구동부 윤활; 냉각수 및 필터 교체. |
안전
판재에서 반사되는 레이저 빛은 육안으로 보이지 않으며 눈에 손상을 줄 수 있으므로 절단 구역은 밀폐 또는 펜스로 차단해야 하며 도어 인터록이 정상 작동해야 합니다. 집진기를 계속 가동하고 필터를 청소하십시오. 베드와 필터의 분진은 특히 알루미늄 작업 후 화재를 일으킬 수 있습니다. 산소 장비에 오일이나 그리스가 묻지 않도록 하고 가스 실린더를 안전하게 고정하십시오.
장단점
장점
- 절단 중 자재 로딩 가능
- 하나의 프레임으로 1~30 kW 지원
- 높은 가속도
고려 사항
- 단일 테이블보다 더 많은 바닥 면적 필요
- 고출력 시 대용량 전력 및 가스 필요
- 교환 메커니즘 유지보수 필요
LFP4020 자주 묻는 질문
LFP4020의 테이블 교환 속도는 얼마나 되나요?
자동 교환 테이블은 15~20초 안에 교체됩니다.
지원하는 출력은 어떻게 되나요?
Raycus 또는 IPG의 1 kW ~ 30 kW 파이버 소스를 지원합니다.
박판 작업 시 고출력이 유리한가요?
그렇지 않습니다. 박판에서는 가속도가 속도를 좌우하며, 고출력은 중판 및 후판 절단 시 효과를 발휘합니다.
실제 자재로 절단 샘플을 볼 수 있나요?
네, 가능합니다. 도면, 자재 종류, 두께를 보내주십시오.
교환 테이블에 필요한 바닥 면적은 얼마나 되나요?
두 번째 테이블이 베드 옆에 위치하기 때문에 단일 테이블 4020보다 더 많은 공간이 필요합니다. 견적서의 레이아웃 도면에 정확한 공간이 표시됩니다.
추가적인 자동화가 가능한가요?
네. 사용하시는 판재 규격에 맞는 로딩 및 언로딩 시스템에 대해 문의해 주세요.
선택 가이드에서 모든 파이버 레이저 절단기를 나란히 비교해 보세요.
생산 물량과 두께 구성을 보내주세요. 소스 용량을 산정하고 현장 요구 사항에 맞춰 LFP4020 견적을 제공해 드립니다.
견적 문의하기