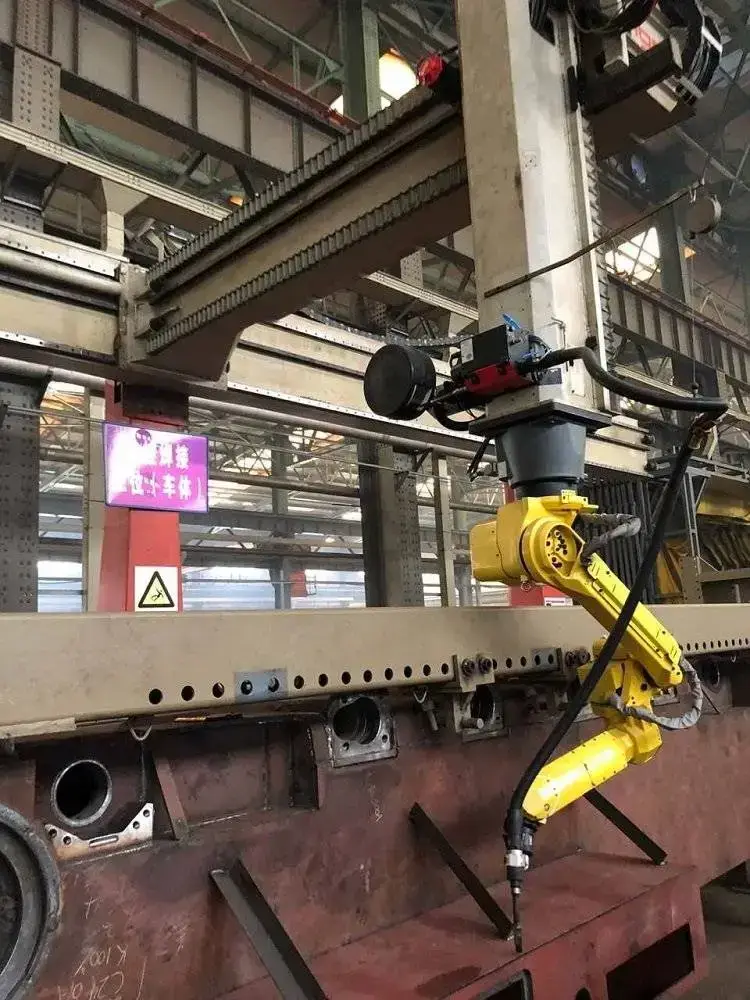
Robot de soudage en porte-à-faux CWR500A : Présentation
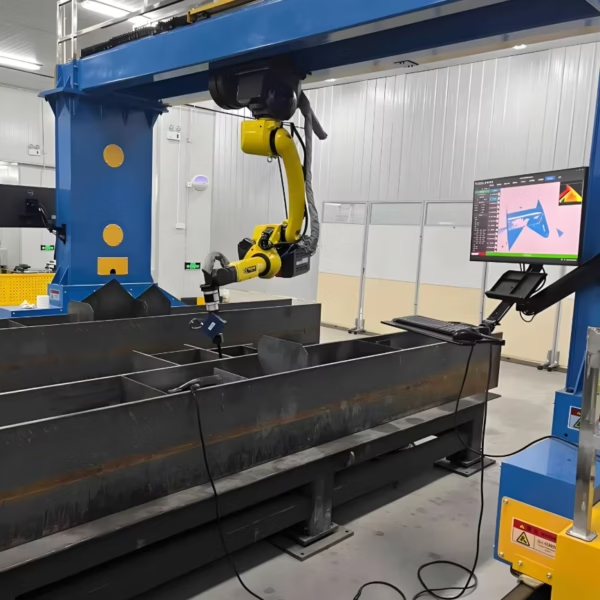
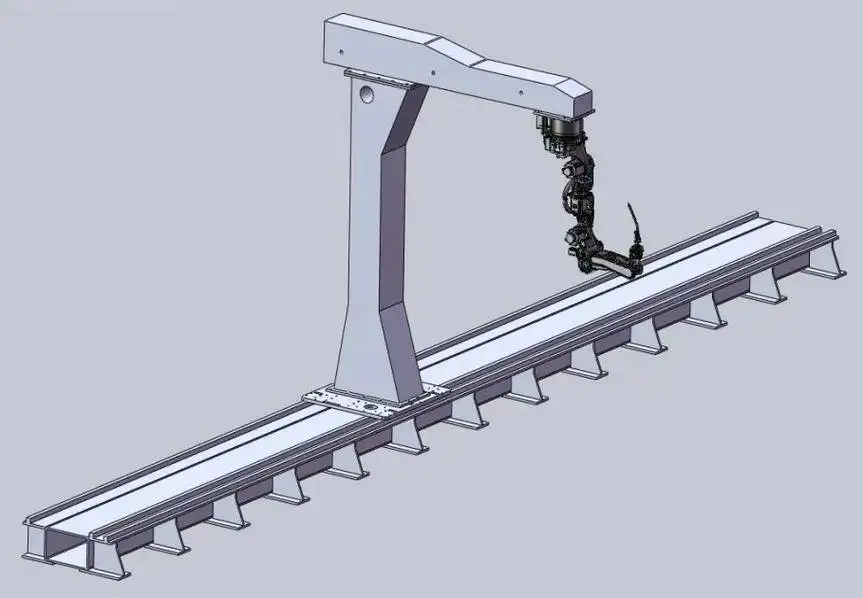
Le CWR500A est un robot de soudage en porte-à-faux monté sur rail pour les pièces de charpente métallique longues et larges. Une colonne unique supporte un bras horizontal équipé du robot de soudage, et la colonne se déplace le long d'un rail au sol, ce qui permet au robot d'atteindre les cordons sur toute la longueur des éléments de tablier de pont, des profilés H, des caissons et des assemblages de tôles fortes. Il fonctionne avec le système de soudage intelligent FSWELD, qui planifie les trajectoires de soudage sans apprentissage manuel et adapte le processus de soudage aux jeux réels d'assemblage.
La configuration en porte-à-faux maintient l'avant et le fond de la zone de travail dégagés. C'est crucial dans les ateliers où les pièces arrivent par pont roulant : vous pouvez déposer un élément de tôle de 12 mètres directement sur le banc de soudage sans avoir à l'enfiler à travers un portique fermé.
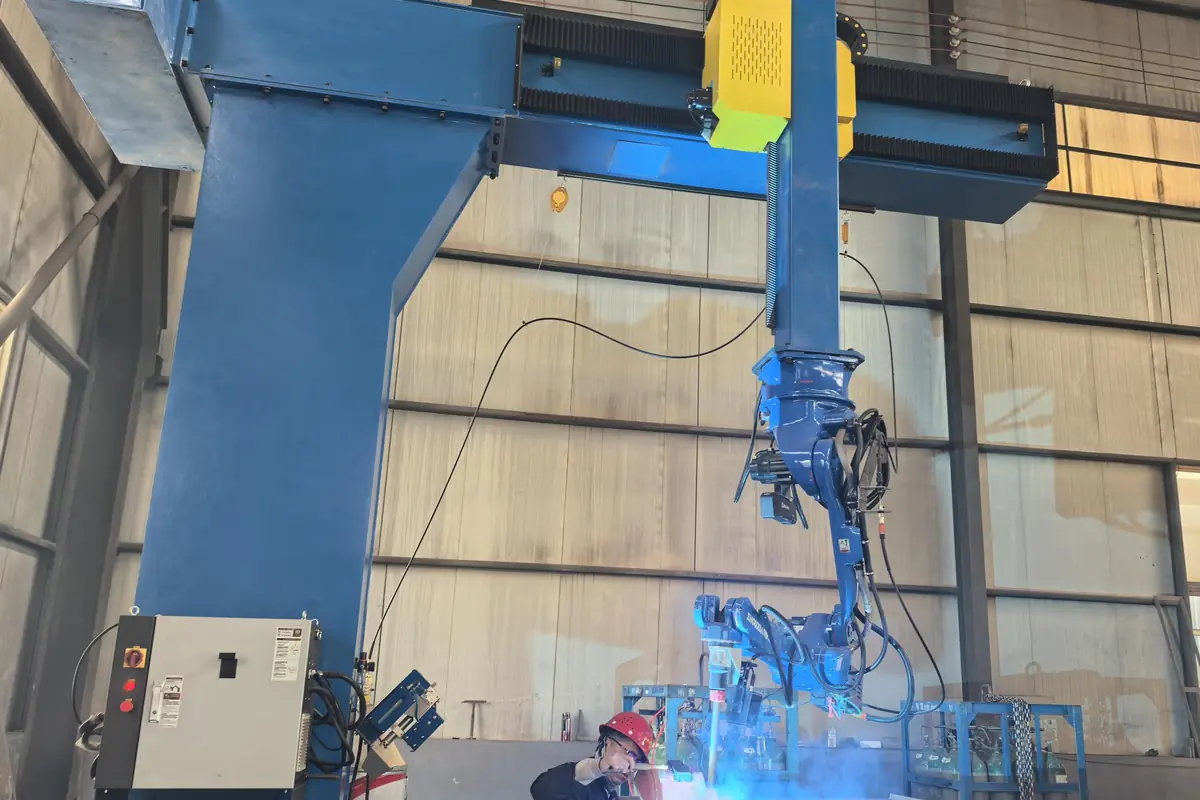
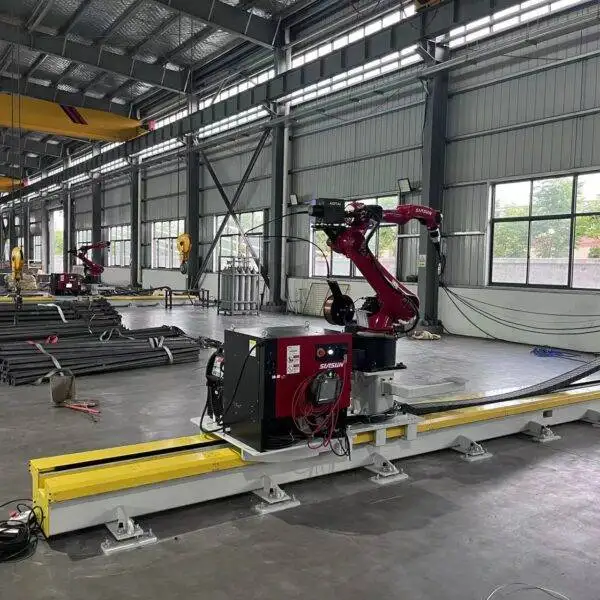
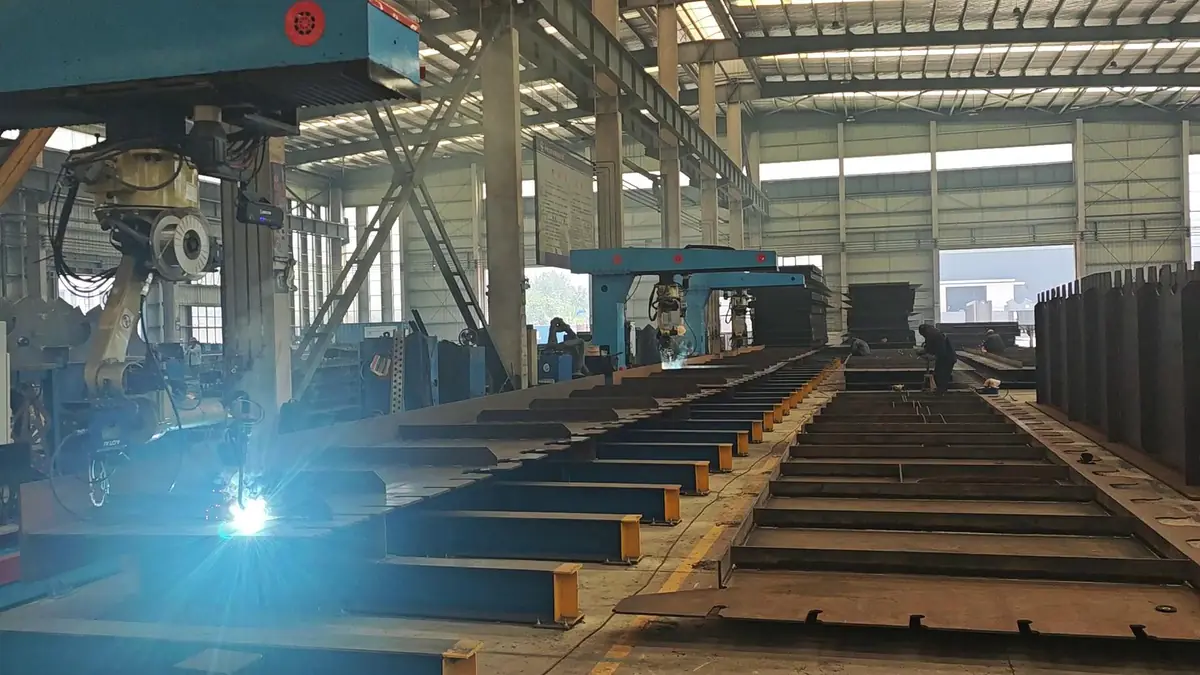
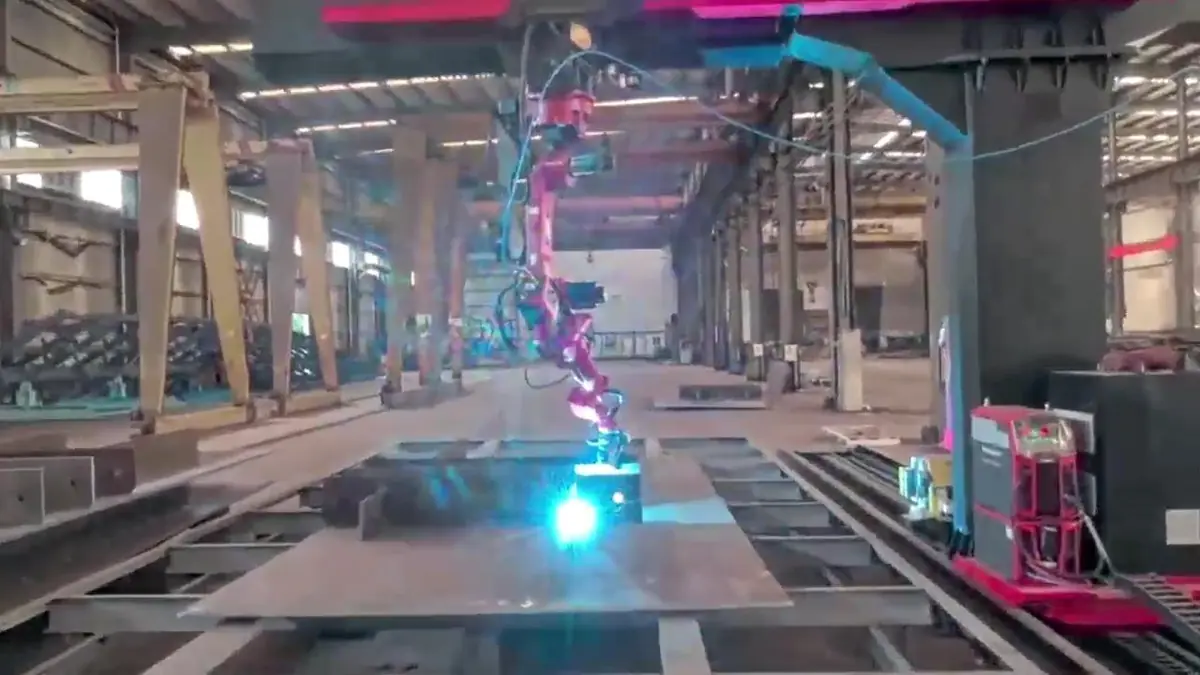
Le robot de soudage en porte-à-faux en action
Suivi de joint et soudage continu sur des composants en acier de construction.
Spécifications techniques
| Modèle | CWR500A |
|---|---|
| Configuration des axes | Modèles 7 axes, 8 axes ou 9 axes (robot de soudage 6 axes plus axes externes) |
| Portée du bras du robot | 2000 mm, personnalisable |
| Largeur de travail | Jusqu'à 3,5 m sur le cantilever 8 axes, couvrant la plupart des éléments de tôle supérieure, inférieure et d'âme |
| Longueur du rail au sol | 9 m ou 12 m en standard ; 9–23 m configuré selon la pièce la plus longue |
| Répétabilité | ±0,05 mm |
| Détection | Vision laser 3D, numérisation par nuage de points, suivi de joint en temps réel |
| Logiciel de contrôle | Système de soudage intelligent FSWELD : génération de trajectoire sans apprentissage, bibliothèque de processus experte, données de production |
| Procédés de soudage | MIG / MAG / TIG / tandem double fil ; fil massif et fourré ; multipasse, multicouche |
| Source de courant de soudage | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller ou autres sur demande |
| Programmation | Importation de modèle 3D, conversion 2D vers 3D, rétro-conception par nuage de points sur site, découpage Tekla en un clic, programmation hors ligne |
| Configurations multi-robots | Deux robots sur un rail partagé ou un cantilever partagé ; quatre robots sur cantilevers opposés |
| Normes de soudage | Les modes opératoires peuvent être qualifiés selon les normes ISO, AWS D1.1 et des sociétés de classification (ABS, LR, CCS) |
| Certification | CE, ISO 9001 |
| Délai de livraison | 20–45 jours selon la configuration |
| Garantie | 24 mois sur l'ensemble de la machine (consommables exclus) |
Fonctionnement du flux de travail sans apprentissage
La programmation robotique conventionnelle implique d'amener manuellement la torche à chaque point de chaque cordon. Pour les pièces unitaires et de petite série, cela prend plus de temps que le soudage lui-même. FSWELD remplace cette méthode par un flux de travail basé sur les modèles :
- Obtenir un modèle 3D. Importez le modèle de conception 3D, convertissez un dessin 2D en 3D en environ deux minutes, découpez un assemblage Tekla en pièces en un seul clic, ou scannez la pièce sur site et construisez le modèle à partir du nuage de points lorsqu'aucun plan n'existe.
- Charger plusieurs pièces à la fois. Placez les pièces sur le banc à l'aide d'un pont roulant. Elles n'ont pas besoin d'être parfaitement alignées : le système de vision localise chaque pièce et sa position réelle. Les pièces déjà soudées par le système sont reconnues, ce qui économise environ 10 minutes de temps de repérage.
- Générer tous les cordons en un clic. Le logiciel extrait chaque cordon, attribue le procédé correspondant de la bibliothèque d'experts et planifie une trajectoire sans collision, y compris dans les zones exigües comme les trous d'homme à côté des raidisseurs.
- Souder avec correction en direct. Le suivi de joint suit le joint réel. Lorsque le jeu est de 3 à 6 mm, le système bascule sur une passe de fond de gouge suivie d'une passe de finition. Le temps d'arc, les passes et la production sont enregistrés pour les rapports quotidiens.
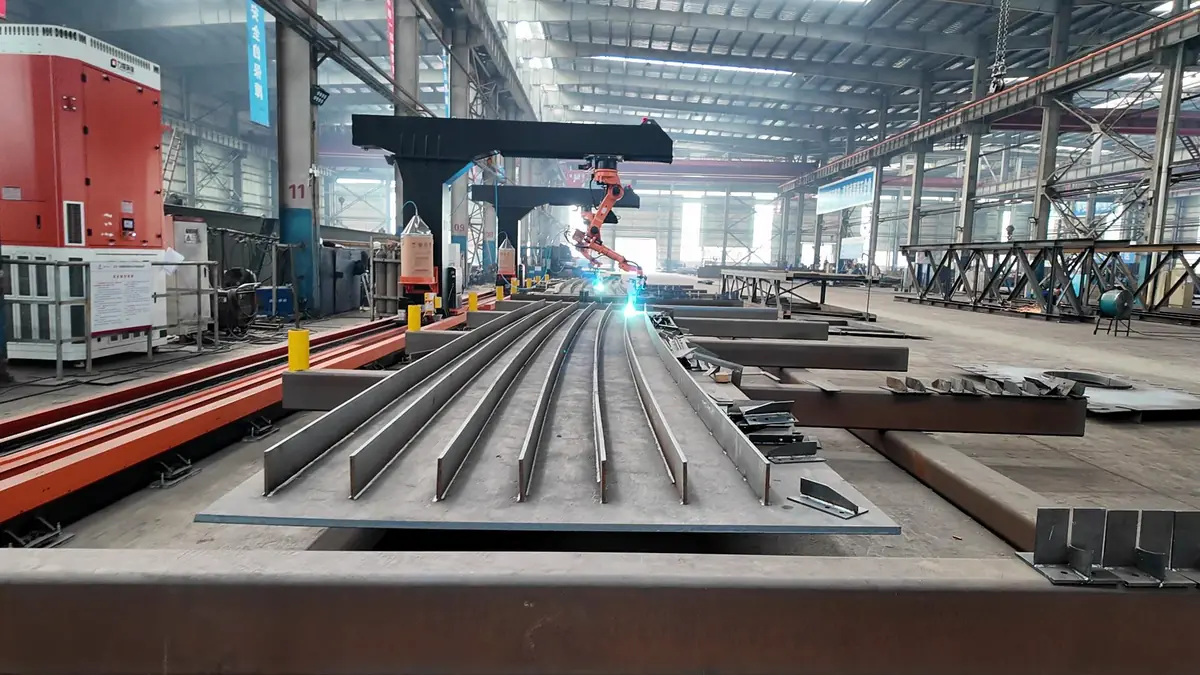
Quatre façons d'obtenir le modèle de soudage
| Méthode | Ce dont vous avez besoin | Idéal pour |
|---|---|---|
| Importation de modèle 3D | Le fichier de conception 3D de la pièce | Les ateliers qui conçoivent déjà en 3D |
| Conversion 2D vers 3D | Un dessin 2D ; environ 2 minutes au bureau | Profils en T, diaphragmes et éléments de tôle dessinés en 2D |
| Découpage Tekla en un clic | Le fichier d'assemblage Tekla | Projets de charpente métallique et de ponts modélisés dans Tekla |
| Rétro-conception par nuage de points | Rien ; le robot scanne la pièce | Pièces sans plans, réparations, tôles larges |
Soudage de larges jeux : Pourquoi est-ce important
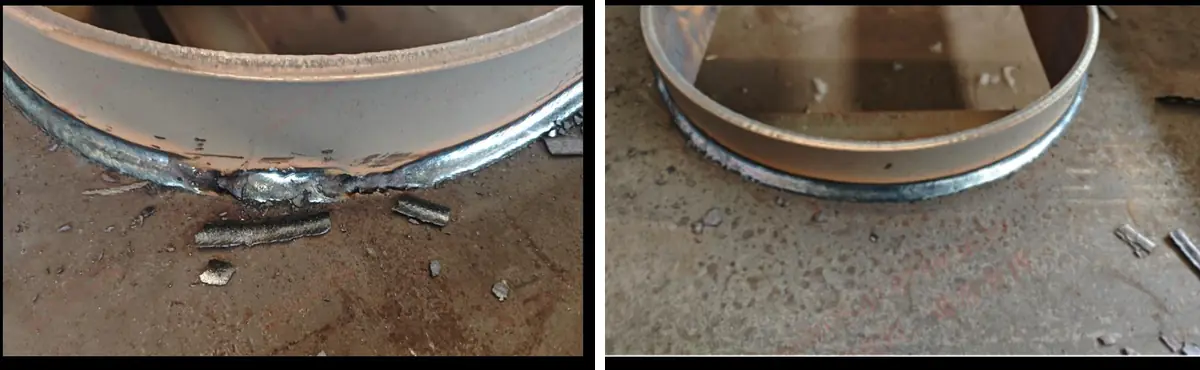
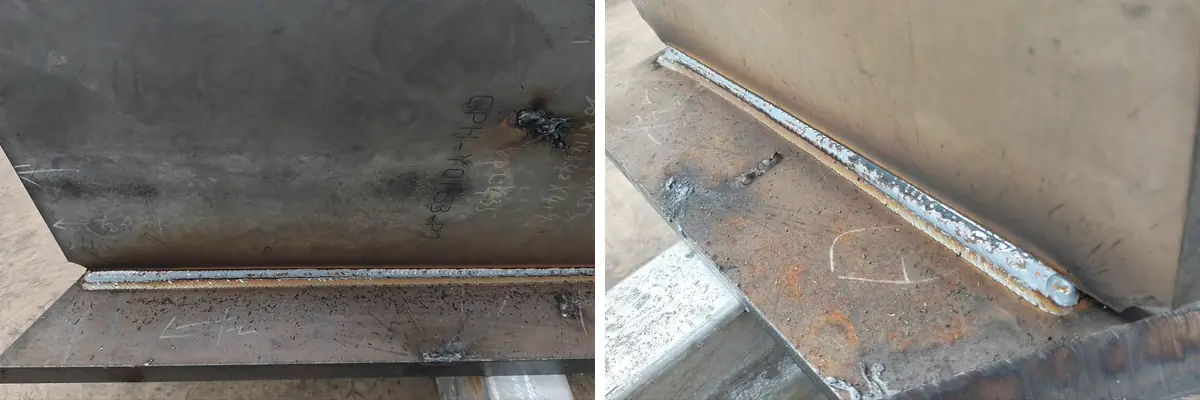
L'ajustement réel n'est jamais parfait. Sur les éléments de tablier de pont, 20 à 50 % des joints peuvent présenter des jeux supérieurs à 3 mm. Un programme de robot standard soude ces éléments avec les mêmes paramètres qu'un joint serré, ce qui provoque des traversées et une mauvaise forme de cordon, nécessitant ensuite un gougeage et une reprise manuelle.
Le CWR500A mesure le jeu grâce à son système de vision. Lorsqu'il détecte un jeu de 3 à 6 mm, il applique automatiquement une passe de fond adaptative suivie d'une passe de finition, sans intervention humaine. Les joints qu'un robot ne pouvait normalement pas souder deviennent soudables, et les ajusteurs passent moins de temps sur le pointage serré.
Pièces et secteurs d'activité typiques
Pièces
- Éléments de tablier de pont : tôles supérieures, inférieures et d'âme
- Profils en T (y compris profils en T incurvés de 12 m) et diaphragmes
- Caissons et cordons de surface de caissons
- Profilés H et assemblages de tôles fortes
- Garde-corps de pont et oreilles de levage
Secteurs d'activité
- Fabrication de ponts
- Charpente métallique du bâtiment
- Construction navale et offshore
- Appareils à pression et équipements GNL
- Tours éoliennes
- Engins de chantier
Résultats sur le terrain chez les fabricants de ponts
Résultats enregistrés dans les ateliers de fabrication de ponts exploitant des stations de soudage en porte-à-faux contrôlées par FSWELD :
- Environ 120 m de soudure par machine et par jour, jusqu'à 150 m, sur un horaire de 7h00 à 23h00.
- Un opérateur surveille trois machines, avec deux opérateurs en rotation sur les équipes.
- Un robot portique cantilever à 9 axes soudant les cordons de surface de poutres caissons, et un poste à 8 axes soudant des diaphragmes asymétriques construits à partir d'un scan, sans plan.
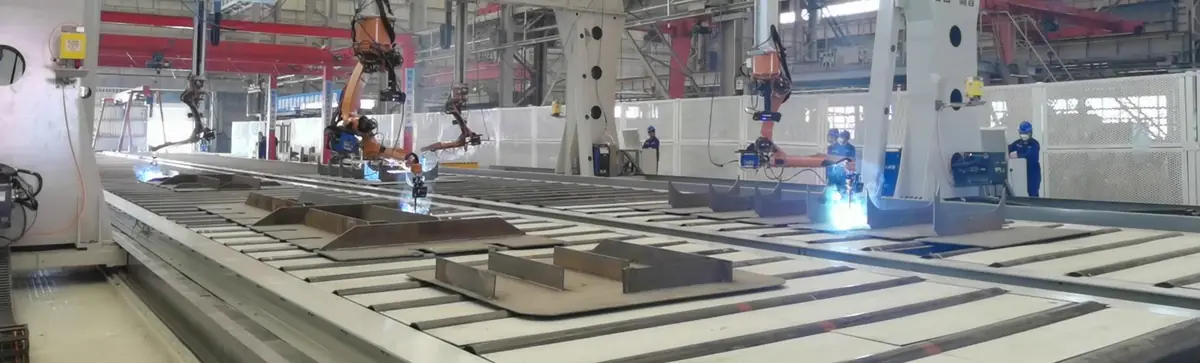
- Un poste à quatre robots de 18 m × 9 m où les tâches sont attribuées automatiquement, de sorte que les quatre robots finissent les pièces mixtes presque en même temps.
- Des tôles de base irrégulières chargées sans alignement préalable.
Choisir la bonne configuration
Choisir entre 7, 8 et 9 axes
Tous les modèles utilisent le même robot de soudage à 6 axes ; les axes supplémentaires étendent la portée du robot. Choisissez en fonction de la taille de vos pièces et du nombre de faces comportant des cordons : les pièces plus longues nécessitent un rail plus long, les unités de tôle plus larges requièrent la portée en porte-à-faux du modèle à 8 axes, et les pièces présentant des cordons sur plusieurs côtés bénéficient de la disposition à 9 axes. Envoyez-nous les plans de vos pièces et nous vous recommanderons la configuration ainsi que la longueur de rail.
Comparaison entre cantilever, portique, monté sur rail et mobile
| Système | Points forts | À choisir lorsque |
|---|---|---|
| Cantilever (cette machine) | Avant et arrière ouverts pour chargement par pont roulant ; portée de 3,5 m | Grandes unités de tôle, profilés H et poutres caissons chargés par pont roulant |
| Robot de soudage à portique | Couvre une zone rectangulaire complète, ex. 12 m × 4 m | Pièces très larges telles que sections de navires et châssis de remorques |
| Robot à 7 axes sur rail | Ligne compacte à un seul robot avec vision 3D | Éléments de structures métalliques de taille similaire |
| Robot de soudage mobile | Se déplace vers la pièce ; aucun rail nécessaire | Pièces trop grandes ou lourdes pour être déplacées vers un poste |
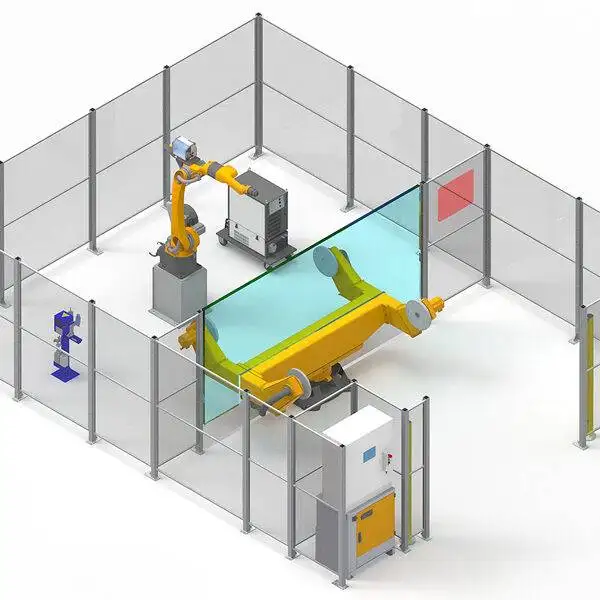
| Poste de travail de soudage robotisé | Le positionneur incline la pièce sous le meilleur angle de soudage | Pièces plus petites en séries répétitives |
Qu déterminant le prix d'un robot de soudage cantilever
Il n'y a pas de prix catalogue unique, car chaque poste est configuré en fonction des pièces qu'il va souder. Voici les éléments qui font varier le devis à la hausse ou à la baisse, par ordre d'importance :
| Facteur de coût | Options | Impact sur le prix |
|---|---|---|
| Nombre de robots | 1, 2 (rail partagé ou cantilever) ou 4 | Le facteur principal le plus important ; chaque robot supplémentaire ajoute un bras de robot complet, une source de courant et un jeu de torche |
| Configuration des axes | 7, 8 ou 9 axes | Chaque axe externe ajoute des moteurs d'entraînement, des guides et une intégration de commande |
| Longueur du rail | 9–23 m | Des rails plus longs ajoutent de la structure en acier, de la crémaillère et du temps d'installation |
| Source de courant de soudage | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Les marques importées coûtent plus cher ; les marques locales sont plus faciles à entretenir dans certaines régions |
| Détection et logiciel | Suivi de joint, vision laser 3D, modélisation par nuage de points, découpage Tekla, programmation hors ligne | Les fonctions sans apprentissage dépendent du package de vision et de logiciel choisi |
| Procédé | Fil simple ou double fil tandem | Le soudage tandem nécessite une seconde source de courant et une torche double |
| Service | Installation et formation sur site | Devis séparé, généralement environ une semaine sur site |
Pour obtenir un devis précis, envoyez les plans ou photos de vos pièces les plus grandes et les plus courantes, l'épaisseur de tôle, le matériau et votre objectif de production journalier. Nous cotons FOB Qingdao.
Livraison, installation et support
- Configuration et plans. Nos ingénieurs confirment le nombre d'axes, la longueur du rail et le procédé à partir des plans de vos pièces, et valident l'emprise au sol ainsi que l'agencement avec vous.
- Production et test en usine. Le délai de livraison est de 20 à 45 jours selon la configuration. Le poste est assemblé et testé en soudage avant expédition.
- Préparation du site. Préparez un sol plan pour le rail, l'alimentation électrique et l'alimentation en gaz de protection. Confirmez les exigences de fondation avec nos ingénieurs avant l'arrivée de la machine.
- Installation et formation. L'installation sur site et la formation des opérateurs prennent généralement environ une semaine et font l'objet d'un devis séparé. Les opérateurs apprennent le chargement, la numérisation, la vérification des trajectoires et la maintenance quotidienne.
- Support après-vente. Garantie de 24 mois sur l'ensemble de la machine, consommables exclus, avec support technique à distance pour les questions logicielles et de procédé.
Avantages et limites
Avantages
- Pas d'apprentissage point par point : les programmes proviennent de modèles, de plans ou de scans
- Soude automatiquement les jeux de 3 à 6 mm au lieu de percer
- Un seul opérateur peut superviser deux à trois postes
- La disposition ouverte en porte-à-faux convient au chargement par pont roulant
- Les pièces répétitives sont reconnues et réutilisent leurs programmes
- Données de production pour chaque passe, machine et équipe
Limites
- Nécessite de l'espace au sol pour le rail et l'accès du pont roulant au lit
- Les jeux dépassant la plage adaptative de 3 à 6 mm doivent toujours être corrigés lors de l'assemblage
- Pour la tôle fine, le soudage laser génère généralement moins de déformation
- Pour les petites pièces en grande série, un poste de travail avec positionneur est plus rapide et moins coûteux
- Pour les petites pièces mixtes sans gabarit, un poste de soudage cobot est plus rapide à configurer
Référence des diamètres de fil pour le soudage MAG
Plages de courant typiques pour le soudage MAG avec fil massif. La bibliothèque de procédés du robot sélectionne automatiquement les paramètres, mais ce tableau aide lors de la planification du stock de fil et de l'épaisseur de tôle.
| Ø Fil | Court-circuit (A) | Globulaire (A) | Pulsé/Spray (A) | Tôle type |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | à partir d'env. 4 mm |
| 1,6 mm | 130–220 | 220–280 | 280–500 | à partir d'env. 8 mm |
Le transfert par court-circuit fonctionne à environ 14–22 V, le transfert globulaire à environ 22–26 V (zone de projections à éviter), et le transfert par pulvérisation au-delà de 26 V.
Découvrez tous nos robots de soudage pour comparer les systèmes en potence, portiques, mobiles et cobots.
FAQ sur le robot de soudage en potence
Ai-je besoin d'un programmateur robot pour exploiter le CWR500A ?
Non. Les trajectoires de soudage sont générées à partir d'un modèle 3D, d'un plan 2D converti, d'un fichier Tekla ou d'une numérisation de la pièce. L'opérateur charge les pièces, lance le scan et vérifie le résultat. L'essentiel du travail se prépare au bureau.
Que se passe-t-il si le jeu d'assemblage est irrégulier ?
Le système de vision mesure chaque joint. Les jeux de 3 à 6 mm sont soudés avec une passe de racine adaptative suivie d'une passe de finition. Les jeux plus importants doivent être corrigés lors du pointage.
Peut-on souder des pièces sans plans ?
Oui. Le robot scanne la pièce, élabore un modèle 3D à partir du nuage de points et planifie les cordons. Le modèle est enregistré, ce qui permet de ressouder la même pièce sans tout recommencer à zéro.
Quelle peut être la longueur du rail ?
Les rails standard mesurent 9 m et 12 m. Des rails de 9 à 23 m sont configurés en fonction de vos pièces les plus longues, et deux robots peuvent partager un même rail ou une même potence.
Quelles sources de courant de soudage puis-je choisir ?
Aotai, Megmeet, Panasonic, Lincoln Electric et Miller sont des choix courants ; d'autres marques sont possibles sur demande, par exemple pour correspondre aux machines déjà présentes dans votre atelier.
Les soudures peuvent-elles respecter les normes AWS D1.1 ou les exigences des sociétés de classification ?
Les modes opératoires de soudage peuvent être qualifiés selon les normes ISO, AWS D1.1 et les règles de sociétés de classification telles que ABS, LR et CCS. La qualification des modes opératoires est réalisée pour vos assemblages et matériaux spécifiques.
Quel est le délai de livraison et que comprend l'installation ?
Le délai de livraison est de 20 à 45 jours selon la configuration. L'installation sur site et la formation des opérateurs prennent généralement environ une semaine et font l'objet d'un devis séparé. La machine bénéficie d'une garantie de 24 mois, hors consommables, ainsi que d'un support technique à distance.
Combien d'opérateurs faut-il pour un poste en potence ?
Un seul opérateur peut superviser deux à trois postes, car les programmes sont générés à partir de modèles ou de scans et le robot soude sans apprentissage.
S'intègre-t-il à un pont roulant et à la disposition existante de l'atelier ?
La potence monocolonne laisse l'avant et le côté opposé du banc dégagés, permettant de charger les pièces avec votre pont roulant existant. Nous concevons la longueur du rail et le banc autour de votre travée.
Envoyez-nous un plan ou une photo de vos pièces. Nos ingénieurs vous recommanderont la configuration des axes, la longueur du rail et le procédé de soudage, et vous transmettront un devis FOB Qingdao.
Obtenir une configuration et un devis