LFP4020: Przegląd
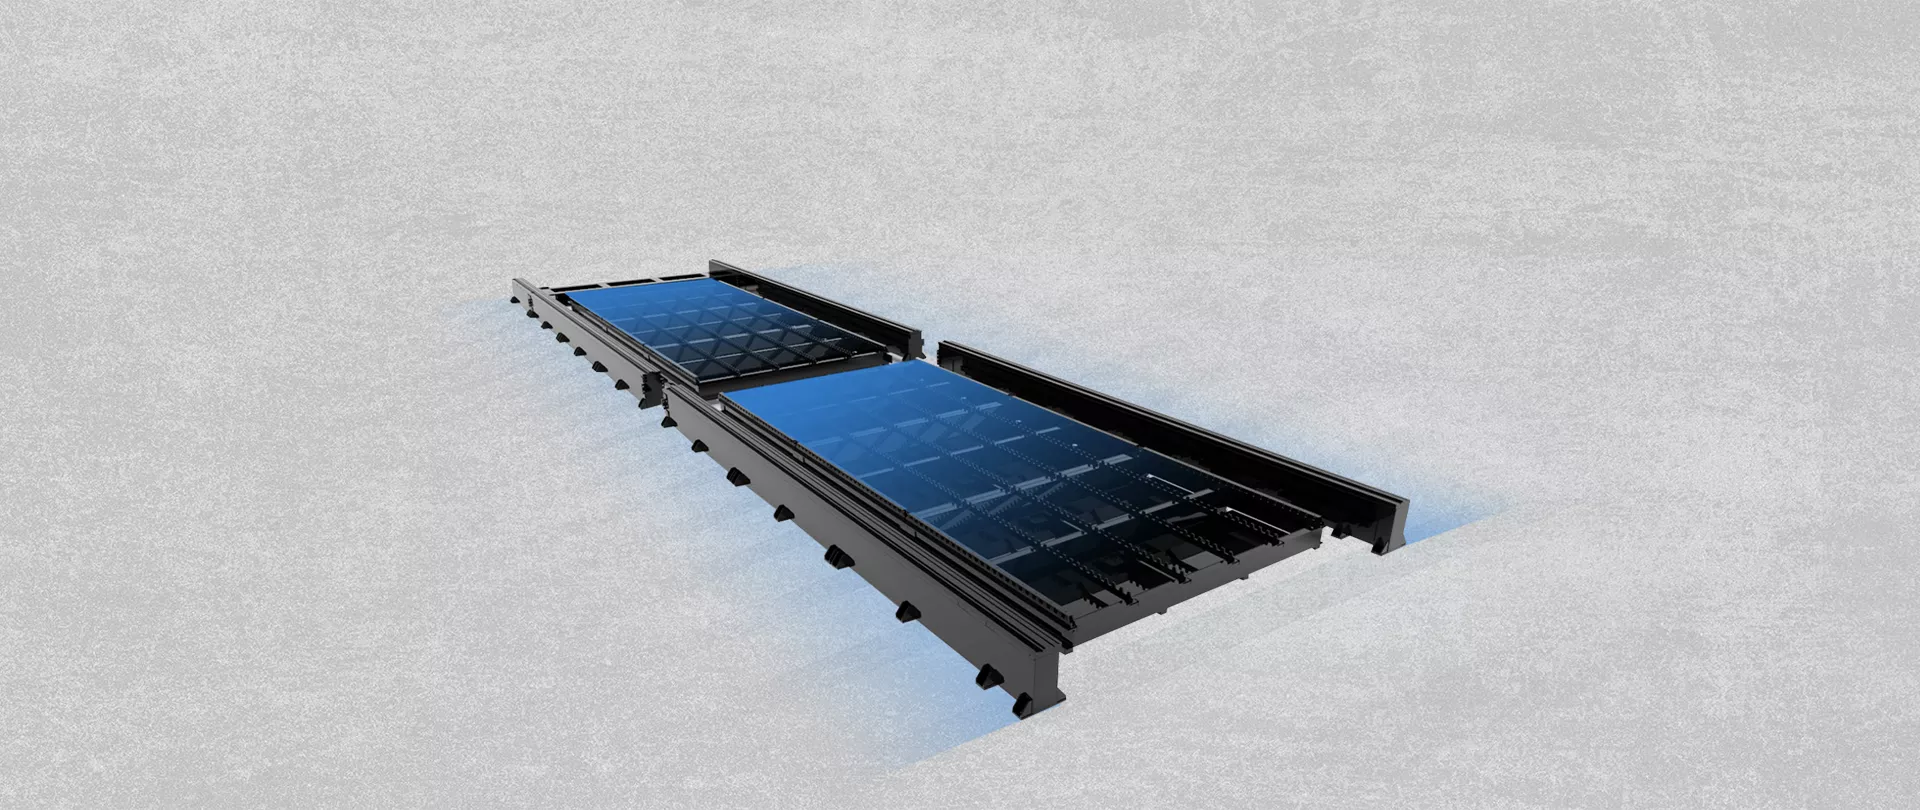
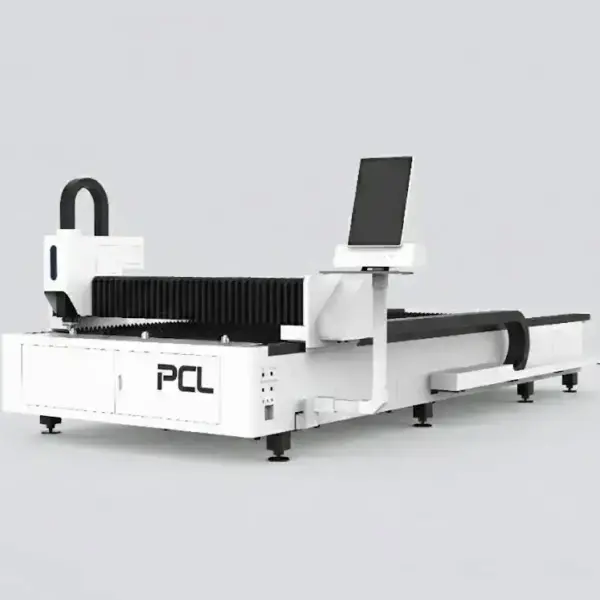
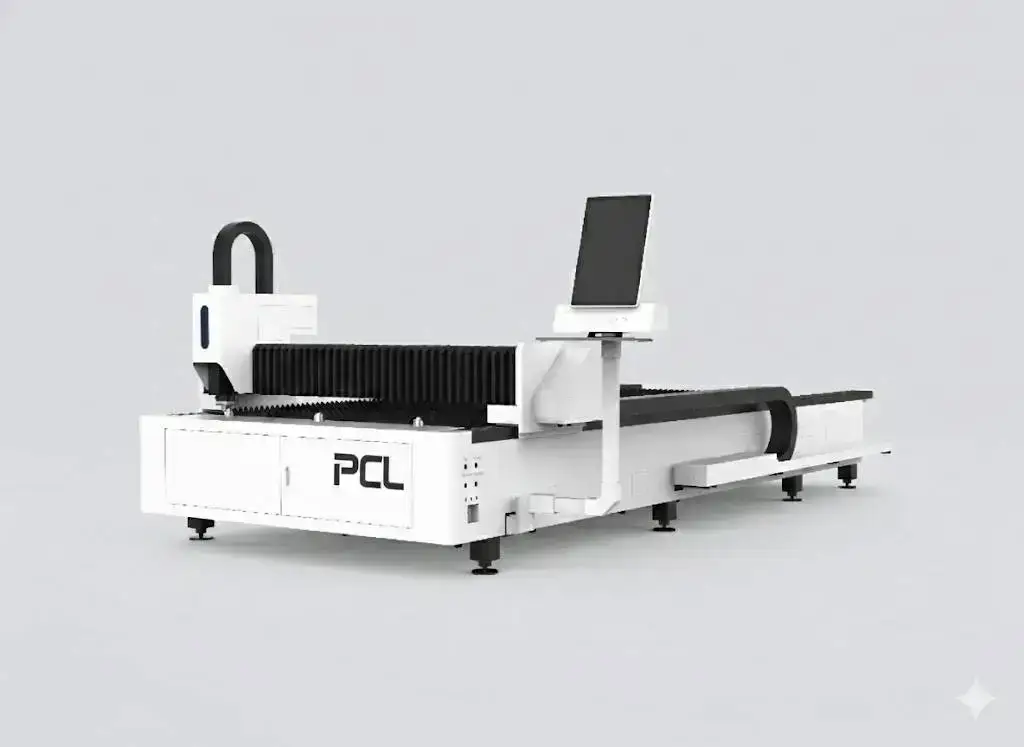
LFP4020 to produkcyjna wycinarka laserowa do arkuszy 4000 × 2000 mm wyposażona w automatyczny, dwustanowiskowy stół wymienny. Gdy jeden arkusz jest cięty, kolejny jest ładowany na drugi stół, a cała wymiana trwa 15–20 sekund. Obsługuje rezonatory o mocy od 1 kW do 30 kW.
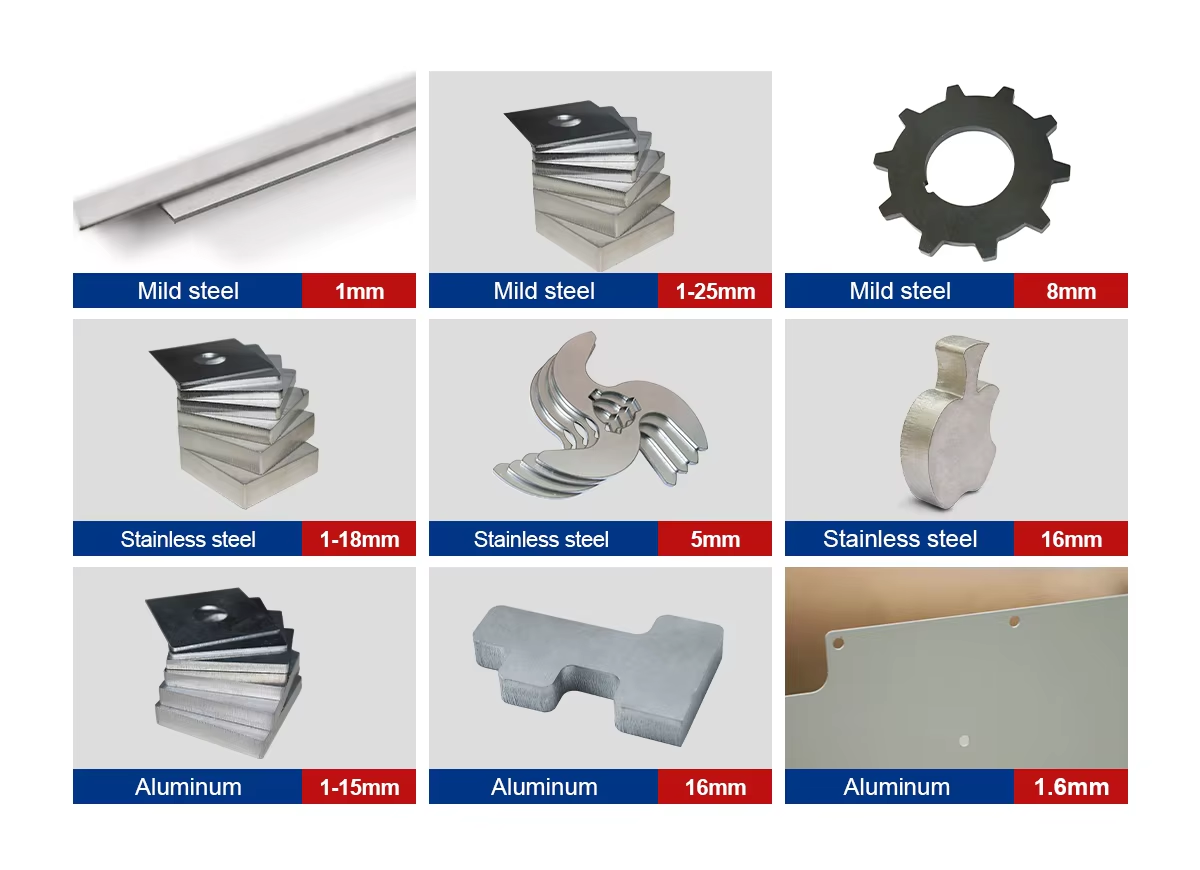
Seria LFP w działaniu
Cięcie na maszynie wielkoformatowej z serii LFP.
Specyfikacja techniczna
| Obszar roboczy | 4000 × 2000 mm |
|---|---|
| Źródło lasera | 1–30 kW; Raycus lub IPG |
| Stół wymienny | Dwuplatformowy, automatyczny, 15–20 s |
| Dokładność pozycjonowania | ±0.03 mm |
| Maks. przyspieszenie | 1.2–1.5 G |
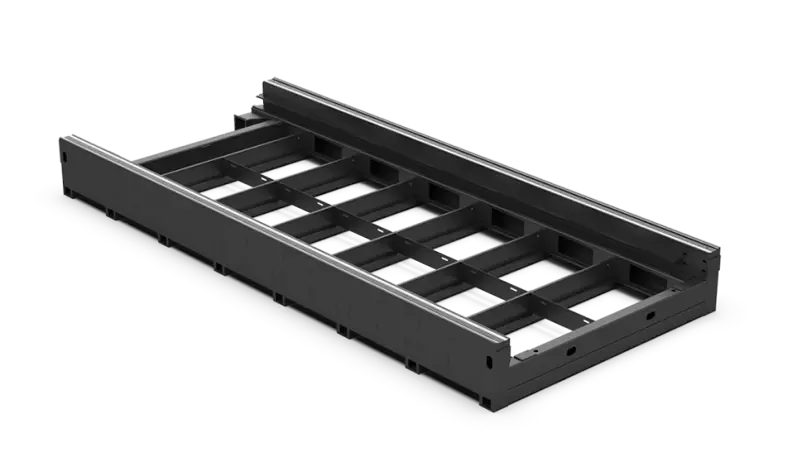
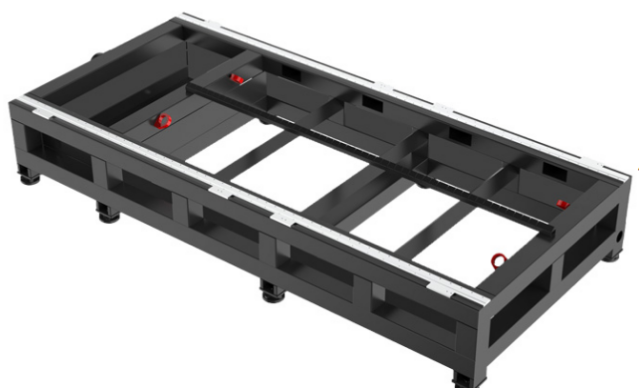
| Rama | Wytrzymała, odprężona cieplnie |
| Certyfikacja | CE, ISO 9001 |
| Gwarancja | 24 miesiące na całą maszynę (z wyłączeniem materiałów eksploatacyjnych) |
Dlaczego stół wymienny się opłaca
Policz, jak długo dzisiaj laser stoi bezczynnie przy każdym arkuszu: zdejmowanie detali, usuwanie ażuru, zakładanie nowego arkusza dźwigiem. Na pojedynczym stole ten czas jest tracony przy każdym arkuszu. Ze stołem wymienna operacja ta odbywa się w czasie cięcia, a przestój skraca się do 15–20 sekund wymiany. Im więcej arkuszy na zmianę, tym szybciej inwestycja w stół się zwraca.
Co tną poszczególne warianty mocy
Typowe grubości maksymalne od 1 kW do 60 kW; ostatnia kolumna wskazuje moce, jakie ta maszyna może obsłużyć. Traktuj te wartości jako absolutne granice, a nie zakres codziennej pracy. Tabele prędkości kończą się na 12 kW; w przypadku mocy 20–30 kW poproś o wykres dla konkretnego oferowanego źródła. Przy dużej mocy zyski polegają głównie na prędkości cięcia średnich i grubych blach.
| Moc lasera | Stal węglowa (O₂) | Stal nierdzewna (N₂) | Aluminium (N₂) | Mosiądz (N₂) | Ten model |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
Maksymalna grubość to wartość graniczna, cięta powolniej i z bardziej chropowatą krawędzią. Zaplanuj codzienną produkcję kilka milimetrów poniżej tej wartości i potwierdź parametry z wykresem cięcia dla dokładnej konfiguracji źródła i głowicy w ofercie.
Typowe prędkości cięcia
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Grubość | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
Prędkości w m/min. Typowe wartości dla cięcia dobrej jakości; wymagania co do krawędzi, gatunek materiału, czystość gazu oraz głowica mogą je zmienić. Twoja oferta zawiera wykres dla dokładnej konfiguracji.
Wybór pomiędzy 1 kW a 30 kW
Rama pozostaje ta sama, o kosztach i możliwościach decyduje źródło. Przy cienkich blachach cykl jest ograniczone przez przyspieszenie 1.2–1.5 G, a nie przez moc. Moc zarabia na grubszych blachach: źródło 3 kW tnie stal węglową 10 mm z prędkością ok. 1.0–1.3 m/min przy użyciu tlenu, 6 kW z prędkością 2.0–2.3 m/min, a wyższa moc podnosi tę prędkość oraz grubość, jaką można przeciąć z zachowaniem czystej krawędzi.
Miejsce tego modelu w ofercie laserów PCL
| Model | Obszar roboczy | Moc | Najlepszy do |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Wysoka moc na kompaktowym stoisku |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Otwarty stół pojedynczy; arkusze standardowe |
| LFP4020 (ta maszyna) | 4000 × 2000 mm | 1–30 kW | Stół wymienny dla masowej produkcji |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Grube blachy na łożu spawanym z płyt |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Długie arkusze przy mniejszych nakładach inwestycyjnych |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Produkcja wielkoformatowa |
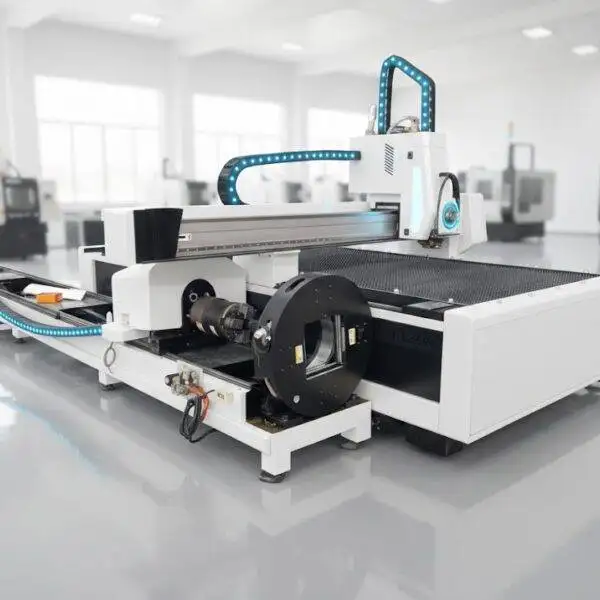
| 2-w-1 do blach i rur | 3015 lub 4020 + rury Ø20–220 mm | 1–12 kW | Blachy i rury na jednej maszynie |
Zaplanuj posadowienie maszyny
- Przyłącze zasilania dla źródła, chłodera i wyciągu.
- Instalacja gazowa dostosowana do zużycia azotu.
- Miejsce na posadzce dla obu stołów i obsługi blach.
- Odsysanie pyłów i dymu oraz zabezpieczona strefa robocza.
Typowe problemy i sposoby ich rozwiązywania
| Problem | Główna przyczyna | Co zrobić |
|---|---|---|
| Zatrzymanie wymiany stołu | Żużel na prowadnicach wymiany lub łańcuchu | Wyczyść prowadnice wymiany i sprawdź wyłączniki krańcowe |
| Wyrzut przy wkuwaniu w grubej blasze | Jednostopniowe wkuwanie w grubej blasze | Użyj wkuwania stopniowego i pozwól blasze ostygnąć między wkłuciami |
| Duży żużel pod grubą stalą węglową | Zbyt wysoka prędkość, niskie ciśnienie tlenu, zbyt ujemne skupienie, częściowo zatkana dysza | Zmniejsz prędkość o 5–8 %; utrzymuj tlen na poziomie 0.5–0.7 bar; ustaw fokus +3 do +4 mm; sprawdź dyszę |
| Żużel pod stalą nierdzewną lub aluminium | Zbyt wysoka prędkość, zbyt niskie ciśnienie azotu lub niewystarczająca głębokość fokusa | Obniż prędkość lub zwiększ ciśnienie; opuść fokus niżej (wartość ujemna) wraz ze wzrostem grubości |
| Rozbieżność wymiarów na długiej blasze | Brud na listwach zębatych lub prowadnicach albo rozszerzalność termiczna blachy | Wyczyść prowadnice i listwy zębate; tnij w kolejności, która równomiernie rozprowadza ciepło |
Co decyduje o cenie
| Element | Opcje | Wpływ |
|---|---|---|
| Źródło lasera | Marka (Raycus, IPG, Max) i moc | Największy pojedynczy element; wyższa moc kosztuje więcej i wymaga większego chłodera oraz zasilania |
| Głowica tnąca | Autofokus Raytools lub WSX | Automatyczny autofokus i ochrona przed kolizjami |
| Napęd | Marka serwonapędów, prowadnice i listwy zębate | Dokładność przez lata |
| Stół wymiany | Automatyczny stół dwustronny | Standard w modelu LFP4020; zwiększa czas pracy lasera |
| Automatyzacja | Systemy załadunku i rozładunku | Do długich cykli pracy bez nadzoru |
Model LFP4020 jest wyceniany na zapytanie.
Od zapytania do produkcji
- Detale i próbki. Wyślij wolumen produkcji, formaty blach i zakres grubości; dobierzemy źródło i oszacujemy wydajność.
- Konfiguracja. Ustalamy źródło, głowicę, stół i opcje oraz wysyłamy layout z zapotrzebowaniem na przestrzeń, moc, gazy i wyciąg.
- Budowa i testy. Maszyna jest montowana i testowana przed wysyłką; czas realizacji potwierdzamy w ofercie.
- Przygotowanie miejsca. Równa posadzka, zasilanie, gaz tnący i sprężone powietrze oraz przygotowany wyciąg pyłów przed dostawą.
- Instalacja i szkolenie. Wycenione wraz z maszyną; operatorzy użą się nestingu, parametrów cięcia, codziennych kontroli i prostej diagnozy usterek.
- Wsparcie. 24-miesięczna gwarancjna na całą maszynę, z wyłączeniem części eksploatacyjnych.
Przed złożeniem zamówienia
- Liczba arkuszy na zmianę i średni czas cięcia jednego arkusza.
- Zakres grubości, aby dobrać moc źródła w przedziale od 1 do 30 kW.
- Suwnica lub wózek widłowy do załadunku stołu wymiany.
- Zasilanie i instalacja azotu do cięcia z dużą mocą.
Konserwacja
| Kiedy | Co |
|---|---|
| Codziennie | Sprawdź i wyczyść szkiełko ochronne; sprawdź stan i centrowanie dyszy; sprawdź ciśnienie gazów. Sprawdź ruch stołu wymiany. |
| Co tydzień | Oczyść żużel z obu stołów i prowadnic wymiany; wyczyść prowadnice i listwy zębate. |
| Okresowo | Wymień lamele; smaruj prowadnice, listwy i napęd wymiany; wymień wodę w chłoderze i filtry. |
Bezpieczeństwo
Światło lasera odbite od blachy jest niewidoczne i może uszkodzić wzrok, dlatego strefa cięcia musi być zamknięta lub ogrodzona, a wyłączniki krańcowe drzwi muszą być sprawne. Utrzymuj działający wyciąg i czyste filtry; pył w łoże i filtrach może się zapalić, zwłaszcza po obróbce aluminium. Utrzymuj sprzęt tlenowy z dala od oleju i smaru oraz zabezpiecz butle z gazem.
Zalety i ograniczenia
Zalety
- Załadunek podczas cięcia
- 1–30 kW na jednej ramie
- Wysokie przyspieszenie
Ograniczenia do uwzględnienia
- Wymaga więcej miejsca na posadzce niż pojedynczy stół
- Wysoka moc wymaga dużego przyłącza i gazu
- Mechanizm wymiany wymaga konserwacji
FAQ LFP4020
Jak szybko model LFP4020 zmienia stoły?
Automatyczny stół wymiany zmienia się w 15–20 sekund.
Jaką moc może obsłużyć?
Źródła światłowodowe fiber od 1 kW do 30 kW od Raycus lub IPG.
Czy wysoka moc opłaca się przy cienkich blachach?
Rzadko. Przy cienkich blachach tempo nadają przyspieszenia; wysoka moc opłaca się przy średnich i grubych blachach.
Czy mogę zobaczyć cięcia na moim materiale?
Tak. Wyślij rysunek, materiał i grubość.
Ile miejsca na posadzce wymaga stół wymiany?
Więcej niż pojedynczy stół 4020, ponieważ drugi stół znajduje się obok łoża. Rysunek layoutu w ofercie pokazuje dokładnie wymaganą przestrzeń.
Czy maszynę można bardziej zautomatyzować?
Tak. Zapytaj o systemy załadunku i rozładunku dla swoich formatów blach.
Porównaj wszystkie wycinarki laserowe fiber obok siebie w naszym przewodniku wyboru.
Wyślij swój wolumen i miks grubości. Dobierzemy źródło i wycenimy LFP4020 wraz z wymaganiami instalacyjnymi.
Uzyskaj wycenę