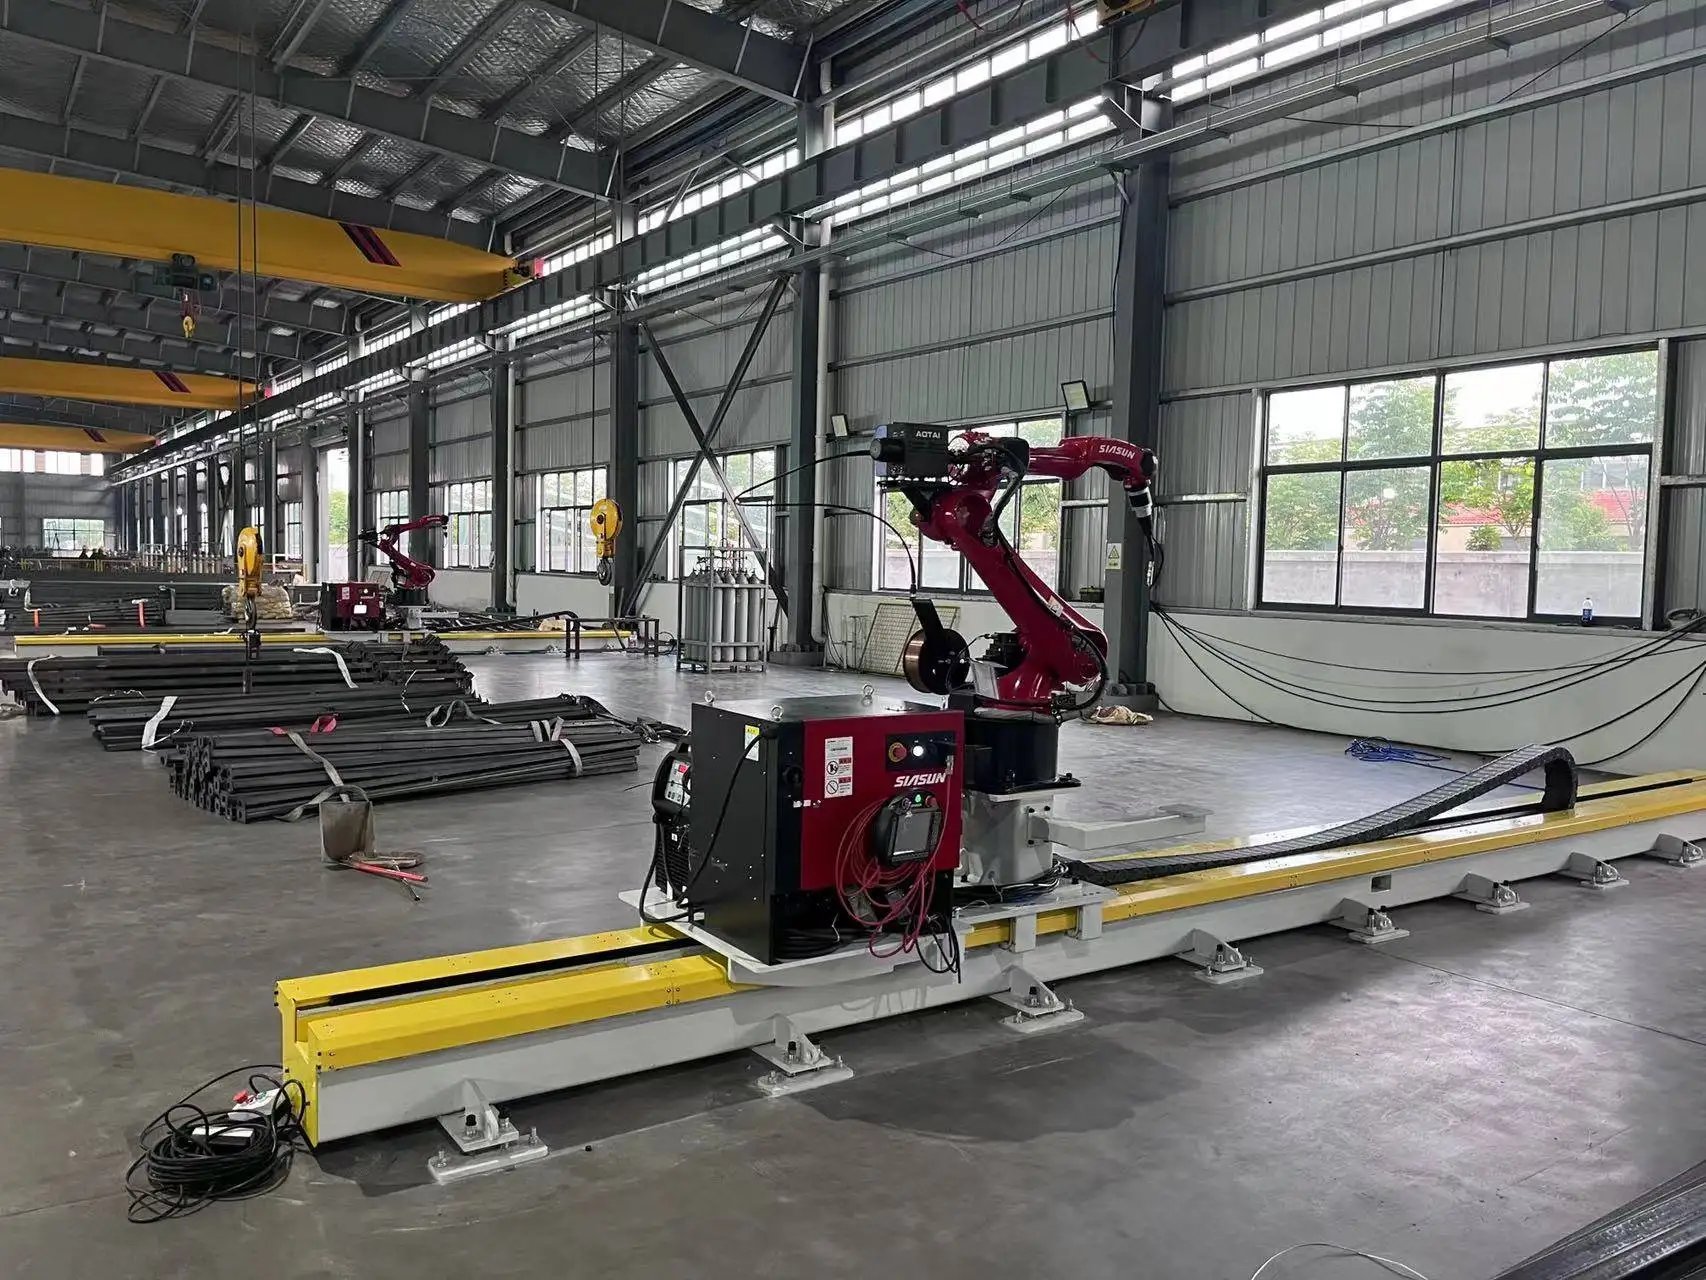
Schienengebundener 7-Achs-Schweißroboter: Übersicht
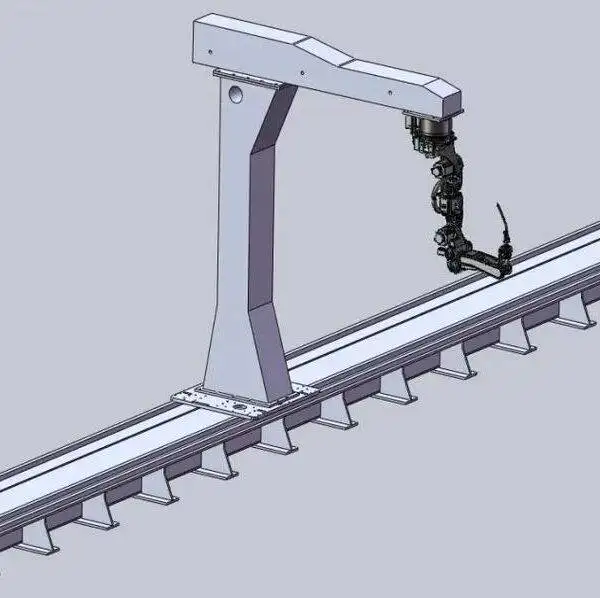
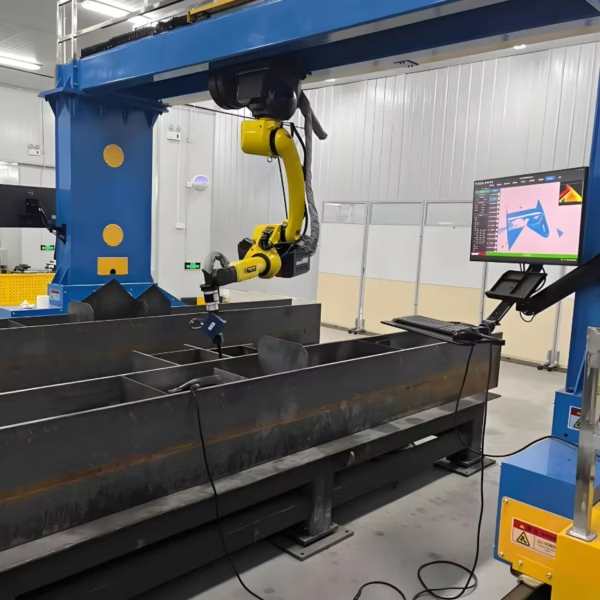
Dieser Schweißroboter setzt einen 6-Achs-Schweißroboter auf eine Bodenverfahrschiene, was eine siebte Achse hinzufügt. Ein 3D-Laserscanner vermisst das Bauteil und die Software berechnet die Schweißbahnen, sodass Stahlbaukomponenten geschweißt werden können, ohne jeden Punkt einzeln einzuprogrammieren. Er wurde speziell für Stahlbauer entwickelt, die täglich Träger, Stützen und Konsolen ähnlicher Größe schweißen.
Die Maschine liest Baudaten aus Tekla und SolidWorks ein, sodass genau das Modell, das Ihre Arbeitsvorbereiter erstellen, den Roboter ansteuert. Die EtherCAT-Bus-Servosteuerung sorgt dafür, dass Roboter und Fahrschiene absolut synchron entlang der Naht verfahren.
Technische Daten
| Achsen | 7 (6-Achs-Schweißroboter + Fahrschiene) |
|---|---|
| Reichweite | 2000 mm |
| Fahrschiene | 9 m oder 12 m; andere Längen auf Anfrage |
| Wiederholgenauigkeit | ±0.05 mm |
| Vision | Hochpräzise 3D-Laserscanning-Technologie |
| Bahngenerierung | Teachen nicht erforderlich: Nähte werden erkannt und Bahnen aus dem Scan berechnet |
| Datenschnittstelle | Tekla und SolidWorks |
| Steuerung | EtherCAT-Bus-Servo |
| Schweißverfahren | MIG / MAG; Massiv- und Fülldraht; mehrlagig |
| Schweißstromquelle | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller oder andere auf Anfrage |
| Schweißnormen | Verfahren qualifizierbar nach ISO, AWS D1.1 und Klassifikationsgesellschaften (ABS, LR, CCS) |
| Zertifizierung | CE, ISO 9001 |
| Lieferzeit | 20–45 Tage je nach Konfiguration |
| Garantie | 24 Monate auf die gesamte Maschine (Verschleißteile ausgenommen) |
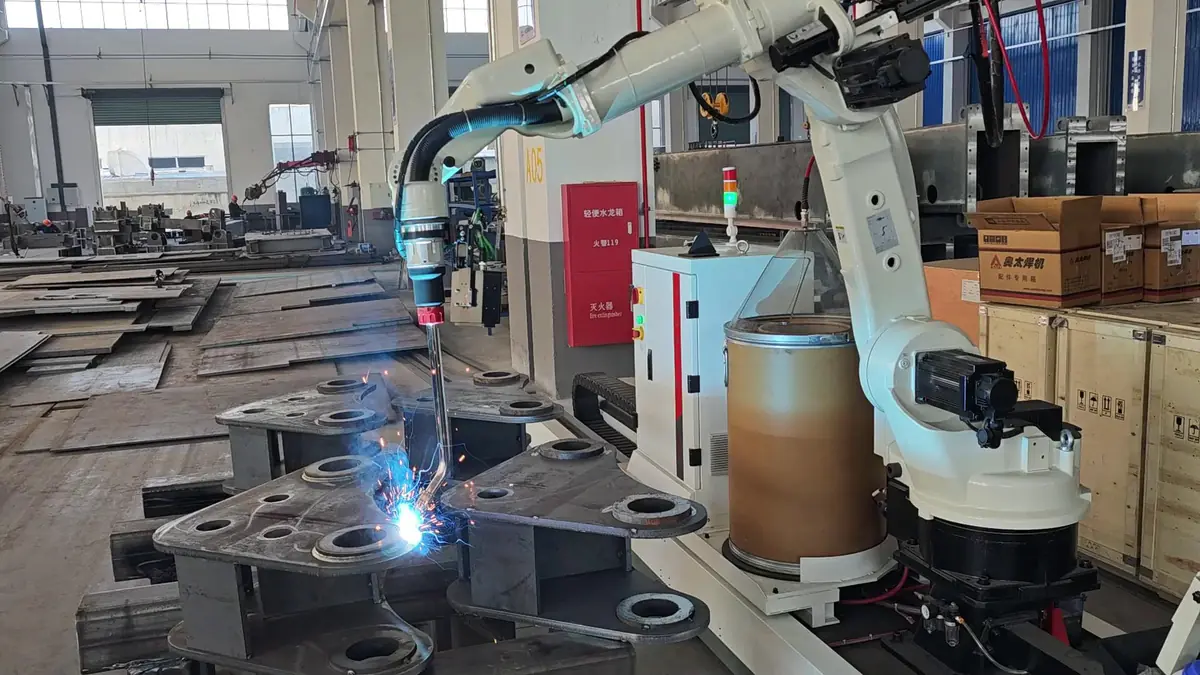
Wie das teachenfreie Schweißen funktioniert
- Bauteil einlegen. Platzieren Sie den Träger oder die Stütze auf dem Schweißtisch neben der Schiene.
- Scannen. Der 3D-Laserscanner vermisst das Bauteil im Ist-Zustand, einschließlich Position und Passgenauigkeit.
- Bahnen berechnen. Die Software erkennt die Schweißnähte und ermittelt unter Verwendung des Tekla- oder SolidWorks-Modells die Brennerwege sowie die Schweißreihenfolge.
- Schweißen. Der Roboter fährt entlang der Schiene und schweißt jede Naht vollautomatisch. Der Bediener kontrolliert lediglich das Ergebnis und legt das nächste Werkstück ein.
Warum das teachenfreie Schweißen im Stahlbau entscheidend ist
Stahlbauprojekte gleichen sich selten: Trägerlängen, Versteifungen und Anschlussbleche variieren von Projekt zu Projekt. Bei herkömmlichen Robotern muss jede neue Geometrie mühsam Punkt für Punkt eingeteilt werden – ein Zeitaufwand, der den Produktivitätsvorteil des Roboters oft zunichte macht. Das Scannen und die automatische Bahnplanung nehmen Ihnen diese Arbeit ab, wodurch sich ein Roboter auch bei auftragsbezogener Einzelteilfertigung im Stahlbau wirklich rechnet.
Typische Werkstücke
Werkstücke
- H-Träger mit Versteifungen und Stirnplatten
- Stützen mit Fußplatten und Konsolen
- Anschlussbleche und Knotenbleche
- Schweißträger und ähnliche Bauteile
Branchen
- Stahlbau und Hallenbau
- Industrieanlagen und Lagerhallen
- Brückenbau (Sekundärkomponenten)
- Baumaschinenbau
Im Vergleich zu anderen Schweißrobotern
| System | Stärke | Wählen Sie dieses, wenn |
|---|---|---|
| Ausleger-Schweißroboter CWR500A | Freie Be- und Entladung von vorne und hinten per Kran; 3,5 m Reichweite | Lange Plattenkomponenten, H-Träger und Kastenträger mit Kranbeschickung |
| Portal-Schweißroboter | Deckt einen kompletten Arbeitsbereich ab, z. B. 12 m × 4 m | Sehr breite Bauteile wie Schiffbau-Sektionen und Trailer-Rahmen |
| Schienengebundener 7-Achs-Schweißroboter (diese Maschine) | Kompakte Ein-Roboter-Linie mit 3D-Scannung | Stahlbaukomponenten ähnlicher Größe |
| Mobiler Schweißroboter | Fährt zum Werkstück; keine Schiene erforderlich | Teile, die zu groß oder zu schwer für den Transport zu einer Station sind |
| Roboter-Schweißarbeitsplatz | Positionierer dreht das Teil in die optimale Schweißposition | Serienteile bis zu mehreren Tonnen Gewicht |
| Kollaborative Schweißstation (Cobot) | Handgeführtes Teachen, nach Risikobeurteilung oft schutzzaunlos | Kleine, variable Losgrößen und häufige Produktwechsel |
Was den Preis bestimmt
Die Maschine wird passgenau für Ihre Bauteile konfiguriert. Folgende Faktoren beeinflussen das Angebot:
| Kostenfaktor | Optionen | Auswirkung auf den Preis |
|---|---|---|
| Schienenlänge | 9 m, 12 m oder kundenspezifisch | Längere Schienen erfordern mehr Grundstruktur, Zahnstangen und Montagezeit |
| Vision & Software | 3D-Laserscanning, Tekla- / SolidWorks-Schnittstelle | Bestimmt den Grad der Programmierzeiteinsparung |
| Verfahren | Massiv- oder Fülldraht, Einzeldraht | Verfahrenspakete für dickere Bleche betreffen Parameter, nicht die Hardware |
| Schweißstromquelle | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Importierte Marken sind teurer; lokale Marken lassen sich in manchen Regionen einfacher warten |
| Werkstückhandhabung | Schweißtisch und einfache Vorrichtungen | Exakt auf Ihre Bauteilgrößen abgestimmt |
| Service | Vor-Ort-Montage und Schulung | Wird separat angeboten, dauert in der Regel etwa eine Woche vor Ort |
Für ein maßgeschneidertes Angebot senden Sie uns bitte Zeichnungen Ihrer typischen Bauteile, die Blechstärken sowie Ihre täglichen Stückzahlen. Wir kalkulieren ab Werk (FOB Qingdao).
Lieferung, Installation und Support
- Konfiguration und Zeichnungen. Unsere Ingenieure stimmen Schienenlänge, Tisch und Schweißverfahren anhand Ihrer Bauteilzeichnungen ab.
- Fertigung und Werksprüfung. Die Lieferzeit beträgt je nach Konfiguration 20–45 Tage. Vor dem Versand wird das System komplett montiert und probehalber verschweißt.
- Vorbereitung am Aufstellort. Bereiten Sie einen ebenen Hallenboden für die Schiene, die Stromversorgung und das Schutzgas vor. Klären Sie die Fundamentanforderungen vor Eintreffen der Maschine mit unseren Ingenieuren ab.
- Installation und Schulung. Die Montage vor Ort und die Einweisung der Bediener nehmen meist rund eine Woche in Anspruch und werden separat angeboten. Ihr Team lernt die Programmierung, die tägliche Bedienung sowie die Routinewartung kennen.
- Kundendienst. 24 Monate Gewährleistung auf die gesamte Maschine (ausgenommen Verschleißteile) inklusive technischem Remote-Support bei Software- und verfahrenstechnischen Fragen.
Typische Herausforderungen im Stahlbau und wie der Roboter sie löst
Stahlbaukomponenten unterscheiden sich von Projekt zu Projekt. Das sind die typischen Stolpersteine beim manuellen oder klassisch eingelernten Roboterschweißen – und so löst sie unser Scansystem:
| Problem | Typische Ursache | Wie das System damit umgeht |
|---|---|---|
| Jedes Projekt bringt neue Bauteile | Längen, Versteifungen und Bleche ändern sich | Die Schweißbahnen werden vollautomatisch aus dem 3D-Scan sowie den Tekla- oder SolidWorks-Daten berechnet |
| Bauteillage auf dem Tisch variiert | Die Kranbeladung ist nie millimetergenau | Der Scanner ermittelt die exakte Ist-Position vor dem Schweißbeginn |
| Unterschiedliche Spaltmaße beim Fügen | Schneid- und Montagetoleranzen | Der Scan misst die reale Nahtfuge und ignoriert Maßabweichungen der Zeichnung |
| Verzug bei langen Nähten | Wärmeübergang bei langen Schweißstrecken | Schweißreihenfolge und Intervallschweißen sind im Programm hinterlegt |
| Teachen dauert länger als Schweißen | Punkt-für-Punkt-Programmierung bei Einzelteilen | Das teachenfreie Generieren der Bahnen eliminiert den Programmieraufwand fast vollständig |
Vor dem Kauf: Eine Checkliste für Schweißroboter im Stahlbau
Sammeln Sie diese Informationen, bevor Sie ein Angebot anfordern:
- Länge, Höhe und Gewicht Ihrer längsten und gängigsten Profile.
- Typische Anschlüsse: Steppbleche, Kopfplatten, Fußplatten, Knotenbleche, Konsolen.
- Blechdicken und ob mehrlagige Schweißnähte erforderlich sind.
- Ob Ihre Arbeitsvorbereitung mit Tekla oder SolidWorks arbeitet.
- Platzbedarf für eine 9 m, 12 m oder längere Fahrbahn und den Schweißtisch.
- Kranzugang zum Be- und Entladen.
- Tägliches Ausgabeziel in Profilen oder Schweißmetern.
- Stromversorgung, Schutzgas und Absauganlage.
Tägliche und regelmäßige Wartung
| Intervall | Aufgabe |
|---|---|
| Jede Schicht | Gasdüse reinigen und Schweißspritzer entfernen; Stromdüse prüfen und bei Verschleiß der Bohrung ersetzen; Drahtvorschub und Drahtvorrat prüfen; Schutzgasdurchfluss bestätigen |
| Wöchentlich | Fenster des 3D-Scanners reinigen; Brennerkabel, Schläuche und Gasanschlüsse prüfen |
| Monatlich | Schiene und Zahnstange reinigen; Zahnstange und Ritzel schmieren; Energiekette prüfen |
| Jährlich | Schienenausrichtung prüfen; Roboter gemäß den Herstellervorgaben warten |
Beachten Sie die Handbücher der Roboter- und Stromquellenhersteller für Fettwechselintervalle der Getriebe und den Batteriewechsel. Sichern Sie Roboterprogramme und Schweißparameter nach jeder Änderung.
Sicherheit
- Fahrbahn und Schweißtisch einzäunen und die Zugangstore verriegeln.
- Personen aus dem Verfahrbereich des Roboters fernhalten, während er sich auf der Schiene bewegt.
- Absauganlage entlang des Schweißtisches installieren.
- Den Bereich mit Schweißschutzwirschirmen oder -vorhängen vor Lichtbogenstrahlung schützen.
Wo sich der Roboter in einer Stahlbaufertigung einfügt
Der Roboter ersetzt den Schweißschritt, nicht die gesamte Linie. Ein typischer Ablauf sieht so aus:
- Arbeitsvorbereitung (Detailing). Profile werden in Tekla oder SolidWorks modelliert; dasselbe Modell speist später den Roboter.
- Schneiden und Bohren. Bleche und Profile werden zugeschnitten; präzises Schneiden hält die Spaltmaße klein.
- Heften und Ausrichten. Steppbleche, Kopfplatten und Konsolen werden von Schlossern angeheftet.
- Roboterschweißen. Das Profil wird gescannt, die Bahnen werden berechnet und der Roboter schweißt jede Naht.
- Prüfung und Nachbearbeitung. Die Nähte werden geprüft, danach geht das Profil zum Strahlen und Lackieren.
Die größten Einsparungen erzielt man bei konsistentem Spaltmaß. Der Scan gleicht normale Abweichungen aus, aber ein guter Zuschnitt und präzises Heften sorgen dafür, dass der Roboter schweißt, statt auf Nacharbeiten zu warten.
Vorteile und Einschränkungen
Vorteile
- Kein Punkt-für-Punkt-Teachen für neue Profile erforderlich
- Nutzt das Tekla- oder SolidWorks-Modell, das Ihre Konstrukteure bereits erstellen
- Kompakte Ein-Robot-Linie, einfach in eine bestehende Halle einzupassen
- ±0,05 mm Wiederholgenauigkeit und EtherCAT-Servosteuerung
Einschränkungen
- Für sehr breite Teile wie Schiffspaneele deckt ein Gantry-Schweißroboter einen größeren Arbeitsbereich ab
- Für lange Brückenbleche, die per Kran geladen werden, bietet der Ausleger-Schweißroboter mehr Reichweite
- Für kleine Wiederholteile ist eine Schweißzelle mit Positionierer schneller
- Dünnblechteile lassen sich oft besser mit Laserschweißen bearbeiten
Drahtgrößen-Referenz für das MAG-Schweißen
Typische Strombereiche für das Massivdraht-MAG-Schweißen. Die Prozessbibliothek wählt die Parameter automatisch aus, aber diese Tabelle hilft bei der Planung von Drahtvorrat und Blechdicke.
| Draht-Ø | Kurzlichtbogen (A) | Troptenlichtbogen (A) | Sprühlichtbogen (A) | Typisches Blech |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | ab ca. 4 mm |
| 1,6 mm | 130–220 | 220–280 | 280–500 | ab ca. 8 mm |
Der Kurzlichtbogen läuft bei ca. 14–22 V, der Tropfenlichtbogen bei ca. 22–26 V (der zu vermeidende Spritzerbereich) und der Sprühlichtbogen über 26 V.
FAQ zum schienengebundenen Schweißroboter
Muss ich den Roboter für jedes neue Teil teachen?
Nein. Der 3D-Laserscanner misst das Teil ein und die Software berechnet die Schweißbahnen. Die Bediener prüfen das Ergebnis und starten den Schweißvorgang.
Welche Software kann importiert werden?
Er lässt sich mit Tekla- und SolidWorks-Modellen verknüpfen, sodass dasselbe 3D-Modell, das für die Konstruktion verwendet wurde, auch zum Schweißen genutzt werden kann.
Wie lang kann die Schiene sein?
Standard-Schienen sind 9 m und 12 m lang. Andere Längen sind passend für Ihre längsten Profile erhältlich.
Worin liegt der Unterschied zum Ausleger-Schweißroboter?
Diese Maschine ist eine kompakte Ein-Roboter-Linie für Stahlprofile ähnlicher Größe. Die Ausleger-Variante verfügt über einen horizontalen Arm mit bis zu 3,5 m Arbeitsbreite für breite Blechteile, die per Kran geladen werden.
Können die Schweißnähte die Anforderungen nach AWS D1.1 erfüllen?
Schweißverfahren können für Ihre spezifischen Verbindungen und Materialien nach ISO, AWS D1.1 und Klassifikationsgesellschaften wie ABS, LR und CCS qualifiziert werden.
Wie lange ist die Lieferzeit?
Die Lieferzeit beträgt je nach Konfiguration 20–45 Tage. Installation und Schulung dauern etwa eine Woche vor Ort und werden separat angeboten.
Kann er Stützen mit Steppblechen und Fußplatten schweißen?
Ja. H-Träger mit Steppblechen und Kopfplatten sowie Stützen mit Fußplatten und Konsolen sind typische Werkstücke für diese Maschine.
Welche Schulung benötigen die Bediener?
Die Installation und Schulung vor Ort dauert etwa eine Woche. Die Bediener lernen, Teile zu laden, den Scan auszuführen, die generierten Bahnen zu prüfen und den Schweißvorgang zu starten.
Sehen Sie sich alle Schweißroboter an, um Ausleger-, Gantry-, Mobil-, Arbeitsplatz- und Kobotsysteme miteinander zu vergleichen.
Senden Sie uns Zeichnungen Ihrer Stahlbauteile. Wir empfehlen Ihnen die Schienenlänge sowie den Prozess und unterbreiten Ihnen ein Angebot ab Werk Qingdao (FOB).
Konfiguration und Angebot anfordern