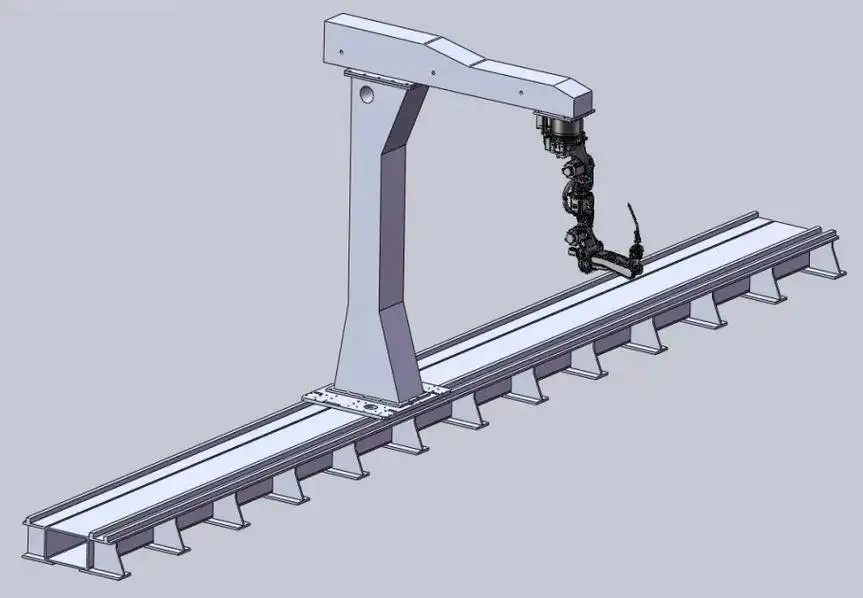
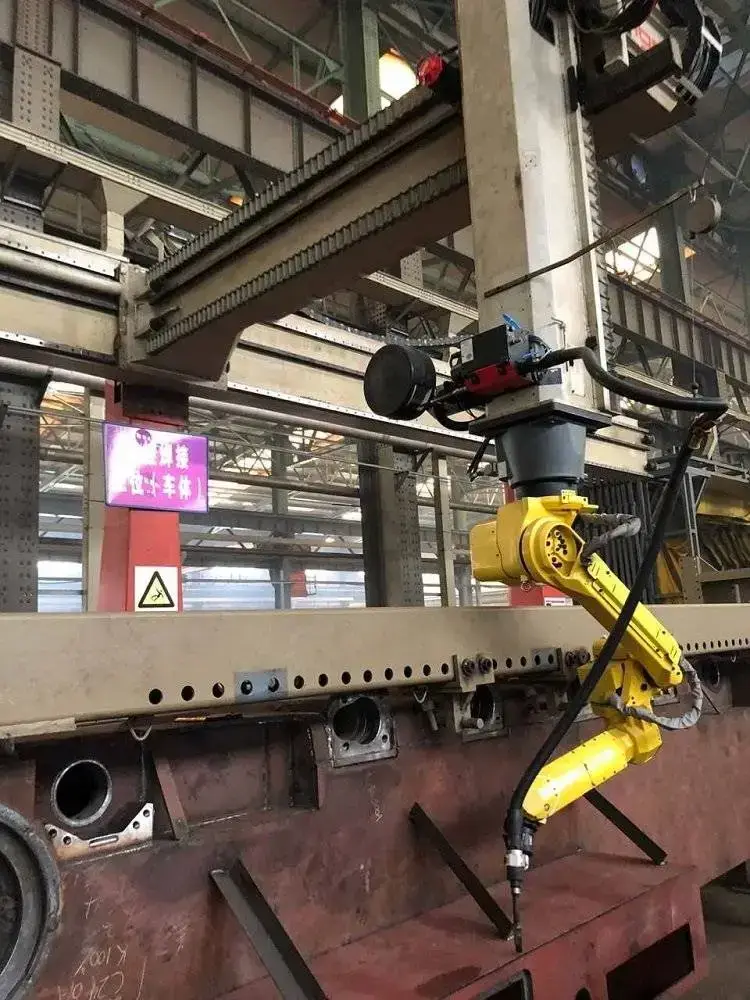
Konzolový svařovací robot CWR500A: Přehled
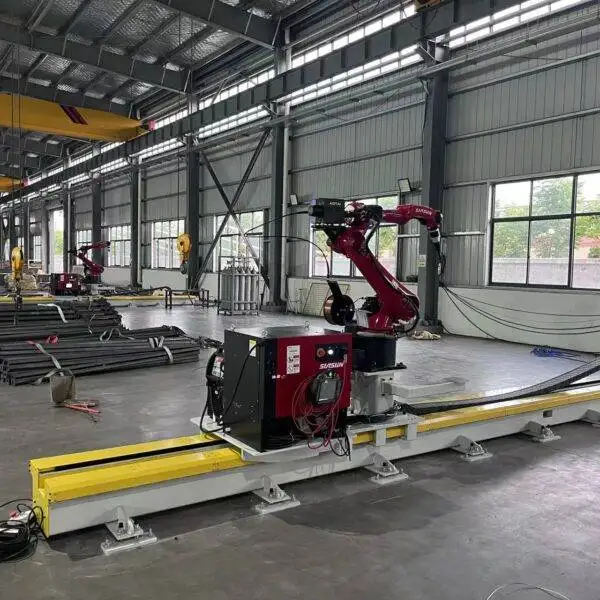
CWR500A je kolejový konzolový svařovací robot pro dlouhé a rozměrné ocelové konstrukce. Jediný sloup nese vodorovné rameno se svařovacím robotem a pojezdový mechanismus se pohybuje po podlahové kolejnici, takže robot dosáhne na svary po celé délce mostních dílců, nosníků H, krabicových nosníků a těžkých svařenců. Funguje na inteligentním svařovacím systému FSWELD, který plánuje dráhy svařování bez ručního programování (učení) a přizpůsobuje svařovací proces skutečným mezerám v úkosu.
Konzolové uspořádání ponechává přední i vzdálenou stranu pracovního prostoru volnou. To je důležité v provozech, kde díly přijíždějí jeřábem: 12metrový plechový dílec můžete složit přímo na svařovací lože, aniž byste ho museli protahovat uzavřeným portálovým rámem.
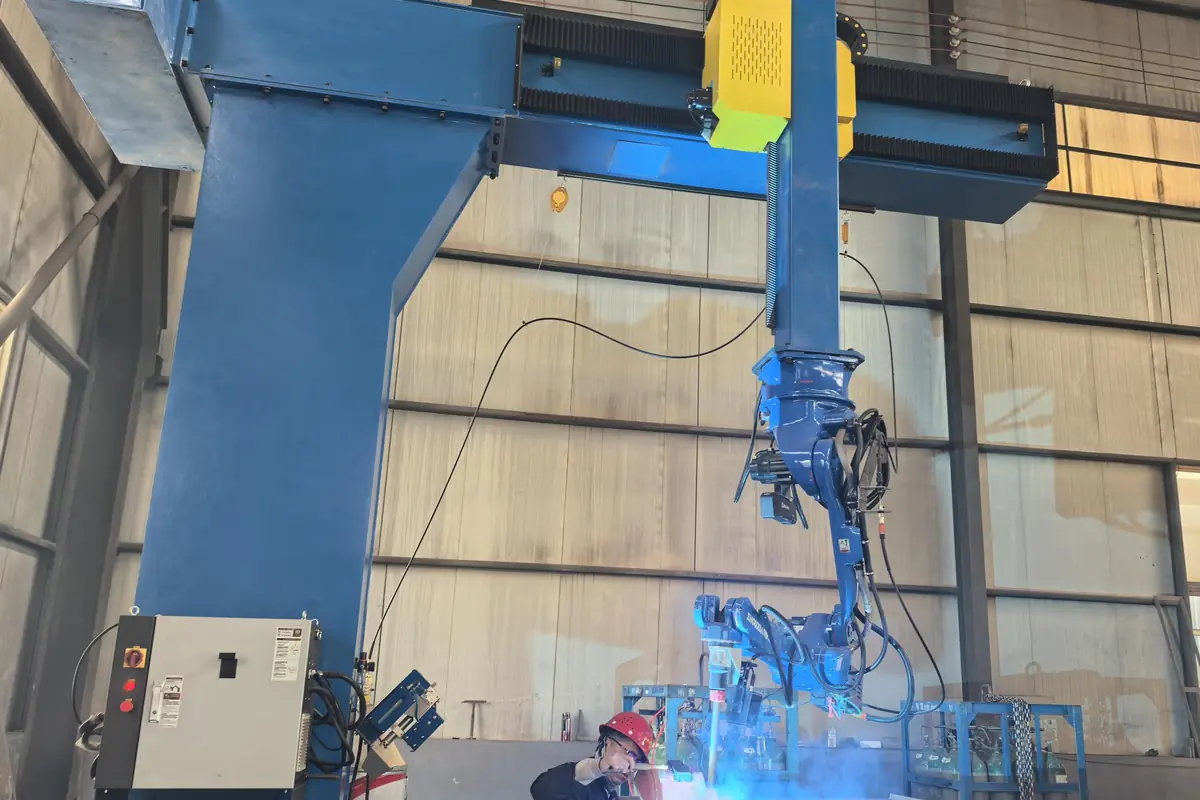
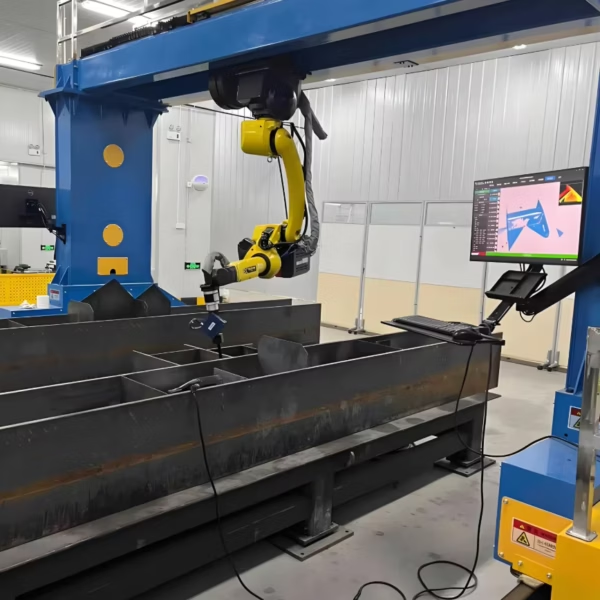
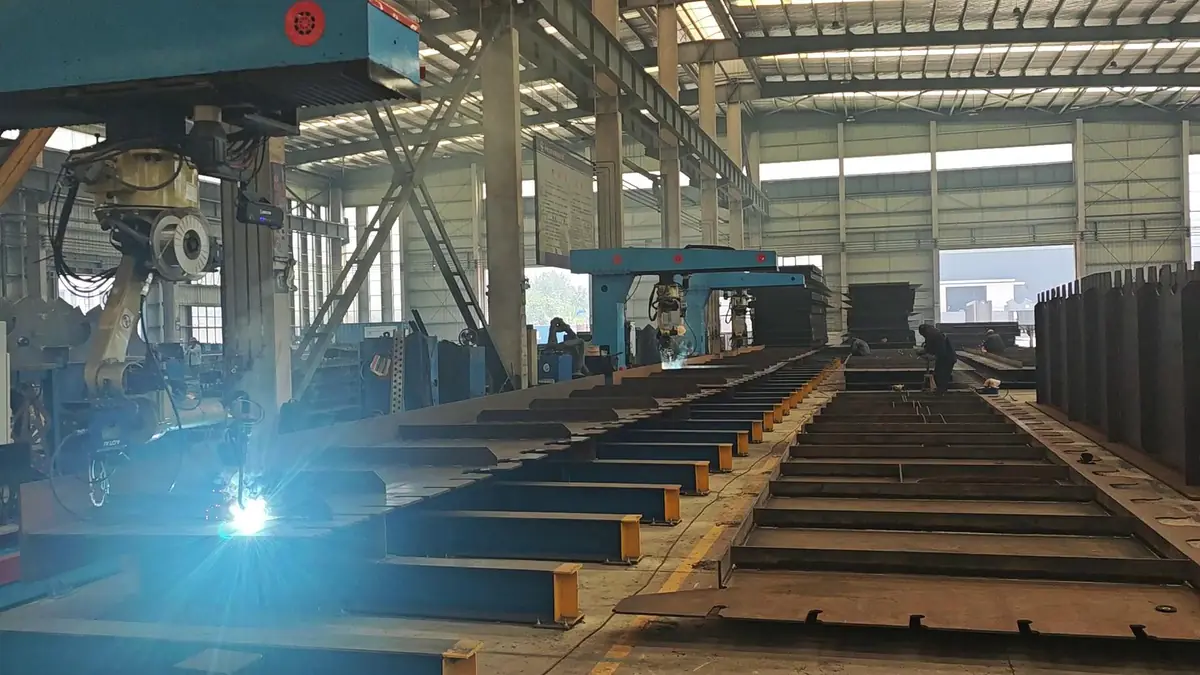
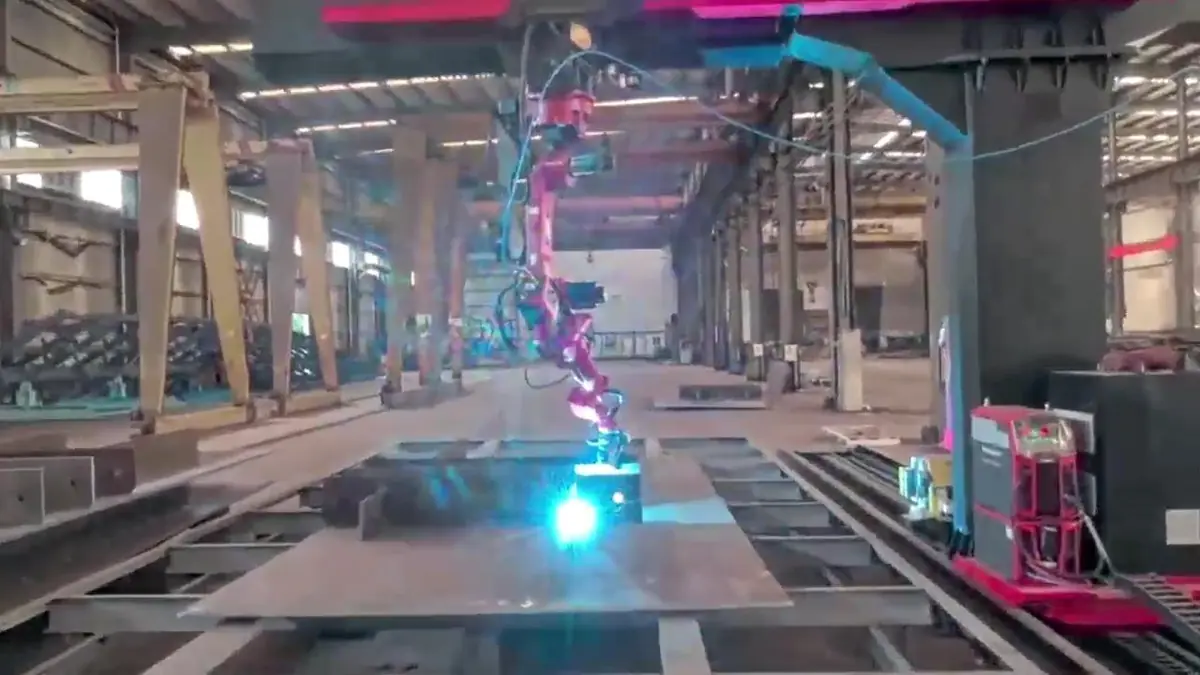
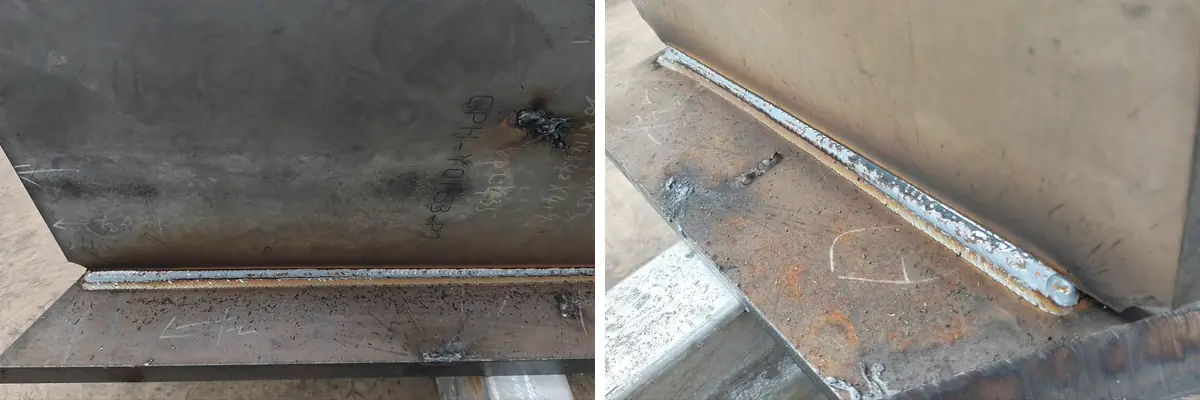
Konzolový svařovací robot v akci
Sledování svaru a kontinuální svařování na dílech z ocelových konstrukcí.
Technické specifikace
| Model | CWR500A |
|---|---|
| Konfigurace os | 7osé, 8osé nebo 9osé modely (6osý svařovací robot plus externí osy) |
| Dosah ramene robota | 2000 mm, přizpůsobitelné na přání |
| Pracovní šířka | Až 3,5 m u 8osé konzoly, pokrývá většinu horních, spodních a stěnových plechových dílců |
| Délka podlahové kolejenice | 9 m nebo 12 m standardně; 9–23 m podle nejdelšího dílu |
| Opakovatelnost | ±0,05 mm |
| Snímání | 3D laserové vidění, skenování mračna bodů, sledování svaru v reálném čase |
| Řídicí software | Inteligentní svařovací systém FSWELD: generování drah bez učení, expertní knihovna procesů, výrobní data |
| Svařovací procesy | MIG / MAG / TIG / tandemový twin-wire; plný i trubičkový drát; vícevrstvé, vícepasmové |
| Svařovací zdroj | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller nebo jiné na vyžádání |
| Programování | Import 3D modelu, převod z 2D do 3D, reverzní modelování z mračna bodů na místě, rozdělení v Tekla jedním kliknutím, offline programování |
| Uspořádání s více roboty | Dva roboti na sdílené kolejnici nebo sdílené konzole; čtyři roboti na protilehlých konzolách |
| Svařovací normy | Postupy lze kvalifikovat podle ISO, AWS D1.1 a pravidel lodních tříd (ABS, LR, CCS) |
| Certifikace | CE, ISO 9001 |
| Dodací lhůta | 20–45 dní v závislosti na konfiguraci |
| Záruka | 24 měsíců na celý stroj (kromě spotřebního materiálu) |
Jak funguje pracovní postup bez nutnosti učení
Běžné programování robotů vyžaduje navedení hořáku do každého bodu každého svaru. U kusových a malosériových dílců stavebních konstrukcí to trvá déle než samotné svařování. FSWELD to nahrazuje pracovním postupem založeným na modelu:
- Získejte 3D model. Importujte 3D model, převeďte 2D výkres do 3D za přibližně dvě minuty, rozdělte sestavu v Tekla jedním kliknutím nebo naskenujte díl na místě a vytvořte model z mračna bodů, pokud výkres neexistuje.
- Naložte několik dílů najednou. Umístěte díly na lože jeřábem. Nemusí být přesně zarovnané: vizuální systém lokalizuje každý díl a jeho skutečnou polohu. Díly, které systém již dříve svařoval, jsou rozpoznány, což ušetří přibližně 10 minut času na ustavení.
- Vygenerujte všechny svary jedním kliknutím. Software vyextrahuje každý svar, přiřadí odpovídající proces z expertní knihovny a naplánuje dráhu bez kolizí, včetně těsných oblastí, jako jsou svary průlezů vedle výztuh.
- Svařujte s živou korekcí. Sledování svaru kopíruje skutečný spoj. Tam, kde je mezera 3–6 mm, systém přepne na kořenovou a výplňovou vrstvu následovanou krycí vrstvou. Doba oblouku, průchody a výkon se zaznamenávají pro denní výkazy.
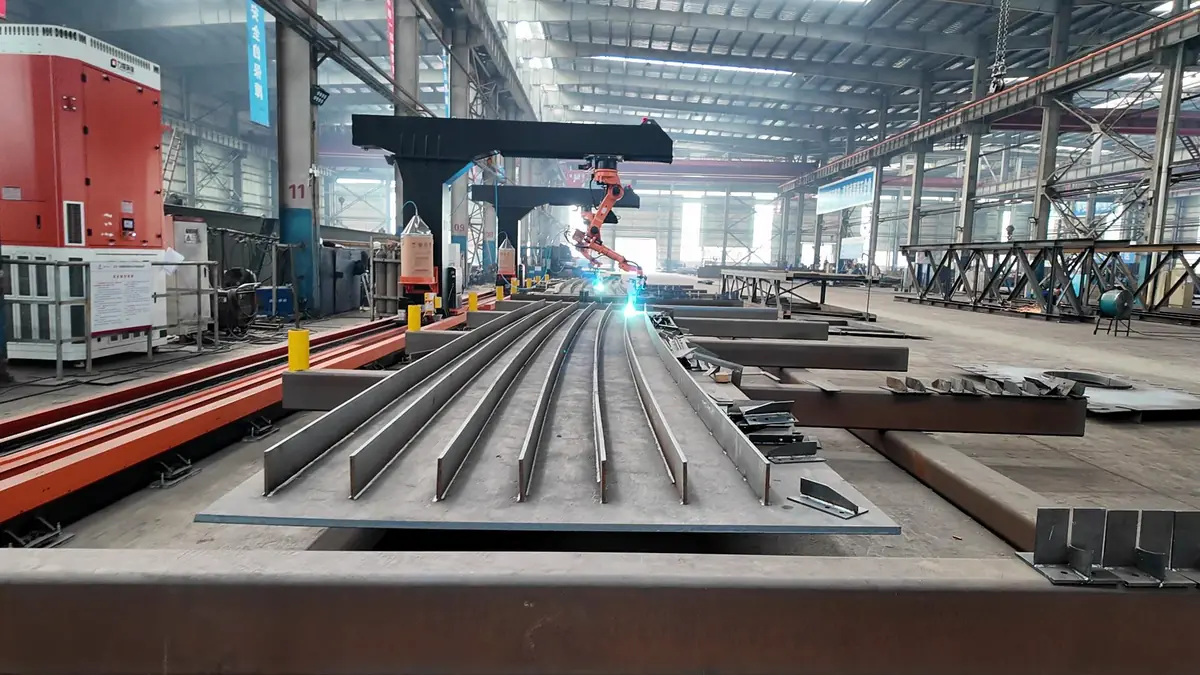
Čtyři způsoby, jak získat model pro svařování
| Metoda | Co potřebujete | Ideální pro |
|---|---|---|
| Import 3D modelu | 3D soubor návrhu dílu | Provozy, které již navrhují ve 3D |
| Převod z 2D do 3D | 2D výkres; cca 2 minuty v kanceláři | T-výztuhy, přepážky a plechové dílce nakreslené ve 2D |
| Rozdělení v Tekla jedním kliknutím | Soubor sestavy Tekla | Projekty ocelových konstrukcí a mostů vymodelované v Tekla |
| Reverzní modelování z mračna bodů | Nic; robot díl naskenuje | Díly bez výkresů, opravy, široké plechy |
Svařování velkých mezer: Proč na tom záleží
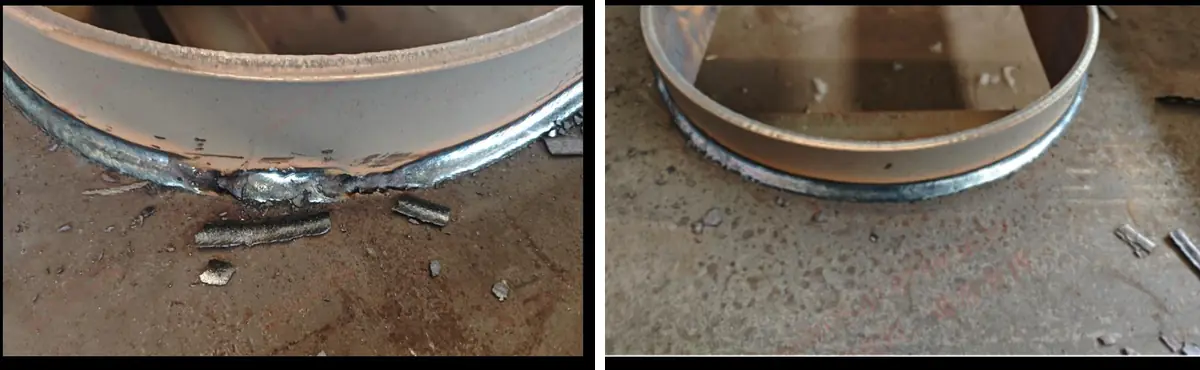
Skutečné lícování není nikdy dokonalé. U dílů mostních plechů může 20–50 % spojů vykazovat mezery větší než 3 mm. Standardní program robota je svařuje se stejnými parametry jako těsný spoj, což způsobuje propálení a špatný tvar housenky, a spoj pak vyžaduje drážkování a ruční opravu.
CWR500A měří mezeru pomocí svého kamerového systému. Když zjistí mezeru 3–6 mm, automaticky aplikuje adaptivní kořenovou/výplňovou vrstvu a poté krycí vrstvu, a to bez lidského zásahu. Spoje, které by robot normálně nedokázal svařit, se stávají svařitelnými a zámečníci tráví méně času na precizním stehování.
Typické obrobky a průmyslová odvětví
Obrobky
- Mostní palubní plechové dílce: horní, spodní a stěnové plechy
- T-výztuhy (včetně 12m zakřivených T-výztuh) a přepážky
- Krabicové nosníky a povrchové svary krabicových nosníků
- Nosníky H a sestavy z těžkých plechů
- Mostní zábradlí a zvedací oka
Odvětví
- Výroba mostů
- Stavební ocelové konstrukce
- Loděnice a offshore průmysl
- Tlakové nádoby a zařízení pro LNG
- Větrné elektrárny
- Stavební stroje
Výsledky z praxe u výrobců mostů
Výsledky zaznamenané v provozech na výrobu mostů provozujících konzolové svařovací stanice řízené systémem FSWELD:
- Při provozu 7:00–23:00 přibližně 120 m svaru na stroj a den, až 150 m.
- Jeden obsluh pracovník dohlíží na tři stroje, přičemž na směnách se střídají dva operátoři.
- 9osý konzolový robot pro svařování povrchových svarů krabicových nosníků a 8osá stanice pro svařování asymetrických výztuh vytvořených ze skenu bez výkresu.
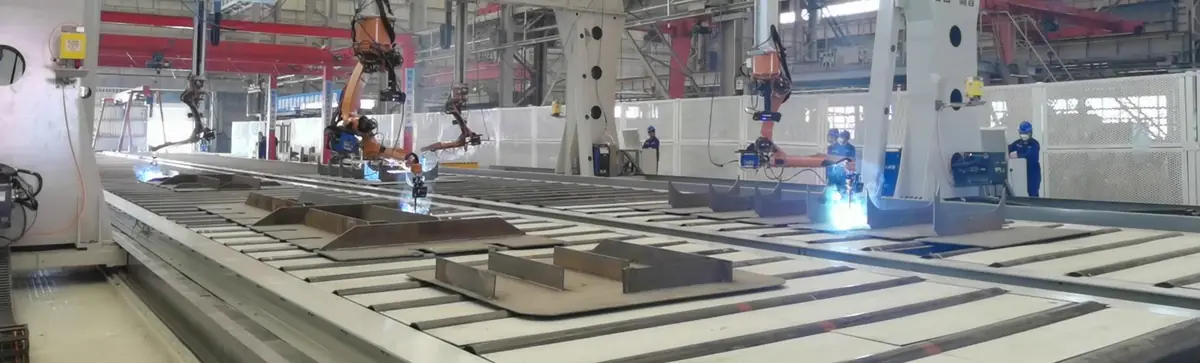
- 18m × 9m stanice se čtyřmi roboty, kde jsou úkoly přidělovány automaticky, takže všichni čtyři roboti dokončí smíšené díly téměř ve stejnou dobu.
- Nepravidelné základové desky zakládané bez předchozího zarovnání.
Výběr správné konfigurace
Volba mezi 7, 8 a 9 osami
Všechny modely používají stejný 6osý svařovací robot; dodatečné osy rozšiřují dosah robota. Vybírejte podle velikosti dílů a počtu stran se svary: delší díly vyžadují delší dráhu, širší plechové díly potřebují konzolový dosah 8osého modelu a díly se svary na několika stranách těží z 9osého uspořádání. Pošlete nám výkresy svých dílů a my vám doporučíme konfiguraci a délku dráhy.
Porovnání konzolových, portálových, kolejových a mobilních systémů
| Systém | Přednost | Zvolte, když |
|---|---|---|
| Konzolový (tento stroj) | Otevřený předek i zadek pro nakládku jeřábem; dosah 3,5 m | Dlouhé plechové díly, H-nosníky a krabicové nosníky nakládané jeřábem |
| Portálový svařovací robot | Pokrývá celou obdélníkovou plochu, např. 12 m × 4 m | Velmi široké díly, jako jsou lodní sekce a rámy přívěsů |
| Kolejový 7osý robot | Kompaktní jednorobotová linka s 3D skenováním | Prvky ocelových konstrukcí podobné velikosti |
| Mobilní svařovací robot | Přijede k obrobku; není potřeba kolej | Díly příliš velké nebo těžké na přemisťování do stanice |
| Robotické svařovací pracoviště | Polohovadlo natáčí díl do nejlepšího svařovacího úhlu | Menší díly v opakovaných sériích |
Co určuje cenu konzolového svařovacího robota
Neexistuje žádná jednotná ceníková cena, protože každá stanice je konfigurována pro díly, které bude svařovat. Toto jsou položky, které hýbou cenovou nabídkou směrem nahoru nebo dolů, v pořadí podle dopadu:
| Cenový faktor | Možnosti | Jak to ovlivňuje cenu |
|---|---|---|
| Počet robotů | 1, 2 (sdílená dráha nebo konzola) nebo 4 | Největší jednotlivý faktor; každý další robot přidává celé robotické rameno, zdroj a sadu hořáků |
| Konfigurace os | 7, 8 nebo 9 os | Každá externí osa přidává pohony, vedení a integraci řízení |
| Délka dráhy | 9–23 m | Delší dráhy přidávají ocelovou konstrukci, ozubený hřeben a čas na instalaci |
| Svařovací zdroj | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Dovozové značky stojí více; místní značky se v některých regionech snadněji servisují |
| Snímání a software | Sledování svaru, 3D laserové vidění, mračna bodů, dělení v Tekla, offline programování | Funkce bez nutnosti učení závisí na zvoleném balíčku vidění a softwaru |
| Proces | Jedním drátem nebo tandemovým dvojdrátem | Tandemové svařování vyžaduje druhý zdroj a dvojitý hořák |
| Servis | Instalace a školení na místě | Kótováno samostatně, obvykle cca jeden týden na místě |
Pro získání přesné cenové nabídky pošlete výkresy nebo fotografie vašich největších a nejběžnějších dílů, tloušťku plechu, materiál a váš cíl denní produkce. Nabízíme v paritě FOB Qingdao.
Dodávka, instalace a podpora
- Konfigurace a výkresy. Naši inženýři potvrdí počet os, délku dráhy a proces z výkresů vašich dílů a odsouhlasí s vámi půdorys a uspořádání.
- Výroba a tovární zkouška. Dodací lhůta je 20–45 dní v závislosti na konfiguraci. Stanice je před odesláním sestavena a otestována svařováním.
- Příprava místa. Připravte rovnou podlahu pro dráhu, přívod elektřiny a přívod ochranného plynu. Než stroj dorazí, ověřte si požadavky na základ s našimi inženýry.
- Instalace a školení. Instalace na místě a školení obsluhy obvykle trvají asi jeden týden a jsou naceněny samostatně. Operátoři se naučí nakládání, skenování, kontrolu drah a každodenní údržbu.
- Poprodejní podpora. Záruka 24 měsíců na celý stroj, kromě spotřebního materiálu, s dálkovou technickou podporou pro softwarové a procesní dotazy.
Výhody a omezení
Výhody
- Žádné programování bod po bodu: programy pocházejí z modelů, výkresů nebo skenů
- Automaticky svařuje mezery 3–6 mm namísto propálení
- Jeden operátor může dohlížet na dvě až tři stanice
- Otevřené konzolové uspořádání vyhovuje nakládání mostovým jeřábem
- Opakující se díly jsou rozpoznány a využívají své programy
- Výrobní data pro každý průchod, stroj a směnu
Omezení
- Vyžaduje podlahovou plochu pro dráhu a přístup jeřábu k loži
- Mezery přesahující adaptivní rozsah 3–6 mm by měly být opraveny již při lícování
- U tenkých plechů způsobuje laserové svařování obvykle menší zkreslení
- Pro malé díly ve vysokých objemech je pracoviště s polohovadlem rychlejší a levnější
- Pro malé, smíšené díly bez přípravků je kobotová svařovací stanice rychlejší na přípravu
Odkaz na velikost drátu pro MAG svařování
Typická proudová okna pro MAG svařování plným drátem. Procesní knihovna robota vybírá parametry automaticky, ale tato tabulka pomáhá při plánování zásob drátu a tloušťky plechu.
| Ø drátu | Zkratový přenos (A) | Hrudkový přenos (A) | Sprchový přenos (A) | Typický plech |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | od cca 4 mm |
| 1,6 mm | 130–220 | 220–280 | 280–500 | od cca 8 mm |
Zkratový přenos probíhá při cca 14–22 V, hrudkový přenos při cca 22–26 V (zóna rozstřiku, které je třeba se vyhnout) a sprchový přenos nad 26 V.
Prohlédněte si všechny svařovací roboty a porovnejte konzolové, portálové, mobilní a kobotové systémy vedle sebe.
Často kladené otázky ohledně konzolového svařovacího robota
Potřebuji programátora robotů pro obsluhu CWR500A?
Ne. Svařovací dráhy se generují z 3D modelu, převedeného 2D výkresu, souboru Tekla nebo skenu dílu. Obsluha naloží díly, spustí skenování a zkontroluje výsledek. Většinu práce lze připravit v kanceláři.
Co se stane, když není mezera ve spáře konzistentní?
Vizuální systém měří každý spoj. Mezery 3–6 mm se svařují adaptivním kořenovým a výplňovým průchodem následovaným krycí vrstvou. Větší mezery je nutné korigovat při lícování.
Dokáže svařovat díly bez výkresů?
Ano. Robot naskenuje díl, sestaví 3D model z mračna bodů a naplánuje svary. Model se uloží, takže stejný díl lze svařit znovu bez nového skenování od začátku.
Jak dlouhá může být kolejnice?
Standardní kolejnice mají 9 m a 12 m. Kolejnice od 9 do 23 m jsou nakonfigurovány pro váš nejdelší díl a dva roboti mohou sdílet jednu kolejnici nebo jednu konzolu.
Jaké svařovací zdroje si mohu vybrat?
Běžnou volbou jsou Aotai, Megmeet, Panasonic, Lincoln Electric a Miller; jiné značky jsou možné na vyžádání, například tak, aby odpovídaly strojům, které již ve vaší dílně máte.
Mohou svary splňovat požadavky AWS D1.1 nebo klasifikačních společností?
Postupy svařování lze kvalifikovat podle norem ISO, AWS D1.1 a pravidel klasifikačních společností, jako jsou ABS, LR a CCS. Kvalifikace postupu se provádí pro vaše konkrétní spoje a materiály.
Jaká je dodací lhůta a co zahrnuje instalace?
Dodací lhůta je 20–45 dní v závislosti na konfigurovaném provedení. Instalace na místě a zaškolení obsluhy obvykle trvají přibližně jeden týden a jsou naceněny samostatně. Na stroj se vztahuje záruka 24 měsíců (mimo spotřební materiál) a vzdálená technická podpora.
Kolik obsluhy potřebuje konzolové pracoviště?
Jediná obsluha může dohlížet na dvě až tři stanice, protože programy se generují z modelů nebo skenů a robot svařuje bez nutnosti zaučování.
Hodí se do stávajícího jeřábu a uspořádání dílny?
Jednopoštová konzola udržuje přední a vzdálenou stranu lože volnou, takže díly lze nakládat vaším stávajícím jeřábem. Délku kolejnice a lože naplánujeme podle vaší haly.
Pošlete nám výkres nebo fotografii vašich dílů. Naši inženýři vám doporučí konfiguraci os, délku kolejnic a svařovací proces a nacení položku FOB Qingdao.
Získat konfiguraci a cenovou nabídku