CWR500A konzolos hegesztőrobot: Áttekintés
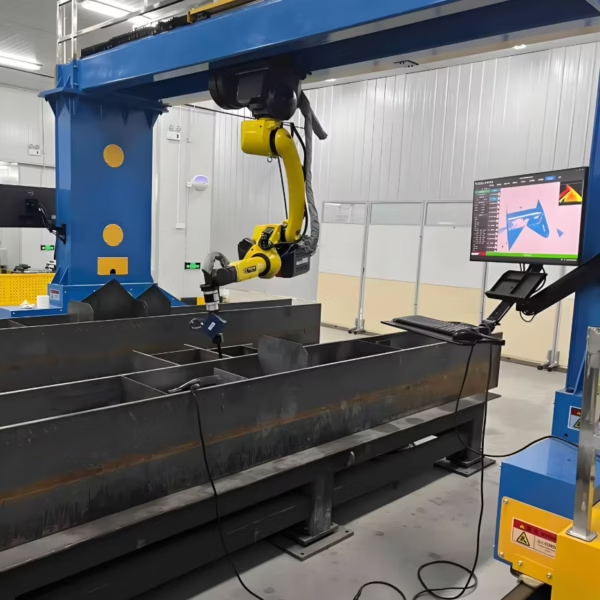
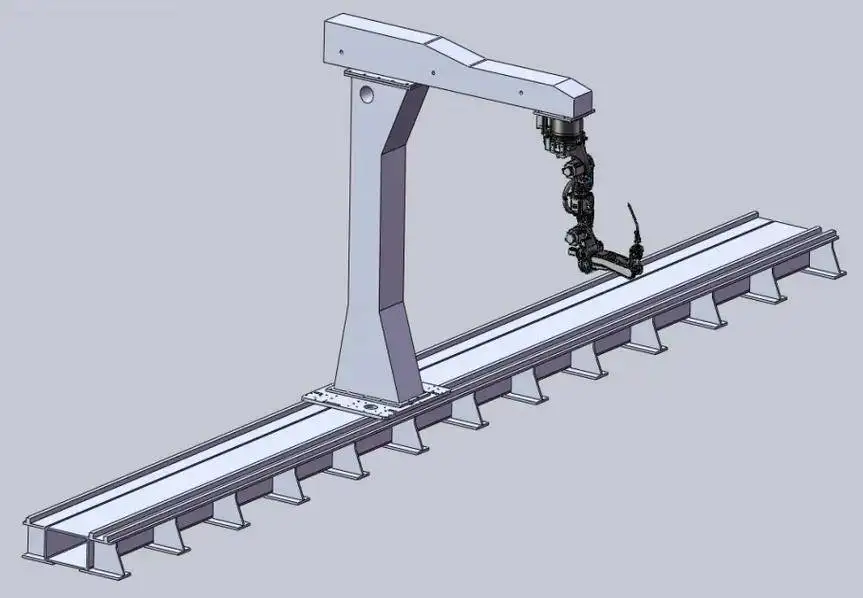
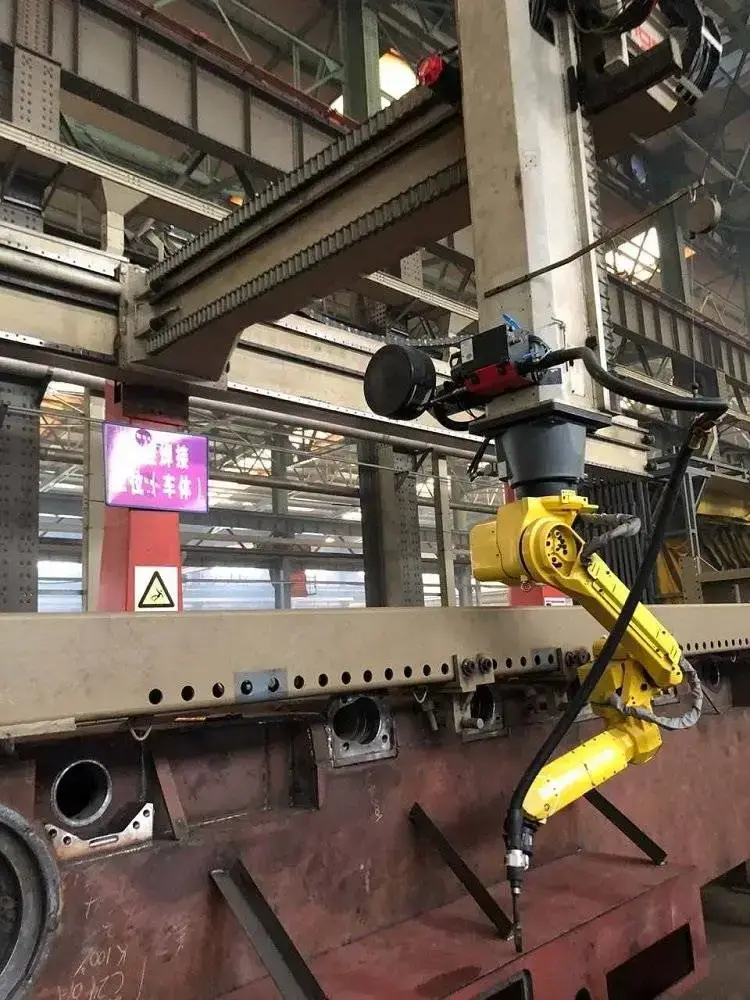
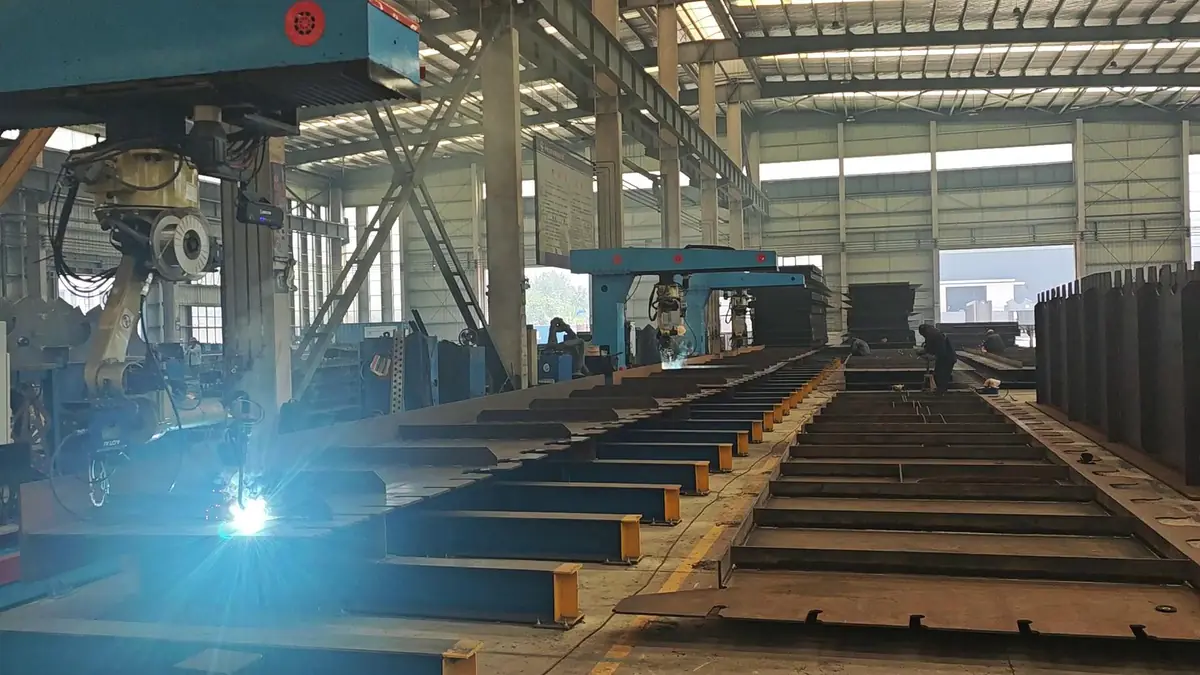
A CWR500A egy sínre szerelt konzolos hegesztőrobot hosszú és széles acélszerkezeti elemekhez. Egyetlen oszlop tartja a vízszintes kart a hegesztőrobottal, és az oszlop egy padlósínen mozog, így a robot eléri a varratokat a hídlemezek, H-tartók, doboztartók és nehézlemez-szerelvények teljes hosszában. A robot a FSWELD intelligens hegesztési rendszerrel fut, amely kézi betanítás nélkül tervezi meg a hegesztési útvonalat, és a hegesztési folyamatot a tényleges illesztési hézagokhoz igazítja.
A konzolos kialakítás szabadon hagyja a munkaterület elülső és túlsó oldalát. Ez fontos azokban a csarnokokban, ahol az alkatrészek híddarun érkeznek: egy 12 méteres lemepegységet egyenesen ráejthet anélkül, hogy át kellene fűzni egy zárt kapukereten.
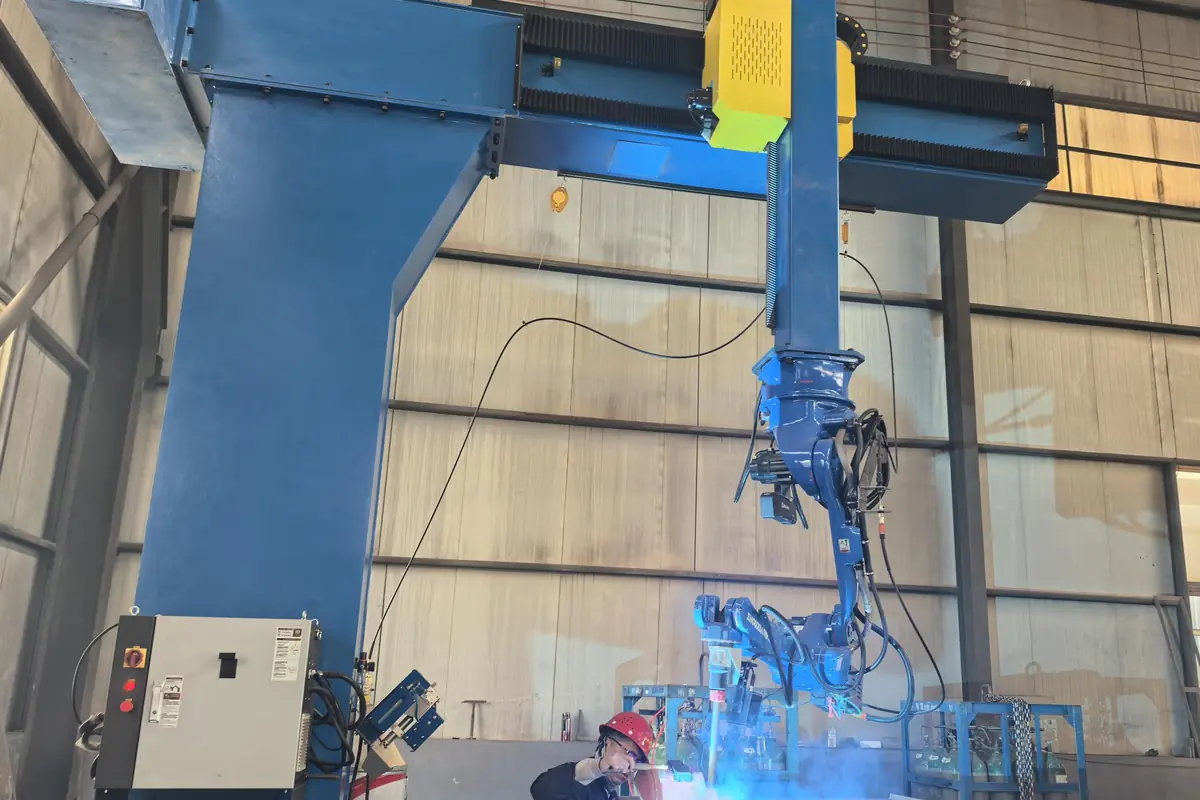
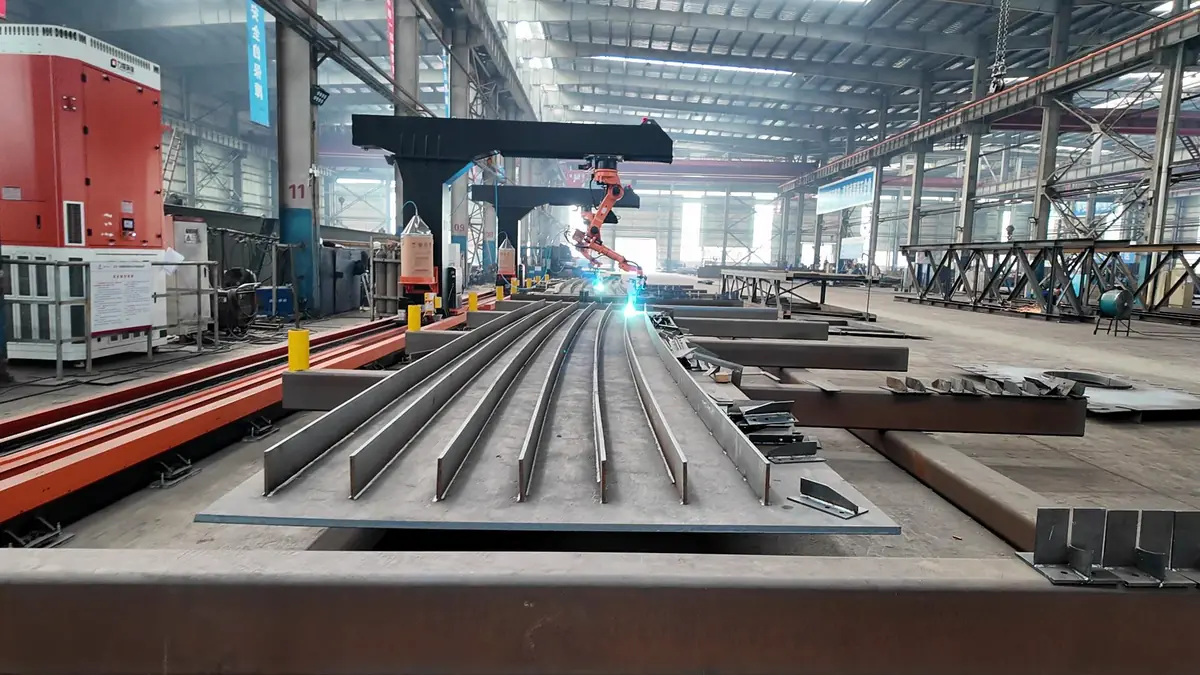
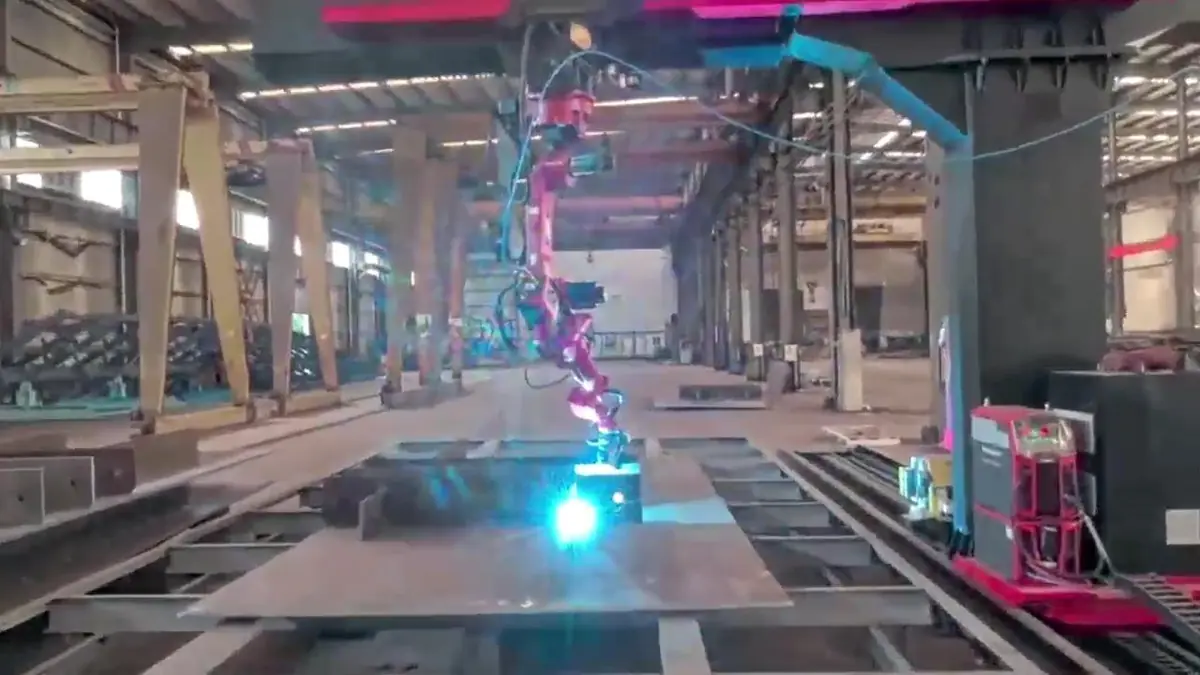
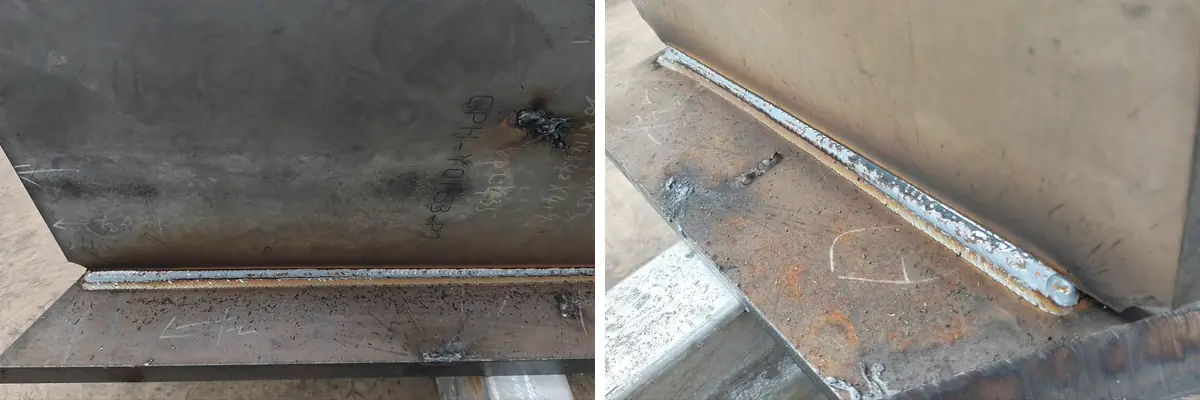
Konzolos hegesztőrobot akcióban
Varratkövetés és folytonos hegesztés acélszerkezeti alkatrészeken.
Műszaki adatok
| Modell | CWR500A |
|---|---|
| Tengelykonfiguráció | 7, 8 vagy 9 tengelyes modellek (6 tengelyes hegesztőrobot plusz külső tengelyek) |
| Robotkar nyúlása | 2000 mm, testreszabható |
| Munkaszélesség | Akár 3,5 m a 8 tengelyes konzolon, lefedve a legtöbb felső, alsó és gerinclemez-egységet |
| Padlósín hossza | 9 m vagy 12 m standard; 9–23 m a leghosszabb alkatrészre konfigurálva |
| Ismétlési pontosság | ±0.05 mm |
| Szenzorika | 3D lézeres vizuális rendszer, pontfelhő-szkennelés, valós idejű varratkövetés |
| Vezérlőszoftver | FSWELD intelligens hegesztési rendszer: tanítást nem igénylő útvonalképzés, szakértői technológiai adatbázis, termelési adatok |
| Hegesztési eljárások | MIG / MAG / TIG / tandem ikerhuzalos; tömör és porbeles huzal; többrétegű, többfázisú |
| Hegesztő áramforrás | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller vagy más kérésre |
| Programozás | 3D modell import, 2D-ből 3D-be konvertálás, helyszíni pontfelhő fordított modellezés, egykattintásos Tekla felbontás, offline programozás |
| Többrobotos elrendezések | Két robot közös sínen vagy közös konzolon; négy robot szemben lévő konzolokon |
| Hegesztési szabványok | Az eljárások minősíthetők ISO, AWS D1.1 és hajóosztályozási előírások szerint (ABS, LR, CCS) |
| Tanúsítvány | CE, ISO 9001 |
| Szállítási határidő | 20–45 nap a konfigurációtól függően |
| Garancia | 24 hónap a teljes gépre (fogyóeszközök kivételével) |
Hogyan működik a tanítást nem igénylő munkafolyamat?
A hagyományos robotprogramozás azt jelenti, hogy az égőt minden varrat minden pontjához oda kell mozgatni. Egyedi és kis sorozatú acélszerkezeti alkatrészeknél ez hosszabb ideig tart, mint maga a hegesztés. A FSWELD ezt egy alapmodell-alapú munkafolyamattal váltja fel:
- Szerezzen be egy 3D modellt. Importálja a 3D tervezési modellt, konvertáljon egy 2D rajzot 3D-be körülbelül két perc alatt, bontson szét egy Tekla összeállítást alkatrészekre egyetlen kattintással, vagy pásztázza be az alkatrészt a helyszínen, és építse fel a modellt a pontfelhőből, ha nincs rajz.
- Töltsön be egyszerre több alkatrészt. Helyezze az alkatrészeket az ágyra daruval. Nem kell őket pontosan derékszögbe állítani: a vizuális rendszer lokalizálja az egyes alkatrészeket és azok tényleges pozícióját. A rendszer felismeri a korábban már hegesztett alkatrészeket, ami körülbelül 10 perc pozicionálási időt takarít meg.
- Generáljon minden varratot egyetlen kattintással. A szoftver kinyeri az összes varratot, hozzárendeli a megfelelő eljárást a szakértői adatbázisból, és megtervezi az ütközésmentes útvonalat, beleértve a szűk területeket is, például a merevítők melletti búvónyílás-varratokat.
- Hegesszen élő korrekcióval. A varratkövetés követi a valós illesztést. Ahol a hézag 3–6 mm, a rendszer átvált egy gyökkitöltő passzra, amelyet egy takarópassz követ. Az ívidőt, a passzokat és a teljesítményt naplózzák a napi jelentésekhez.
Négy módszer a hegesztési modell beszerzésére
| Módszer | Amire szüksége van | Legjobb ehhez |
|---|---|---|
| 3D modell importálás | Az alkatrész 3D tervezési fájlja | Olyan műhelyek, amelyek eleve 3D-ben terveznek |
| 2D-ből 3D-be konvertálás | Egy 2D rajz; kb. 2 perc az irodában | 2D-ben rajzolt T-bordák, keresztválaszfalak és lemepegységek |
| Tekla egykattintásos szétbontás | A Tekla összeállítási fájl | Tekla-ban modellezett acélszerkezeti és hídprojektek |
| Pontfelhő fordított modellezés | Semmi; a robot bepásztázza az alkatrészt | Rajz nélküli alkatrészek, javítások, széles lemezek |
Széles hézagú hegesztés: Miért fontos?
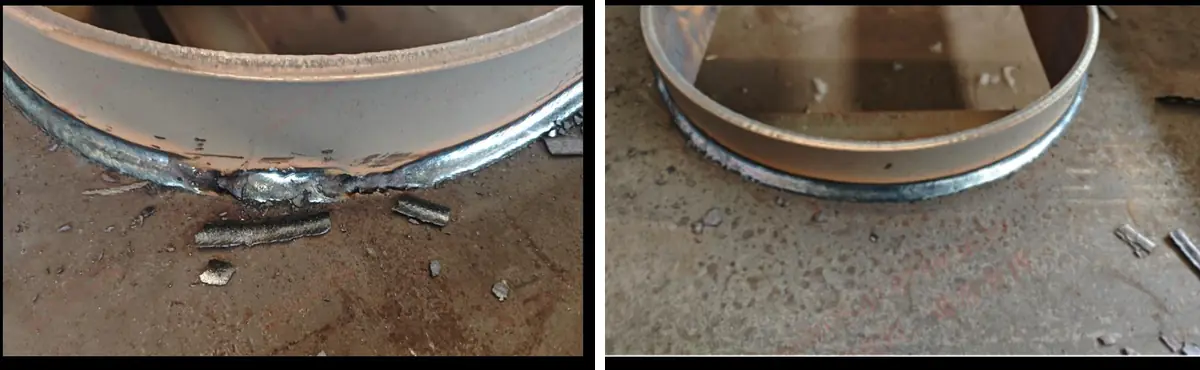
A valós illesztés soha nem tökéletes. A hídlemepegységeknél a kötések 20–50%-ánál előfordulhatnak 3 mm-nél nagyobb hézagok. Egy standard robotprogram ugyanazokkal a paraméterekkel hegeszti ezeket, mint egy szűk kötést, ami átégéshez és rossz varratformához vezet, ekkor a kötés pedig gyökölést és kézi javítást igényel.
A CWR500A a vizuális rendszerével méri meg a hézagot. Amikor 3–6 mm-es hézagot talál, automatikusan alkalmaz egy adaptív gyökkitöltő passzolást, majd egy fedőpasszt, kézi beavatkozás nélkül. Azok a kötések, amelyeket egy robot általában nem tudna meghegeszteni, hegeszthetővé válnak, és a lakatosok kevesebb időt töltenek a szűk összeállítással és pontozással.
Jellegzetes munkadarabok és iparágak
Munkadarabok
- Hídpálya lemepegységek: felső, alsó és gerinclemezek
- T-bordák (beleértve a 12 m-es ívelt T-bordákat) és válaszfalak
- Doboztartók és doboztartó felületi varratok
- H-tartók és nehézlemez-szerelvények
- Hídkorlátok és emelőfülek
Iparágak
- Hídgyártás
- Építőipari acélszerkezetek
- Hajógyártás és offshore
- Nyomástartó edények és LNG-berendezések
- Szélerőmű-tornyok
- Építőipari gépek
Hígyártók helyszíni tapasztalatai
A FSWELD vezérlésű konzolos hegesztőállomásokat üzemeltető hídgyártó műhelyekben rögzített eredmények:
- Körülbelül 120 m varrat gépenként és naponta, akár 150 m is, 7:00–23:00-s műszakrendben.
- Egy gépkezelő három gépet felügyel, két gépkezelő váltakozó műszakban.
- Egy 9 tengelyes konzolos hegesztőegység doboztartók felületi varratainak hegesztéséhez, valamint egy 8 tengelyes állomás aszimmetrikus keresztmerevítők (diaphragm) hegesztéséhez beolvasás (scan) alapján, rajz nélkül.
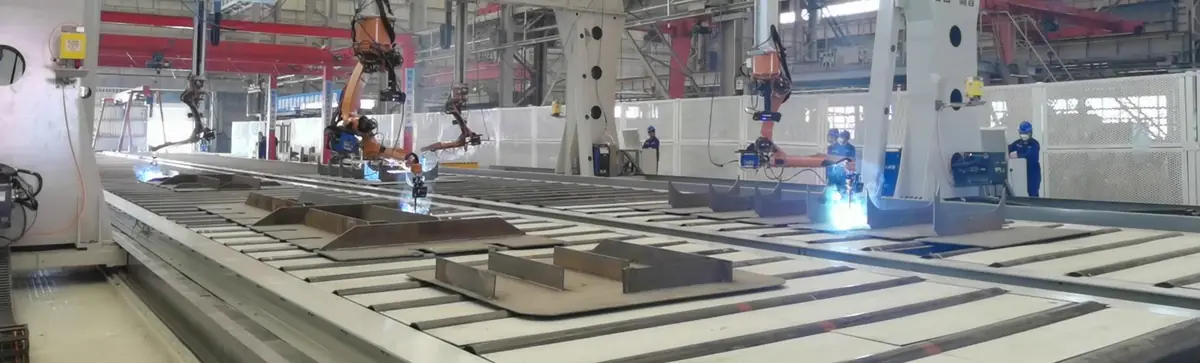
- Egy 18 m × 9 m-es, négy robotból álló állomás, ahol a feladatok kiosztása automatikusan történik, így mind a négy robot szinte egyszerre fejezi be a vegyes munkadarabokat.
- Szabálytalan alaplemezek behelyezése előzetes beigazítás nélkül.
A megfelelő konfiguráció kiválasztása
Választás 7, 8 és 9 tengely között
Minden modell ugyanazt a 6 tengelyes hegesztőrobotot használja; az extra tengelyek a robot munkaterületét növelik. A választás a munkadarabok méretétől és a hegesztendő oldalak számától függ: a hosszabb alkatrészekhez hosszabb pálya szükséges, a szélesebb lemetegységekhez a 8 tengelyes modell konzolos kinyúlása kell, míg a több oldalon varratokat tartalmazó alkatrészeknél a 9 tengelyes elrendezés előnyös. Küldje el nekünk a munkadarabok rajzait, és mi javasoljuk a megfelelő konfigurációt és pályahosszat.
Konzolos, kapuzatos, pályára szerelt és mobil rendszerek összehasonlítása
| Rendszer | Előny | Akkor válassza, ha |
|---|---|---|
| Konzolos (ez a gép) | Nyitott elülső és hátsó rész darus rakodáshoz; 3,5 m-es kinyúlás | Daruskiszolgálású, hosszú lemetegységek, H-tartók és doboztartók |
| Kapuzatos hegesztőrobot | Teljes téglalap alakú területet lefed, pl. 12 m × 4 m | Nagyon széles alkatrészek, mint hajószekciók és pótkocsivázak |
| Pályára szerelt 7 tengelyes robot | Kompakt egysoros rendszer 3D-s szkenneléssel | Hasonló méretű acélszerkezeti elemek |
| Mobil hegesztőrobot | Oda gurul a munkadarabhoz; nincs szükség pályára | Azon alkatrészek, amelyek túl nagyok vagy nehezek az állomáshoz mozgatáshoz |
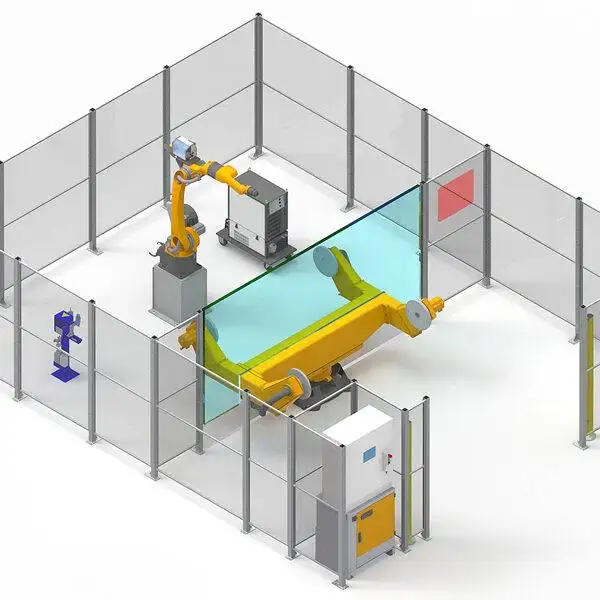
| Robotizált hegesztőmunkahely | A pozicionáló a legjobb hegesztési szögbe fordítja az alkatrészt | Kisebb alkatrészek ismétlődő sorozatokban |
Mi határozza meg egy konzolos hegesztőrobot árát?
Nincs egységes listaár, mivel minden állomást az adott alkatrészekhez konfigurálnak. Íme a legfontosabb árképzési tényezők hatásuk sorrendjében:
| Költségtényező | Opciók | Hogyan befolyásolja az árat? |
|---|---|---|
| Robotok száma | 1, 2 (közös pálya vagy konzol) vagy 4 | A legnagyobb tényező; minden extra robot egy teljes robotkart, áramforrást és égőkészletet jelent |
| Tengelykonfiguráció | 7, 8 vagy 9 tengely | Minden külső tengely hajtásokat, megvezetőket és vezérlés-integrációt ad hozzá |
| Pályahossz | 9–23 m | A hosszabb pályák acélszerkezetet, fogaslécet és több szerelési időt igényelnek |
| Hegesztő áramforrás | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | A prémium márkák drágábbak; a helyi márkákat bizonyos régiókban könnyebb szervizelni |
| Érzékelés és szoftver | Varratkövetés, 3D lézeres vizuális rendszer, pontfelhő-modellezés, Tekla feldarabolás, offline programozás | A tanítást nem igénylő funkciók a választott vizuális és szoftvercsomagtól függenek |
| Technológia | Egyhuzalos vagy tandem kétwiras | A tandem hegesztés második áramforrást és ikerégőt igényel |
| Szolgáltatás | Helyszíni telepítés és oktatás | Külön árajánlatban szerepel, általában mintegy egy hetes helyszíni időtartammal |
A pontos árajánlatért kérjük, küldje el a legfontosabb és leggyakoribb alkatrészeinek rajzait vagy fényképeit, a lemezvastagságot, az alapanyagot és a napi gyártási célját. FOB Qingdao árakat adunk.
Szállítás, telepítés és támogatás
- Konfiguráció és rajzok. Mérnökeink az Ön alkatrészrajzai alapján megerősítik a tengelyek számát, a pályahosszat és a technológiát, valamint egyeztetik Önnel a szükséges alapterületet és elrendezést.
- Gyártás és gyári teszt. Az átfutási idő a konfigurációtól függően 20–45 nap. Az állomást kiszállítás előtt összeszerelik és próbahegesztésnek vetik alá.
- Helyszíni előkészítés. Biztosítson sík aljzatot a pályához, valamint az elektromos- és védőgáz-ellátást. A gép érkezése előtt egyeztesse a betonalapra vonatkozó követelményeket mérnökeinkkel.
- Telepítés és betanítás. A helyszíni szerelés és a gépkezelők oktatása általában körülbelül egy hetet vesz igénybe, és külön árajánlat tárgyát képezi. A gépkezelők elsajátítják a betöltést, a szkennelést, a pályák ellenőrzését és a napi karbantartást.
- Értékesítés utáni támogatás. 24 hónapos garancia a teljes gépre, a kopóalkatrészek kivételével, távoli technikai támogatással a szoftveres és technológiai kérdésekben.
Előnyök és korlátok
Előnyök
- Nincs szükség pontról pontra történő betanításra: a programok modellekből, rajzokból vagy szkennelésekből származnak
- A 3–6 mm-es hézagokat automatikusan hegeszti átégés nélkül
- Egyetlen gépkezelő két-három állomást is felügyelhet
- A nyitott konzolos elrendezés alkalmas híddarukkal történő rakodásra
- Az ismétlődő alkatrészeket felismeri a rendszer, és újra felhasználja a programjaikat
- Gyártási adatok minden egyes varrathoz, géphez és műszakhoz
Korlátok
- Alapterületet igényel a pályának és a darus kiszolgálásnak
- A 3–6 mm-es adaptív tartományt meghaladó hézagokat még az összeállítás során érdemes korrigálni
- Nagytömegű kis alkatrészek esetén egy pozicionálós munkahely gyorsabb és költséghatékonyabb
- Kis méretű, vegyes alkatrészekhez sablonok nélkül egy kobot hegesztőállomás gyorsabban beállítható
Huzalméret-referencia MAG hegesztéshez
Tipikus áramerősség-tartományok tömör huzalos MAG hegesztéshez. A robot folyamatkönyvtára automatikusan kiválasztja a paramétereket, de ez a táblázat segít a huzalkészlet és a lemezvastagság megtervezésében.
| Huzal Ø | Rövidzárlatos (A) | Gömbös (A) | Spray (A) | Jellemző lemez |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | kb. 4 mm-től |
| 1.6 mm | 130–220 | 220–280 | 280–500 | kb. 8 mm-től |
A rövidzárlatos átvitel kb. 14–22 V-on, a gömbös átvitel kb. 22–26 V-on (a kerülendő fröcskölési zóna), a spray átvitel pedig 26 V felett fut.
Tekintse meg az összes hegesztőrobotot a konzolos, portál, mobil és kobot rendszerek összehasonlításához.
Konzolos hegesztőrobot GYIK
Szükségem van robotprogramozóra a CWR500A üzemeltetéséhez?
Nem. A hegesztési pályák 3D modellből, konvertált 2D rajzból, Tekla fájlból vagy a munkadarab beolvasásából generálódnak. A gépkezelő betölti az alkatrészeket, elindítja a szkennelést és ellenőrzi az eredményt. A munka nagy része az irodában előkészíthető.
Mi történik, ha az illesztési hézag nem egyenletes?
A látási rendszer méri az egyes illesztéseket. A 3–6 mm-es hézagokat adaptív gyök-kitöltő sorral, majd fedősorral hegesztik. A nagyobb hézagokat az összeállítás során kell korrigálni.
Tud rajzok nélkül alkatrészeket hegeszteni?
Igen. A robot beolvassa az alkatrészt, 3D modellt készít a pontfelhőből és megtervezi a varratokat. A modell elmentésre kerül, így ugyanaz az alkatrész újra hegeszthető anélkül, hogy a nulláról kellene újra szkennelni.
Milyen hosszú lehet a pálya?
A standard pályák 9 m-esek és 12 m-esek. A 9-től 23 m-es pályák a leghosszabb munkadarabhoz igazodva konfigurálhatók, és két robot osztozhat egy pályán vagy egy konzolon.
Milyen hegesztő áramforrásokat választhatok?
Az Aotai, Megmeet, Panasonic, Lincoln Electric és Miller a gyakori választások; kérésre más márkák is lehetségesek, például a műhelyben már meglévő gépekhez való illeszkedés érdekében.
Megfelelhetnek-e a varratok az AWS D1.1 vagy a hajóosztályozó társaságok követelményeinek?
A hegesztési eljárások minősíthetők az ISO, az AWS D1.1 és a hajóosztályozó társaságok (például ABS, LR és CCS) előírásai szerint. Az eljárásminősítés az Ön egyedi kötéseire és anyagainira történik.
Mennyi a szállítási határidő és mit tartalmaz a telepítés?
A szállítási határidő a konfigurációtól függően 20–45 nap. A helyszíni telepítés és a gépkezelői képzés általában körülbelül egy hetet vesz igénybe, és külön árajánlat tárgyát képezi. A gép 24 hónapos garanciával rendelkezik, a kopóalkatrészek kivételével, plusz távoli technikai támogatással.
Hány kezelőre van szükség egy konzolos állomáshoz?
Egy kezelő két-három állomást is felügyelhet, mivel a programok modellekből vagy szkennelésekből generálódnak, és a robot tanítás nélkül hegeszt.
Illeszkedik a meglévő darus és műhelykialakításodhoz?
Az egyoszlopos konzol nyitva hagyja az ágyazat elülső és távoli oldalát, így az alkatrészek a meglévő híddarujával betölthetők. A pálya hosszát és az ágyazatot a csarnokához tervezzük.
Küldjön nekünk rajzot vagy fotót az alkatrészeiről. Mérnökeink ajánlják a tengelykonfigurációt, a pálya hosszát és a hegesztési eljárást, valamint megadják a FOB Qingdao árajánlatot.
Kérjen konfigurációt és árajánlatot