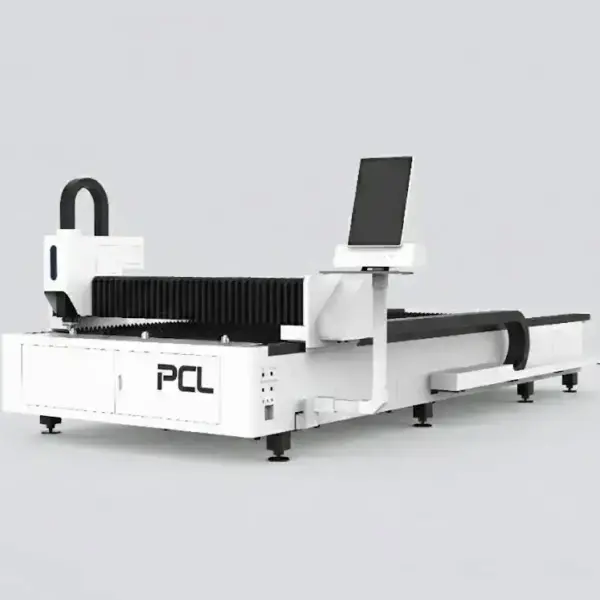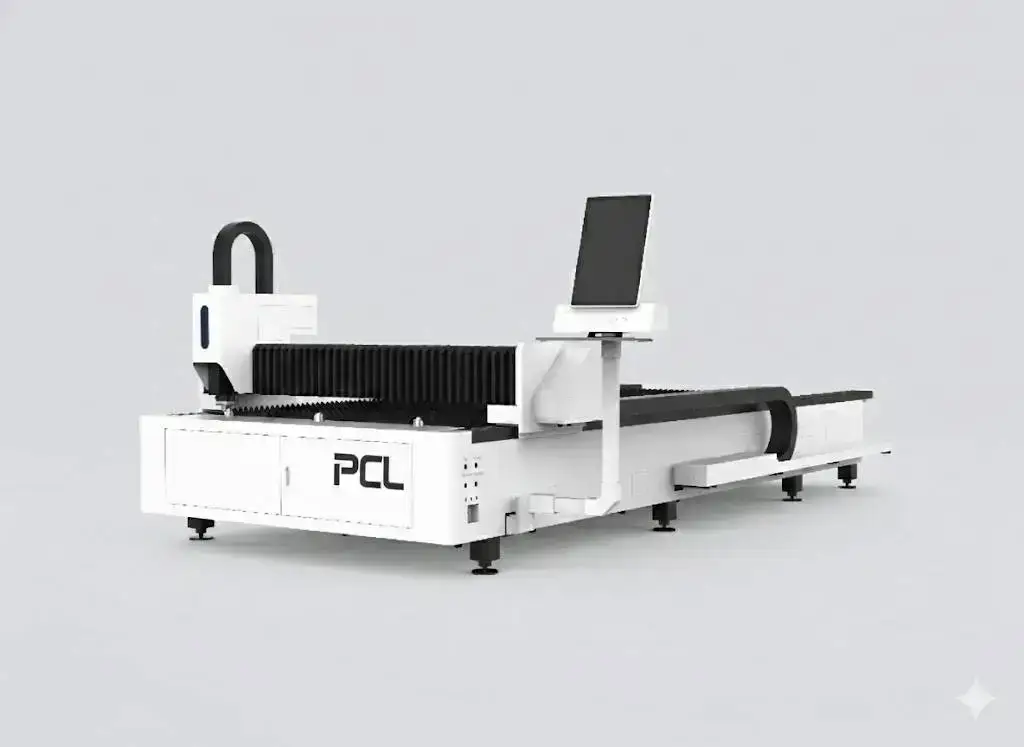
LFH4020: Áttekintés
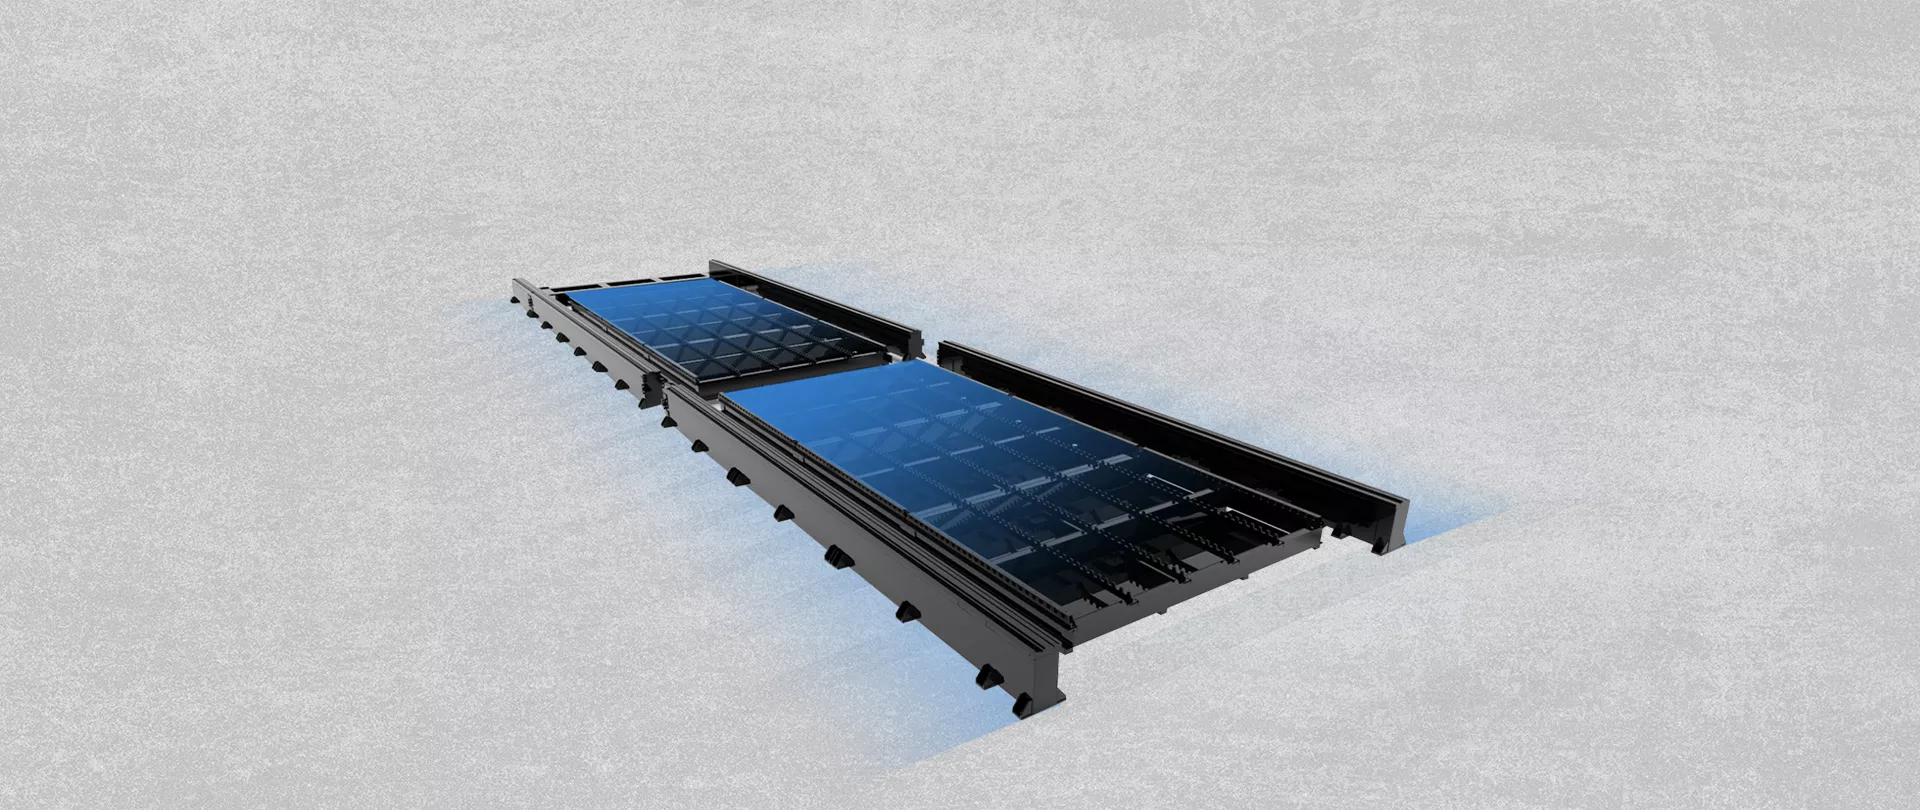
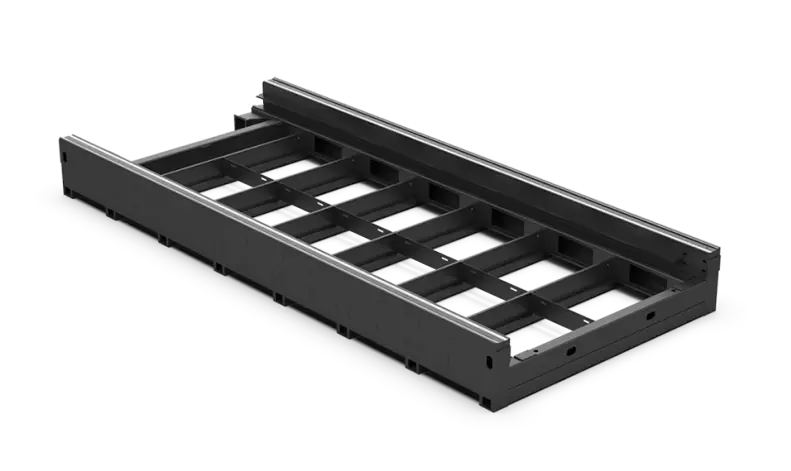
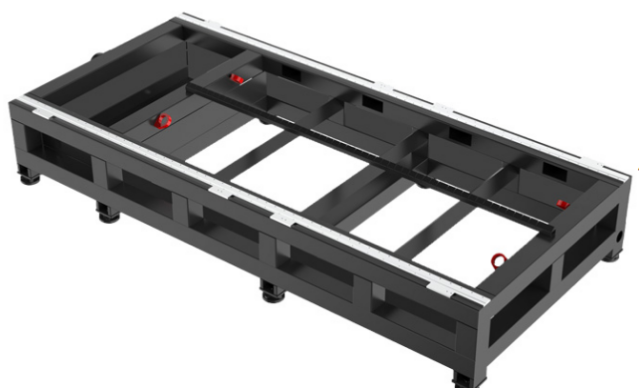
Az LFH4020 egy 4000 × 2000 mm-es szálas lézeres vágógép vastag lemezekhez. A gépágy lemezhegesztett, és a megmunkálás előtt hőkezelésen esik át, 1 kW-tól 30 kW-os léznerforrásig terjedő teljesítménnyel. Tipikus felhasználói hajóalkatrészeket, alaplemezeket és gépalkatrészeket vágnak.

Műszaki adatok
| Modell | LFH-4020 |
|---|---|
| Munkaterület | 4000 × 2000 mm |
| Lézetteljesítmény | 1–30 kW; IPG, Raycus vagy MAX |
| Max. gyorsulás | 1.2–1.5 G |
| Gépágy | Lemezhegesztett, hőkezelt és feszültségmentesített |
| Vágófej | Raytools autofókuszos |
| Tanúsítvány | CE, ISO 9001 |
| Jótállás | 24 hónap a teljes gépre (a kopóalkatrészek kivételével) |
Miért van szükség a vastag lemezekhez feszültségmentesített gépágyra?
A hegesztett váz magában hordozza a hegesztési feszültségeket. Ha ezek levezetése nélkül forgácsolják, a gép hónapokig lassan mozog, és elveszíti a pontosságát. A vastag lemez ráadásul további terhelést és hőt jelent. A megmunkálás előtti hőkezelés eltávolítja ezeket a feszültségeket, így a gépágy megőrzi geometriáját a napi nehéz vágási munkák során is.
Mit vágnak az egyes teljesítményopciók?
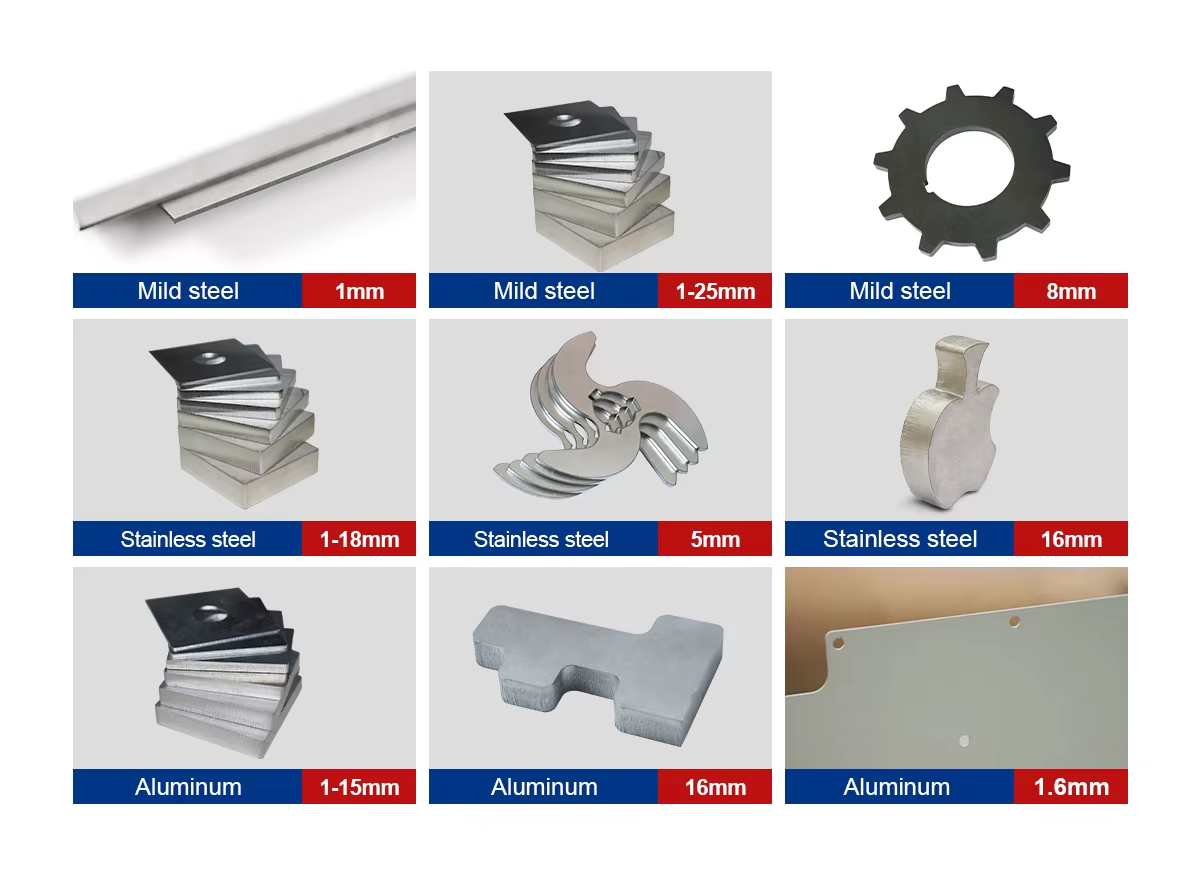
Tipikus maximális vastagság 1 kW-tól 60 kW-ig; az utolsó oszlop jelzi a gép által vihető teljesítményeket. Az értékeket felső határnak kell tekinteni, nem a napi munkatartománynak. A szerkezeti acél vastagsága keveset változik 3 és 6 kW között (22-ről 25 mm-re), míg a rozsdamentes acél duplájára nő 10-ről 20 mm-re. 20–30 kW esetén kérje az ajánlott forrás paramétereit tartalmazó táblázatot.
| Lézer teljesítmény | Szénacél (O₂) | Rozsdamentes (N₂) | Alumínium (N₂) | Sárgaréz (N₂) | Ez a modell |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
A maximális vastagság egy felső határ, amit lassabban és durvább élminőséggel vág a gép. A napi termelést tervezze ennél néhány milliméterrel lejjebb, és egyeztessen az árajánlatban szereplő pontos forrás és vágófej vágási táblázatával.
Tipikus vágási sebességek
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Vastagság | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
A sebességek m/min-ben értendők. Tipikus értékek a jó minőségű vágáshoz; az élkövetelmények, az anyagminőség, a gáztisztaság és a vágófej befolyásolják ezeket. Az árajánlata tartalmazza a pontos konfigurációhoz tartozó táblázatot.
LFH4020 vagy LFP4020
Ugyanaz a gépágyméret, ugyanaz a teljesítménytartomány. Az LFP4020 cserélhető asztallal rendelkezik, ami ideális a műszakonkénti sok táblához. Az LFH4020 a lemezintenzív munkákhoz ajánlott, ahol az egyes lemezek sokáig maradnak a gépágyon, és a csereasztal kevésbé fontos. Küldje el a lemezválasztékát, és készítünk egy összehasonlító árajánlatot.
Hol helyezkedik el a PCL lézeres választékban
| Modell | Munkaterület | Teljesítmény | Legjobb alkalmazás |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Nagy teljesítmény kompakt gépágyon |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Nyitott egyasztalos kivitel; standard lemezek |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Dupla csereasztal sorozatgyártáshoz |
| LFH4020 (ez a gép) | 4000 × 2000 mm | 1–30 kW | Nagy teljesítményű lemezmegmunkálás lemezhegesztett gépágyon |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Hosszú lemezek alacsonyabb beruházással |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | Nagyméretű gyártás |
| 2 az 1-ben síklemez és csővágó | 3015 vagy 4020 + Ø20–220 mm csövek | 1–12 kW | Lemez és csővágás egy gépen |
Gyakori problémák és elhárításuk
| Probléma | Szokásos ok | Teendő |
|---|---|---|
| Kihordási hiba vastag lemez piercingelésénél | Egylépéses áttörés nehéz lemeznél | Használjon lépcsős áttörést, és hagyja lehűlni a lemezt az áttörések között |
| Erős sorja vastag szerkezeti acél alatt | Túl nagy sebesség, alacsony oxigénnyomás, túl negatív fókusz, részben eltömődött fúvóka | Csökkentse a sebességet 5–8%-kal; tartsa az oxigénnyomást 0,5–0,7 bar-on; állítson be +3 és +4 mm közötti fókuszt; ellenőrizze a fúvókát |
| Nem vágja át | Az áttörés nem fejeződött be, oxigénvágásnál a fókusz nem elég pozitív, szennyezett védőüveg | Várja meg, amíg az összes áttörési szakasz lefut; emelje a fókuszt 1 mm-es lépésekben; tisztítsa meg vagy cserélje ki a védőüveget |
| A méretek elcsúsznak hosszú lemeznél | Szennyeződés a fogasléceken vagy a síneken, vagy a lemez hőtágulása | Tisztítsa meg a síneket és a fogasléceket; olyan sorrendben vágjon, amely oszlatja a hőt |
Mi határozza meg az árat?
| Tétel | Opciók | Hatás |
|---|---|---|
| Lézerforrás | Márka (Raycus, IPG, Max) és teljesítmény | A legnagyobb önálló tétel; a nagyobb teljesítmény többe kerül, és nagyobb hűtőt, valamint áramellátást igényel |
| Vágófej | Raytools vagy WSX autofókusz | Autofókusz és ütközésvédelem |
| Hajtás | Szervómárka, sínek és fogaslécek | Hosszú távú pontosság |
| Gépágy | Lemezhegesztett, hőkezelt | Vastag lemezekhez és hosszú élettartamhoz tervezve |
| Teljesítmény | 1–30 kW | A vastag lemez nagyobb teljesítményt és megfelelő gázellátást igényel |
Az LFH4020 ára egyedi árajánlat alapján kerül megállapításra.
Az érdeklődéstől a gyártásig
- Alkatrészek és minták. Küldje el a legvastagabb lemezét és egy tipikus alkatrészt; a megfontolt teljesítménnyel vágunk egy mintát.
- Konfiguráció. Véglegesítjük a forrást, a fejet, az asztalt és az opciókat, majd elküldjük a telepítési rajzot a helyigényről, a teljesítmény-, a gáz- és az elszívócsatlakozásokról.
- Gyártás és tesztelés. A gépet kiszállítás előtt összeszerelik és tesztelik; a szállítási határidőt az árajánlatban igazoljuk vissza.
- Helyszíni előkészítés. Vízszintes padló, áramellátás, segédgáz, sűrített levegő és füstelszívó előkészítése az érkezés előtt.
- Telepítés és betanítás. A géppel együtt árajánlatban; a gépkezelők elsajátítják a fészkelést, a vágási paramétereket, a napi ellenőrzéseket és az egyszerű hibakeresést.
- Támogatás. 24 hónapos jótállás a teljes gépre, a kopóalkatrészek kivételével.
Megrendelés előtt
- A legvastagabb lemez és a legtöbbet vágott vastagság.
- Daru teherbírása a nehéz lemezek adagolásához.
- Oxigénellátás vastag szerkezeti acélhoz.
- Padlóterhelés és alapozás egy nehéz géphez.
Karbantartás
| Mikor | Mit |
|---|---|
| Naponta | Ellenőrizze és tisztítsa meg a védőüveget; ellenőrizze a fúvóka állapotát és központosítását; ellenőrizze a gáznyomást. |
| Hetente | Távolítsa el a salakot; tisztítsa meg a sínpályákat és fogasléceket; ellenőrizze a magasságérzékelőt. |
| Időszakosan | Cserélje ki a rácsokat; kenje meg a sínpályákat és fogasléceket; cserélje le a vízhűtő vizét és szűrőit. |
Biztonság
A lemezről visszaverődő lézerfény láthatatlan és sértheti a szemet, ezért a vágási területet körbe kell zárni vagy keríteni, és az ajtóreteszeknek működőképesnek kell maradniuk. Tartsa üzemben az elszívót és tisztán a szűrőit; a gépágyban és a szűrőkben lévő por lángra kaphat, különösen alumínium megmunkálása után. Tartsa az oxigénberendezést olaj- és zsírmentesen, valamint rögzítse a gázpalackokat.
Előnyök és korlátok
Előnyök
- Hőkezelt gépágy nehéz lemezekhez
- 1–30 kW
- Nagy gyorsulás egy nehéz géphez
Ismert korlátok
- Egyszeres asztal: a betöltési idő számít
- A nagy teljesítményhez nagy áramellátás szükséges
- A nehéz lemezek darus betöltést igényelnek
LFH4020 GYIK
Milyen teljesítménytartomány érhető el?
1 kW-tól 30 kW-ig az IPG, Raycus vagy MAX gyártóktól.
Mitől más az LFH gépágy?
Lemezhegesztett és hőkezelt a hegesztési feszültségek levezetése érdekében, ami nehéz lemezek megmunkálásakor is biztosítja a pontosságot.
Milyen vastagságot képes átvágni?
Ez a lézerforrástól függ. A tipikus maximumok 6 kW mellett 25 mm szerkezeti acél és 20 mm rozsdamentes acél, 12 kW mellett pedig mindkettőből körülbelül 40 mm. Kérje az Ön által választott forrás paramétereit tartalmazó táblázatot.
Megnézhetem a saját anyagomon végzett vágásokat?
Igen. Küldje el a legvastagabb tipikus munkadarabját egy mintavágáshoz.
Szükségem van speciális alapzatra?
A nehéz gépek és a vastag lemezek sík, szilárd aljzatot igényelnek; az alapozási követelményeket a telepítési rajzzal együtt küldjük.
Milyen gáz kell vastag szerkezeti acélhoz?
Oxigén, alacsony nyomáson; az anyagkönyvtár tartalmazza az egyes vastagságok értékeit.
Hasonlítsa össze az összes szálaslézeres vágógép modellt egymás mellett a kiválasztási útmutatónkban.
Küldje el a legnehezebb lemezét és a napi gyártási mixet. Javaslunk egy lézerforrást és árajánlatot adunk az LFH4020 modellre.
Ajánlatkérés