Robotiglaswerkstation: Overzicht
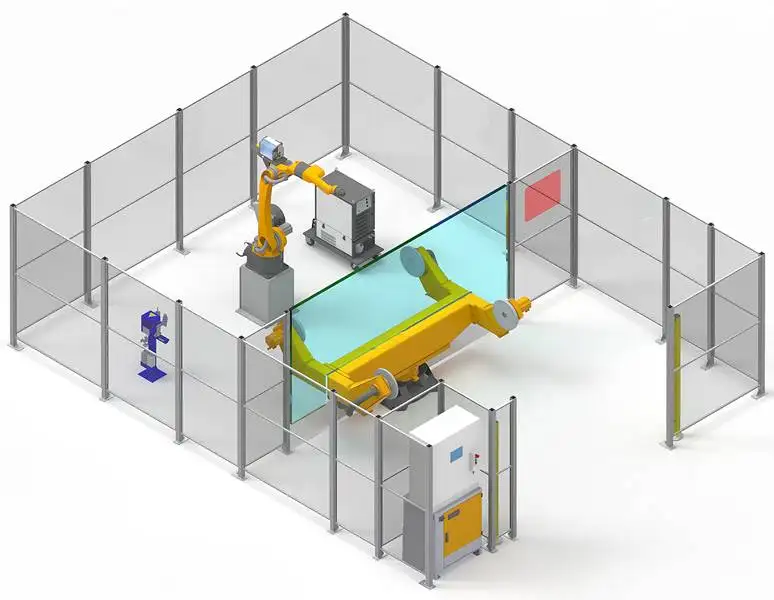
Een robotiglaswerkstation combineert een 6-assige lasrobot met een positioneerder die het werkstuk draait, zodat elke lasnaad in de ideale positie wordt gelast, meestal vlak of horizontaal. Dit is de standaardkeuze voor seriewerk, van kleine autobeugels tot zware constructiedelen van meerdere tonnen.
De positioneerder is gesynchroniseerd met de robotbesturing, zodat het werkstuk roteert terwijl de robot last. Ronde lassen worden in één doorlopende beweging gelast en werkstukken met meerdere kanten worden gelast zonder opnieuw op te spannen.
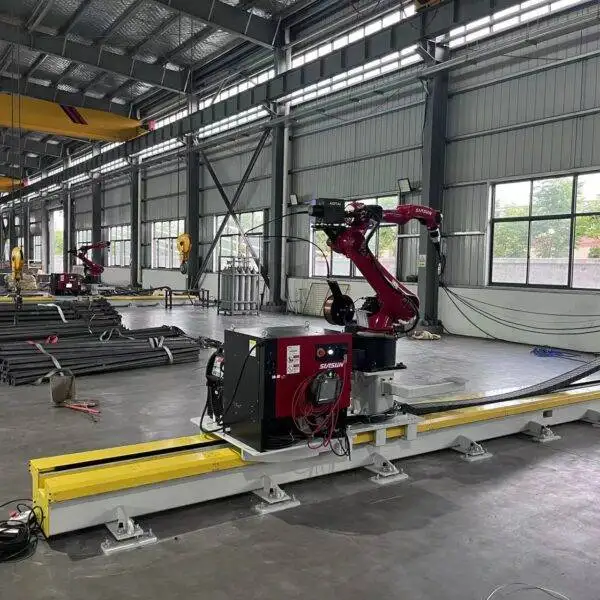
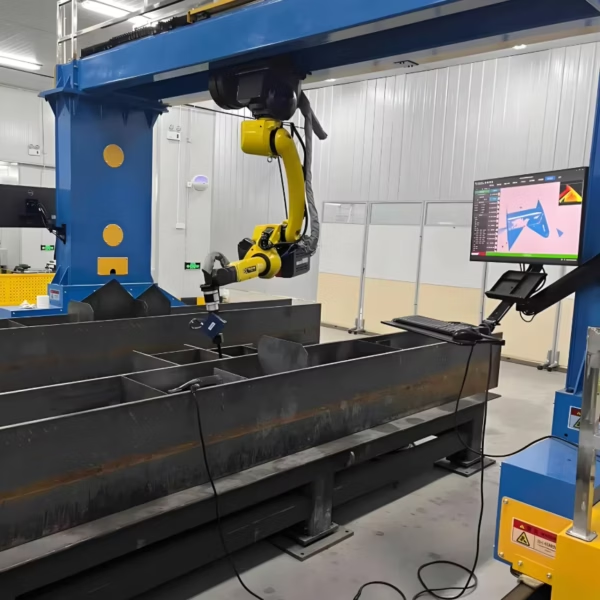
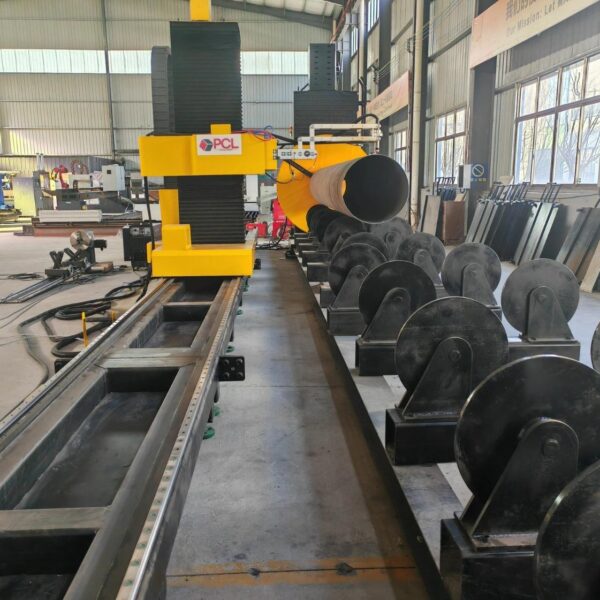
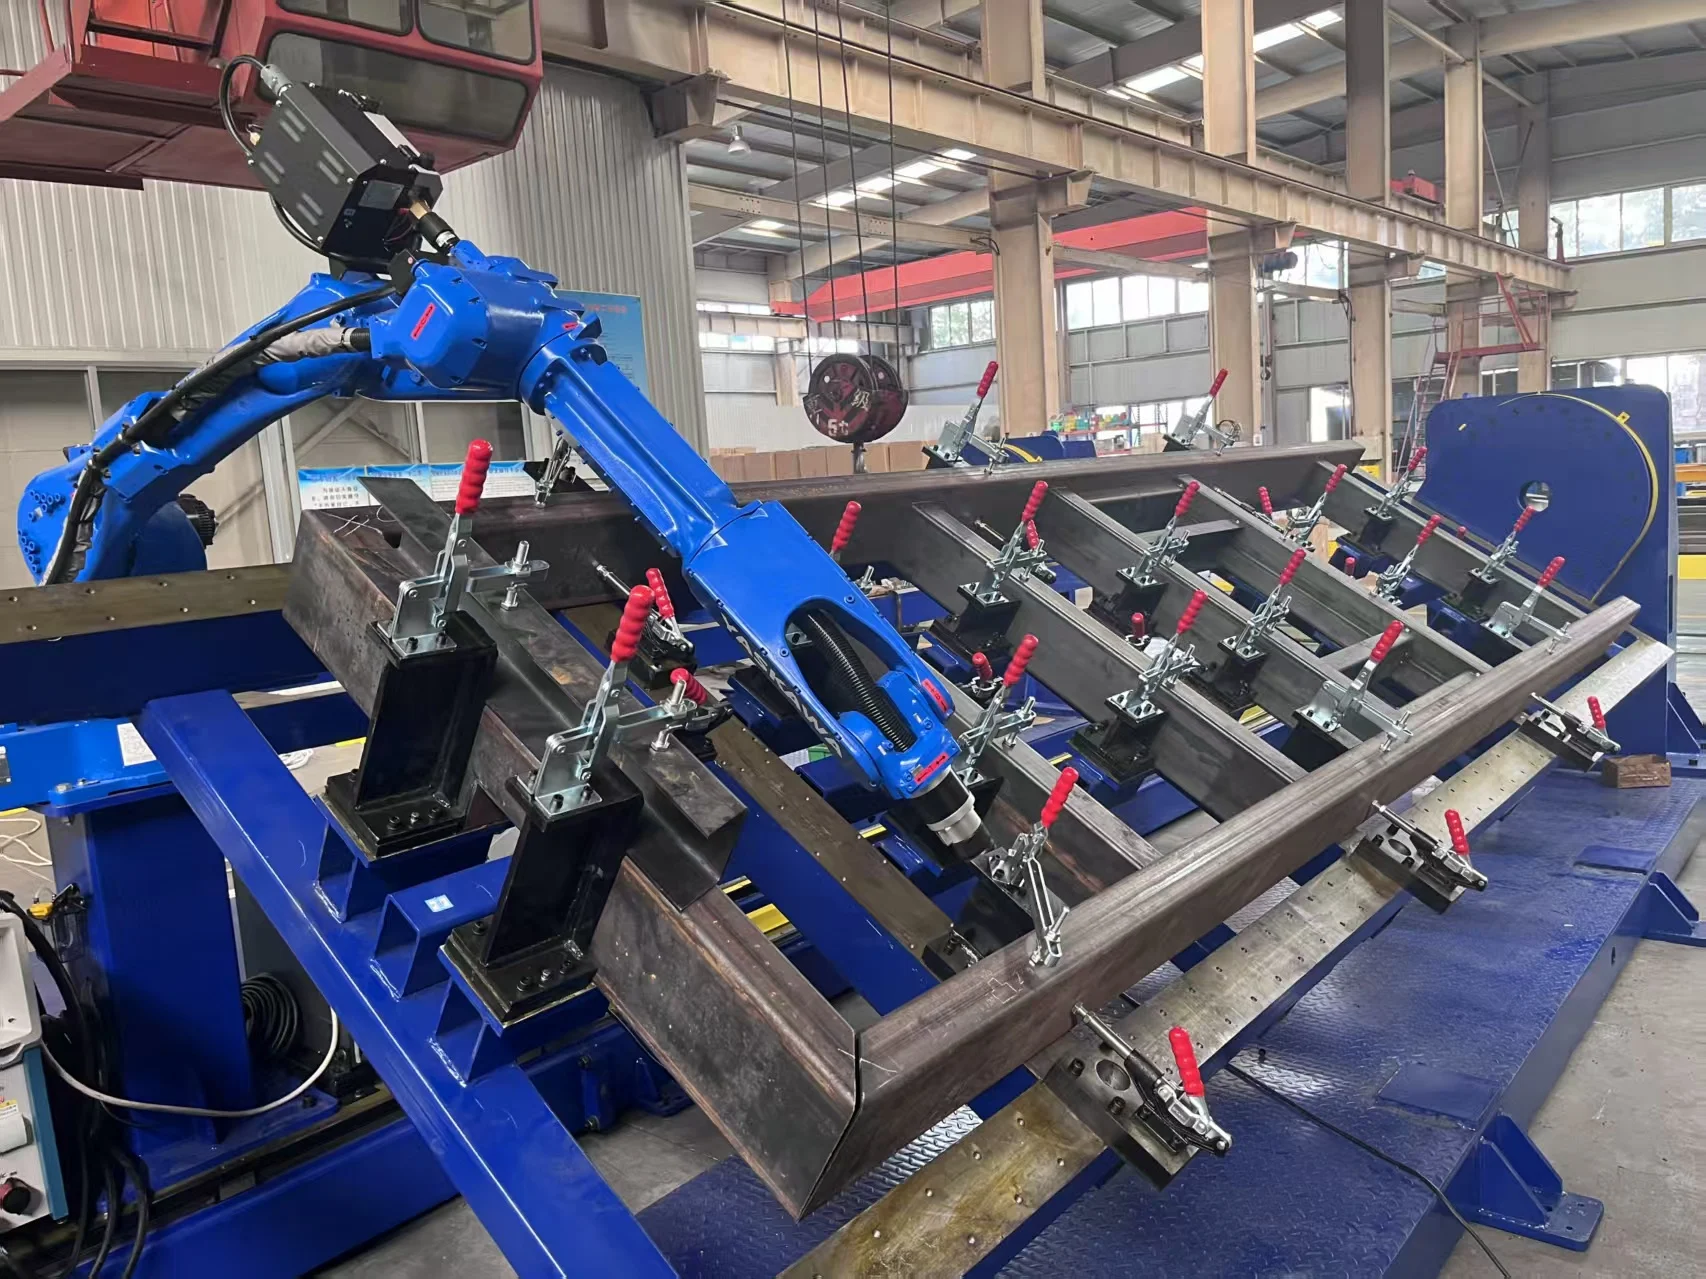
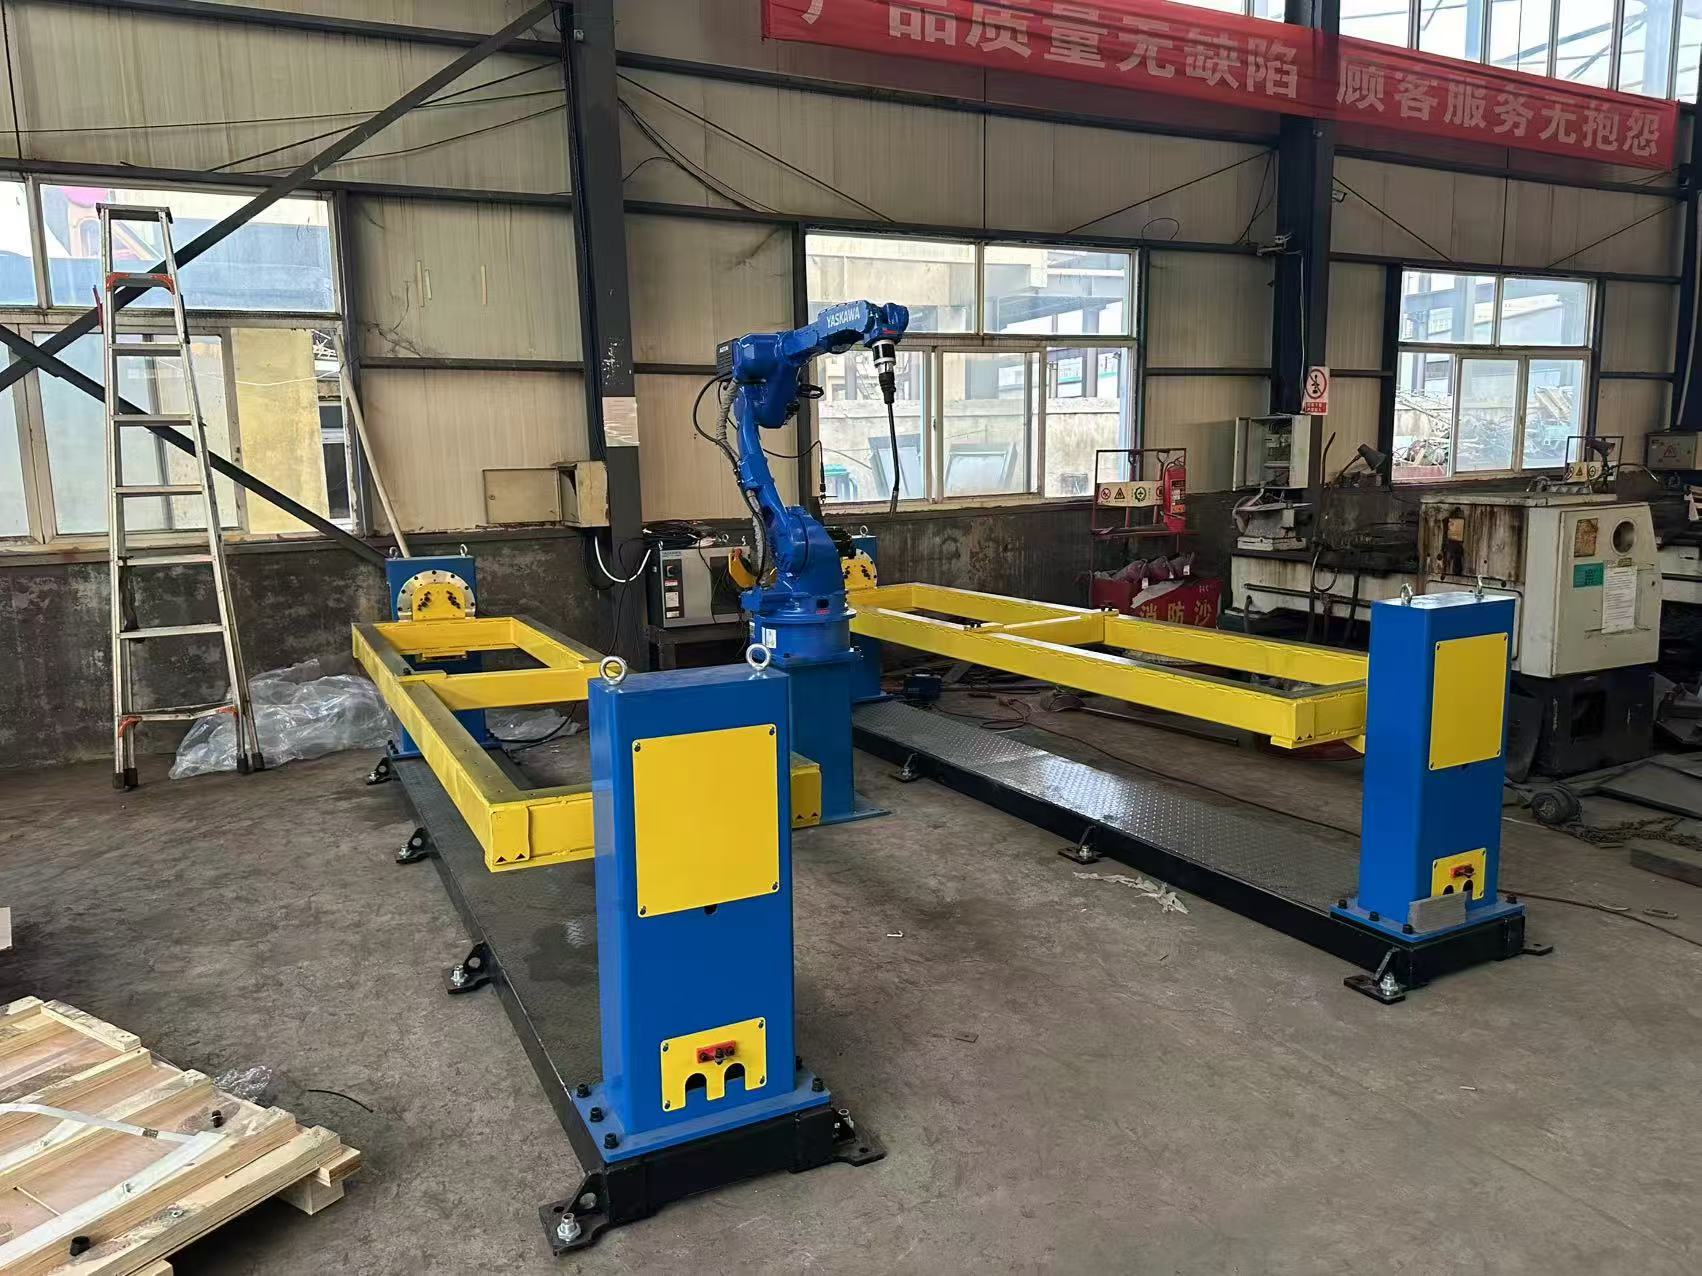
Robotiglaswerkstation in actie
De positioneerder draait het werkstuk terwijl de robot last.
Technische specificaties
| Robot | 6-assige lasrobot |
|---|---|
| Typen positioneerders | Enkelassig, L-type (twee-assig) of C-type |
| Capaciteit positioneerder | 500–5000 kg en meer |
| Aandrijving positioneerder | RV-reductoren, gesynchroniseerd met de robotbesturing |
| Rijdende as (baan) | Optioneel, voor langere werkstukken |
| Programmering | Offline programmering of teach-free, afhankelijk van de toepassing |
| Naadvolging | Laser-naadvolging of boogvolging (opties) |
| Lasprocesses | MIG / MAG / TIG; massief draad en gevuld draad |
| Lasstroombron | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller of overige op aanvraag |
| Lastypen & normen | Procedures kunnen worden gekwalificeerd volgens ISO, AWS D1.1 en klassenbureau-normen (ABS, LR, CCS) |
| Certificering | CE, ISO 9001 |
| Levertijd | 20–45 dagen afhankelijk van de configuratie |
| Garantie | 24 maanden op de gehele machine (verbruiksartikelen uitgezonderd) |
De juiste positioneerder kiezen
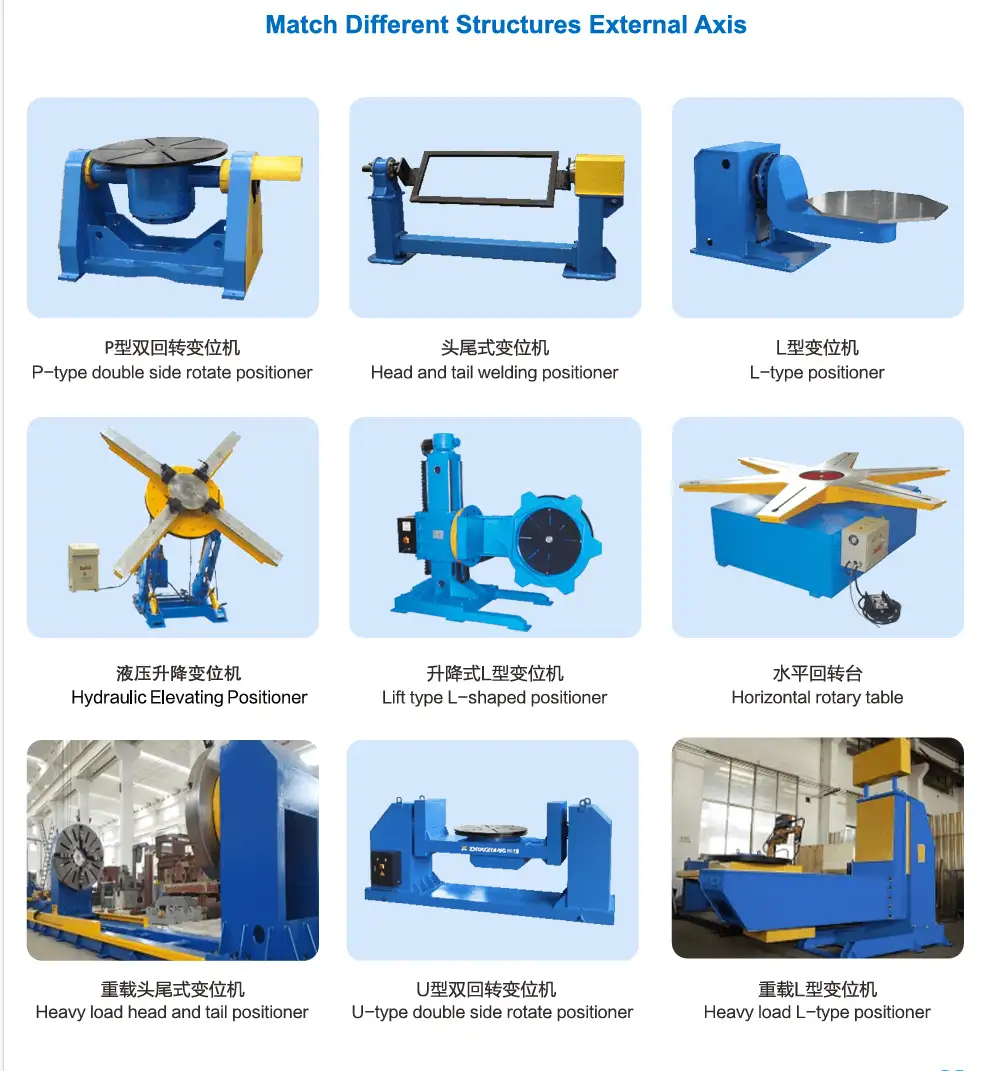
| Type | Beweging | Typische werkstukken |
|---|---|---|
| Enkelassig | Draait het werkstuk rond één horizontale as | Lange werkstukken zoals liggers, frames en assen |
| L-type (twee-assig) | Kantelt en roteert het werkstuk | Kasten, beugels en werkstukken met lassen op meerdere vlakken |
| C-type | Roteert het werkstuk binnen een C-vormig frame | Werkstukken die rondom volledig toegankelijk moeten zijn, zoals frames en gieken |
Hoe een werkstation werkt
- Spant het werkstuk in een opspanmal. Seriewerk maakt gebruik van een mal op de positioneerder, zodat elk werkstuk exact op dezelfde plek zit.
- Programmeer één keer. Maak het programma offline op basis van het 3D-model, of via de teach-free functie waar de toepassing dit toelaat.
- Las in de beste positie. De positioneerder draait het werkstuk zodat de robot vlak of horizontaal last, wat zorgt voor een betere inbranding en lasrupsvorm.
- Herhaal. Voor elk volgend werkstuk hoeft de operator alleen te laden, te spannen en de cyclus te starten.
Typische werkstukken en industrieën
Werkstukken
- Autobeugels en kleine samenstellingen
- Gieken en frames voor bouwmachines
- Onderdelen voor landbouwmachines
- Stalen constructies tot meerdere tonnen
- Assen, buizen en ronde werkstukken
Waarom een werkstation
- Optimale laspositie voor elke naad
- Doorlopende rondom-lassen
- Snelle cyclustijd bij seriewerk
- Opspanmalen zorgen voor constante werkstukpositie
- Compacte voetafdruk vergeleken met portaalsystemen
Hoe het zich verhoudt tot andere lasrobots
| Systeem | Sterkte | Kies hiervoor wanneer |
|---|---|---|
| Consol-lasrobot CWR500A | Open voor- en achterkant voor kraanbelading; reikwijdte van 3,5 m | Lange plaatdelen, H-balken en kokerliggers die per kraan worden geladen |
| Portaal-lasrobot | Besterkt een volledig rechthoekig gebied, bijv. 12 m × 4 m | Zeer brede werkstukken zoals scheepssecties en trailerframes |
| Op een rail gemonteerde 7-assige lasrobot | Compacte productielijn met één robot en 3D-scanning | Staalconstructies van vergelijkbare afmetingen |
| Mobiele lasrobot | Rijdt naar het werkstuk toe; geen rail nodig | Werkstukken die te groot of te zwaar zijn om naar een werkstation te verplaatsen |
| Robotiglaswerkstation (deze machine) | Positioneerder draait het werkstuk naar de beste lashoek | Seriewerk tot meerdere tonnen in batches |
| Cobot-lasstation | Handmatig aan te leren (hand-guided teaching), geen afscherming vereist na risicoanalyse | Kleine series, diverse onderdelen en frequente omstellingen |
Wat de prijs van een robotiglaswerkstation bepaalt
De meeste werkstationoplossingen vallen in de prijsklasse van USD 18.000–30.000 (FOB Qingdao). De uiteindelijke configuratie hangt af van:
| Kostenfactor | Opties | Invloed op de prijs |
|---|---|---|
| Positioneerder | Enkelassig, L-type of C-type; 500–5000 kg+ | Een hogere capaciteit en meer assen verhogen de prijs |
| Rijdende as (baan) | Met of zonder | Vergroot het bereik voor langere werkstukken |
| Naadvolging | Laser-naadvolging, boogvolging | Noodzakelijk wanneer de voorbereiding of naadspeling varieert |
| Programmering | Offline of teach-free | Teach-free verkort de theachttijd bij nieuwe onderdelen |
| Lasstroombron | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Geïmporteerde merken zijn duurder; lokale merken zijn in bepaalde regio's eenvoudiger te onderhouden |
| Opspanmalingen | Per productfamilie | Specifiek ontworpen voor uw onderdelen; apart aangeboden |
| Service | Installatie en training op locatie | Wordt apart geoffreerd, doorgaans circa één week ter plaatse |
Stuur voor een offerte tekeningen of foto's van uw werkstukken, het gewicht, het materiaal en de verwachte jaarlijkse volumes.
Levering, installatie en ondersteuning
- Configuratie en tekeningen. Onze engineers kiezen de positioneerder, opspanning en het proces op basis van uw onderdelen.
- Productie en fabriekstest. De levertijd bedraagt 20–45 dagen, afhankelijk van de configuratie. Het systeem wordt vóór verzending geassembleerd en test-gelast.
- Voorbereiding op locatie. Zorg voor een vlakke vloer, de elektrische voeding en beschermgas, en plan de veiligheidsafscherming rondom de cel.
- Installatie en training. Installatie op locatie en training van operators duren meestal ongeveer een week en worden apart geoffreerd. Operators leren programmeren, dagelijkse bediening en routinematig onderhoud.
- Klantenservice en support. 24 maanden garantie op de gehele machine, verbruiksartikelen uitgezonderd, met technische support op afstand voor software- en procesvragen.
Tips voor het ontwerpen van opspanningen
In een werkstation bepaalt de opspanning de laskwaliteit net zo goed als de robot. Goede opspanningen voldoen aan een aantal regels:
- Positioneer elk onderdeel op dezelfde referentievlakken die op de tekening worden gebruikt.
- Houd klemmen uit de buurt van de toortsweg en de vlamboog.
- Zorg ervoor dat het laden snel en foutloos verloopt, zodat een onderdeel maar op één manier kan worden geplaatst.
- Ontwerp voor consistente passpeling; de robot herhaalt exact wat de opspanning hem geeft.
- Zorg voor toegang voor de toorts onder de beste lashoek nadat de positioneerder is gedraaid.
Veelvoorkomende problemen en hoe het werkstation hiermee omgaat
Het lassen van seriewerk is waar een werkstation in utmunkt, maar alleen als deze punten goed worden geregeld:
| Probleem | Typische oorzaak | Hoe het systeem hiermee omgaat |
|---|---|---|
| Laspositie is nooit ideaal | Onderdeel is vastgezet op een vlakke tafel | De positioneerder draait het onderdeel zodat naden vlak of horizontaal worden gelast |
| Pasvorm varieert tussen batches | Toleranties van upstream snij- en buigwerk | Opspanningen fixeren de positie; lasnaadvolging of boogvolging corrigeert de rest |
| Ronde naden vertonen start-stopmarkeringen | Handmatig herpositioneren | De positioneerder roterend synchroon met de robot voor één doorlopende las |
| Positioneerder heeft moeite met een zwaar onderdeel | Zwaartepunt ver van de rotatie-as | Het draagvermogen wordt geselecteerd op basis van zowel gewicht als zwaartepuntafwijking |
| Robot staat te wachten tijdens het laden | Opstelling met één station | Een opstelling met twee stations zorgt ervoor dat het ene onderdeel kan worden geladen terwijl het andere wordt gelast |
Voordat u koopt: Een checklist voor het werkstation
Deze antwoorden bepalen de positioneerder, opspanning en opstelling:
- Onderdelentekeningen, gewicht en zwaartepunt.
- Jaarlijkse hoeveelheid en batchgroottes.
- Doelcyaclustijd per onderdeel.
- Naden waarbij het onderdeel gedraaid moet worden: ronde, meervlakkige of opwaartse hoeknaden.
- Of er één of twee stations nodig zijn.
- Beschikbare vloeroppervlakte voor de afgeschermde cel.
- Elektrische voeding, beschermgas en afzuiging.
Dagelijks en periodiek onderhoud
| Interval | Taak |
|---|---|
| Elke dienst | Reinig het gasmondstuk en verwijder laspatten; controleer de contacttip en vervang deze wanneer de boring is versleten; controleer de draadaanvoer en draadvoorraad; bevestig de beschermgasstroom |
| Wekelijks | Controleer toortskabels en slangen op slijtage; controleer gasaansluitingen op lekkages; reinig het toortsreinigingsstation of de anti-spatinrichting indien aanwezig |
| Maandelijks | Verwijder spatten van opspanningen en paspennen; controleer de aardaansluiting van de positioneerder; controleer de slijtage van de klemmen |
| Jaarlijks | Onderhoud de reductorreductoren van de positioneerder en de robot zoals aangegeven door de fabrikanten |
Volg de handleidingen van de fabrikanten van de robot en stroombron voor de intervallen voor het vervangen van vet en batterijen van de reductor. Maak na elke wijziging een back-up van robotprogramma's en lasprocedures.
Veiligheid
- Sluit de cel af met hekwerk en koppel de deuren met een veiligheidsschakelaar aan de robotbesturing.
- Gebruik lichtschermen aan de laadzijde als operators laden terwijl de robot in het andere station last.
- Bescherm operators tegen vlambooglicht met schermen bij het laadgebied.
- Monteer puntzuiging boven of achter de positioneerder.
Typische celopstellingen
| Opstelling | Hoe het werkt | Beste voor |
|---|---|---|
| Enkele positioneerder | Eén positioneerder voor de robot; laden, lassen, lossen | Lange lastijden per onderdeel of lage volumes |
| Twee stations | Twee positioneerders of tafels; de robot last aan de ene kant terwijl de andere wordt geladen | Seriewerk waarbij het laden een groot deel van de cyclus in beslag neemt |
| Positioneerder met rolbaan | De robot verplaatst zich over een optionele vloerrail om langere onderdelen te bereiken | Lange frames en balken die het bereik van de robot overschrijden |
Voordelen en beperkingen
Voordelen
- Elke lasnaad in de beste laspositie
- Snelste cyclus voor herhaalbare onderdelen
- Verwerkt onderdelen van kleine beugels tot meerdere tonnen
- Binnen het typische prijsbereik van USD 18.000–30.000
Beperkingen
- Vereist opspanningen voor elke productfamilie
- Onderdelen die langer zijn dan de positioneerder en rail komen beter tot hun recht op een portaalsysteem of console lasrobot
- Voor zeer kleine batches met frequente wisselingen is een cobot-lasstation sneller in te stellen
- Vereist een afgeschermde cel
Draaddiameterreferentie voor MAG-lassen
Typische stroomvensters voor massief draad MAG-lassen. De procesbibliotheek selecteert automatisch parameters, maar deze tabel helpt bij het plannen van draadvoorraad en plaatdikte.
| Draad Ø | Kortsluitboog (A) | Grofdruppelboog (A) | Sproeiboog (A) | Typische plaat |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | vanaf ca. 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | vanaf ca. 8 mm |
Kortsluitbooglassen werkt op ca. 14–22 V, grofdruppelbooglassen op ca. 22–26 V (de spatzone om te vermijden) en sproeibooglassen boven 26 V.
Veelgestelde vragen over robotlaswerkstations
Welke positioneerder heb ik nodig?
Eenassige positioneerders zijn geschikt voor lange onderdelen zoals balken en assen; L-vormige positioneerders zijn geschikt voor behuizingen en meervlakkige onderdelen; C-vormige positioneerders bieden volledige toegang rondom frames en giekconstructies. Het draagvermogen varieert van 500 kg tot meer dan 5000 kg.
Beweegt de positioneerder terwijl de robot last?
Ja. De positioneerder is gesynchroniseerd met de robotbesturing, zodat omtreks- en boumnaden in één doorlopende beweging worden gelast.
Hoeveel kost een robotlaswerkstation?
De meeste configuraties liggen tussen USD 18.000 en 30.000, FOB Qingdao, afhankelijk van de positioneerder, rail en opties voor naadvolging.
Is het geschikt voor kleine series?
Het is het meest geschikt voor seriewerk. Voor zeer kleine batches met frequente wisselingen is een cobot-lasstation sneller te programmeren.
Kunnen de lassen voldoen aan de eisen van AWS D1.1?
Lasprocedures kunnen worden gekwalificeerd volgens ISO-, AWS D1.1- en klassenbureaunormen zoals ABS, LR en CCS, voor uw specifieke verbindingen en materialen.
Wat is de levertijd?
De levertijd bedraagt 20–45 dagen, afhankelijk van de configuratie. Installatie en training duren ongeveer een week op locatie en worden apart geoffreerd.
Heb ik een opstelling met twee stations nodig?
Een opstelling met twee stations stelt operators in staat om het ene onderdeel te laden terwijl de robot het andere last, waardoor de robot blijft lassen. Dit vereist meer vloeroppervlak en een tweede positioneerder of tafel; wij raden dit aan wanneer het laden een groot deel van de cyclus in beslag neemt.
Hoe wordt het draagvermogen van de positioneerder gekozen?
Op basis van het gewicht van het onderdeel en de afstand van het zwaartepunt tot de rotatie-as. Een zwaar onderdeel met een grote excentriciteit vereist meer draaimoment dan het gewicht alleen doet vermoeden.
Bekijk alle lasrobots om console-, portaal-, mobiele, werkstation- en cobotsystemen naast elkaar te vergelijken.
Stuur ons tekeningen of foto's van uw onderdelen. Wij adviseren het concept voor de positioneerder en opspanning en offreren FOB Qingdao.
Vraag een configuratie en offerte aan