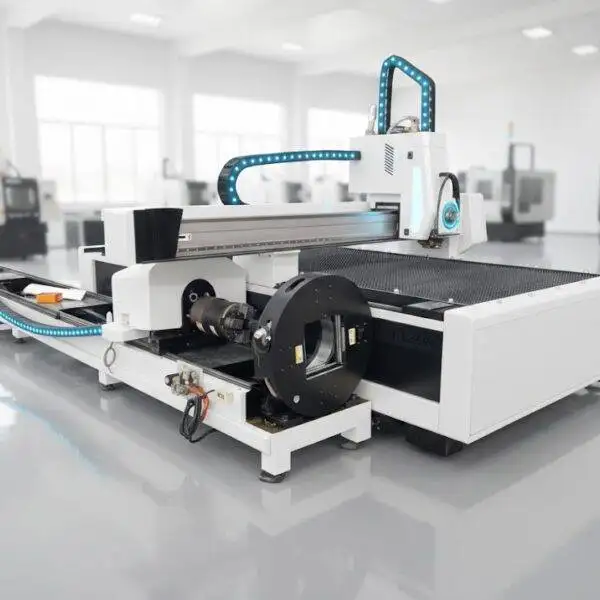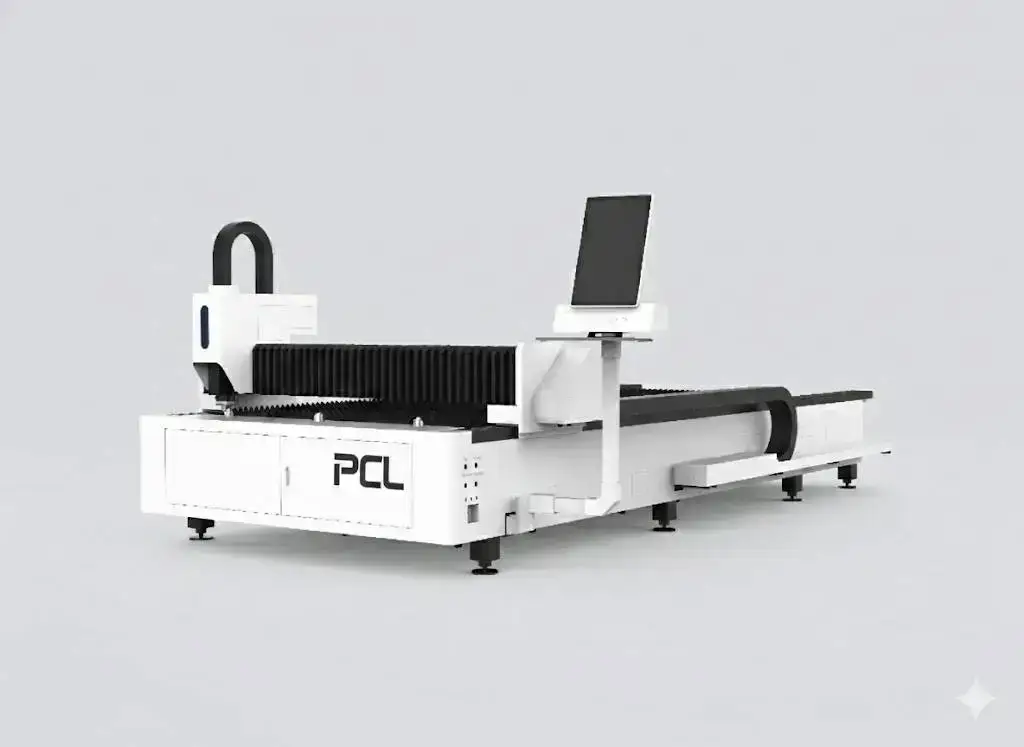
LFH4020:概要
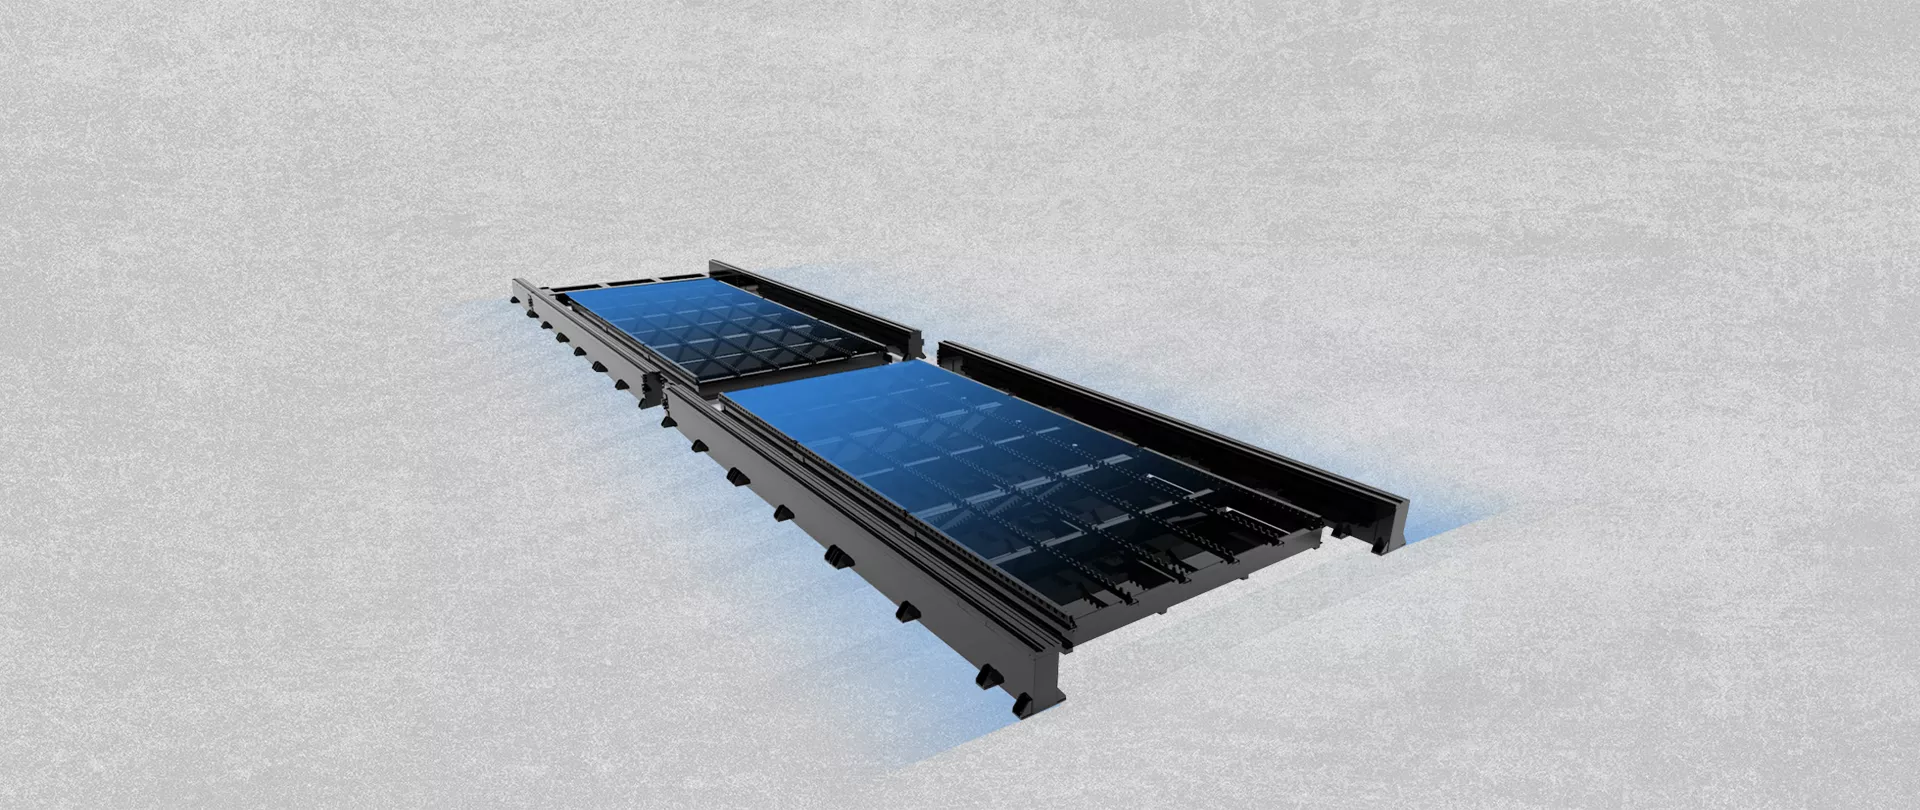
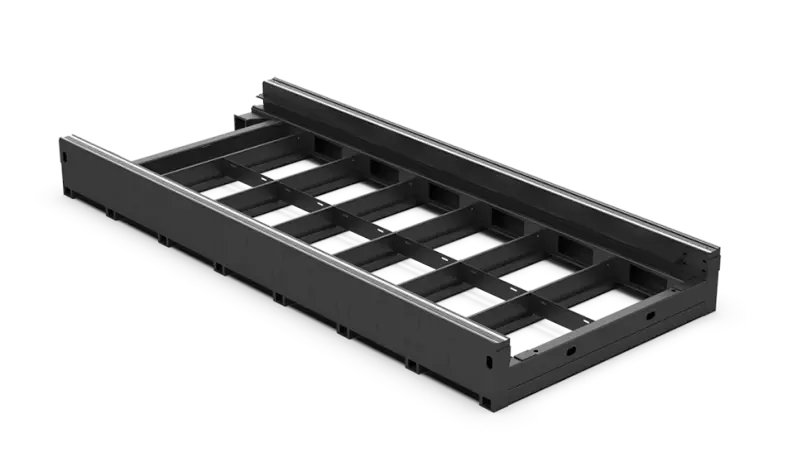
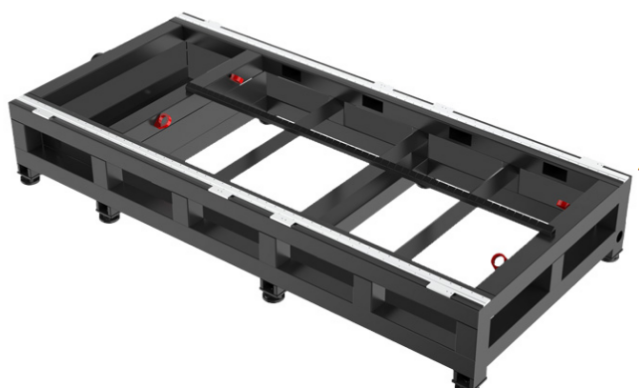
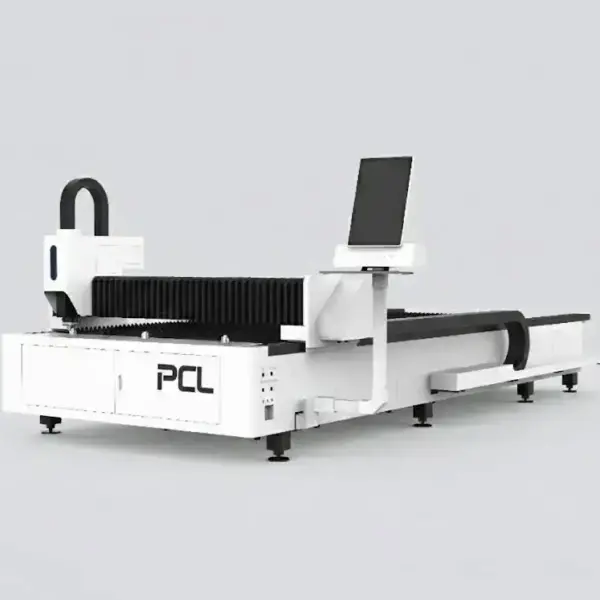
LFH4020は、厚板加工向けに設計された4000 × 2000 mmのファイバーレーザー切断機です。ベッドは鋼板溶接構造を採用し、機械加工前に熱処理(焼きなまし)を施すことで歪みを除去しています。発振器は1 kWから30 kWまで対応可能です。造船部品、ベースプレート、各種産業機械部品の加工に最適です。

技術仕様
| 型式 | LFH-4020 |
|---|---|
| 加工エリア | 4000 × 2000 mm |
| レーザー出力 | 1–30 kW; IPG, Raycus または MAX |
| 最大加速度 | 1.2–1.5 G |
| ベッド | 鋼板溶接、熱処理・応力除去済み |
| 切断ヘッド | Raytools オートフォーカスヘッド |
| 認証 | CE, ISO 9001 |
| 保証 | 機械本体24ヶ月保証(消耗品を除く) |
厚板加工になぜ応力除去ベッドが必要なのか
溶接フレームには、溶接時の残留応力がどうしても残ります。この応力を取り除かずに機械加工を行うと、数ヶ月かけてわずかに変形し続け、やがて加工精度が失われてしまいます。さらに厚板加工では、ワーク自体の重さと熱負荷が加わります。加工前に熱処理を行うことで残留応力を完全に取り除き、日々の過酷な厚板切断でもベッドの幾何学形状をしっかりと保ち続けます。
出力オプション別の切断能力
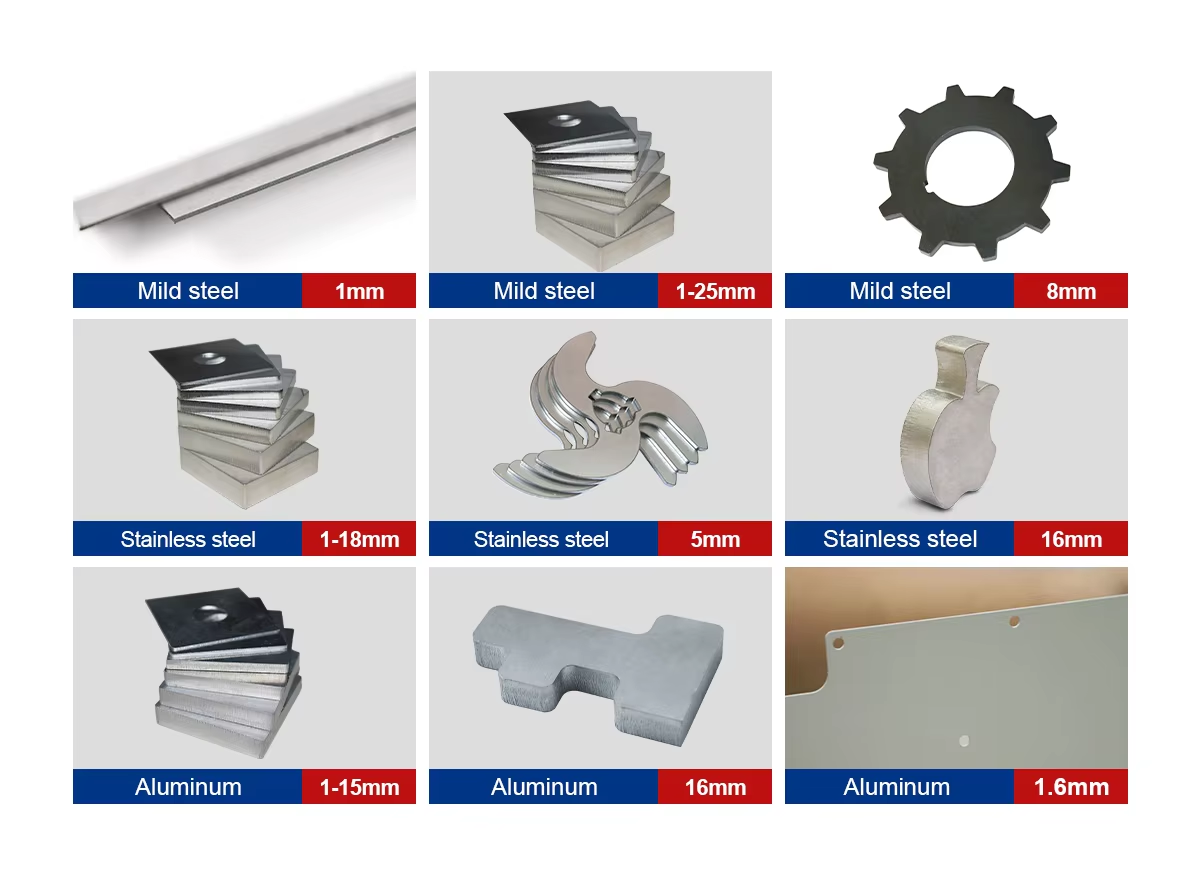
1 kWから60 kWまでの一般的な最大板厚を示します(最後の列はこのマシンが搭載可能な出力を表しています)。数値はあくまで上限であり、日々の安定稼働範囲を示すものではありません。炭素鋼の場合、3 kWから6 kWの間では板厚の差はわずかですが(22〜25 mm)、ステンレスは10 mmから20 mmへと倍増します。20〜30 kWをご検討の場合は、お見積もり時に該当発振器の切断データチャートをご請求ください。
| レーザー出力 | 炭素鋼 (O₂) | ステンレス (N₂) | アルミニウム (N₂) | 真鍮 (N₂) | 本モデル |
|---|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm | ✓ |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm | ✓ |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm | ✓ |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm | ✓ |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm | ✓ |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm | ✓ |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm | ✓ |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm | ✓ |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm | ✓ |
| 60 kW | 200 mm | 150 mm | – | – | – |
最大板厚は限界値であり、切断速度が低下し切断面の粗さが増す場合があります。実際の日常生産では数ミリ余裕を持った板厚でお選びいただき、詳細はお見積書の切断チャートにてご確認ください。
標準切断速度
| 板厚 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| 板厚 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
速度単位:m/min。高品質切断のための一般的な目安です。切断面の要求品質、材質、ガスの純度、ヘッドの状態によって変動します。正式なお見積もりには、該当構成の切断チャートが付属します。
LFH4020か、それともLFP4020か
同じベッドサイズ、同じ出力範囲ですが、LFP4020にはシャトルテーブル(交換テーブル)が搭載されており、1シフトあたりに多くの枚数をこなす現場に最適です。一方LFH4020は、1枚の厚板をベッドに長時間載せて加工するような、テーブル交換の頻度よりも重厚長大なワークが中心の現場に向いています。カットされるワークのミックス状況をお知らせいただければ、両モデルを比較してお見積もりいたします。
PCLレーザーラインナップにおける位置づけ
| モデル | 加工エリア | 出力 | 最適用途 |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | コンパクトベッドでの高出力加工 |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | オープンシングルテーブル、標準板金加工 |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | 量産向けのデュアルシャトルテーブル |
| LFH4020(本機) | 4000 × 2000 mm | 1–30 kW | 鋼板溶接ベッドによる高出力厚板加工 |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | 低イニシャルコストでの長尺シート加工 |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 大判サイズの量産加工 |
| パイプ・シート兼用機 | 3015 または 4020 + パイプ Ø20–220 mm | 1–12 kW | 1台でシートとパイプの両方を加工 |
よくあるトラブルと対処法
| トラブル | 主な原因 | 対処法 |
|---|---|---|
| 厚板でのピアシング時の吹き抜け不良 | 厚板に対する1ステップピアシング | 多段ピアシング(ステップピアシング)を採用し、ピアシング間に板を冷却する |
| 厚い炭素鋼の裏面ドロス(ノロ) | 速度が速すぎる、酸素圧が低い、焦点がマイナスすぎる、ノズルの一部が詰まっている | 速度を5〜8%落とす、酸素圧を0.5〜0.7 barに保つ、焦点を+3〜+4 mmに設定する、ノズルを点検する |
| 切り抜け不良 | ピアシングが完了していない、酸素切断時に焦点がプラス側に足りていない、保護ガラス(保護レンズ)の汚れ | すべてのピアシング工程を確実に完了させる、焦点を1 mm単位で上げる、保護ガラスを清掃または交換する |
| 長尺切断時の寸法ズレ | ラックやリニアガイドのゴミ・汚れ、または板の熱変形 | レールとラックを清掃する、熱が分散するような切断順序にする |
価格を決定する要素
| 項目 | オプション | 価格への影響 |
|---|---|---|
| レーザー発振器 | ブランド(Raycus, IPG, Max)と出力 | 最も大きなコスト要因です。高出力になるほど価格が上がり、より大型のチラーや電源設備が必要になります |
| 切断ヘッド | Raytools または WSX オートフォーカス | オートフォーカス機能および衝突防止保護 |
| 駆動システム | サーボモーターのブランド、レールおよびラック | 長年使用する上での精度維持に直結します |
| ベッド | 鋼板溶接、熱処理済み | 厚板加工と長期耐久性のために構築された頑丈な構造 |
| 出力 | 1–30 kW | 厚板には高出力とそれに合わせたガス供給設備が必要です |
LFH4020は都度お見積りとなります。
お問い合わせからご導入までの流れ
- 加工パーツとサンプルのご依頼: 最も厚い板と代表的なワークをお送りいただき、ご検討中の出力でサンプルカットを実施します。
- 仕様確定: 発振器、ヘッド、テーブル、各種オプションを決定し、設置スペース、電源、ガス、集塵機の接続図面を含めたレイアウトをご提案します。
- 製造とテスト: 出荷前に組み立てと厳格なテストを行います。納期はお見積書にてご案内します。
- 据付準備: 到着までに、水平な床面、電源、アシストガス、圧縮空気、集塵機のご準備をお願いします。
- 据付・トレーニング: 機械に付属して派遣されるエンジニアが、ネスティングソフトの操作、切断パラメータの設定、日常点検、簡単なトラブルシューティングを指導します。
- サポート: 機械本体に対して24ヶ月の保証(消耗品を除く)を提供します。
ご注文前のチェックポイント
- 最も重い板の重量と、日常的に最も多く加工する板厚。
- 重い鋼板をロードするためのクレーンの耐荷重。
- 厚い炭素鋼を切断するための酸素供給設備。
- 重量のある機械を支える床面の耐荷重と基礎工事。
メンテナンス
| 頻度 | 点検項目 |
|---|---|
| 毎日 | 保護ガラスの点検と清掃。ノズルの状態と芯出しの確認。アシストガスの圧力確認。 |
| 毎週 | スラッジの除去。ガイドレールとラックの清掃。高さセンサーの動作確認。 |
| 定期 | スラット(サポートグリッド)の交換。ガイドレールとラックの給油。チラー水の交換とフィルター清掃。 |
安全対策
板材から反射するレーザー光は目に見えず目を傷つける恐れがあるため、加工エリアは必ず囲うか柵を設置し、ドアインターロックを常に正常に機能させてください。集塵機を作動させ、フィルターを清潔に保ってください。ベッド内やフィルターに溜まった粉塵は、特にアルミニウム切断後などに発火する危険があります。酸素供給設備には絶対に油分やグリスを付着させず、ガスボンベはしっかりと固定してください。
特徴と注意点
特徴
- 厚板対応の熱処理済みマシンベッド
- 1~30 kW
- 重量級マシンでありながら高加速度を実現
注意点
- シングルテーブル仕様:材料の積み込み時間がかかります
- 高出力モデルには大容量の電源設備が必要です
- 厚板の載せ替えにはクレーンが必要です
LFH4020 よくある質問(FAQ)
利用可能なレーザー出力の範囲は?
IPG、Raycus、またはMAX製で1 kWから30 kWまで対応しています。
LFHベッドの特長は何ですか?
鋼板溶接構造を採用し、溶接歪みを取り除く熱処理を施しているため、厚板加工時でも高精度を維持します。
切断可能な板厚は?
レーザー発振器の出力によって異なります。一般的な最大板厚の目安として、6 kWでは軟鋼25 mm、ステンレス20 mm、12 kWでは両方とも約40 mmです。お見積り時に対応表をご請求ください。
自社材料での切断テストは可能ですか?
はい、可能です。最もよく使用される厚手のワークピースをお送りいただければ、サンプル切断を実施いたします。
特別な基礎工事は必要ですか?
重量のあるマシンや厚板を扱う場合、水平で頑丈な床面が必要です。レイアウト図面と一緒に床面の要件をお送りします。
厚手の軟鋼を切断する際のアシストガスは?
低圧の酸素を使用します。材質ライブラリに板厚ごとの最適なパラメータが登録されています。
当社の選定ガイドで、すべてのファイバーレーザー切断機を比較していただけます。
最も重い板材と普段の加工ラインナップをお知らせください。最適な発振器をご提案し、LFH4020のお見積りを作成いたします。
今すぐ見積もりを依頼する