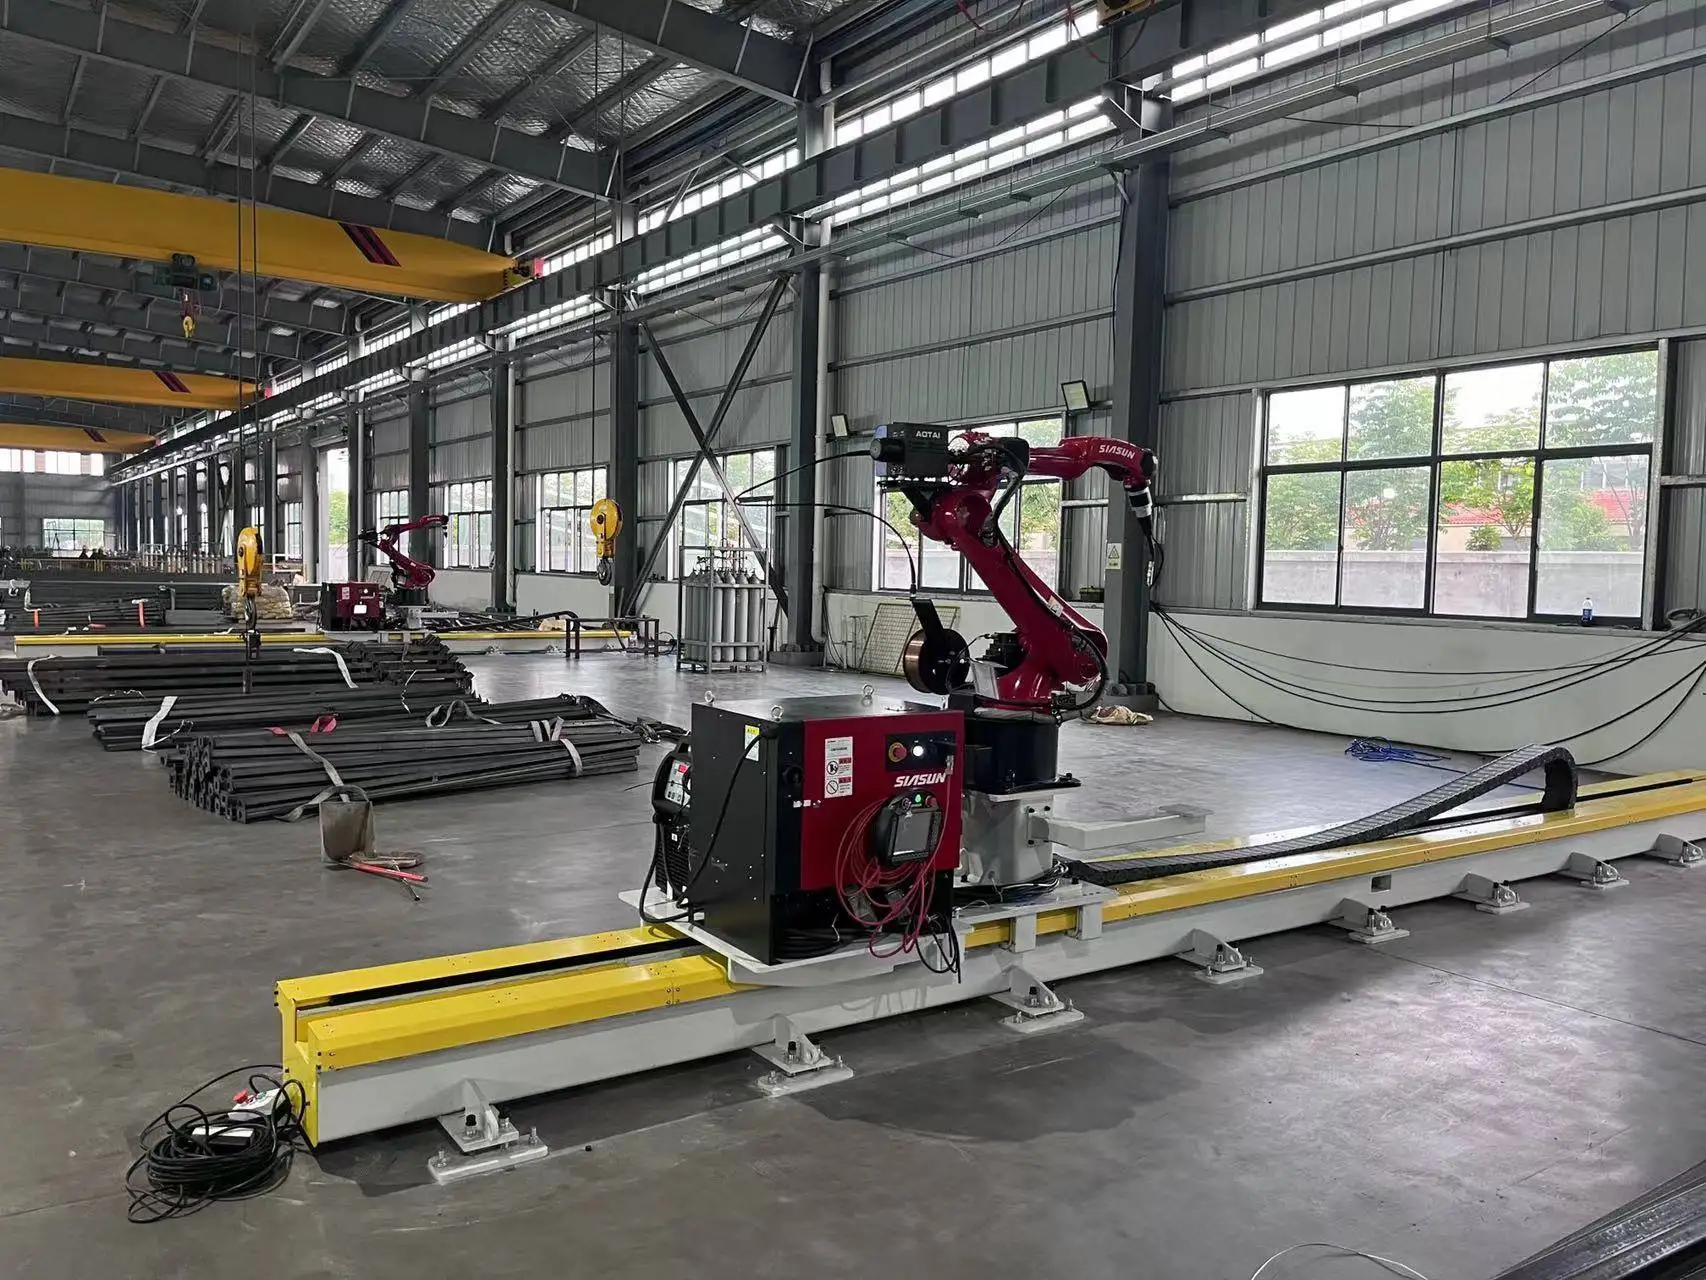
Railgemonteerde 7-assige lasrobot: Overzicht
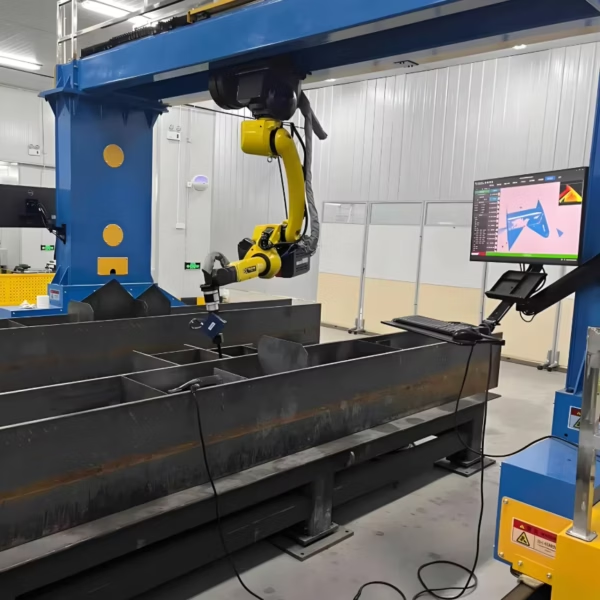
Deze lasrobot plaatst een 6-assige lasrobot op een rijalrail in de vloer, wat een zevende as toevoegt. Een 3D-laserscanner meet het werkstuk en de software berekent de lasbanen, zodat staalconstructies kunnen worden gelast zonder dat elk punt hoeft te worden ingeleerd. Hij is ontworpen voor staalconstructiebedrijven die dagelijks balken, kolommen en consoles van vergelijkbare afmetingen lassen.
De machine leest onderdeelgegevens in vanuit Tekla en SolidWorks, zodat hetzelfde model dat uw werkvoorbereiders produceren de robot kan aansturen. EtherCAT-busservobesturing houdt de robot en de rijalrail synchroon in beweging langs de naad.
Technische specificaties
| Assen | 7 (6-assige lasrobot + rijalrail) |
|---|---|
| Armbereik | 2000 mm |
| Rijalrail | 9 m of 12 m; overige lengtes op aanvraag |
| Herhaalbaarheid | ±0,05 mm |
| Visie | Hoge-precisie 3D-laserscanning |
| Padgeneratie | Inleerloos: naden worden geïdentificeerd en paden berekend op basis van de scan |
| Gegevenskoppeling | Tekla en SolidWorks |
| Bewegingsbesturing | EtherCAT-busservo |
| Lastechnieken | MIG / MAG; massief en gevuld draad; meerlaags, meervoudige passes |
| Lasstroombron | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller of overige op aanvraag |
| Lasnormen | Procedures kunnen worden gekwalificeerd volgens ISO, AWS D1.1 en classificatiebureauregels (ABS, LR, CCS) |
| Certificering | CE, ISO 9001 |
| Levertijd | 20–45 dagen afhankelijk van configuratie |
| Garantie | 24 maanden op de gehele machine (verbruiksmaterialen uitgezonderd) |
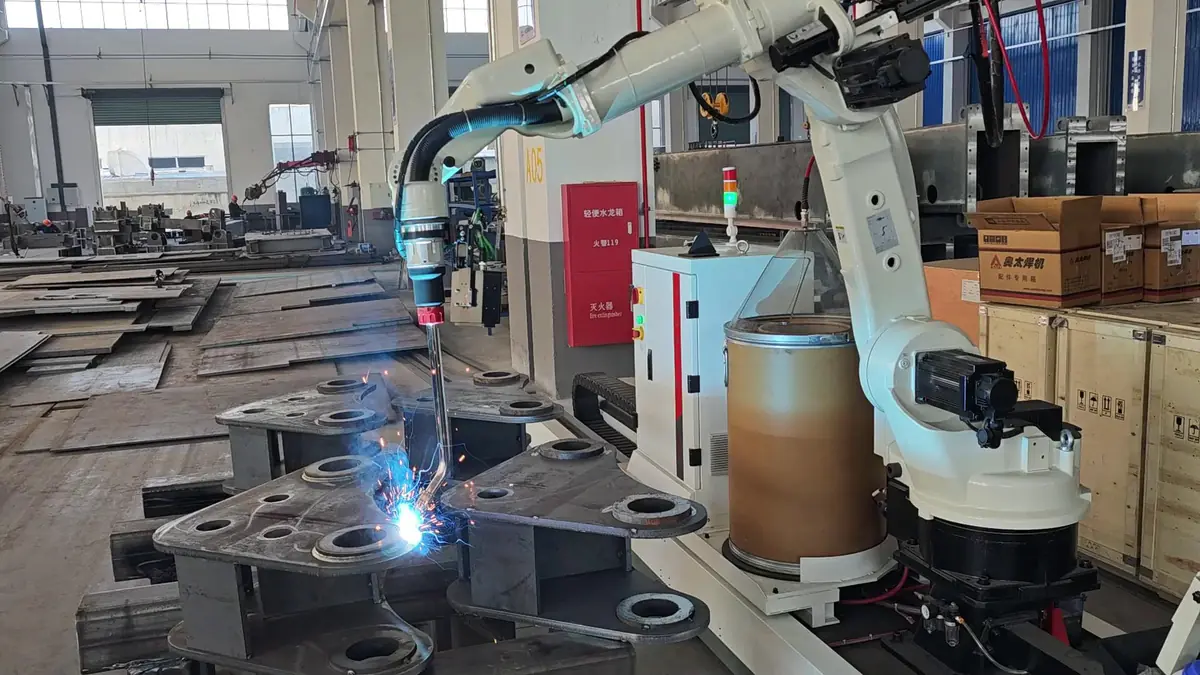
Hoe inleerloos lassen werkt
- Plaats het werkstuk. Leg de balk of kolom op het lasbed naast de rail.
- Scannen. De 3D-laserscanner meet het werkstuk in zijn werkelijke vorm, inclusief positie en passing.
- Paden berekenen. De software herkent de naden en berekent de toortspaden en volgorde, waarbij indien beschikbaar het Tekla- of SolidWorks-model wordt gebruikt.
- Lassen. De robot verplaatst zich over de rail en last elke naad. Operators controleren alleen het resultaat en laden het volgende onderdeel.
Waarom inleerloos belangrijk is bij staalconstructies
Staalconstructiewerk is zelden twee keer hetzelfde: balklengtes, schotjeposities en koppelplaten verschillen per project. Bij een conventionele robot moet iemand elk nieuw onderdeel punt voor punt inleren, en die tijd heft de snelheid van de robot vaak op. Scannen en automatische padberekening nemen het grootste deel van dat werk weg, en dat is wat een robot de moeite waard maakt bij projectmatig staalwerk.
Typische werkstukken
Werkstukken
- H-balken met verstijvingen en eindplaten
- Kolommen met voetplaten en consoles
- Koppelplaten en broekstukken
- Samengestelde liggers en vergelijkbare elementen
Industrieën
- Staalbouw
- Industriële hallen en magazijnen
- Bruggen (secundaire elementen)
- Bouwmachines
Hoe deze zich verhoudt tot andere lasrobots
| Systeem | Sterkte | Kies hiervoor bij |
|---|---|---|
| Cantilever lasrobotsysteem CWR500A | Open voor- en achterkant voor kraanbelading; 3,5 m bereik | Langere platen, H-balken en kokerliggers geladen per kraan |
| Gantry lasrobot | Beskikt over een volledig rechthoekig gebied, bijv. 12 m × 4 m | Zeer brede onderdelen zoals scheepssecties en trailerframes |
| Railgemonteerde 7-assige lasrobot (deze machine) | Compacte en enkele robotlijn met 3D-scanning | Staalconstructiedelen van vergelijkbare afmetingen |
| Mobiele lasrobot | Rijdt naar het werkstuk toe; geen rail nodig | Onderdelen die te groot of te zwaar zijn om naar een station te verplaatsen |
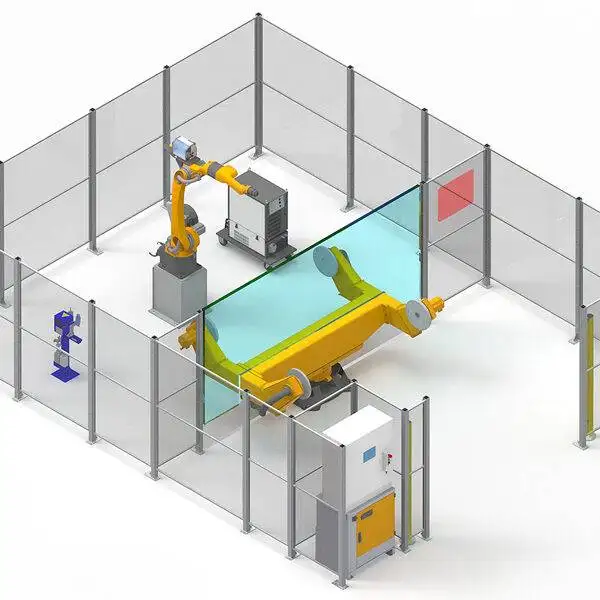
| Robotlaswerkstation | Positieregelaar draait het onderdeel in de beste lashoek | Seriematige herhaalonderdelen tot meerdere tonnen |
| Cobot lasstation | Handmatig geleid inleren, geen hek nodig na risicobeoordeling | Kleine, diverse series en frequente omstellingen |
Wat de prijs bepaalt
De machine wordt geconfigureerd op basis van uw onderdelen. Deze factoren beïnvloeden de offerte:
| Kostenfactor | Opties | Hoe dit de prijs beïnvloedt |
|---|---|---|
| Raillengte | 9 m, 12 m of op maat | Langere rails vereisen meer constructie, tandheugel en installatietijd |
| Visie en software | 3D-laserscanning, Tekla- / SolidWorks-koppeling | Bepaalt hoeveel programmeerwerk wordt weggenomen |
| Proces | Massief of gevuld draad, enkele draad | Procespakketten voor dikke platen voegen parameters toe, geen hardware |
| Lasstroombron | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Geïmporteerde merken zijn duurder; lokale merken zijn in sommige regio's makkelijker te onderhouden |
| Werkstukhandling | Lasbed en eenvoudige opspanningen | Gebouwd op uw afmetingen |
| Service | Installatie op locatie en training | Wordt apart geoffreerd, meestal ongeveer een week ter plaatse |
Stuur voor een offerte tekeningen van uw typische constructiedelen, de plaatdiktes en de gewenste dagelijkse productie. Wij offreren FOB Qingdao.
Levering, installatie en ondersteuning
- Configuratie en tekeningen. Onze engineers bevestigen de raillengte, het bed en het proces op basis van uw onderdeel tekeningen.
- Productie en fabriekstest. De levertijd bedraagt 20–45 dagen, afhankelijk van de configuratie. Het systeem wordt vóór verzending geassembleerd en proefgelast.
- Voorbereiding op locatie. Zorg voor een vlakke vloer voor de rail, de stroomvoorziening en het beschermgas. Stem de funderingseisen af met onze engineers voordat de machine arriveert.
- Installatie en training. Installatie op locatie en operatortraining duren doorgaans ongeveer een week en worden apart geoffreerd. Operators leren programmeren, dagelijkse bediening en routinematig onderhoud.
- Klantenservice. 24 maanden garantie op de gehele machine, verbruiksmaterialen uitgezonderd, met technische ondersteuning op afstand voor software- en procesvragen.
Veelvoorkomende problemen bij het lassen van staalconstructies en hoe de robot hiermee omgaat
Staalconstructies verschillen per project. Dit zijn de problemen die handmatig of traditioneel ingeleerd lassen traag maken, en dit is hoe de scansrobot hiermee omgaat:
| Probleem | Typische oorzaak | Hoe het systeem hiermee omgaat |
|---|---|---|
| Elk project brengt nieuwe onderdelen met zich mee | Lengtes, verstijvingen en platen veranderen | Paden worden berekend op basis van de 3D-scan en het Tekla- of SolidWorks-model |
| Onderdeelpositie verschilt op het bed | Kraanbelading is nooit exact | De scanner meet de werkelijke positie vóór het lassen |
| Passingspelingen variëren | Snij- en assemblagetoleranties | De scan meet de daadwerkelijke naad, niet de nominale tekening |
| Vervorming bij lange naden | Warmteinbreng bij lange lassen | Lasvolgorde en steeklassen zijn vastgelegd in het programma |
| Inleren kost meer tijd dan lassen | Punt-voor-punt programmeren van enkelstuks | Inleerloze padgeneratie verwijdert het grootste deel van de programmeertijd |
Voordat u koopt: Een checklist voor staalconstructie-lasrobots
Verzamel deze informatie voordat u een offerte aanvraagt:
- Lengte, hoogte en gewicht van uw langste en meest voorkomende profielen.
- Typische verbindingen: schotten, kopelplaten, voetplaten, hoekijzers,consoles.
- Plaatdiktes en of meerlaags lassen vereist is.
- Of uw tekenaars werken in Tekla of SolidWorks.
- Vloeroppervlak voor een rail van 9 m, 12 m of langer en het lasbed.
- Kraantoegang voor het laden en lossen.
- Dagelijks productiedoel in elementen of meters lasnaad.
- Elektrische aansluiting, beschermgas en lasrookafzuiging.
Dagelijks en periodiek onderhoud
| Interval | Taak |
|---|---|
| Elke dienst | Reinig het gasmondstuk en verwijder lasspatten; controleer de contacttip en vervang deze wanneer het gat versleten is; controleer de draadaanvoer en draadvoorraad; bevestig de doorstroming van het beschermgas |
| Wekelijks | Reinig het venster van de 3D-scanner; controleer lastoortskabels, slangen en gasaansluitingen |
| Maandelijks | Reinig de geleiderail en tandheugel; smeer de tandheugel en het ronsel; controleer de kabelrups |
| Jaarlijks | Controleer de uitlijning van de rail; onderhoud de robot zoals voorgeschreven door de fabrikant |
Volg de handleidingen van de robot- en stroombronfabrikanten voor de vetintervallen van de reductor en het vervangen van de batterij. Maak na elke wijziging een back-up van robotprogramma's en lasprocedures.
Veiligheid
- Voorzie de rail en het lasbed van een afscherming en beveilig de toegangsdeuren met vergrendelingen.
- Houd personen uit het bereik van de robot terwijl deze zich over de rail verplaatst.
- Installeer lasrookafzuiging langs het lasbed.
- Scherm de omgeving af tegen booglicht met lasschermen of gordijnen.
Waar de robot past in een staalconstructiebedrijf
De robot vervangt de lasstap, niet de gehele productielijn. Een typische workflow ziet er als volgt uit:
- Detail engineering. Profielen worden gemodelleerd in Tekla of SolidWorks; hetzelfde model wordt later gebruikt voor de robot.
- Snijden en boren. Platen en profielen worden gesneden; nauwkeurig snijden zorgt voor kleine spelingen bij de samenstelling.
- Samenstellen en hechten. Stijfheidsschotten, kopelplaten en consoles worden door samenstellers vastgehecht.
- Robotlassen. Het profiel wordt gescand, de lasbanen worden berekend en de robot las alle naden.
- Inspectie en afwerking. Lassen worden geïnspecteerd, waarna het profiel naar de straal- en spuitcabine gaat.
De grootste winst wordt behaald bij een consistente voorbereiding en samenstelling. De scan vangt normale afwijkingen op, maar goed voorbereid snijden en hechten stroomopwaarts zorgen ervoor dat de robot blijft lassen in plaats van te wachten op correcties.
Voordelen en beperkingen
Voordelen
- Geen punt-voor-punt aanleren (teaching) vereist voor nieuwe profielen
- Maakt gebruik van het Tekla- of SolidWorks-model dat uw detailtekenaars al maken
- Compacte enkelvoudige robotsysteem, eenvoudig in te passen in een bestaande hal
- ±0,05 mm herhaalbaarheid en EtherCAT-servobesturing
Beperkingen
- Voor zeer brede werkstukken zoals scheepspanelen biedt een portaal lasrobot meer bereik
- Voor lange brugplatendelen die per kraan worden geladen, biedt de vrijdragende lasrobot meer reikwijdte
- Voor kleine herhaalproducten is een werkstation met een laspositiebesteller sneller
- Dunne plaatdelen kunnen vaak beter worden gelast met laserlassen
Draadmaatreferentie voor MAG-lassen
Typische stroombereiken voor MAG-lassen met massieve draad. De procesbibliotheek selecteert automatisch parameters, maar deze tabel helpt bij het plannen van de draadvoorraad en plaatdikte.
| Draad Ø | Kortsluitboog (A) | Druppelovergang (A) | Sproeiboog (A) | Typische plaat |
|---|---|---|---|---|
| 0,8 mm | 40–120 | 120–170 | 170–200 | 0,8–4,0 mm |
| 1,0 mm | 60–140 | 140–190 | 190–300 | 2,0–8,0 mm |
| 1,2 mm | 80–180 | 180–240 | 240–400 | vanaf ca. 4 mm |
| 1,6 mm | 130–220 | 220–280 | 280–500 | vanaf ca. 8 mm |
Kortsluitbooglassen werkt op ongeveer 14–22 V, druppelovergang op ongeveer 22–26 V (de spatzone die u wilt vermijden), en sproeibooglassen boven 26 V.
Veelgestelde vragen over op rails gemonteerde lasrobots
Moet ik de robot aanleren voor elk nieuw onderdeel?
Nee. De 3D-laserscanner meet het werkstuk en de software berekent de lasbanen. Operators controleren het resultaat en starten het lasproces.
Welke software kan worden geïmporteerd?
Het systeem kan gekoppeld worden aan Tekla- en SolidWorks-modellen, zodat exact hetzelfde 3D-model dat gebruikt is voor de detailtekening ook gebruikt kan worden om te lassen.
Hoe lang kan de rail zijn?
Standaard rails zijn 9 m en 12 m lang. Andere lengtes zijn beschikbaar om aan te sluiten op uw langste profielen.
Wat is het verschil met de vrijdragende lasrobot?
Deze machine is een compacte enkelvoudige robotopstelling voor stalen profielen van vergelijkbare afmetingen. De vrijdragende versie is voorzien van een horizontale arm met een werkbreedte tot 3,5 m, bedoeld voor brede plaatconstructies die met de kraan worden geladen.
Kunnen de lassen voldoen aan de AWS D1.1-vereisten?
Lasprocedures kunnen worden gekwalificeerd volgens ISO, AWS D1.1 en classificatiebureau-normen zoals ABS, LR en CCS, specifiek voor uw verbindingen en materialen.
Wat is de levertijd?
De levertijd bedraagt 20–45 dagen, afhankelijk van de configuratie. Installatie en training duren ongeveer een week op locatie en worden apart geoffreerd.
Kan de robot kolommen met schotten en voetplaten lassen?
Ja. H-balken met stijfheidsschotten en kopelplaten, en kolommen met voetplaten en consoles, zijn typische werkstukken voor deze machine.
Welke training hebben operators nodig?
Installatie op locatie en training nemen ongeveer een week in beslag. Operators leren onderdelen te laden, de scan uit te voeren, de gegenereerde banen te controleren en het lassen te starten.
Bekijk alle lasrobots om cantilever-, gantry-, mobiele, workstation- en cobotsystemen direct met elkaar te vergelijken.
Stuur ons de tekeningen van uw stalen profielen. Wij adviseren u over de railengte en het lasproces, en maken een offerte op basis van FOB Qingdao.
Vraag een configuratie en offerte aan