CWR500A Cantilever-lasrobot: Overzicht
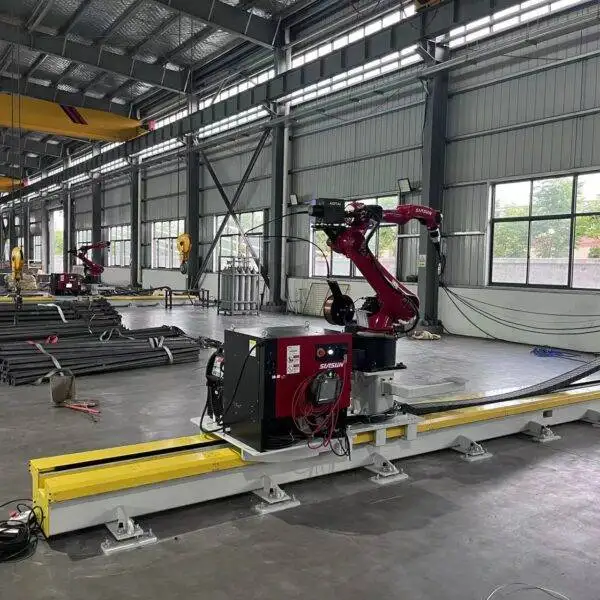
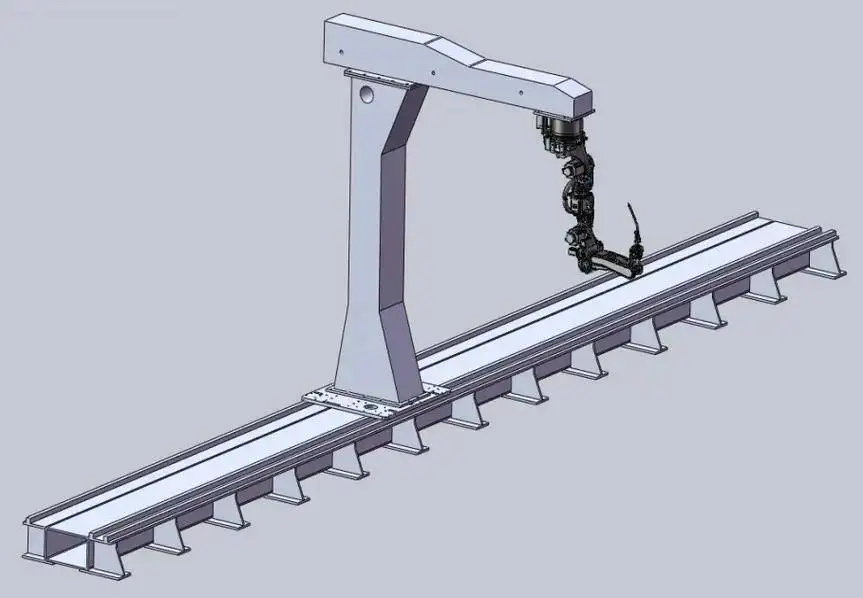
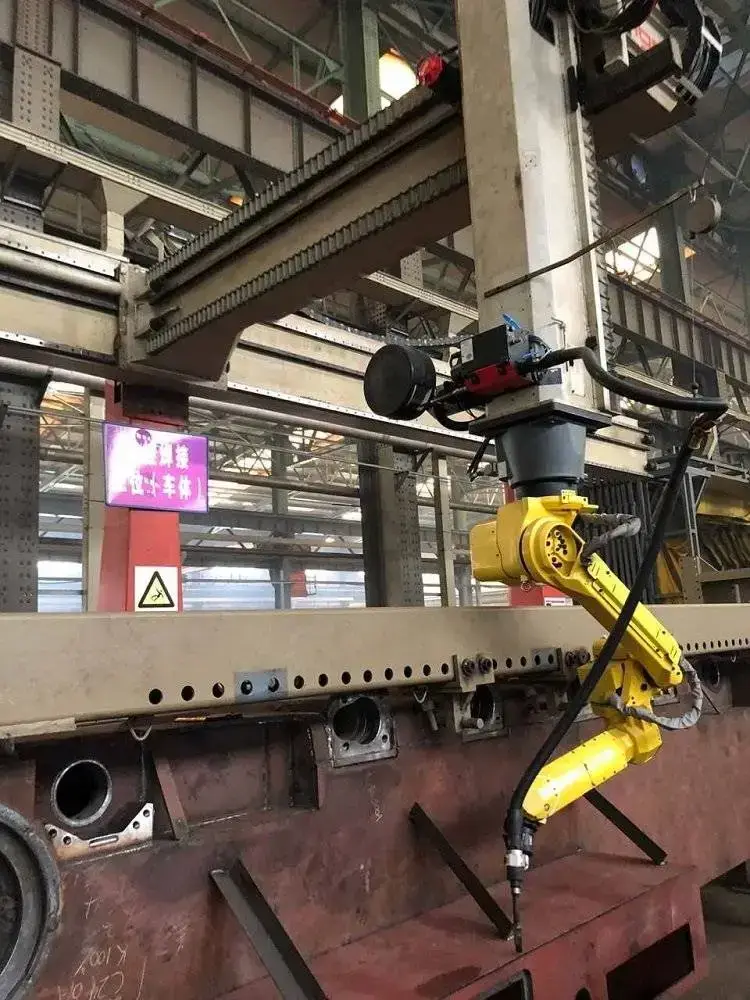
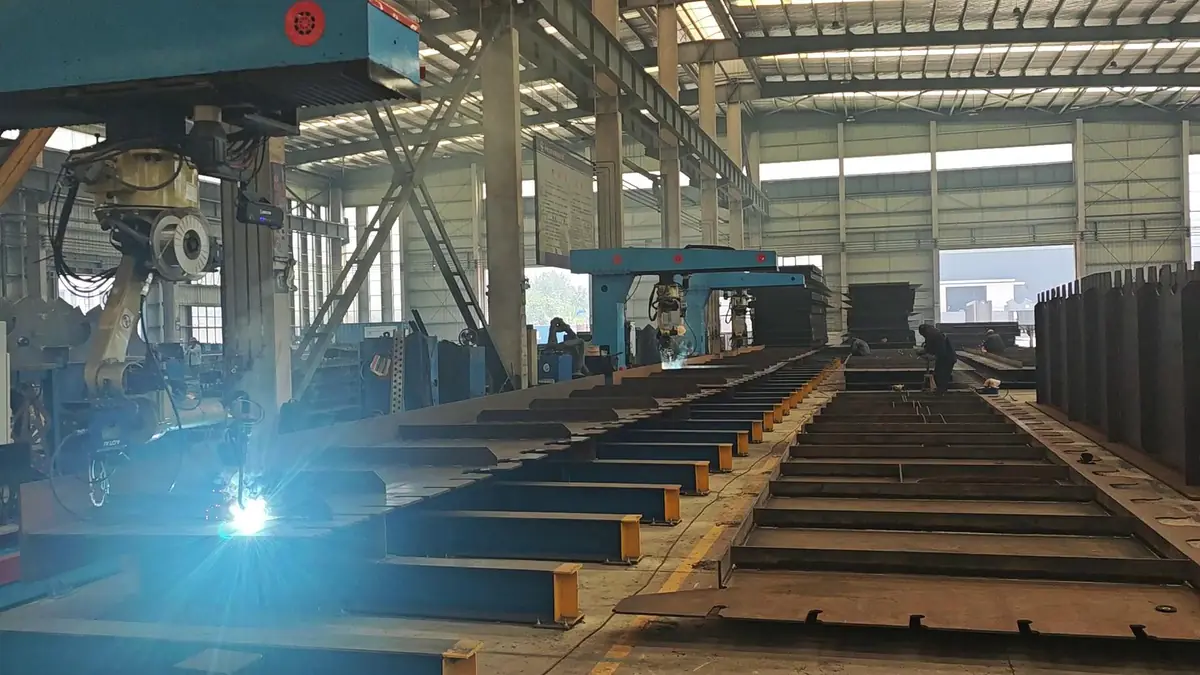
De CWR500A is een op een rail gemonteerde cantilever-lasrobot voor lange en brede staalconstructies. Een enkele kolom draagt een horizontale arm met de lasrobot, en de kolom verplaatst zich langs een vloerrail, zodat de robot lasnaden over de volledige lengte van brugdekelementen, H-balken, kokerliggers en zware plaatconstructies kan bereiken. Hij draait op het FSWELD intelligent weldingsysteem, dat laspaden plant zonder handmatig aanleren en het lasproces aanpast aan werkelijke spleten.
Dankzij de cantilever-opstelling blijven de voor- en achterkant van het werkgebied open. Dat is belangrijk in werkplaatsen waar onderdelen binnenkomen via een bovenloopkraan: je kunt een plaat van 12 meter rechtstreeks op het lasbed leggen zonder deze door een gesloten portaalframe te hoeven rijgen.
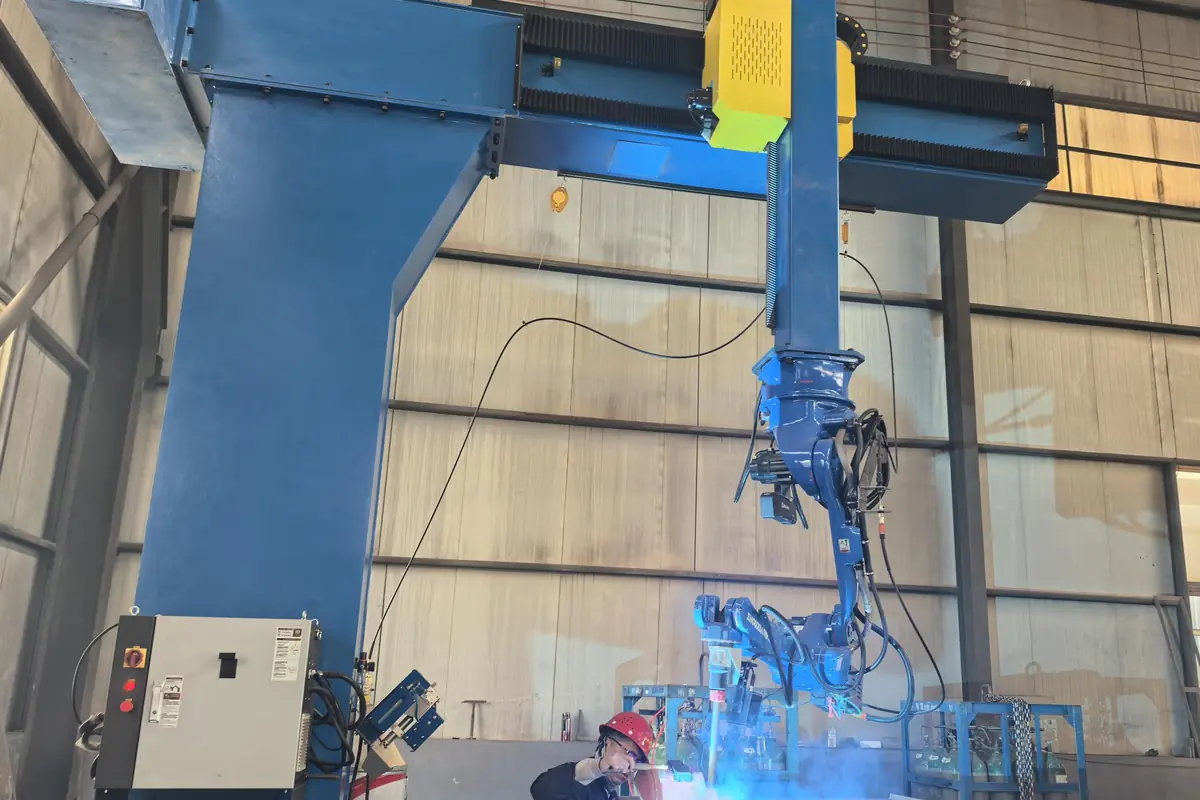
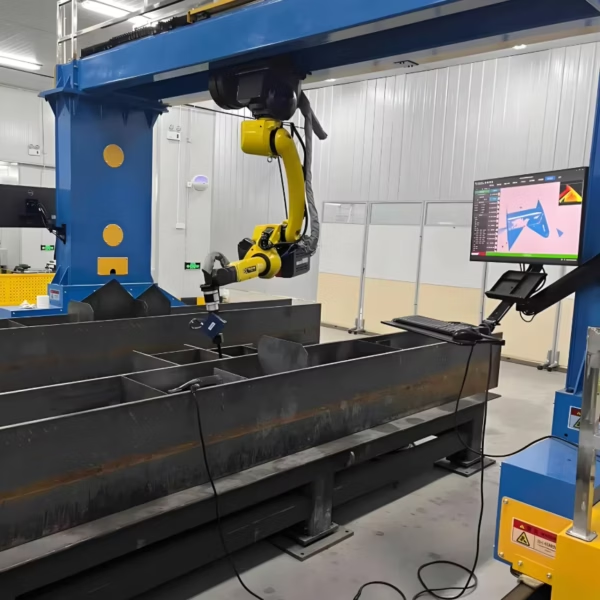
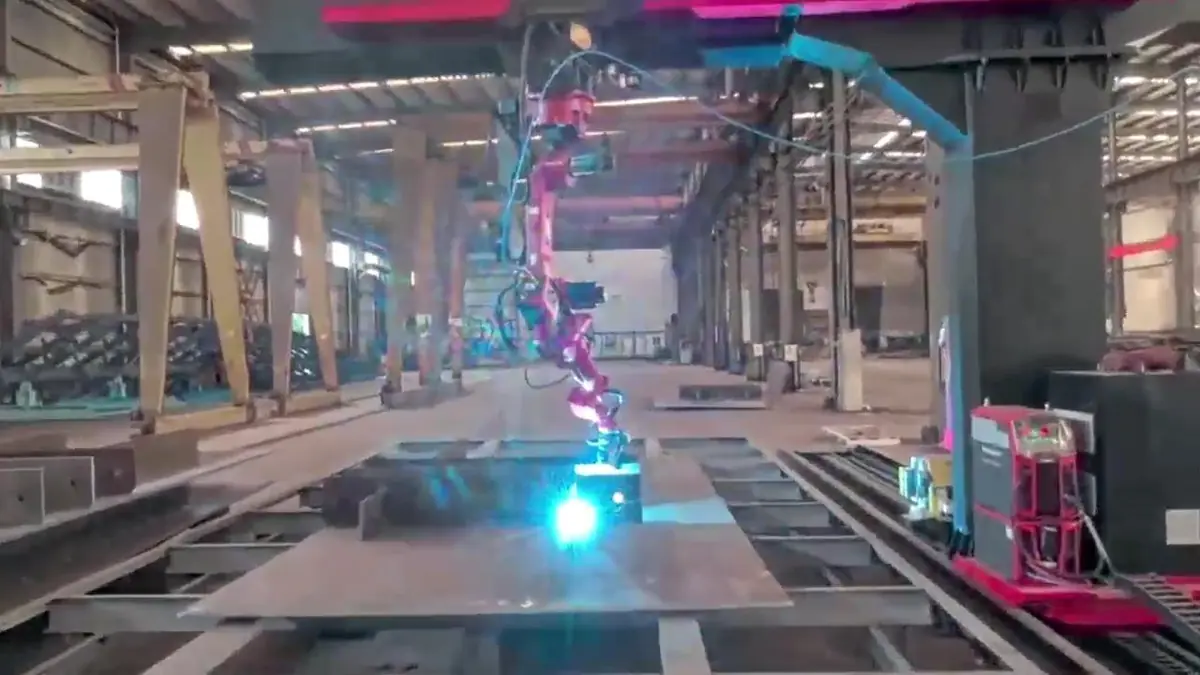
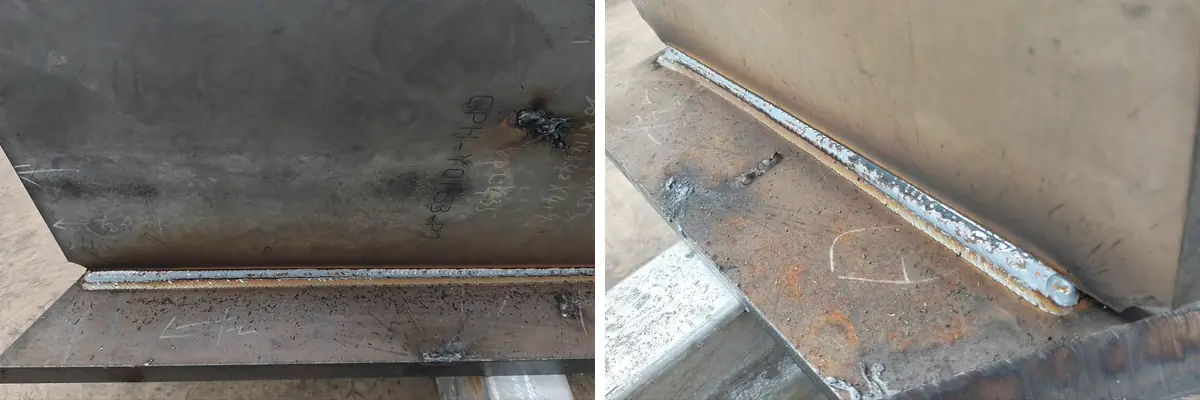
Cantilever-lasrobot in actie
Nadentracking en continu lassen op staalconstructies.
Technische specificaties
| Model | CWR500A |
|---|---|
| Assenconfiguratie | 7-assige, 8-assige of 9-assige modellen (6-assige lasrobot plus externe assen) |
| Bereik robotarm | 2000 mm, aanpasbaar |
| Werkbreedte | Tot 3,5 m op de 8-assige cantilever, voor de meeste boven-, onder- en lijfplaten |
| Lengte vloerrail | 9 m of 12 m standaard; 9–23 m geconfigureerd op het langste onderdeel |
| Herhaalbaarheid | ±0,05 mm |
| Sensoren | 3D-laservisualisatie, point-cloud-scanning, realtime nadentracking |
| Besturingssoftware | FSWELD intelligent weldingsysteem: teach-free padgeneratie, expert-procesbibliotheek, productiedata |
| Lasprocessen | MIG / MAG / TIG / tandem-dubbeldraad; massieve en gevulde draad; meerlagen, passenn |
| Lasstroombron | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller of andere op aanvraag |
| Programmering | 3D-modelimport, 2D-naar-3D-conversie, on-site point-cloud reverse modeling, met één klik Tekla splitsen, offline programmering |
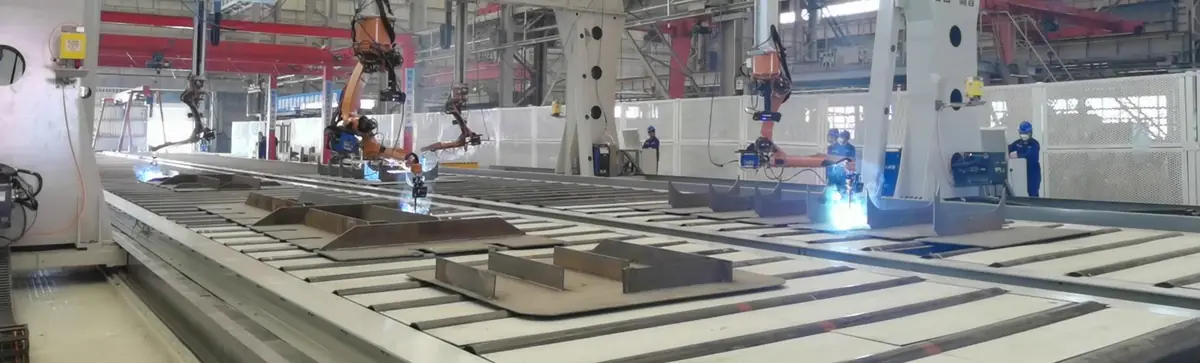
| Multi-robot opstellingen | Twee robots op een gedeelde rail of gedeelde cantilever; vier robots op tegenover elkaar geplaatste cantilevers |
| Lasnormen | Procedures kunnen worden gekwalificeerd volgens ISO, AWS D1.1 en klassenbureauvoorschriften (ABS, LR, CCS) |
| Certificering | CE, ISO 9001 |
| Levertijd | 20–45 dagen afhankelijk van configuratie |
| Garantie | 24 maanden op de gehele machine (verbruiksartikelen uitgezonderd) |
Hoe de teach-free workflow werkt
Conventioneel robotprogrammeren betekent dat de toorts naar elk punt van elke lasnaad wordt gered. Bij enkelstuks en kleine series staalconstructies kost dat meer tijd dan het lassen zelf. FSWELD vervangt dit door een modelgebaseerde workflow:
- Verkrijg een 3D-model. Importeer het 3D-ontwerpmodel, converteer een 2D-tekening in ongeveer twee minuten naar 3D, splits een Tekla-samenstelling met één klik in onderdelen, of scan het onderdeel ter plaatse en bouw het model op uit de puntenwolk wanneer er geen tekening bestaat.
- Laad meerdere onderdelen tegelijk. Plaats onderdelen op het bed met een kraan. Ze hoeven niet exact haaks te liggen: het visionsysteem lokaliseert elk onderdeel en de werkelijke positie. Onderdelen die het systeem eerder heeft gelast worden herkend, wat ongeveer 10 minuten zoektijd bespaart.
- Genereer alle lasnaden met één klik. De software extraheert elke naad, wijst het bijbehorende proces toe uit de expertbibliotheek en plant een botsingsvrij pad, inclusief krappe zones zoals mangatnaden vlakbij verstijvingen.
- Las met live correctie. Nadentracking volgt de werkelijke verbinding. Waar de spleet 3–6 mm is, schakelt het systeem over naar een wortel-vulgang gevolgd door een deklaag. Boogtijd, passen en output worden geregistreerd voor dagelijkse rapportages.
Vier manieren om het lasmodel te verkrijgen
| Methode | Wat je nodig hebt | Ideaal voor |
|---|---|---|
| 3D-model import | Het 3D-ontwerpbestand van het onderdeel | Werkplaatsen die al in 3D ontwerpen |
| 2D-naar-3D conversie | Een 2D-tekening; ongeveer 2 minuten op kantoor | T-ribben, schotten en plaatconstructies getekend in 2D |
| Tekla één-klik splitsing | Het Tekla-samenstellingsbestand | Staalconstructie- en brugprojecten gemodelleerd in Tekla |
| Point-cloud reverse modeling | Niets; de robot scant het onderdeel | Onderdelen zonder tekeningen, reparaties, brede platen |
Lassen van brede spleten: waarom dit ertoe doet
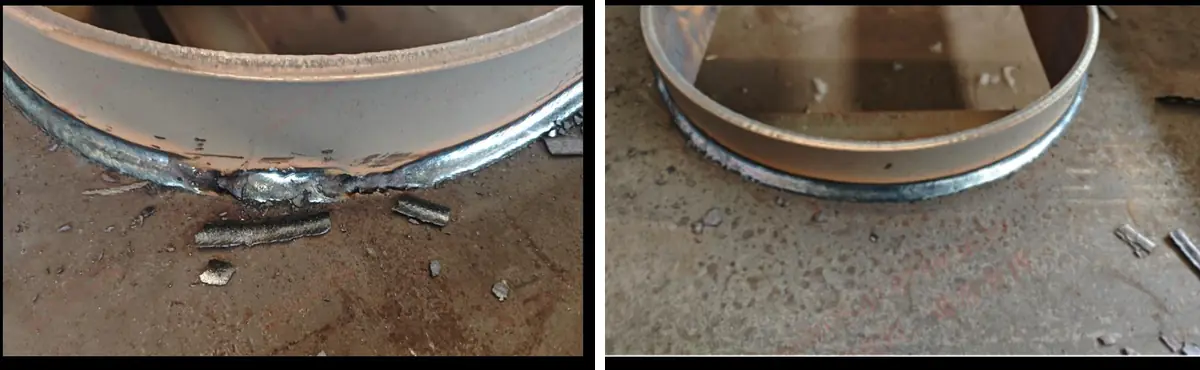
De werkelijke pasvorm is nooit perfect. Bij brugdekelementen kan 20–50% van de verbindingen spleten groter dan 3 mm vertonen. Een standaard robotprogramma last deze met dezelfde parameters als een nauwe verbinding, wat doorbranden en een slechte lasrups tot gevolg heeft, waarna de verbinding moet worden gutst en handmatig gerepareerd.
De CWR500A meet de spleet met zijn visionsysteem. Wanneer hij een spleet van 3–6 mm aantreft, past hij automatisch een adaptieve wortel-vulgang en vervolgens een deklaag toe, zonder handmatige tussenkomst. Verbindingen die een robot normaal gesproken niet zou kunnen lassen, worden lasbaar, en samenbouwers besteden minder tijd aan strak hechten.
Typische werkstukken en industrieën
Werkstukken
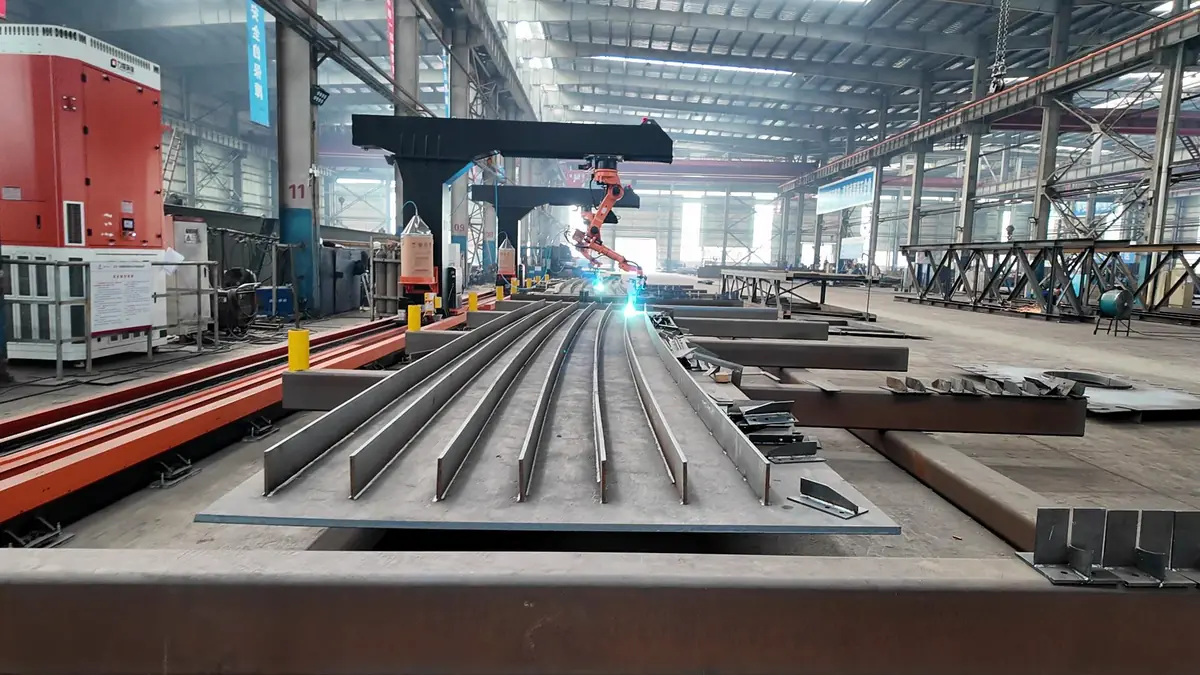
- Brugdekplaatconstructies: boven-, onder- en lijfplaten
- T-ribben (inclusief 12 m gebogen T-ribben) en schotten
- Kokerliggers en kokerligger-oppervlaktenaden
- H-balken en zware plaatconstructies
- Brugleuningen en hijsogen
Industrieën
- Brugbouw
- Staalbouw
- Scheepsbouw en offshore
- Drukvaten en LNG-apparatuur
- Windturbinetorens
- Bouwmachines
Praktijkresultaten van bruggenbouwers
Resultaten geregistreerd in bruggenbouwerswerkplaatsen die werken met FSWELD-gestuurde cantilever-lasstations:
- Ongeveer 120 m lasnaad per machine per dag, tot wel 150 m, bij een dienstregeling van 7:00 tot 23:00 uur.
- Één operator bedient drie machines, waarbij twee operators elkaar afwisselen in ploegen.
- Een 9-assige cantileverlagingsrobot voor de oppervlaktelasnaden van kokerliggers, en een 8-assig station voor asymmetrische schotten gelast op basis van een 3D-scan, zonder tekening.
- Een vier-robotstation van 18 m × 9 m waar taken automatisch worden toegewezen, zodat alle vier de robots gemengde onderdelen bijna tegelijkertijd afleveren.
- Onregelmatige voetplaten die worden geladen zonder ze vooraf uit te lijnen.
De juiste configuratie kiezen
Kiezen tussen 7, 8 en 9 assen
Alle modellen gebruiken dezelfde 6-assige lasrobot; de extra assen vergroten het bereik van de robot. Maak uw keuze op basis van de afmetingen van uw onderdelen en het aantal zijden met lasnaden: langere onderdelen vragen om een langere rail, breder plaatmateriaal vraagt om het grotere bereik van het 8-assige model, en onderdelen met naden aan meerdere kanten profiteren van de 9-assige opstelling. Stuur ons uw productentekeningen en wij adviseren u over de juiste configuratie en raillengte.
Cantilever, portaal, op rail gemonteerd en mobiel vergeleken
| Systeem | Sterkte | Kies dit wanneer |
|---|---|---|
| Cantilever (deze machine) | Open voor- en achterkant voor kraanbelading; bereik van 3,5 m | Lange plaatdelen, H-balken en kokerliggers die met de kraan worden geladen |
| Portaal lasrobot | Besterkt een compleet rechthoekig gebied, bijv. 12 m × 4 m | Zeer brede onderdelen zoals scheepssecties en trailerframes |
| Op rail gemonteerde 7-assige robot | Compacte enkelrobotlijn met 3D-scanning | Staalconstructiedelen van vergelijkbare afmetingen |
| Mobiele lasrobot | Rijdt zelf naar het werkstuk; geen rail nodig | Onderdelen die te groot of te zwaar zijn om naar een station te verplaatsen |
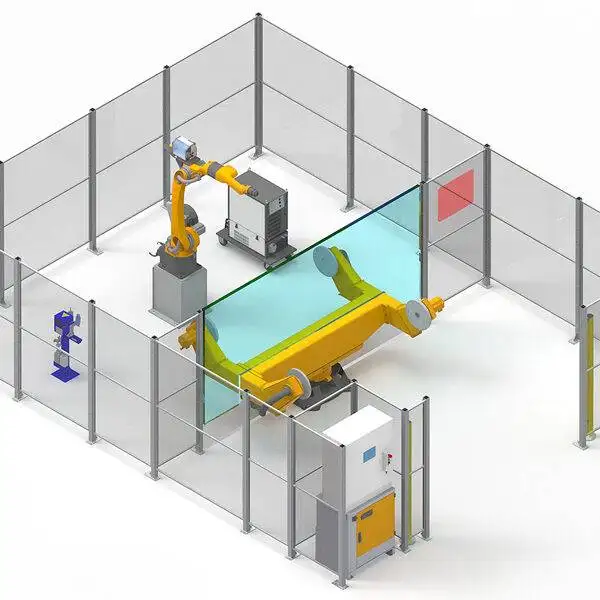
| Roboglasstation | Positioneerder draait het werkstuk in de optimale lashoek | Kleinere onderdelen in seriewerk |
Wat bepaalt de prijs van een cantileverlagingsrobot
Er is geen vaste standaardprijs, omdat elk station exact wordt geconfigureerd voor de onderdelen die het moet lassen. Dit zijn de factoren die de offerte beïnvloeden, in volgorde van impact:
| Kostenfactor | Opties | Hoe het de prijs beïnvloedt |
|---|---|---|
| Aantal robots | 1, 2 (gedeelde rail of cantilever) of 4 | De grootste enkele factor; elke extra robot voegt een volledige robotarm, stroombron en lastoorts toe |
| Asconfiguratie | 7, 8 of 9 assen | Elke externe as vereist extra aandrijvingen, geleidingen en besturingsintegratie |
| Raillengte | 9–23 m | Langere rails vergen meer staalconstructie, tandheugel en installatietijd |
| Lasstroombron | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Geïmporteerde merken zijn duurder; lokale merken zijn in sommige regio's makkelijker te onderhouden |
| Sensoren en software | Nasporing, 3D-laservisie, point-cloud-modellering, Tekla-splitsing, offline programmering | Functies waarvoor geen teach-in nodig is, zijn afhankelijk van het gekozen visie- en softwarepakket |
| Proces | Enkele draad of tandem twin-wire | Tandemlassen vereist een tweede stroombron en een dubbele toorts |
| Service | Installatie en training op locatie | Wordt apart geoffreerd, meestal ongeveer één week ter plaatse |
Stuur ons de tekeningen of foto's van uw grootste en meest voorkomende onderdelen, de plaatdikte, het materiaal en uw dagelijkse productiedoel om een nauwkeurige offerte te ontvangen. Wij offreren FOB Qingdao.
Levering, installatie en ondersteuning
- Configuratie en tekeningen. Onze ingenieurs bevestigen het aantal assen, de raillengte en het proces op basis van uw productentekeningen, en stemmen de benodigde vloeroppervlakte en indeling met u af.
- Productie en fabriekstest. De levertijd bedraagt 20–45 dagen, afhankelijk van de configuratie. Het station wordt vóór verzending volledig geassembleerd en proefgelast.
- Voorbereiding op locatie. Zorg voor een vlakke vloer voor de rail, de elektrische aansluiting en de toevoer van beschermgas. Stem de funderingseisen vooraf met onze ingenieurs af voordat de machine arriveert.
- Installatie en training. Installatie op locatie en training van operators duren meestal ongeveer een week en worden apart geoffreerd. Operators leren laden, scannen, het controleren van de lasbaan en het dagelijkse onderhoud.
- Klantenservice. 24 maanden garantie op de gehele machine, met uitzondering van verbruiksartikelen, inclusief technische ondersteuning op afstand voor software- en procesvraagstukken.
Voordelen en beperkingen
Voordelen
- Geen punt-voor-punt inleren vereist: programma's worden gegenereerd uit modellen, tekeningen of scans
- Last spleten van 3–6 mm automatisch zonder doorbranden
- Één operator kan twee tot drie stations aansturen
- Open cantileverontwerp is ideaal voor laden met een bovenloopkraan
- Herkenning van terugkerende onderdelen waardoor bestaande programma's direct worden hergebruikt
- Productiedata per lasgang, machine en dienst
Beperkingen
- Vraagt vloeroppervlak voor de rail en kraantoegang tot het bed
- Spleten groter dan het adaptieve bereik van 3–6 mm moeten vooraf tijdens het samenstellen worden gecorrigeerd
- Voor zeer dun plaatwerk levert laserlassen doorgaans minder vervorming op
- Voor kleine onderdelen in grote volumes is een werkstation met positioneerder sneller en goedkoper
- Voor kleine, gemengde series zonder opspanningen is een cobot-lasstation sneller in te stellen
Draadmaatreferentie voor MAG-lassen
Typische stroombereiken voor massieve lasdraad bij MAG-lassen. De procesbibliotheek van de robot kiest automatisch de juiste parameters, maar deze tabel helpt bij het plannen van uw draadvoorraad en plaatdikte.
| Draad Ø | Kortsluitboog (A) | Grofdruppelend (A) | Sproeiboog (A) | Typische plaat |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | vanaf ca. 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | vanaf ca. 8 mm |
Kortsluitbooglassen werkt op ongeveer 14–22 V, grofdruppelend lassen op ongeveer 22–26 V (de spatzone om te vermijden), en sproeibooglassen boven 26 V.
Bekijk alle lasrobots om cantilever-, gantry-, mobiele en cobotsystemen met elkaar te vergelijken.
Veelgestelde vragen over cantilever lasrobots
Heb ik een robotprogrammeur nodig om de CWR500A te bedienen?
Nee. Laspaden worden gegenereerd vanuit een 3D-model, een geconverteerde 2D-tekening, een Tekla-bestand of een scan van het werkstuk. De operator legt de producten erin, start de scan en controleert het resultaat. Het meeste werk kan op kantoor worden voorbereid.
Wat gebeurt er als de laskantopening (fit-up) niet consistent is?
Het visuele systeem meet elke lasnaad. Openingsruimtes van 3–6 mm worden gelast met een adaptieve grondlaag gevolgd door een afdeklag. Grotere openingen moeten tijdens het samenstellen worden gecorrigeerd.
Kan hij werkstukken zonder tekeningen lassen?
Ja. De robot scant het werkstuk, bouwt een 3D-model op uit de puntenwolk en plant de lasnaden. Het model wordt opgeslagen, zodat hetzelfde onderdeel opnieuw kan worden gelast zonder vanaf nul te hoeven scannen.
Hoe lang kan de rail zijn?
Standaardrails zijn 9 m en 12 m. Rails van 9 tot 23 m worden geconfigureerd voor uw langste werkstuk, en twee robots kunnen één rail of één cantilever delen.
Welke lasstroombronnen kan ik kiezen?
Aotai, Megmeet, Panasonic, Lincoln Electric en Miller zijn veelvoorkomende keuzes; andere merken zijn op aanvraag mogelijk, bijvoorbeeld om aan te sluiten bij de machines die al in uw werkplaats staan.
Voldoen de lasnaden aan AWS D1.1 of eisen van classificatiebureaus?
Laskwalificaties kunnen worden gecertificeerd volgens ISO, AWS D1.1 en regels van classificatiebureaus zoals ABS, LR en CCS. De procedurekwalificatie wordt uitgevoerd voor uw specifieke verbindingen en materialen.
Wat is de levertijd en wat omvat de installatie?
De levertijd bedraagt 20–45 dagen, afhankelijk van de configuratie. Installatie op locatie en training van de operator nemen meestal ongeveer een week in beslag en worden apart geoffreerd. De machine heeft 24 maanden garantie, verbruiksartikelen uitgezonderd, plus technische ondersteuning op afstand.
Hoeveel operators heeft een cantilever-station nodig?
Één operator kan twee tot drie stations aansturen, omdat programma's worden gegenereerd vanuit modellen of scans en de robot last zonder teach-in.
Past het in een bestaande kraan- en werkplaatsindeling?
Dankzij de enkele kolom blijft de voorkant en de achterkant van het bed open, zodat werkstukken met uw bestaande bovenloopkraan kunnen worden geladen. We stemmen de raillengte en het bed af op uw hal.
Stuur ons een tekening of foto van uw onderdelen. Onze engineers adviseren u over de asconfiguratie, raillengte en het lasproces, en maken een offerte FOB Qingdao.
Vraag een configuratie en offerte aan