Stasiun Las Cobot: Gambaran Umum
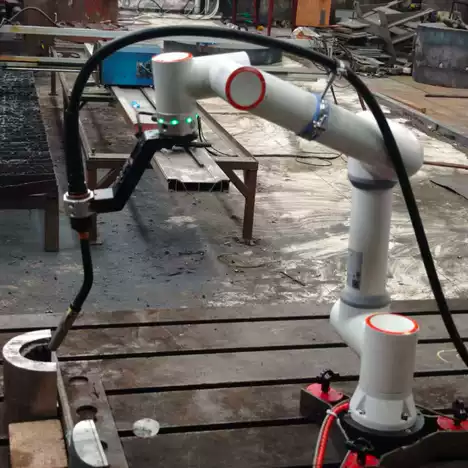
Stasiun las cobot memadukan lengan robot kolaboratif dengan sumber daya las di atas meja las yang kompak. Anda dapat mengajarkan jalur las dengan memandu torch menggunakan tangan, sehingga komponen baru dapat diprogram dalam hitungan menit. Dirancang khusus untuk bengkel skala kecil dan menengah yang mengelas berbagai macam komponen dalam batch kecil dan belum memerlukan sel robot industri berpembatas pagar.
Seorang welder berpengalaman mengatur programnya; setelah itu, operator tanpa sertifikat las dapat memuat komponen dan memulai siklus. Satu welder dapat mengawasi beberapa cobot, yang merupakan cara sebagian besar bengkel mengatasi kekurangan tenaga welder.
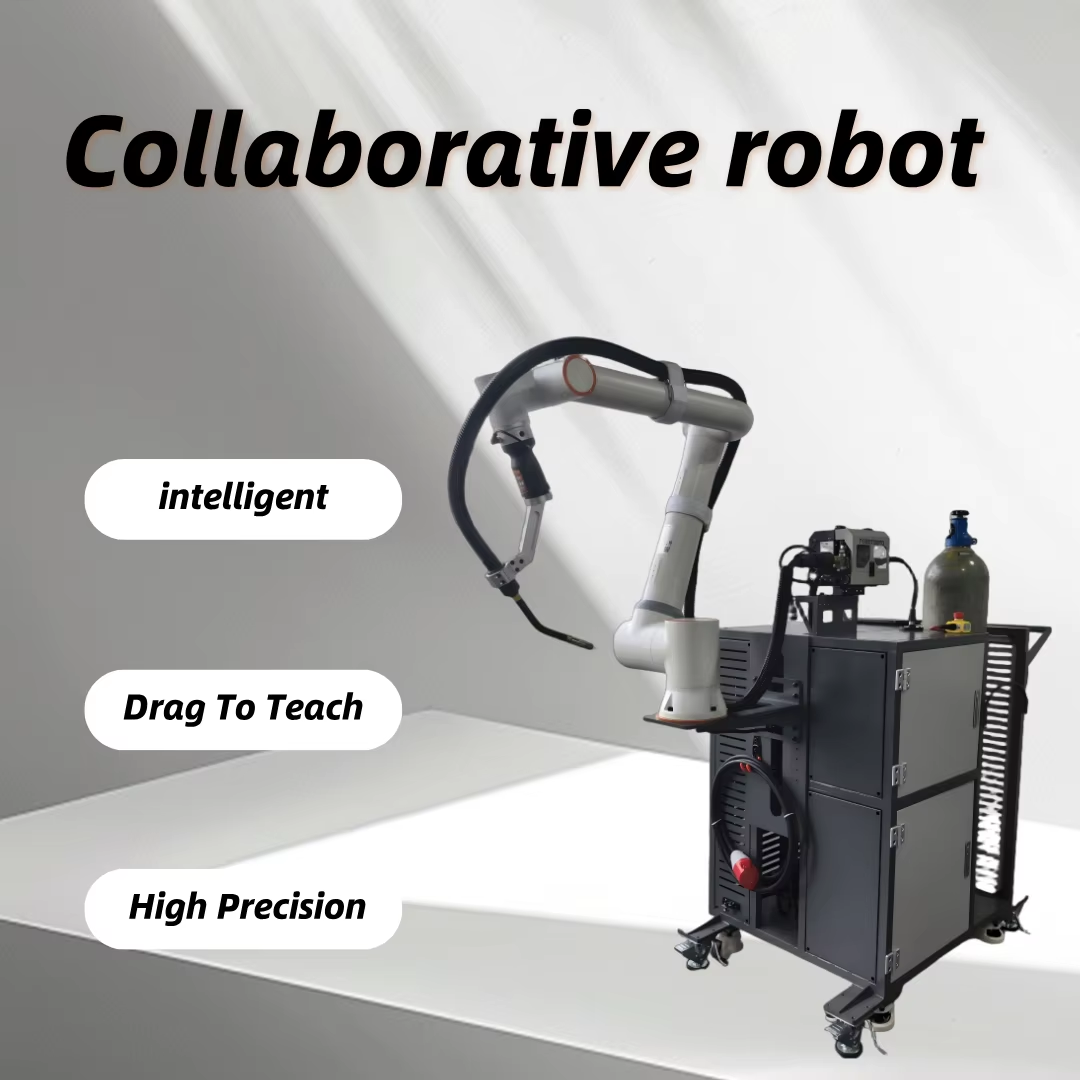
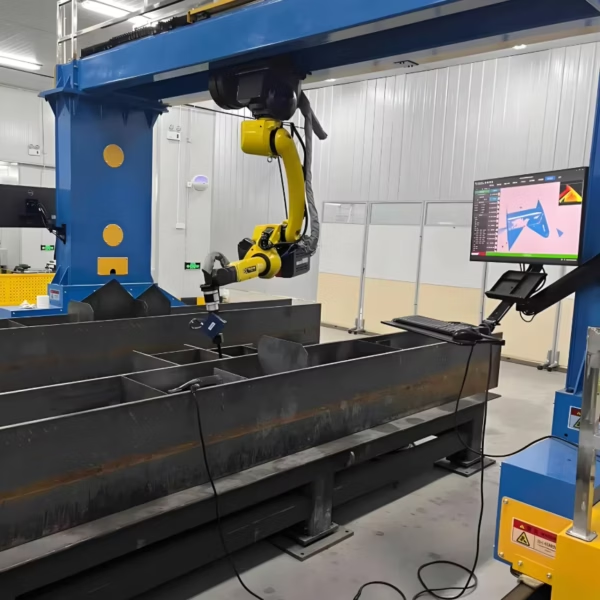
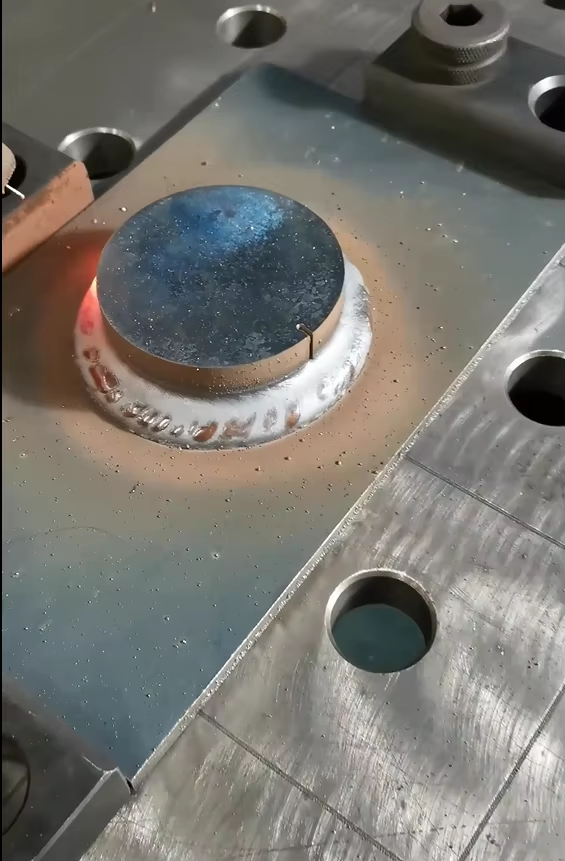
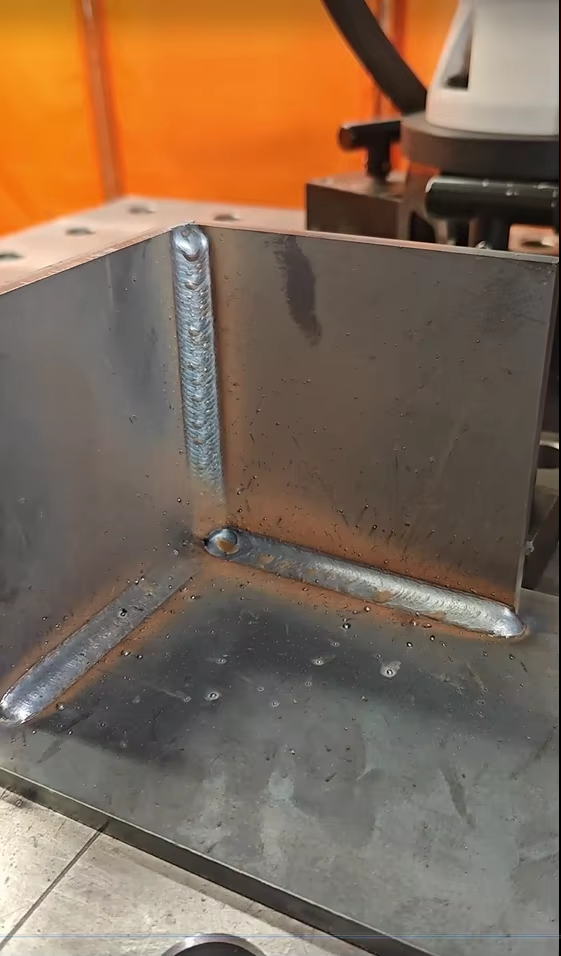
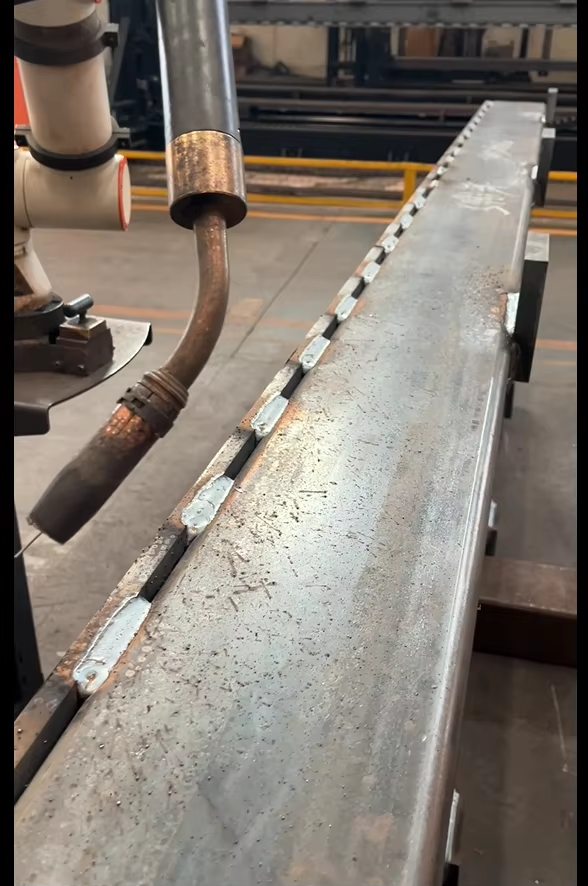
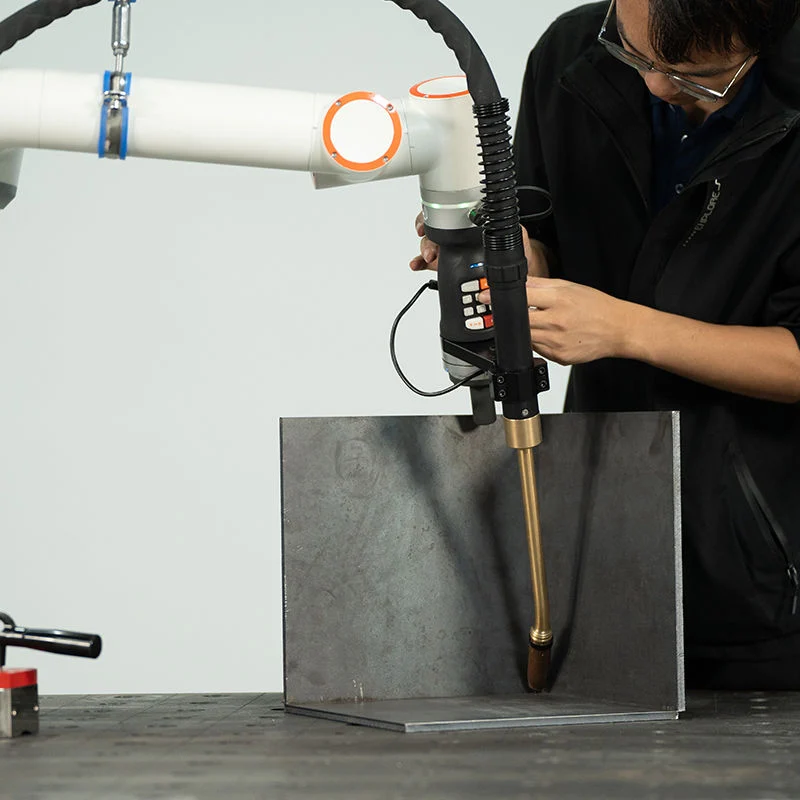
Las Cobot dalam Aksi
Pengajaran panduan manual: tarik torch di sepanjang jalur las, simpan titiknya, dan las.
Spesifikasi Teknis
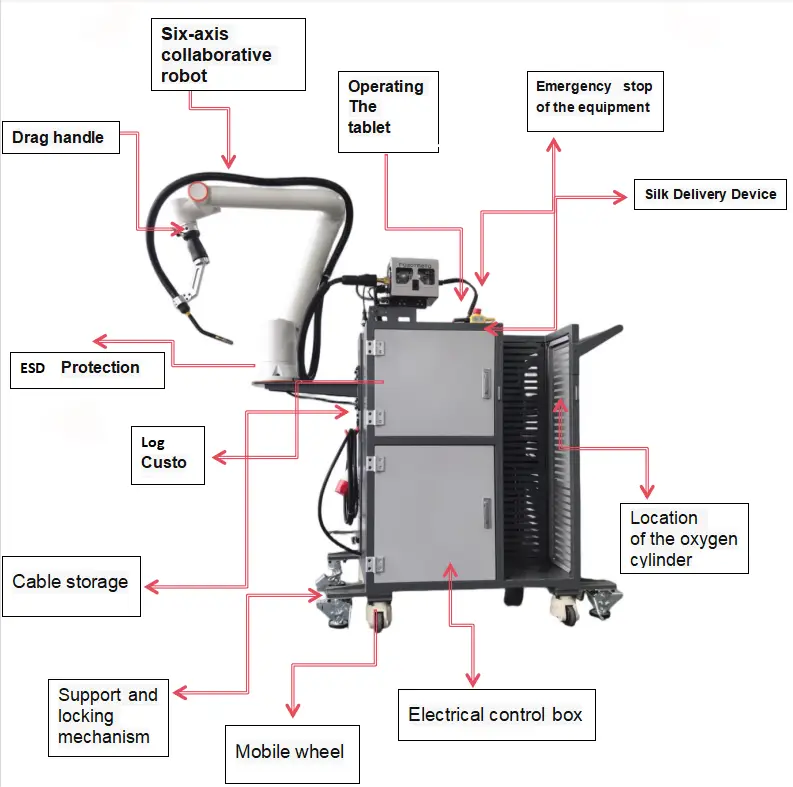
| Tipe robot | Lengan robot kolaboratif |
|---|---|
| Payload | Pilihan 5, 10, atau 20 kg |
| Jangkauan | 900–1300+ mm |
| Proses las | MIG / MAG / TIG / las laser |
| Material | Baja karbon, baja nirkarat (stainless steel), aluminium |
| Ketebalan material | 0.5–20 mm tergantung konfigurasi |
| Pemrograman | Pengajaran panduan manual (tarik torch di sepanjang jalur las) dan aplikasi tablet |
| Keamanan | Sensor gaya dan tabrakan menghentikan lengan saat bersentuhan; dirancang sesuai ISO 10218-1 dan ISO/TS 15066 |
| Positioner | Opsional, 500 kg hingga 2 t |
| Benda kerja maksimum | Sekitar 2 m |
| Sumber daya las | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller atau merek lain atas permintaan |
| Sertifikasi | CE, ISO 9001 |
| Waktu pemesanan (Lead time) | 20–45 hari tergantung konfigurasi |
| Garansi | 24 bulan untuk seluruh mesin (tidak termasuk suku cadang habis pakai) |
Cara Kerja Pengajaran Panduan Manual
- Klem benda kerja. Pasang benda kerja dengan kuat di atas meja las, atau pada positioner untuk las melingkar.
- Pandu torch. Pegang torch dan tarik lengan ke titik awal, ikuti jalur las hingga ke titik akhir. Simpan setiap titik menggunakan tombol pada lengan atau tablet.
- Pilih pengaturan las. Pilih proses, kawat las, dan parameter pada aplikasi tablet, atau muat prosedur yang telah disimpan.
- Las dan ulangi. Jalankan program. Untuk komponen identik berikutnya, operator hanya perlu memuat komponen dan memulai siklus.
Di Mana Cobot Memberikan Keuntungan Maksimal
- Sering ganti model (changeover): komponen baru dapat diprogram dalam hitungan menit, sehingga batch kecil tetap layak untuk diotomatisasi.
- Bengkel dengan ruang terbatas: setelah penilaian risiko, cobot dapat bekerja tanpa pagar pengaman, sehingga pas diletakkan di atas meja las manual yang sudah ada.
- Kekurangan welder: pekerjaan pengelasan lurus, melingkar, titik, serta pelat tipis stainless steel diserahkan ke cobot; welder Anda dapat fokus pada sambungan yang rumit.
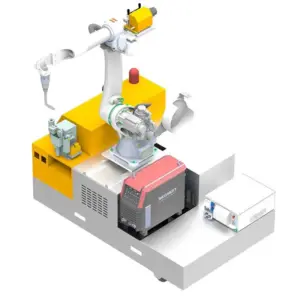
- Pekerjaan di lapangan: dipasang pada troli atau dasar AGV, cobot dapat dibawa langsung ke lokasi untuk pekerjaan perbaikan.
Komponen yang Paling Cocok
Sangat direkomendasikan
- Kabinet pelat logam dan enklosur elektronik
- Peralatan dapur dan medis stainless steel
- Sambungan melingkar pipa dan flensa
Juga cocok untuk
- Komponen kecil untuk kendaraan khusus dan mesin pertanian
- Braket struktur baja dan pelat sambungan
- Peralatan kebugaran (fitness) dan furnitur logam luar ruangan
Perbandingannya dengan Robot Las Lainnya
| Sistem | Keunggulan | Pilih ini jika |
|---|---|---|
| Robot las kantilever CWR500A | Bagian depan dan belakang terbuka untuk pemuatan crane; jangkauan 3.5 m | Komponen pelat panjang, H-beam, dan box girder yang dimuat dengan crane |
| Robot las gantry | Menjangkau area persegi panjang penuh, mis. 12 m × 4 m | Komponen sangat besar seperti bagian lambung kapal dan rangka trailer |
| Robot las 7-sumbu dengan rel | Lini robot tunggal yang ringkas dengan pemindaian 3D | Komponen struktur baja dengan ukuran serupa |
| Robot las seluler (mobile) | Bergerak sendiri menghampiri benda kerja; tanpa memerlukan rel | Komponen terlalu besar atau berat untuk dipindahkan ke stasiun mana pun |
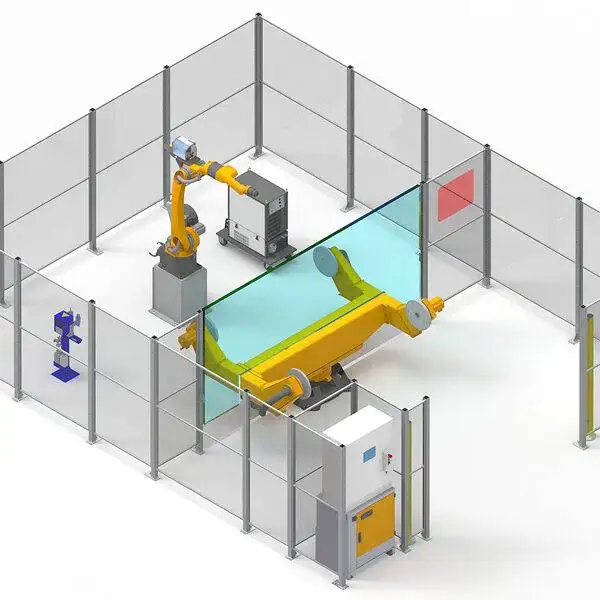
| Stasiun kerja robot las | Positioner memutar benda kerja ke sudut pengelasan terbaik | Komponen repetitif hingga beberapa ton dalam jumlah batch |
| Stasiun las cobot (mesin ini) | Pengajaran panduan manual, tanpa pagar setelah penilaian risiko | Komponen kecil yang bervariasi dan sering ganti model |
Faktor Penentu Harga Stasiun Las Cobot
Kisaran harga USD 5,000–12,000 (FOB Qingdao) bergantung terutama pada pilihan berikut:
| Faktor Biaya | Pilihan | Pengaruh terhadap Harga |
|---|---|---|
| Kelas payload | 5, 10, atau 20 kg | Payload lebih tinggi mampu membawa torch lebih berat dan jangkauan lebih panjang |
| Proses las | MIG/MAG, TIG, atau laser | Pengelasan laser memerlukan tambahan sumber laser dan head las |
| Sumber daya las | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Merek impor lebih mahal; merek lokal lebih mudah diservis di wilayah tertentu |
| Positioner | Tanpa positioner, atau 500 kg hingga 2 t | Dibutuhkan untuk pengelasan melingkar dan banyak sisi |
| Mobilitas | Meja tetap, troli, atau dasar AGV | Basis seluler menambah biaya namun dapat melayani beberapa area kerja |
| Layanan | Instalasi dan pelatihan di lokasi (on-site) | Dikutip secara terpisah, biasanya sekitar satu minggu di lokasi |
Untuk mendapatkan penawaran harga, kirimkan foto komponen khas Anda, jenis material beserta ketebalannya, serta sambungan yang ingin diotomatisasi.
Pengiriman, Instalasi, dan Dukungan
- Konfigurasi dan gambar. Kami menyesuaikan payload, proses, serta meja atau positioner dengan komponen Anda.
- Produksi dan uji pabrik. Waktu produksi adalah 20–45 hari tergantung pada konfigurasinya. Sistem dirakit dan diuji las terlebih dahulu sebelum dikirim.
- Persiapan lokasi. Siapkan catu daya listrik, gas pelindung, dan area yang rata untuk meja. Penilaian risiko di area kerja akan menentukan apakah pagar pengaman atau light curtain diperlukan.
- Pemasangan dan pelatihan. Pemasangan di lokasi dan pelatihan operator biasanya memakan waktu sekitar satu minggu dan ditagihkan secara terpisah. Operator akan mempelajari pemrograman, pengoperasian sehari-hari, dan perawatan rutin.
- Dukungan purnajual. Garansi 24 bulan untuk seluruh mesin, tidak termasuk consumable, dengan dukungan teknis jarak jauh untuk pertanyaan seputar software dan proses.
Masalah Pengelasan Umum dan Cara Cobot Menanganinya
Sebagian besar masalah kualitas pada pengelasan batch kecil berasal dari teknik manual yang tidak konsisten. Berikut adalah masalah yang dapat diatasi oleh stasiun cobot, serta yang tetap memerlukan perhatian:
| Masalah | Penyebab umum | Bagaimana sistem menanganinya |
|---|---|---|
| Jalur las dan jarak jahitan tidak rata | Kecepatan tangan dan sudut torch berubah dari satu lasan ke lasan berikutnya | Cobot mengulang jalur, kecepatan, dan sudut torch yang tersimpan pada setiap komponen |
| Tembus (burn-through) pada pelat tipis | Masukan panas terlalu tinggi untuk ketebalan material | Parameter arus rendah dan short-circuit disimpan per komponen; tersedia pengelasan TIG atau laser untuk stainless steel yang sangat tipis |
| Porositas | Cakupan gas kurang baik, adanya hembusan angin, atau nozzle kotor | Aliran gas diatur dalam prosedur; pembersihan nozzle menjadi bagian dari rutinitas harian |
| Distorsi pada stainless steel tipis | Las panjang kontinu dan panas yang tidak merata | Urutan jahitan dan penjepitan diprogram sekali dan diulang secara persis |
| Pengelasan yang terlewat | Kelelahan operator pada komponen yang repetitif | Program mengelas setiap sambungan dengan urutan yang sama setiap saat |
Sebelum Anda Membeli: Daftar Periksa Pengelasan Cobot
Jawab poin-poin berikut sebelum Anda meminta penawaran harga. Hal ini menentukan payload, proses, dan pengaturan meja:
- Cantumkan komponen khas Anda beserta ukuran dan beratnya; stasiun cobot menangani komponen hingga sekitar 2 m.
- Catat material dan ketebalannya: carbon steel, stainless steel, atau aluminium, dari 0.5 hingga 20 mm tergantung konfigurasi.
- Identifikasi jenis sambungan: fillet, butt, lap, circumferential, atau stitch weld.
- Perkirakan ukuran batch dan seberapa sering komponen berganti; cobot sangat menguntungkan untuk pergantian yang sering.
- Rencanakan penjepitan: meja las, fixture sederhana, atau positioner 500 kg hingga 2 t untuk komponen bulat.
- Periksa catu daya listrik, gas pelindung, dan ruang di sekitar meja.
- Tentukan siapa yang akan mengatur prosedur: welder berpengalaman mengaturnya sekali, lalu operator menjalankan siklusnya.
- Lakukan penilaian risiko untuk memutuskan perlunya pagar pengaman, sekat, dan sistem exhaust asap.
Perawatan Harian dan Berkala
| Interval | Tugas |
|---|---|
| Setiap shift | Bersihkan nozzle dan buang spatter; periksa contact tip dan ganti jika lubangnya sudah aus; periksa wire feed dan stok kawat las; pastikan aliran gas pelindung |
| Mingguan | Periksa kabel torch dan selang dari keausan; periksa sambungan gas dari kebocoran; bersihkan stasiun pembersih torch atau unit anti-spatter jika terpasang |
| Bulanan | Bersihkan wire liner dan drive roll; periksa meja las dan klem dari penumpukan spatter; periksa sambungan ground |
| Tahunan | Periksa kabel yang dipasang sepanjang lengan robot; servis robot sesuai petunjuk pabrik pembuatnya |
Ikuti manual dari produsen robot dan power source untuk interval penggantian grease reducer dan baterai. Cadangkan program robot dan prosedur pengelasan setiap kali ada perubahan.
Keselamatan di Area Kerja Tanpa Pagar
- Lengan robot berhenti saat mendeteksi benturan; busur las, spatter, dan asap las tetap menjadi bahaya dan harus dikendalikan.
- Gunakan sekat atau tirai las untuk melindungi orang di sekitar dari sinar busur las.
- Pasang sistem exhaust asap di torch atau di atas meja.
- Dasari keputusan bekerja tanpa pagar pada penilaian risiko yang didokumentasikan untuk area kerja Anda.
Cobot, Pengelasan Manual, atau Robot Industri?
| Faktor | Pengelasan manual | Stasiun pengelasan cobot | Sel robot industri |
|---|---|---|---|
| Memprogram komponen baru | Tidak ada | Hitungan menit, dengan hand guiding | Lebih lama; teaching atau offline programming |
| Konsistensi | Tergantung pada welder | Mengulang jalur yang tersimpan | Mengulang jalur yang tersimpan |
| Pagar pengaman | Tidak diperlukan | Seringkali tidak diperlukan setelah penilaian risiko | Diperlukan |
| Ukuran batch terbaik | Satu-satuan (one-off) | Batch kecil dan menengah | Batch repetitif bervolume besar |
| Investasi | Paling rendah | USD 5,000–12,000 (FOB Qingdao) | Lebih tinggi; lihat stasiun kerja robot las |
Kelebihan dan Keterbatasan
Kelebihan
- Memprogram komponen baru dalam hitungan menit dengan hand guiding
- Cocok dengan bengkel yang sudah ada; tanpa pagar setelah penilaian risiko
- Operator non-sertifikasi dapat menjalankannya setelah welder mengaturnya
- Harga awal terendah di antara robot las kami
- Menangani pengelasan MIG, MAG, TIG, dan laser
Keterbatasan
- Tidak dibuat untuk komponen yang jauh lebih besar dari 2 m: gunakan gantry atau robot las seluler
- Lebih lambat daripada robot industri dalam produksi bervolume tinggi dengan siklus singkat; stasiun kerja robot las lebih cocok untuk hal tersebut
- Pengelasan multi-pass yang berat pada pelat tebal lebih baik dikerjakan oleh robot industri
FAQ Stasiun Pengelasan Cobot
Apakah cobot dapat bekerja tanpa pagar pengaman?
Mesin ini dirancang sesuai standar ISO 10218-1 dan ISO/TS 15066 serta berhenti saat mendeteksi benturan. Apakah mesin dapat beroperasi tanpa pagar bergantung pada penilaian risiko di area kerja Anda, terutama terkait busur las dan asapnya.
Berapa lama waktu yang dibutuhkan untuk memprogram komponen baru?
Biasanya hanya beberapa menit. Anda memandu torch di sepanjang sambungan dengan tangan dan menyimpan titik-titiknya; pengaturan las berasal dari aplikasi tablet atau prosedur yang disimpan.
Siapa yang dapat mengoperasikannya?
Seorang welder berpengalaman menyiapkan prosedurnya. Setelah itu, operator tanpa sertifikat las dapat memuat komponen dan memulai program, dan satu welder dapat mengawasi beberapa cobot.
Material dan ketebalan apa saja yang dapat dilas?
Carbon steel, stainless steel, dan aluminium dari 0.5 hingga 20 mm, tergantung pada proses dan konfigurasinya.
Bisakah mesin ini mengelas komponen bulat seperti pipa dan flensa?
Ya. Dikombinasikan dengan positioner 500 kg hingga 2 t, mesin ini dapat mengelas sambungan keliling (circumferential) pada pipa dan flensa.
Berapa harganya?
Sebagian besar konfigurasi berkisar antara USD 5,000 dan 12,000, FOB Qingdao. Kelas payload, proses pengelasan, dan positioner menjadi penentu harganya.
Bisakah cobot mengelas aluminium?
Ya. Carbon steel, stainless steel, dan aluminium dapat dilas, dari 0.5 hingga 20 mm tergantung pada proses dan konfigurasinya. Aluminium memerlukan kawat las, drive roll, dan gas pelindung yang sesuai.
Berapa banyak cobot yang dapat diawasi oleh satu welder?
Satu welder berpengalaman dapat mengawasi beberapa cobot, sementara operator tanpa sertifikat las bertugas memuat komponen dan memulai program.
Lihat semua robot las untuk membandingkan sistem cantilever, gantry, seluler, stasiun kerja, dan cobot secara berdampingan.
Kirimkan foto komponen Anda. Kami akan merekomendasikan payload, proses, dan pengaturan meja, serta memberikan penawaran harga FOB Qingdao.
Dapatkan konfigurasi dan penawaran harga