Trạm hàn robot: Tổng quan
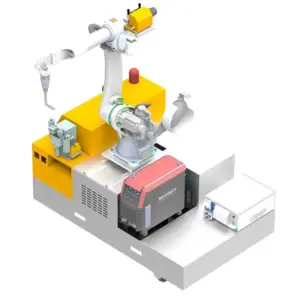
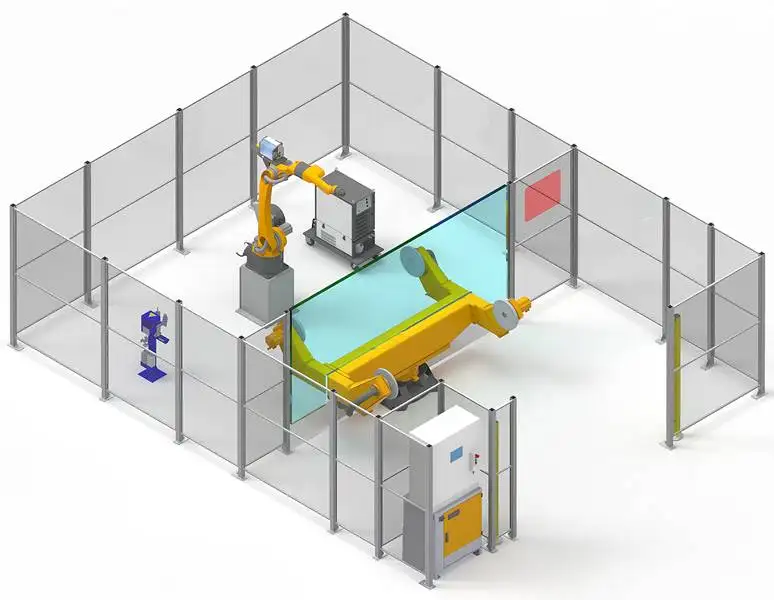
Trạm hàn robot kết hợp một robot hàn 6 trục với bộ định vị (positioner) để xoay phôi, giúp mọi đường hàn đều nằm ở vị trí tối ưu, thường là hàn sấp hoặc hàn ngang. Đây là lựa chọn tiêu chuẩn cho các chi tiết gia công lặp lại, từ các gá đỡ ô tô nhỏ cho đến kết cấu thép hạng nặng nặng vài tấn.
Bộ định vị được đồng bộ hóa với bộ điều khiển robot, do đó phôi quay trong khi robot thực hiện hàn. Các đường hàn tròn được thực hiện trong một lần chạy liên tục, và các chi tiết nhiều mặt được hàn mà không cần kẹp lại.
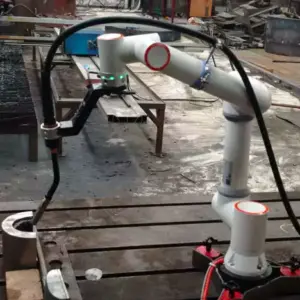
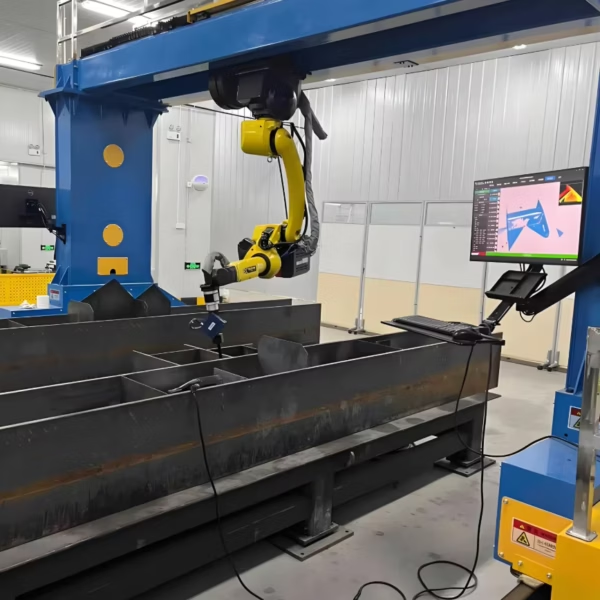
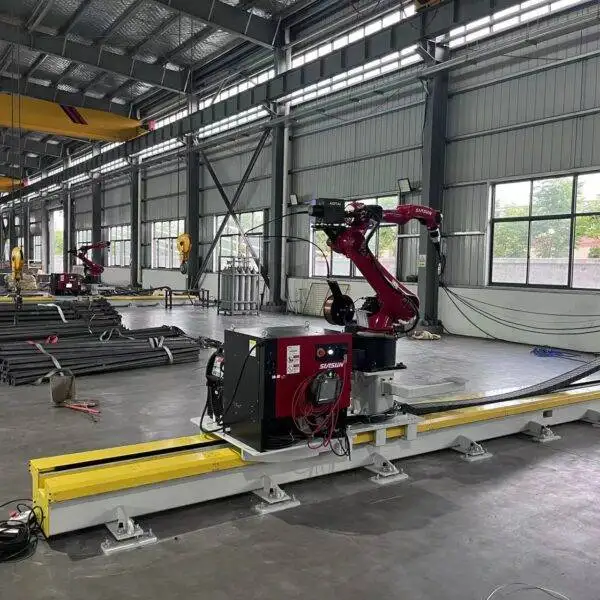
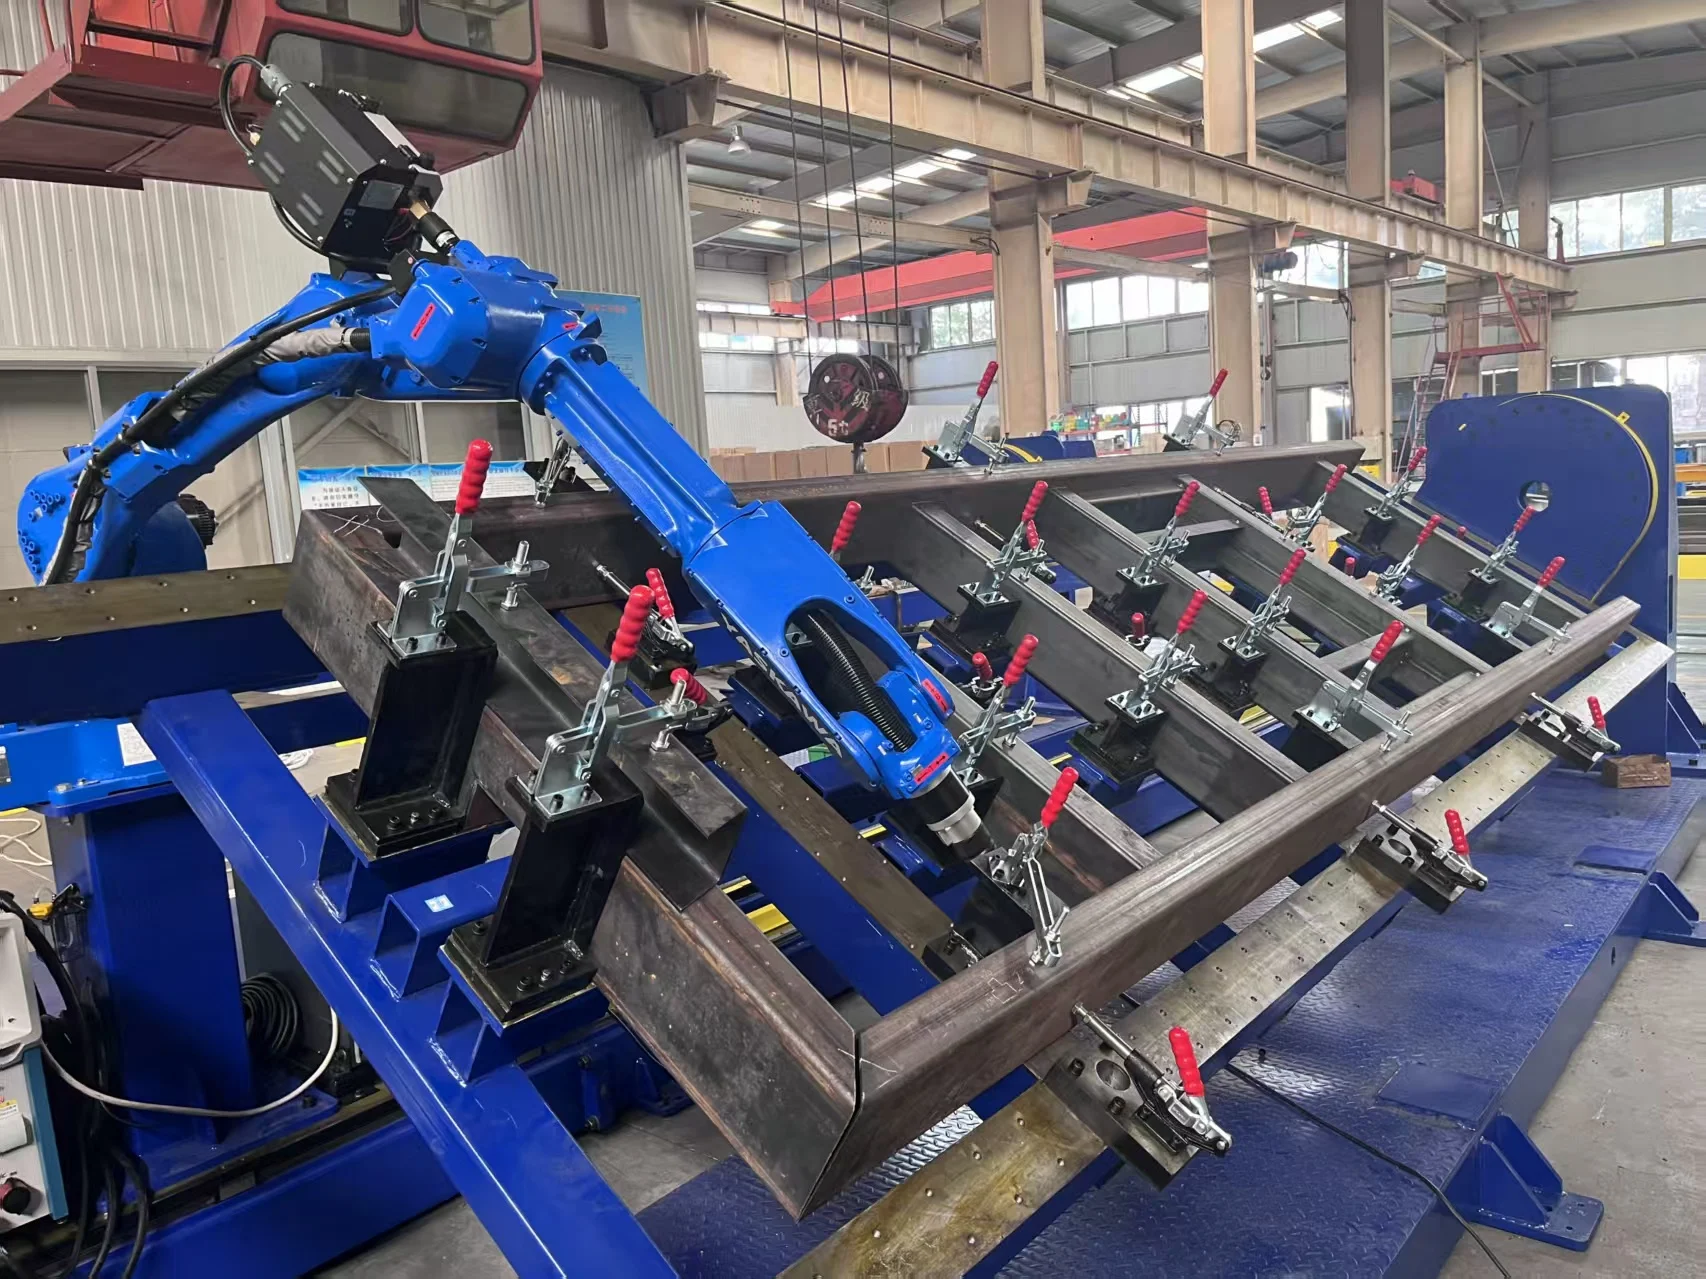
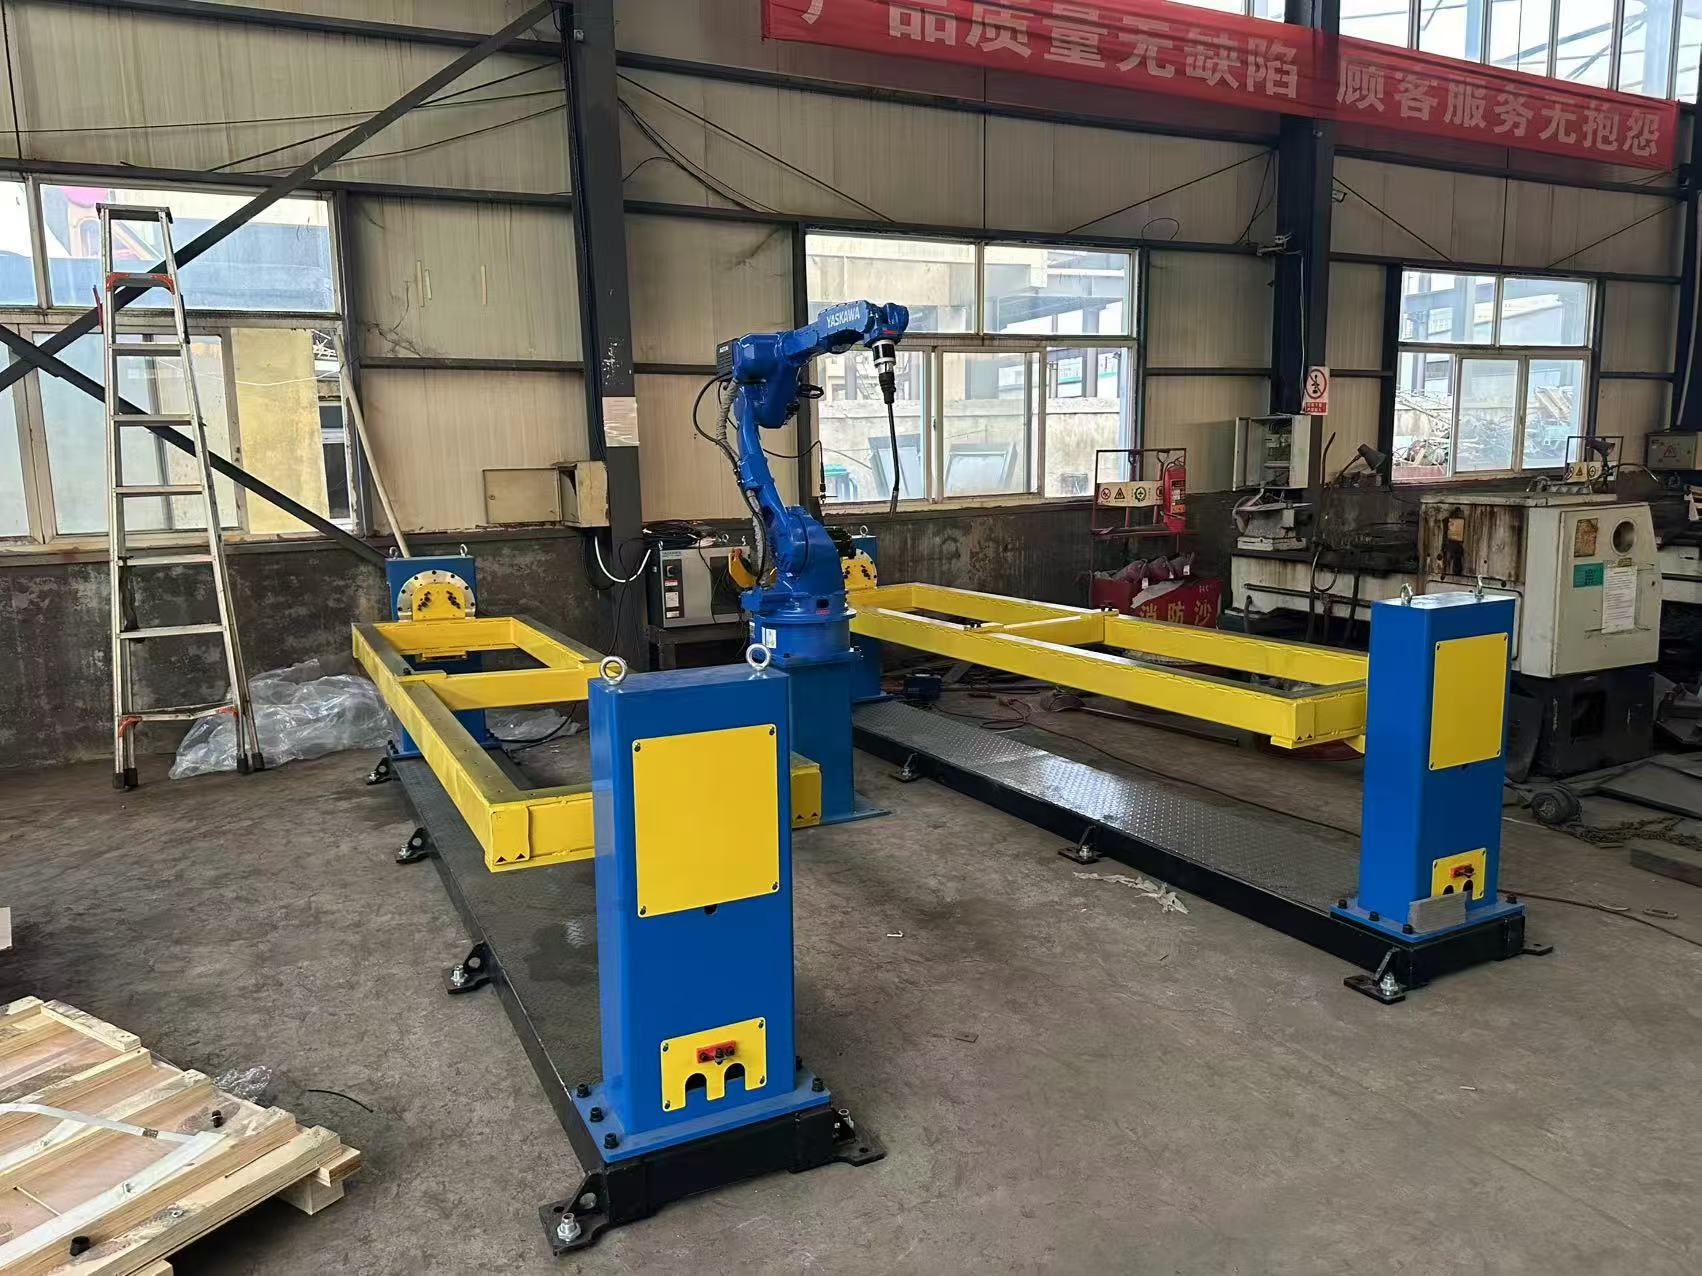
Trạm hàn robot hoạt động thực tế
Bộ định vị xoay phôi trong khi robot tiến hành hàn.
Thông số kỹ thuật
| Robot | Robot hàn 6 trục |
|---|---|
| Các loại bộ định vị | 1 trục, kiểu L (hai trục) hoặc kiểu C |
| Tải trọng bộ định vị | 500–5000 kg trở lên |
| Truyền động bộ định vị | Bộ giảm tốc RV, đồng bộ với bộ điều khiển robot |
| Ray trượt mặt đất | Tùy chọn, dành cho phôi dài hơn |
| Lập trình | Lập trình offline hoặc không cần dạy học (teaching-free), tùy thuộc vào ứng dụng |
| Dò tìm đường hàn | Theo dõi đường hàn bằng laser hoặc theo dõi hồ quang (tùy chọn) |
| Quy trình hàn | MIG / MAG / TIG; dây hàn đặc và dây lõi thuốc |
| Nguồn hàn | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller hoặc các hãng khác theo yêu cầu |
| Tiêu chuẩn hàn | Quy trình đạt chuẩn ISO, AWS D1.1 và các quy chuẩn phân cấp tàu thủy (ABS, LR, CCS) |
| Chứng nhận | CE, ISO 9001 |
| Thời gian giao hàng | 20–45 ngày tùy theo cấu hình |
| Bảo hành | 24 tháng cho toàn bộ máy (trừ vật tư tiêu hao) |
Lựa chọn bộ định vị
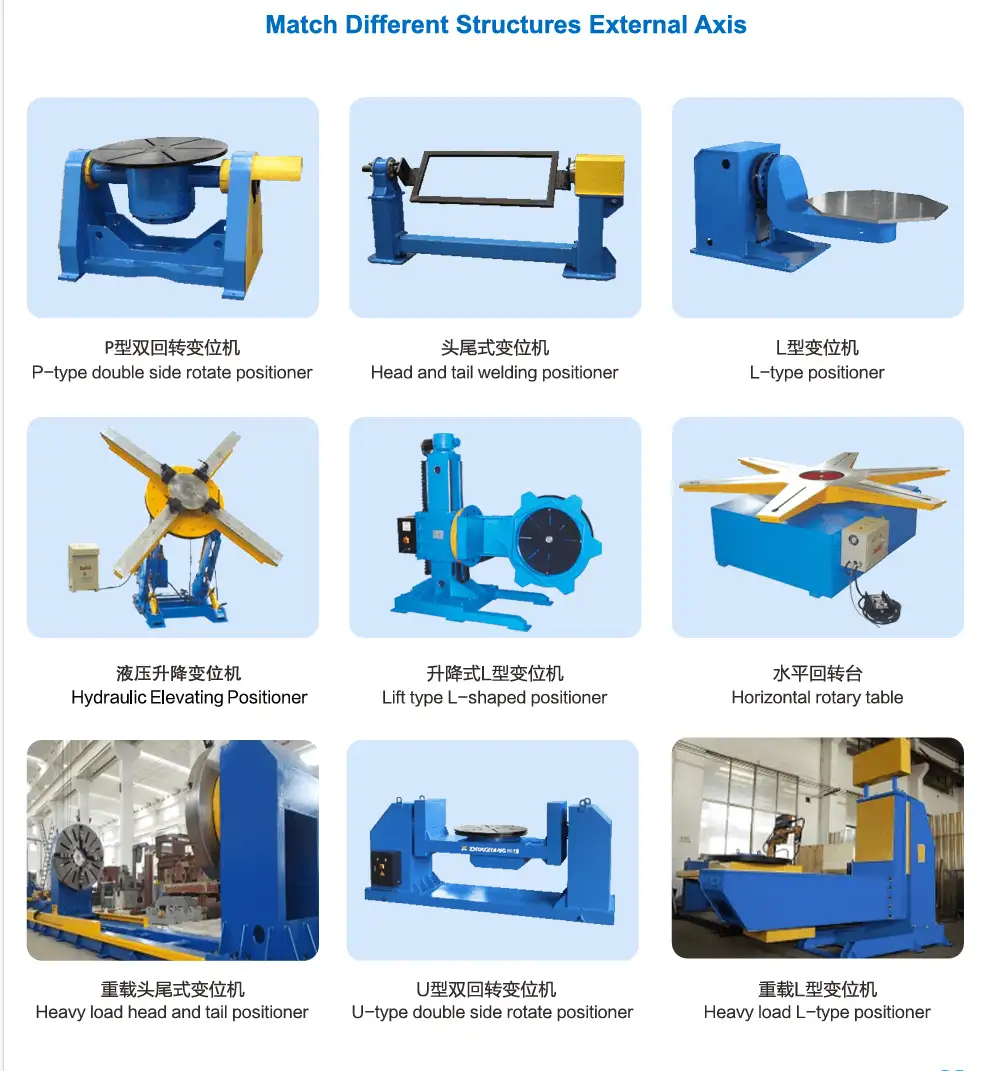
| Loại | Chuyển động | Chi tiết điển hình |
|---|---|---|
| 1 trục | Quay phôi quanh một trục nằm ngang | Phôi dài như dầm, khung và trục |
| Kiểu L (hai trục) | Nghiêng và xoay phôi | Hộp, gá đỡ và các chi tiết có đường hàn ở nhiều mặt |
| Kiểu C | Xoay phôi bên trong khung chữ C | Các chi tiết cần tiếp cận toàn bộ xung quanh chiều dài, chẳng hạn như khung và cần cẩu |
Quy trình vận hành trạm làm việc
- Kẹp phôi vào đồ gá. Các chi tiết lặp lại sử dụng đồ gá trên bộ định vị, đảm bảo mọi phôi đều nằm ở vị trí đồng nhất.
- Lập trình một lần. Tạo chương trình offline từ mô hình 3D, hoặc sử dụng tính năng không cần dạy học (teaching-free) nếu ứng dụng cho phép.
- Hàn ở tư thế tốt nhất. Bộ định vị xoay phôi để robot hàn ở tư thế sấp hoặc ngang, mang lại độ ngấu sâu và đường hàn đẹp hơn.
- Lặp lại quy trình. Đối với các phôi tiếp theo, thợ vận hành chỉ cần cấp phôi, kẹp chặt và khởi động chu trình.
Phôi và ngành ứng dụng tiêu biểu
Phôi gia công
- Gá đỡ ô tô và các cụm chi tiết nhỏ
- Cần cẩu và khung máy móc xây dựng
- Các bộ phận máy móc nông nghiệp
- Cấu trúc thép nặng tới vài tấn
- Trục, ống và các chi tiết tròn
Lợi ích của trạm hàn
- Tư thế hàn tốt nhất cho mọi đường hàn
- Đường hàn chu vi liên tục
- Chu trình nhanh cho các chi tiết lặp lại
- Đồ gá giữ vị trí phôi ổn định
- Không gian chiếm dụng nhỏ gọn so với hệ thống cổng
So sánh với các loại robot hàn khác
| Hệ thống | Ưu điểm | Nên chọn khi nào |
|---|---|---|
| Robot hàn dạng cantilever CWR500A | Mặt trước và sau thông thoáng để cẩu hàng; tầm với 3.5 m | Các cấu kiện bản mã dài, dầm H và dầm hộp được cấp phôi bằng cẩu |
| Robot hàn dạng cổng (Gantry) | Bao phủ toàn bộ khu vực hình chữ nhật, ví dụ 12 m × 4 m | Các phôi rất lớn như vách tàu thủy và khung rơ-moóc |
| Robot hàn 7 trục gắn ray | Dây chuyền đơn robot nhỏ gọn tích hợp quét 3D | Các cấu kiện kết cấu thép có kích thước tương đương nhau |
| Robot hàn di động | Tự di chuyển đến phôi; không cần ray trượt | Các chi tiết quá lớn hoặc quá nặng không thể di chuyển đến trạm hàn |
| Trạm hàn robot (máy này) | Bộ định vị xoay phôi đến góc hàn tối ưu | Các chi tiết sản xuất lặp lại theo lô nặng đến vài tấn |
| Trạm hàn cobot | Dẫn động bằng tay, không cần hàng rào bảo vệ sau khi đánh giá rủi ro | Các chi tiết nhỏ, đa dạng và thay đổi mẫu mã thường xuyên |
Các yếu tố quyết định giá của trạm hàn robot
Hầu hết các trạm hàn có giá trong khoảng 18.000–30.000 USD (FOB Thanh Đảo). Mức giá cấu hình phụ thuộc vào các yếu tố sau:
| Yếu tố chi phí | Tùy chọn | Ảnh hưởng đến giá như thế nào |
|---|---|---|
| Bộ định vị | 1 trục, kiểu L hoặc kiểu C; 500–5000 kg+ | Tải trọng lớn hơn và nhiều trục hơn sẽ có giá cao hơn |
| Ray trượt mặt đất | Có hoặc không | Mở rộng tầm với cho các chi tiết dài hơn |
| Dò tìm đường hàn | Theo dõi đường hàn bằng laser, theo dõi hồ quang | Cần thiết khi dung sai lắp ráp biến đổi |
| Lập trình | Offline hoặc không cần dạy học | Tính năng không cần dạy học giúp giảm thời gian lập trình cho chi tiết mới |
| Nguồn hàn | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Thương hiệu nhập khẩu đắt hơn; thương hiệu nội địa dễ bảo trì hơn ở một số khu vực |
| Đồ gá | Theo dòng sản phẩm | Thiết kế theo chi tiết của bạn; báo giá riêng |
| Dịch vụ | Lắp đặt và đào tạo tận nơi | Báo giá riêng, thường khoảng một tuần làm việc tại xưởng |
Để nhận báo giá chi tiết, vui lòng gửi bản vẽ hoặc hình ảnh phôi, trọng lượng, vật liệu và sản lượng dự kiến hàng năm của bạn.
Giao hàng, lắp đặt và hỗ trợ
- Cấu hình và bản vẽ. Các kỹ sư của chúng tôi sẽ lựa chọn bộ định vị (positioner), đồ gá và quy trình phù hợp từ bản vẽ chi tiết của bạn.
- Sản xuất và chạy thử tại nhà máy. Thời gian giao hàng từ 20–45 ngày tùy thuộc vào cấu hình. Hệ thống được lắp ráp và chạy thử hàn trước khi xuất xưởng.
- Chuẩn bị mặt bằng. Chuẩn bị nền phẳng, nguồn điện và khí bảo vệ, đồng thời bố trí hàng rào an toàn xung quanh khu vực làm việc (cell).
- Lắp đặt và đào tạo. Lắp đặt tận nơi và đào tạo vận hành thường mất khoảng một tuần và được báo giá riêng. Người vận hành sẽ được học cách lập trình, vận hành hàng ngày và bảo trì định kỳ.
- Hỗ trợ sau bán hàng. Bảo hành 24 tháng cho toàn bộ máy, ngoại trừ các vật tư tiêu hao, đi kèm hỗ trợ kỹ thuật từ xa cho các vấn đề về phần mềm và quy trình.
Mẹo thiết kế đồ gá
Trong một trạm làm việc, đồ gá quyết định chất lượng mối hàn nhiều không kém gì robot. Đồ gá tốt cần tuân theo một số nguyên tắc sau:
- Định vị mọi chi tiết dựa trên các chuẩn (datum) giống như trên bản vẽ.
- Giữ các kẹp nằm ngoài tầm di chuyển của mỏ hàn và tránh xa hồ quang.
- Thao tác gá đặt nhanh chóng và chống lỗi (foolproof), sao cho chi tiết chỉ có thể lắp vào theo một chiều duy nhất.
- Thiết kế khe hở ghép nối (fit-up) đồng đều; robot sẽ lặp lại chính xác những gì đồ gá định hình.
- Tạo không gian để mỏ hàn tiếp cận ở góc hàn tối ưu nhất sau khi bộ định vị xoay trở.
Các vấn đề thường gặp và cách trạm làm việc xử lý
Hàn lặp lại hàng loạt là thế mạnh của trạm làm việc, nhưng chỉ khi các điểm sau được giải quyết tốt:
| Vấn đề | Nguyên nhân phổ biến | Cách hệ thống xử lý |
|---|---|---|
| Vị trí hàn không bao giờ lý tưởng | Chi tiết được cố định trên bàn phẳng | Bộ định vị xoay chi tiết để các đường hàn nằm ở vị trí phẳng hoặc ngang |
| Khe hở ghép nối thay đổi giữa các lô | Sai số từ công đoạn cắt và chấn phôi trước đó | Đồ gá cố định vị trí; công nghệ dò tìm đường hàn bằng laser hoặc dò hồ quang sẽ bù đắp phần còn lại |
| Đường hàn tròn để lại vết điểm khởi đầu và kết thúc | Thay đổi vị trí bằng tay | Bộ định vị quay đồng bộ với robot để tạo ra một đường hàn liên tục duy nhất |
| Bộ định vị gặp khó khăn với chi tiết nặng | Tâm trọng lực cách xa trục quay | Tải trọng được lựa chọn dựa trên cả trọng lượng và độ lệch tâm trọng lực |
| Robot phải chờ trong lúc cấp phôi | Bố trí trạm đơn | Bố trí dạng hai trạm cho phép cấp phôi ở trạm này trong khi trạm kia đang hàn |
Trước khi mua: Bảng kiểm tra trạm làm việc
Các câu trả lời này sẽ quyết định loại bộ định vị, đồ gá và cách bố trí:
- Bản vẽ chi tiết, trọng lượng và tâm trọng lực của phôi.
- Số lượng sản xuất hàng năm và quy mô lô hàng.
- Thời gian chu kỳ (cycle time) mục tiêu cho mỗi chi tiết.
- Các đường hàn cần xoay trở chi tiết: đường hàn tròn, nhiều mặt hoặc hàn đứng lên.
- Cần bố trí một hay hai trạm làm việc.
- Diện tích mặt bằng sẵn có cho khu vực rào chắn an toàn.
- Nguồn điện, khí bảo vệ và hệ thống hút khói hàn.
Bảo trì hàng ngày và định kỳ
| Chu kỳ | Công việc |
|---|---|
| Mỗi ca làm việc | Làm sạch béc hàn và loại bỏ xỉ hàn; kiểm tra đầu tiếp xúc (contact tip) và thay thế khi lỗ bị mòn; kiểm tra bộ cấp dây và lượng dây hàn; xácع nhận lưu lượng khí bảo vệ |
| Hàng tuần | Kiểm tra cáp và ống mềm của mỏ hàn xem có bị mòn không; kiểm tra các kết nối khí xem có rò rỉ không; làm sạch trạm làm sạch mỏ hàn hoặc thiết bị chống xỉ hàn nếu có trang bị |
| Hàng tháng | Làm sạch xỉ hàn trên đồ gá và chốt định vị; kiểm tra kết nối tiếp địa của bộ định vị; kiểm tra độ mòn của kẹp |
| Hàng năm | Bảo dưỡng hộp giảm tốc của bộ định vị và robot theo chỉ định của nhà sản xuất |
Tuân thủ các hướng dẫn của nhà sản xuất robot và nguồn hàn về mỡ bôi trơn hộp giảm tốc và chu kỳ thay pin. Sao lưu các chương trình robot và quy trình hàn sau mỗi lần thay đổi.
An toàn
- Quây kín khu vực làm việc bằng hàng rào và liên động cửa với bộ điều khiển robot.
- Sử dụng rèm ánh sáng (light curtains) phía cấp phôi nếu người vận hành nạp liệu trong lúc robot đang hàn ở trạm bên kia.
- Bảo vệ người vận hành khỏi ánh sáng hồ quang bằng các vách ngăn tại khu vực nạp phôi.
- Lắp đặt hệ thống hút khói phía trên hoặc phía sau bộ định vị.
Các kiểu bố trí trạm làm việc tiêu biểu
| Kiểu bố trí | Nguyên lý hoạt động | Phù hợp nhất cho |
|---|---|---|
| Bộ định vị đơn | Một bộ định vị đặt trước robot; nạp phôi, hàn, dỡ phôi | Thời gian hàn mỗi chi tiết lâu hoặc số lượng ít |
| Hai trạm | Hai bộ định vị hoặc bàn xoay; robot hàn ở trạm này trong khi trạm kia nạp phôi | Sản phẩm lặp lại có thời gian nạp phôi chiếm tỷ lớn trong chu kỳ |
| Bộ định vị kết hợp thanh trượt mặt đất | Robot di chuyển trên thanh trượt mặt đất tùy chọn để với tới các chi tiết dài hơn | Các khung và dầm dài vượt quá tầm với của robot |
Ưu điểm và hạn chế
Ưu điểm
- Mọi đường hàn đều ở vị trí tối ưu nhất
- Chu kỳ gia công nhanh nhất đối với các chi tiết lặp lại
- Xử lý được các chi tiết từ gá kẹp nhỏ đến nặng vài tấn
- Nằm trong phân khúc giá phổ biến từ 18.000–30.000 USD
Hạn chế
- Cần có đồ gá riêng cho từng dòng sản phẩm
- Các chi tiết dài hơn bộ định vị và thanh trượt sẽ phù hợp hơn với robot hàn cổng (gantry) hoặc robot hàn dạng cần với (cantilever)
- Đối với các lô rất nhỏ và thay đổi liên tục, trạm hàn cobot sẽ thiết lập nhanh hơn
- Cần có khu vực quây rào chắn an toàn
Tham khảo kích thước dây hàn cho phương pháp hàn MAG
Dải dòng điện tiêu biểu cho hàn MAG dây đặc. Thư viện quy trình sẽ tự động chọn thông số, nhưng bảng này giúp ích khi bạn lên kế hoạch dự trữ dây hàn và độ dày tấm.
| Ø Dây hàn | Ngắn mạch (A) | Cầu giọt (A) | Phun (A) | Độ dày tấm tiêu biểu |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | từ khoảng 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | từ khoảng 8 mm |
Chuyển ى mạch ngắn hoạt động ở mức khoảng 14–22 V, chuyển dịch cầu giọt ở mức khoảng 22–26 V (vùng sinh nhiều xỉ hàn cần tránh), và chuyển dịch phun ở trên 26 V.
Câu hỏi thường gặp về trạm làm việc robot hàn
Tôi cần loại bộ định vị nào?
Bộ định vị đơn trục phù hợp với các chi tiết dài như dầm và trục; bộ định vị kiểu L phù hợp với các hộp và chi tiết nhiều mặt; bộ định vị kiểu C mang lại khả năng tiếp cận toàn diện xung quanh khung và dầm. Tải trọng dao động từ 500 kg đến hơn 5000 kg.
Bộ định vị có chuyển động trong khi robot đang hàn không?
Có. Bộ định vị được đồng bộ hóa với bộ điều khiển robot, do đó các đường hàn vòng tròn và đường cong được hàn trong một lần chạy liên tục duy nhất.
Trạm làm việc robot hàn có giá bao nhiêu?
Hầu hết các cấu hình có giá từ 18.000 đến 30.000 USD, điều kiện FOB Thanh Đảo, tùy thuộc vào bộ định vị, thanh trượt và các tùy chọn tìm đường hàn.
Hệ thống có phù hợp cho sản xuất lô nhỏ không?
Hệ thống này tối ưu nhất cho các chi tiết sản xuất lặp lại. Đối với các lô rất nhỏ và thay đổi liên tục, trạm hàn cobot sẽ dễ lập trình hơn.
Các mối hàn có đáp ứng yêu cầu AWS D1.1 không?
Quy trình hàn có thể được định chuẩn theo các tiêu chuẩn ISO, AWS D1.1 và các quy tắc của cơ quan đăng kiểm như ABS, LR và CCS, phù hợp với các liên kết và vật liệu cụ thể của bạn.
Thời gian giao hàng là bao lâu?
Thời gian giao hàng từ 20–45 ngày tùy thuộc vào cấu hình. Việc lắp đặt và đào tạo mất khoảng một tuần tại xưởng và được báo giá riêng.
Tôi có cần bố trí hai trạm không?
Bố trí hai trạm cho phép người vận hành nạp phôi ở trạm này trong khi robot hàn ở trạm kia, giúp robot hoạt động liên tục. Cách này tốn nhiều diện tích mặt bằng hơn và cần thêm bộ định vị hoặc bàn thứ hai; chúng tôi khuyên dùng khi thời gian nạp phôi chiếm tỷ trọng lớn trong chu kỳ.
Cách chọn tải trọng cho bộ định vị như thế nào?
Dựa trên trọng lượng của phôi và khoảng cách từ tâm trọng lực đến trục quay. Một chi tiết nặng có độ lệch tâm lớn sẽ cần mô-men xoắn lớn hơn nhiều so với chỉ tính riêng trọng lượng của nó.
Xem tất cả các dòng robot hàn để so sánh các hệ thống dạng cần, dạng cổng, di động, trạm làm việc và cobot cạnh nhau.
Hãy gửi cho chúng tôi bản vẽ hoặc hình ảnh các chi tiết của bạn. Chúng tôi sẽ tư vấn ý tưởng bộ định vị và đồ gá, đồng thời báo giá FOB Thanh Đảo.
Nhận cấu hình và báo giá