Macchine da taglio laser in fibra
Sistemi di taglio laser in fibra da 3000 × 1200 mm a 6000 × 2000 mm e da 1 kW a 60 kW, oltre a una macchina combinata lamiera-tubo 2-in-1 e a una cella robotizzata 3D, con guida all'acquisto basata sui dati di taglio pubblicati.
- 9 modelli
- 7.000 – 50.000 USD FOB Qingdao
- 24 mesi di garanzia
- CE ISO 9001
-
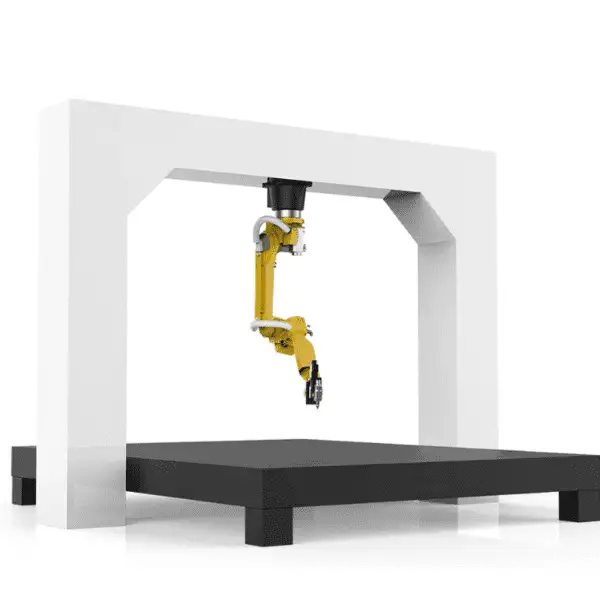
Impianto di taglio robotizzato 3D
Prezzo su richiesta Visualizza dettagli -
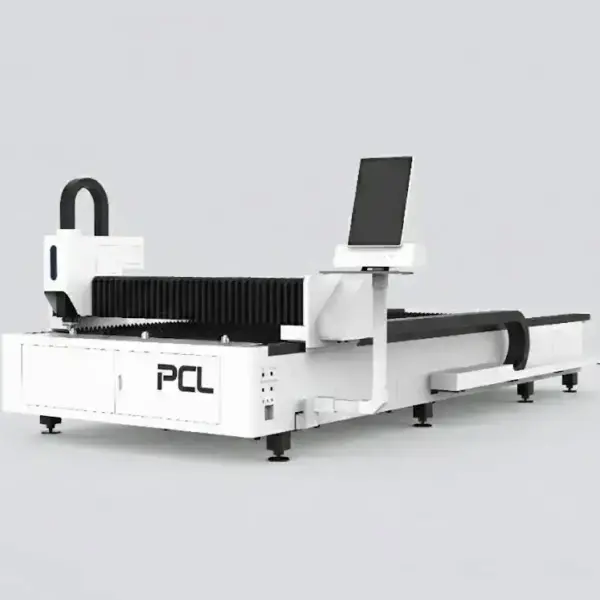
LFP4020
7.000 – 50.000 USD Visualizza dettagli -
LFP6020
7.000 – 50.000 USD Visualizza dettagli -
macchina di taglio laser GF
7.000 – 50.000 USD Visualizza dettagli -
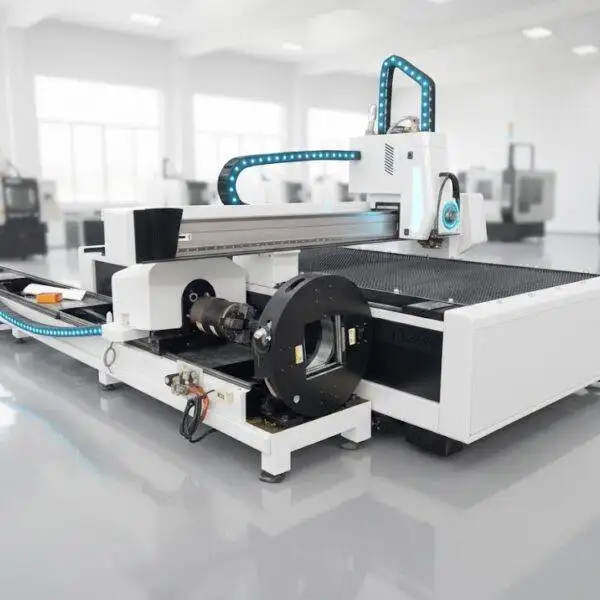
macchina di taglio laser in fibra 2 in 1
7.000 – 50.000 USD Visualizza dettagli -
Macchina per taglio laser a fibra LFH6020
7.000 – 50.000 USD Visualizza dettagli -
taglio laser fibra SF6060
7.000 – 50.000 USD Visualizza dettagli -
Taglio laser in fibra LFH 4020
7.000 – 50.000 USD Visualizza dettagli -
Taglio laser in fibra LFP3015
18.000 – 35.000 USD Visualizza dettagli
Parti dalle lamiere che acquisti
Le dimensioni del banco sono la prima decisione da prendere perché sono le più difficili da cambiare in seguito. Sceglile in base alle lamiere fornite dal tuo centro servizio: 1500 × 3000 mm richiede un banco 3015, 2000 × 4000 mm un banco 4020, mentre fogli da 6 m o nastri lunghi richiedono un banco 6020. Un banco troppo piccolo costringe a cesoiare le lamiere prima del taglio; uno troppo grande occupa spazio prezioso in officina e immobilizza capitale.
| Macchina | Area di lavoro | Potenza | Note |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Alta potenza su banco compatto; testa autofocus |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Banco singolo aperto, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Tavola di scambio automatica, cambio in 15–20 s |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Struttura elettrosaldata e ricotta per lamiere pesanti |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Banco singolo aperto per lamiere lunghe |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, refrigeratore a doppia temperatura |
| Lamiera e tubo 2-in-1 | Banco 3015 o 4020 + tubi Ø20–220 mm | 1–12 kW | Piano di taglio e mandrino pneumatico sulla stessa macchina |
| Cella laser robotizzata 3D | Robot a 6 assi, sbraccio 2010–3100 mm | 1–4 kW | Tranciatura e rifinitura di componenti stampati e imbutiti |
| SF6060 | Su richiesta | Su richiesta | Sistema di taglio chiuso compatto |
Quale spessore può tagliare ogni livello di potenza?
| Potenza laser | Acciaio al carbonio (O₂) | Acciaio inox (N₂) | Alluminio (N₂) | Ottone (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
Lo spessore massimo è un limite estremo, tagliato a bassa velocità e con un bordo più rugoso. Pianifica la produzione giornaliera qualche millimetro al di sotto di tale soglia e verifica sempre la tabella di taglio della sorgente e della testa specifiche incluse nella tua offerta.
Ciò comporta due considerazioni. La potenza non incrementa le prestazioni su tutti i materiali allo stesso modo: passando da 3 a 6 kW il massimo spessore sull'acciaio al carbonio varia di poco (da 22 a 25 mm), mentre sull'inox raddoppia (da 10 a 20 mm). Inoltre, il massimo spessore non rappresenta il limite di convenienza operativa, poiché la velocità in prossimità di tale soglia scende ben al di sotto di 1 m/min. L'alluminio raggiunge generalmente circa il 60–70% dello spessore dell'acciaio al carbonio a parità di potenza.
Parametri di taglio laser in fibra
Tre impostazioni determinano la buona riuscita della maggior parte dei tagli: il gas, la posizione del fuoco e l'ugello. Essi sono strettamente correlati e il loro errato abbinamento è la causa più frequente di un bordo scadente.
| Lavorazione | Gas e pressione | Fuoco | Ugello | Risultato |
|---|---|---|---|---|
| Acciaio al carbonio 1–3 mm, alta velocità | Azoto o aria, 10–14 bar | Da 0 a −1 mm | Monostadio, foro piccolo | Velocissimo; leggera scoria sul fondo |
| Acciaio al carbonio da 2 mm, bordo pulito | Ossigeno, 0.5–1.6 bar | Da +3 a +14 mm (cresce con lo spessore) | Bistadio o tipo E | Faccia pulita; più lento dell'azoto su lamiera sottile |
| Inox, alluminio, ottone | Azoto, 10–20 bar (cresce con lo spessore) | Da 0 a −13 mm (diminuisce con lo spessore) | Monostadio per sottili, foro largo per spessori maggiori | Bordo brillante e privo di ossido |
I tagli con ossigeno impiegano un fuoco positivo affinché la parte superiore del solco di taglio si allarghi a sufficienza per consentire l'espulsione del metallo fuso. I tagli con azoto sfruttano unicamente la spinta del gas, per cui il punto fuoco si posiziona in profondità nel solco. Passare dal taglio di acciaio al carbonio spesso a quello inossidabile senza ripristinare il corretto punto fuoco produce un taglio largo e rugoso sull'inox; viceversa, un fuoco a zero o negativo su acciaio al carbonio spesso con ossigeno blocca il processo di taglio.
| Spessore | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Spessore | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Spessore | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Spessore | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Velocità in m/min. Valori tipici per un taglio di buona qualità; i requisiti del bordo, il grado del materiale, la purezza del gas e la testa di taglio li influenzano. Il vostro preventivo include la tabella per la configurazione esatta.
Su una macchina da 6 kW o superiore, l'acciaio al carbonio sotto i 6 mm viene solitamente tagliato più velocemente con azoto o aria, accettando una leggera bava; sopra i 10 mm circa, o dove il bordo deve essere privo di bave, l'ossigeno con fuoco positivo è la scelta migliore. Sotto 1 mm l'ossigeno non viene utilizzato.
Perforazione di lamiere spesse
Sulle lamiere spesse la sfondatura è il momento più critico: fatta in un solo passaggio spinge il metallo fuso contro l'ugello. L'acciaio al carbonio spesso viene perforato in tre fasi, da una distanza elevata con piena potenza fino all'altezza di taglio con potenza pulsata e fuoco inferiore, e la testa inizia a muoversi solo dopo l'ultima fase. Su acciaio al carbonio da 22 mm a 3 kW, le fasi combinate richiedono diversi secondi. Testate prima le impostazioni di sfondatura sugli scarti; le condizioni superficiali, la purezza dell'ossigeno e una lente sporca modificano i tempi.
Tipi di ugelli
| Tipo | Uso |
|---|---|
| Singolo (S) | Azoto e aria; uso generale; fori più grandi per acciaio inossidabile e alluminio più spessi |
| Doppio (D) | Taglio con ossigeno di acciaio al carbonio a potenza da bassa a media |
| Tipo E | Ugello a ossigeno ad alto flusso per 6 kW e oltre |
| A foro largo (B) | Azoto su acciaio inossidabile e alluminio spessi a 6 kW e oltre |
Un flusso di gas uniforme richiede un ugello centrato e integro. Controllate la centratura ogni volta che si cambia l'ugello e sostituite gli ugelli con la punta danneggiata; una punta sbavata provoca una bava irregolare su un lato del taglio.
Quando il bordo presenta difetti
| Sintomo | Possibili cause | Soluzione |
|---|---|---|
| Bava pesante sotto l'acciaio al carbonio (ossigeno) | Velocità troppo elevata, pressione dell'ossigeno bassa, fuoco troppo negativo, ugello parzialmente ostruito | Ridurre la velocità del 5–8 %; mantenere l'ossigeno a 0.5–0.7 bar; impostare il fuoco da +3 a +4 mm; controllare la punta dell'ugello |
| Bordo in acciaio inossidabile giallo o marrone | Purezza dell'azoto inferiore al 99.99 %, pressione bassa, distanza eccessiva, perdita di gas | Usare almeno il 99.99 % di azoto; distanza di circa 0.5 mm; aggiungere 1–2 bar; testare i raccordi per le perdite |
| Acciaio al carbonio spesso non completamente tagliato | Sfondatura non completata, fuoco non abbastanza positivo, lente sporca | Lasciare completare tutte le fasi di sfondatura; aumentare il fuoco a passi di 1 mm; pulire o sostituire il vetro protettivo |
| La qualità varia lungo il foglio | Lamiera svergolata, detriti sotto la lamiera, cremagliera o cinghia usurate | Spianare la lamiera; pulire le stecche; calibrare gli azionamenti se la variazione si ripete |
Ossigeno, azoto o aria
| Gas | Uso | Bordo |
|---|---|---|
| Ossigeno | Acciaio al carbonio, specialmente da medio spessore in sù | Patina di ossido sul bordo; rimuoverla prima della verniciatura a polvere o della saldatura di giunti critici |
| Azoto | Acciaio inossidabile, alluminio; acciaio al carbonio quando il bordo deve essere privo di ossido | Bordo brillante, pronto per la saldatura o la verniciatura; alto consumo di gas |
| Aria compressa | Lamiere sottili di carbonio e acciaio inossidabile | Leggera ossidazione; più economico al metro se l'aria è secca e priva di olio |
Le pressioni sono molto diverse. L'ossigeno viaggia a circa 0.5–1.6 bar, l'azoto a 10–20 bar. L'ossigeno brucia insieme al laser e richiede poco flusso; l'azoto deve soffiare via il metallo fuso dal solco di taglio da solo, quindi richiede alta pressione e molto gas. Per un bordo in inox pulito, la specifica abituale è azoto con purezza al 99.999 %.
Decidete da dove proviene il gas prima che arrivi la macchina. I pacchi bombole vanno bene per il taglio occasionale con azoto; il lavoro quotidiano sull'inox giustifica solitamente un serbatoio criogenico o un generatore di azoto.
Come leggere una scheda tecnica laser
Le schede tecniche per macchine 3015 sulle piattaforme B2B sembrano quasi identiche: posizionamento ±0.03 mm, riposizionamento ±0.02 mm, 120–150 m/min, 1.5 G, trifase 380 V. Alcune danno persino due diverse cifre di precisione sulla stessa pagina. Ciò che differenzia le macchine si trova dietro quelle righe:
| Voce nella scheda tecnica | Cosa verificare |
|---|---|
| Precisione di posizionamento vs riposizionamento | Il posizionamento (ad esempio ±0.03 mm) indica quanto l'asse si avvicina a un punto comandato; il riposizionamento (spesso ±0.02 mm) indica la precisione con cui ritorna allo stesso punto. Chiedete da quale metodo di prova derivi il valore, come la norma ISO 230-2. |
| Velocità massima | Gli elenchi citano 100–150 m/min. Questa è la traslazione in rapido tra i tagli. La velocità di taglio su acciaio da 6 mm a 3 kW è di circa 2 m/min. |
| Accelerazione | 1.0–1.5 G è comune. Determina il tempo ciclo su lamiere sottili con molti piccoli contorni, più della potenza del laser. |
| Peso | Le inserzioni B2B indicano spesso il peso lordo del collo, non il peso della macchina. Richiedete il peso della macchina e il carico al suolo se state pianificando le fondamenta. |
| Nomi dei marchi | "Raycus/IPG/Max" o "Yaskawa/Delta/HCFA" in un annuncio significano che il venditore potrebbe montarli indifferentemente. I marchi presenti nel vostro contratto sono quelli che contano. |
Qualità di taglio: usate la norma ISO 9013 sul disegno
"Buon bordo" significa cose diverse per persone diverse. La norma ISO 9013 classifica i tagli termici per perpendicolarità (classi da 1 a 5) e per rugosità superficiale Rz5 (classi da 1 a 4), con tolleranze che aumentano con lo spessore della lamiera. Se inserite le classi richieste sul disegno, voi e il fornitore potrete valutare i pezzi campione sullo stesso metro di giudizio.
Rame, ottone e alluminio
I laser in fibra lavorano a circa 1.07 µm, un decimo della lunghezza d'onda della CO₂, e focalizzano su un punto molto più piccolo. Quella maggiore densità di potenza è ciò che permette loro di tagliare rame e ottone con cui i laser a CO₂ faticano. Regole pratiche per i metalli riflettenti: tagliare al 10–15 % sotto la velocità di avanzamento massima, lasciare che la sfondatura attraversi completamente il materiale prima di muoversi, mantenere il fuoco vicino alla superficie superiore, usare l'ossigeno sul rame e l'azoto sull'ottone. Le potenze minime conservative per il rame sono 1 kW per 1 mm, 2 kW per 3 mm e 4 kW per 6 mm.
Lo stesso vale per l'acciaio: in prove comparative su acciaio dolce da 15 mm e inox da 10 mm, un laser in fibra ha richiesto meno potenza rispetto a un laser a CO₂ per la stessa velocità di taglio, poiché l'acciaio assorbe meglio la sua lunghezza d'onda.
Tavola aperta o tavola di cambio
Su una macchina con tavola singola aperta (LFP3015, LFP6020) il laser rimane fermo mentre l'operatore scarica i pezzi e carica la lamiera successiva. Per prototipi e lavorazioni miste questo è accettabile e la macchina costa meno. Quando la macchina esegue produzione su turni completi, i tempi di attesa si sommano; una tavola di scambio (LFP4020, cambio in 15–20 s) permette di caricare mentre la macchina taglia.
Laser in fibra, plasma o laser per tubi
Il laser in fibra offre la migliore precisione e qualità del bordo su lamiere e medie spessori. Il plasma CNC costa meno al millimetro di spessore su acciaio al carbonio pesante e taglia i cianfrini di saldatura. Se i tubi costituiscono gran parte dei vostri pezzi, un lasertubo dedicato esegue il taglio a sega, la foratura e le tacche in un unico passaggio; la macchina 2 in 1 copre volumi di tubi inferiori.
Prima di ordinare
- Formati di lamiera e mix di spessori per materiale, espressi in ore al mese.
- Marca e potenza della sorgente, con la relativa tabella di taglio.
- Tavola singola o con cambio automatico.
- Marche di testa, servoazionamenti, guide e controllo numerico messe nero su bianco nel contratto.
- Alimentazione gas, allacciamento elettrico, fondazioni e aspirazione fumi.
- Campioni ricavati dai vostri disegni, valutati rispetto alle tolleranze ISO 9013, se previste.
FAQ sulle macchine da taglio laser fibra
Quale laser cutter è adatto a una piccola officina meccanica?
Di solito un formato 3015 come il modello LFP3015: accetta fogli standard da 1500 × 3000 mm ed è ordinabile da 1 kW a 12 kW.
Quanto spessore può tagliare un laser fibra da 3 kW?
In genere circa 22 mm di acciaio al carbonio con ossigeno e 10 mm di acciaio inox con azoto come massimo, a velocità molto ridotta. Per la produzione quotidiana, calcolate qualche millimetro in meno e verificate la tabella della sorgente che vi viene preventivata.
Un laser più potente è sempre più veloce?
No. Sulle lamiere sottili la velocità è limitata dall'accelerazione e dal controllo numerico. La potenza extra ripaga dai medi spessori in sù.
Perché il taglio con azoto è così costoso?
L'azoto lavora a circa 12–20 bar su una macchina da 3 kW e deve espellere il fuso da solo, quindi il consumo è elevato. Un serbatoio criogenico o un generatore riducono il costo al metro cubo.
Un laser fibra può tagliare rame e ottone?
Sì. Come minimi prudenziali, considerate 1 kW per 1 mm di rame e 4 kW per 6 mm, utilizzando ossigeno per il rame e azoto per l'ottone.
È possibile tagliare dei campioni prima di ordinare?
Sì. Inviateci un file DXF, il materiale e lo spessore: taglieremo i campioni sulla configurazione che state valutando.
Inviateci i vostri formati di lamiera e il mix di spessori. Vi consiglieremo dimensioni del banco e sorgente, fornendo un preventivo con l'indicazione esatta di ogni componente.
Richiedi un preventivo