Rô-bốt hàn cần trục CWR500A: Tổng quan
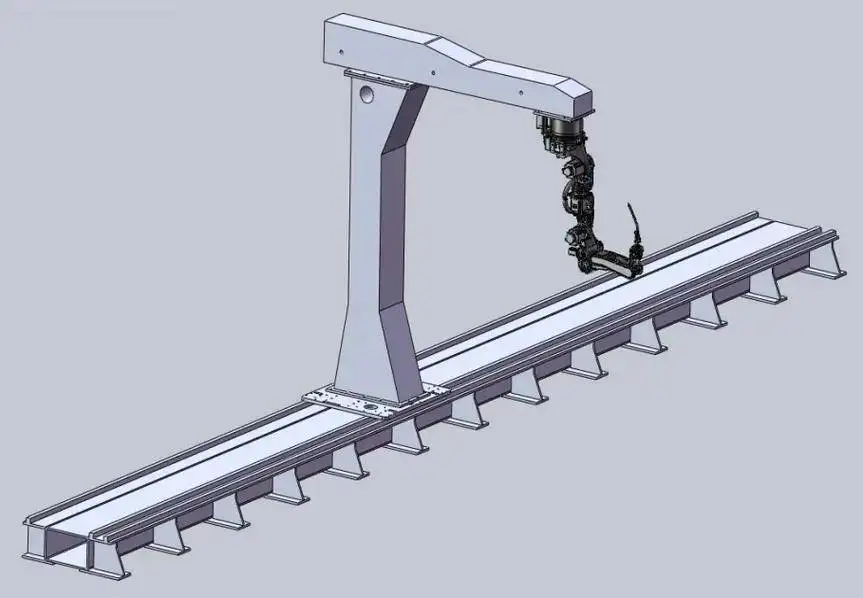
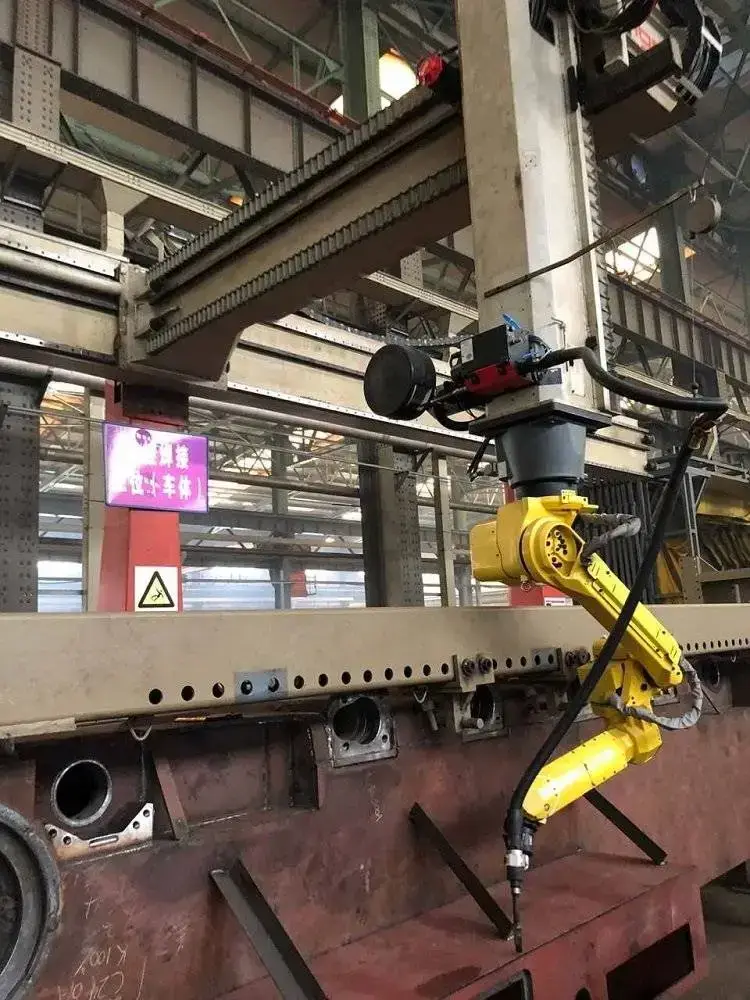
CWR500A là dòng rô-bốt hàn dạng cần trục gắn trên ray, chuyên dùng cho các kết cấu thép dạng dài và rộng. Một trụ đơn mang theo cánh tay ngang gắn rô-bốt hàn, và trụ này di chuyển dọc theo ray đặt trên sàn, giúp rô-bốt tiếp cận các đường hàn suốt chiều dài của các tấm mặt cầu, dầm H, dầm hộp và các cấu kiện tấm dày. Rô-bốt vận hành trên nền tảng hệ thống hàn thông minh FSWELD, tự động lập kế hoạch đường hàn mà không cần dạy điểm thủ công (teaching) và tự động điều chỉnh quy trình hàn theo khe hở thực tế của mối lắp.
Thiết kế dạng cần trục giúp giữ cho không gian phía trước và phía xa của khu vực làm việc hoàn toàn thoáng rộng. Điều này rất quan trọng trong các xưởng mà phôi được đưa đến bằng cẩu trục: bạn có thể đặt một tấm phôi dài 12 mét thẳng lên bàn hàn mà không phải luồn lách qua khung cổng trục khép kín.
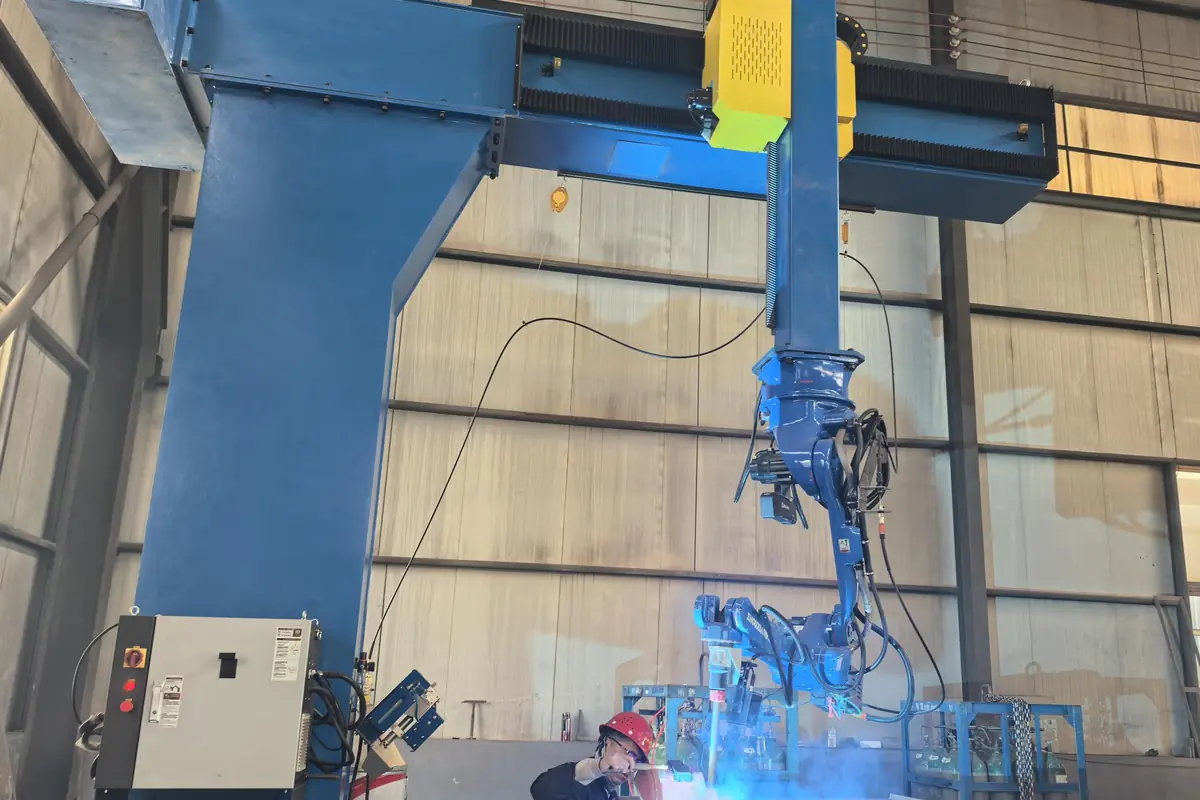
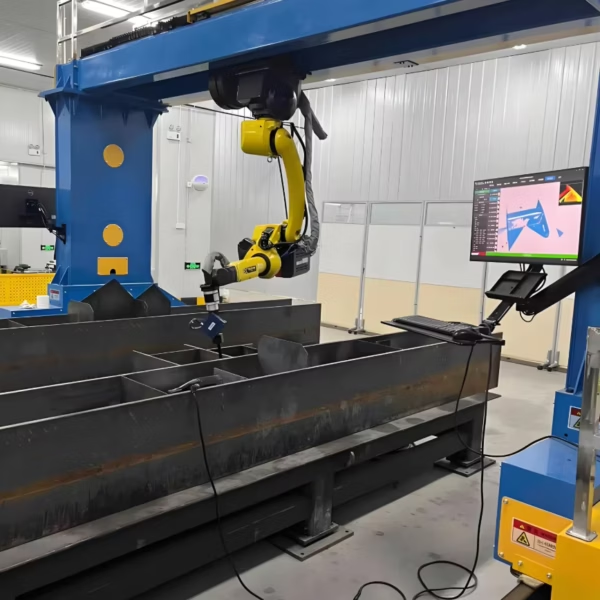
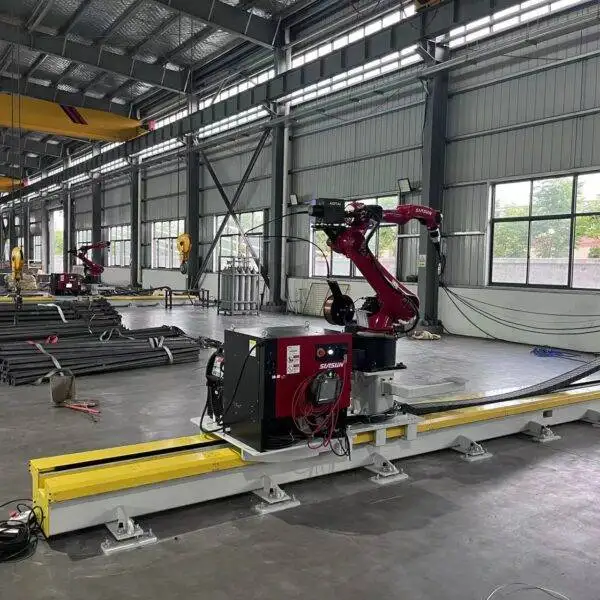
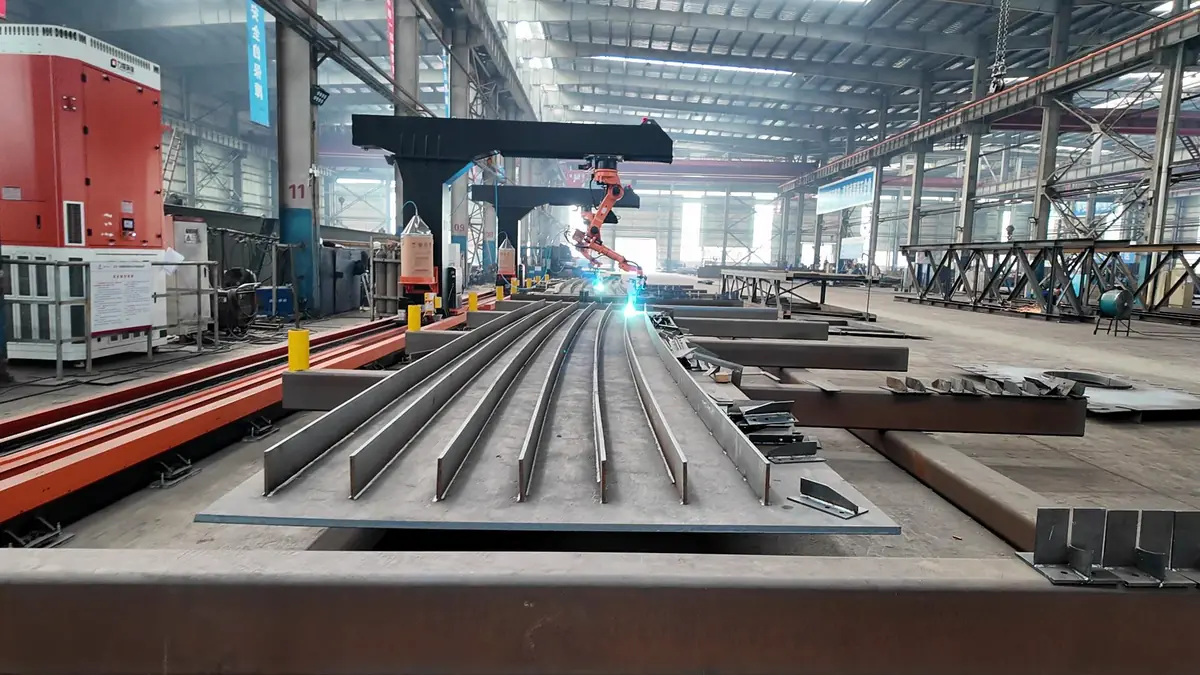
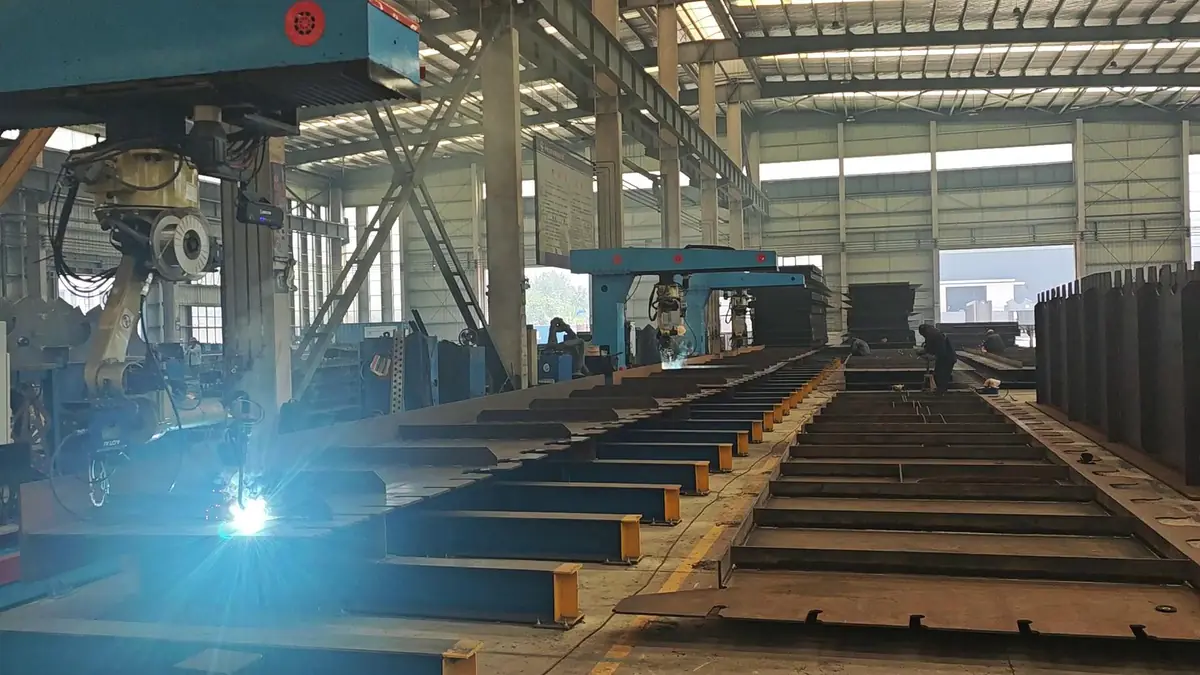
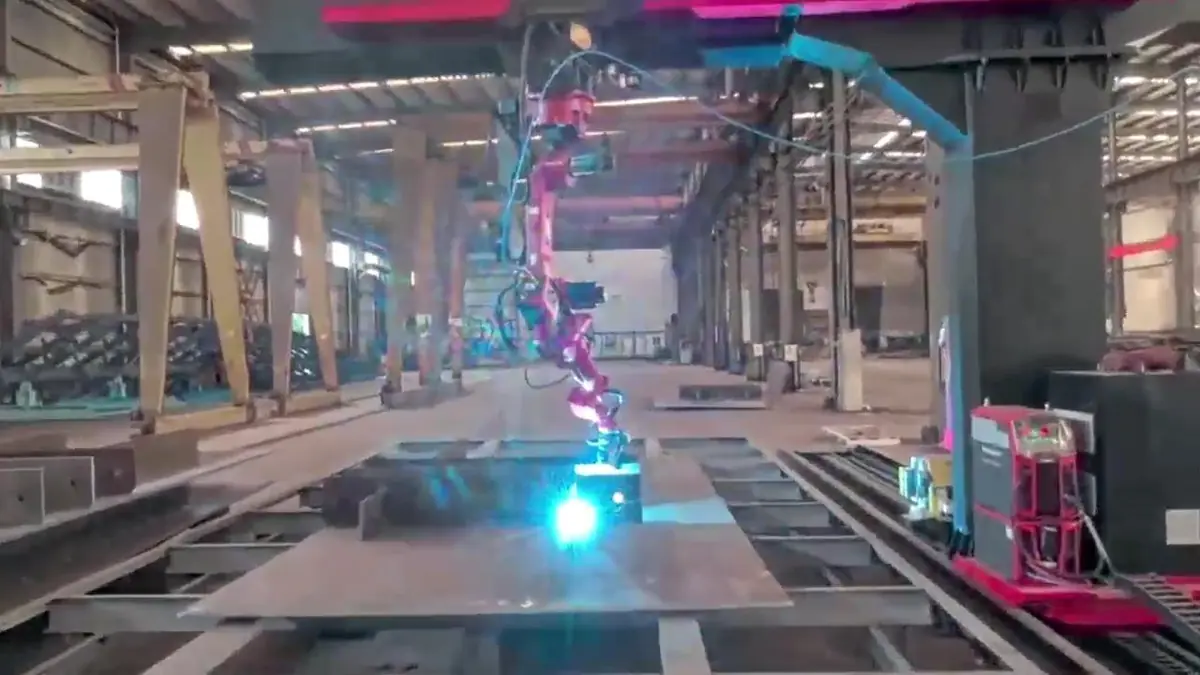
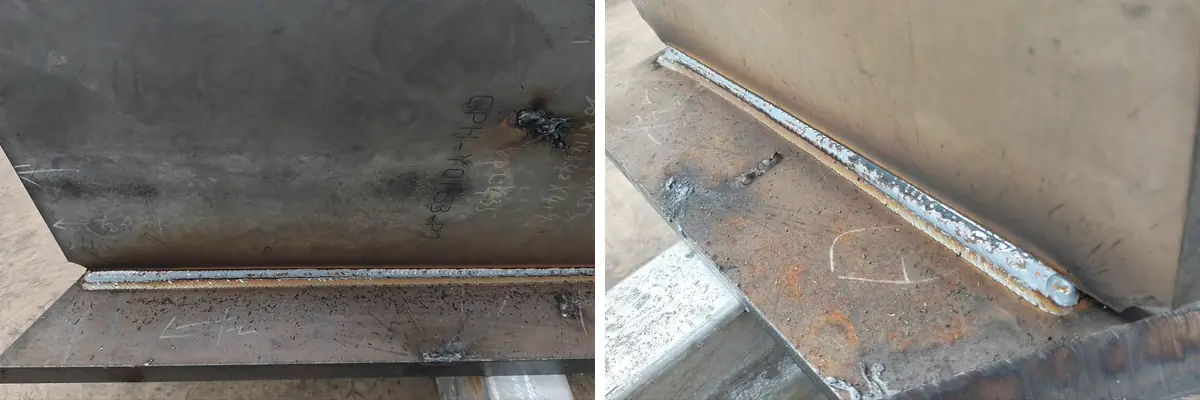
Rô-bốt hàn cần trục hoạt động thực tế
Theo dõi đường hàn và hàn liên tục trên các cấu kiện kết cấu thép.
Thông số kỹ thuật
| Model | CWR500A |
|---|---|
| Cấu hình trục | Các phiên bản 7 trục, 8 trục hoặc 9 trục (rô-bốt hàn 6 trục cộng các trục ngoài) |
| Tầm với cánh tay rô-bốt | 2000 mm, có thể tùy chỉnh |
| Chiều rộng làm việc | Lên đến 3.5 m trên cần trục 8 trục, đáp ứng hầu hết các cấu kiện tấm đỉnh, tấm đáy và tấm bụng |
| Chiều dài ray sàn | Tiêu chuẩn 9 m hoặc 12 m; tùy chỉnh từ 9–23 m theo chiều dài phôi |
| Độ lặp lại | ±0.05 mm |
| Hệ thống cảm biến | Tầm nhìn laser 3D, quét đám mây điểm (point-cloud), dò tìm đường hàn thời gian thực |
| Phần mềm điều khiển | Hệ thống hàn thông minh FSWELD: tạo đường hàn không cần dạy điểm, thư viện quy trình chuyên gia, dữ liệu sản xuất |
| Quy trình hàn | MIG / MAG / TIG / hàn đôi tandem; dây hàn lõi đặc và lõi thuốc; hàn nhiều lớp, nhiều đường |
| Nguồn hàn | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller hoặc các hãng khác theo yêu cầu |
| Lập trình | Nhập mô hình 3D, chuyển đổi 2D sang 3D, dựng hình ngược từ đám mây điểm tại xưởng, tách bản vẽ Tekla một chạm, lập trình ngoại tuyến |
| Cấu hình nhiều rô-bốt | Hai rô-bốt trên một đường ray chung hoặc chung cần trục; bốn rô-bốt trên hai cần trục đối ứng |
| Tiêu chuẩn hàn | Quy trình đạt chuẩn ISO, AWS D1.1 và các quy chuẩn đăng kiểm (ABS, LR, CCS) |
| Chứng nhận | CE, ISO 9001 |
| Thời gian giao hàng | 20–45 ngày tùy theo cấu hình |
| Bảo hành | 24 tháng cho toàn máy (trừ vật tư tiêu hao) |
Quy trình vận hành không cần dạy điểm diễn ra như thế nào?
Lập trình rô-bốt thông thường đòi hỏi phải di chuyển mỏ hàn đến từng điểm của mọi đường hàn. Đối với các chi tiết kết cấu đơn chiếc hoặc lô nhỏ, việc đó mất nhiều thời gian hơn cả thời gian hàn thực tế. FSWELD thay thế phương pháp đó bằng quy trình làm việc dựa trên mô hình:
- Nhận mô hình 3D. Nhập mô hình thiết kế 3D, chuyển đổi bản vẽ 2D sang 3D trong khoảng hai phút, tách cụm lắp ráp Tekla chỉ bằng một cú nhấp chuột, hoặc quét chi tiết tại xưởng và dựng mô hình từ đám mây điểm khi không có bản vẽ.
- Nạp nhiều phôi cùng lúc. Đặt phôi lên bàn hàn bằng cẩu trục. Phôi không nhất thiết phải được căn vuông góc hoàn hảo: hệ thống tầm nhìn sẽ định vị từng phôi và vị trí thực tế của chúng. Các phôi đã từng được hệ thống hàn trước đó sẽ được nhận diện, giúp tiết kiệm khoảng 10 phút thời gian định vị.
- Tạo tất cả đường hàn chỉ với một cú nhấp chuột. Phần mềm trích xuất mọi đường hàn, gán quy trình phù hợp từ thư viện chuyên gia và lập kế hoạch đường chạy không va chạm, bao gồm cả các khu vực chật hẹp như đường hàn lỗ chui gần các thanh gân tăng cứng.
- Hàn với tính năng hiệu chỉnh trực tiếp. Cảm biến dò đường hàn bám sát mối nối thực tế. Tại những vị trí có khe hở rộng 3–6 mm, hệ thống sẽ chuyển sang chế độ hàn lót chân kết hợp hàn phủ mặt. Thời gian hồ quang, số đường hàn và sản lượng được ghi nhận để làm báo cáo hằng ngày.
Bốn cách để lấy mô hình hàn
| Phương pháp | Yêu cầu đầu vào | Phù hợp nhất cho |
|---|---|---|
| Nhập mô hình 3D | Tệp thiết kế 3D của chi tiết | Xưởng đã thiết kế sẵn dạng 3D |
| Chuyển đổi 2D sang 3D | Bản vẽ 2D; mất khoảng 2 phút trên máy tính văn phòng | Gân chữ T, vách ngăn và các cụm tấm vẽ dạng 2D |
| Tách cụm Tekla một chạm | Tệp lắp ráp Tekla | Các dự án kết cấu thép và cầu đường mô hình hóa bằng Tekla |
| Dựng hình ngược đám mây điểm | Không cần gì cả; rô-bốt sẽ quét chi tiết | Chi tiết không có bản vẽ, hàng sửa chữa, tấm khổ lớn |
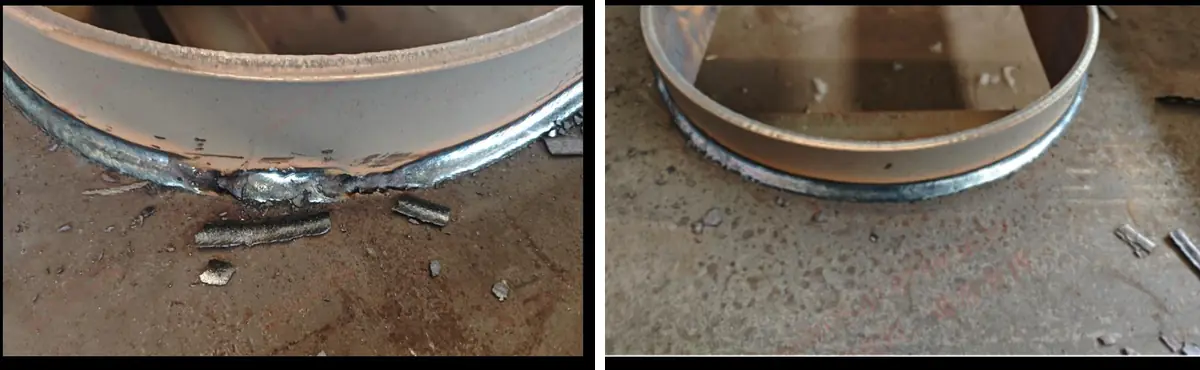
Hàn khe hở lớn: Tại sao lại quan trọng?
Việc lắp gá thực tế không bao giờ đạt độ hoàn hảo tuyệt đối. Trong các cấu kiện tấm mặt cầu, 20–50% mối nối có thể xuất hiện khe hở lớn hơn 3 mm. Chương trình rô-bốt tiêu chuẩn sẽ hàn các mối nối này với cùng thông số như mối nối khít, dẫn đến hiện tượng cháy thấu (burn-through) và hình dạng vảy hàn kém, từ đó phải tốn công vát mép và sửa chữa thủ công.
CWR500A đo khe hở bằng hệ thống tầm nhìn tích hợp. Khi phát hiện khe hở từ 3–6 mm, rô-bốt sẽ tự động áp dụng đường hàn lót thích ứng theo sau là đường hàn phủ mặt mà không cần con người can thiệp. Những mối nối mà rô-bốt thông thường không thể hàn được nay trở nên dễ dàng, đồng thời thợ gá lắp cũng tiết kiệm được thời gian định vị khít.
Các loại phôi và ngành nghề tiêu biểu
Phôi gia công
- Cấu kiện tấm mặt cầu: tấm đỉnh, tấm đáy và tấm bụng
- Gân chữ T (bao gồm gân chữ T cong dài 12 m) và vách ngăn
- Dầm hộp và các đường hàn bề mặt dầm hộp
- Dầm H và cụm tấm dày
- Lan can cầu và vấu cẩu
Ngành nghề ứng dụng
- Chế tạo cầu đường
- Kết cấu thép xây dựng
- Đóng tàu và thiết bị ngoài khơi
- Bình áp lực và thiết bị LNG
- Tháp năng lượng gió
- Máy móc xây dựng
Kết quả thực tế từ các nhà chế tạo cầu đường
Số liệu ghi nhận tại các xưởng chế tạo cầu đường đang vận hành các trạm hàn cần trục điều khiển bằng FSWELD:
- Khoảng 120 m mối hàn mỗi máy mỗi ngày, có thể đạt tới 150 m, áp dụng lịch làm việc 7:00–23:00.
- Một thợ vận hành quản lý ba máy, với hai thợ thay ca luân phiên.
- Hệ thống cần trục 9 trục hàn đường hàn bề mặt dầm hộp, và trạm 8 trục hàn vách ngăn bất đối xứng dựa trên dữ liệu quét mà không cần bản vẽ.
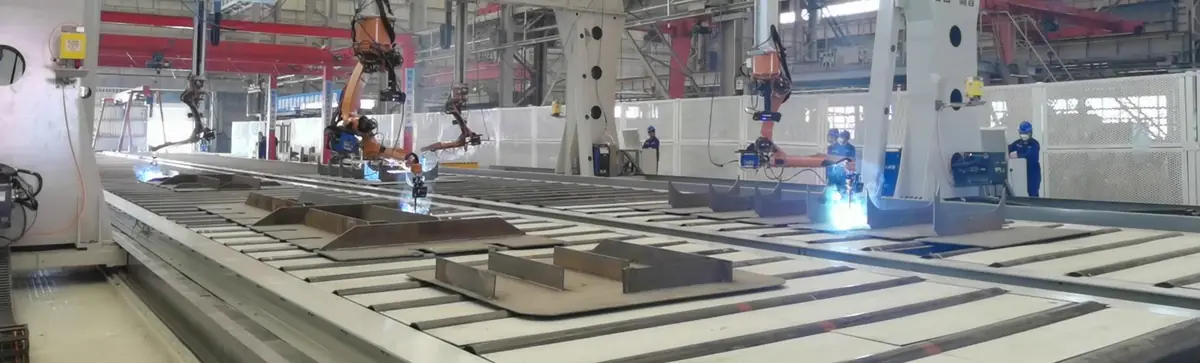
- Trạm 4 robot cần trục kích thước 18 m × 9 m tự động phân chia công việc, giúp cả 4 robot hoàn thành các chi tiết hỗn hợp gần như cùng một thời điểm.
- Tấm đế dạng không đều được đặt lên mà không cần căn chỉnh vuông góc trước.
Lựa chọn cấu hình phù hợp
Lựa chọn giữa 7, 8 và 9 trục
Tất cả các dòng máy đều sử dụng chung một robot hàn 6 trục; các trục bổ sung giúp mở rộng tầm với của robot. Hãy lựa chọn dựa trên kích thước phôi và số mặt cần hàn: phôi dài hơn cần hành trình ray dài hơn, các cụm tấm rộng hơn cần tầm với dạng cần trục của dòng 8 trục, và phôi có mối hàn ở nhiều mặt sẽ phù hợp với bố trí 9 trục. Hãy gửi cho chúng tôi bản vẽ chi tiết để được tư vấn cấu hình và chiều dài ray tối ưu.
So sánh loại cần trục, cổng trục, gắn ray và di động
| Hệ thống | Ưu điểm | Nên chọn khi |
|---|---|---|
| Cần trục (dòng máy này) | Mở phía trước và sau để cẩu trục đưa hàng; tầm với 3.5 m | Các cụm tấm dài, dầm H và dầm hộp được cẩu trục nạp liệu |
| Robot hàn cổng trục | Phủ kín toàn bộ vùng hình chữ nhật, ví dụ 12 m × 4 m | Phôi rất rộng như các khoang tàu thủy và khung rơ-moóc |
| Robot 7 trục gắn ray | Dây chuyền đơn robot nhỏ gọn tích hợp quét 3D | Các cấu kiện kết cấu thép có kích thước tương đồng |
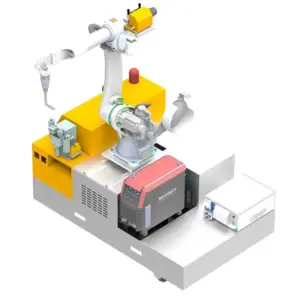
| Robot hàn di động | Tự di chuyển đến phôi; không cần ray | Phôi quá lớn hoặc quá nặng để di chuyển vào trạm hàn |
| Trạm làm việc robot hàn | Bộ định vị xoay phôi đến góc hàn tối ưu | Phôi nhỏ sản xuất theo lô lặp lại |
Yếu tố quyết định giá của robot hàn cần trục
Không có một bảng giá cố định duy nhất, vì mỗi trạm được cấu hình riêng theo các chi tiết sẽ hàn. Dưới đây là các yếu tố làm thay đổi giá báo giá, sắp xếp theo mức độ ảnh hưởng:
| Yếu tố chi phí | Tùy chọn | Ảnh hưởng đến giá thế nào |
|---|---|---|
| Số lượng robot | 1, 2 (chia sẻ ray hoặc cần trục) hoặc 4 | Yếu tố lớn nhất; mỗi robot bổ sung thêm một cánh tay robot hoàn chỉnh, nguồn hàn và bộ mỏ hàn |
| Cấu hình trục | 7, 8 hoặc 9 trục | Mỗi trục ngoài bổ sung động cơ, dẫn hướng và tích hợp điều khiển |
| Chiều dài ray | 9–23 m | Ray dài hơn làm tăng kết cấu thép, thanh răng và thời gian lắp đặt |
| Nguồn hàn | Aotai, Megmeet, Panasonic, Lincoln Electric, Miller | Thương hiệu nhập khẩu có giá cao hơn; thương hiệu nội địa dễ bảo trì hơn ở một số khu vực |
| Cảm biến và phần mềm | Dò tìm đường hàn, tầm nhìn laser 3D, mô hình đám mây điểm, tách file Tekla, lập trình ngoại tuyến | Các tính năng không cần dạy điểm phụ thuộc vào gói thị giác và phần mềm được chọn |
| Quy trình hàn | Dây đơn hoặc dây đôi tandem | Hàn tandem cần thêm nguồn hàn thứ hai và mỏ hàn đôi |
| Dịch vụ | Lắp đặt và đào tạo tại nhà xưởng | Báo giá riêng, thường khoảng một tuần làm việc tại chỗ |
Để nhận báo giá chính xác, hãy gửi bản vẽ hoặc hình ảnh của các phôi lớn nhất và phổ biến nhất, chiều độ dày tấm, vật liệu và mục tiêu sản lượng hàng ngày của bạn. Chúng tôi báo giá theo điều kiện FOB Thanh Đảo.
Giao hàng, lắp đặt và hỗ trợ
- Cấu hình và bản vẽ. Các kỹ sư của chúng tôi xác nhận số lượng trục, chiều dài ray và quy trình từ bản vẽ phôi của bạn, đồng thời thống nhất không gian nhà xưởng và sơ đồ bố trí.
- Sản xuất và chạy thử tại nhà máy. Thời gian giao hàng là 20–45 ngày tùy thuộc vào cấu hình. Trạm được lắp ráp và chạy thử mối hàn trước khi xuất xưởng.
- Chuẩn bị mặt bằng. Chuẩn bị sàn phẳng cho đường ray, nguồn điện và nguồn khí bảo vệ. Xác nhận các yêu cầu về móng bệ với kỹ sư của chúng tôi trước khi máy đến nơi.
- Lắp đặt và đào tạo. Việc lắp đặt tại nhà xưởng và đào tạo vận hành thường mất khoảng một tuần và được báo giá riêng. Thợ vận hành được học cách cấp phôi, quét hình, kiểm tra đường chạy và bảo trì hàng ngày.
- Hỗ trợ sau bán hàng. Bảo hành 24 tháng cho toàn bộ máy, không bao gồm vật tư tiêu hao, kèm hỗ trợ kỹ thuật từ xa cho các vấn đề về phần mềm và quy trình.
Ưu điểm và hạn chế
Ưu điểm
- Không cần dạy điểm từng bước: chương trình được tạo từ mô hình, bản vẽ hoặc quét 3D
- Hàn tự động khe hở 3–6 mm thay vì bị thủng mối hàn
- Một thợ vận hành có thể giám sát từ hai đến ba trạm
- Thiết kế cần trục mở phù hợp cho việc nạp phôi bằng cẩu trục trên cao
- Nhận diện các phôi lặp lại và tái sử dụng chương trình sẵn có
- Dữ liệu sản xuất cho từng đường hàn, từng máy và từng ca làm việc
Hạn chế
- Cần không gian sàn cho đường ray và khoảng trống cẩu trục tiếp cận bệ máy
- Khe hở vượt quá dải thích ứng 3–6 mm vẫn nên được xử lý khít trước khi hàn
- Đối với tấm mỏng, hàn laser thường ít bị biến dạng hơn
- Đối với phôi nhỏ số lượng lớn, trạm làm việc có bộ định vị sẽ nhanh hơn và chi phí thấp hơn
- Đối với phôi nhỏ, hỗn hợp không cần đồ gá, trạm hàn cobot có thời gian thiết lập nhanh hơn
Tham khảo kích thước dây hàn cho phương pháp hàn MAG
Dải dòng điện tiêu biểu cho hàn MAG dây đặc. Thư viện quy trình của robot sẽ tự động chọn thông số, nhưng bảng này hỗ trợ bạn khi lên kế hoạch dự trữ dây hàn và độ dày tấm.
| Ø Dây hàn | Ngắn mạch (A) | Cầu giọt (A) | Phun (A) | Độ dày phôi điển hình |
|---|---|---|---|---|
| 0.8 mm | 40–120 | 120–170 | 170–200 | 0.8–4.0 mm |
| 1.0 mm | 60–140 | 140–190 | 190–300 | 2.0–8.0 mm |
| 1.2 mm | 80–180 | 180–240 | 240–400 | từ khoảng 4 mm |
| 1.6 mm | 130–220 | 220–280 | 280–500 | từ khoảng 8 mm |
Chế độ chuyển dịch ngắn mạch chạy ở mức khoảng 14–22 V, chuyển dịch cầu giọt ở mức khoảng 22–26 V (vùng hồ quang dễ sinh xỉ hàn cần tránh), và chuyển dịch phun trên 26 V.
Xem tất cả các rô-bốt hàn để so sánh song song các hệ thống cần treo (cantilever), cổng (gantry), di động và cộng tác (cobot).
Câu hỏi thường gặp về Rô-bốt hàn dạng cần treo
Tôi có cần lập trình viên rô-bốt để vận hành CWR500A không?
Không. Quỹ đạo hàn được tạo tự động từ mô hình 3D, bản vẽ 2D đã chuyển đổi, tệp Tekla hoặc dữ liệu quét của chi tiết. Người vận hành chỉ cần cấp phôi, khởi động quá trình quét và kiểm tra kết quả. Hầu hết công việc có thể chuẩn bị sẵn tại văn phòng.
Điều gì xảy ra khi khe hở lắp ghép không đều nhau?
Hệ thống thị giác máy tính sẽ đo đạc từng mối nối. Các khe hở từ 3–6 mm sẽ được hàn bằng đường hàn lót thích ứng, tiếp theo là đường hàn phủ mặt. Các khe hở lớn hơn nên được căn chỉnh lại trong khâu gá lắp.
Máy có thể hàn các chi tiết không có bản vẽ không?
Có. Rô-bốt sẽ quét chi tiết, dựng mô hình 3D từ đám mây điểm (point cloud) và lập kế hoạch đường hàn. Mô hình này được lưu lại, do đó có thể hàn lại chi tiết đó mà không cần quét lại từ đầu.
Chiều dài ray có thể đạt tới bao nhiêu?
Ray tiêu chuẩn dài 9 m và 12 m. Các loại ray từ 9 đến 23 m sẽ được cấu hình theo chiều dài chi tiết lớn nhất của bạn, và hai rô-bốt có thể dùng chung một đường ray hoặc một cần treo.
Tôi có thể chọn các nguồn hàn nào?
Aotai, Megmeet, Panasonic, Lincoln Electric và Miller là những lựa chọn phổ biến; các thương hiệu khác có thể được đáp ứng theo yêu cầu, ví dụ để đồng bộ với các máy đã có sẵn trong xưởng của bạn.
Các mối hàn có đáp ứng tiêu chuẩn AWS D1.1 hoặc quy chuẩn đăng kiểm không?
Quy trình hàn có thể đạt chứng nhận theo tiêu chuẩn ISO, AWS D1.1 và các quy chuẩn đăng kiểm như ABS, LR và CCS. Việc thử nghiệm và cấp chứng nhận quy trình hàn sẽ được thực hiện cho chính xác các loại liên kết và vật liệu của bạn.
Thời gian giao hàng là bao lâu và việc lắp đặt bao gồm những gì?
Thời gian giao hàng từ 20–45 ngày tùy theo cấu hình. Việc lắp đặt tận nơi và đào tạo vận hành thường mất khoảng một tuần và được báo giá riêng. Máy được bảo hành 24 tháng (không bao gồm vật tư tiêu hao) kèm theo hỗ trợ kỹ thuật từ xa.
Một trạm hàn dạng cần treo cần bao nhiêu người vận hành?
Một người vận hành có thể giám sát từ hai đến ba trạm, vì các chương trình được tạo tự động từ mô hình hoặc dữ liệu quét và rô-bốt thực hiện hàn mà không cần dạy điểm (teaching).
Máy có phù hợp với hệ thống cẩu trục và mặt bằng xưởng hiện có không?
Thiết kế cần treo một trụ giúp giữ cho phía trước và phía xa của bàn làm việc hoàn toàn thông thoáng, nhờ đó có thể cấp phôi bằng hệ thống cẩu trục sẵn có của bạn. Chúng tôi sẽ lên phương án chiều dài ray và bàn làm việc tối ưu theo nhà xưởng của bạn.
Hãy gửi cho chúng tôi bản vẽ hoặc hình ảnh chi tiết sản phẩm của bạn. Các kỹ sư của chúng tôi sẽ tư vấn cấu hình trục, chiều dài ray, công nghệ hàn phù hợp và gửi báo giá FOB Thanh Đảo.
Nhận cấu hình và báo giá ngay