Máquinas de corte láser de fibra
Cortadoras láser de fibra desde 3000 × 1200 mm hasta 6000 × 2000 mm y de 1 kW a 60 kW, además de una máquina 2 en 1 para chapa y tubo y una celda robotizada 3D, con guía de compra basada en datos de corte publicados.
- 9 modelos
- 7.000 – 50.000 USD FOB Qingdao
- 24 meses de garantía
- CE ISO 9001
-
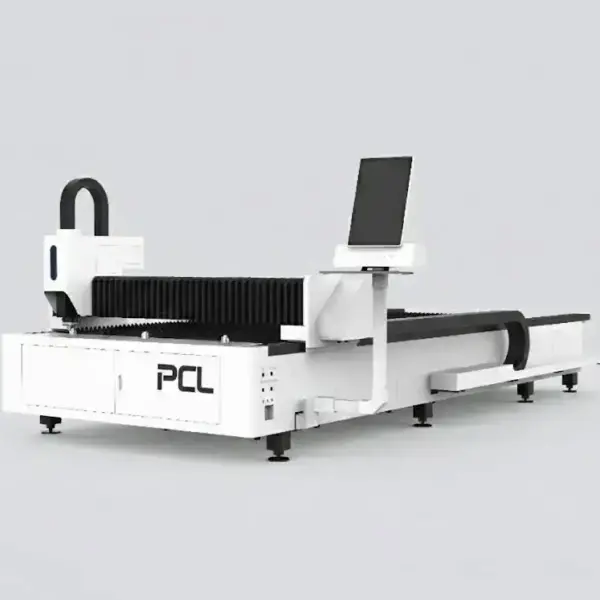
Cortadora láser de fibra LFP3015
18.000 – 35.000 USD Ver detalles -
LFP4020
7.000 – 50.000 USD Ver detalles -
LFP6020
7.000 – 50.000 USD Ver detalles -
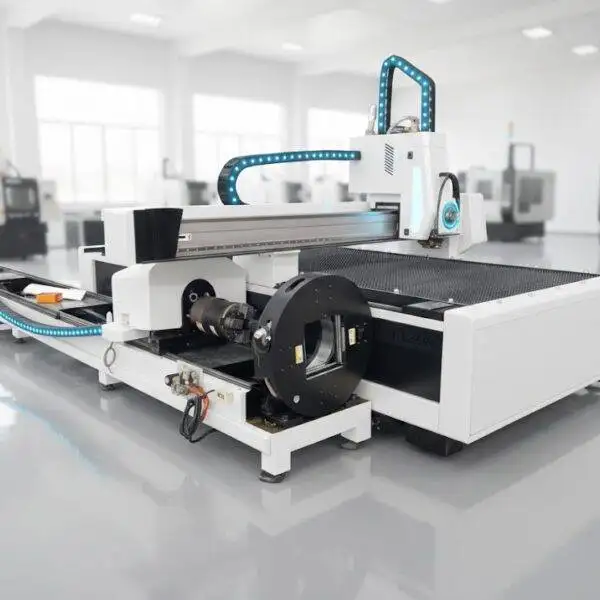
máquina de corte láser de fibra 2 en 1
7.000 – 50.000 USD Ver detalles -
máquina de corte láser de fibra GF
7.000 – 50.000 USD Ver detalles -
Máquina de corte láser de fibra LFH 4020
7.000 – 50.000 USD Ver detalles -
Máquina de corte láser de fibra LFH6020
7.000 – 50.000 USD Ver detalles -
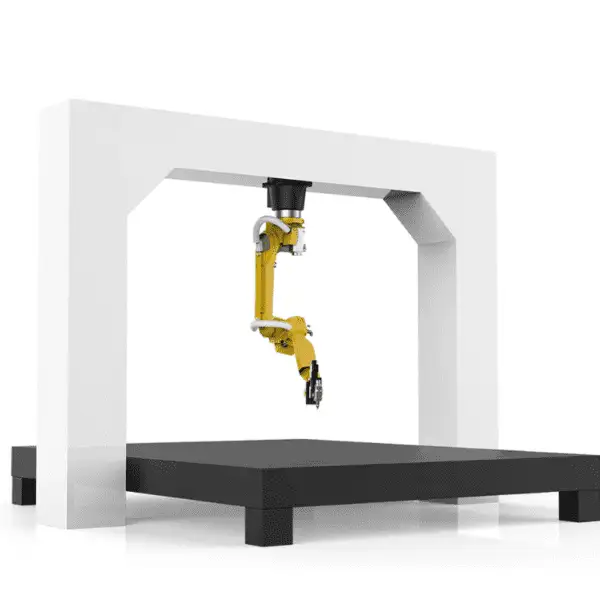
máquina de corte robótica 3D
Precio a consultar Ver detalles -
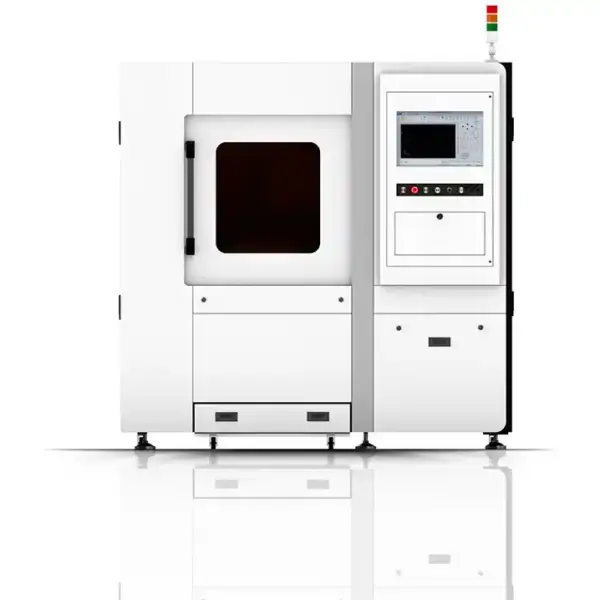
SF6060 máquina de corte láser de fibra
7.000 – 50.000 USD Ver detalles
Empieza por las chapas que compras
El tamaño de la mesa es la primera decisión porque es lo más difícil de cambiar después. Ajústalo a las chapas que te entrega tu proveedor de acero: 1500 × 3000 mm necesita una mesa 3015, 2000 × 4000 mm una mesa 4020, y las chapas de 6 m o tiras largas una mesa 6020. Una mesa demasiado pequeña implica cizallar las chapas primero; una demasiado grande ocupa espacio valioso en el taller e inmoviliza dinero.
| Máquina | Área de trabajo | Potencia | Notas |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Alta potencia en mesa compacta; cabezal con autofoco |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Mesa abierta única, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Mesa de intercambio automático, cambio en 15–20 s |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Mesa electrosoldada y tratada térmicamente para chapa gruesa |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Mesa abierta única para chapas largas |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, enfriador de doble temperatura |
| 2 en 1 chapa y tubo | Mesa 3015 o 4020 + tubos Ø20–220 mm | 1–12 kW | Mesa plana y mandril neumático en una sola máquina |
| Celda láser robotizada 3D | Robot de 6 ejes, alcance de 2010–3100 mm | 1–4 kW | Trimerizado de piezas conformadas y embutidas |
| SF6060 | Bajo pedido | Bajo pedido | Cortadora compacta cabinada |
¿Qué espesor puede cortar cada potencia?
| Potencia láser | Acero al carbono (O₂) | Acero inoxidable (N₂) | Aluminio (N₂) | Latón (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
El espesor máximo es un límite absoluto, cortando lento y con un borde más basto. Planifica la producción diaria unos milímetros por debajo de este, y confírmalo con la tabla de corte de la fuente y el cabezal exactos de tu cotización.
De aquí se desprenden dos cosas. La potencia no incrementa el rendimiento en todos los materiales por igual: de 3 a 6 kW el máximo en acero al carbono apenas se mueve (de 22 a 25 mm), mientras que en inoxidable se duplica (de 10 a 20 mm). Además, el máximo no es el límite útil operativo, ya que la velocidad cerca de este se encuentra muy por debajo de 1 m/min. El aluminio suele alcanzar aproximadamente entre el 60 y el 70 % del espesor del acero al carbono con la misma potencia.
Parámetros de corte por láser de fibra
Tres ajustes determinan la mayoría de los cortes: el gas, la posición del foco y la boquilla. Van de la mano, y mezclarlos es la causa más común de un mal acabado en el canto.
| Trabajo | Gas y presión | Foco | Boquilla | Resultado |
|---|---|---|---|---|
| Acero al carbono 1–3 mm, alta velocidad | Nitrógeno o aire, 10–14 bar | 0 a −1 mm | Simple, calibre pequeño | El más rápido; ligera rebaba en la parte inferior |
| Acero al carbono desde 2 mm, canto limpio | Oxígeno, 0.5–1.6 bar | +3 a +14 mm (aumenta con el espesor) | Doble o tipo E | Cara limpia; más lento que con nitrógeno en chapa fina |
| Inoxidable, aluminio, latón | Nitrógeno, 10–20 bar (aumenta con el espesor) | 0 a −13 mm (disminuye con el espesor) | Simple para fino, gran calibre para grueso | Canto brillante y libre de óxidos |
Los cortes con oxígeno utilizan un foco positivo para que la parte superior de la ranura de corte (kerf) se abra lo suficiente como para permitir la salida del metal fundido. Los cortes con nitrógeno dependen únicamente del momento cinético del gas, por lo que el foco se sitúa profundamente en la ranura. Cambiar una máquina de acero al carbono grueso a inoxidable sin reajustar el foco produce un corte ancho y rugoso en el inoxidable; un foco cero o negativo en acero al carbono grueso con oxígeno detiene el proceso de corte.
| Espesor | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Espesor | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Espesor | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Espesor | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Velocidades en m/min. Valores típicos para un corte de buena calidad; los requisitos del borde, el tipo de material, la pureza del gas y el cabezal de corte los modifican. Su cotización incluye la tabla para la configuración exacta.
En una máquina de 6 kW o superior, el acero al carbón de menos de 6 mm suele cortarse más rápido con nitrógeno o aire, aceptando una ligera rebaba; por encima de unos 10 mm, o cuando el borde debe quedar libre de rebaba, el oxígeno con enfoque positivo es la mejor opción. Por debajo de 1 mm, no se utiliza oxígeno.
Perforación de Placa Gruesa
En placa gruesa, la perforación es el momento más delicado: si se hace en un solo paso, salpica metal fundido hacia la boquilla. El acero al carbón grueso se perfora en tres etapas, desde una altura de separación alta con plena potencia hasta la altura de corte con potencia pulsada y un enfoque más bajo, y el cabezal solo empieza a moverse después de la última etapa. En acero al carbón de 22 mm a 3 kW, las etapas juntas toman varios segundos. Pruebe los ajustes de perforación en un trozo de desperdicio primero; la condición superficial, la pureza del oxígeno y una lente sucia alteran los tiempos.
Tipos de Boquillas
| Tipo | Uso |
|---|---|
| Simple (S) | Nitrógeno y aire; uso general; diámetros mayores para acero inoxidable y aluminio más gruesos |
| Doble (D) | Corte por oxígeno de acero al carbón a potencia baja o media |
| Tipo E | Boquilla de oxígeno de alto flujo para 6 kW y más |
| Diámetro grande (B) | Nitrógeno en acero inoxidable y aluminio grueso a 6 kW y más |
Un flujo de gas uniforme requiere una boquilla centrada y sin daños. Verifique el centrado cada vez que cambie la boquilla y reemplace aquellas con la punta dañada; una punta con rebaba provoca una escoria desigual en un lado del corte.
Cuando el Borde Sale Mal
| Síntoma | Causas probables | Solución |
|---|---|---|
| Exceso de rebaba debajo del acero al carbón (oxígeno) | Velocidad muy alta, presión de oxígeno baja, enfoque muy negativo, boquilla parcialmente obstruida | Reduzca la velocidad un 5–8 %; mantenga el oxígeno a 0.5–0.7 bar; ajuste el enfoque a +3 a +4 mm; revise la punta de la boquilla |
| Borde de acero inoxidable amarillo o marrón | Pureza de nitrógeno por debajo del 99.99 %, presión baja, altura de separación muy alta, fuga de gas | Use al menos 99.99 % de nitrógeno; separación de aprox. 0.5 mm; aumente 1–2 bar; pruebe las conexiones contra fugas |
| Acero al carbón grueso no cortado por completo | Perforación inconclusa, enfoque poco positivo, lente sucia | Deje que terminen todas las etapas de perforación; suba el enfoque en pasos de 1 mm; limpie o reemplace la ventana de protección |
| La calidad varía a lo largo de la placa | Placa arqueada, residuos debajo de la placa, cremallera o correa desgastada | Aplane la placa; limpie los listones; calibre los accionamientos si la variación se repite |
Oxígeno, Nitrógeno o Aire
| Gas | Uso | Borde |
|---|---|---|
| Oxígeno | Acero al carbón, especialmente desde espesores medianos en adelante | Capa de óxido en el borde; remuévala antes de pintar con pintura en polvo o soldar uniones críticas |
| Nitrógeno | Acero inoxidable, aluminio; acero al carbón cuando el borde debe estar libre de óxido | Borde brillante, listo para soldar o recubrir; alto consumo de gas |
| Aire comprimido | Lámina delgada de carbón e inoxidable | Ligera oxidación; el más económico por metro si el aire es seco y libre de aceite |
Las presiones son muy diferentes. El oxígeno opera a unos 0.5–1.6 bar, el nitrógeno a 10–20 bar. El oxígeno arde junto con el láser y necesita poco flujo; el nitrógeno tiene que expulsar el metal fundido de la ranura de corte por sí solo, por lo que requiere alta presión y mucho gas. Para un borde de acero inoxidable limpio, el nitrógeno con una pureza de 99.999 % es la especificación habitual.
Decida de dónde provendrá el gas antes de que llegue la máquina. Los b»), tanques o atados de cilindros son buenos para cortes ocasionales con nitrógeno; el trabajo diario con acero inoxidable suele justificar un tanque criogénico o un generador de nitrógeno.
Cómo Leer una Hoja de Especificaciones Láser
Las hojas de especificaciones para máquinas 3015 en plataformas B2B parecen casi idénticas: posicionamiento de ±0.03 mm, reposicionamiento de ±0.02 mm, 120–150 m/min, 1.5 G, trifásica de 380 V. Algunas incluso dan dos cifras de precisión diferentes en la misma página. Lo que diferencia a las máquinas está detrás de esas líneas:
| Línea en la hoja de especificaciones | Qué verificar |
|---|---|
| Precisión de posicionamiento vs. reposicionamiento | El posicionamiento (por ejemplo, ±0.03 mm) es qué tan cerca llega el eje a un punto ordenado; el reposicionamiento (a menudo ±0.02 mm) es qué tan bien regresa al mismo punto. Pregunte bajo qué método de prueba se obtuvo la cifra, como la norma ISO 230-2. |
| Velocidad máx. | Los listados indican 100–150 m/min. Eso es el desplazamiento en vacío entre cortes. La velocidad de corte en acero de 6 mm a 3 kW es de alrededor de 2 m/min. |
| Aceleración | 1.0–1.5 G es común. Determina el tiempo de ciclo en láminas delgadas con muchos contornos pequeños, más que la potencia del láser. |
| Peso | Los listados B2B a menudo dan el peso bruto del paquete, no el peso de la máquina. Solicite el peso de la máquina y la carga sobre el piso si planea la cimentación. |
| Nombres de marcas | "Raycus/IPG/Max" o "Yaskawa/Delta/HCFA" en un listado significa que el vendedor puede instalar cualquiera de ellos. Las marcas en su contrato son las que cuentan. |
Calidad de Corte: Use la Norma ISO 9013 en el Plano
"Buen borde" significa cosas diferentes para distintas personas. La norma ISO 9013 clasifica los cortes térmicos por su perpendicularidad (rangos 1 al 5) y por la rugosidad superficial Rz5 (rangos 1 al 4), con tolerancias que aumentan con el espesor de la placa. Si incluye los rangos requeridos en su plano, usted y el proveedor evaluarán las piezas de muestra bajo el mismo estándar.
Cobre, Latón y Aluminio
Los lásers de fibra operan a cerca de 1.07 µm, una décima parte de la longitud de onda del CO₂, y se enfocan en un punto mucho más pequeño. Esa mayor densidad de potencia es lo que les permite cortar cobre y latón, con los que los láseres de CO₂ batallan. Reglas prácticas para metales reflectantes: corte entre un 10 y 15 % por debajo de la velocidad de avance máxima, deje que la perforación atraviese por completo antes de moverse, mantenga el foco cerca de la superficie superior, use oxígeno en el cobre y nitrógeno en el latón. Las potencias mínimas conservadoras para el cobre son 1 kW para 1 mm, 2 kW para 3 mm y 4 kW para 6 mm.
Lo mismo aplica para el acero: en pruebas comparativas en acero al carbón de 15 mm e inoxidable de 10 mm, un láser de fibra necesitó menos potencia que un láser de CO₂ para la misma velocidad de corte, debido a que el acero absorbe mejor su longitud de onda.
Mesa Abierta o Mesa de Intercambio
En una máquina de mesa única abierta (LFP3015, LFP6020), el láser permanece estático mientras el operador retira las piezas y carga la siguiente lámina. Para prototipos y trabajos variados, esto es aceptable y la máquina cuesta menos. Cuando la máquina opera en producción durante turnos completos, el tiempo de espera se acumula; una mesa de intercambio (LFP4020, cambio de 15–20 s) le permite cargar mientras corta.
Láser de Fibra, Plasma o Láser de Tubo
El láser de fibra ofrece la mejor precisión y calidad de borde en lámina y placa mediana. El plasma CNC cuesta menos por milímetro de espesor en acero al carbón pesado y realiza chaflanes para soldadura. Si los tubos representan una gran parte de sus piezas, un láser de tubos especializado realiza el corte con sierra, perforación y entallado en una sola pasada; la máquina 2 en 1 cubre volúmenes de tubos más pequeños.
Antes de Ordenar
- Formatos de chapa y su combinación de espesores por material, en horas al mes.
- Marca y potencia de la fuente, con la tabla de corte de dicha fuente.
- Mesa de intercambio o sencilla.
- Marcas del cabezal, servos, guías y control numérico especificadas en el contrato.
- Suministro de gas, conexión eléctrica, cimentación y extracción de humos.
- Piezas de muestra de sus propios planos, evaluadas según los rangos de la norma ISO 9013 si los utiliza.
Preguntas frecuentes sobre la máquina de corte láser de fibra
¿Qué cortadora láser conviene para un taller pequeño?
Por lo general, un modelo 3015 como la LFP3015: admite chapas estándar de 1500 × 3000 mm y se puede pedir desde 1 kW hasta 12 kW.
¿Qué espesor máximo puede cortar un láser de fibra de 3 kW?
Normalmente unos 22 mm en acero al carbono con oxígeno y 10 mm en acero inoxidable con nitrógeno como máximo, a muy baja velocidad. Para producción diaria, calcule unos milímetros menos y revise la tabla de la fuente que le coticen.
¿Un láser de mayor potencia es siempre más rápido?
No. En chapa fina, la velocidad está limitada por la aceleración y el controlador. La potencia extra rinde a partir de espesores medianos.
¿Por qué el corte con nitrógeno es tan costoso?
El nitrógeno trabaja a unos 12–20 bar en una máquina de 3 kW y tiene que expulsar el material fundido por sí solo, por lo que el consumo es elevado. Un depósito criogénico o un generador reduce el costo por metro cúbico.
¿Puede un láser de fibra cortar cobre y latón?
Sí. Como mínimos orientativos, calcule 1 kW para 1 mm de cobre y 4 kW para 6 mm, utilizando oxígeno para el cobre y nitrógeno para el latón.
¿Pueden cortar muestras antes de que haga el pedido?
Sí. Envíenos un archivo DXF, el material y el espesor, y cortaremos muestras en la configuración que esté evaluando.
Envíenos las medidas de sus chapas y su mezcla de espesores. Le recomendamos el tamaño de mesa y la fuente ideal, y le cotizamos indicando la marca de cada componente.
Solicitar cotización