파이버 레이저 절단기
3000 × 1200 mm부터 6000 × 2000 mm 규격과 1 kW부터 60 kW 출력의 파이버 레이저 절단기, 판재·파이프 겸용 2-in-1 장비 및 3D 로봇 셀을 공표된 절단 데이터 기반의 구매 가이드와 함께 만나보세요.
- 9 모델
- USD 7,000 – 50,000 FOB Qingdao
- 24 개월 보증
- CE ISO 9001
-
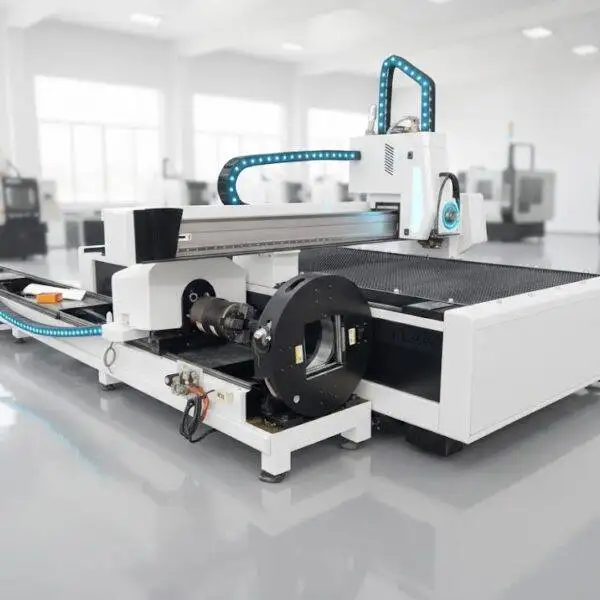
2in1 파이버 레이저 커팅기
USD 7,000 – 50,000 상세 보기 -
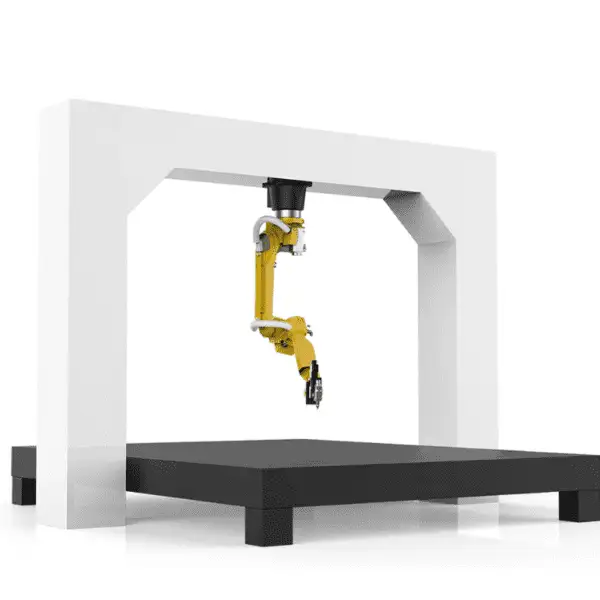
3D 로봇 절단기
가격 문의 상세 보기 -
GF 파이버 레이저 절단기
USD 7,000 – 50,000 상세 보기 -
LFH 4020 파이버 레이저 절단기
USD 7,000 – 50,000 상세 보기 -
LFH6020 파이버 레이저 절단기
USD 7,000 – 50,000 상세 보기 -
LFP3015 파이버 레이저 절단기
USD 18,000 – 35,000 상세 보기 -
LFP4020
USD 7,000 – 50,000 상세 보기 -
LFP6020
USD 7,000 – 50,000 상세 보기 -
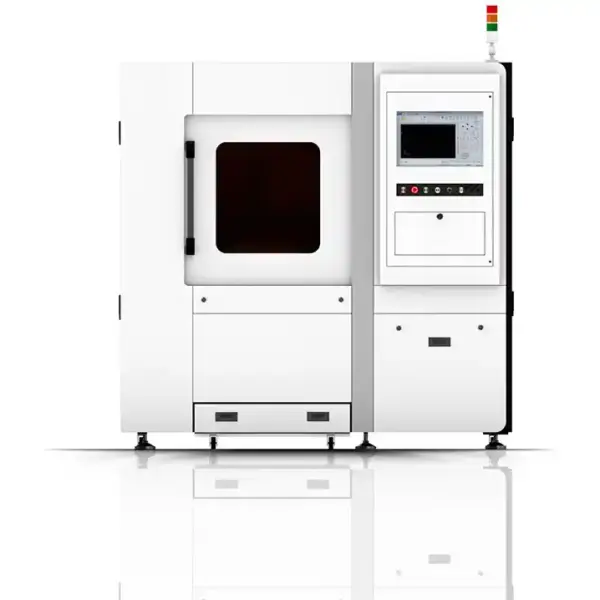
SF6060 파이버 레이저 절단기
USD 7,000 – 50,000 상세 보기
사용하는 철판 규격부터 정하세요
베드 크기는 나중에 변경하기 가장 어렵기 때문에 첫 번째로 내려야 할 결정입니다. 철판 공급업체에서 납품하는 규격에 맞추세요. 1500 × 3000 mm는 3015 베드, 2000 × 4000 mm는 4020 베드, 6 m 철판이나 롱 스펙은 6020 베드가 필요합니다. 베드가 너무 작으면 철판을 먼저 절단해야 하고, 너무 크면 작업 공간과 예산이 낭비됩니다.
| 장비 | 작업 영역 | 출력 | 참고 사항 |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | 컴팩트한 베드의 고출력, 오토포커스 헤드 |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | 오픈형 단일 테이블, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | 자동 교환 테이블, 15–20초 교체 |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | 후판용 판재 용접 및 열처리 베드 |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | 롱 시트용 오픈형 단일 테이블 |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, 이중 온도 칠러 |
| 2-in-1 판재·파이프 겸용 | 3015 또는 4020 베드 + 파이프 Ø20–220 mm | 1–12 kW | 평판 및 공압 척이 장착된 일체형 장비 |
| 3D 로봇 레이저 셀 | 6축 로봇, 2010–3100 mm 리치 | 1–4 kW | 성형 및 프레스 가공품 트리밍 |
| SF6060 | 요청 시 | 요청 시 | 컴팩트 케이스형 절단기 |
출력별 절단 가능 두께
| 레이저 출력 | 탄소강 (O₂) | 스테인리스 (N₂) | 알루미늄 (N₂) | 황동 (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
최대 두께는 한계치에 가까우며 절단 속도가 느리고 절단면이 거칠어집니다. 일상적인 생산 작업은 이보다 몇 밀리미터 낮게 계획하시고, 견적서에 명시된 정확한 발진기와 헤드의 절단 차트를 확인하시기 바랍니다.
여기서 두 가지 점을 유념해야 합니다. 출력에 따라 모든 소재의 절단 능력이 비례해서 증가하지는 않습니다. 3 kW에서 6 kW로 올려도 탄소강 최대 두께는 거의 차이가 없지만(22~25 mm), 스테인리스는 두 배로 늘어납니다(10~20 mm). 또한 최대 두께 근처에서는 속도가 1 m/min 미만으로 떨어지므로 실제 유효 작업 한계로 보기 어렵습니다. 알루미늄은 대개 동일 출력에서 탄소강 두께의 약 60~70% 수준까지 절단할 수 있습니다.
파이버 레이저 절단 파라미터
절단 품질을 좌우하는 세 가지 핵심 요소는 보조 가스, 초점 위치, 노즐입니다. 이들은 상호 연관되어 있으며 설정을 잘못 맞추면 절단 불량이 발생하는 가장 흔한 원인이 됩니다.
| 작업 | 가스 및 압력 | 초점 | 노즐 | 결과 |
|---|---|---|---|---|
| 탄소강 1–3 mm, 고속 | 질소 또는 에어, 10–14 bar | 0 ~ −1 mm | 싱글, 소구경 | 최고 속도; 하단에 미세한 버 발생 |
| 탄소강 2 mm 이상, 깨끗한 절단면 | 산소, 0.5–1.6 bar | +3 ~ +14 mm (두께에 따라 상승) | 더블 또는 E타입 | 깨끗한 절단면; 얇은 판재에서 질소보다 느림 |
| 스테인리스, 알루미늄, 황동 | 질소, 10–20 bar (두께에 따라 상승) | 0 ~ −13 mm (두께에 따라 하강) | 박판용 싱글, 후판용 대구경 | 광택 있고 산화물이 없는 절단면 |
산소 절단 시에는 절단 홈 상단이 용융 금속이 빠져나가기에 충분히 넓어지도록 플러스(+) 초점을 사용합니다. 반면 질소 절단은 가스 운동량에만 의존하므로 초점이 절단 홈 깊숙이 위치합니다. 초점 재설정 없이 두꺼운 탄소강 작업에서 스테인리스 작업으로 전환하면 스테인리스 절단면이 넓고 거칠어지며, 산소를 사용하는 두꺼운 탄소강 작업에서 0 또는 마이너스(-) 초점을 주면 절단이 멈추게 됩니다.
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| 두께 | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| 두께 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
속도 단위: m/min. 고품질 절단을 위한 표준 참고치이며, 절단면 품질 요구사항, 소재 등급, 가스 순도, 레이저 헤드 상태에 따라 달라집니다. 정확한 사양에 따른 절단 조건표는 견적서에 포함되어 제공됩니다.
6 kW 이상의 고출력 장비에서는 6 mm 이하의 연강(탄소강)을 가공할 때 질소나 에어(압축공기)를 사용하면 약간의 슬래그(찌꺼기)가 생기더라도 더 빠른 속도로 작업할 수 있습니다. 반면 10 mm를 초과하거나 슬래그 없는 깨끗한 절단면이 필요할 때는 포커스를 양수(+)로 설정하고 산소를 사용하는 것이 좋습니다. 1 mm 미만 박판에는 산소를 사용하지 않습니다.
두꺼운 철판 피어싱(천공)
후판 가공에서 피어싱은 가장 주의해야 할 공정입니다. 한 번에 뚫으려고 하면 용융된 금속이 노즐 쪽으로 튀어 오를 수 있습니다. 두꺼운 연강은 하이 스탠드오프(높은 간격)에서 최대 출력으로 시작하여, 펄스 파장과 더 낮은 포커스를 적용하며 커팅 높이로 내려오는 3단계 방식을 거칩니다. 마지막 단계가 끝난 후에야 헤드가 이동을 시작합니다. 3 kW 출력으로 22 mm 연강을 뚫을 때는 이 모든 단계를 거치는 데 몇 초가 소요됩니다. 표면 상태, 산소 순도, 오염된 렌즈 등에 따라 타이밍이 달라지므로, 본 작업 전에 스크랩으로 피어싱 테스트를 꼭 해보세요.
노즐 종류
| 종류 | 용도 |
|---|---|
| 싱글 노즐 (S) | 질소 및 에어 커팅용; 범용; 두꺼운 스텐(STS) 및 알루미늄용 대구경 |
| 더블 노즐 (D) | 저출력~중출력 연강 산소 절단용 |
| E-타입 노즐 | 6 kW 이상 고출력용 대유량 산소 노즐 |
| 대구경 노즐 (B) | 6 kW 이상에서 두꺼운 스테인리스 및 알루미늄 질소 커팅용 |
균일한 가스 흐름을 유지하려면 노즐 중심이 정확히 맞고 손상되지 않아야 합니다. 노즐을 교체할 때마다 센터링을 확인하시고, 팁이 손상된 노즐은 바로 교체해 주세요. 팁 끝이 닳거나 찌그러지면 절단면 한쪽에만 슬래그가 생기는 원인이 됩니다.
절단면에 문제가 생겼을 때
| 증상 | 주요 원인 | 해결 방법 |
|---|---|---|
| 연강(산소) 절단면 하단에 슬래그가 심하게 붙을 때 | 속도가 너무 빠름, 산소 압력 부족, 포커스가 너무 음(-)쪽임, 노즐 일부 막힘 | 속도를 5~8% 낮춤; 산소 압력을 0.5~0.7 bar로 유지; 포커스를 +3~+4 mm로 설정; 노즐 팁 점검 |
| 스테인리스 절단면이 노랗거나 갈색으로 변할 때 | 질소 순도 99.99% 미만, 압력 부족, 스탠드오프가 너무 높음, 가스 누설 | 99.99% 이상의 고순도 질소 사용; 스탠드오프 약 0.5 mm 유지; 압력 1~2 bar 상향; 피팅부 누기 테스트 |
| 두꺼운 연강이 관통(절단)되지 않을 때 | 피어싱 미완료, 포커스 양수(+) 값 부족, 렌즈 오염 | 피어싱 단계를 충분히 완료하도록 설정; 포커스를 1 mm씩 높임; 보호 렌즈 세척 또는 교체 |
| 철판 전체에서 절단 품질이 일정하지 않을 때 | 철판 휨, 철판 아래 이물질, 랙(Rack) 및 벨트 마모 | 철판 평탄화; 슬랫(갈비살) 청소; 편차가 반복되면 구동부 캘리브레이션(보정) |
산소, 질소, 압축공기(에어) 선택 가이드
| 가스 종류 | 용도 | 절단면 상태 |
|---|---|---|
| 산소 | 연강(탄소강), 특히 중후판 가공 | 절단면에 산화 피막 형성; 분체 도장이나 중요 부위 용접 전 제거 필요 |
| 질소 | 스테인리스, 알루미늄; 산화 피막이 없어야 하는 연강 | 광택 있는 절단면, 바로 용접 및 도장 가능; 가스 소모량 많음 |
| 압축공기(에어) | 박판 연강 및 스테인리스 | 약간의 산화 발생; 건조되고 유분이 없는 에어 사용 시 미터당 비용이 가장 저렴함 |
가스 압력은 종류별로 큰 차이가 납니다. 산소는 약 0.5~1.6 bar로 사용하고, 질소는 10~20 bar의 고압이 필요합니다. 산소는 레이저와 함께 소재를 연소시키며 커팅하므로 유량이 적게 들어갑니다. 반면 질소는 오직 가스압만으로 커프(절개 홈)에서 용융된 쇠녹물을 불어내야 하므로 고압과 많은 가스량이 필요합니다. 깨끗한 스테인리스 절단면을 얻으려면 보통 99.999% 순도의 질소를 사용합니다.
장비가 입고되기 전에 가스 공급 방식을 미리 결정해야 합니다. 실린더 묶음(번들) 방식은 질소를 가끔 사용할 때 적합하지만, 매일 스테인리스를 가공한다면 액체질소 탱크나 질소 발생기를 설치하는 것이 경제적입니다.
레이저 사양서 읽는 법
B2B 플랫폼에 올라온 3015 규격 장비들의 사양서는 거의 비슷해 보입니다. 위치 정밀도 ±0.03 mm, 반복 정밀도 ±0.02 mm, 속도 120~150 m/min, 가속도 1.5 G, 380 V 3상 전원 등입니다. 어떤 곳은 같은 페이지에 서로 다른 정밀도 수치를 적어놓기도 합니다. 진짜 장비의 실력은 이러한 스펙 한 줄 뒤에 숨어 있습니다:
| 사양서 항목 | 확인해야 할 포인트 |
|---|---|
| 위치 정밀도 vs 반복 정밀도 | 위치 정밀도(예: ±0.03 mm)는 축이 지시된 목표 지점에 얼마나 정확히 도달하는지를 나타내며, 반복 정밀도(보통 ±0.02 mm)는 동일한 위치로 얼마나 오차 없이 돌아오는지를 뜻합니다. ISO 230-2 등 어떤 테스트 기준으로 측정한 수치인지 꼭 확인해 보세요. |
| 최대 속도 | 사양서에 100~150 m/min이라고 적혀 있는 것은 절단 중 속도가 아니라 커팅과 커팅 사이를 이동하는 공회전(Rapid) 속도입니다. 3 kW 출력으로 6 mm 철판을 절단할 때의 실제 가공 속도는 약 2 m/min 정도입니다. |
| 가속도 | 1.0~1.5 G가 일반적입니다. 복잡한 형상의 얇은 철판을 가공할 때, 레이저 출력보다 이 가속도가 실제 생산(사이클 타임) 시간을 좌우합니다. |
| 중량 | B2B 사이트의 스펙은 장비 자체의 무게가 아니라 포장된 총중량(Gross weight)인 경우가 많습니다. 기초 공사를 계획 중이시라면 장비 순중량과 바닥 하중(지반 하중)을 따로 문의하세요. |
| 부품 브랜드 | 사양서에 “Raycus/IPG/Max” 또는 “Yaskawa/Delta/HCFA”라고 적혀 있다면 판매자가 상황에 따라 다른 부품을 장착할 수 있다는 뜻입니다. 실제로 어떤 브랜드가 들어가는지는 반드시 계약서에 명시되어야 합니다. |
절단 품질: 도면에 ISO 9013 기준 명시하기
“절단면이 깔끔하다”는 기준은 사람마다 다릅니다. ISO 9013 규격은 열가공 절단면의 직각도(1~5 등급)와 표면 거칠기 Rz5(1~4 등급)를 철판 두께에 따른 허용 오차와 함께 등급별로 분류합니다. 도면에 필요한 등급을 명시해 두면, 구매자와 공급업체가 동일한 잣대로 샘플 부품의 품질을 평가할 수 있습니다.
구리, 황동(신주), 알루미늄 가공
파이버 레이저는 CO₂ 레이저 파장의 1/10 수준인 약 1.07 µm 파장대를 사용하여 훨씬 더 미세한 스폿(초점)으로 집광됩니다. 이 높은 에너지 밀도 덕분에 CO₂ 레이저로는 가공이 까다로운 구리와 황동(신주)을 수월하게 절단할 수 있습니다. 반사율이 높은 금속을 가공할 때의 실무 팁: 최대 피드 속도보다 10~15% 낮게 설정하고, 피어싱이 완전히 관통된 후 이동하며, 포커스는 상단 표면 근처에 두고, 구리는 산소로 황동은 질소로 가공합니다. 구리 절단 시 최소 권장 출력은 1 mm 두께 1 kW, 3 mm 두께 2 kW, 6 mm 두께 4 kW입니다.
철판도 마찬가지입니다. 15 mm 연강과 10 mm 스테인리스를 비교 테스트해 보면, 파이버 레이저는 철판이 파장을 더 잘 흡수하기 때문에 CO₂ 레이저보다 더 낮은 출력으로도 동일한 절단 속도를 낼 수 있습니다.
오픈 테이블 vs 교환식(셔틀) 테이블
단일 오픈 테이블 장비(LFP3015, LFP6020)는 작업자가 완성된 부품을 내리고 다음 철판을 올리는 동안 레이저 헤드가 대기합니다. 시제품 제작이나 다품종 소량 작업에는 가성비가 좋아 적합합니다. 하지만 풀타임으로 대량 생산을 할 때는 대기 시간이 쌓여 손실이 큽니다. 교환식 테이블(LFP4020, 15~20초 교체) 장비를 사용하면 절단이 진행되는 동안 다음 철판을 미리 로딩할 수 있어 효율적입니다.
파이버 레이저, 플라즈마, 파이프 레이저 비교
박판 및 중후판 가공에서는 파이버 레이저가 최고의 정밀도와 절단면 품질을 자랑합니다. CNC 플라즈마는 두꺼운 연강을 절단할 때 밀리미터당 단가가 저렴하며 용접용 베벨(개선) 가공이 가능합니다. 만약 파이프 가공 비중이 높다면 전용 파이프 레이저(튜브 레이저)가 절단, 타공, 홀가공을 한 번에 처리해 주어 유리합니다. 파이프 물량이 많지 않다면 판금·파이프 겸용 2in1 장비도 좋은 대안입니다.
주문하시기 전에
- 소재별 판재 규격 및 두께 구성 (월 가공 시간 기준).
- 발광원(레이저 소스) 브랜드 및 출력, 그리고 해당 소스의 절단 조건표.
- 단독 테이블 또는 교환식(셔틀) 테이블.
- 계약서에 명시된 레이저 헤드, 서보 모터, 가이드 레일, 제어기(컨트롤러) 브랜드.
- 가스 공급, 전원 연결, 바닥 기초 및 집진(집진기) 시설.
- 자사 도면으로 가공한 샘플 부품 (필요시 ISO 9013 기준 적용).
파이버 레이저 절단기 FAQ
소규모 임가공 공장에 알맞은 레이저 절단기는 무엇인가요?
대개 LFP3015와 같은 3015 규격 모델이 적합합니다. 표준 1500 × 3000 mm 판재를 수용하며 1 kW부터 12 kW까지 선택할 수 있습니다.
3 kW 파이버 레이저는 최대 얼마의 두께까지 절단할 수 있나요?
일반적으로 탄소강은 산소 절단 시 최대 약 22 mm, 스테인리스는 질소 절단 시 최대 약 10 mm까지 가능하지만, 이 경우 속도가 매우 느립니다. 양산 작업 시에는 이보다 몇 밀리미터 여유를 두고 견적 받은 레이저 소스의 절단 조건표를 확인하시는 것이 좋습니다.
고출력 레이저가 무조건 더 빠른가요?
아닙니다. 박판(얇은 철판) 가공 시에는 가속도와 제어기 성능에 의해 속도가 제한됩니다. 고출력의 이점은 중판 이상 두께부터 본격적으로 나타납니다.
질소 절단 비용이 많이 드는 이유는 무엇인가요?
3 kW 장비 기준 질소는 약 12–20 bar의 고압으로 용융물을 오로지 가스 압력만으로 밀어내야 하므로 소모량이 많습니다. 액체 질소 탱크나 질소 발생기를 사용하면 입방미터당 단가를 낮출 수 있습니다.
파이버 레이저로 구리나 신주(황동)도 절단할 수 있나요?
네, 가능합니다. 보수적인 기준치로 구리는 1 kW당 1 mm, 신주는 4 kW로 6 mm 가공을 기준으로 잡으시면 됩니다. 구리는 산소, 신주는 질소를 주로 사용합니다.
발주 전에 샘플 가공을 해볼 수 있나요?
네, 가능합니다. DXF 도면과 소재, 두께를 보내주시면 검토 중이신 사양의 장비로 샘플을 절단해 드립니다.
가공하시는 판재 규격과 두께 비율을 보내주세요. 작업에 딱 맞는 베드 사이즈와 레이저 소스를 추천해 드리며, 모든 주요 부품의 브랜드를 명시하여 견적을 제공해 드립니다.
견적 문의하기