Machines de découpe laser fiber
Découpeurs laser fiber de 3000 × 1200 mm à 6000 × 2000 mm et de 1 kW à 60 kW, ainsi qu'une machine combinée tôle-tube 2-en-1 et une cellule robotisée 3D, avec guide d'achat basé sur les données de découpe publiées.
- 9 modèles
- 7 000 – 50 000 USD FOB Qingdao
- 24 mois de garantie
- CE ISO 9001
-
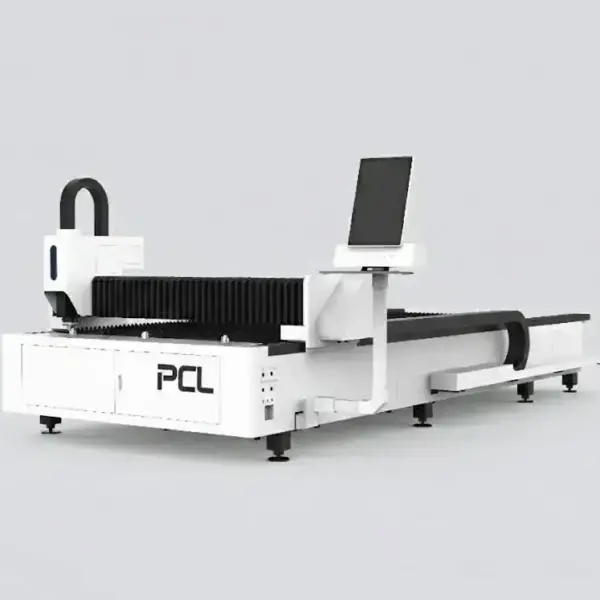
Découpeur laser fibre LFP3015
18 000 – 35 000 USD Voir les détails -
LFP4020
7 000 – 50 000 USD Voir les détails -
LFP6020
7 000 – 50 000 USD Voir les détails -
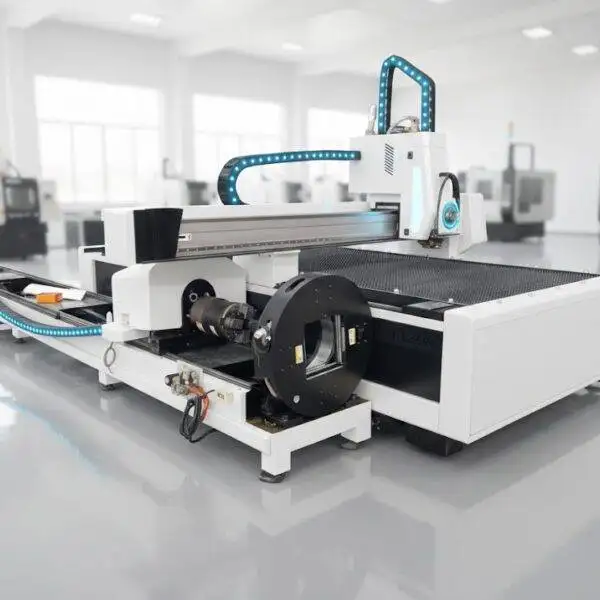
machine de découpe laser fiber 2 en 1
7 000 – 50 000 USD Voir les détails -
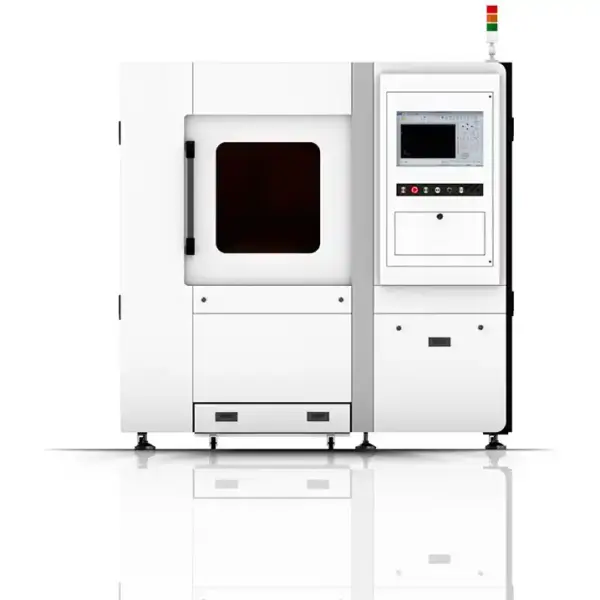
machine de découpe laser fiber SF6060
7 000 – 50 000 USD Voir les détails -
Machine de découpe laser fibre LFH 4020
7 000 – 50 000 USD Voir les détails -
Machine de découpe laser fibre LFH6020
7 000 – 50 000 USD Voir les détails -
Machine de découpe laser GF
7 000 – 50 000 USD Voir les détails -
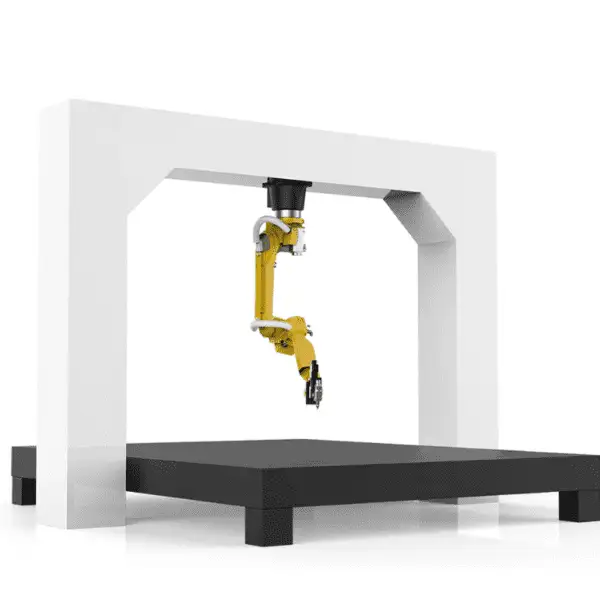
Machine de découpe robotisée 3D
Prix sur demande Voir les détails
Commencez par les formats de tôles que vous achetez
Le format de la table est le premier choix à faire car c'est le plus difficile à modifier par la suite. Adaptez-le aux dimensions des tôles livrées par votre fournisseur d'acier : 1500 × 3000 mm requiert une table 3015, 2000 × 4000 mm une table 4020, et les tôles de 6 m ou bandes longues une table 6020. Une table trop petite vous oblige à cisailler les tôles au préalable ; une table trop grande encombre l'atelier et immobilise du capital.
| Machine | Zone de travail | Puissance | Remarques |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Forte puissance sur table compacte ; tête autofocus |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Table simple ouverte, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Table de changement automatique, échange en 15–20 s |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Bâti mécano-soudé et détendu thermiquement pour forte épaisseur |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Table simple ouverte pour tôles longues |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, refroidisseur double température |
| Combiné tôle & tube 2-en-1 | Table 3015 ou 4020 + tubes Ø20–220 mm | 1–12 kW | Table plane et mandrin pneumatique sur une seule machine |
| Cellule laser robotisée 3D | Robot 6 axes, portée 2010–3100 mm | 1–4 kW | Détourage de pièces embouties et formées |
| SF6060 | Sur demande | Sur demande | Machine compacte carénée |
Quelle épaisseur chaque puissance peut-elle couper ?
| Puissance laser | Acier au carbone (O₂) | Inox (N₂) | Aluminium (N₂) | Laiton (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
L'épaisseur maximale est une limite absolue, découpée lentement et avec un état de surface plus rugueux. Prévoyez votre production quotidienne quelques millimètres en dessous, et confirmez avec l'abaque de coupe de la source et de la tête exactes figurant dans votre devis.
Deux conclusions s'imposent. La puissance n'augmente pas les performances de tous les matériaux de la même manière : de 3 à 6 kW, le maximum sur acier au carbone bouge à peine (de 22 à 25 mm), tandis que l'inox double (de 10 à 20 mm). De plus, le maximum n'est pas la limite utile, car la vitesse à cette valeur chute bien en dessous de 1 m/min. L'aluminium atteint généralement environ 60 à 70 % de l'épaisseur de l'acier au carbone à puissance égale.
Paramètres de découpe laser fiber
Trois réglages déterminent l'essentiel des coupes : le gaz, la position du foyer et la buse. Ils sont indissociables, et les mélanger est la cause la plus fréquente d'une mauvaise tranche.
| Application | Gaz et pression | Foyer | Buse | Résultat |
|---|---|---|---|---|
| Acier au carbone 1–3 mm, grande vitesse | Azote ou air, 10–14 bar | 0 à −1 mm | Simple, petit diamètre | Plus rapide ; léger laitier en face inférieure |
| Acier au carbone à partir de 2 mm, coupe propre | Oxygène, 0,5–1,6 bar | +3 à +14 mm (augmente avec l'épaisseur) | Double ou type E | Tranche propre ; plus lent que l'azote sur tôle fine |
| Inox, aluminium, laiton | Azote, 10–20 bar (augmente avec l'épaisseur) | 0 à −13 mm (diminue avec l'épaisseur) | Simple pour tôles fines, grand diamètre pour tôles fortes | Tranche brillante, sans oxydation |
La découpe à l'oxygène utilise un foyer positif afin que le haut de la saignée (kerf) s'élargisse suffisamment pour évacuer le métal en fusion. La découpe à l'azote repose uniquement sur la quantité de mouvement du gaz, le foyer se positionne donc profondément dans la saignée. Passer d'une tôle forte en acier au carbone à de l'inox sans réinitialiser le foyer donne une coupe large et rugueuse sur l'inox ; un foyer à zéro ou négatif sur de l'acier au carbone épais avec de l'oxygène bloque la coupe.
| Épaisseur | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Épaisseur | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Épaisseur | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Épaisseur | 1,5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2,5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2,5–3 | 5–6 | 15–18 |
| 6 mm | – | 1,5–2 | 3,5–4 | 12–15 |
| 8 mm | – | 0,6–0,7 | 1,5–2 | 8–10 |
| 10 mm | – | – | 1,0–1,2 | 6–7 |
Vitesses en m/min. Valeurs types pour une coupe de bonne qualité ; les exigences sur les arêtes, la nuance de matériau, la pureté du gaz et la tête influencent ces résultats. Votre devis inclut le tableau pour la configuration exacte.
Sur une machine de 6 kW ou plus, l'acier au carbone de moins de 6 mm se découpe généralement plus rapidement à l'azote ou à l'air, en acceptant une légère scorie ; au-dessus d'environ 10 mm, ou lorsque l'arête doit être exempte de scories, l'oxygène avec un foyer positif est le meilleur choix. En dessous de 1 mm, l'oxygène n'est pas utilisé.
Perçage de tôles fortes
Sur les tôles fortes, le perçage est l'étape la plus délicate : réalisé en une seule fois, il projette du métal fondu sur la buse. L'acier au carbone épais se perce en trois étapes, d'une hauteur de décollage élevée à pleine puissance jusqu'à la hauteur de coupe avec une puissance pulsée et un foyer plus bas, et la tête ne commence à bouger qu'après la dernière étape. Sur de l'acier au carbone de 22 mm à 3 kW, l'ensemble des étapes prend plusieurs secondes. Testez d'abord les paramètres de perçage sur une chute ; l'état de surface, la pureté de l'oxygène et une optique encrassée modifient les temps.
Types de buses
| Type | Utilisation |
|---|---|
| Simple (S) | Azote et air ; usage général ; alésages plus grands pour les inox et aluminiums épais |
| Double (D) | Découpe à l'oxygène de l'acier au carbone à puissance faible à moyenne |
| Type E | Buse oxygène à haut débit pour 6 kW et plus |
| Grand alésage (B) | Azote sur inox et aluminium épais à 6 kW et plus |
Un flux de gaz homogène nécessite une buse centrée et en bon état. Vérifiez le centrage à chaque changement de buse et remplacez les buses dont la pointe est endommagée ; une pointe ébarbée provoque des scories irrégulières d'un côté de la coupe.
Quand la coupe présente des défauts
| Symptôme | Causes probables | Solution |
|---|---|---|
| Lourdes scories sous l'acier au carbone (oxygène) | Vitesse trop élevée, pression d'oxygène basse, foyer trop négatif, buse partiellement obstruée | Réduire la vitesse de 5 à 8 % ; maintenir l'oxygène à 0,5–0,7 bar ; régler le foyer à +3 à +4 mm ; vérifier la pointe de la buse |
| Arête d'inox jaune ou brune | Pureté de l'azote inférieure à 99,99 %, pression basse, hauteur de décollage trop élevée, fuite de gaz | Utiliser au moins 99,99 % d'azote ; hauteur de décollage d'environ 0,5 mm ; ajouter 1–2 bar ; tester l'étanchéité des raccords |
| Acier au carbone épais non traversé | Perçage non terminé, foyer insuffisamment positif, optique sale | Laisser toutes les étapes de perçage se terminer ; monter le foyer par paliers de 1 mm ; nettoyer ou remplacer la vitre de protection |
| La qualité varie sur la tôle | Tôle bombée, débris sous la tôle, crémaillère ou courroie usée | Aplatir la tôle ; nettoyer les lattes ; calibrer les axes si la variation se répète |
Oxygène, azote ou air
| Gaz | Utilisation | Arête |
|---|---|---|
| Oxygène | Acier au carbone, en particulier à partir des moyennes épaisseurs | Couche d'oxyde sur l'arête ; à éliminer avant thermolaquage ou soudage de joints critiques |
| Azote | Acier inoxydable, aluminium ; acier au carbone lorsque l'arête doit être sans oxyde | Arête brillante, prête à souder ou à peindre ; forte consommation de gaz |
| Air comprimé | Tôles fines en acier au carbone et inox | Légère oxydation ; le moins cher au mètre si l'air est sec et sans huile |
Les pressions sont très différentes. L'oxygène fonctionne à environ 0,5–1,6 bar, l'azote à 10–20 bar. L'oxygène brûle avec le laser et ne nécessite qu'un faible débit ; l'azote doit expulser seul le métal fondu de la saignée, il requiert donc une forte pression et beaucoup de gaz. Pour une arête d'inox propre, de l'azote d'une pureté de 99,999 % est la spécification habituelle.
Déterminez la source de gaz avant l'arrivée de la machine. Les cadres de bouteilles conviennent pour des découpes occasionnelles à l'azote ; un travail quotidien sur l'inox justifie généralement l'installation d'une cuve cryogénique ou d'un générateur d'azote.
Lire une fiche technique laser
Les fiches techniques des machines 3015 sur les plateformes B2B se ressemblent presque toutes : positionnement ±0,03 mm, repositionnement ±0,02 mm, 120–150 m/min, 1,5 G, triphasé 380 V. Certaines donnent même deux chiffres de précision différents sur la même page. Ce qui différencie les machines se cache derrière ces lignes :
| Ligne de la fiche technique | Ce qu'il faut vérifier |
|---|---|
| Précision de positionnement vs repositionnement | Le positionnement (par exemple ±0,03 mm) indique la précision avec laquelle l'axe atteint un point consigné ; le repositionnement (souvent ±0,02 mm) indique sa capacité à revenir exactement au même point. Demandez selon quelle méthode de test ce chiffre a été obtenu, telle que la norme ISO 230-2. |
| Vitesse max. | Les annonces affichent 100–150 m/min. Il s'agit de la vitesse de déplacement en rapids entre les coupes. La vitesse de coupe sur de l'acier de 6 mm à 3 kW est d'environ 2 m/min. |
| Accélération | 1,0–1,5 G est courant. C'est ce qui détermine le temps de cycle sur tôle fine avec de nombreux petits contours, bien plus que la puissance du laser. |
| Poids | Les annonces B2B indiquent souvent le poids brut emballé, et non le poids de la machine. Demandez le poids de la machine et la charge au sol si vous prévoyez les fondations. |
| Noms de marques | « Raycus/IPG/Max » ou « Yaskawa/Delta/HCFA » dans une annonce signifie que le vendeur peut installer l'une ou l'autre de ces marques. Seules les marques inscrites dans votre contrat comptent. |
Qualité de coupe : utilisez la norme ISO 9013 sur le plan
Une « bonne arête » revêt différentes significations selon les interlocuteurs. La norme ISO 9013 classe les coupes thermiques selon la perpendicularité (classes 1 à 5) et la rugosité de surface Rz5 (classes 1 à 4), avec des tolérances qui augmentent avec l'épaisseur de la tôle. Si vous indiquez les classes requises sur votre plan, vous et votre fournisseur évaluerez les pièces échantillons selon le même étalon.
Cuivre, laiton et aluminium
Les lasers à fibre fonctionnent à environ 1,07 µm, soit un dixième de la longueur d'onde du CO₂, et se focalisent sur un point beaucoup plus petit. Cette densité de puissance supérieure permet de découper le cuivre et le laiton, ce qui pose des difficultés aux lasers CO₂. Règles pratiques pour les métaux réfléchissants : coupez 10 à 15 % en dessous de la vitesse d'avance maximale, laissez le perçage traverser complètement avant de bouger, maintenez le foyer près de la surface supérieure, utilisez l'oxygène sur le cuivre et l'azote sur le laiton. Les puissances minimales conseillées pour le cuivre sont de 1 kW pour 1 mm, 2 kW pour 3 mm et 4 kW pour 6 mm.
Il en va de même pour l'acier : lors d'essais comparatifs sur de l'acier doux de 15 mm et de l'inox de 10 mm, un laser à fibre a nécessité moins de puissance qu'un laser CO₂ pour une même vitesse de coupe, car l'acier absorbe mieux sa longueur d'onde.
Table ouverte ou table d'échange
Sur une machine à table simple ouverte (LFP3015, LFP6020), le laser reste immobile pendant que l'opérateur évacue les pièces et charge la tôle suivante. Pour du prototypage et des séries variées, c'est tout à fait acceptable, et la machine coûte moins cher. Lorsque la machine tourne en production à plein temps, les temps d'attente s'accumulent ; une table d'échange (LFP4020, changement en 15–20 s) permet de charger pendant que la machine coupe.
Laser à fibre, plasma ou découpeuse de tubes
Le laser à fibre offre la meilleure précision et le meilleur état de arête sur tôle et tôle moyenne. Le plasma CNC coûte moins cher au millimètre d'épaisseur sur l'acier au carbone lourd et permet de couper des biseaux de soudure. Si les tubes représentent une part importante de vos pièces, une machine laser pour tubes dédiée réalise le sciage, le perçage et les grugeages en une seule passe ; la machine 2-en-1 couvre les volumes de tubes plus faibles.
Avant de passer commande
- Formats de tôle et mix d'épaisseurs par matériau, en heures par mois.
- Marque et puissance de la source, avec l'abaque de découpe associé.
- Table simple ou changeur de palettes.
- Marques de la tête de coupe, des servomoteurs, des rails et de la commande numérique clairement stipulées dans le contrat.
- Alimentation en gaz, raccordement électrique, sol et extraction des fumées.
- Pièces échantillons issues de vos propres plans, évaluées selon les normes ISO 9013 si vous les utilisez.
FAQ - Machine de découpe laser fibre
Quel découpeur laser convient à un petit atelier de sous-traitance ?
Généralement un format 3015 tel que le LFP3015 : il accepte les tôles standard de 1500 × 3000 mm et peut être commandé de 1 kW à 12 kW.
Quelle est l'épaisseur maximale de coupe pour un laser fibre de 3 kW ?
En règle générale, comptez environ 22 mm en acier au carbone avec de l'oxygène et 10 mm en acier inoxydable avec de l'azote au maximum, à très faible vitesse. Pour la production en série, prévoyez quelques millimètres de moins et consultez l'abaque de la source qui vous est proposée.
Un laser plus puissant est-il toujours plus rapide ?
Non. Sur tôle fine, la vitesse est limitée par l'accélération et le contrôleur. La puissance supplémentaire devient rentable à partir des épaisseurs moyennes.
Pourquoi la découpe à l'azote coûte-t-elle si cher ?
L'azote fonctionne à environ 12–20 bar sur une machine de 3 kW et doit évacuer la matière fondue par ses propres moyens, d'où une consommation élevée. Une cuve cryogénique ou un générateur réduit le coût au mètre cube.
Un laser fibre peut-il découper le cuivre et le laiton ?
Oui. Par sécurité, prévoyez au minimum 1 kW pour 1 mm de cuivre et 4 kW pour 6 mm, avec de l'oxygène pour le cuivre et de l'azote pour le laiton.
Pouvez-vous découper des échantillons avant ma commande ?
Oui. Envoyez-nous un fichier DXF, la nuance et l'épaisseur du matériau, et nous découpons des échantillons sur la configuration que vous envisagez.
Envoyez-nous vos dimensions de tôle et votre mix d'épaisseurs. Nous vous recommandons un format de table et une source, avec un devis mentionnant la marque de chaque composant.
Demander un devis