Máquinas de Corte a Laser de Fibra
Cortadoras a laser de fibra de 3000 × 1200 mm a 6000 × 2000 mm e de 1 kW a 60 kW, além de uma máquina 2 em 1 para chapa e tubo e uma célula robotizada 3D, com um guia de compra baseado em dados de corte publicados.
- 9 modelos
- 7.000 – 50.000 USD FOB Qingdao
- 24 meses de garantia
- CE ISO 9001
-
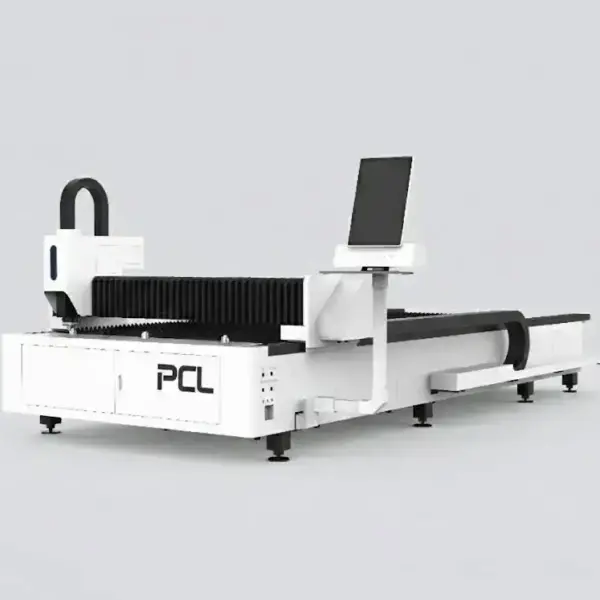
Cortadora a Laser de Fibra LFP3015
18.000 – 35.000 USD Ver detalhes -
LFP4020
7.000 – 50.000 USD Ver detalhes -
LFP6020
7.000 – 50.000 USD Ver detalhes -
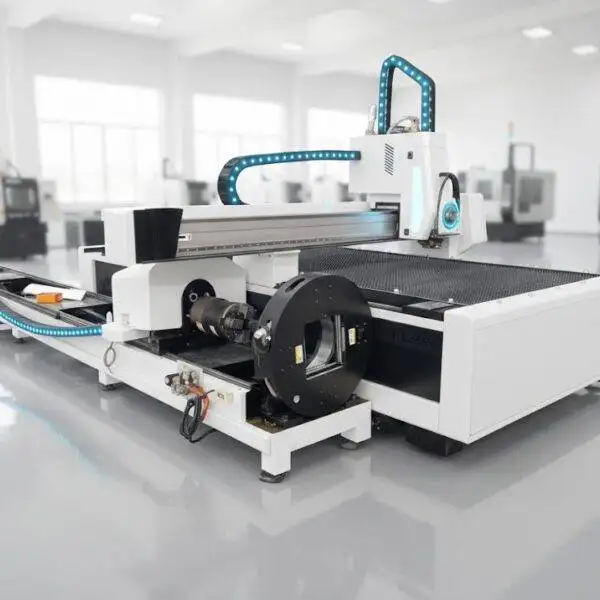
máquina de corte a laser de fibra 2 em 1
7.000 – 50.000 USD Ver detalhes -
máquina de corte a laser de fibra GF
7.000 – 50.000 USD Ver detalhes -
Máquina de Corte a Laser de Fibra LFH 4020
7.000 – 50.000 USD Ver detalhes -
Máquina de corte a laser de fibra LFH6020
7.000 – 50.000 USD Ver detalhes -
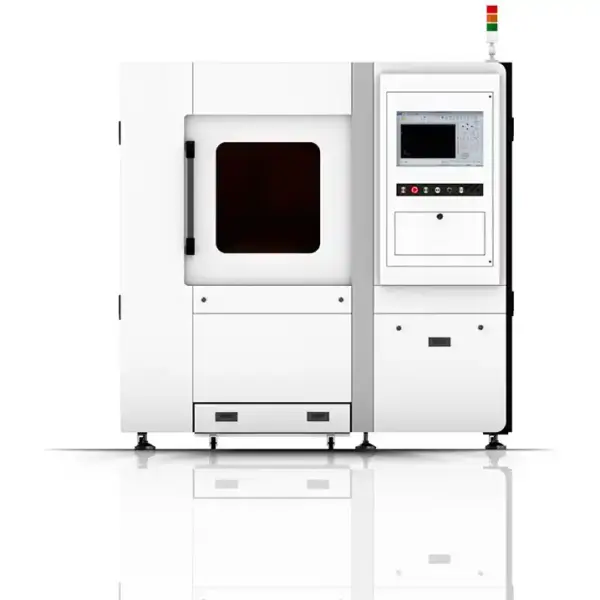
Máquina de corte a laser de fibra SF6060
7.000 – 50.000 USD Ver detalhes -
máquina de corte robótica 3D
Preço sob consulta Ver detalhes
Comece pelas Chapas que Você Compra
O tamanho da mesa é a primeira decisão porque é o mais difícil de mudar depois. Combine-o com as chapas que seu fornecedor de aço entrega: 1500 × 3000 mm precisa de uma mesa 3015, 2000 × 4000 mm de uma mesa 4020, e chapas de 6 m ou tiras longas de uma mesa 6020. Uma mesa pequena demais significa ter que cisalhar as chapas antes; uma grande demais ocupa espaço no chão de fábrica e dinheiro à toa.
| Máquina | Área útil | Potência | Observações |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Alta potência em mesa compacta; cabeçote com foco automático |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Mesa única aberta, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Mesa trocadora automática, troca em 15–20 s |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Mesa soldada em chapa grossa, tratada termicamente para chapas pesadas |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Mesa única aberta para chapas longas |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, chiller dedupla temperatura |
| 2 em 1 chapa e tubo | Mesa 3015 ou 4020 + tubos Ø20–220 mm | 1–12 kW | Mesa plana e mandril pneumático em uma única máquina |
| Célula robótica a laser 3D | Robô de 6 eixos, alcance de 2010–3100 mm | 1–4 kW | Aparagem de peças conformadas e estampadas |
| SF6060 | Sob consulta | Sob consulta | Cortadora compacta carenada |
Qual a Espessura que Cada Potência Consegue Cortar?
| Potência do laser | Aço carbono (O₂) | Inox (N₂) | Alumínio (N₂) | Latão (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
A espessura máxima é um limite extremo, cortado lentamente e com uma aresta mais rugosa. Planeje a produção diária alguns milímetros abaixo disso e confirme com a tabela de corte da fonte exata e do cabeçote presentes na sua proposta.
Duas coisas decorrem disso. A potência não eleva o desempenho em todos os materiais da mesma forma: de 3 a 6 kW o máximo em aço carbono quase não muda (de 22 para 25 mm), enquanto no inox ele dobra (de 10 para 20 mm). Além disso, o máximo não é o limite útil, pois a velocidade próxima a ele fica bem abaixo de 1 m/min. O alumínio geralmente alcança cerca de 60–70% da espessura do aço carbono com a mesma potência.
Parâmetros de Corte a Laser de Fibra
Três ajustes definem a maioria dos cortes: o gás, a posição do foco e o bocal. Eles andam juntos, e misturá-los é a causa mais comum de um corte ruim.
| Trabalho | Gás e pressão | Foco | Bocal | Resultado |
|---|---|---|---|---|
| Aço carbono 1–3 mm, alta velocidade | Nitrogênio ou ar, 10–14 bar | 0 a −1 mm | Simples, furo pequeno | Mais rápido; leve rebarba na parte inferior |
| Aço carbono a partir de 2 mm, corte limpo | Oxigênio, 0,5–1,6 bar | +3 a +14 mm (aumenta com a espessura) | Duplo ou tipo E | Face limpa; mais lento que o nitrogênio em chapas finas |
| Inox, alumínio, latão | Nitrogênio, 10–20 bar (aumenta com a espessura) | 0 a −13 mm (diminui com a espessura) | Simples para fino, furo grande para espesso | Aresta brilhante e livre de óxidos |
Cortes com oxigênio usam foco positivo para que o topo do kerf abra o suficiente para o metal fundido escapar. Cortes com nitrogênio dependem apenas do momento do gás, fazendo com que o foco fique profundo no kerf. Mudar uma máquina de aço carbono grosso para inox sem reajustar o foco resulta em um corte largo e rugoso no inox; foco zero ou negativo em aço carbono grosso com oxigênio paralisa o corte.
| Espessura | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Espessura | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Espessura | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Espessura | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Velocidades em m/min. Valores típicos para corte de boa qualidade; requisitos de borda, tipo de material, pureza do gás e o cabeçote alteram esses valores. Sua cotação inclui a tabela para a configuração exata.
Em uma máquina de 6 kW ou mais, o aço carbono com menos de 6 mm geralmente é cortado mais rápido com nitrogênio ou ar, aceitando uma leve rebarba; acima de 10 mm, ou onde a borda precisa ser isenta de rebarbas, o oxigênio com foco positivo é a melhor escolha. Abaixo de 1 mm, o oxigênio não é utilizado.
Perfuração de Chapas Grossas
Em chapas grossas, a perfuração é o momento mais arriscado: feita em uma única etapa, ela sopra metal fundido de volta no bocal. O aço carbono grosso é perfurado em três estágios, de uma altura de standoff alta com potência total até a altura de corte com potência pulsada e foco mais baixo, e o cabeçote só começa a se mover após o último estágio. Em aço carbono de 22 mm a 3 kW, os estágios juntos levam vários segundos. Teste as configurações de perfuração em retalhos primeiro; a condição da superfície, a pureza do oxigênio e uma lente suja alteram o tempo.
Tipos de Bocais
| Tipo | Uso |
|---|---|
| Simples (S) | Nitrogênio e ar; uso geral; furos maiores para aço inoxidável e alumínio mais espessos |
| Duplo (D) | Corte a oxigênio de aço carbono em potência baixa a média |
| Tipo E | Bocal de oxigênio de alto fluxo para 6 kW e acima |
| Furo grande (B) | Nitrogênio em aço inoxidável e alumínio espessos a 6 kW e acima |
O fluxo uniforme de gás precisa de um bocal centralizado e sem danos. Verifique a centralização sempre que o bocal for trocado e substitua os bocais com a ponta danificada; uma ponta com rebarba causa rebarba irregular em um dos lados do corte.
Quando a Borda Apresenta Problemas
| Sintoma | Causas prováveis | Solução |
|---|---|---|
| Rebarba pesada sob aço carbono (oxigênio) | Velocidade muito alta, pressão de oxigênio baixa, foco muito negativo, bocal parcialmente entupido | Reduza a velocidade em 5–8 %; mantenha o oxigênio em 0.5–0.7 bar; ajuste o foco de +3 a +4 mm; verifique a ponta do bocal |
| Borda de aço inoxidável amarela ou marrom | Pureza do nitrogênio abaixo de 99.99 %, pressão baixa, standoff muito alto, vazamento de gás | Use pelo menos 99.99 % de nitrogênio; standoff de cerca de 0.5 mm; adicione 1–2 bar; teste vazamentos nas conexões |
| Aço carbono espesso não cortado até o fim | Perfuração não finalizada, foco não positivo o suficiente, lente suja | Deixe todos os estágios de perfuração terminarem; aumente o foco em etapas de 1 mm; limpe ou substitua a janela de proteção |
| A qualidade varia ao longo da chapa | Chapa empenada, detritos sob a chapa, cremalheira ou correia desgastada | Nivele a chapa; limpe as sapatas; calibre os acionamentos se a variação se repetir |
Oxigênio, Nitrogênio ou Ar
| Gás | Uso | Borda |
|---|---|---|
| Oxigênio | Aço carbono, especialmente de espessura média para cima | Película de óxido na borda; remova-a antes da pintura eletrostática ou soldagem de juntas críticas |
| Nitrogênio | Aço inoxidável, alumínio; aço carbono quando a borda deve ser isenta de óxido | Borda brilhante, pronta para soldar ou pintar; alto consumo de gás |
| Ar comprimido | Chapa fina de carbono e inoxidável | Leve oxidação; o mais barato por metro se o ar estiver seco e isento de óleo |
As pressões são muito diferentes. O oxigênio opera a cerca de 0.5–1.6 bar, o nitrogênio a 10–20 bar. O oxigênio queima junto com o laser e precisa de pouco fluxo; o nitrogênio tem que soprar o metal fundido para fora do kerf por conta própria, por isso precisa de alta pressão e muito gás. Para uma borda de aço inoxidável limpa, nitrogênio com 99.999 % de pureza é a especificação usual.
Decida de onde virá o gás antes da máquina chegar. Feixes de cilindros são bons para corte ocasional de nitrogênio; o trabalho diário com aço inoxidável geralmente justifica um tanque criogênico ou um gerador de nitrogênio.
Como Ler uma Especificação de Laser
As fichas técnicas para máquinas 3015 em plataformas B2B parecem quase idênticas: posicionamento de ±0.03 mm, reposicionamento de ±0.02 mm, 120–150 m/min, 1.5 G, trifásico de 380 V. Algumas até dão dois números de precisão diferentes na mesma página. O que diferencia as máquinas está por trás dessas linhas:
| Linha na ficha técnica | O que verificar |
|---|---|
| Precisão de posicionamento vs reposicionamento | O posicionamento (por exemplo, ±0.03 mm) é o quão perto o eixo chega de um ponto comandado; o reposicionamento (geralmente ±0.02 mm) é quão bem ele retorna ao mesmo ponto. Pergunte de qual método de teste o valor vem, como a norma ISO 230-2. |
| Velocidade máxima | Os anúncios citam 100–150 m/min. Essa é a velocidade de deslocamento rápido entre os cortes. A velocidade de corte em aço de 6 mm a 3 kW é de cerca de 2 m/min. |
| Aceleração | 1.0–1.5 G é comum. Ela define o tempo de ciclo em chapas finas com muitos pequenos contornos, mais do que a potência do laser. |
| Peso | Os anúncios B2B geralmente fornecem o peso bruto da embalagem, não o peso da máquina. Peça o peso da máquina e a carga no piso se estiver planejando a fundação. |
| Nomes de marcas | "Raycus/IPG/Max" ou "Yaskawa/Delta/HCFA" em um anúncio significa que o vendedor pode fornecer qualquer uma delas. As marcas no seu contrato são as que contam. |
Qualidade de Corte: Use a Norma ISO 9013 no Desenho
"Boa borda" significa coisas diferentes para pessoas diferentes. A norma ISO 9013 classifica cortes térmicos por perpendicularidade (faixas de 1 a 5) e por rugosidade superficial Rz5 (faixas de 1 a 4), com tolerâncias que aumentam com a espessura da chapa. Se você colocar as faixas necessárias no seu desenho, você e o fornecedor avaliam as peças de amostra usando o mesmo critério.
Cobre, Latão e Alumínio
Os lasers de fibra operam a cerca de 1.07 µm, um décimo do comprimento de onda do CO₂, e focam em um ponto muito menor. Essa maior densidade de potência é o que permite cortar cobre e latão com os quais os lasers de CO₂ lutam. Regras práticas para metais reflexivos: corte 10–15 % abaixo da taxa de avanço máxima, deixe a perfuração atravessar totalmente antes de mover, mantenha o foco perto da superfície superior, use oxigênio no cobre e nitrogênio no latão. As potências mínimas conservadoras para o cobre são 1 kW para 1 mm, 2 kW para 3 mm e 4 kW para 6 mm.
O mesmo se aplica ao aço: em testes comparativos em aço-carbono de 15 mm e aço inoxidável de 10 mm, um laser de fibra precisou de menos potência do que um laser de CO₂ para a mesma velocidade de corte, porque o aço absorve seu comprimento de onda melhor.
Mesa Aberta ou Mesa de Troca
Em uma máquina de mesa única aberta (LFP3015, LFP6020), o laser fica parado enquanto o operador retira as peças e carrega a próxima chapa. Para protótipos e trabalhos mistos, isso é aceitável, e a máquina custa menos. Quando a máquina opera na produção em turnos completos, o tempo de espera acumula; uma mesa de troca (LFP4020, troca de 15–20 s) permite carregar enquanto corta.
Laser de Fibra, Plasma ou Laser para Tubos
O laser de fibra oferece a melhor precisão e borda em chapas e chapas médias. O plasma CNC custa menos por milímetro de espessura em aço carbono pesado e corta chanfros para solda. Se os tubos representam uma grande fatia das suas peças, um laser para tubos dedicado faz a serra, furação e entalhe em uma única passada; a máquina 2 em 1 atende a volumes menores de tubos.
Antes de Fazer o Pedido
- Formatos de chapa e sua mistura de espessuras por material, em horas por mês.
- Marca e potência da fonte, com a respectiva tabela de corte daquela fonte.
- Mesa única ou trocador de mesas.
- Marcas do cabeçote, servos, guias lineares e controlador descritas no contrato.
- Fornecimento de gases, conexão elétrica, fundação do piso e exaustão de fumos.
- Peças de amostra do seu próprio desenho, avaliadas conforme as faixas da norma ISO 9013, caso você as utilize.
FAQ sobre Máquina de Corte a Laser de Fibra
Qual máquina de corte a laser é ideal para uma caldeiraria ou oficina de pequeno porte?
Geralmente um modelo 3015, como a LFP3015: ela aceita chapas padrão de 1500 × 3000 mm e pode ser encomendada de 1 kW a 12 kW.
Qual é a espessura máxima de corte de um laser de fibra de 3 kW?
Tipicamente cerca de 22 mm em aço carbono com oxigênio e 10 mm em aço inox com nitrogênio como máximo, a uma velocidade muito baixa. Para produção diária, planeje alguns milímetros a menos e verifique a tabela da fonte cotada.
Um laser de maior potência é sempre mais rápido?
Não. Em chapas finas, a velocidade é limitada pela aceleração e pelo controlador. A potência extra compensa a partir de espessuras médias para cima.
Por que o corte com nitrogênio é tão caro?
O nitrogênio opera em cerca de 12–20 bar em uma máquina de 3 kW e precisa expulsar o material fundido sozinho, portanto o consumo é alto. Um tanque criogênico ou gerador reduz o custo por metro cúbico.
O laser de fibra corta cobre e latão?
Sim. Como mínimos conservadores, planeje 1 kW para 1 mm de cobre e 4 kW para 6 mm, utilizando oxigênio para o cobre e nitrogênio para o latão.
Vocês podem cortar amostras antes de eu fechar o pedido?
Sim. Envie um arquivo DXF, o material e a espessura, e nós cortamos as amostras na configuração que você está considerando.
Envie os tamanhos das suas chapas e a mistura de espessuras. Recomendamos o tamanho da mesa e a fonte ideal, enviando um orçamento com a marca de cada componente especificada.
Solicitar orçamento