ファイバーレーザー切断機
ファイバーレーザー切断機は3000×1200 mmから6000×2000 mm、1 kWから60 kWまで対応。さらにパイプ・板金兼用機や3Dロボットセルも取り揃え、公開切断データに基づいた選定ガイドと共にご紹介します。
- 9 モデル
- USD 7,000 – 50,000 FOB Qingdao
- 24 ヶ月保証
- CE ISO 9001
-
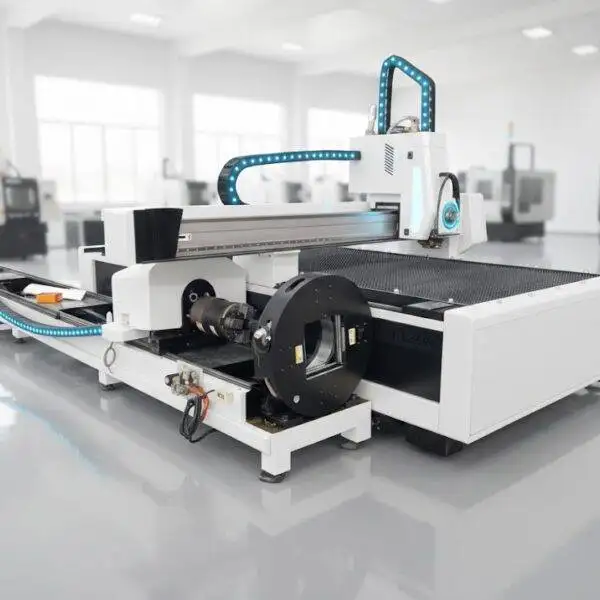
2in1ファイバーレーザー切断機
USD 7,000 – 50,000 詳細を見る -
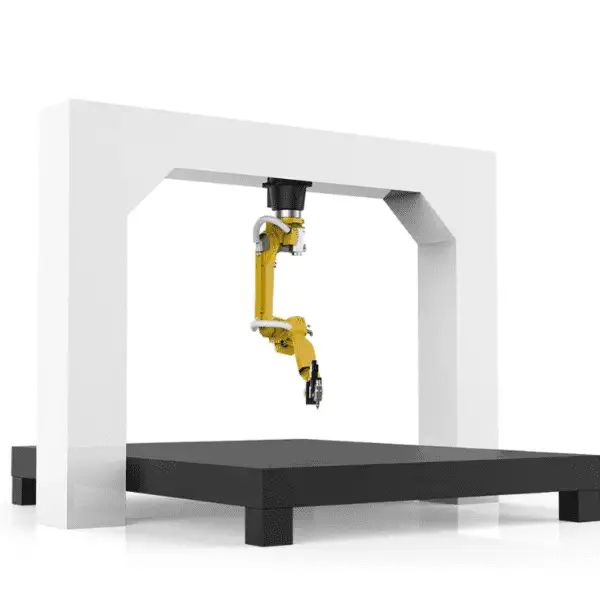
3Dロボット切断機
価格はお問い合わせください 詳細を見る -
GFファイバーレーザー切断機
USD 7,000 – 50,000 詳細を見る -
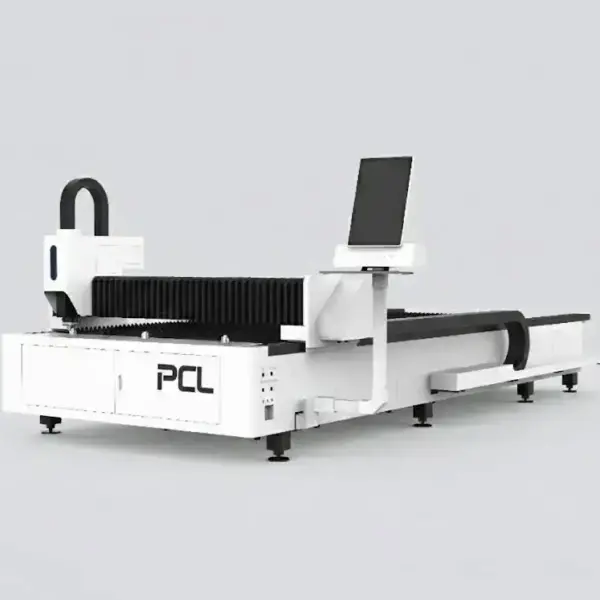
LFH 4020 ファイバーレーザー切断機
USD 7,000 – 50,000 詳細を見る -
LFH6020 ファイバーレーザー切断機
USD 7,000 – 50,000 詳細を見る -
LFP3015 ファイバーレーザー切断機
USD 18,000 – 35,000 詳細を見る -
LFP4020
USD 7,000 – 50,000 詳細を見る -
LFP6020
USD 7,000 – 50,000 詳細を見る -
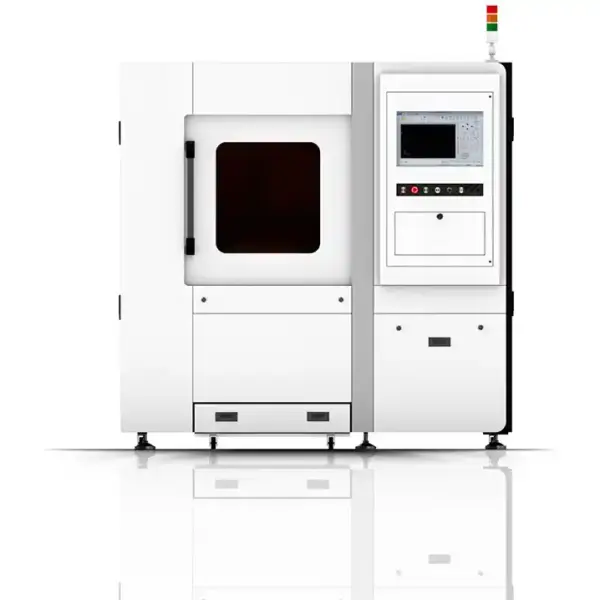
SF6060 ファイバーレーザー切断機
USD 7,000 – 50,000 詳細を見る
まずは加工する板のサイズから選ぶ
ベッドサイズは、後から変更するのが最も難しいため、最初の重要な決定となります。鋼材サプライヤーから納入される板のサイズに合わせて選定してください。1500×3000 mmなら3015ベッド、2000×4000 mmなら4020ベッド、6 mの長尺板やストリップ材なら6020ベッドが最適です。ベッドが小さすぎると事前にシャーリング切断が必要になり、大きすぎると床面積とコストが無駄になります。
| 機種 | 加工範囲 | 出力 | 特長 |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | コンパクトなベッドに高出力を搭載、オートフォーカスヘッド |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | オープン式シングルテーブル、100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | 自動シャトルテーブル、15–20秒で切り替え |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | 厚板向け溶接構造・熱処理済み高剛性ベッド |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | 長尺板用オープン式シングルテーブル |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min、二重温度制御チラー |
| パイプ・板金兼用機 (2-in-1) | 3015または4020ベッド + パイプ径 Ø20–220 mm | 1–12 kW | 1台でフラットベッドと空気圧チャックを完備 |
| 3Dロボットレーザーセル | 6軸ロボット、アームリーチ 2010–3100 mm | 1–4 kW | プレス成形品や絞り加工品のトリミング |
| SF6060 | 要お問い合わせ | 要お問い合わせ | コンパクトなフルカバー型切断機 |
出力ごとの最大切断板厚
| レーザー出力 | 炭素鋼 (O₂) | ステンレス (N₂) | アルミ (N₂) | 真鍮 (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
最大板厚はあくまで限界値であり、切断速度が低下し、切断面の粗さも増します。日常の生産では、この数値よりも数ミリ余裕を持った板厚で計画し、お見積書に記載されている特定の発振器および切断ヘッドの切断チャートで事前にご確認ください。
ここから2つのポイントが導き出されます。出力はすべての材質に対して同じように向上するわけではありません。3 kWから6 kWに上げても、炭素鋼の最大板厚はほとんど変わりませんが(22から25 mm)、ステンレスは2倍になります(10から20 mm)。また、最大板厚付近では速度が1 m/minを大きく下回るため、実用的な限界とは言えません。一般的に、アルミの切断能力は同出力における炭素鋼の約60〜70%となります。
ファイバーレーザー切断パラメータ
切断品質の大部分は、アシストガス、焦点位置、ノズルの3つの設定で決まります。これらは互いに関連しており、設定を誤ることが切断面不良の最も一般的な原因となります。
| 加工内容 | ガスと圧力 | 焦点位置 | ノズル | 結果 |
|---|---|---|---|---|
| 炭素鋼 1〜3 mm、高速切断 | 窒素またはエア、10–14 bar | 0 〜 −1 mm | シングル、小径 | 最速。裏面に微小なドロス |
| 炭素鋼 2 mm以上、クリーン切断 | 酸素、0.5–1.6 bar | +3 〜 +14 mm(板厚に伴い上昇) | ダブルまたはEタイプ | きれいな切断面。薄板の窒素切断より低速 |
| ステンレス、アルミ、真鍮 | 窒素、10–20 bar(板厚に伴い上昇) | 0 〜 −13 mm(板厚に伴い下降) | 薄板はシングル、厚板は大径 | 光沢のある酸化フリーな切断面 |
酸素切断ではプラスの焦点を使用し、カーフ(切幅)の上部を広く開くことで溶融金属がスムーズに排出されるようにします。一方、窒素切断はガスの運動エネルギーのみに依存するため、焦点はカーフの深部に位置します。厚肉の炭素鋼からステンレスへ切り替える際に焦点を再調整しないと、ステンレスの切断面が広く粗くなってしまいます。また、厚肉炭素鋼の酸素切断でゼロまたはマイナスの焦点にすると、切断が停止してしまいます。
| 板厚 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| 板厚 | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| 板厚 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| 板厚 | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
速度単位はm/min。高品質な切断のための代表値であり、切断面の要求事項、材質、アシストガスの純度、切断ヘッドによって変動します。正確な設定チャートはお見積書に添付されます。
出力6 kW以上のファイバーレーザー切断機では、厚さ約6 mm未満の炭素鋼は窒素またはエアで切断する方が高速で、わずかなドロスを許容します。約10 mmを超える場合や、ドロスレスの切断面が必須の場合は、ポジティブフォーカスの酸素アシストが適しています。1 mm未満の板厚では酸素は使用しません。
厚板のピアシング
厚板切断において、ピアシングは最もトラブルが起きやすい工程です。1ステップで行うと、溶融金属がノズルに逆流します。厚肉の炭素鋼は、高いスタンドオフとフルパワーでの照射から、パルス出力と低いフォーカスの切断高さまで、3段階でピアシングを行います。最後の段階が終わって初めてヘッドが移動を開始します。3 kWでの22 mm炭素鋼切断では、これらの段階を合わせて数秒かかります。まずは端材でピアシング設定をテストしてください。表面状態、酸素純度、レンズの汚れによってタイミングが変わります。
ノズルの種類
| 種類 | 用途 |
|---|---|
| シングル(S) | 窒素およびエア切断。汎用。厚めのステンレスやアルミ向けの大きめな口径 |
| ダブル(D) | 低~中出力での炭素鋼の酸素切断 |
| Eタイプ | 6 kW以上向けのハイフロー酸素ノズル |
| 大口径(B) | 6 kW以上での厚肉ステンレスおよびアルミの窒素切断 |
安定したガス流を得るには、中心が合っていて傷のないノズルが不可欠です。ノズル交換時には必ず芯出しを確認し、先端に傷がある場合は交換してください。バリのある先端は、切断面の片側に偏ったドロスを引き起こします。
切断面に問題が発生した場合
| 症状 | 主な原因 | 対策 |
|---|---|---|
| 炭素鋼の裏面ドロスが激しい(酸素) | 速度が速すぎる、酸素圧力が低い、フォーカスがマイナス寄り、ノズルの一部閉塞 | 速度を5~8%落とす、酸素圧力を0.5~0.7 barに保つ、フォーカスを+3~+4 mmに設定する、ノズルチップを確認する |
| ステンレスの切断面が黄色や茶色に変色 | 窒素純度が99.99%未満、低圧力、スタンドオフが高すぎる、ガス漏れ | 99.99%以上の窒素を使用する、スタンドオフを約0.5 mmにする、1~2 bar追加する、継ぎ手のリークテストを行う |
| 厚い炭素鋼が貫通しない | ピアシングが完了していない、フォーカスが十分にプラスになっていない、レンズの汚れ | すべてのピアシング段階を完了させる、フォーカスを1 mm刻みで上げる、保護ガラスを清掃または交換する |
| シート全体で品質が一定しない | 板の反り、板の下のゴミ、ラックやベルトの摩耗 | 板を平らにする、スラットを清掃する、変動が繰り返される場合はドライブを校正する |
酸素、窒素、またはエア
| ガス | 用途 | 切断面 |
|---|---|---|
| 酸素 | 炭素鋼(特に中板厚以上) | 切断面に酸化被膜が形成されます。粉体塗装や重要接合部の溶接前に除去してください |
| 窒素 | ステンレス、アルミ、酸化被膜フリーが求められる炭素鋼 | 光沢のある切断面で、すぐに溶接や塗装が可能。ガス消費量が多い |
| 圧縮エア | 薄板の炭素鋼およびステンレス | わずかな酸化。乾燥し油分を含まないエアであれば、メートルあたりのコストが最も安い |
必要な圧力は大きく異なります。酸素は約0.5~1.6 bar、窒素は10~20 barです。酸素はレーザーとともに燃焼するため流量が少なくて済みますが、窒素は溶融金属をカーフ(切断溝)から自力で吹き飛ばす必要があるため、高圧力と大量のガスが必要です。きれいなステンレス切断面を得るには、純度99.999%の窒素が標準仕様となります。
機械が到着する前に、ガスの供給方法を決定してください。ボンベ集合装置は時折の窒素切断に適していますが、日常的なステンレス加工では液体窒素タンクや窒素ガス発生装置の導入が合理的です。
レーザー仕様書の読み方
B2Bプラットフォーム上の3015マシンの仕様書はどれもほぼ同じように見えます:位置決め精度±0.03 mm、再位置決め精度±0.02 mm、120~150 m/min、1.5 G、380 V三相。同じページに異なる精度数値を記載している場合もあります。機械の優劣を分けるのは、その行の背後にあるものです:
| 仕様書の項目 | 確認すべきポイント |
|---|---|
| 位置決め精度 vs 再位置決め精度 | 位置決め精度(例:±0.03 mm)は指令値に対して軸がどれだけ正確に到達するかを示し、再位置決め精度(多くは±0.02 mm)は同じ点へどれだけ正確に戻れるかを示します。ISO 230-2などのどのテスト方法による数値かを確認してください。 |
| 最高速度 | 100~150 m/minと記載されていますが、これは切断間の空走速度です。3 kWでの6 mm鋼板の切断速度は約2 m/minです。 |
| 加速度 | 1.0~1.5 Gが一般的です。レーザー出力よりも、多数の小さな輪郭を持つ薄板のサイクルタイムを左右します。 |
| 重量 | B2Bのリストでは、機械本体の重量ではなく梱包の総重量が記載されていることがよくあります。基礎工事を計画する際は、機械本体の重量と床面荷重を確認してください。 |
| ブランド名 | 「Raycus/IPG/Max」や「Yaskawa/Delta/HCFA」という記載は、売り手がそれらのいずれかを搭載する可能性があることを意味します。重要となるのは、お客様の契約書に記載されているブランドです。 |
切断品質:図面にISO 9013を適用する
「良い切断面」の定義は人によって異なります。ISO 9013は、板厚に応じて許容差が大きくなる形で、熱切断の直角度(クラス1~5)と表面粗さRz5(クラス1~4)を分類しています。図面に必要なクラスを指定しておけば、お客様とサプライヤーの間で同じ基準に基づいてサンプル部品を評価できます。
銅、真鍮、アルミ
ファイバーレーザーの波長は約1.07 µmであり、CO₂レーザーの10分の1であり、はるかに小さなスポットに集光します。この高いパワー密度こそが、CO₂レーザーでは加工が難しい銅や真鍮の切断を可能にする理由です。高反射材に関する実践的なルール:最大送り速度より10~15%下げて切断し、移動前にピアシングを完全に貫通させ、焦点をトップ表面近くに維持し、銅には酸素、真鍮には窒素を使用します。銅に対する保守的な最小出力の目安は、1 mmに1 kW、3 mmに2 kW、6 mmに4 kWです。
鋼板についても同様です。15 mmの軟鋼と10 mmのステンレスを用いた比較テストでは、ファイバーレーザーの波長は鋼板に吸収されやすいため、同じ切断速度でもCO₂レーザーより低い出力で切断できました。
オープンテーブルとシャトルテーブル
オープン式のシングルテーブル機(LFP3015、LFP6020)では、オペレーターが部品を取り出し次の材料をロードしている間、レーザーは停止しています。試作品や多品種少量生産であればこれで許容でき、機械のコストも抑えられます。フルシフトで量産稼働させる場合、待機時間が積み重なるため、シャトルテーブル(LFP4020、15~20秒で交換)を導入すれば、切断中に次の材料をロードできます。
ファイバーレーザー、プラズマ、パイプレーザー
ファイバーレーザーは、板金や中厚板において最高の精度と切断面を提供します。CNCプラズマは、厚肉炭素鋼の切断においてミリあたりのコストが低く、開先切断も可能です。パイプやチューブが部品の大部分を占める場合、専用のパイプレーザー切断機なら、切断、穴あけ、ノッチ加工をワンパスで行うことができます。2-in-1マシンは、より小規模なパイプ加工需要に対応します。
ご注文の前に
- 板のサイズと材質別の板厚構成(月間稼働時間)。
- 発振器のメーカーと出力、およびその発振器の切断条件表。
- シングルテーブルまたはシャトル(交換)テーブル。
- 契約書に明記される切断ヘッド、サーボモーター、ガイドレール、コントローラーの各メーカー。
- ガス供給、電源接続、設置床面および集塵装置。
- お客様の図面から作成したサンプルワーク(必要に応じてISO 9013規格に照らして判定)。
ファイバーレーザー切断機 よくある質問 (FAQ)
中小の受託加工工場にはどのレーザー切断機が適していますか?
通常は、標準的な1500 × 3000 mmの板金を処理でき、1 kWから12 kWまで選択可能なLFP3015などの3015サイズがおすすめです。
3 kWのファイバーレーザーで何mmの厚さまで切断できますか?
酸素アシストによる炭素鋼で最大約22 mm、窒素アシストによるステンレスで最大約10 mmが目安ですが、切断速度は非常に低くなります。日々の量産加工では、これより数ミリ薄い板厚を基準とし、お見積もりに記載された発振器の切断条件表をご確認ください。
高出力のレーザーほど常に加工速度が速くなりますか?
いいえ。薄板の加工では、速度は軸の加速度とコントローラーの性能によって制限されます。高出力のメリットは中厚板以上で発揮されます。
なぜ窒素切断はコストがかかるのですか?
3 kW機の場合、窒素は12~20 barの高圧で噴射し、自力で溶融物を吹き飛ばす必要があるため、ガス消費量が多くなります。液体窒素タンクやガス発生装置の導入により、1立方メートルあたりのコストを抑えることができます。
ファイバーレーザーで銅や真鍮を切断できますか?
はい、可能です。目安として、銅は1 kWあたり1 mm、真鍮は4 kWで6 mmの切断が可能で、銅には酸素、真鍮には窒素を使用します。
注文前にサンプルの切断テストは可能ですか?
はい。DXFデータ、材質、板厚をお送りいただければ、ご検討中の仕様の機械でサンプルを切断いたします。
お使いの板金サイズと板厚構成をお知らせください。 最適なベッドサイズと発振器をご提案し、すべての主要部品のメーカー名を明記したお見積もりをお送りします。
今すぐ見積もりを依頼する