Vláknové laserové řezací stroje
Vláknové laserové řezací stroje od 3000 × 1200 mm do 6000 × 2000 mm a 1 kW až 60 kW, plus kombinovaný stroj na plechy i trubky 2 v 1 a 3D robotická buňka, s průvodcem nákupem založeným na publikovaných datech řezání.
- 9 modely
- 7 000 – 50 000 USD FOB Qingdao
- 24 měsíců záruka
- CE ISO 9001
-
3D robotický řezací stroj
Cena na dotaz Zobrazit detaily -
GF laser cutting machine
7 000 – 50 000 USD Zobrazit detaily -
LFP4020
7 000 – 50 000 USD Zobrazit detaily -
LFP6020
7 000 – 50 000 USD Zobrazit detaily -
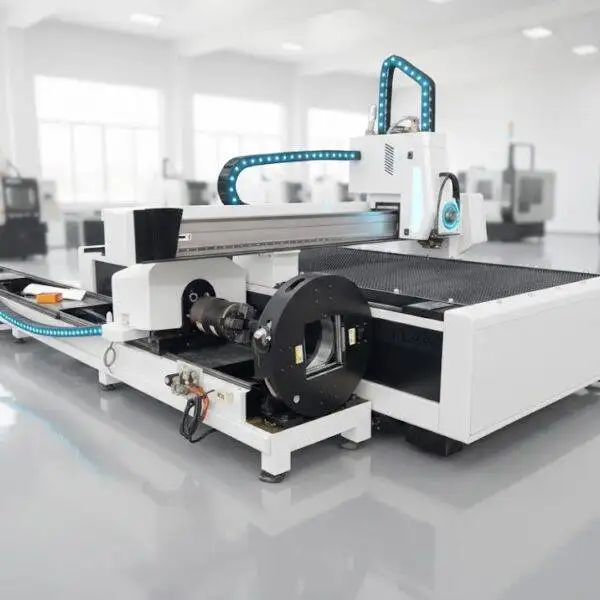
vláknový laserový řezací stroj 2v1
7 000 – 50 000 USD Zobrazit detaily -
Vláknový laserový řezací stroj LFH 4020
7 000 – 50 000 USD Zobrazit detaily -
Vláknový laserový řezací stroj LFH6020
7 000 – 50 000 USD Zobrazit detaily -
Vláknový laserový řezací stroj LFP3015
18 000 – 35 000 USD Zobrazit detaily -
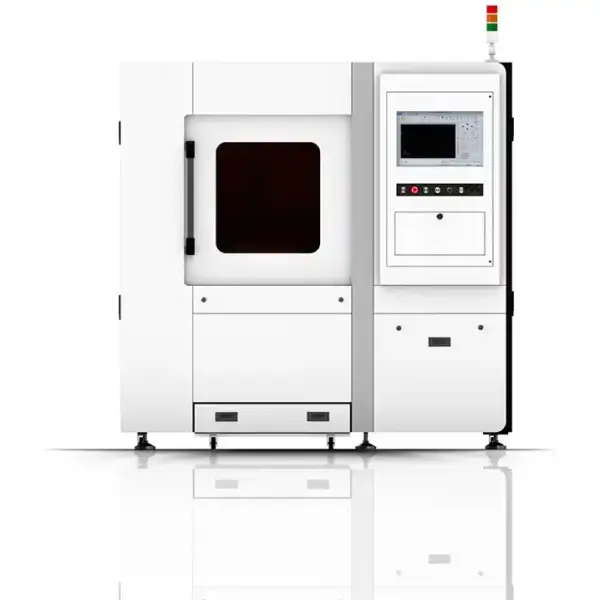
vláknový laserový řezací stroj SF6060
7 000 – 50 000 USD Zobrazit detaily
Začněte u rozměrů plechů, které nakupujete
Velikost stolu je prvním rozhodnutím, protože se dá později jen velmi těžce měnit. Přizpůsobte ji formátům, které vám dodává váš dodavatel oceli: 1500 × 3000 mm vyžaduje stůl 3015, 2000 × 4000 mm stůl 4020 a 6m plechy nebo dlouhé pásy stůl 6020. Příliš malý stůl znamená nutnost plechy nejdřív stříhat; příliš velký zbytečně zabírá místo v hale a peníze.
| Stroj | Pracovní plocha | Výkon | Poznámky |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Vysoký výkon na kompaktním stole; hlava s aut. zaostřováním |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Otevřený jednostranný stůl, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Automatický výměnný stůl, výměna 15–20 s |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Svařovaný rám, tepelně zpracovaný stůl pro silné plechy |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Otevřený jednostranný stůl pro dlouhé plechy |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, dvouteplotní chladič |
| 2 v 1 plechy a trubky | Stůl 3015 nebo 4020 + trubki Ø20–220 mm | 1–12 kW | Plošný stůl a pneumatické sklíčidlo na jednom stroji |
| 3D robotická laserová buňka | 6osý robot, dosah 2010–3100 mm | 1–4 kW | Ořezávání tvarovaných a lisovaných dílů |
| SF6060 | Na poptávku | Na poptávku | Kompaktní zakrytovaný řezací stroj |
Jakou tloušťku dokáže nařezat jednotlivý výkon?
| Výkon laseru | Uhlíková ocel (O₂) | Nerez (N₂) | Hliník (N₂) | Mosaz (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
Maximální tloušťka je strop, řez je v takovém případě pomalý a s hrubší hranou. Denní výrobu plánujte s rezervou několik milimetrů pod touto hodnotou a ověřte si ji v řezné tabulce konkrétního zdroje a hlavy ve vaší cenové nabídce.
Z toho vyplývají dvě věci. Výkon nezvyšuje řeznou schopnost u všech materiálů stejně: od 3 do 6 kW se maximum u uhlíkové oceli téměř nemění (22 až 25 mm), zatímco u nerezové oceli se zdvojnásobuje (10 až 20 mm). A maximum není užitečný limit, protože rychlost blízko něj klesá hluboko pod 1 m/min. Hliník obvykle dosahuje asi 60–70 % tloušťky uhlíkové oceli při stejném výkonu.
Parametry řezání vláknovým laserem
O většině řezů rozhodují tři nastavení: řezný plyn, poloha ohniska a tryska. Jsou vzájemně provázané a jejich nesprávná kombinace je nejčastější příčinou špatné kvality hrany.
| Operace | Plyn a tlak | Ohnisko | Tryska | Výsledek |
|---|---|---|---|---|
| Uhlíková ocel 1–3 mm, vysoká rychlost | Dusík nebo vzduch, 10–14 bar | 0 až −1 mm | Jednoduchá, malý průměr | Nejrychlejší; mírná struska zespodu |
| Uhlíková ocel od 2 mm, čistá hrana | Kyslík, 0.5–1.6 bar | +3 až +14 mm (roste s tloušťkou) | Dvojitá nebo typ E | Čistá řezná plocha; pomalejší než dusík na tenkém plechu |
| Nerez, hliník, mosaz | Dusík, 10–20 bar (roste s tloušťkou) | 0 až −13 mm (klesá s tloušťkou) | Jednoduchá pro tenké, velký průměr pro silné | Lesklá hrana bez oxidace |
Řezání kyslíkem využívá pozitivní ohnisko, takže řezná spára se nahoře dostatečně otevře, aby mohl hořící kov unikat ven. Řezání dusíkem spoléhá pouze na hybnost plynu, takže ohnisko leží hluboko v řezné spáře. Přepnutí stroje ze silné uhlíkové oceli na nerez bez resetování ohniska způsobí široký a hrubý řez na nerezi; nulové nebo záporné ohnisko na silné uhlíkové oceli s kyslíkem řez zastaví.
| Tloušťka | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Tloušťka | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Tloušťka | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Tloušťka | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Rychlosti v m/min. Typické hodnoty pro kvalitní řezání; požadavky na řeznou hranu, jakost materiálu, čistota plynu a řezná hlava je ovlivňují. Vaše cenová nabídka obsahuje tabulku pro přesnou konfiguraci.
U stroje o výkonu 6 kW nebo silnějšího se uhlíková ocel do tloušťky cca 6 mm obvykle řezá rychleji s dusíkem nebo vzduchem, za akceptování mírné otřepu; nad cca 10 mm, nebo tam, kde musí být řezná hrana bez otřepů, je lepší volbou kyslík s pozitivním ohniskem. Pod 1 mm se kyslík nepoužívá.
Propalování silných plechů
U silných plechů je propalování nejrizikovějším momentem: provedené v jednom kroku vyfoukne roztavený kov zpět na trysku. Silná uhlíková ocel se propaluje ve třech fázích, od vysoké výšky trysky s plným výkonem až po řeznou výšku s pulzním výkonem a nižším ohniskem, přičemž hlava se začne pohybovat až po poslední fázi. U 22 mm uhlíkové oceli při 3 kW trvají tyto fáze dohromady několik sekund. Nastavení propalu si nejdříve otestujte na odřezcích; stav povrchu, čistota kyslíku a znečištěná čočka – to vše mění časování.
Typy trysek
| Typ | Použití |
|---|---|
| Jednoduchá (S) | Dusík a vzduch; univerzální použití; větší průměry pro silnější nerezovou ocel a hliník |
| Dvojitá (D) | Kyslíkové řezání uhlíkové oceli při nízkém až středním výkonu |
| Typ E | Vysokoprůtoková kyslíková tryska pro 6 kW a více |
| Velký průměr (B) | Dusík na silný nerez a hliník při 6 kW a více |
Rovnoměrný průtok plynu vyžaduje vycentrovanou, nepoškozenou trysku. Kontrolujte centrování při každé výměně trysky a trysky s poškozenou špičkou vyměňte; otřep na špičce způsobuje nerovnoměrné otřepy na jedné straně řezu.
Když je řezná hrana špatná
| Příznak | Pravděpodobné příčiny | Řešení |
|---|---|---|
| Silné otřepy pod uhlíkovou ocelí (kyslík) | Příliš vysoká rychlost, nízký tlak kyslíku, příliš záporné ohniské, částečně ucpaná tryska | Snižte rychlost o 5–8 %; udržujte tlak kyslíku na 0,5–0,7 bar; nastavte ohniské +3 až +4 mm; zkontrolujte špičku trysky |
| Žlutá nebo hnědá nerezová hrana | Čistota dusíku pod 99,99 %, nízký tlak, příliš vysoká výška trysky, únik plynu | Použijte dusík o čistotě alespoň 99,99 %; výška trysky cca 0,5 mm; přidejte 1–2 bar; proveďte zkoušku těsnosti šroubení |
| Silná uhlíková ocel není proříznutá skrz | Propal nebyl dokončen, ohniské není dostatečně pozitivní, špinavá čočka | Nechte dokončit všechny fáze propalu; zvedněte ohniské v krocích po 1 mm; vyčistěte nebo vyměňte ochranné sklíčko |
| Kvalita se na plechu liší | Prohnutý plech, nečistoty pod plechem, opotřebovaný hřeben nebo řemen | Plech srovnejte; vyčistěte rošty; pokud se rozdíly opakují, zkalibrujte pohony |
Kyslík, dusík nebo vzduch
| Plyn | Použití | Hrana |
|---|---|---|
| Kyslík | Uhlíková ocel, zejména od středních tlouštěk výše | Oxidová vrstva na hraně; před lakováním práškovou barvou nebo svařováním kritických spojů ji odstraňte |
| Dusík | Nerezová ocel, hliník; uhlíková ocel, pokud hrana musí být bez oxidů | Lesklá hrana, připravená ke svařování nebo lakování; vysoká spotřeba plynu |
| Stlačený vzduch | Tenké plechy z uhlíkové a nerezové oceli | Mírná oxidace; nejlevnější na metr, pokud je vzduch suchý a bez oleje |
Tlaky se velmi liší. Kyslík se používá při tlaku cca 0,5–1,6 bar, dusík při 10–20 bar. Kyslík hoří spolu s laserem a vyžaduje malý průtok; dusík musí vyfouknout roztavený kov ze spáry sám, takže potřebuje vysoký tlak a hodně plynu. Pro čistou nerezovou hranu je obvyklou specifikací dusík o čistotě 99,999 %.
Rozhodněte o zdroji plynu ještě před dodáním stroje. Svazky lahví jsou v pořádku pro občasné řezání dusíkem; každodenní práce s nerezem obvykle obhajuje pořízení zásobníku na kapalný plyn nebo vyvíječe dusíku.
Čtení technického listu laseru
Technické listy pro stroje 3015 na B2B platformách vypadají téměř totožně: polohování ±0,03 mm, opakované polohování ±0,02 mm, 120–150 m/min, 1,5 G, 380 V třífázové. Některé dokonce uvádějí dvě různé hodnoty přesnosti na téže stránce. To, co stroje odlišuje, se skrývá za těmito řádky:
| Řádek v technickém listu | Co zkontrolovat |
|---|---|
| Přesnost polohování vs. opakovaného polohování | Polohování (například ±0,03 mm) udává, jak blízko se osa dostane k zadanému bodu; opakované polohování (často ±0,02 mm) udává, jak dobře se vrací do stejného bodu. Zeptejte se, z jaké zkušební metody tato hodnota pochází, například ISO 230-2. |
| Max. rychlost | V inzerátech se uvádí 100–150 m/min. Jde o rychloposuv mezi řezy. Řezná rychlost na 6 mm oceli při 3 kW se pohybuje kolem 2 m/min. |
| Zrychlení | Běžná hodnota je 1,0–1,5 G. Rozhoduje o cyklovém čase na tenkém plechu s mnoha malými konturami, více než výkon laseru. |
| Hmotnost | B2B inzeráty často uvádějí celkovou hmotnost balení, nikoli hmotnost stroje. Pokud plánujete základy, vyžádejte si hmotnost stroje a zatížení podlahy. |
| Značky komponent | „Raycus/IPG/Max“ nebo „Yaskawa/Delta/HCFA“ v inzerátu znamená, že prodejce může osadit kteroukoli z nich. Důležité jsou ty značky, které máte uvedené ve smlouvě. |
Kvalita řezu: Použijte normu ISO 9013 na výkresu
„Dobrá hrana“ znamená pro každého něco jiného. Norma ISO 9013 klasifikuje tepelné řezy podle kolmosti (třídy 1 až 5) a drsnosti povrchu Rz5 (třídy 1 až 4) s tolerancemi, které rostou s tloušťkou plechu. Pokud na výkres uvedete požadované třídy, vy i dodavatel posoudíte vzorkové díly podle stejného měřítka.
Měď, mosaz a hliník
Vláknové lasery pracují na vlnové délce cca 1,07 µm, což je desetina vlnové délky CO₂ laseru, a zaostřují do mnohem menšího bodu. Tato vyšší hustota výkonu umožňuje řezat měď a mosaz, se kterými mají CO₂ lasery potíže. Praktická pravidla pro reflexní kovy: řezat 10–15 % pod maximální posuvovou rychlostí, nechat propal projít zcela skrz před zahájením pohybu, udržovat ohniskové bod blízko horního povrchu, používat kyslík na měď a dusík na mosaz. Konzervativní minimální výkony pro měď jsou 1 kW pro 1 mm, 2 kW pro 3 mm a 4 kW pro 6 mm.
Totéž platí pro ocel: v srovnávacích testech na 15 mm měkké oceli a 10 mm nerezové oceli potřeboval vláknový laser menší výkon než CO₂ laser pro stejnou řeznou rychlost, protože ocel lépe absorbuje jeho vlnovou délku.
Otevřený stůl nebo výměnný stůl
U stroje s jedním otevřeným stolem (LFP3015, LFP6020) laser stojí, zatímco obsluha odebírá hotové díly a zakládá další plech. Pro prototypy a smíšené zakázky je to přijatelné a stroj stojí méně. Když stroj běží ve výrobě na plné směny, prostoje se sčítají; výměnný stůl (LFP4020, výměna za 15–20 s) umožňuje zakládat materiál, zatímco stroj řezá.
Vláknový laser, plazma nebo laser na trubky
Vláknový laser poskytuje nejlepší přesnost a řeznou hranu na plechech a středně tlustých materiálech. CNC plazma stojí méně na milimetr tloušťky u silné uhlíkové oceli a dokáže řezat úhly pro svařování (zkosení). Pokud tvoří trubky velký podíl vašich dílů, specializovaný laser na trubky provede řezání, vrtání a vyřezávání tvarových spojů v jednom průchodu; stroj 2 v 1 pokryje menší objemy trubek.
Než zadáte objednávku
- Formáty plechů a tloušťkový mix podle materiálu jako hodiny za měsíc.
- Značka a výkon zdroje s řeznou tabulkou daného zdroje.
- Jednomístný nebo výměnný stůl.
- Značky hlavy, serv, vedení a řídicího systému uvedené ve smlouvě.
- Přívod plynů, elektrické připojení, podlaha a odsávání zplodin.
- Vzorkové díly z vašeho vlastního výkresu posouzené podle norem ISO 9013, pokud je používáte.
Často kladené otázky k vláknovým laserovým řezacím strojům
Který laserový pálicí stroj se hodí pro malou zámečnickou dílnu?
Obvykle model 3015, jako je LFP3015: pojme standardní plechy 1500 × 3000 mm a lze jej objednat ve výkonu od 1 kW do 12 kW.
Jak silný materiál dokáže proříznout 3 kW vláknový laser?
Typicky přibližně 22 mm konstrukční oceli s kyslíkem a maximálně 10 mm nerezové oceli s dusíkem při velmi nízké rychlosti. Pro každodenní výrobu počítejte s o něco menší tloušťkou a zkontrolujte řeznou tabulku nabízeného zdroje.
Je laser s vyšším výkonem vždy rychlejší?
Ne. U tenkých plechů je rychlost omezena zrychlením a řídicím systémem. Vyšší výkon se vyplácí od středních tloušťek směrem nahoru.
Proč je řezání dusíkem tak drahé?
Dusík proudí při tlaku přibližně 12–20 bar na 3 kW stroji a musí taveninu vyfouknout sám, takže spotřeba je vysoká. Zásobník na kapalný plyn nebo generátor snižují náklady na metr krychlový.
Dokáže vláknový laser řezat měď a mosaz?
Ano. Jako konzervativní minimum počítejte s 1 kW na 1 mm mědi a 4 kW na 6 mm, přičemž na měď se používá kyslík a na mosaz dusík.
Můžete před objednávkou nařezat vzorky?
Ano. Pošlete nám DXF, materiál a tloušťku a my nařežeme vzorky na konfiguraci, kterou zvažujete.
Pošlete nám rozměry plechů a tloušťkový mix. Doporučíme vám velikost stolu a zdroj a vytvoříme cenovou nabídku s uvedením značky každého komponentu.
Získat cenovou nabídku