Máy cắt laser fiber
Máy cắt laser fiber từ 3000 × 1200 mm đến 6000 × 2000 mm và công suất 1 kW đến 60 kW, kèm theo máy cắt bàn đôi cắt tấm và ống, cộng với buồng robot laser 3D, kèm hướng dẫn mua hàng dựa trên thông số cắt thực tế.
- 9 model
- 7.000 – 50.000 USD FOB Qingdao
- 24 tháng bảo hành
- CE ISO 9001
-
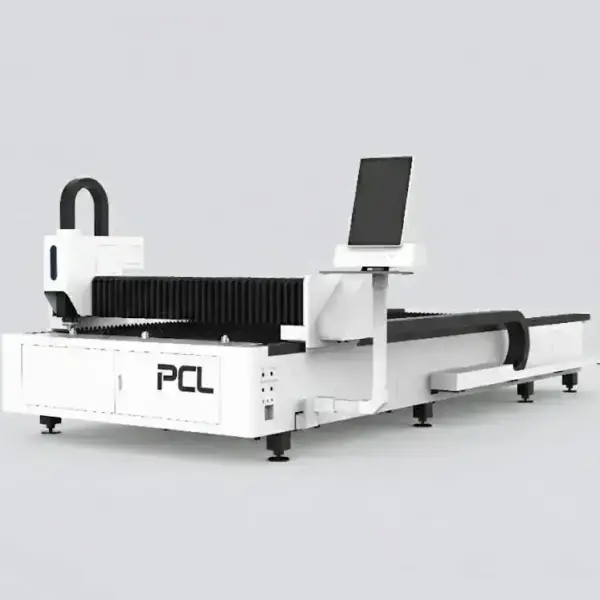
LFP4020
7.000 – 50.000 USD Xem chi tiết -
LFP6020
7.000 – 50.000 USD Xem chi tiết -
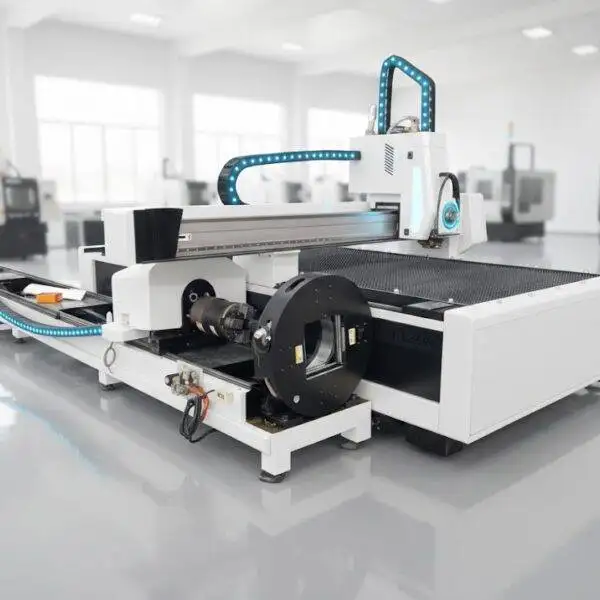
máy cắt laser fiber 2 trong 1
7.000 – 50.000 USD Xem chi tiết -
Máy Cắt Laser Fiber LFH 4020
7.000 – 50.000 USD Xem chi tiết -
Máy cắt laser fiber LFH6020
7.000 – 50.000 USD Xem chi tiết -
Máy cắt laser fiber LFP3015
18.000 – 35.000 USD Xem chi tiết -
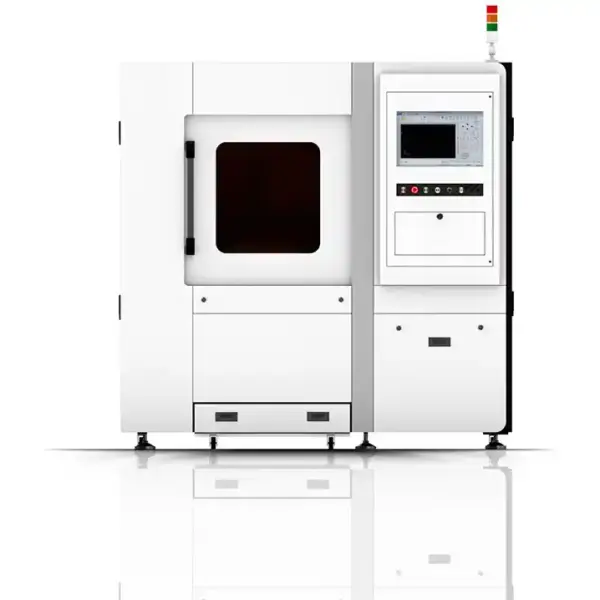
Máy cắt laser fiber SF6060
7.000 – 50.000 USD Xem chi tiết -
Máy cắt laser GF
7.000 – 50.000 USD Xem chi tiết -
Máy cắt robot 3D
Giá liên hệ Xem chi tiết
Bắt đầu từ khổ tôn bạn mua
Kích thước bàn cắt là quyết định đầu tiên vì đây là phần khó thay đổi nhất về sau. Hãy chọn phù hợp với khổ tôn mà nhà cung cấp thép giao cho bạn: loại 1500 × 3000 mm cần bàn 3015, loại 2000 × 4000 mm cần bàn 4020, còn khổ tôn 6 m hoặc dải dài cần bàn 6020. Bàn quá nhỏ đồng nghĩa với việc phải cắt phôi trước; bàn quá lớn lại chiếm diện tích nhà xưởng và tốn kém chi phí.
| Máy | Vùng làm việc | Công suất | Ghi chú |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Công suất cao trên bàn gọn; đầu cắt tự động lấy nét |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Bàn đơn hở, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Bàn đổi phôi tự động, thời gian đổi 15–20 s |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Kết cấu hàn tấm, bàn ủ nhiệt chuyên cắt thép dày |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Bàn đơn hở chuyên khổ tôn dài |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, máy làm lạnh nước kép |
| Máy cắt tấm và ống 2 trong 1 | Bàn 3015 hoặc 4020 + ống Ø20–220 mm | 1–12 kW | Bàn cắt phẳng và mâm cặp khí nén trên cùng một máy |
| Buồng robot laser 3D | Robot 6 trục, tầm với 2010–3100 mm | 1–4 kW | Cắt gọt các chi tiết dập và tạo hình |
| SF6060 | Theo yêu cầu | Theo yêu cầu | Máy cắt dạng kín nhỏ gọn |
Mỗi mức công suất cắt được độ dày bao nhiêu?
| Công suất laser | Thép carbon (O₂) | Inox (N₂) | Nhôm (N₂) | Đồng thau (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
Độ dày tối đa là giới hạn trên, khi cắt sẽ chạy chậm và mép cắt thô hơn. Hãy lên kế hoạch sản xuất hàng ngày thấp hơn vài milimét và xác nhận lại với bảng thông số cắt của đúng loại nguồn và đầu cắt trong báo giá của bạn.
Có hai điểm cần lưu ý. Công suất không làm tăng khả năng cắt mọi vật liệu như nhau: từ 3 đến 6 kW, độ dày tối đa của thép carbon hầu như không đổi (22 đến 25 mm), trong khi inox thì tăng gấp đôi (10 đến 20 mm). Hơn nữa, mức tối đa không phải là giới hạn kinh tế vì tốc độ ở mức đó chưa tới 1 m/min. Nhôm thường đạt khoảng 60–70% độ dày của thép carbon ở cùng mức công suất.
Thông số cắt laser fiber
Ba thiết lập quyết định phần lớn chất lượng đường cắt: khí cắt, vị trí tiêu cự và béc cắt (béc phun). Chúng đi liền với nhau và việc nhầm lẫn giữa chúng là nguyên nhân phổ biến nhất dẫn đến đường cắt xấu.
| Gia công | Khí và áp suất | Tiêu cự | Béc cắt | Kết quả |
|---|---|---|---|---|
| Thép carbon 1–3 mm, tốc độ cao | Nitơ hoặc khí nén, 10–14 bar | 0 đến −1 mm | Béc đơn, lỗ nhỏ | Nhanh nhất; hơi có bavia ở mặt dưới |
| Thép carbon từ 2 mm trở lên, mép sạch | Oxy, 0.5–1.6 bar | +3 đến +14 mm (tăng dần theo độ dày) | Béc đôi hoặc loại E | Mặt cắt sạch; chậm hơn cắt nitơ trên tôn mỏng |
| Inox, nhôm, đồng thau | Nitơ, 10–20 bar (tăng dần theo độ dày) | 0 đến −13 mm (giảm dần theo độ dày) | Béc đơn cho tôn mỏng, béc lỗ lớn cho tôn dày | Mặt cắt sáng bóng, không bị ô-xít |
Cắt oxy sử dụng tiêu cự dương để khe cắt ở phía trên đủ rộng cho kim loại cháy thoát ra ngoài. Cắt nitơ chỉ dựa vào áp lực dòng khí nên tiêu cự nằm sâu trong khe cắt. Chuyển máy từ cắt thép carbon dày sang cắt inox mà không cài đặt lại tiêu cự sẽ làm cho đường cắt trên inox bị rộng và thô; ngược lại, đặt tiêu cự bằng 0 hoặc âm khi cắt thép carbon dày bằng oxy sẽ làm máy đứng hình không cắt được.
| Độ dày | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Độ dày | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Độ dày | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Độ dày | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Tốc độ tính bằng m/min. Giá trị điển hình cho chất lượng cắt tốt; yêu cầu về mép cắt, mác vật liệu, độ tinh khiết của khí và đầu cắt sẽ làm thay đổi các thông số này. Báo giá của bạn đã bao gồm biểu đồ cho cấu hình chính xác.
Trên máy từ 6 kW trở lên, thép carbon dưới khoảng 6 mm thường được cắt nhanh hơn bằng khí nitơ hoặc khí nén, chấp nhận một ít bavia nhẹ; trên khoảng 10 mm, hoặc khi mép cắt phải không có bavia, oxy với tiêu cự dương là lựa chọn tốt hơn. Dưới 1 mm, không sử dụng oxy.
Đục lỗ tấm dày
Đối với tấm dày, quá trình đục lỗ là thời điểm rủi ro nhất: nếu làm trong một bước, nó sẽ thổi kim loại nóng chảy ngược lại béc cắt. Thép carbon dày được đục lỗ theo ba giai đoạn, từ khoảng cách đầu cắt cao với công suất toàn phần xuống chiều cao cắt với công suất xung và tiêu cự thấp hơn, và đầu cắt chỉ bắt đầu di chuyển sau giai đoạn cuối cùng. Trên thép carbon 22 mm ở 3 kW, các giai đoạn kết hợp mất vài giây. Hãy kiểm tra cài đặt đục lỗ trên phế liệu trước; tình trạng bề mặt, độ tinh khiết của oxy và thấu kính bẩn đều làm thay đổi thời gian.
Các loại béc cắt
| Loại | Ứng dụng |
|---|---|
| Đơn (S) | Nitơ và khí nén; đa năng; lỗ lớn hơn cho inox dày và nhôm |
| Đôi (D) | Cắt oxy thép carbon ở công suất thấp đến trung bình |
| Loại E | Béc cắt oxy lưu lượng cao cho 6 kW trở lên |
| Lỗ lớn (B) | Nitơ trên inox dày và nhôm ở 6 kW trở lên |
Dòng khí đồng đều cần một béc cắt được căn tâm và không bị hư hỏng. Kiểm tra độ căn tâm bất cứ khi nào thay béc cắt và thay thế các béc cắt có đầu bị hỏng; đầu béc bị ba-via sẽ gây ra hiện tượng bavia không đều ở một bên đường cắt.
Khi mép cắt gặp sự cố
| Triệu chứng | Nguyên nhân có thể | Cách khắc phục |
|---|---|---|
| Bavia nhiều dưới đáy thép carbon (oxy) | Tốc độ quá cao, áp suất oxy thấp, tiêu cự quá âm, béc cắt bị tắc một phần | Giảm tốc độ xuống 5–8 %; duy trì áp suất oxy ở 0.5–0.7 bar; đặt tiêu cự +3 đến +4 mm; kiểm tra đầu béc cắt |
| Mép inox có màu vàng hoặc nâu | Độ tinh khiết của nitơ dưới 99.99 %, áp suất thấp, khoảng cách đầu cắt quá cao, rò rỉ khí | Sử dụng nitơ ít nhất 99.99 %; khoảng cách cắt khoảng 0.5 mm; tăng thêm 1–2 bar; kiểm tra rò rỉ các đầu nối |
| Thép carbon dày chưa đục thủng hết | Quá trình đục lỗ chưa hoàn tất, tiêu cự chưa đủ dương, thấu kính bị bẩn | Để tất cả các giai đoạn đục lỗ hoàn tất; tăng tiêu cự theo các bước 1 mm; vệ sinh hoặc thay thế kính bảo vệ |
| Chất lượng thay đổi trên toàn bộ khổ tôn | Tấm tôn bị võng, códebris dưới tấm tôn, thanh răng hoặc dây curoa bị mòn | Làm phẳng tấm tôn; vệ sinh nan bàn cắt; hiệu chuẩn các bộ truyền động nếu hiện tượng thay đổi lặp lại |
Oxy, Nitơ hay Khí nén
| Loại khí | Ứng dụng | Mép cắt |
|---|---|---|
| Oxy | Thép carbon, đặc biệt từ độ dày trung bình trở lên | Lớp ôxy hóa trên mép cắt; cần làm sạch trước khi sơn tĩnh điện hoặc hàn các mối hàn chịu lực |
| Nitơ | Inox, nhôm; thép carbon khi yêu cầu mép cắt không có ô-xít | Mép sáng bóng, sẵn sàng để hàn hoặc sơn; tiêu thụ lượng khí lớn |
| Khí nén | Tấm carbon mỏng và inox | Ô-xít hóa nhẹ; tiết kiệm chi phí nhất trên mỗi mét cắt nếu khí khô và không có dầu |
Áp suất rất khác nhau. Oxy chạy ở mức khoảng 0.5–1.6 bar, nitơ ở mức 10–20 bar. Oxy cháy cùng với tia laser và cần lưu lượng nhỏ; nitơ phải tự thổi kim loại nóng chảy ra khỏi đường cắt, do đó cần áp suất cao và nhiều khí. Để có mép inox sạch, nitơ có độ tinh khiết 99.999 % là thông số kỹ thuật thông thường.
Xác định nguồn cung cấp khí trước khi máy đến nơi. Cụm bình khí phù hợp cho việc cắt nitơ thỉnh thoảng; công việc cắt inox hàng ngày thường cần đầu tư bồn chứa khí lỏng hoặc máy tạo khí nitơ.
Đọc bản thông số kỹ thuật máy laser
Bảng thông số kỹ thuật cho các máy 3015 trên các nền tảng B2B trông gần như giống hệt nhau: độ chính xác định vị ±0.03 mm, độ chính xác lặp lại ±0.02 mm, 120–150 m/min, 1.5 G, điện 3 pha 380 V. Một số nơi thậm chí còn đưa ra hai số liệu độ chính xác khác nhau trên cùng một trang. Điều làm nên sự khác biệt giữa các máy nằm ở đằng sau những dòng đó:
| Dòng trên bảng thông số kỹ thuật | Cần kiểm tra gì |
|---|---|
| Độ chính xác định vị so với lặp lại | Độ chính xác định vị (ví dụ ±0.03 mm) là trục di chuyển đến điểm lệnh gần đến mức nào; độ chính xác lặp lại (thường là ±0.02 mm) là khả năng quay trở lại chính xác điểm đó. Hãy hỏi phương pháp thử nghiệm nào được dùng để đưa ra con số này, chẳng hạn như tiêu chuẩn ISO 230-2. |
| Tốc độ tối đa | Các thông cáo ghi 100–150 m/min. Đó là tốc độ chạy không tải giữa các đường cắt. Tốc độ cắt trên thép 6 mm ở 3 kW là khoảng 2 m/min. |
| Gia tốc | 1.0–1.5 G là phổ biến. Nó quyết định thời gian chu kỳ trên tấm mỏng có nhiều biên dạng nhỏ, quan trọng hơn cả công suất laser. |
| Trọng lượng | Các thông tin trên B2B thường đưa ra tổng trọng lượng đóng gói, chứ không phải trọng lượng máy. Hãy hỏi trọng lượng máy và tải trọng sàn nếu bạn lên kế hoạch làm móng máy. |
| Tên thương hiệu | “Raycus/IPG/Max” hoặc “Yaskawa/Delta/HCFA” trên một thông cáo có nghĩa là người bán có thể lắp bất kỳ hãng nào trong số đó. Các thương hiệu ghi trong hợp đồng của bạn mới là thương hiệu chính thức. |
Chất lượng cắt: Sử dụng tiêu chuẩn ISO 9013 trên bản vẽ
“Mép cắt đẹp” mang ý nghĩa khác nhau đối với mỗi người. Tiêu chuẩn ISO 9013 phân loại các đường cắt nhiệt theo độ vuông góc (cấp 1 đến 5) và độ nhám bề mặt Rz5 (cấp 1 đến 4), với dung sai tăng theo độ dày tấm. Nếu bạn đưa các cấp yêu cầu này lên bản vẽ, bạn và nhà cung cấp sẽ đánh giá các mẫu thử dựa trên cùng một tiêu chuẩn.
Đồng, Đồng thau và Nhôm
Máy cắt laser sợi quang hoạt động ở bước sóng khoảng 1.07 µm, bằng một phần mười bước sóng của máy laser CO₂, và hội tụ thành một điểm nhỏ hơn rất nhiều. Mật độ công suất cao hơn đó là yếu tố cho phép chúng cắt được đồng và đồng thau mà máy laser CO₂ gặp khó khăn. Các quy tắc thực tế đối với kim loại phản xạ: cắt thấp hơn tốc độ chạy dao tối đa 10–15 %, để quá trình đục lỗ xuyên thủng hoàn toàn trước khi di chuyển, giữ tiêu cự gần bề mặt trên, sử dụng oxy khi cắt đồng và nitơ khi cắt đồng thau. Công suất tối thiểu thận trọng cho đồng là 1 kW cho 1 mm, 2 kW cho 3 mm và 4 kW cho 6 mm.
Điều tương tự cũng áp dụng cho thép: trong các thử nghiệm so sánh trên thép mềm 15 mm và inox 10 mm, máy laser sợi quang cần ít công suất hơn máy laser CO₂ cho cùng một tốc độ cắt, vì thép hấp thụ bước sóng của nó tốt hơn.
Bàn đơn hoặc Bàn trao đổi
Trên máy bàn đơn mở (LFP3015, LFP6020), nguồn laser đứng yên trong khi thợ vận hành lấy sản phẩm ra và nạp tấm tôn tiếp theo. Đối với hàng mẫu và các công việc gia công đa dạng, điều đó có thể chấp nhận được và chi phí máy thấp hơn. Khi máy chạy sản xuất cho các ca làm việc đầy đủ, thời gian chờ đợi sẽ tích lũy lại; bàn trao đổi (LFP4020, thời gian đổi bàn 15–20 giây) cho phép bạn nạp phôi trong khi máy đang cắt.
Laser sợi quang, Plasma hoặc Laser ống
Laser sợi quang mang lại độ chính xác và chất lượng mép cắt tốt nhất trên vật liệu dạng tấm và tấm trung bình. Máy cắt plasma CNC có chi phí thấp hơn trên mỗi milimét độ dày đối với thép carbon nặng và có thể cắt vát mép hàn. Nếu ống chiếm tỷ trọng lớn trong các sản phẩm của bạn, máy cắt laser ống chuyên dụng sẽ thực hiện việc cắt, khoan và khoét rãnh trong một lần gia công; dòng máy 2 trong 1 sẽ phù hợp cho khối lượng ống nhỏ hơn.
Trước khi bạn đặt hàng
- Kích thước tấm kim loại và dải độ dày theo vật liệu, tính bằng số giờ hoạt động mỗi tháng.
- Thương hiệu nguồn laser và công suất, kèm theo bảng thông số cắt của nguồn đó.
- Bàn cắt đơn hoặc bàn thay thế tự động.
- Thương hiệu đầu cắt, động cơ servo, thanh răng hướng dẫn và bộ điều khiển được ghi rõ trong hợp đồng.
- Hệ thống cấp khí, nguồn điện, nền nhà xưởng và hệ thống hút khói bụi.
- Mẫu cắt thực tế từ bản vẽ của bạn, được đánh giá theo tiêu chuẩn ISO 9013 nếu xưởng bạn áp dụng.
Câu hỏi thường gặp về máy cắt laser fiber
Dòng máy cắt laser nào phù hợp với xưởng gia công quy mô nhỏ?
Thường là dòng máy khổ 3015 như mẫu LFP3015: máy phù hợp với khổ tôn tiêu chuẩn 1500 × 3000 mm và có thể tùy chọn công suất từ 1 kW đến 12 kW.
Máy cắt laser fiber 3 kW cắt được thép dày bao nhiêu?
Thông thường cắt được tối đa khoảng 22 mm thép carbon khi dùng khí oxy và 10 mm thép không gỉ khi dùng khí nitơ, với tốc độ rất thấp. Đối với sản xuất hàng ngày, nên trừ hao đi vài milimet và tham khảo bảng thông số của nguồn laser được báo giá.
Máy có công suất cao hơn thì lúc nào cũng cắt nhanh hơn phải không?
Không hẳn. Đối với tôn mỏng, tốc độ cắt bị giới hạn bởi khả năng gia tốc và bộ điều khiển. Công suất cao chỉ phát huy hiệu quả rõ rệt từ độ dày trung bình trở lên.
Tại sao cắt bằng khí nitơ lại tốn kém vậy?
Khí nitơ sử dụng áp suất khoảng 12–20 bar trên máy 3 kW và phải tự thổi văng kim loại lỏng ra khỏi rãnh cắt, do đó lượng tiêu thụ rất lớn. Việc đầu tư bồn chứa hoặc máy tạo khí giúp giảm chi phí đáng kể trên mỗi mét khối.
Máy cắt laser fiber có cắt được đồng đỏ và đồng thau không?
Có chứ. Mức công suất tối thiểu an toàn là 1 kW cho 1 mm đồng đỏ và 4 kW cho 6 mm, sử dụng khí oxy cho đồng đỏ và khí nitơ cho đồng thau.
Công ty có cắt mẫu trước khi tôi đặt hàng không?
Có. Bạn chỉ cần gửi file DXF, thông tin vật liệu và độ dày, chúng tôi sẽ tiến hành cắt mẫu trên cấu hình máy mà bạn đang quan tâm.
Hãy gửi cho chúng tôi kích thước tấm và dải độ dày vật liệu của bạn. Chúng tôi sẽ tư vấn kích thước bàn cắt và nguồn laser phù hợp, đồng thời báo giá chi tiết từng thương hiệu linh kiện.
Nhận báo giá ngay