Fiber Lazer Kesim Makineleri
3000 × 1200 mm ila 6000 × 2000 mm ölçülerinde ve 1 kW'tan 60 kW'a kadar fiber lazer kesiciler; ayrıca sac-boru 2'si 1 arada makine ve 3D robot hücresi, yayınlanan kesim verilerine dayalı satın alma rehberiyle birlikte.
- 9 modeller
- 7.000 – 50.000 USD FOB Qingdao
- 24 ay garanti
- CE ISO 9001
-
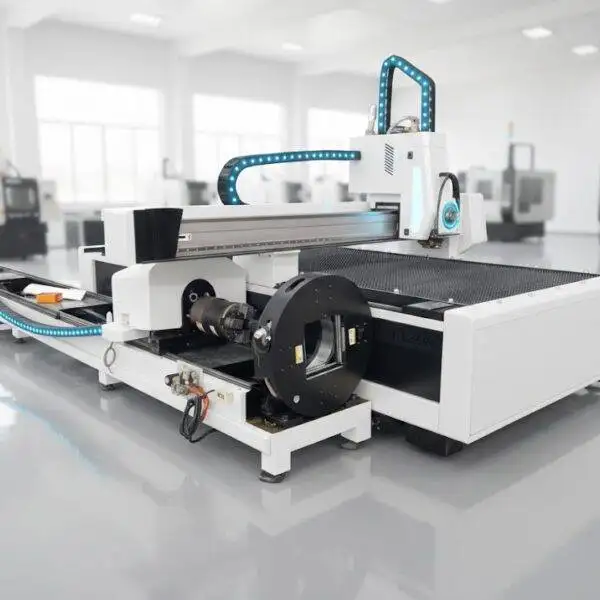
2’si 1 arada fiber lazer kesim makinesi
7.000 – 50.000 USD Detayları incele -
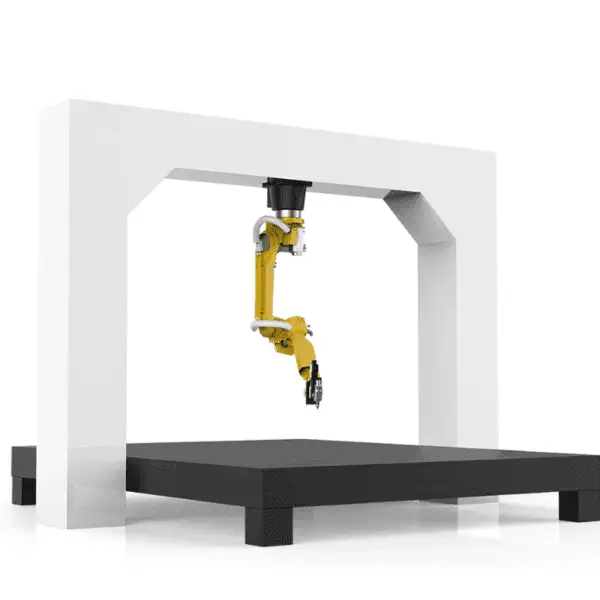
3D Robot Kesim Makinesi
Fiyat için teklif isteyin Detayları incele -
GF fiber laser kesim makinesi
7.000 – 50.000 USD Detayları incele -
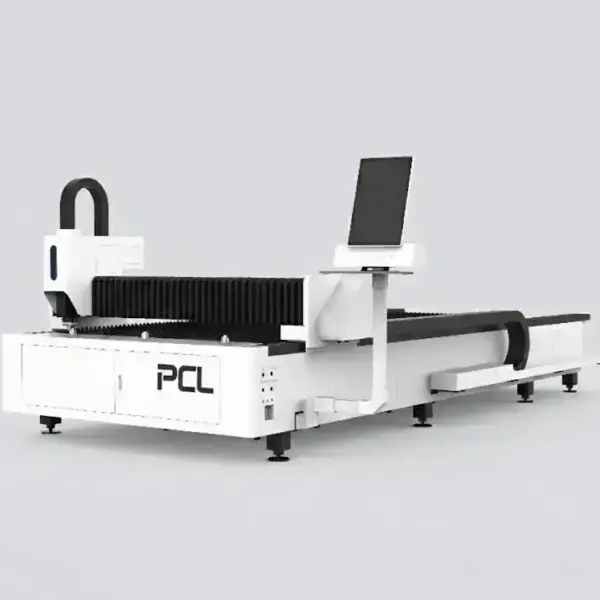
LFH 4020 Fiber Lazer Kesim Makinesi
7.000 – 50.000 USD Detayları incele -
LFH6020 Fiber Lazer Kesim Makinesi
7.000 – 50.000 USD Detayları incele -
LFP3015 Fiber Lazer Kesim Makinesi
18.000 – 35.000 USD Detayları incele -
LFP4020
7.000 – 50.000 USD Detayları incele -
LFP6020
7.000 – 50.000 USD Detayları incele -
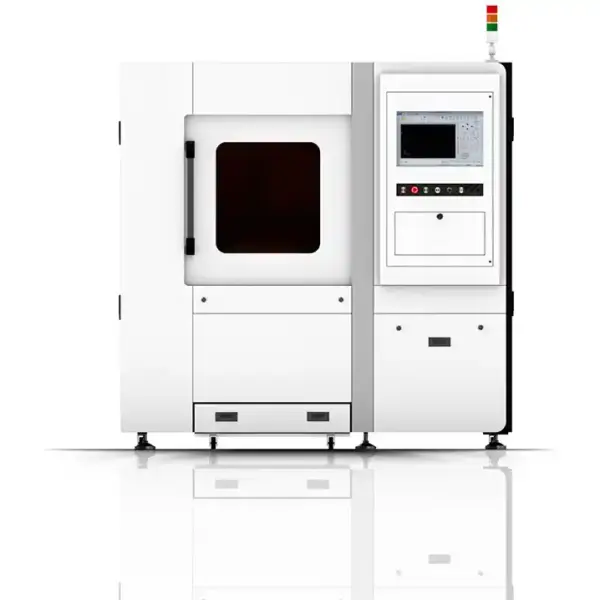
SF6060 fiber laser cutting machine
7.000 – 50.000 USD Detayları incele
Aldığınız Saclarla Başlayın
Tablo boyutu ilk karardır çünkü daha sonra değiştirmek en zoru budur. Çelik tedarikçinizin teslim ettiği saclara uygun olmalıdır: 1500 × 3000 mm için 3015 tabla, 2000 × 4000 mm için 4020 tabla ve 6 m'lik saclar veya uzun şeritler için 6020 tabla gerekir. Çok küçük bir tabla önce sacları giyotin makasla kesmeyi gerektirir; çok büyük olan ise atölye alanı ve para kaybına yol açar.
| Makine | Çalışma alanı | Güç | Notlar |
|---|---|---|---|
| GF3012 | 3000 × 1200 mm | 6–60 kW | Kompakt tablada yüksek güç; otofokus kafa |
| LFP3015 | 3000 × 1500 mm | 1–12 kW | Açık tek tabla, 100–120 m/min |
| LFP4020 | 4000 × 2000 mm | 1–30 kW | Otomatik değişir tabla, 15–20 s değişim |
| LFH4020 | 4000 × 2000 mm | 1–30 kW | Ağır saclar için çelik konstrüksiyon, ısıl işlem görmüş gövde |
| LFP6020 | 6000 × 2000 mm | 1.5–3 kW | Uzun saclar için açık tek tabla |
| LFH6020 | 6000 × 2000 mm | 1–12 kW | 120 m/min, çift sıcaklık soğutucu |
| 2'si 1 arada sac ve boru | 3015 veya 4020 tabla + Ø20–220 mm borular | 1–12 kW | Tek makinede flatbed ve pnömatik ayna |
| 3D robot lazer hücresi | 6 eksenli robot, 2010–3100 mm erişim | 1–4 kW | Form verilmiş ve preslenmiş parçaların kırpılması |
| SF6060 | Talep üzerine | Talep üzerine | Kompakt kabinli kesici |
Hangi Güç Hangi Kalınlığı Kesebilir?
| Lazer gücü | Karbon çelik (O₂) | Paslanmaz (N₂) | Alüminyum (N₂) | Pirinç (N₂) |
|---|---|---|---|---|
| 1 kW | 10 mm | 5 mm | 3 mm | 3 mm |
| 1.5 kW | 16 mm | 6 mm | 4 mm | 3 mm |
| 2 kW | 20 mm | 8 mm | 6 mm | 5 mm |
| 3 kW | 22 mm | 10 mm | 8 mm | 6 mm |
| 4 kW | 25 mm | 12 mm | 10 mm | 8 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 12 mm |
| 8 kW | 40 mm | 30 mm | 30 mm | 16 mm |
| 12 kW | 40 mm | 40 mm | 40 mm | 16 mm |
| 20 kW | 80 mm | 100 mm | 60 mm | 20 mm |
| 60 kW | 200 mm | 150 mm | – | – |
Maksimum kalınlık üst sınırdır, bu kalınlıkta yavaş ve daha çapaksız kesim yapılır. Günlük üretiminizi bunun birkaç milimetre altında planlayın ve teklifinizdeki tam kaynak ve kafanın kesim tablosuyla teyit edin.
Şu iki durum ortaya çıkar. Güç her malzemeyi aynı oranda artırmaz: 3 kW'tan 6 kW'a çıkıldığında karbon çelik maksimumu neredeyse değişmez (22 ila 25 mm), paslanmaz çelik ise iki katına çıkar (10 ila 20 mm). Ayrıca maksimum kalınlık kullanışlı sınır değildir, çünkü bu sınıra yakın hızlar 1 m/min'in oldukça altındadır. Alüminyum genellikle aynı güçte karbon çelik kalınlığının yaklaşık %60–70'ine ulaşır.
Fiber Lazer Kesim Parametreleri
Üç ayar çoğu kesimi belirler: gaz, odak pozisyonu ve meme. Bunlar bir bütündür ve bunları karıştırmak kötü kenar kalitesinin en yaygın nedenidir.
| İş | Gaz ve basınç | Odak (Focus) | Meme | Sonuç |
|---|---|---|---|---|
| Karbon çelik 1–3 mm, yüksek hız | Azot veya hava, 10–14 bar | 0 ila −1 mm | Tekli, küçük delik | En hızlısı; altta hafif çapak |
| 2 mm'den başlayan karbon çelik, temiz kesim kenarı | Oksijen, 0.5–1.6 bar | +3 ila +14 mm (kalınlıkla artar) | Çiftli veya E tipi | Temiz yüzey; ince saca göre azota kıyasla daha yavaş |
| Paslanmaz, alüminyum, pirinç | Azot, 10–20 bar (kalınlıkla artar) | 0 ila −13 mm (kalınlıkla azalır) | İnce için tekli, kalın için büyük delikli | Parlak, oksitsiz kesim kenarı |
Oksijen kesimleri pozitif odak kullanır, böylece çentik (kerf) üst kısmı yanan metalin kaçabileceği kadar geniş açılır. Azot kesimleri ise yalnızca gaz momentumuna güvenir, bu nedenle odak çentiğin derinliklerinde yer alır. Bir makineyi kalın karbon çelikten paslanmaza odacı sıfırlamadan geçirmek, paslanmazda geniş ve pürüzlü bir kesime neden olur; oksijenle kalın karbon çelikte sıfır veya negatif odak kesimi durdurur.
| Kalınlık | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 mm | 5.0 | 3.8–4.2 | – | – |
| 3 mm | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 mm | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 mm | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 mm | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 mm | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 mm | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 mm | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 mm | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 mm | – | – | 0.4–0.5 | 0.8–1.0 |
| Kalınlık | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 2 mm | 16–20 | 20–25 | 35–40 |
| 3 mm | – | 12–14 | 28–33 |
| 4 mm | – | 8–10 | 20–24 |
| 6 mm | – | 5–6 | 10–13 |
| Kalınlık | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 20 | 28–35 | 40–50 | 50–60 |
| 2 mm | 7 | 18–24 | 25–30 | 40–45 |
| 3 mm | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 mm | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 mm | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 mm | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 mm | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 mm | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 mm | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 mm | – | – | 0.2–0.35 | 1.2–1.4 |
| Kalınlık | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 mm | 18 | 25–30 | 30–45 | 45–50 |
| 2 mm | 6 | 15–18 | 20–25 | 35–40 |
| 3 mm | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 mm | – | 2.5–3 | 5–6 | 15–18 |
| 6 mm | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 mm | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 mm | – | – | 1.0–1.2 | 6–7 |
Hızlar m/dak cinsindendir. Kaliteli bir kesim için tipik değerlerdir; kenar gereksinimleri, malzeme kalitesi, gaz saflığı ve kesme kafası bu değerleri değiştirir. Teklifiniz, tam konfigürasyonunuza ait tabloyu içerir.
6 kW veya daha güçlü bir makinede, yaklaşık 6 mm altındaki karbon çeliği genellikle azot veya hava ile daha hızlı kesilir (hafif bir cüruf kabul edilerek); yaklaşık 10 mm üzerinde veya kenarın cürufsuz olması gereken durumlarda ise pozitif odaklı oksijen daha iyi bir seçimdir. 1 mm'nin altında oksijen kullanılmaz.
Kalın Sac Delme (Piercing)
Kalın saclarda delme işlemi en riskli aşamadır: tek adımda yapılırsa erimiş metni memeye doğru geri püskürtür. Kalın karbon çeliği, yüksek mesafede tam güçten, darbeli (pulsed) güç ve daha düşük odakla kesme yüksekliğine kadar üç aşamada delinir ve kafa ancak son aşamadan sonra hareket etmeye başlar. 3 kW'ta 22 mm karbon çeliğinde bu aşamalar toplamda birkaç saniye sürer. Önce hurda üzerinde delme ayarlarını test edin; yüzey durumu, oksijen saflığı ve kirli bir mercek zamanlamayı tamamen değiştirir.
nözül (Meme) Tipleri
| Tip | Kullanım Alanı |
|---|---|
| Tekli (S) | Azot ve hava; genel amaçlı; daha kalın paslanmaz ve alüminyum için daha büyük delikler |
| Çiftli (D) | Düşük ve orta güçte karbon çeliği oksijen kesimi |
| E tipi | 6 kW ve üzeri için yüksek akışlı oksijen memesi |
| Geniş delikli (B) | 6 kW ve üzeri kalın paslanmaz ve alüminyumda azot |
Düzgün bir gaz akışı için merkezlenmiş, hasarsız bir meme şarttır. Meme her değiştirildiğinde merkezlemeyi kontrol edin ve ucu hasar görmüş memeleri yenisiyle değiştirin; çapaklı bir uç, kesiğin bir tarafında düzensiz cürufa neden olur.
Kesim Kenarı Hataları
| Belirti | Olası Nedenler | Çözüm |
|---|---|---|
| Karbon çeliği altında aşırı cüruf (oksijen) | Hız çok yüksek, oksijen basıncı düşük, odak çok negatif, kısmen tıkanmış meme | Hızı %5–8 oranında azaltın; oksijeni 0.5–0.7 bar arasında tutun; odağı +3 ila +4 mm olarak ayarlayın; meme ucunu kontrol edin |
| Sarı veya kahverengi paslanmaz kenarı | Azot saflığı %99.99'un altında, düşük basınç, mesafe çok yüksek, gaz kaçağı | En az %99.99 saflıkta azot kullanın; mesafe yaklaşık 0.5 mm olsun; 1–2 bar ekleyin; rakorlarda kaçak testi yapın |
| Kalın karbon çeliğinin tam kesilmemesi | Delme (piercing) tamamlanmadı, odak yeterince pozitif değil, kirli mercek | Tüm delme aşamalarının bitmesini bekleyin; odağı 1 mm'lik adımlarla yükseltin; koruyucu camı temizleyin veya değiştirin |
| Sac boyunca kalite değişimi | Eğri sac, sac altında kalıntı, aşınmış kraker (kremayer) veya kayış | Sacı düzleştirin; lamaları temizleyin; sorun tekrarlarsa sürücü kalibrasyonunu yapın |
Oksijen, Azot veya Hava
| Gaz | Kullanım | Kenar Kalitesi |
|---|---|---|
| Oksijen | Karbon çeliği, özellikle orta kalınlıktan yukarısı | Kenarda oksit tabakası; toz boya veya kritik kaynak öncesi temizlenmelidir |
| Azot | Paslanmaz çelik, alüminyum; kenarın oksitsiz olması gereken karbon çeliği | Parlak kenar, kaynağa veya boyaya hazır; yüksek gaz tüketimi |
| Basınçlı hava | İnce karbon ve paslanmaz sac | Hafif oksidasyon; hava kuru ve yağı alınmışsa metre başına en ekonomik yöntem |
Basınçlar oldukça farklıdır. Oksijen yaklaşık 0.5–1.6 bar, azot ise 10–20 bar basınçla çalışır. Oksijen lazerle birlikte yanarak az bir akışa ihtiyaç duyar; azot ise erimiş metni kerften tek başına dışarı üflemek zorunda olduğundan yüksek basınç ve bol gaz gerektirir. Temiz bir paslanmaz kenarı için %99.999 saflıkta azot standart tercihtir.
Makine gelmeden önce gazın nereden temin edileceğini planlayın. Tüp demetleri (bastonlar) ara sıra yapılan azot kesimleri için uygundur; günlük paslanmaz kesimi genellikle likit tankı veya azot jeneratörü gerektirir.
Lazer Teknik Şartnamesini Okumak
B2B platformlarındaki 3015 makinelerin teknik özellikleri neredeyse aynı görünür: ±0.03 mm konumlandırma, ±0.02 mm yeniden konumlandırma, 120–150 m/dak, 1.5 G, 380 V üç faz. Hatta bazıları aynı sayfada iki farklı hassasiyet değeri verir. Makineleri birbirinden ayıran şey bu satırların arkasındaki detaylardır:
| Şartnamedeki Satır | Neyi Kontrol Etmeli? |
|---|---|
| Konumlandırma ve yeniden konumlandırma hassasiyeti | Konumlandırma (örneğin ±0.03 mm), eksenin verilen komut noktasına ne kadar yakın ulaştığını gösterir; yeniden konumlandırma (genellikle ±0.02 mm) ise aynı noktaya ne kadar başarılı döndüğünü belirtir. Değerin ISO 230-2 gibi hangi test yöntemine dayandığını mutlaka sorun. |
| Maksimum hız | İlanlarda 100–150 m/dak yazılır. Bu, kesimler arası boştaki (rapid) hareket hızıdır. 3 kW güçte 6 mm çelikte kesme hızı yaklaşık 2 m/dak'dır. |
| İvmelenme (Aceleration) | 1.0–1.5 G yaygındır. Lazer gücünden ziyade, çok sayıda küçük kontura sahip ince saclarda çevrim süresini (cycle time) belirler. |
| Ağırlık | B2B ilanlarında genellikle makine ağırlığı değil, paketin brüt ağırlığı verilir. Temel (ankraj) planı yaparken mutlaka net makine ağırlığını isteyin. |
| Marka isimleri | İlanda geçen "Raycus/IPG/Max" veya "Yaskawa/Delta/HCFA" ifadeleri, satıcının bunlardan herhangi birini takabileceği anlamına gelir. Sözleşmenizde yazan markalar geçerlidir. |
Kesim Kalitesi: Resim Üzerinde ISO 9013 Kullanın
"İyi kenar" kavramı kişiden kişiye değişir. ISO 9013, termal kesimleri dikliğe (1 ila 5 sınıfları) ve yüzey pürüzlülüğüne Rz5 (1 ila 4 sınıfları) göre, sac kalınlığıyla birlikte artan toleranslarla sınıflandırır. Tasarım çiziminize gerekli aralıkları yazarsanız, siz ve tedarikçi numune parçaları aynı kritere göre değerlendirirsiniz.
Bakır, Pirinç ve Alüminyum
Fiber lazerler CO₂ dalga boyunun onda biri olan yaklaşık 1.07 µm dalga boyunda çalışır ve çok daha küçük bir noktaya odaklanır. Bu daha yüksek güç yoğunluğu, CO₂ lazerlerin kesmekte zorlandığı bakır ve pirinci kesebilmelerini sağlar. Yansıtıcı metaller için pratik kurallar: maksimum ilerleme hızının %10–15 altında kesin, hareket etmeden önce delme işleminin tamamen bitmesini bekleyin, odağı üst yüzeye yakın tutun, bakırda oksijen ve pirinçte azot kullanın. Bakır için muhafazakâr minimum güçler; 1 mm için 1 kW, 3 mm için 2 kW ve 6 mm için 4 kW'tır.
Aynı kural çelik için de geçerlidir: 15 mm yumuşak çelik ve 10 mm paslanmaz çelik üzerinde yapılan karşılaştırmalı testlerde, çelik kendi dalga boyunu daha iyi absorbe ettiği için fiber lazer, aynı kesme hızı için CO₂ lazere göre daha az güce ihtiyaç duymuştur.
Açık Tabla veya Mekik (Değişitirmeli) Tabla
Açık tek tablalı bir makinede (LFP3015, LFP6020) operatör parçaları toplarken ve yeni sacı yüklerken lazer sabit durur. Prototipleme ve karışık işler için bu kabul edilebilirdir ve makine maliyeti daha düşüktür. Makine tam vardiya üretim yapıldığında, bu beklemeler süre kaybına yol açar; mekik tabla (LFP4020, 15–20 sn değişim süresi) kesim yaparken yükleme yapmanıza olanak tanır.
Fiber Lazer, Plazma veya Boru Lazer
Fiber lazer, sac ve orta kalınlıktaki levhalarda en iyi hassasiyeti ve kenar kalitesini sunar. CNC plazma, kalın karbon çeliğinde milimetre başına daha düşük maliyet sağlar ve kaynak ağzı (bevelling) açabilir. Parçalarınızın büyük bölümünü borular oluşturuyorsa, özel bir boru lazer kesim makinesi kesme, delme ve alıştırma işlemlerini tek pasoda yapar; 2'si 1 arada makineler ise daha düşük boru hacimleri için uygundur.
Sipariş Vermeden Önce
- Ayda saat olarak malzeme türüne göre sac ebatları ve kalınlık dağılımınız.
- Lazer kaynağı markası ve gücü, ilgili kaynağın kesim tablosuyla birlikte.
- Tekli veya değiştirilebilir tabla.
- Sözleşmeye yazılacak kesim kafası, servo, ray ve kontrol ünitesi markaları.
- Gaz beslemesi, elektrik bağlantısı, zemin ve duman emiş sistemi.
- Kendi teknik resminizden, kullanıyorsanız ISO 9013 aralıklarına göre değerlendirilecek numune parçalar.
Fiber Lazer Kesim Makinesi SSS
Küçük bir atölye için hangi lazer kesim makinesi uygundur?
Genellikle LFP3015 gibi 3015 model bir makine: standart 1500 × 3000 mm sacları alır ve 1 kW'tan 12 kW'a kadar sipariş edilebilir.
3 kW fiber lazer en çok ne kadar kalınlık kesebilir?
Genellikle oksijenle maksimum 22 mm karbon çelik ve azotla 10 mm paslanmaz çeliği çok düşük hızda kesebilir. Günlük üretim için birkaç milimetre daha düşük plan yapın ve teklif edilen kaynağın tablosunu kontrol edin.
Daha yüksek güçlü bir lazer her zaman daha mı hızlıdır?
Hayır. İnce saclarda hız, ivmelenme ve kontrol ünitesi tarafından sınırlandırılır. Ekstra güç, orta kalınlıktan itibaren kendini gösterir.
Azotla kesim neden bu kadar maliyetlidir?
Azot, 3 kW'lık bir makinede yaklaşık 12–20 bar basınçla çalışır ve eriyik malzemeyi tek başına dışarı üflemesi gerekir, bu nedenle tüketim yüksektir. Bir likit tankı veya jeneratör, metreküp maliyetini düşürür.
Fiber lazer bakır ve pirinç kesebilir mi?
Evet. Güvenli minimum değerler olarak, 1 mm bakır için 1 kW ve 6 mm için 4 kW planlayın; bakır için oksijen ve pirinç için azot kullanın.
Sipariş vermeden önce numune kesimi yapabilir misiniz?
Evet. Bir DXF dosyası, malzeme ve kalınlık bilgisi gönderin; düşündüğünüz konfigürasyonda numunelerinizi keselim.
Sac ebatlarınızı ve kalınlık dağılımınızı gönderin. Tabla boyutunu ve lazer kaynağını önerelim, her bileşenin markası açıkça belirtilmiş şekilde fiyat teklifimizi sunalım.
Teklif Alın