เครื่องตัดเลเซอร์ไฟเบอร์
เครื่องตัดเลเซอร์ไฟเบอร์ตั้งแต่ขนาด 3000 × 1200 มม. ถึง 6000 × 2000 มม. และกำลังไฟ 1 kW ถึง 60 kW พร้อมเครื่องตัดแผ่นและท่อแบบ 2-in-1 และเซลล์หุ่นยนต์ 3D พร้อมคู่มือการเลือกซื้อที่อ้างอิงจากข้อมูลการตัดจริง
- 9 รุ่น
- USD 7,000 – 50,000 FOB Qingdao
- 24 เดือนรับประกัน
- CE ISO 9001
-
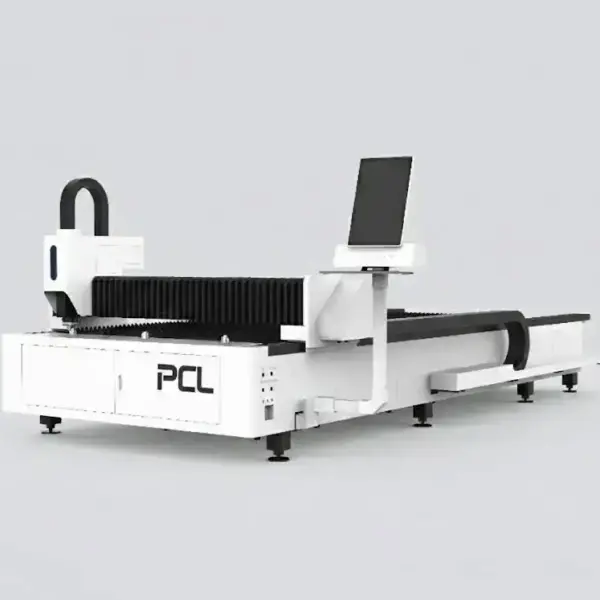
LFP4020
USD 7,000 – 50,000 ดูรายละเอียด -
LFP6020
USD 7,000 – 50,000 ดูรายละเอียด -
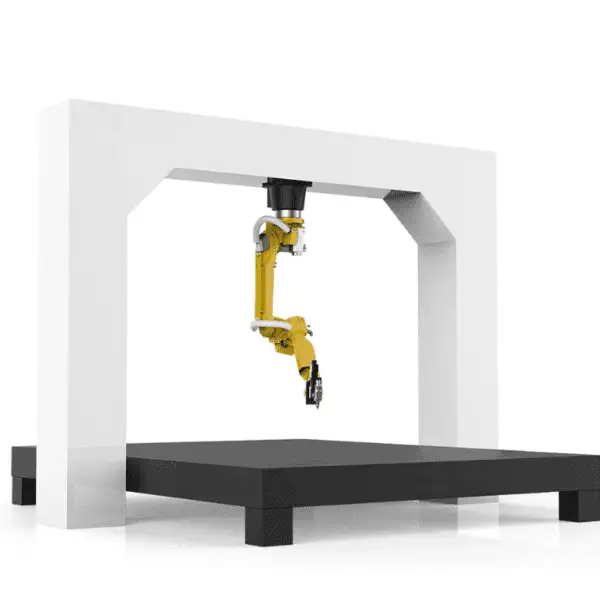
เครื่องตัดหุ่นยนต์ 3 มิติ
สอบถามราคา ดูรายละเอียด -
เครื่องตัดเลเซอร์ไฟเบอร์ GF
USD 7,000 – 50,000 ดูรายละเอียด -
เครื่องตัดเลเซอร์ไฟเบอร์ LFH 4020
USD 7,000 – 50,000 ดูรายละเอียด -
เครื่องตัดเลเซอร์ไฟเบอร์ LFP3015
USD 18,000 – 35,000 ดูรายละเอียด -
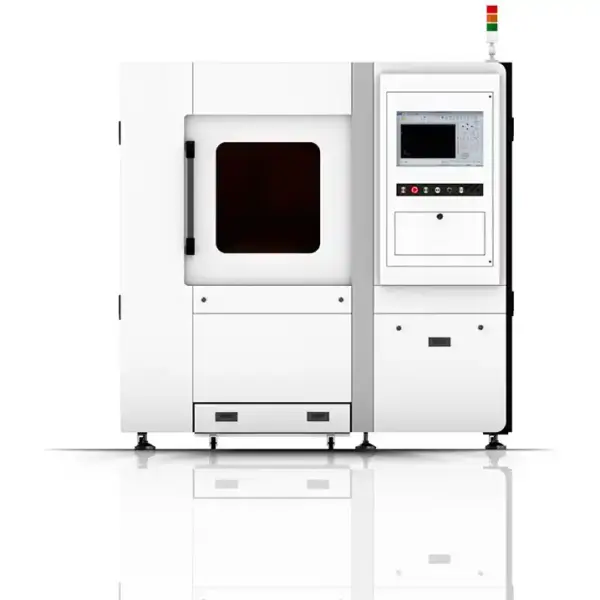
เครื่องตัดเลเซอร์ไฟเบอร์ SF6060
USD 7,000 – 50,000 ดูรายละเอียด -
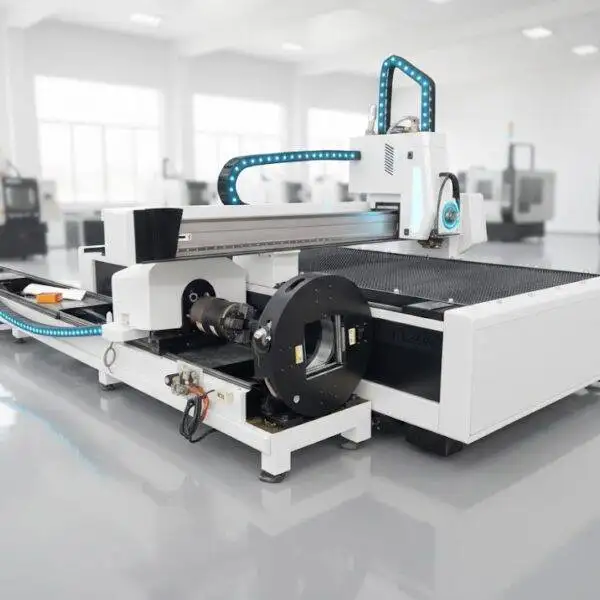
เครื่องตัดเลเซอร์ไฟเบอร์แบบ 2in1
USD 7,000 – 50,000 ดูรายละเอียด -
เครื่องตัดไฟเบอร์เลเซอร์ LFH6020 (Fiber Laser Cutting Machine)
USD 7,000 – 50,000 ดูรายละเอียด
เริ่มต้นจากขนาดแผ่นโลหะที่คุณใช้งาน
ขนาดโต๊ะตัดคือการตัดสินใจอันดับแรกเพราะเป็นสิ่งยากที่สุดที่จะเปลี่ยนแปลงในภายหลัง ควรเลือกให้ตรงกับขนาดแผ่นเหล็กที่ซัพพลายเออร์ของคุณจัดส่ง: ขนาด 1500 × 3000 มม. ต้องใช้โต๊ะ 3015, ขนาด 2000 × 4000 มม. ใช้โต๊ะ 4020 และแผ่นยาว 6 เมตรหรือแผ่นยาวพิเศษใช้โต๊ะ 6020 โต๊ะที่เล็กเกินไปหมายความว่าคุณต้องตัดแบ่งแผ่นก่อน ส่วนโต๊ะที่ใหญ่เกินไปจะเปลืองพื้นที่และงบประมาณ
| เครื่องจักร | พื้นที่ปฏิบัติงาน | กำลังไฟ | หมายเหตุ |
|---|---|---|---|
| GF3012 | 3000 × 1200 มม. | 6–60 kW | กำลังสูงบนพื้นที่กะทัดรัด; หัวตัดโฟกัสอัตโนมัติ |
| LFP3015 | 3000 × 1500 มม. | 1–12 kW | โต๊ะเดี่ยวแบบเปิด, 100–120 ม./นาที |
| LFP4020 | 4000 × 2000 มม. | 1–30 kW | โต๊ะสลับอัตโนมัติ, สลับโต๊ะ 15–20 วินาที |
| LFH4020 | 4000 × 2000 มม. | 1–30 kW | โครงสร้างเชื่อมและอบ, โต๊ะสำหรับแผ่นหนา |
| LFP6020 | 6000 × 2000 มม. | 1.5–3 kW | โต๊ะเดี่ยวแบบเปิดสำหรับแผ่นยาว |
| LFH6020 | 6000 × 2000 มม. | 1–12 kW | 120 ม./นาที, ชิลラーควบคุมอุณหภูมิคู่ |
| ตัดแผ่นและท่อ 2-in-1 | โต๊ะ 3015 หรือ 4020 + ท่อ Ø20–220 มม. | 1–12 kW | โต๊ะราบและหัวจับลมในเครื่องเดียว |
| เซลล์หุ่นยนต์เลเซอร์ 3D | หุ่นยนต์ 6 แกน, ระยะเอื้อม 2010–3100 มม. | 1–4 kW | ตัดแต่งชิ้นงานขึ้นรูปและปั๊มขึ้นรูป |
| SF6060 | ตามคำขอ | ตามคำขอ | เครื่องตัดแบบปิดทึบกะทัดรัด |
แต่ละกำลังไฟสามารถตัดความหนาได้เท่าไหร่?
| กำลังเลเซอร์ | เหล็กคาร์บอน (O₂) | สแตนเลส (N₂) | อลูมิเนียม (N₂) | ทองเหลือง (N₂) |
|---|---|---|---|---|
| 1 kW | 10 มม. | 5 มม. | 3 มม. | 3 มม. |
| 1.5 kW | 16 มม. | 6 มม. | 4 มม. | 3 มม. |
| 2 kW | 20 มม. | 8 มม. | 6 มม. | 5 มม. |
| 3 kW | 22 มม. | 10 มม. | 8 มม. | 6 มม. |
| 4 kW | 25 มม. | 12 มม. | 10 มม. | 8 มม. |
| 6 kW | 25 มม. | 20 มม. | 16 มม. | 12 มม. |
| 8 kW | 40 มม. | 30 มม. | 30 มม. | 16 มม. |
| 12 kW | 40 มม. | 40 มม. | 40 มม. | 16 มม. |
| 20 kW | 80 มม. | 100 มม. | 60 มม. | 20 มม. |
| 60 kW | 200 มม. | 150 มม. | – | – |
ความหนาขีดสุดคือขีดจำกัดสูงสุด ซึ่งจะตัดได้ช้าและขอบมีความเรียบน้อยกว่า ควรวางแผนการผลิตจริงให้น้อยกว่านี้สักเล็กน้อย และยืนยันกับตารางการตัดของแหล่งกำเนิดแสงและหัวตัดในใบเสนอราคาของคุณ
มีข้อสังเกตสองประการ กำลังไฟไม่ได้เพิ่มความสามารถในการตัดวัสดุทุกชนิดเท่ากัน: จาก 3 เป็น 6 kW ความหนาของเหล็กคาร์บอนแทบไม่เปลี่ยน (22 ถึง 25 มม.) ในขณะที่สแตนเลสเพิ่มขึ้นเป็นสองเท่า (10 เป็น 20 มม.) นอกจากนี้ขีดจำกัดสูงสุดไม่ใช่ขีดจำกัดที่ใช้งานจริงเนื่องจากความเร็วที่ความหนานั้นจะต่ำกว่า 1 ม./นาที มาก อลูมิเนียมมักจะตัดได้ประมาณ 60–70% ของความหนาเหล็กคาร์บอนที่กำลังไฟเท่ากัน
พารามิเตอร์การตัดด้วยเลเซอร์ไฟเบอร์
ค่าการตั้งค่าหลักสามอย่างที่กำหนดคุณภาพการตัด: แก๊ส ตำแหน่งโฟกัส และหัวฉีด (Nozzle) ทั้งสามอย่างต้องทำงานร่วมกัน และการตั้งค่าไม่แมตช์กันคือสาเหตุหลักของขอบตัดที่ไม่สวย
| ลักษณะงาน | แก๊สและความดัน | โฟกัส | หัวฉีด | ผลลัพธ์ |
|---|---|---|---|---|
| เหล็กคาร์บอน 1–3 มม., ความเร็วสูง | ไนโตรเจนหรือลม, 10–14 บาร์ | 0 ถึง −1 มม. | เดี่ยว รูเล็ก | เร็วที่สุด; มีสะเก็ดเล็กน้อยด้านล่าง |
| เหล็กคาร์บอนตั้งแต่ 2 มม. ขึ้นไป, ขอบสะอาด | ออกซิเจน, 0.5–1.6 บาร์ | +3 ถึง +14 มม. (สูงขึ้นตามความหนา) | คู่ หรือแบบ E-type | ผิวหน้าสะอาด; ช้ากว่าไนโตรเจนในแผ่นบาง |
| สแตนเลส, อลูมิเนียม, ทองเหลือง | ไนโตรเจน, 10–20 บาร์ (สูงขึ้นตามความหนา) | 0 ถึง −13 มม. (ต่ำลงตามความหนา) | เดี่ยวสำหรับแผ่นบาง, รูกว้างสำหรับแผ่นหนา | ขอบเงา ไม่มีคราบออกซิไดซ์ |
การตัดด้วยออกซิเจนต้องใช้โฟกัสบวกเพื่อให้ร่องตัดกว้างพอที่โลหะหลอมเหลวจะระบายออกได้ การตัดด้วยไนโตรเจนอาศัยแรงผลักของแก๊สเพียงอย่างเดียว ดังนั้นโฟกัสจึงอยู่ลึกในร่องตัด การเปลี่ยนเครื่องจากการตัดเหล็กคาร์บอนหนามาเป็นสแตนเลสโดยไม่รีเซ็ตโฟกัสจะทำให้ร่องตัดกว้างและหยาบ; การใช้โฟกัสศูนย์หรือลบเมื่อตัดเหล็กคาร์บอนหนาด้วยออกซิเจนจะทำให้ตัดไม่ทะลุ
| ความหนา | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 2 มม. | 5.0 | 3.8–4.2 | – | – |
| 3 มม. | 3.6 | 3.2–3.6 | 3.5–4.2 | – |
| 4 มม. | 2.5 | 3.0–3.2 | 3.3–3.8 | – |
| 6 มม. | 1.4 | 2.2–2.5 | 2.7–3.2 | – |
| 8 มม. | 1.2 | 1.8–2.2 | 2.2–2.5 | – |
| 10 มม. | 1.0 | 1.0–1.3 | 2.0–2.3 | 2.0–2.3 |
| 12 มม. | 0.8 | 0.9–1.0 | 1.9–2.1 | 3.0–3.5 |
| 16 มม. | 0.5 | 0.6–0.7 | 1.2–1.4 | 2.8–3.0 |
| 20 มม. | – | 0.5–0.55 | 0.6–0.7 | 1.5–1.6 |
| 25 มม. | – | – | 0.4–0.5 | 0.8–1.0 |
| ความหนา | 3 kW | 6 kW | 12 kW |
|---|---|---|---|
| 1 มม. | 28–35 | 35–45 | 50–60 |
| 2 มม. | 16–20 | 20–25 | 35–40 |
| 3 มม. | – | 12–14 | 28–33 |
| 4 มม. | – | 8–10 | 20–24 |
| 6 มม. | – | 5–6 | 10–13 |
| ความหนา | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 มม. | 20 | 28–35 | 40–50 | 50–60 |
| 2 มม. | 7 | 18–24 | 25–30 | 40–45 |
| 3 มม. | 4.5 | 7–10 | 15–18 | 30–35 |
| 5 มม. | 1.5 | 3.0–3.6 | 7–8 | 15–18 |
| 6 มม. | 0.8 | 2.0–2.7 | 6–7 | 13–15 |
| 8 มม. | – | 1.0–1.2 | 3.5–3.8 | 8–10 |
| 10 มม. | – | 0.5–0.6 | 1.6–2.0 | 6.5–7.5 |
| 12 มม. | – | – | 1.0–1.2 | 5.0–5.5 |
| 16 มม. | – | – | 0.5–0.6 | 2.0–2.3 |
| 20 มม. | – | – | 0.2–0.35 | 1.2–1.4 |
| ความหนา | 1.5 kW | 3 kW | 6 kW | 12 kW |
|---|---|---|---|---|
| 1 มม. | 18 | 25–30 | 30–45 | 45–50 |
| 2 มม. | 6 | 15–18 | 20–25 | 35–40 |
| 3 มม. | 2.5 | 7–8 | 14–16 | 25–30 |
| 5 มม. | – | 2.5–3 | 5–6 | 15–18 |
| 6 มม. | – | 1.5–2 | 3.5–4 | 12–15 |
| 8 มม. | – | 0.6–0.7 | 1.5–2 | 8–10 |
| 10 มม. | – | – | 1.0–1.2 | 6–7 |
ความเร็วในหน่วย ม./นาที ค่าปกติสำหรับการตัดคุณภาพดี ข้อกำหนดของขอบ เกรดวัสดุ ความบริสุทธิ์ของก๊าซ และหัวตัดจะทำให้ค่าเหล่านี้เปลี่ยนแปลง ใบเสนอราคาของคุณจะรวมตารางสำหรับสเปกเครื่องที่แน่นอน
บนเครื่องขนาด 6 kW ขึ้นไป เหล็กกล้าคาร์บอนที่หนาต่ำกว่าประมาณ 6 มม. มักจะตัดได้เร็วกว่าด้วยไนโตรเจนหรือลม โดยยอมรับให้มีสะเก็ดความร้อน (dross) เล็กน้อย; หากหนากว่าประมาณ 10 มม. หรือในจุดที่ขอบต้องสะอาดไม่มีสะเก็ด การใช้ออกซิเจนร่วมกับการปรับจุดโฟกัสเชิงบวกจะเป็นตัวเลือกที่ดีกว่า สำหรับความหนาต่ำกว่า 1 มม. จะไม่ใช้ออกซิเจน
การเจาะทะลุแผ่นหนา (Piercing Thick Plate)
สำหรับแผ่นหนา การเจาะทะลุถือเป็นขั้นตอนที่เสี่ยงที่สุด: หากทำในขั้นตอนเดียวจะพ่นโลหะหลอมเหลวกลับมาโดนหัวฉีด เหล็กกล้าคาร์บอนหนาจะถูกเจาะในสามขั้นตอน เริ่มจากระยะความสูง (stand-off) สูงพร้อมกำลังเต็มที่ ลงมาจนถึงความสูงในการตัดด้วยกำลังแบบพัลส์และโฟกัสที่ต่ำลง และหัวตัดจะเริ่มเคลื่อนที่หลังจากขั้นตอนสุดท้ายเสร็จสิ้น บนเหล็กกล้าคาร์บอนหนา 22 มม. ที่ 3 kW ขั้นตอนทั้งหมดจะใช้เวลาหลายวินาที ควรทดสอบค่าการเจาะบนเศษเหล็กก่อน; สภาพพื้นผิว ความบริสุทธิ์ของออกซิเจน และเลนส์ที่สกปรก ล้วนส่งผลให้เวลาเปลี่ยนไปทั้งสิ้น
ประเภทหัวฉีด (Nozzle Types)
| ประเภท | การใช้งาน |
|---|---|
| เดี่ยว (Single - S) | ไนโตรเจนและลม; งานทั่วไป; รูขนาดใหญ่ขึ้นสำหรับสแตนเลสและอลูมิเนียมที่หนาขึ้น |
| คู่ (Double - D) | การตัดเหล็กกล้าคาร์บอนด้วยออกซิเจนที่กำลังปานกลางถึงต่ำ |
| แบบ E (E-type) | หัวฉีดออกซิเจนอัตราการไหลสูงสำหรับ 6 kW ขึ้นไป |
| รูใหญ่ (Large-bore - B) | ไนโตรเจนสำหรับสแตนเลสและอลูมิเนียมหนาที่ 6 kW ขึ้นไป |
การไหลของก๊าซที่สม่ำเสมอจำเป็นต้องใช้หัวฉีดที่อยู่ตรงกลางและไม่มีความเสียหาย ตรวจสอบศูนย์กลางทุกครั้งเมื่อเปลี่ยนหัวฉีดและเปลี่ยนหัวฉีดใหม่หากปลายชำรุด; ปลายหัวฉีดที่มีครีบหรือรอยบิ่นจะทำให้เกิดสะเก็ดไม่สม่ำเสมอบนด้านใดด้านหนึ่งของการตัด
เมื่อขอบชิ้นงานตัดออกมาไม่สวย (When the Edge Goes Wrong)
| อาการ | สาเหตุที่เป็นไปได้ | วิธีแก้ไข |
|---|---|---|
| มีสะเก็ดหนาใต้เหล็กกล้าคาร์บอน (ใช้ออกซิเจน) | ความเร็วสูงเกินไป, ความดันออกซิเจนต่ำ, โฟกัสติดลบมากเกินไป, หัวฉีดอุดตันบางส่วน | ลดความเร็วลง 5–8 %; รักษาความดันออกซิเจนที่ 0.5–0.7 บาร์; ตั้งโฟกัสที่ +3 ถึง +4 มม.; ตรวจสอบปลายหัวฉีด |
| ขอบสแตนเลสเป็นสีเหลืองหรือสีน้ำตาล | ความบริสุทธิ์ของไนโตรเจนต่ำกว่า 99.99 %, ความดันต่ำ, ระยะห่างสูงเกินไป, ก๊าซรั่ว | ใช้ไนโตรเจนความบริสุทธิ์ไม่ต่ำกว่า 99.99 %; ระยะห่างประมาณ 0.5 มม.; เพิ่มความดัน 1–2 บาร์; ทดสอบการรั่วซึมของข้อต่อ |
| ตัดเหล็กกล้าคาร์บอนหนาไม่ทะลุ | กระบวนการเจาะยังไม่เสร็จสิ้น, โฟกัสยังเป็นบวกไม่พอ, เลนส์สกปรก | ปล่อยให้ขั้นตอนการเจาะเสร็จสิ้นทั้งหมด; เพิ่มระยะโฟกัสทีละ 1 มม.; ทำความสะอาดหรือเปลี่ยนกระจกป้องกัน |
| คุณภาพไม่สม่ำเสมอตลอดทั้งแผ่น | แผ่นโก่งงอ, มีเศษโลหะใต้แผ่น, รางเลื่อนหรือสายพานสึกหรอ | ทำให้แผ่นเรียบ; ทำความสะอาดสลัด (slats) รองแผ่น; สอบเทียบ (calibrate) ชุดขับเคลื่อนหากยังพบความไม่สม่ำเสมอซ้ำๆ |
ออกซิเจน ไนโตรเจน หรือลม
| ก๊าซ | การใช้งาน | ลักษณะขอบ |
|---|---|---|
| ออกซิเจน | เหล็กกล้าคาร์บอน โดยเฉพาะความหนาปานกลางขึ้นไป | มีคราบออกไซด์ที่ขอบ; ต้องกำจัดออกก่อนทำการพ่นสีฝุ่นหรือเชื่อมงานโครงสร้างสำคัญ |
| ไนโตรเจน | สแตนเลส, อลูมิเนียม; เหล็กกล้าคาร์บอนเมื่อต้องการขอบที่ปราศจากออกไซด์ | ขอบเงางาม พร้อมเชื่อมหรือพ่นสี; ใช้ปริมาณก๊าซสูง |
| ลมรีดอัด (Compressed air) | แผ่นคาร์บอนและสแตนเลสบาง | เกิดออกซิเดชันเล็กน้อย; ประหยัดต้นทุนต่อเมตรที่สุดหากลมแห้งและไม่มีน้ำมันปนเปื้อน |
ความดันก๊าซมีความแตกต่างกันมาก ออกซิเจนใช้ความดันประมาณ 0.5–1.6 บาร์ ส่วนไนโตรเจนใช้ถึง 10–20 บาร์ ออกซิเจนจะช่วยเผาไหม้ร่วมกับเลเซอร์และใช้ปริมาณการไหลน้อย ในขณะที่ไนโตรเจนต้องเป่าโลหะหลอมเหลวออกจากร่องตัด (kerf) ด้วยตัวเอง จึงจำเป็นต้องใช้ความดันสูงและปริมาณก๊าซมาก สำหรับขอบสแตนเลสที่สะอาด สเปกปกติจะใช้ไนโตรเจนความบริสุทธิ์ 99.999 %
ควรวางแผนแหล่งที่มาของก๊าซก่อนที่เครื่องจะมาถึง ชุดถัง (Cylinder bundles) เหมาะสำหรับการตัดไนโตรเจนเป็นครั้งคราวแต่งานสแตนเลสประจำวันมักคุ้มค่ากว่าหากติดตั้งถังของเหลว (liquid tank) หรือเครื่องผลิตไนโตรเจน (nitrogen generator)
การอ่านสเปกชีตเครื่องเลเซอร์ (Reading a Laser Spec Sheet)
สเปกชีตของเครื่องขนาด 3015 บนแพลตฟอร์ม B2B ดูแทบจะไม่ต่างกัน: ความแม่นยำในการกำหนดตำแหน่ง ±0.03 มม., ความแม่นยำในการวนซ้ำ ±0.02 มม., ความเร็ว 120–150 ม./นาที, ความเร่ง 1.5 G, ไฟฟ้า 3 เฟส 380 V บางรายระบุตัวเลขความแม่นยำสองค่าที่แตกต่างกันในหน้าเดียวกันด้วยซ้ำ สิ่งที่ทำให้เครื่องจักรแตกต่างกันซ่อนอยู่เบื้องหลังบรรทัดเหล่านี้:
| หัวข้อในสเปกชีต | สิ่งที่ควรตรวจสอบ |
|---|---|
| ความแม่นยำในการกำหนดตำแหน่งเทียบกับการวนซ้ำ | ความแม่นยำในการกำหนดตำแหน่ง (เช่น ±0.03 มม.) คือแกนเคลื่อนที่ไปถึงจุดที่สั่งได้ใกล้เคียงแค่ไหน ส่วนความแม่นยำในการวนซ้ำ (มักจะเป็น ±0.02 มม.) คือความสามารถในการกลับมายังจุดเดิมได้อย่างแม่นยำแค่ไหน ควรถถามว่าตัวเลขนี้ได้มาจากวิธีทดสอบใด เช่น ISO 230-2 |
| ความเร็วสูงสุด | รายการมักระบุ 100–150 ม./นาที นั่นคือความเร็วในการเคลื่อนที่เปล่าระหว่างรอยตัด ความเร็วในการตัดบนเหล็ก 6 มม. ที่ 3 kW จะอยู่ที่ประมาณ 2 ม./นาที |
| ความเร่ง (Acceleration) | 1.0–1.5 G เป็นค่าทั่วไป ซึ่งเป็นตัวกำหนดรอบเวลา (cycle time) บนแผ่นบางที่มีลวดลายซับซ้อนจำนวนมาก มากกว่ากำลังของเลเซอร์เสียอีก |
| น้ำหนัก | รายการใน B2B มักจะระบุน้ำหนักรวมของบรรจุภัณฑ์ ไม่ใช่น้ำหนักตัวเครื่อง ควรถามหาน้ำหนักเครื่องจริงและภาระน้ำหนักลงพื้น (floor load) หากคุณกำลังวางแผนทำฐานราก |
| ชื่อแบรนด์ | คำว่า “Raycus/IPG/Max” หรือ “Yaskawa/Delta/HCFA” ในรายการหมายถึงผู้ขายอาจติดตั้งยี่ห้อใดก็ได้ แบรนด์ที่ระบุในสัญญาของคุณเท่านั้นคือสิ่งที่สำคัญที่สุด |
คุณภาพรอยตัด: ใช้มาตรฐาน ISO 9013 บนแบบงาน
คำว่า “ขอบสวย” หมายถึงสิ่ง ะแตกต่างกันไปในแต่ละคน มาตรฐาน ISO 9013 จำแนกการตัดด้วยความร้อนตามความตั้งฉาก (ระดับ 1 ถึง 5) และความหยาบของผิว Rz5 (ระดับ 1 ถึง 4) พร้อมค่าความเผื่อที่เพิ่มขึ้นตามความหนาของแผ่น หากคุณระบุระดับที่ต้องการลงในแบบวาด (drawing) ทั้งคุณและซัพพลายเออร์ก็จะใช้บรรทัดฐานเดียวกันในการประเมินชิ้นงานตัวอย่าง
ทองแดง ทองเหลือง และอลูมิเนียม
ไฟเบอร์เลเซอร์ทำงานที่ความยาวคลื่นประมาณ 1.07 µm ซึ่งคิดเป็นหนึ่งในสิบของความยาวคลื่น CO₂ และโฟกัสจุดตัดได้เล็กกว่ามาก ความหนาแน่นของพลังงานที่สูงกว่านี้นี่เองที่ทำให้มันสามารถตัดทองแดงและทองเหลืองที่เลเซอร์ CO₂ ตัดได้ยาก กฎทางปฏิบัติสำหรับโลหะสะท้อนแสง: ตัดให้ต่ำกว่าอัตราป้อนสูงสุด 10–15 %, ปล่อยให้กระบวนการเจาะทะลุผ่านไปจนสุดก่อนเริ่มเคลื่อนที่, รักษาจุดโฟกัสให้อยู่ใกล้พื้นวัตนผิวส่วนบน, ใช้ออกซิเจนกับทองแดงและไนโตรเจนกับทองเหลือง กำลังขั้นต่ำที่แนะนำสำหรับทองแดงคือ 1 kW สำหรับ 1 มม., 2 kW สำหรับ 3 มม. และ 4 kW สำหรับ 6 มม.
หลักการเดียวกันนี้ใช้ได้กับเหล็กเช่นกัน: ในการทดสอบเปรียบเทียบกับเหล็กเหนียว 15 มม. และสแตนเลส 10 มม. ไฟเบอร์เลเซอร์ใช้กำลังไฟน้อยกว่าเลเซอร์ CO₂ สำหรับความเร็วในการตัดที่เท่ากัน เนื่องจากเหล็กดูด 1.07 µm ได้ดีกว่า
โต๊ะเดี่ยวหรือโต๊ะสลับ (Open Table or Exchange Table)
สำหรับเครื่องโต๊ะเดี่ยวแบบเปิด (LFP3015, LFP6020) หัวเลเซอร์จะหยุดนิ่งในขณะที่ผู้ปฏิบัติงานเคลียร์ชิ้นงานออกและโหลดแผ่นถัดไปขึ้นโต๊ะ สำหรับงานต้นแบบและงานผสมผสาน ถือว่ายอมรับได้และเครื่องมีราคาถูกกว่า แต่เมื่อเครื่องต้องทำงานผลิตเต็มกะ เวลาที่เสียไปกับการรอจะสะสมมากขึ้น โต๊ะสลับ (exchange table) (LFP4020, สลับโต๊ะใน 15–20 วินาที) จะช่วยให้คุณโหลดแผ่นงานใหม่ได้ในขณะที่เครื่องกำลังตัดอยู่
ไฟเบอร์เลเซอร์ พลาสมา หรือเลเซอร์ตัดปี๊บ/ท่อ (Fiber Laser, Plasma or Tube Laser)
ไฟเบอร์เลเซอร์ให้ความแม่นยำและคุณภาพขอบที่ดีที่สุดสำหรับแผ่นโลหะบางและปานกลาง CNC พลาสมา มีต้นทุนต่อมิลลิเมตรความหนาที่ถูกกว่าบนเหล็กคาร์บอนหนา และสามารถตัดเพลาะรับงานเชื่อม (bevel) ได้ หากชิ้นงานท่อ (tubes) เป็นสัดส่วนใหญ่ในงานของคุณ เครื่อง ตัดท่อเลเซอร์ (tube laser) โดยเฉพาะจะทำการเลื่อย เจาะ และเซาะร่องเสร็จได้ในรอบเดียว สำหรับเครื่องแบบ 2-in-1 จะเหมาะกับงานท่อปริมาณน้อยกว่า
ก่อนที่คุณจะสั่งซื้อ
- ขนาดแผ่นเหล็กและความหนาที่คุณใช้งานแยกตามชนิดวัสดุ คิดเป็นชั่วโมงทำงานต่อเดือน
- แบรนด์และกำลังของเลเซอร์เซอร์วิส พร้อมตารางค่าตัด (Cutting Chart) ของแหล่งกำเนิดแสงนั้นๆ
- โต๊ะทำงานแบบเดี่ยวหรือโต๊ะสลับ (Exchange Table)
- ระบุแบรนด์ของหัวตัด เซอร์โบ รางนำทาง และชุดควบคุมในสัญญาอย่างชัดเจน
- ระบบก๊าซ ไฟฟ้า พื้นโรงงาน และระบบดูดควัน
- ชิ้นงานตัวอย่างจากแบบวาดของคุณเอง เทียบกับมาตรฐาน ISO 9013 (ถ้ามี)
คำถามที่พบบ่อยเกี่ยวกับเครื่องตัดเลเซอร์ไฟเบอร์ (Fiber Laser Cutting Machine)
เครื่องตัดเลเซอร์รุ่นไหนเหมาะกับโรงงานรับจ้างผลิตขนาดเล็ก (Job Shop)?
โดยทั่วไปคือรุ่น 3015 เช่น LFP3015 ซึ่งรองรับแผ่นเหล็กมาตรฐานขนาด 1500 × 3000 มม. และสามารถเลือกกำลังไฟตั้งแต่ 1 kW ถึง 12 kW
เลเซอร์ไฟเบอร์ 3 kW ตัดเหล็กหนได้สูงสุดเท่าไหร่?
ปกติจะตัดเหล็กคาร์บอน (Carbon Steel) ได้หนาสุดประมาณ 22 มม. ด้วยออกซิเจน และสแตนเลสหนาสุด 10 มม. ด้วยไนโตรเจน (ที่ความเร็วต่ำมาก) สำหรับงานผลิตจริงควรเผื่อลดลงเล็กน้อย และตรวจสอบตารางสเปกของแหล่งกำเนิดแสงที่ได้รับใบเสนอราคา
เลเซอร์กำลังวัตต์สูงกว่าจะเร็วกว่าเสมอไปหรือไม่?
ไม่เสมอไป สำหรับแผ่นบาง ความเร็วจะถูกจำกัดด้วยอัตราเร่ง (Acceleration) และชุดควบคุม กำลังวัตต์ที่สูงขึ้นจะคุ้มค่าเมื่อตัดงานความหนาปานกลางขึ้นไป
ทำไมการตัดด้วยไนโตรเจนถึงมีต้นทุนสูง?
ไนโตรเจนต้องใช้แรงดันสูงประมาณ 12–20 bar บนเครื่องขนาด 3 kW เพื่อเป่าเนื้อโลหะที่หลอมละลายออกไปโดยลำพัง ทำให้อัตราการสิ้นเปลืองสูง การใช้ถังเก็บหรือเครื่องผลิตไนโตรเจน (Generator) จะช่วยลดต้นทุนต่อลูกบาศก์เมตรได้
เลเซอร์ไฟเบอร์สามารถตัดทองแดงและทองเหลืองได้หรือไม่?
ได้ โดยมีเกณฑ์คร่าวๆ คือ ใช้ 1 kW สำหรับทองแดง 1 มม. และ 4 kW สำหรับทองเหลือง 6 มม. โดยใช้ก๊าซออกซิเจนสำหรับทองแดงและไนโตรเจนสำหรับทองเหลือง
สามารถส่งชิ้นงานมาตัดทดสอบก่อนสั่งซื้อได้ไหม?
ได้ ส่งไฟล์ DXF ระบุชนิดวัสดุและความหนามาได้เลย เราจะทำการตัดทดสอบชิ้นงานตามสเปกที่คุณกำลังพิจารณาอยู่
ส่งขนาดแผ่นและช่วงความหนาที่คุณใช้งานมาให้เรา เราช่วยแนะนำขนาดโต๊ะและแหล่งกำเนิดเลเซอร์ที่เหมาะสม พร้อมระบุแบรนด์ของทุกชิ้นส่วนในใบเสนอราคา
ขอใบเสนอราคา